เครื่องผลิตสปริงแบบอัด | ความแม่นยำสูงด้วยซีเอ็นซี และเปลี่ยนงานได้รวดเร็ว

หมวดหมู่ทั้งหมด
ขอใบเสนอราคา

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
มือถือ/WhatsApp
เว่ยชั่น
ลิงค์อิน
ชื่อ-นามสกุล
ชื่อบริษัท
ข้อความ
0/1000
ไฟล์แนบ
กรุณาอัปโหลดเอกสารอย่างน้อย 1 ฉบับ
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
เครื่องผลิตสปริงแบบบีบอัดแบบแม่นยำสำหรับผู้ผลิตทั่วโลก

เครื่องผลิตสปริงแบบบีบอัดแบบแม่นยำสำหรับผู้ผลิตทั่วโลก

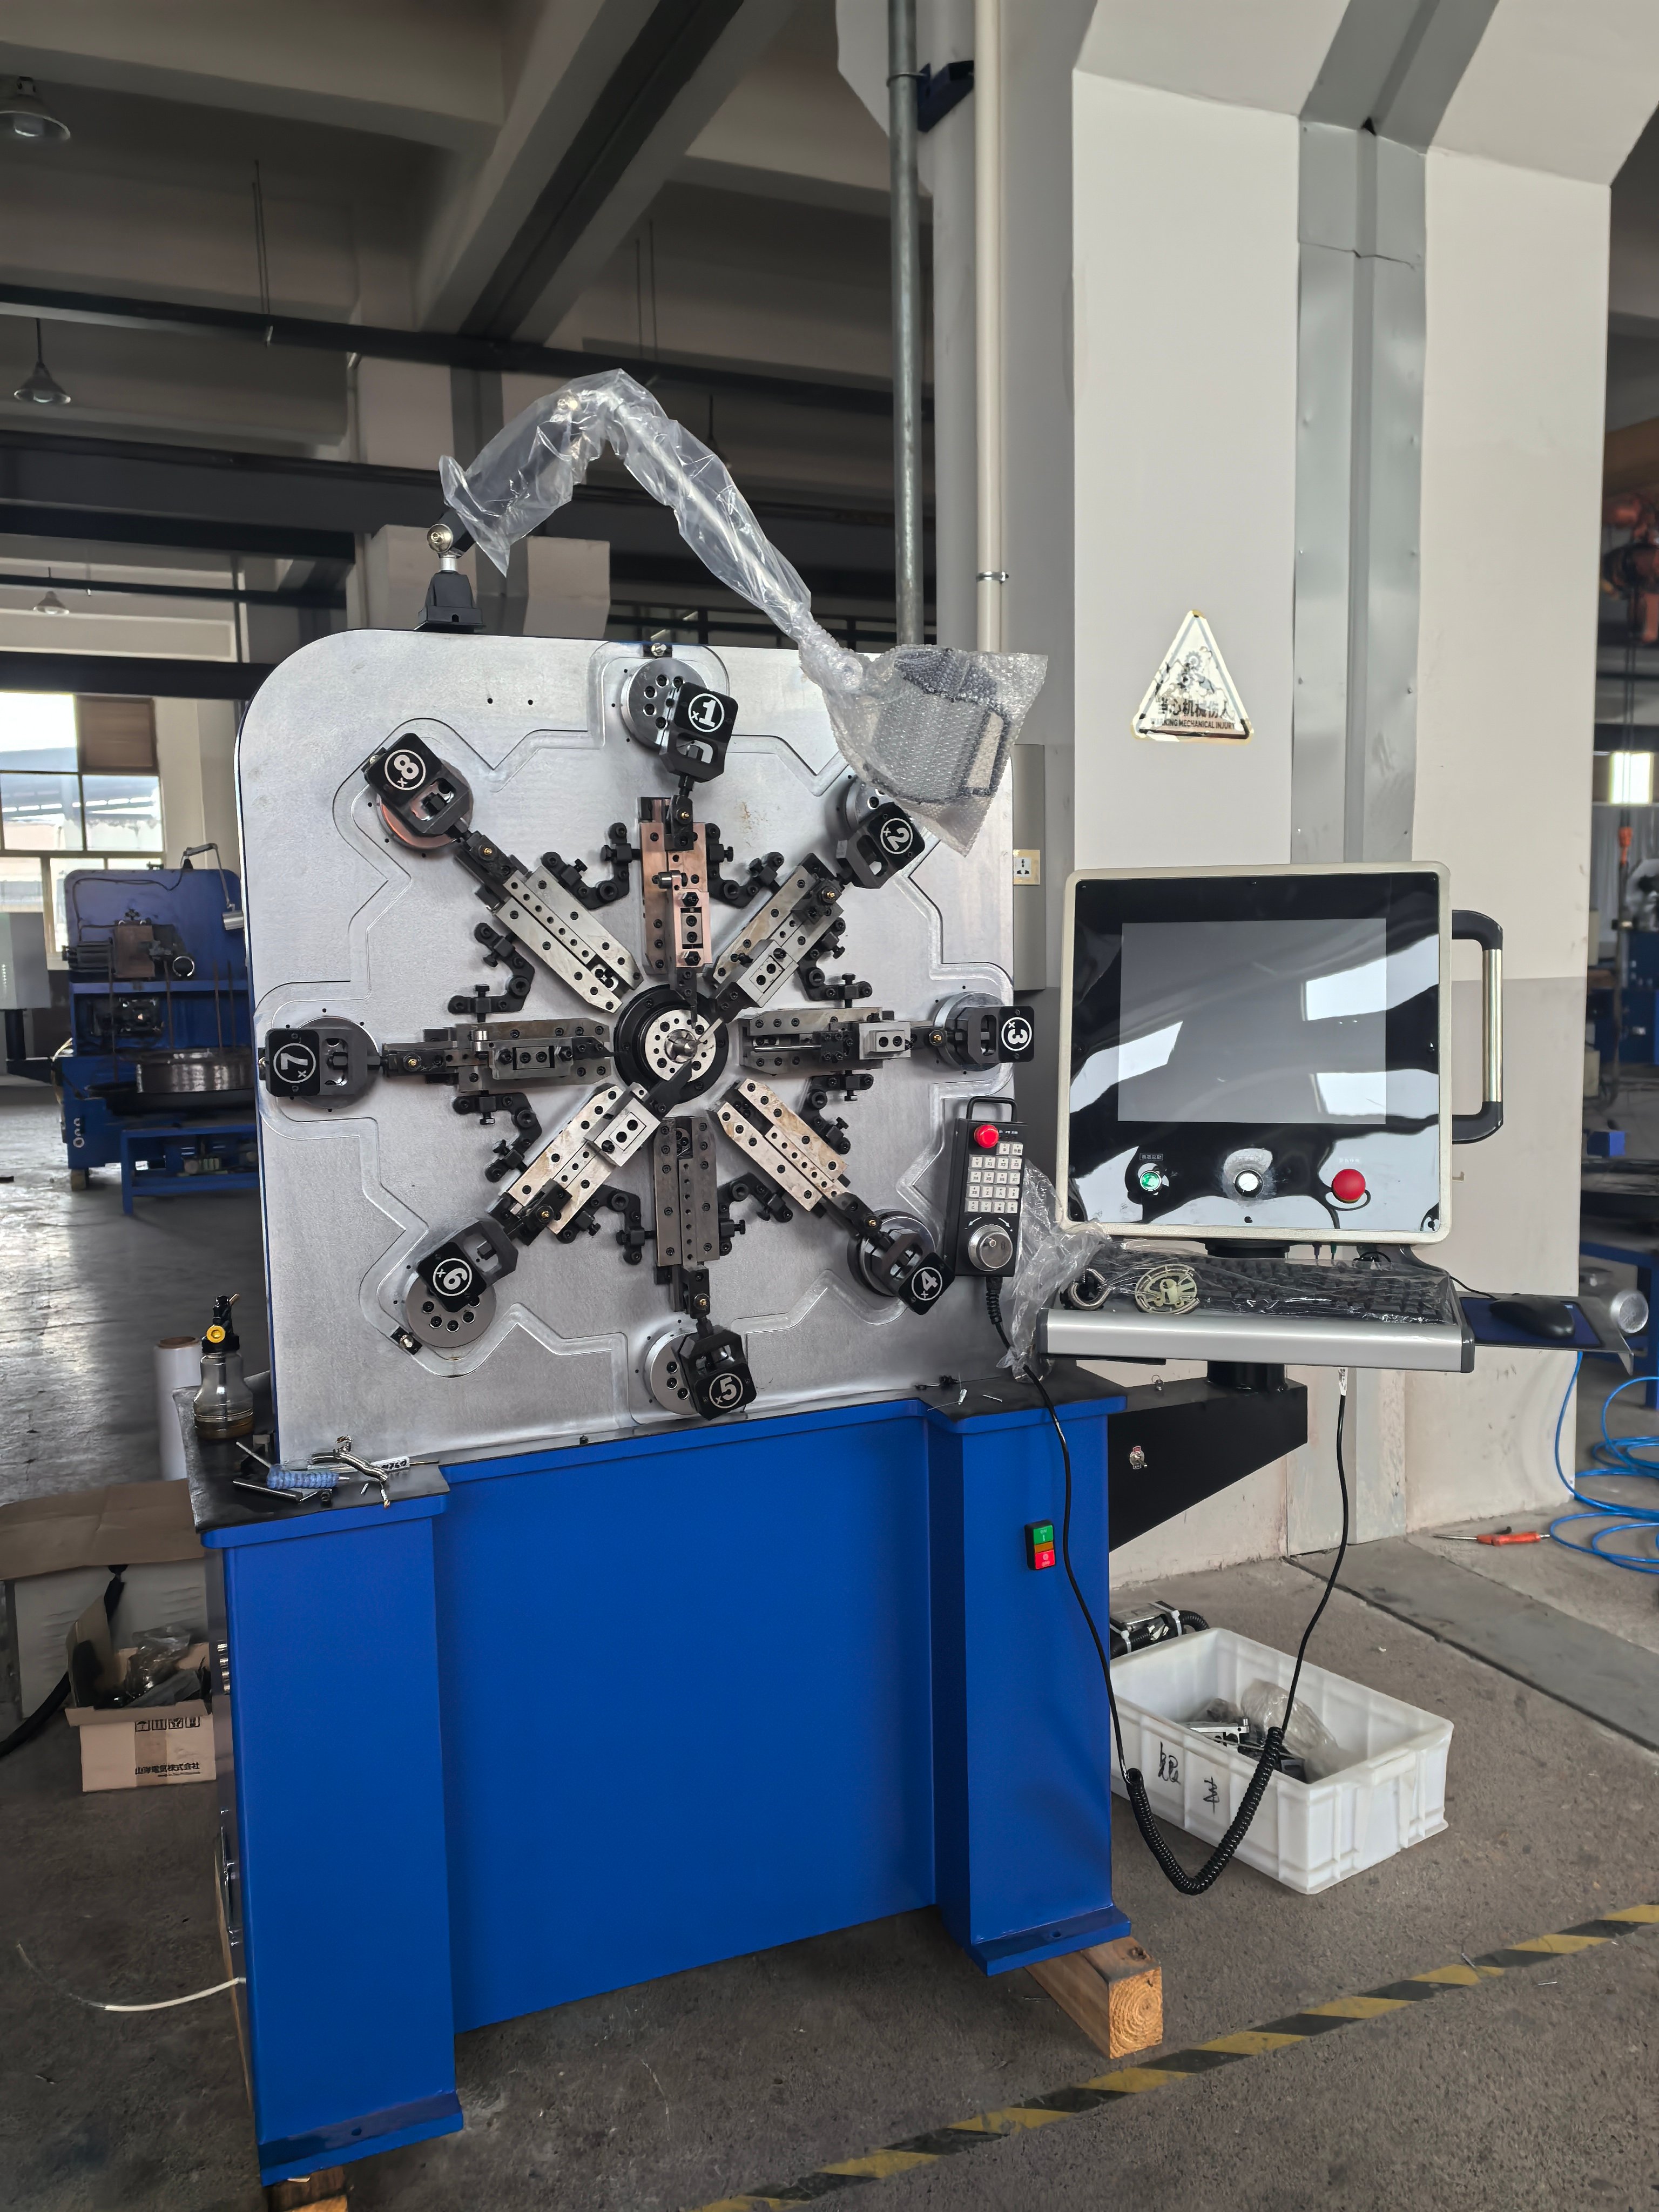
เมื่อทีมการผลิตประเมินเครื่องขดลวดสปริงแบบอัด (compression spring making machine) มักเปรียบเทียบช่วงเส้นผ่านศูนย์กลางลวด ระยะเวลาต่อรอบ (cycle time) ความคลาดเคลื่อนของขนาด (dimensional tolerance) และต้นทุนในการเปลี่ยนแปลงการตั้งค่า (changeover cost) บริษัทไทโจว ฉวงหยวน เมชิน ทูล จำกัด ได้พัฒนาแพลตฟอร์มเครื่องขดลวดสปริงแบบอัดตามเกณฑ์สำคัญเหล่านี้มาตั้งแต่ปี ค.ศ. 2003 โดยรวมระบบป้อนลวดขับด้วยเซอร์โว มอเตอร์ ระบบควบคุมระยะห่างระหว่างขด (pitch) แบบปิดวงจร (closed-loop) และชุดแม่พิมพ์ที่ผ่านกระบวนการชุบแข็ง เพื่อให้ได้ผลลัพธ์ที่สม่ำเสมอสำหรับโรงงานผลิตชิ้นส่วนระบบกันสะเทือนยานยนต์ อุปกรณ์อิเล็กทรอนิกส์ และอุตสาหกรรมเครื่องจักรกล รุ่นมาตรฐานสามารถประมวลผลลวดขนาด 0.2–6.0 มิลลิเมตร ด้วยอัตราการผลิต 80–320 ชิ้นต่อนาที โดยรักษาระยะความยาวอิสระ (free length) ภายในความคลาดเคลื่อน ±0.15 มิลลิเมตร และแรงโหลด (load) ภายใน ±3% ตลอดการผลิต 5,000 ชิ้น ผู้จัดจำหน่ายชิ้นส่วนยานยนต์จากเยอรมนีรายหนึ่ง แทนที่เครื่องขดลวดแบบกลไกสองเครื่องด้วยเครื่องขดลวดสปริงแบบอัดควบคุมด้วยคอมพิวเตอร์เชิงตัวเลข (CNC compression spring making machine) เพียงเครื่องเดียว ทำให้อัตราของเสียลดลงจาก 4.2% เหลือ 1.1% และลดเวลาเปลี่ยนแม่พิมพ์จาก 90 นาที เหลือเพียง 22 นาที สำหรับโรงงานในกว่า 20 ตลาดส่งออก เครื่องนี้ออกแบบมาให้ทำงานต่อเนื่องได้ทั้งสามกะ โดยมีระบบวินิจฉัยปัญหาจากระยะไกล (remote diagnostics) และหน้าจอแสดงผลแบบหลายภาษา (multilingual HMI)
ขอใบเสนอราคา

กรณีศึกษา

สายการผลิตสปริงระบบกันสะเทือนสำหรับยานยนต์เพิ่มกำลังการผลิตและลดของเสีย

โรงงานผลิตชิ้นส่วนยานยนต์ระดับที่สองที่มีชื่อเสียงแห่งหนึ่ง ซึ่งตั้งอยู่ในยุโรปกลาง ประสบปัญหาคอขวดในการดำเนินงานอย่างรุนแรงขณะพยายามตอบสนองความต้องการของตลาดที่เพิ่มสูงขึ้นอย่างรวดเร็วสำหรับสปริงรองรับแรงดันสูงและสปริงวาล์ว ซึ่งเครื่องผลิตสปริงแบบบีบอัดเชิงกลรุ่นเก่าของโรงงานนั้นไม่สามารถรักษาค่าความคลาดเคลื่อนของแรงโหลดที่จำเป็นไว้ได้ต่ำกว่า ±5% ขณะที่การปรับแต่งแม่พิมพ์ก็ใช้เวลานานถึงสองชั่วโมงต่อการตั้งค่าหนึ่งครั้ง เพื่อเอาชนะอุปสรรคด้านคุณภาพที่เกิดซ้ำๆ ทีมวิศวกรของเราจึงจัดส่งเครื่องผลิตสปริงแบบบีบอัดระบบ CNC รุ่นล่าสุด ซึ่งมาพร้อมเทคโนโลยีป้อนลวดด้วยเซอร์โวความเร็วสูง การปรับระยะห่างของเกลียวแบบไดนามิกอัตโนมัติ และระบบคัดแยกความยาวและแรงโหลดแบบอินไลน์แบบบูรณาการ หลังจากติดตั้งและปรับเทียบอย่างละเอียดถี่ถ้วน ณ สถานที่จริง เวลาในการผลิตต่อรอบลดลงอย่างมาก จาก 2.4 วินาที เหลือเพียง 1.1 วินาที ต่อสปริงหนึ่งชิ้น ในขณะเดียวกัน ความแปรผันของแรงโหลดก็ยังคงควบคุมได้อย่างเข้มงวดภายในขอบเขต ±3%

ผู้ผลิตขั้วต่ออิเล็กทรอนิกส์ปรับปรุงความสม่ำเสมอของชิ้นส่วนขนาดเล็ก

บริษัทผู้ผลิตชิ้นส่วนอิเล็กทรอนิกส์เฉพาะทางแห่งหนึ่งในเอเชียตะวันออกเฉียงใต้ประสบปัญหาความไม่สม่ำเสมอของขนาดอย่างรุนแรง ขณะผลิตสปริงแบบบีบอัดขนาดจิ๋วสำหรับขั้วต่อไฟฟ้าแบบแม่นยำและสวิตช์อิเล็กทรอนิกส์ โดยใช้อุปกรณ์แบบดั้งเดิมที่ควบคุมด้วยมือ ระหว่างการผลิตต่อเนื่องเป็นเวลานาน ขนาดของชิ้นส่วนสำคัญมักคลาดเคลื่อน ส่งผลให้เกิดปัญหาการติดขัดขณะประกอบซ้ำๆ และอัตราการคัดทิ้งสูง บริษัทจึงแสวงหาโซลูชันแบบอัตโนมัติ แล้วติดตั้งเครื่องผลิตสปริงแบบบีบอัดความเร็วสูงของบริษัทเรา ซึ่งตั้งค่าไว้อย่างพิถีพิถันเพื่อรองรับลวดเส้นผ่านศูนย์กลาง 0.2–0.8 มิลลิเมตรที่มีความละเอียดสูงมาก พร้อมระบบควบคุมระยะห่างของเกลียวระดับจุลภาคขั้นสูง ระบบตรวจสอบความยาวด้วยกล้อง CCD และระบบคัดแยกชิ้นส่วนที่มีข้อบกพร่องโดยอัตโนมัติ การยกระดับความแม่นยำนี้ทำให้ค่าความคลาดเคลื่อนของความยาวอิสระดีขึ้นทันที จาก ±0.10 มิลลิเมตร เป็น ±0.04 มิลลิเมตรอันโดดเด่น สามารถลดอัตราการติดขัดขณะประกอบลงได้ 38 เปอร์เซ็นต์ ปริมาณการผลิตทั้งหมดเพิ่มขึ้นจาก 12,000 ชิ้นต่อชั่วโมง เป็น 28,000 ชิ้นต่อชั่วโมง

โรงงานฮาร์ดแวร์อุตสาหกรรมลดเวลาการเปลี่ยนแปลงและการหยุดทำงาน

โรงงานผลิตอุปกรณ์อุตสาหกรรมขนาดใหญ่แห่งหนึ่งในยุโรปจัดการแคตตาล็อกสินค้าที่กว้างขวาง ซึ่งประกอบด้วยสปริงหลากหลายรุ่นที่มีปริมาณการผลิตต่ำจำนวนมาก สำหรับใช้ในวาล์วแบบหนัก พ่วงล็อกกลไก และเครื่องมืออุตสาหกรรม การเปลี่ยนชุดแม่พิมพ์บ่อยครั้งร่วมกับความล่าช้าอย่างต่อเนื่องในการจัดส่งอะไหล่ ส่งผลกระทบอย่างรุนแรงต่อตารางการจัดส่งโดยรวมและผลกำไรจากการดำเนินงานของโรงงาน เพื่อแก้ไขปัญหาเหล่านี้ เครื่องผลิตสปริงแบบอัดแน่นที่เราออกแบบเฉพาะสำหรับลูกค้าได้ถูกรวมเข้ากับโมดูลชุดแม่พิมพ์แบบเปลี่ยนเร็ว ฐานข้อมูลสูตรการผลิตภายในเครื่องที่มีความจุสูงสามารถเก็บโปรแกรมที่แตกต่างกันได้ถึง 200 ชุด รวมทั้งระบบสนับสนุนการวินิจฉัยระยะไกลที่มีประสิทธิภาพหลังการติดตั้ง ระยะเวลาทั้งหมดในการเปลี่ยนชุดแม่พิมพ์ลดลงอย่างมาก จาก 75 นาที เหลือเพียง 18 นาทีเท่านั้น เวลาหยุดทำงานโดยไม่ได้วางแผนไว้จากปัญหาเชิงกลลดลง 42 เปอร์เซ็นต์ และประสิทธิภาพในการจัดส่งสินค้าให้ลูกค้าตรงตามกำหนดโดยรวมเพิ่มขึ้นจาก 88 เปอร์เซ็นต์ เป็น 97 เปอร์เซ็นต์ ขณะนี้โรงงานสามารถผลิตสปริงที่หลากหลาย 14 รุ่น ได้อย่างราบรื่นในแต่ละสัปดาห์ โดยใช้เครื่องเพียงเครื่องเดียว

ผลิตภัณฑ์ที่เกี่ยวข้อง

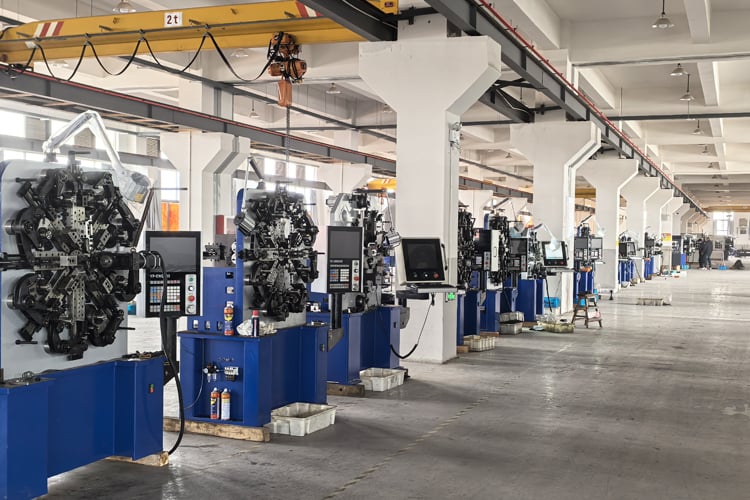
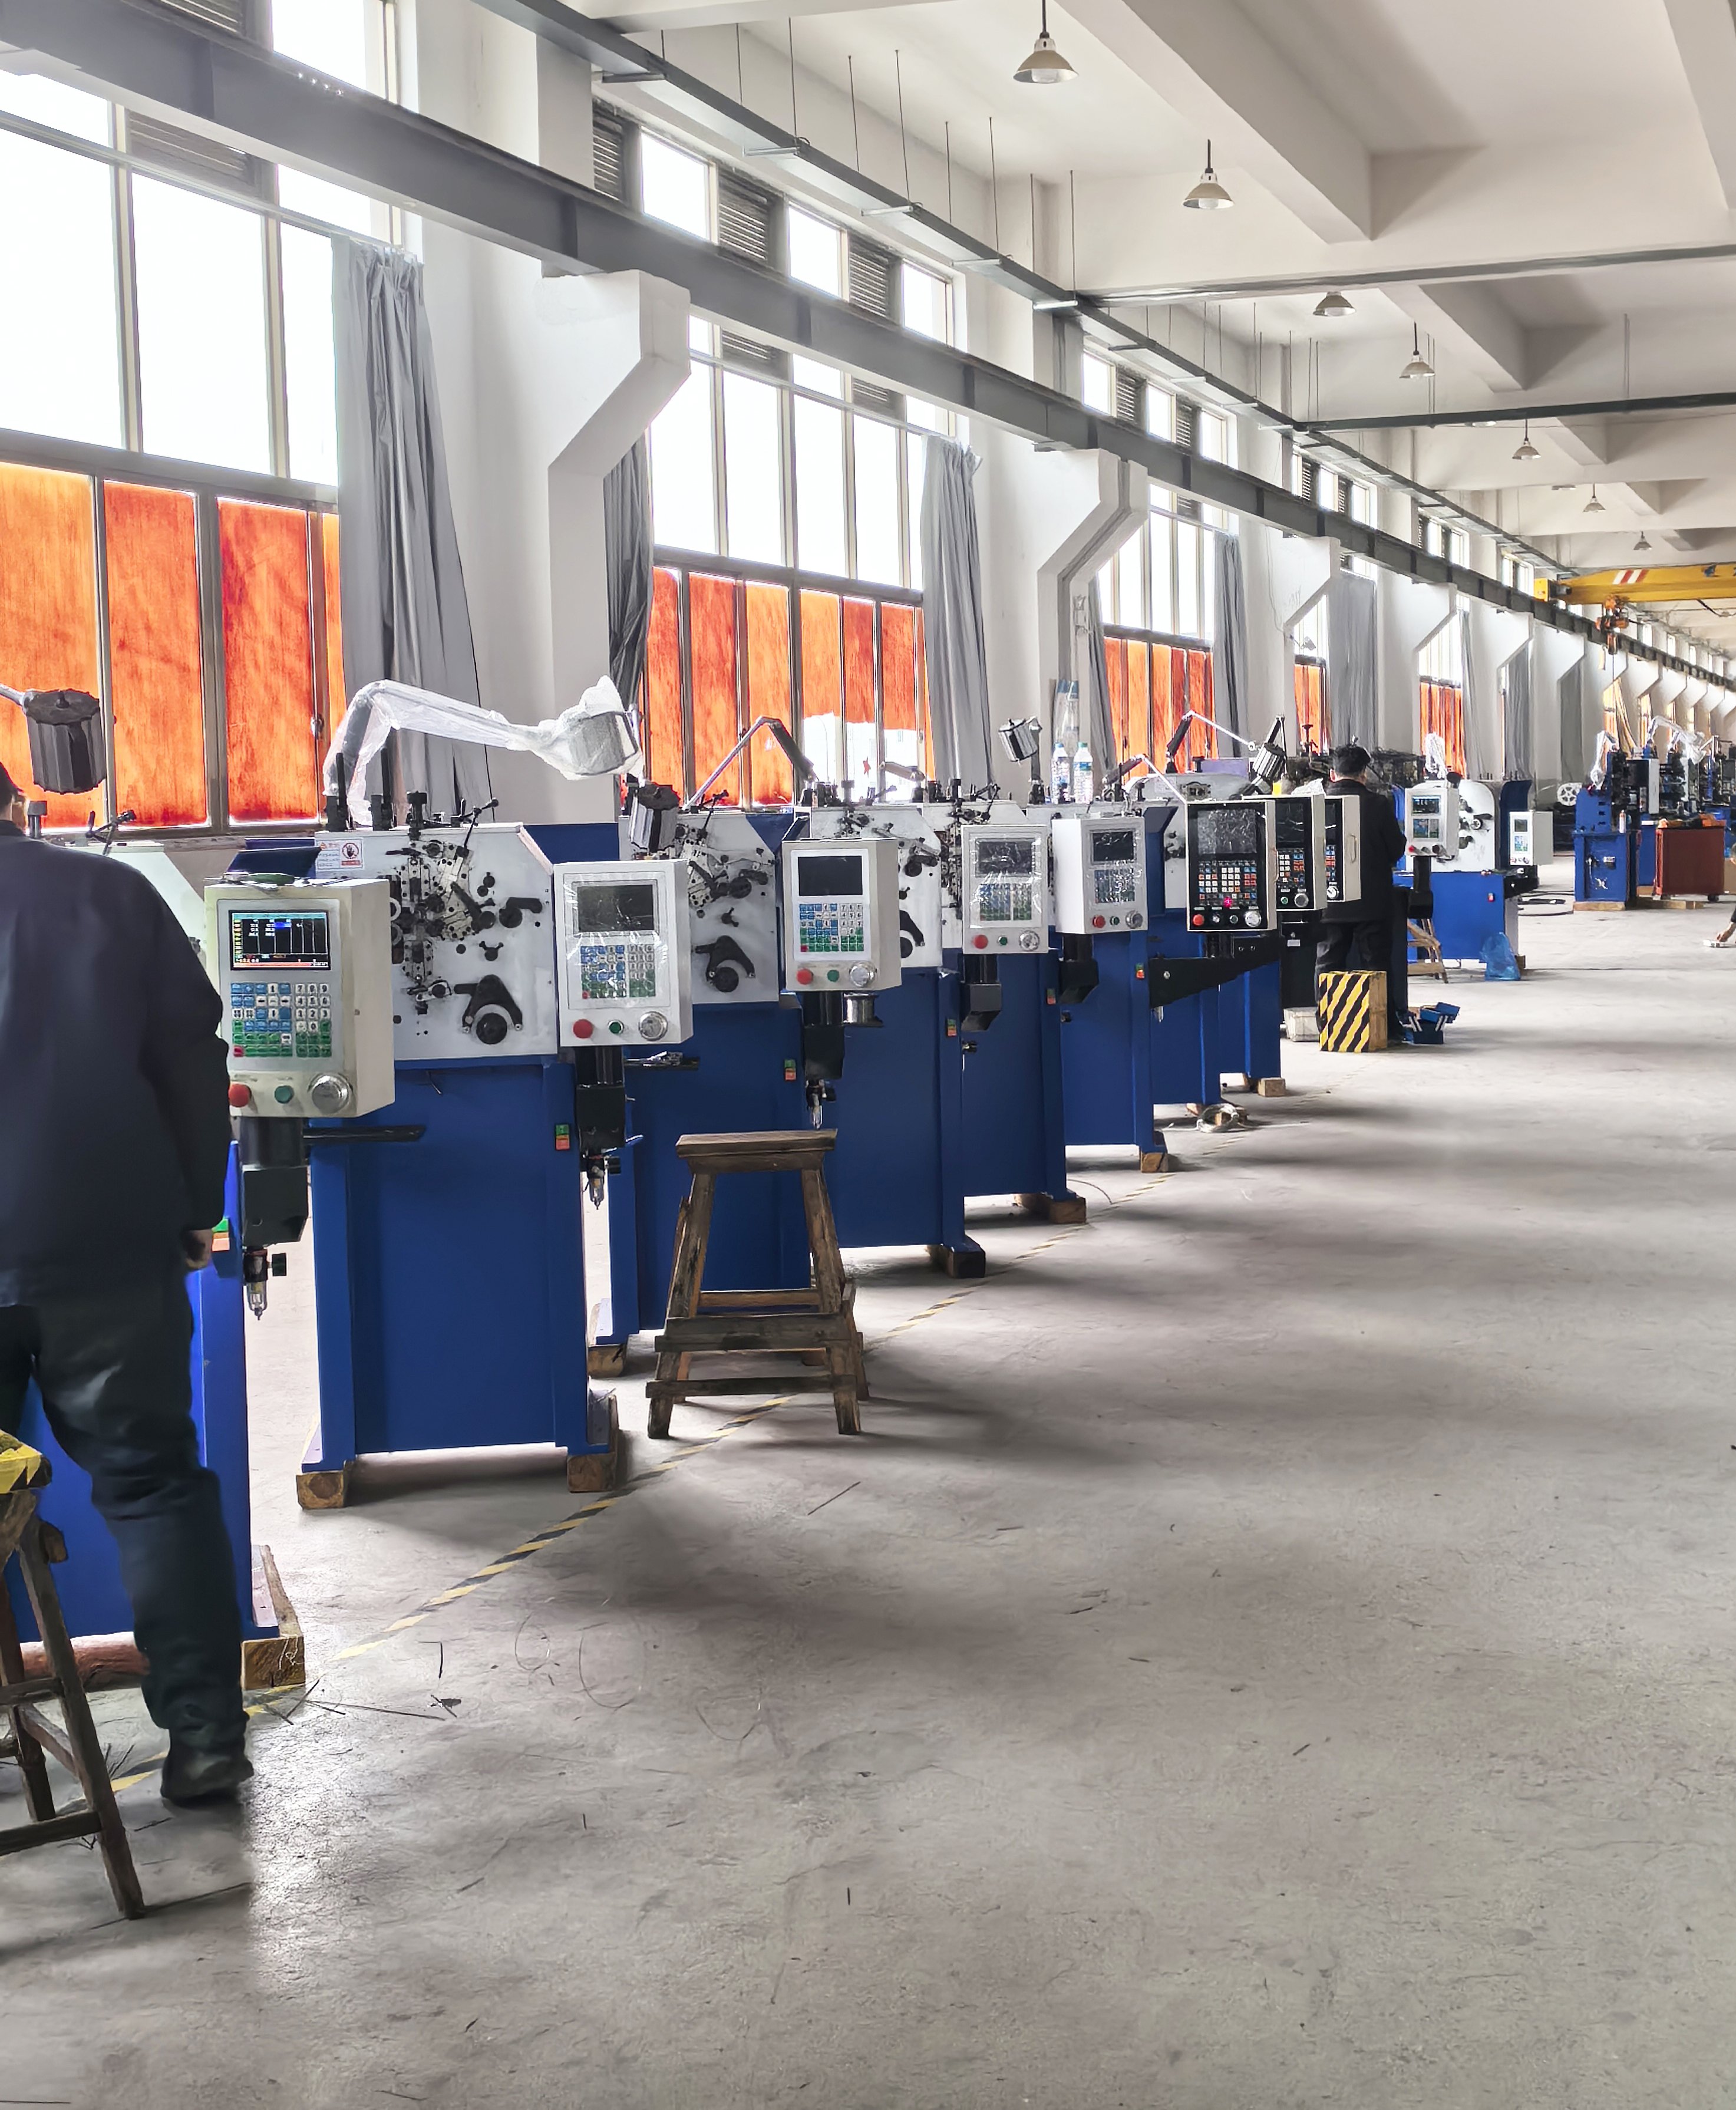
เครื่องผลิตสปริงแบบอัด (compression spring making machine) มีคุณภาพดีเพียงใด ขึ้นอยู่กับความสามารถในการผลิตสปริงชิ้นเดียวกันซ้ำๆ ได้หลายล้านครั้งอย่างแม่นยำเท่านั้น ในแบบแปลนการออกแบบของเรา เครื่องจักรนี้เป็นระบบที่ประสานงานกันอย่างลงตัว ประกอบด้วยระบบป้อนลวดแบบเซอร์โว ระบบม้วนลวดที่ขับเคลื่อนด้วยแคม ระบบควบคุมระยะห่างระหว่างขดลวด (pitch control) ระบบตัด และโมดูลเสริมสำหรับลดความเค้น (stress-relief) และแยกประเภท (sorting) กระบวนการผลิตเริ่มต้นด้วยการปรับแนวลวดให้ตรงและปรับค่าการป้อนลวดให้แม่นยำ โดยมอเตอร์เซอร์โวจะจัดตำแหน่งลวดให้เบี่ยงเบนไม่เกิน 0.01 มิลลิเมตรต่อหนึ่งพัลส์ ส่วนที่ใช้ม้วนลวดจะสร้างขดลวดหลัก (active coils) ขณะที่อุปกรณ์ควบคุมระยะห่างระหว่างขดลวด (pitch tool) จะกำหนดระยะห่างระหว่างแต่ละขด ซึ่งส่งผลโดยตรงต่อค่าแรงดันของสปริง (spring rate) และความสูงเมื่อถูกกดแน่นจนสุด (solid height) เครื่องวัดตำแหน่งแบบวงจรปิด (closed-loop encoder) ทำหน้าที่ตรวจสอบตำแหน่งของใบมีดตัดอย่างต่อเนื่อง เพื่อรักษาระยะความยาวอิสระ (free length) ให้คงที่ แม้แรงตึงของลวดจะเปลี่ยนแปลงไป สำหรับสปริงวาล์วในอุตสาหกรรมยานยนต์ ผู้ผลิตมักกำหนดความคลาดเคลื่อนของแรงโหลดไว้ที่ ±3% และความคลาดเคลื่อนของความยาวอิสระที่ ±0.15 มิลลิเมตร สถาปัตยกรรมการควบคุมของเรารองรับเป้าหมายเหล่านี้ได้ ด้วยอัตราการผลิตสูงสุดถึง 320 ชิ้นต่อนาที ผู้ผลิตอุปกรณ์อิเล็กทรอนิกส์มักต้องการลวดขนาดเส้นผ่านศูนย์กลาง 0.2 มิลลิเมตร และความคลาดเคลื่อนที่แคบมากถึง ±0.04 มิลลิเมตร ดังนั้นเราจึงออกแบบระบบป้อนลวดแบบไมโคร (micro-feed configurations) พร้อมที่ยึดอุปกรณ์ที่ลดการสั่นสะเทือนได้ โรงงานผลิตอุปกรณ์อุตสาหกรรมทั่วไปให้ความสำคัญกับความเร็วในการเปลี่ยนรูปแบบการผลิต (changeover speed) และเวลาทำงานของเครื่องจักร (machine uptime) มากกว่า จึงมีการติดตั้งหน่วยความจำสูตรการผลิต (recipe memory) อุปกรณ์ยึดแบบปลดล็อกเร็ว (quick-release tooling) และระบบวินิจฉัยจากระยะไกล (remote diagnostics) ซึ่งช่วยให้วิศวกรในประเทศอื่นสามารถตรวจสอบกราฟการทำงานของเซอร์โว (servo traces) และประวัติการแจ้งเตือน (alarm history) ได้ โรงงานของเราที่เมืองไทโจว (Taizhou) ผสานรวมการวิจัย การผลิต และการขายเข้าด้วยกัน ลูกค้าจึงได้รับบริการวิศวกรรมเฉพาะทางด้านการประยุกต์ใช้งาน (application engineering) แทนที่จะได้เพียงรหัสสินค้าจากแคตาล็อกเท่านั้น เราขอข้อมูลจากลูกค้า เช่น ชนิดเกรดของลวด ความแข็งแรงดึง (tensile strength) แรงโหลดที่ต้องการ ความสูงเมื่อถูกกดแน่นจนสุด (solid height) รูปแบบปลายขดลวด (end-coil type) และปริมาณการสั่งซื้อต่อปี จากนั้นจึงแนะนำโครงสร้างเครื่องผลิตสปริงแบบอัดที่เหมาะสม ชุดอุปกรณ์ติดตั้ง (tooling set) และขอบเขตเงื่อนไขการผลิต (process window) เครื่องจักรของเราถูกนำไปใช้งานในโรงงานอุตสาหกรรมยานยนต์ เครื่องใช้ไฟฟ้า อุปกรณ์อิเล็กทรอนิกส์ พลังงาน และโรงงานอุตสาหกรรมทั่วไป ในกว่า 20 ตลาดส่งออกทั่วโลก รายงานการติดตั้งจริงพบว่าประสิทธิภาพโดยรวมของเครื่องจักร (overall equipment effectiveness: OEE) อยู่ที่ร้อยละ 92–96 โดยต้องบำรุงรักษาเชิงป้องกันทุก 1,000 ชั่วโมง และอายุการใช้งานของชุดอุปกรณ์อยู่ที่ 300,000–800,000 รอบ ขึ้นอยู่กับประเภทของการเคลือบผิวลวด แนวโน้มทั่วโลกที่มุ่งสู่ยานพาหนะที่เบากว่า ตัวเชื่อมที่เล็กลง และผลิตภัณฑ์ที่ใช้พลังงานไฟฟ้ามากขึ้น ยังคงผลักดันให้ความคลาดเคลื่อนของสปริงแคบลงเรื่อยๆ และนี่คือจุดที่เครื่องผลิตสปริงแบบอัดที่ถูกออกแบบและระบุคุณสมบัติอย่างเหมาะสม กลายเป็นข้อได้เปรียบในการแข่งขัน มากกว่าจะเป็นเพียงต้นทุนในการดำเนินงาน

คำถามที่พบบ่อย

เครื่องทําสปริงคอมเพรชชั่นของคุณสามารถรับมือกับเส้นเส้นขนาดไหนได้

เครื่องทําสปริงคอมเพรชั่นมาตรฐานของเราครอบคลุมเส้นเส้นเส้น径 0.26.0 มิลลิเมตร, ด้วยการตั้งค่าพิเศษสําหรับสปริงขนาดเล็กและสปริงอุตสาหกรรมที่หนักกว่า. ระยะที่ถูกต้องขึ้นอยู่กับความแข็งแรงในการดึง ความสัมพันธ์ของโค้ล และภาระที่ต้องการ เรายืนยันการตั้งค่าที่แม่นยํา หลังจากตรวจสอบภาพสปริงของคุณ คุณภาพของสาย และปริมาณของเครื่องประจําปี ดังนั้นเครื่องจะไม่ใหญ่เกินไป หรือจํากัด
เรารวมการให้อาหารแบบ servo, การตั้งตําแหน่งเครื่องตัดแบบปิดวงจร และการจัดลําดับความยาวและภาระในแถว ผลลัพธ์ทั่วไปคือความยาวอิสระ ± 0.15 มม และความจุ ± 3% สําหรับสปริงรถยนต์ หรือความยาว ± 0.04 มม สําหรับสปริงอิเล็กทรอนิกส์ขนาดเล็ก เรายังให้ปารามิเตอร์กระบวนการ และแผนการเก็บตัวอย่าง เพื่อให้ทีมงานของคุณสามารถตรวจสอบความสามารถ ก่อนการผลิตเต็ม
การติดตั้งส่วนใหญ่เสร็จสิ้นภายใน 5–10 วันทำการ รวมถึงการตั้งค่าเชิงกล การต่อสายไฟฟ้า การผลิตทดลอง และการฝึกอบรมผู้ปฏิบัติงาน มีบริการสนับสนุนระยะไกลสำหรับการปรับแต่งขั้นสุดท้าย เราจัดเตรียมคู่มือภาษาอังกฤษ วิดีโอแนะนำ และแม่แบบสูตรการผลิต และวิศวกรของเราพร้อมให้ความช่วยเหลือหลังการส่งมอบเพื่อรองรับสปริงรุ่นใหม่
ระยะเวลาการจัดส่งมาตรฐานคือ 45–75 วัน ขึ้นอยู่กับการกำหนดค่า อะไหล่สำคัญ เช่น ลูกกลิ้งป้อนวัสดุ ใบมีดตัด และส่วนประกอบเซอร์โว มีการจัดเก็บไว้เพื่อจัดส่งได้ทันที สำหรับลูกค้าในตลาดส่งออกกว่า 20 แห่งของเรา เราจัดการขนส่งทางอากาศหรือทางเรือ และให้บริการวินิจฉัยระยะไกลเพื่อลดเวลาหยุดทำงาน

บทความที่เกี่ยวข้อง

ลักษณะการประมวลผลของเครื่องตัดลวด EDM

24

Dec

ลักษณะการประมวลผลของเครื่องตัดลวด EDM

ดูเพิ่มเติม
บริการหลังการขายที่ผู้จัดจำหน่ายเครื่องเจาะ EDM ที่น่าเชื่อถือควรให้คืออะไร

14

Jul

บริการหลังการขายที่ผู้จัดจำหน่ายเครื่องเจาะ EDM ที่น่าเชื่อถือควรให้คืออะไร

วิวัฒนาการของการผลิตแบบยืดหยุ่นผ่านสถาปัตยกรรมแบบโมดูลาร์ ภูมิทัศน์อุตสาหกรรมสมัยใหม่ต้องการความยืดหยุ่นสูง โดยความสามารถในการปรับเปลี่ยนรูปแบบการผลิตได้อย่างรวดเร็วเป็นตัวกำหนดจังหวะการดำเนินงานของโรงงาน...
ดูเพิ่มเติม
วิธีปรับแต่งอุปกรณ์ยึดแม่พิมพ์เครื่องขดลวดสำหรับการผลิตสปริงรูปแบบพิเศษ

03

Aug

วิธีปรับแต่งอุปกรณ์ยึดแม่พิมพ์เครื่องขดลวดสำหรับการผลิตสปริงรูปแบบพิเศษ

การเชี่ยวชาญด้านความท้าทายในการผลิตสปริงที่ซับซ้อน การจัดการความซับซ้อนของการผลิตอุตสาหกรรมความเร็วสูงจำเป็นต้องมีความเข้าใจอย่างลึกซึ้งเกี่ยวกับพลศาสตร์การป้อนลวด ความคลาดเคลื่อนเชิงกล และหลักการดัดหลายแกนในระบบอัตโนมัติสมัยใหม่...
ดูเพิ่มเติม
มาตรฐานคุณภาพการส่งออกที่ลูกค้าต่างประเทศต้องการสำหรับผลิตภัณฑ์เครื่องตัดลวด

03

Aug

มาตรฐานคุณภาพการส่งออกที่ลูกค้าต่างประเทศต้องการสำหรับผลิตภัณฑ์เครื่องตัดลวด

การเข้าใจข้อกำหนดการส่งออกสากลในงานแปรรูปความแม่นยำ การนำทางผ่านภูมิทัศน์การค้าอุตสาหกรรมระดับโลกที่ซับซ้อน จำเป็นต้องมีความเข้าใจอย่างลึกซึ้งเกี่ยวกับเกณฑ์ทางเทคนิคที่เข้มงวดซึ่งผู้ซื้อต่างประเทศกำหนดไว้สำหรับเครื่องจักรแปรรูปโลหะขั้นสูง...
ดูเพิ่มเติม

ความคิดเห็นจากลูกค้า

แดเนียล เวเบอร์
ผลลัพธ์ที่มั่นคงและการเปลี่ยนรูปแบบการผลิตอย่างรวดเร็ว

เราผลิตสปริงสำหรับยานยนต์และอุตสาหกรรมในสองกะ การทำงานของเครื่องผลิตสปริงแบบอัด (compression spring making machine) รักษาค่าโหลดไว้ภายในช่วง ±3% ตั้งแต่ล็อตทดลองแรก และเวลาเปลี่ยนงานลดลงจาก 80 นาทีเหลือเพียง 20 นาที อัตราของเสียต่ำกว่า 1.5% จากการผลิต 30,000 ชิ้นต่อวัน การตอบสนองด้านบริการรวดเร็วมาก และระบบวินิจฉัยระยะไกลช่วยประหยัดเวลาหยุดเครื่องทั้งวันในไตรมาสที่ผ่านมา

เหงียน มินห์ เตวียน
การสนับสนุนที่ยอดเยี่ยมสำหรับสปริงขนาดเล็กมาก

สปริงแบบอัดขนาดเล็กมากของเราต้องควบคุมความยาวให้แม่นยำถึง ±0.04 มม. และเครื่องนี้สามารถทำได้หลังการตั้งค่าแล้ว ปริมาณการผลิตเพิ่มขึ้นจาก 12,000 เป็น 26,000 ชิ้นต่อชั่วโมง และปัญหาการติดขัดขณะประกอบลดลงมากกว่าหนึ่งในสาม การฝึกอบรมมีความเป็นประโยชน์จริง และทีมงานเข้าใจการใช้งานกับตัวเชื่อมต่อของเราได้อย่างรวดเร็ว

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
ชื่อ-นามสกุล
ชื่อบริษัท
ข้อความ
0/1000
ระบบควบคุมเซอร์โวที่จับคู่กับการใช้งานอย่างแม่นยำสำหรับรูปทรงสปริงที่มีความต้องการสูง

ระบบควบคุมเซอร์โวที่จับคู่กับการใช้งานอย่างแม่นยำสำหรับรูปทรงสปริงที่มีความต้องการสูง

ที่หัวใจของเครื่องผลิตสปริงแบบอัดแรงสูงทุกเครื่องที่เราออกแบบนั้น คือ สถาปัตยกรรมระบบควบคุมเซอร์โวที่มีความซับซ้อนสูงและตอบสนองได้อย่างรวดเร็ว โดยถูกออกแบบมาโดยเฉพาะเพื่อปรับตัวแบบพลวัตตามรูปทรงเรขาคณิตของสปริงที่ซับซ้อน แทนที่จะบังคับให้ผู้ปฏิบัติงานต้องยอมลดข้อกำหนดด้วยการตั้งค่าเชิงกลที่แข็งกระด้าง เนื่องจากแอปพลิเคชันอุตสาหกรรมสมัยใหม่ต้องการความแม่นยำอย่างสัมบูรณ์ แพลตฟอร์มขั้นสูงของเราจึงมอบความสามารถให้วิศวกรการผลิตสามารถปรับแต่งโปรไฟล์การเร่งการป้อนวัสดุ โค้งความยาวเกลียว (pitch curve) ที่แม่นยำ การประสานเวลาของการตัด และจำนวนรอบขดใช้งานทั้งหมด สำหรับแต่ละรหัสชิ้นส่วนที่จัดเก็บไว้ในหน่วยความจำได้อย่างอิสระ การควบคุมแบบละเอียดระดับนี้มีความสำคัญยิ่งยวดในการผลิตสปริงสำหรับระบบกันสะเทือนและสปริงวาล์วในยานยนต์ ซึ่งต้องปฏิบัติตามข้อกำหนดด้านแรงโหลดอย่างเข้มงวดและมีขนาดความสูงเมื่อถูกกดแน่น (solid height) ที่ตรงเป๊ะ รวมทั้งยังจำเป็นอย่างยิ่งในการผลิตสปริงอิเล็กทรอนิกส์ขนาดจิ๋วพิเศษ ที่ความคลาดเคลื่อนเพียง 0.04 มิลลิเมตรอาจทำให้สายการประกอบความเร็วสูงทั้งระบบหยุดทำงานทันที
ผลลัพธ์ที่วัดค่าได้จริงซึ่งช่วยลดต้นทุนต่อสปริงหนึ่งชิ้น

ผลลัพธ์ที่วัดค่าได้จริงซึ่งช่วยลดต้นทุนต่อสปริงหนึ่งชิ้น

องค์กรผู้ผลิตอุตสาหกรรมไม่เคยลงทุนเงินทุนในเครื่องจักรผลิตสปริงแบบอัด (compression spring making machine) เพียงเพื่อชมข้อมูลจำเพาะบนแผ่นข้อมูลเท่านั้น วัตถุประสงค์สูงสุดของพวกเขาคือการบรรลุต้นทุนการผลิตต่ำที่สุดเท่าที่จะเป็นไปได้สำหรับสปริงที่มีคุณภาพดีหนึ่งชิ้น เพื่อตอบสนองความสำคัญเชิงพาณิชย์หลักนี้ แพลตฟอร์มเครื่องจักรขั้นสูงของเราสามารถรักษาประสิทธิภาพโดยรวมของเครื่องจักร (Overall Equipment Effectiveness: OEE) ได้อย่างสม่ำเสมอที่ระดับ 92 ถึง 96 เปอร์เซ็นต์ แม้ในภาวะปฏิบัติการต่อเนื่องสามกะอย่างเข้มข้น และให้เวลาแต่ละรอบ (cycle time) ที่รวดเร็วมาก โดยอยู่ระหว่าง 0.19 ถึง 0.75 วินาที ขึ้นอยู่กับขนาดเส้นลวดและความยาวโดยรวมของสปริง นอกจากนี้ เพื่อป้องกันของเสียก่อนที่จะแพร่กระจายไปยังขั้นตอนการผลิตถัดไป เครื่องจักรมีระบบคัดแยกแบบต่อเนื่องในตัว ซึ่งสามารถตรวจจับและกำจัดชิ้นส่วนที่มีข้อบกพร่องออกจากระบบโดยอัตโนมัติ ขณะเดียวกัน ตลับแม่พิมพ์แบบเปลี่ยนเร็ว (quick-change tooling cassettes) ที่ออกแบบอย่างชาญฉลาดยังช่วยลดเวลาในการเปลี่ยนแม่พิมพ์ทั้งหมดลงเหลือเพียง 15 ถึง 30 นาที แม้เมื่อต้องผลิตชิ้นส่วนหลากหลายรูปแบบ
วอตส์แอป วอตส์แอป อีเมล อีเมล มือถือ มือถือ ด้านบนด้านบน