Industriella vattenstrålskärningsmaskiner: Precision, 97 % drifttid och slitagemedelssparande

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Industriella lösningar för vattenskärning utvecklade för precision, drifttid och global efterlevnad

Industriella lösningar för vattenskärning utvecklade för precision, drifttid och global efterlevnad

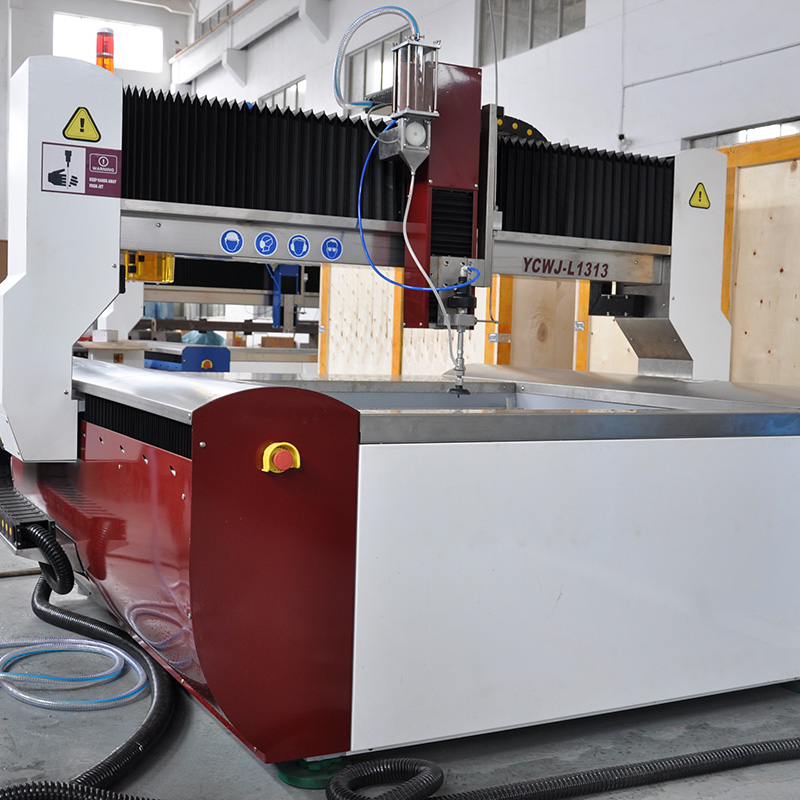
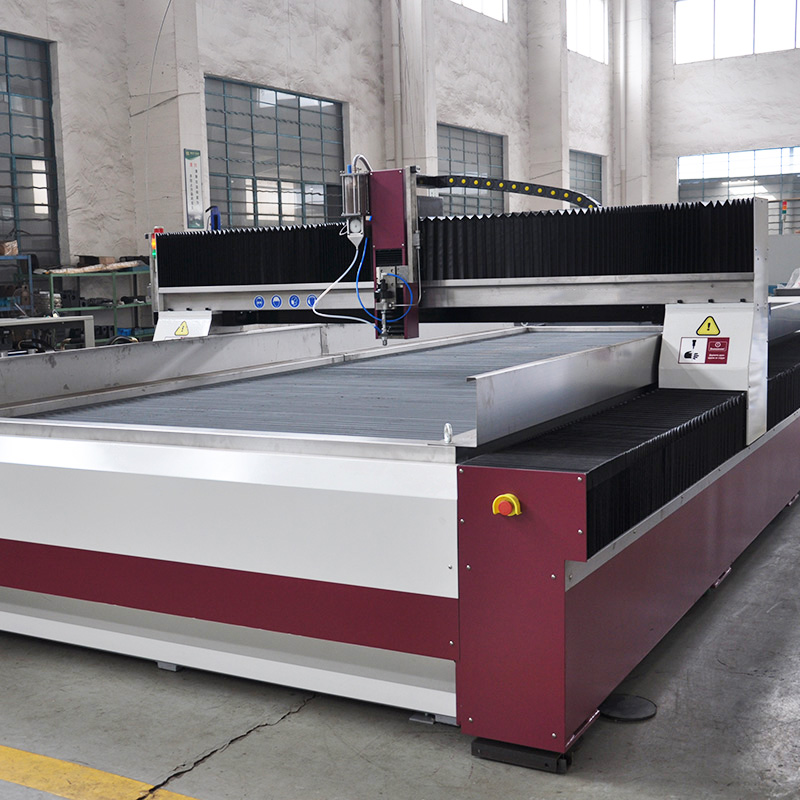
Taizhou Chuang Yuan Machine Tool Co., Ltd. betraktar industriell vattenstrålskärning som en systemnivå-förmåga snarare än en enskild maskinförsäljning. Sedan 2003 har vi integrerat forskning, produktion och försäljning i staden Taizhou i provinsen Jiangsu, och idag stödjer våra precisionsmaskiner industriella vattenstrålskärningsceller inom luft- och rymdfart, arkitektonisk sten, bilinteriörer samt energiproduktion. I luft- och rymdfartsföretags plåtverkstäder måste industriell vattenstrålskärning upprätthålla en tolerans på ±0,1 mm vid skärning av 6 mm titan utan värmpåverkade zoner; våra intensifieringsenheter, abrasivtransportsystem och CNC-rörelsepaket är testade för att klara kontinuerlig drift vid 4 000 bar och 380 MPa, vilket ger en abrasivflöde på 1,8–2,2 L/min för återkommande kvalitet på skärkanten. För arkitektonisk sten skär användare vanligtvis 20 mm granit med hastigheter mellan 1 800 och 2 200 mm/min och rapporterar 35–45 % lägre abrasivförbrukning efter optimering av munstycksavstånd och blandkammargeometri.
Få ett citat

Fallstudie

6 mm titaniska luft- och rymdfartsbyggnadsbeslag med en tolerans på ±0,08 mm under en pilotproduktion på 3 000 timmar

En europeisk luft- och rymdfartstillskottstillverkare behövde skära 6 mm Ti-6Al-4V-beslag utan värmpåverkade zoner samtidigt som avståndet mellan hål och kant hölls inom ±0,08 mm. Deras tidigare industriell vattenstrålskärningslinje avvek från toleransen efter 800 timmar, vilket tvingade omarbete av 7 % av delarna. Vi granskade abrasivtillförseln, ersatte blandkammaren med en kombination med ett 1,02 mm öppningsmått och ställde om pumpen till 3 800 bar med en abrasivflöde på 1,9 L/min. Dynamisk genomstickning användes för att undvika avskalning vid inmatning. Efter en pilotproduktion på 3 000 timmar sjönk utslaget från 7 % till 1,2 %, och Cpk förbättrades från 0,91 till 1,48. Kunden kör nu 22 timmar per dag och har beställt en andra industriell vattenstrålskärningscell.

20 mm granitfasadpaneler med 38 % lägre abrasivanvändning och 97 % drifttid

En arkitektonisk stenbearbetare i Mellanöstern skar 20 mm granit och 30 mm kalksten för en fasad på 42 000 m². Målet var en genomsnittlig hastighet på 2 000 mm/min med rena kanter för synliga fogar. Vi justerade avståndet mellan munstycket och materialet till 1,6 mm, optimerade genomstansningstiden till 0,8 sekunder och införde en tvåstegsabrasivtillsats. Genomströmningen för industriell vattenskärning ökade med 26 %, abrasivanvändningen sjönk med 38 % och drifttiden nådde 97 % under 14 månader. Kläppning vid kanterna rapporterades inte längre på de 18 000 inspekterade panelerna, och entreprenören minskade den manuella efterbearbetningsarbetsinsatsen med 31 %.

3 mm EV-batteri-sandwichpaneler med 42 % lägre inställningstid

En leverantör av bilinteriörer på nivå 2 skar 3 mm tjocka aluminiumsandwichpaneler för batterikapslingar till elbilar. Bytet mellan fyra varianter tog 95 minuter och orsakade 5,5 % skrot. Vi levererade färdigmonterade fixturplatser och ett receptbibliotek som lagrar tryck-, abrasivflödes- och genomborrningsparametrar för varje variant. Byttiden för industriell vattenstrålskärning sjönk till 55 minuter, skroten minskade till 1,8 % och första-genomgångsutbytet nådde 98,6 %. Produktionslinjen stödjer nu 1 200 paneler per vecka utan termisk deformation. Produkttitel: Utforska industriella vattenstrålskärningssystem byggda för ditt verkstadsområde

Relaterade produkter

Industriell vattenstrålskärning har blivit en kärnprocess för tillverkare som inte kan tolerera värmpåverkade zoner, avskiljning eller mekanisk spänning i material som sträcker sig från titan och Inconel till granit, glas och sammansatta sandwichpaneler. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd., grundad 2003 i staden Taizhou, provinsen Jiangsu, bygger vi vår kapacitet för industriell vattenstrålskärning kring tre pelare: tryckstabilitet, abrasivkontroll och rörelseprecision. Vår produktionsflöde börjar med test av intensifiermontering vid 4 000 bar under 120 minuter, följt av 48 timmars kontinuerlig drift vid 3 800 bar för att verifiera tätheten hos tätningar och tryckminskning under 1,5 %. Varje skärhuvud testas för flöde med munstycken med diameter 0,8–1,2 mm, och abrasivdosering kalibreras för att leverera 1,8–2,2 L/min med en upprepbarhet inom 2 %. CNC-rörelsepaket verifieras med laserinterferometri för positionsnoggrannhet på ±0,05 mm och upprepbarhet på ±0,02 mm – vilket är avgörande när industriell vattenstrålskärning används för 6 mm tjocka titanbärare med en tolerans på ±0,08 mm eller för 20 mm granit vid 2 000 mm/min. För globala användare dokumenterar vi tryckloggar, munstycksnöttningskurvor och intervall för förebyggande underhåll vid 1 000 respektive 2 000 drifttimmar, så att kvalitetsavdelningar kan anpassa den industriella vattenstrålskärningen till kraven i ISO och kundgranskningar. Inom luft- och rymdfarten undviks omgjutna lager på 6 mm Ti-6Al-4V, vilket bevarar utmattningens livslängd. Inom arkitektonisk stenbearbetning skär processen 20–30 mm granit och kalksten med rena, synliga kanter, vilket minskar manuell efterbearbetning med 25–35 %. Inom bilindustrins inredning trimmas 3 mm sandwichpaneler och material för EV-batterilådor utan avskiljning, vilket stödjer första-genomförandeproduktionsnivåer över 98 %. Inom energisektorns tillverkning skär processen 25 mm Inconel-tätningsringar och 12 mm kolstålsskidor utan termisk deformation, vilket skyddar måtttoleranser vid svetsmontering. Våra mer än 20 exportländer och regioner inkluderar partners i Europa, Mellanöstern, Sydostasien och Sydamerika, och vi stödjer dem med fjärrdiagnostik, reservdelspaket och operatörsutbildning. Den typiska återbetalningstiden för industriell vattenstrålskärning ligger mellan 11 och 16 månader när man samtidigt mäter abrasivbesparingar på 30–40 % och minskad skrotandel med 4–6 procentenheter. Vi hjälper också kunder att välja mellan 3-axliga och 5-axliga konfigurationer för industriell vattenstrålskärning, att välja kombinationer av munstycke och blandkammare för kantkvalitet samt att ställa in dynamiska genomstickningsrutiner som skyddar spröda eller lagerade material. Eftersom vi integrerar forskning, produktion och försäljning i en och samma anläggning kan vi anpassa bordstorlekar, tankdesigner och kontrollgränssnitt för att passa lokal spänningsnivå, golvarea och operatörens arbetsvanor. För köpare som utvärderar leverantörer är avgörande faktorer mätbara resultat, förbrukningskostnader och servicerespons. Våra fältdata visar att disciplinerad drift av industriell vattenstrålskärning – stödd av korrekta tryck- och abrasivinställningar – kan öka genomströmningen med 20–30 % utan extra arbetskraft. Vi inbjuder tillverkare världen över att testa sina material med vår parameterbibliotek och verifiera prestandan för industriell vattenstrålskärning mot sina egna kvalitetsmål.

Vanliga frågor

Vilka material och tjocklekar kan industriell vattenstrålskärning hantera utan värmskada?

Industriell vattenstrålskärning skär genom titan, Inconel, kolstål, aluminium, granit, glas, kompositmaterial och sandwichpaneler utan värmpåverkade zoner. Typiska validerade områden inkluderar 6 mm Ti-6Al-4V, 25 mm Inconel, 20–30 mm granit, 12 mm kolstål och 3 mm aluminium sandwichpaneler. Eftersom processen är kallskärning uppstår ingen återgjuten lager, avlamellering eller termisk deformation, vilket skyddar utmattningslivslängden och dimensionella toleranser.
Abrasive kostnader hanteras genom munstycksavstånd, blandkammarens geometri och matningskalibrering. Våra fältdata visar 35–45 % lägre abrasivförbrukning efter att munstycksavståndet justerats till 1,6 mm och genomborrningstiden optimerats. Vi tillhandahåller även slitagekurvor och underhållsintervall på 1 000 timmar, så att köpare kan planera sina förbrukningsbudgetar och jämföra totala kostnaden per meter skuren istället för endast maskinpriset.
Våra industriella vattenstrålskärningsplattformar testas vid 3 800 bar med ett tryckfall under 1,5 % och en positionsnoggrannhet på ±0,05 mm med en upprepbarhet på ±0,02 mm. Kunder som kör 16–22 timmar per dag rapporterar en drifttid på 96,5–97 % under 14 månader. Noggrannheten möjliggör ±0,08 mm på 6 mm titan och rena kanter på 20 mm granit vid 1 800–2 200 mm/min.
Ja. Vi tjänar 20+ exportländer och regioner och erbjuder fjärrdiagnostik, reservdelspaket samt operatörsutbildning. Vår dokumentation inkluderar tryckloggar, munstycksnöttingskurvor och underhållsscheman, vilket hjälper kvalitetsteam att anpassa industriell vattenstrålskärning till ISO- och kundgranskningkrav. Lokal spänningsnivå, golvarea och operatörsvanor kan anpassas genom specialanpassning.

Relaterade artiklar

Hur man minskar skrapor på rörytan under kontinuerlig formning i rörverk

29

Jun

Hur man minskar skrapor på rörytan under kontinuerlig formning i rörverk

Den ekonomiska verkligheten kring ytytändringar I den högriskade världen av rörvalsproduktion är en skavning på ytan långt mer än en mindre kosmetisk defekt. Den fungerar som en röd flagga som signalerar djupare processinstabiliteter som komprometterar strukturen ...
Visa mer
Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

14

Aug

Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

Att navigera i komplexiteten hos högmix-tillverkningsmiljöer Att driva en modern industriell produktionsanläggning känns ofta som att jonglera ett dussin roterande tallrikar samtidigt, särskilt när man hanterar högmix-tillverkning med låg volym. Pl...
Visa mer
Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

03

Aug

Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

Identifiering av ärvda begränsningar i gnisterosionsproduktionen. Drift av mognad, decennier gamla utrustning på högprecisionstillverkningsverkstäder skapar ofta dolda driftkostnader som tyst underminerar vinstmarginalerna över tid. När produktionen f...
Visa mer
Vilka felsjälvdiagnostikfunktioner innehåller moderna snittlinjesystem?

20

Sep

Vilka felsjälvdiagnostikfunktioner innehåller moderna snittlinjesystem?

Tekniska diagnostikprotokoll vid höghastighetsrullomvandling. Drift av tung industriell metallomvandlingsanläggning och kontinuerliga rullprocesser påverkar produktionen med unika tekniska utmaningar som kräver absolut precision. Verkschefer fr...
Visa mer

Kundrecensioner

Daniel Whitmore
Pålitlig noggrannhet för luftfartsindustrins titan

Vi skär 6 mm titanbryggor 22 timmar per dag, och Industrial Waterjet Cutting uppnår en noggrannhet på ±0,08 mm utan någon värmpåverkad zon. Skrotandelen sjönk från 7 % till 1,2 %, och Cpk förbättrades från 0,91 till 1,48 efter att deras team justerat trycket och abrasivflödet. Dokumentationen gjorde vår luft- och rymdfartsrevision enkel, och drifttiden har legat över 96 % i mer än ett år.

Sofia Almeida
Lägre abrasivkostnad för arkitektonisk sten

På 20 mm granit och 30 mm kalksten ökade Industrial Waterjet Cutting produktionsvolymen med 26 % och minskade abrasivanvändningen med 38 %. Klagan över kantbristning försvann bland 18 000 inspekterade paneler, och arbetsinsatsen för manuell slutföring minskade med 31 %. Fjärrdiagnostiken och reservdelspaketet höll vår drifttid på 97 % under 14 månader, vilket är avgörande för fasadens leveransdatum.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Tryckstabilitet och abrasivkontroll som skyddar kvaliteten på kanterna

Tryckstabilitet och abrasivkontroll som skyddar kvaliteten på kanterna

Industriell vattenstrålskärningssystemets prestanda beror på stabil trycknivå och exakt tillsats av slipermedel. Våra intensifieringsenheter testas vid 4 000 bar i 120 minuter samt genomgår en inbränningsperiod på 48 timmar vid 3 800 bar, där tryckminskningen hålls under 1,5 %. Tillsatsen av slipermedel kalibreras till 1,8–2,2 L/min med en upprepbarhet inom 2 %, vilket direkt styr koniskhet och kantfinish. I praktiken innebär detta att en europeisk luft- och rymdfartsleverantör som skar 6 mm Ti-6Al-4V uppnådde en tolerans på ±0,08 mm för avståndet mellan hål och kant samt minskade utsläppet från 7 % till 1,2 % under en 3 000-timmarspilot. En arkitektonisk stenbearbetare som skar 20 mm granit vid 1 800–2 200 mm/min minskade förbrukningen av slipermedel med 38 % efter att vi optimerat avståndet mellan dysan och materialytan till 1,6 mm samt geometrin i blandkammaren. För bilinteriörer bidrog dynamisk perforering och receptstyrning till att en leverantör på nivå 2 kunde skära 3 mm sandwichpaneler med en första-genomgångsutbyte på 98,6 %. Dessa resultat är avgörande eftersom slipermedel och utsläpp utgör de två största dolda kostnaderna i industriell vattenstrålskärning.
Rörelseprecision och fixturering för produktion av blandade material

Rörelseprecision och fixturering för produktion av blandade material

Produktion av blandade material kräver en rörelseplattform som upprätthåller toleranser vid växling mellan titan, aluminium, granit och kompositmaterial. Våra CNC-paket är verifierade med laserinterferometri för positionsnoggrannhet på ±0,05 mm och upprepbarhet på ±0,02 mm, vilket stödjer både 3-axlig och 5-axlig industriell vattenstrålskärning. Bord med fixturanslutning och receptbibliotek lagrar tryck, abrasivflöde och genomborrningsparametrar för varje variant. En leverantör på nivå 2 till bilindustrin minskade omställningstiden från 95 till 55 minuter och utslängningen från 5,5 % till 1,8 % vid bearbetning av fyra varianter av 3 mm tjocka aluminiumsandwichpaneler. En energiproducent som trimmade 25 mm tjocka Inconel-tätningsringar och 12 mm tjocka kolstålsläggor upprätthöll svetsmonteringsnoggrannhet utan termisk deformation. För arkitektoniska applikationer levererade samma plattform ren, synlig kant på 30 mm tjocka kalkstenspaneler över 18 000 inspekterade paneler utan några klagomål på sprickbildning.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST