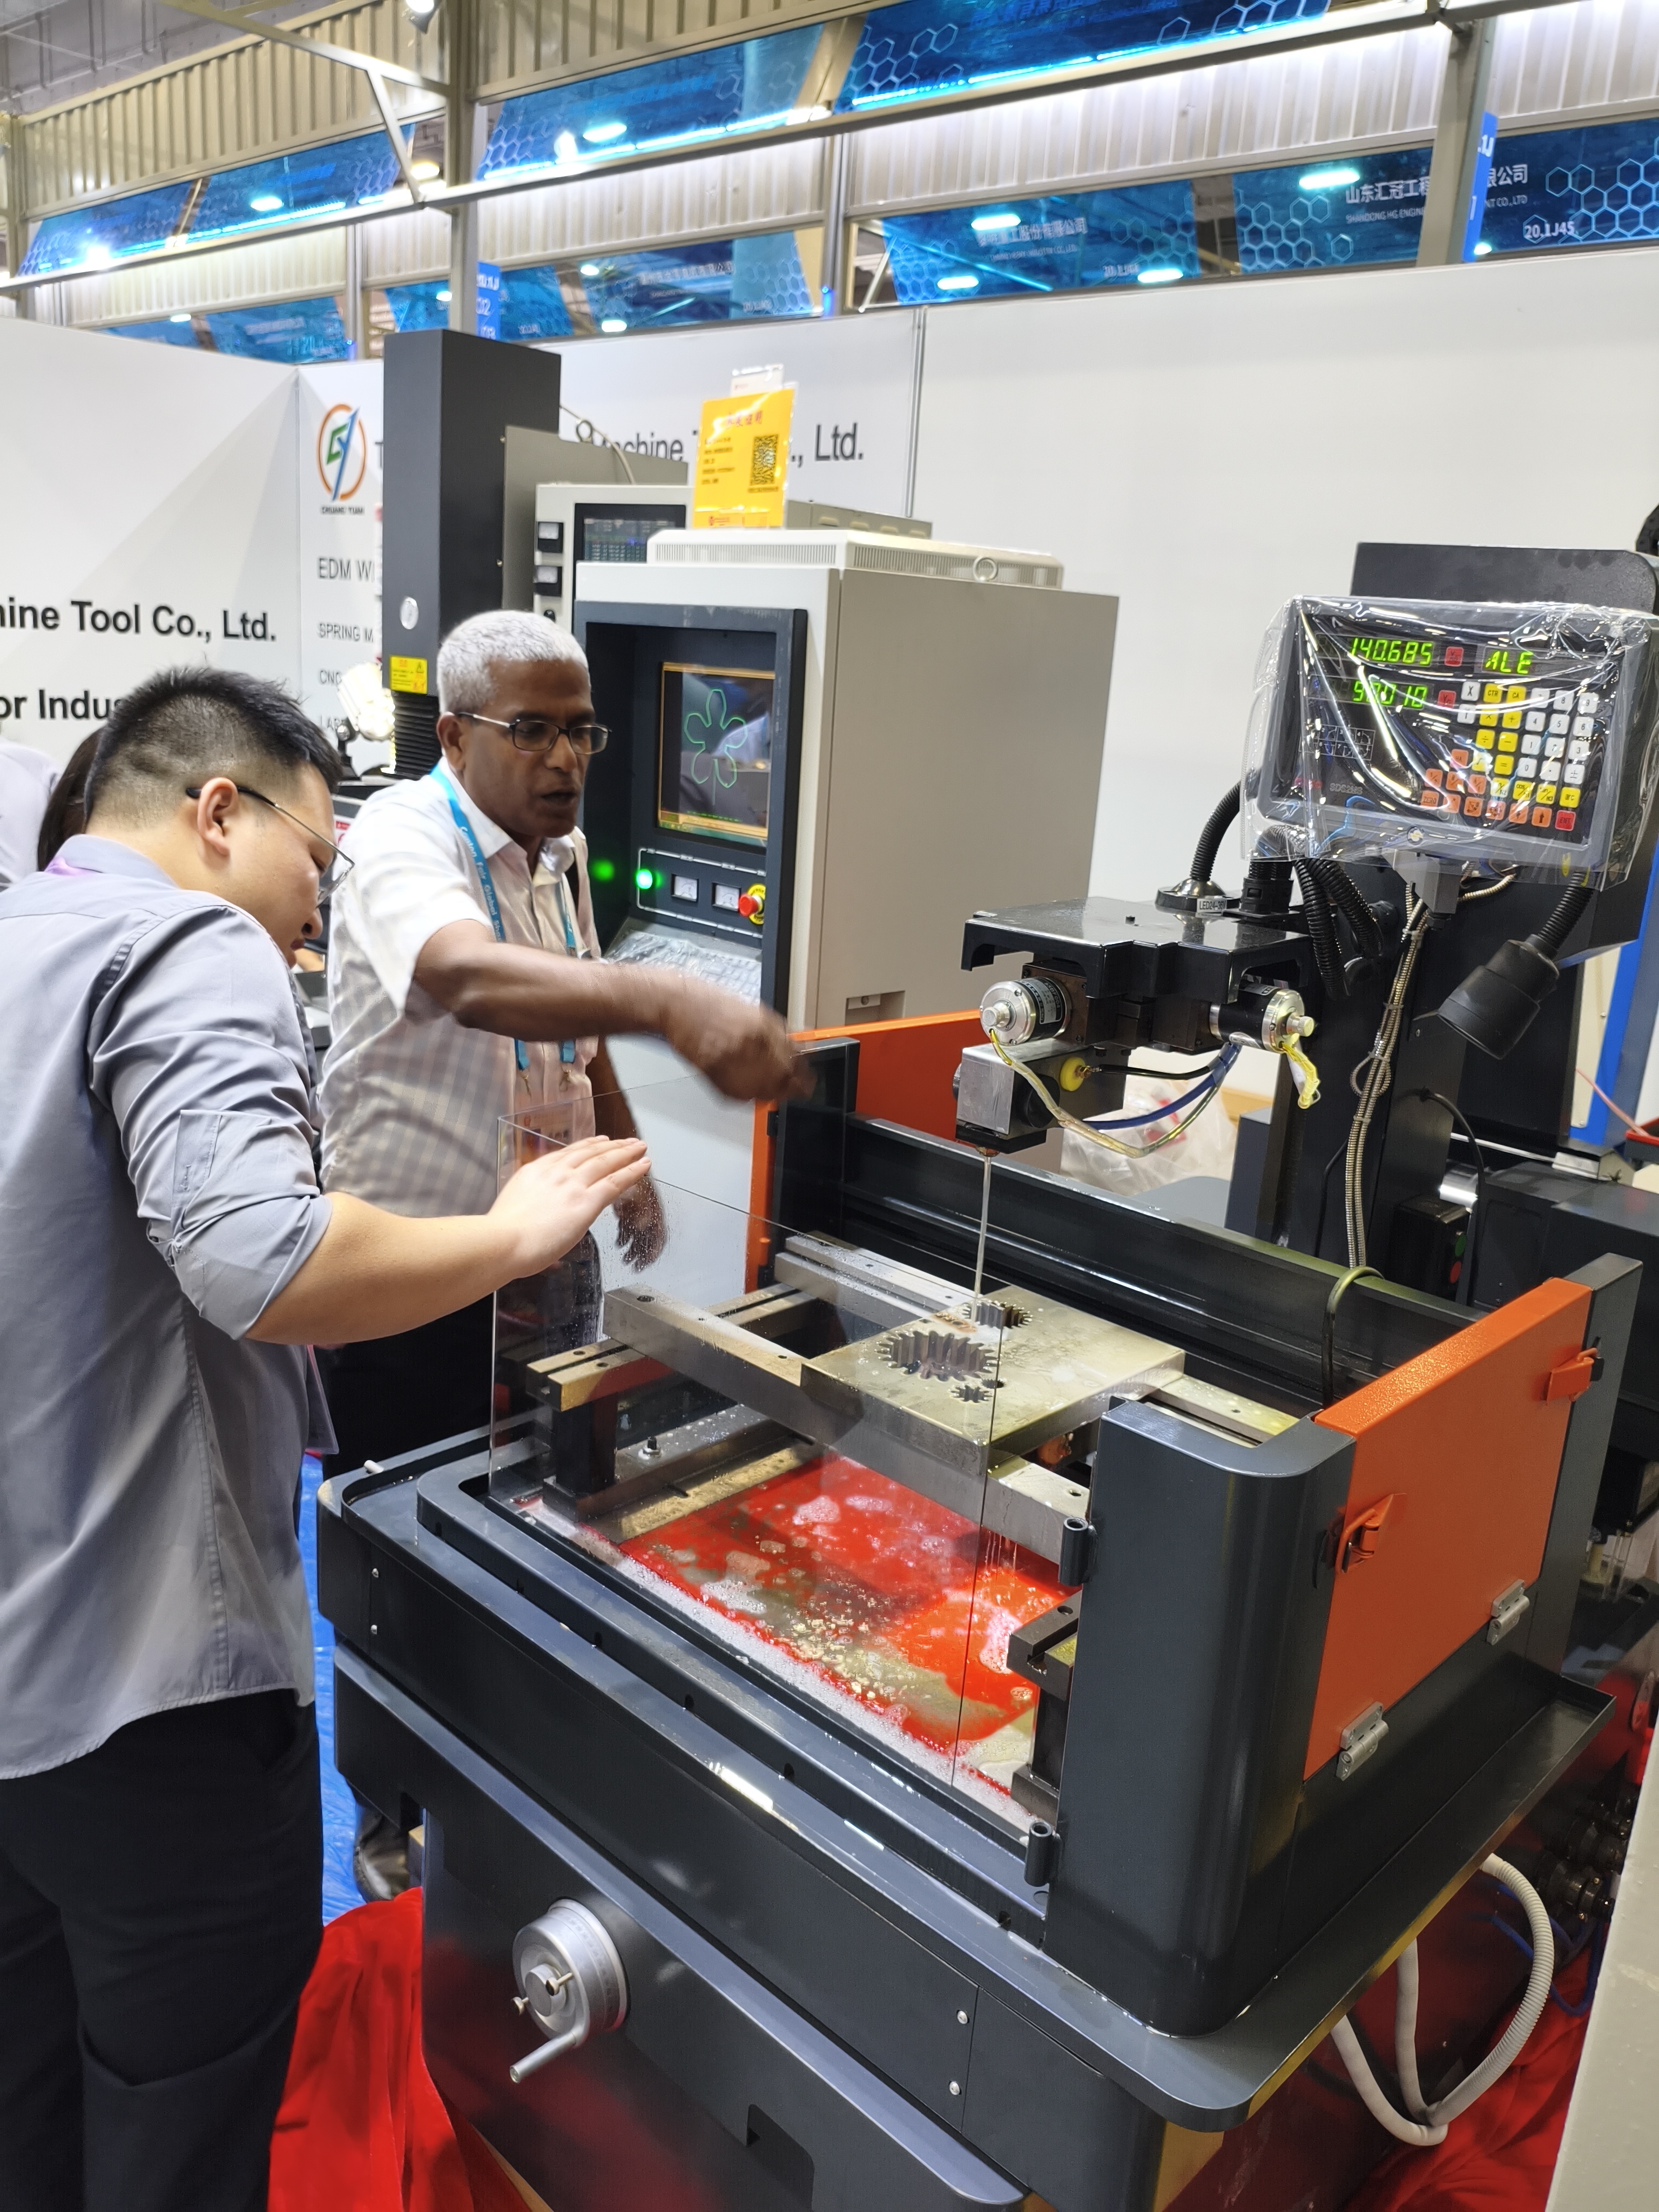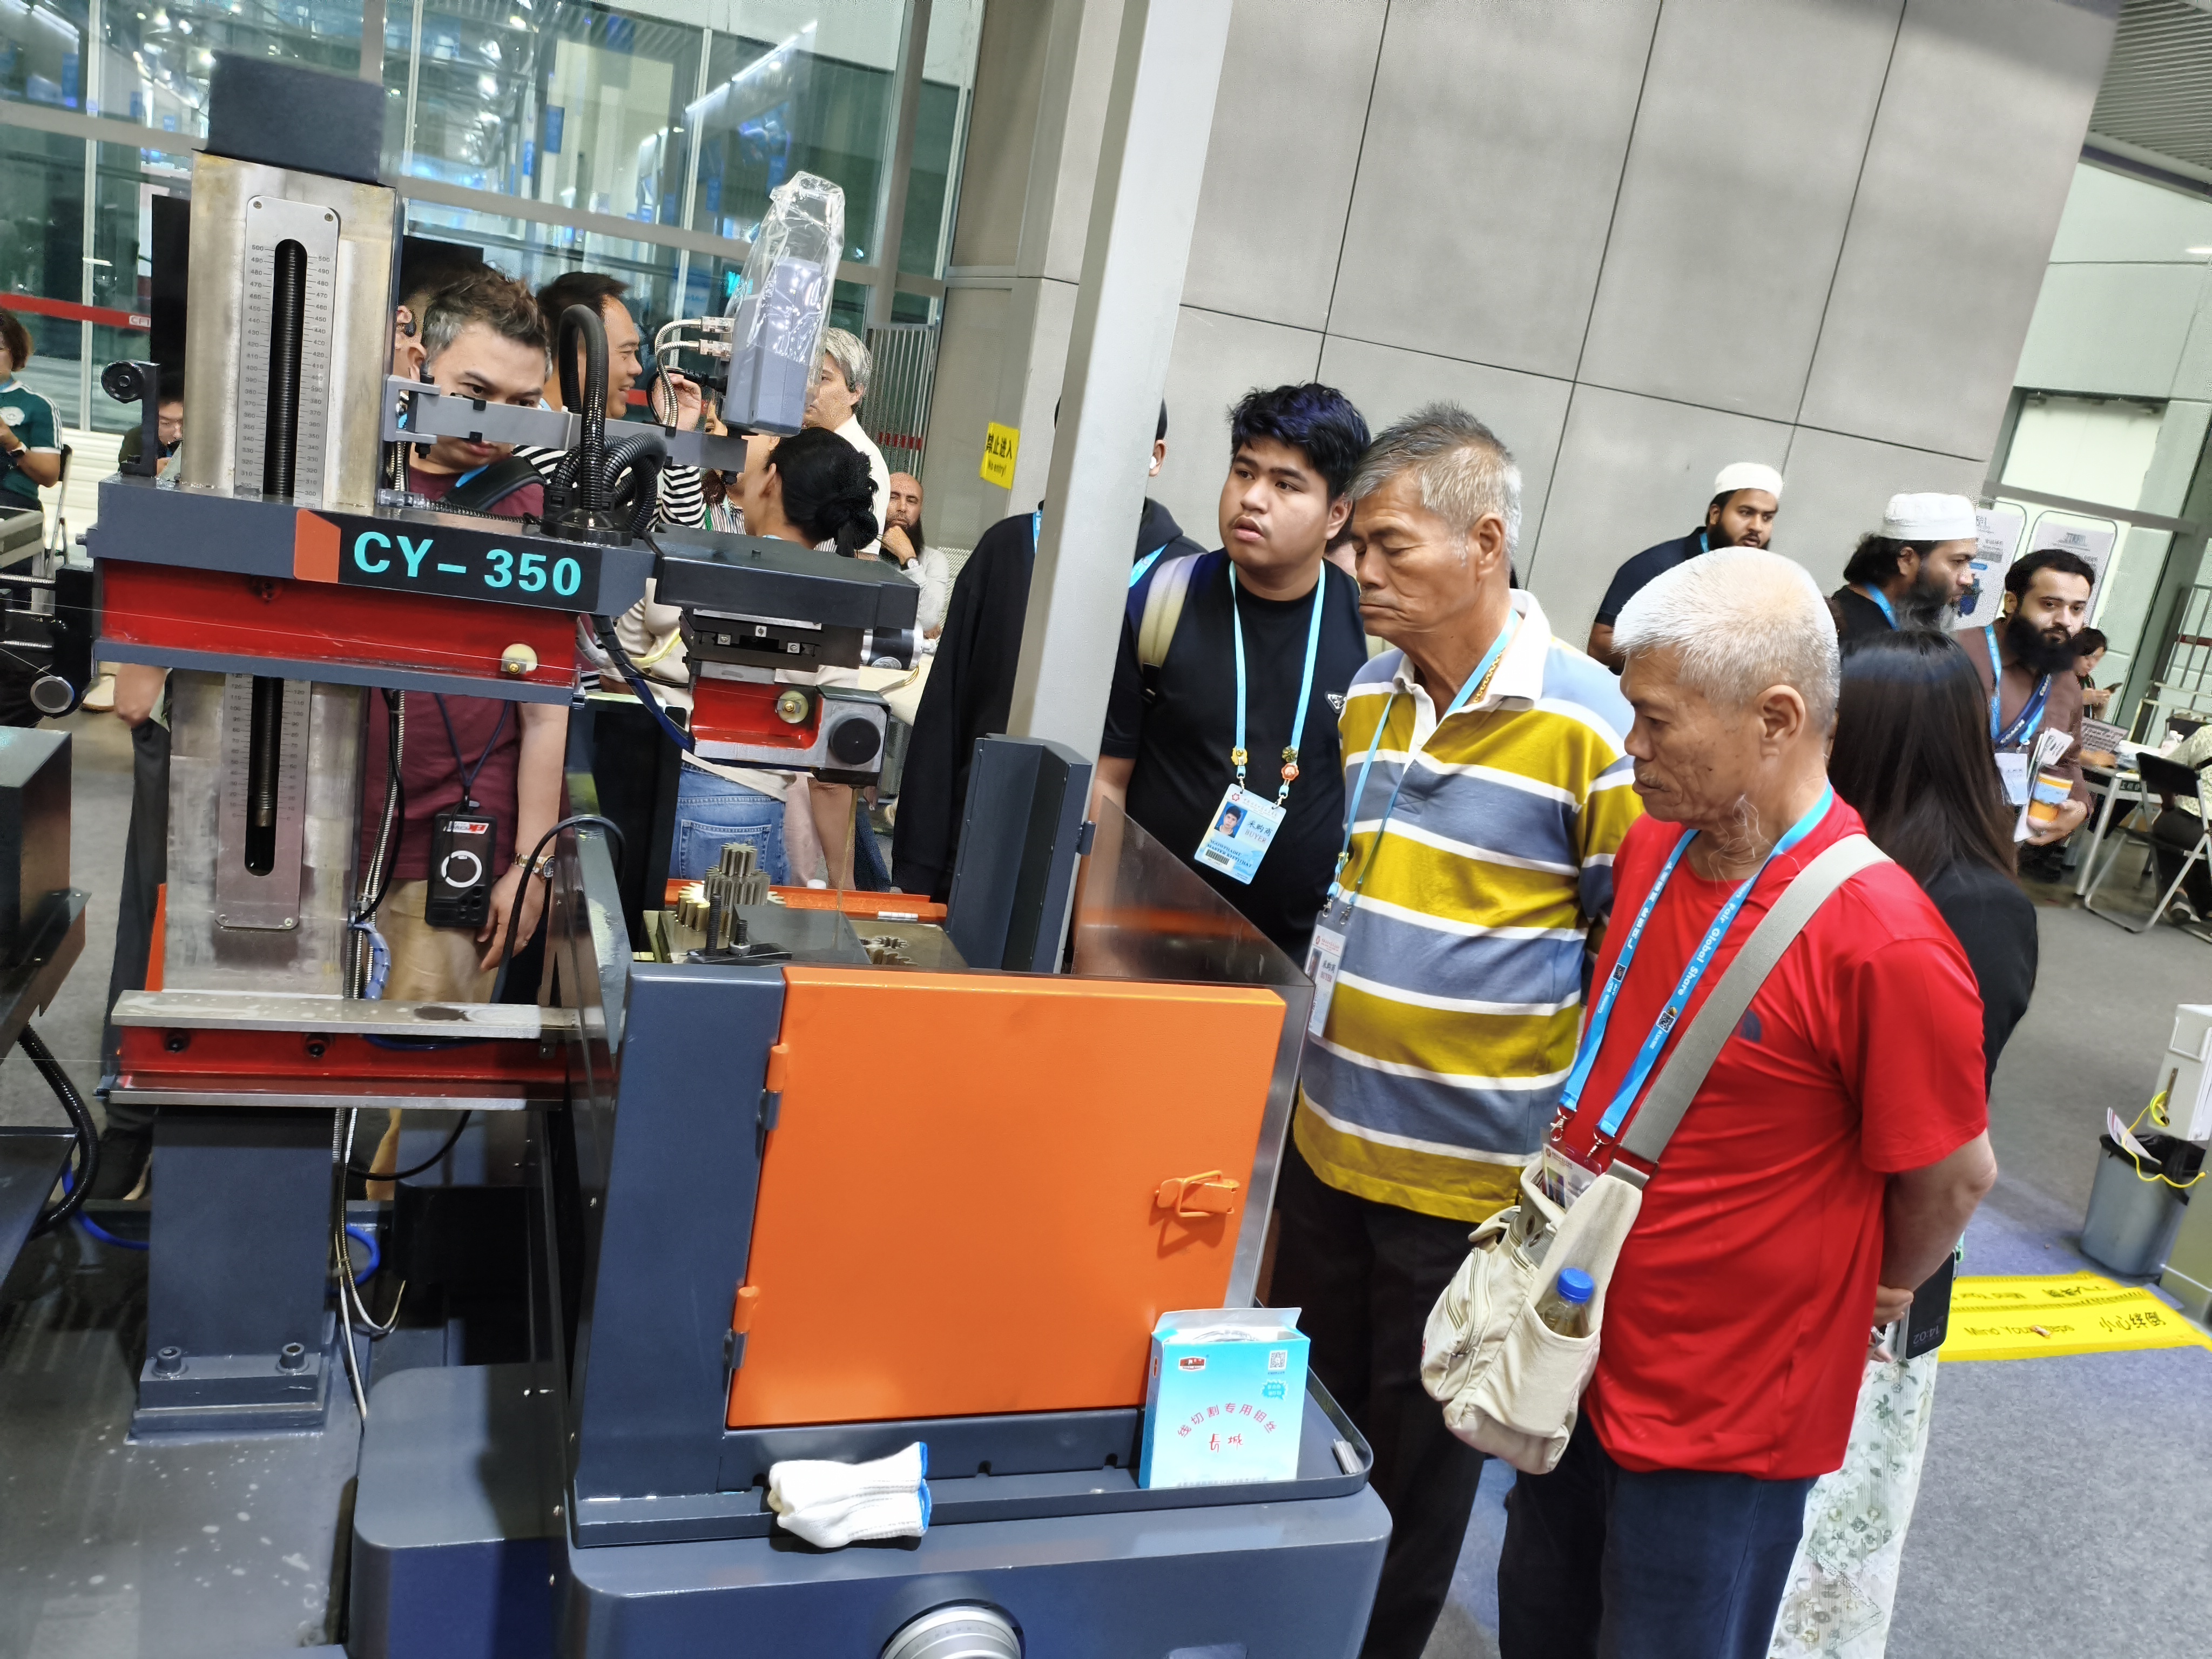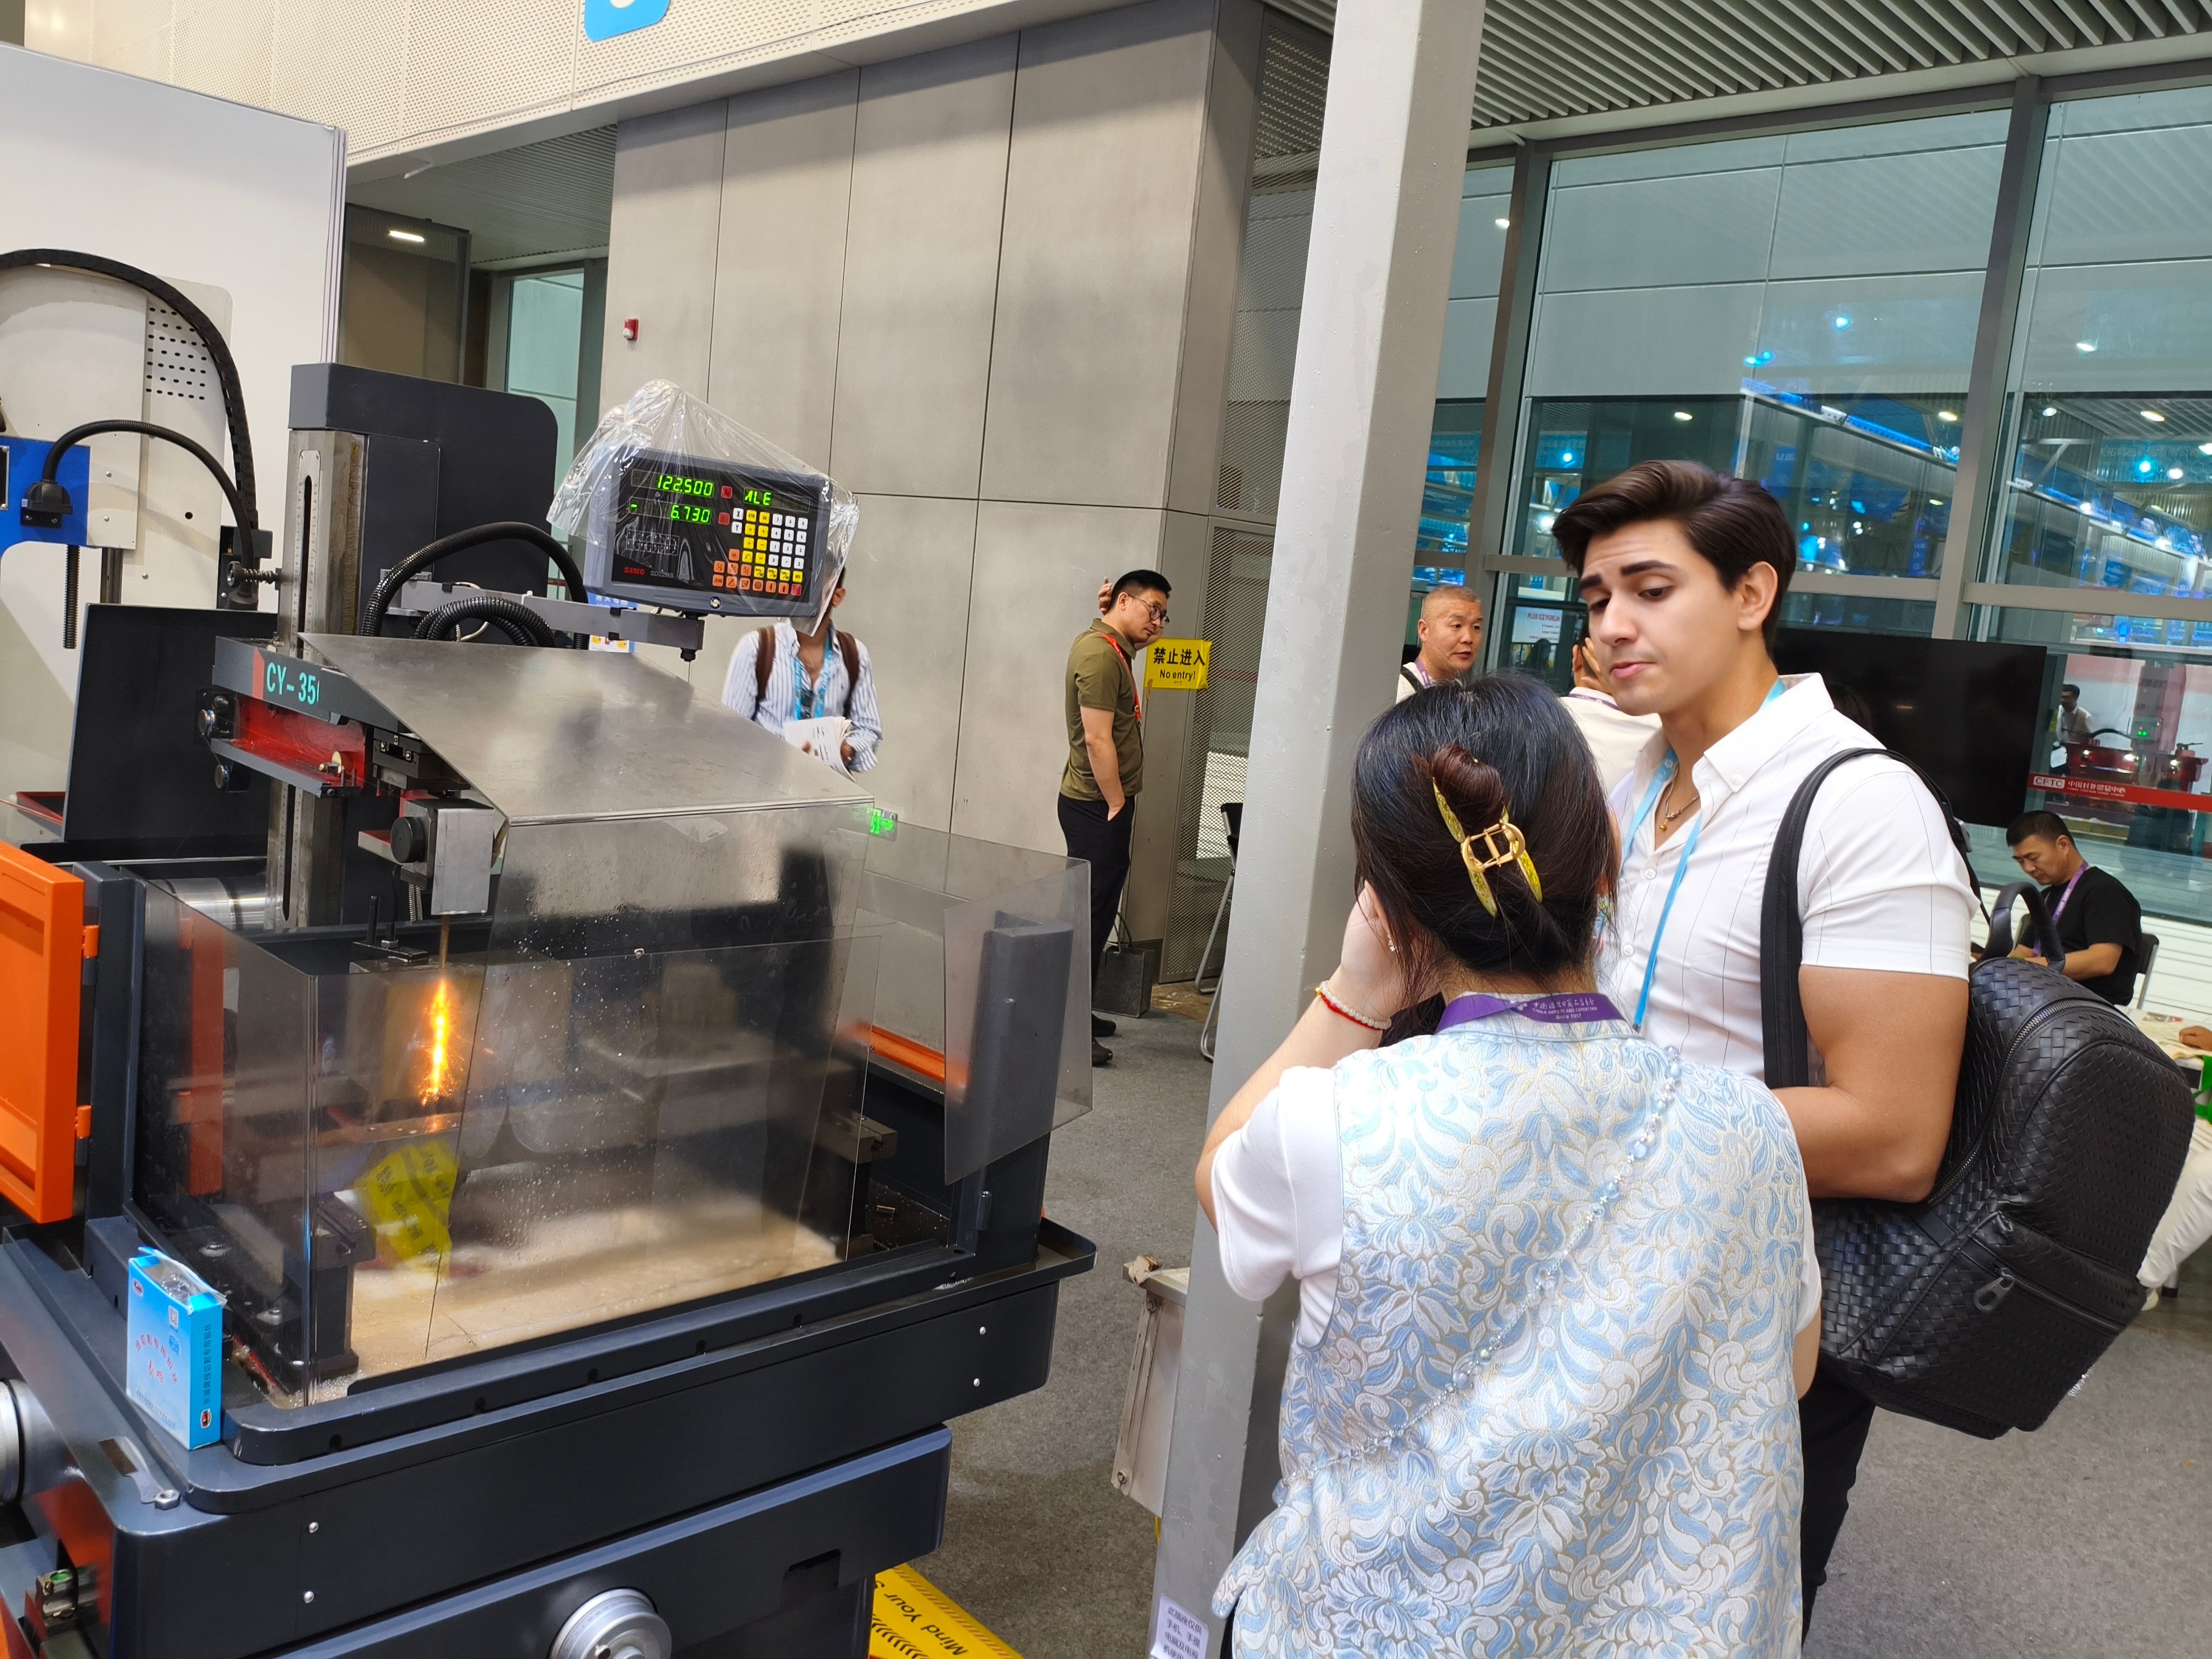
Stroj na reženie drôtom EDM: rýchlejšie reženie o 35 %, presnosť ±0,003 mm

Všetky kategórie

Získajte bezplatnú cenovú ponuku

Náš zástupca vás čoskoro kontaktuje.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Meno
Názov spoločnosti
Message
0/1000
Attachment
Nahrajte aspoň jednu prílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Riešenia pre stroje na precízne rezy drôtom EDM vyvinuté pre globálnych výrobcov spoločnosťou Taizhou Chuang Yuan

Riešenia pre stroje na precízne rezy drôtom EDM vyvinuté pre globálnych výrobcov spoločnosťou Taizhou Chuang Yuan

Spoločnosť Taizhou Chuang Yuan Machine Tool Co., Ltd. navrhuje riešenia pre stroje na elektrické erózne rezy drôtom od roku 2003 a zároveň vykonáva výskum, výrobu a predaj pod jednou strechou v meste Taizhou, provincie Jiangsu, Čína. Naša ponuka strojov na elektrické erózne rezy drôtom (Edm Wire Cut Machine) slúži dielňam na výrobu foriem, dodávateľom pre letecký a vesmírny priemysel, výrobcom zdravotníckych prístrojov a nástrojovým dielňam automobilového priemyslu, ktoré denne režú tvrdé nástrojové ocele, karbid a exotické zliatiny. Typické dielne pracujú 16 až 22 hodín denne a vyžadujú presnosť polohovania v rozsahu ±0,005 mm, opakovateľnosť 0,003 mm a povrchovú drsnosť až Ra 0,8 µm pri viacnásobnom reze. Naše platformy na rezy drôtom (wire EDM) dosahujú rýchlosť rezania až 300 mm²/min pri použití mosadzového drôtu a udržiavajú uhol skosenia až ±30 stupňov, čo pomáha zákazníkom znížiť sekundárne operácie broušenia a leštenia až o 40 percent. Keďže kontrolujeme celý výrobný reťazec, každý stroj na elektrické erózne rezy drôtom (Edm Wire Cut Machine) prechádza testovaním geometrickej presnosti, 72-hodinovým nepretržitým prevádzkovým testom a overením súososti pred expedíciou.
Získať ponuku

Prípadová štúdia

Výrobca automobilových dielov pre formovanie reže kalenú oceľ o 35 percent rýchlejšie

Dodávateľ dielov pre formovanie v automobilovom priemysle druhej úrovne v Turecku mal problémy so pomalým spracovaním kalených tvárnic na vytlačovanie s hrúbkou až 600 mm. Ich existujúce stroje spôsobovali chyby v kužeľovitosti a vyžadovali opakované manuálne nastavenia, čo viedlo k oneskoreniam pri dodávaní. Dodali sme CNC EDM drôtový rezací stroj s automatickým systémom zavádzania drôtu a servoovým riadením uzavretej slučky. Výrobná dielňa naprogramovala viacnásobné rezanie: hrubé rezanie pri vysokom prúde a dokončovacie prechody pri nízkej energii, aby sa dosiahla povrchová drsnosť Ra 0,8 μm. Výsledky: čas obrábania klesol o 35 percent, spotreba drôtu sa znížila o 18 percent a miera zamietnutia kvôli rozmerovým odchýlkam klesla z 4,2 percenta na 0,9 percenta. Zákazník teraz prevádzkuje tri zmeny šesť dní v týždni a objednal druhý stroj.

Dodávateľ nástrojov pre lekársku techniku dosahuje opakovateľnosť ±0,003 mm pri komponentoch z nehrdzavejúcej ocele

Nemecký výrobca lekárskych prístrojov potreboval rezať chirurgické vodidlá z nehrdzavejúcej ocele triedy 316L tak, aby mali hrany bez hriankov a dodržiavali úzke tolerancie pre automatické montážne procesy. Manuálne odstraňovanie hriankov spôsobovalo navyšovanie nákladov a rizík. Naša EDM drôtová rezacia stroj bola nakonfigurovaná s možnosťou použitia jemného drôtu a s dielektrickým systémom s reguláciou teploty, ktorý stabilizoval pracovnú zónu. Po inštalácii odmeral zákazník opakovateľnosť ±0,003 mm pri 500 po sebe nasledujúcich súčiastkach, úplne eliminovať manuálne odstraňovanie hriankov a znížil počet opráv pri montáži o 31 percent. Vedúci výroby poznamenal, že stroj udržiaval požadované tolerancie počas nepretržitých prevádzkových cyklov trvajúcich až 20 hodín bez tepelnej deformácie.

Výrobná dielňa leteckých súčiastok skrátila dobu výroby z 14 dní na 6 dní

Dodávateľ v leteckopriemyselnom sektore v Spojených štátoch rezoval zliatiny na báze niklu s komplikovanými profilmi a prísne dodržiavanými uhlami. Predtým ich výrobný proces vyžadoval viacero nastavení a externé operácie, čo predĺžilo dobu výroby na 14 dní. Dodali sme im EDM drôtený rezací stroj s rotačným stolom a automatickou reguláciou sklonu, ktorý umožnil obrábanie uholných profilov do ±30 stupňov v jedinom nastavení. Doba výroby klesla na 6 dní, odpad sa znížil z 6 percent na 1,5 percenta a dielňa získala dlhodobú zmluvu na ročnú výrobu 12 000 súčiastok. Majiteľ pripísal tento úspech stabilite stroja a našej rýchlej technickej podpore.

Súvisiace produkty

Výber vhodného stroja na režnú elektrickú eróziu (EDM) vyžaduje pochopenie toho, ako tento proces odstraňuje materiál pomocou riadených elektrických iskier medzi tenkou drôtovou elektrodou a vodivým obrobkom ponoreným do dielektrickej kvapaliny. Na rozdiel od tradičného rezania tento proces nepôsobí žiadnou mechanickou silou, čo ho robí ideálnym pre tvrdé ocele, karbid, titán a jemné geometrie, ktoré by pri frézovaní alebo sústružení praskli alebo sa deformovali. V modernom výrobnom podniku stroj na režnú elektrickú eróziu zvyčajne pracuje 16 až 22 hodín denne a reže vstavky pre formy, razidlá, výtlakové nástroje a presné upínacie prípravky. Pracovný postup začína programovaním v CAD/CAM prostredí, kde sa trojrozmerné modely premenia na nástrojové dráhy; určujú sa hrubovacie prejazdy pri vyššom prúde pre rýchlosť a viacero dokončovacích prejazdov pri zníženej energii pre dosiahnutie požadovanej kvality povrchu. Obsluha umiestni obrobok, nastaví počiatočný bod, automaticky navlečie drôt a sleduje vodivosť a teplotu dielektrickej kvapaliny. Stabilný dielektrický systém je kritický, pretože kolísanie teploty len o 2 stupne Celzia môže spôsobiť posun rozmerov o niekoľko mikrónov. Spoločnosť Taizhou Chuang Yuan Machine Tool Co., Ltd., založená v roku 2003, tieto systémy vyrába s použitím tuhých liatinových konštrukcií, presných lineárnych vedení a servoových systémov so spätnou väzbou. Náš výrobný proces zahŕňa starnutie liatinových častí, presné obrábanie stĺpa a stola, montáž v teplotne regulovanej miestnosti, overenie geometrickej presnosti pomocou laserových interferometrov a 72-hodinový nepretržitý rezný test pred expedíciou. Vyrábame viacero konfigurácií pokrývajúcich rozmery obrobkov od 300 x 400 mm do 800 x 1000 mm, s uhlom sklonu až ±30 stupňov a povrchovou drsnosťou Ra 0,8 µm. Na celom svete naše stroje slúžia v viac ako 20 krajinách. Vo Vietname výrobca nástrojov a dielov používa náš stroj na režnú elektrickú eróziu na výrobu plastových vstrekovacích foriem pre spotrebnú elektroniku a dosahuje opakovateľnosť 0,004 mm v tisíckach dutín. V Brazílii výrobca poľnohospodárskeho zariadenia reže tvrdé ozubené kolesá a spojky, čím znížil počet dokončovacích operácií o 40 percent. V Nemecko dodávateľ presného štampovania využíva naše možnosti práce s jemným drôtom na výrobu mikrokomponentov s prvkom veľkosti 0,2 mm. Každé inštalovanie zahŕňa uvádzanie do prevádzky, školenie obsluhy a prístup k diaľkovej diagnostike. Udržiavame zásoby náhradných dielov pre rýchlu expedíciu a ponúkame manuály a technickú podporu v viacerých jazykoch, aby sme vyhoveli lokálnym požiadavkám.

Často kladené otázky

Aké materiály môže EDM drôtený rezací stroj efektívne rezať?

Edm Wire Cut stroj reže akýkoľvek elektricky vodivý materiál, vrátane kaleného nástrojového ocele, nehrdzavejúcej ocele, karbidu, titánu, medi, mosadzu a niklových superzliatin. Najlepšie sa osvedčuje pri materiáloch, ktoré je ťažké spracovať konvenčnými metódami, napríklad pri 60 HRC dielovom oceli, kde dosahuje presné hrany bez tepelnej deformácie. Nievodivé materiály, ako keramika alebo plast, sa nedajú spracovať, pokiaľ na ne nie je nanesená vodivá vrstva.
Mosadzný drôt je cenovo výhodný pre všeobecné rezy ocele a poskytuje spoľahlivé výsledky pri rýchlostiach až 300 mm²/min. Povlakový drôt, napríklad zinkovaný alebo difúzne žíhaný typ, zlepšuje odvádzanie trosky a vodivosť, čím zvyšuje rýchlosť rezu a zníži počet prerušení drôtu pri rezaní hrubších alebo tvrdších súčiastok. Pri karbide alebo vysokých súčiastkach nad 300 mm často povlakový drôt zníži celkové náklady na súčiastku, aj keď má vyššiu cenu za meter.
Každodenné kontroly zahŕňajú kontrolu hladiny a vodivosti dielektrickej kvapaliny, zarovnanie drôtu a stav filtrov. Týždenné úlohy zahŕňajú čistenie pracovnej nádoby a kontrolu opotrebovania vodičov. Raz ročne by mal odborník overiť geometrickú presnosť pomocou laserového interferometra a skontrolovať napájací zdroj. Dve najdôležitejšie faktory pre udržanie presnosti ±0,005 mm počas rokov prevádzky sú konzistentná regulácia teploty dielektrickej kvapaliny v rozsahu ±1 °C a včasná výmena filtrov.
Štandardná inštalácia trvá dva až tri dni, vrátane vyrovnanie, pripojenia napájania, naplnenia dielektrikom a skúšobných rezov. Výcvik obsluhy zvyčajne trvá tri až päť dní a zahŕňa programovanie, nastavovanie, výber parametrov a pravidelnú údržbu. Väčšina zákazníkov dosiahne nezávislú výrobu do jedného týždňa. Po uvedení do prevádzky je k dispozícii diaľková podpora a video-pokyny na rýchlejšie odstraňovanie porúch.
Áno. Naše stroje podporujú automatické navliekanie drôtu, programovateľné rozhrania pre upínače a ako voliteľnú možnosť robotické naloženie pre neprerušovaný chod. Podniky, ktoré prevádzkujú nepretržitú výrobu („lights-out production“), zvyčajne pripájajú EDM drôtový rezač k riadiacemu systému bunky, ktorý plánuje úlohy a monitoruje stav drôtu. Táto integrácia môže zvýšiť využitie vretena z 60 percent na viac ako 85 percent.

Súvisiace články

Charakteristiky spracovania stroja na rezanie drôtom EDM

24

Dec

Charakteristiky spracovania stroja na rezanie drôtom EDM

Zobraziť viac
Správny spôsob manipulácie pre nedostatočnú presnosť obrábania rýchleho drôtového rezacieho stroja

13

Dec

Správny spôsob manipulácie pre nedostatočnú presnosť obrábania rýchleho drôtového rezacieho stroja

Zobraziť viac
Ako optimalizovať rýchlosť podávania, aby sa zvýšil denný výstup pružinového stroja

29

Jun

Ako optimalizovať rýchlosť podávania, aby sa zvýšil denný výstup pružinového stroja

Presná mechanika podávania drôtu Dosiahnutie maximálneho výstupu pri výrobe pružín nie je len otázkou zvýšenia otáčok motora; ide o ovládnutie synchronizácie medzi reakciou servomotorov a napätím materiálu. Pri vysokorýchlostných CNC...
Zobraziť viac
Ako prispôsobiť upínacie prvky pre pružinové stroje na výrobu pružín špeciálneho tvaru

03

Aug

Ako prispôsobiť upínacie prvky pre pružinové stroje na výrobu pružín špeciálneho tvaru

Ovládnutie zložitých výzov pri výrobe pružín – Prehliadka zložitostí vysokorýchlostnej priemyselnej výroby vyžaduje hlboké pochopenie dynamiky privádzania drôtu, mechanických tolerancií a mechaniky ohýbania s viacerými osami v moderných automatických...
Zobraziť viac

Odporúčania zákazníkov

Klaus Reinhardt, vedúci výroby, Precision Die Shop, Nemecko.
Spoľahlivý výkon a rýchla podpora

Inštalovali sme stroj na elektrické vodivé režanie (EDM wire cut) v roku 2022 a odvtedy ho prevádzkujeme viac ako 18 000 hodín. Presnosť sa stále udržiava v rozmedzí ±0,004 mm a neplánované výpadky nepresahujú 1 percento. Keď sme potrebovali montáž vodiacej súpravy, dorazila do troch dní. Tento stroj sa stal základným prvkom našej výroby dielov pre tvárničky.

Daniel Okafor, majiteľ spoločnosti Advanced Tooling Ltd., Spojené kráľovstvo.
Vynikajúca cena–výkonová návratnosť pre výrobu s vysokou špecifikáciou výrobkov

V našej dielni každý deň režeme malé série zhutnených súčiastok. Stroj na elektrické vodivé režanie (EDM wire cut) skrátil čas nastavenia o 25 percent a množstvo odpadu o 4 percentá. Výcvik bol jasný a tím rýchlo odpovedal na každú otázku. Odporučili sme tento stroj dvom partnerovským továrniam.

Získajte bezplatnú cenovú ponuku

Náš zástupca vás čoskoro kontaktuje.
E-mail
Meno
Názov spoločnosti
Message
0/1000
Tuhá konštrukcia stroja navrhnutá pre nepretržité režanie s vysokou presnosťou

Tuhá konštrukcia stroja navrhnutá pre nepretržité režanie s vysokou presnosťou

Základom spoľahlivej strojovej súpravy na režné rezanie elektrickým vodičom je mechanická stabilita. Naše stroje využívajú silno vyztužené liatiny, ktoré prechádzajú prirodzeným starnutím a odstraňovaním napätia vibráciami pred presným obrábaním. Osy X, Y a Z sa pohybujú po predpätých lineárnych vedeniach, ktoré poháňajú striedavé servomotory, čo zabezpečuje presnosť polohovania ±0,005 mm a opakovateľnosť ±0,003 mm. Táto konštrukcia odoláva tepelnej aj mechanickej deformácii počas dlhých neobsluhovaných prevádzkových cyklov. V praxi môže odlievarňa foriem režúcich vložky vysoké 500 mm udržať požadované tolerancie počas 20-hodinových cyklov, pretože stroj kompenzuje mierne tepelné rozšírenie a zároveň udržiava stabilnú teplotu dielektrika. Tuhá konštrukcia tiež umožňuje spracovávať ťažké obrobky až do hmotnosti 1 500 kg bez deformácií, ktoré by znížili kvalitu rezov. Pre zákazníkov z leteckého a zdravotníckeho priemyslu táto stabilita priamo zníži náklady na opravy a kontrolu.
Pokročilý impulzný zdroj energie optimalizuje rýchlosť a kvalitu povrchu

Pokročilý impulzný zdroj energie optimalizuje rýchlosť a kvalitu povrchu

Pulzný zdroj energie určuje, ako efektívne odstraňuje materiál stroj na režúce elektrické výboje (EDM) a aká jemná je konečná povrchová úprava. Naše generátory dodávajú kontrolované výbojové energie, ktoré vyvážia rýchlosť hrubého obrábania a kvalitu dokončovania. Obsluha môže vykonávať hrubé obrábanie pri vysokom prúde až 300 mm²/min na medienej drôtenej elektrode a následne prepnúť na dokončovacie operácie s nízkou energiou, ktoré dosahujú povrchovú drsnosť Ra 0.8 µm. Adaptívna regulácia monitoruje podmienky medzery tisíckrát za sekundu a upravuje napätie a prúd, aby sa zabránilo pretrhnutiu drôtu, najmä pri vysokých alebo častiach s premennou hrúbkou. Táto schopnosť je dôležitá v odvetviach ako výroba tvárničiek pre tvárnenie, kde pretrhnutie drôtu môže spôsobiť odpadnutie súčiastky v hodnote tisícov dolárov. Turecký výrobca tvárničiek znížil mieru pretrhnutí drôtu o 62 percent po prechode na náš systém. Zdroj energie tiež podporuje veľmi tenké drôty s priemerom až 0.1 mm pre mikroobrábanie, čo umožňuje zákazníkom z oblasti medicíny a elektroniky vyrábať malé prvky s čistými hranami.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil NAJLEPŠIENAJLEPŠIE