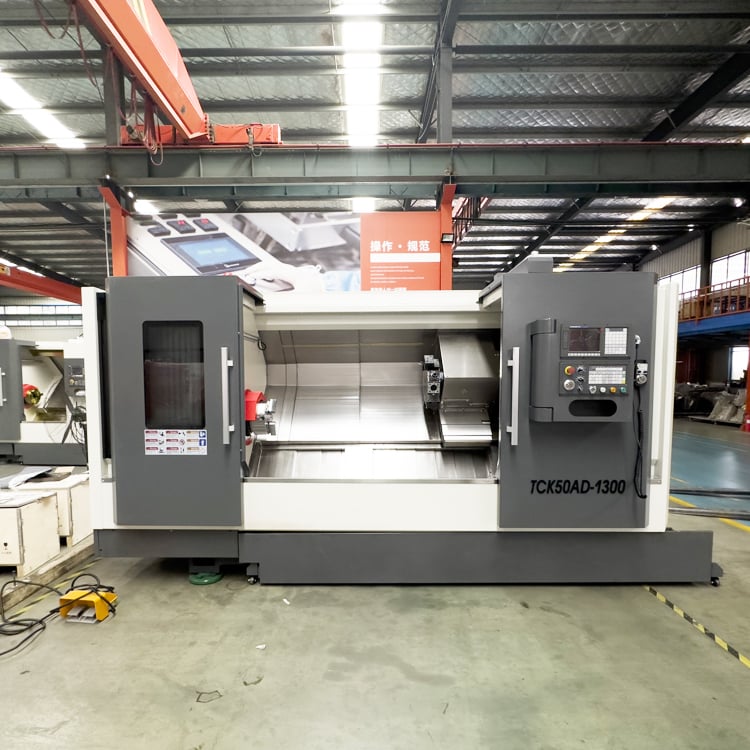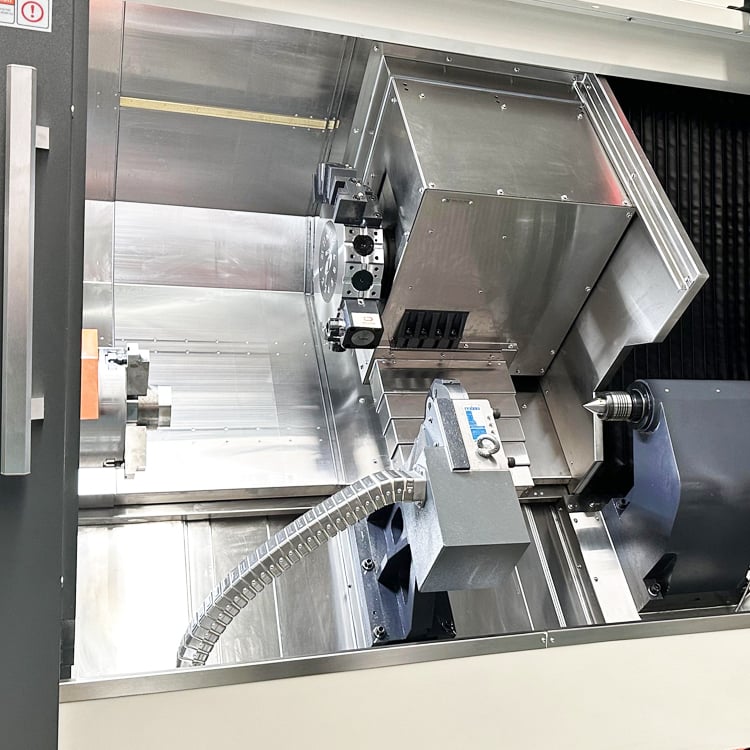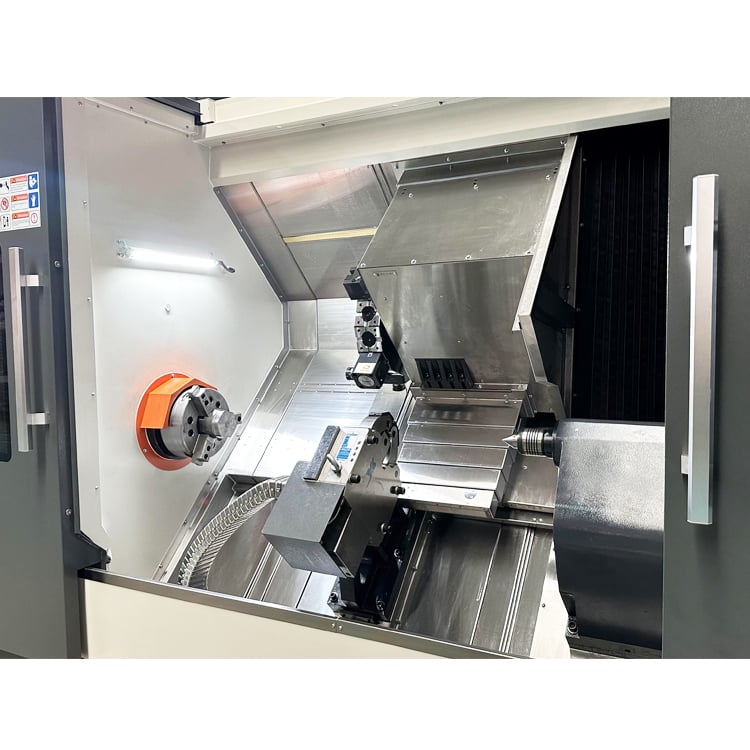
Wyposażenie do tokarek metalowych: precyzyjne uchwyty narzędziowe i wkładki do tokarek CNC

Wszystkie kategorie

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Telefon komórkowy / WhatsApp
WeChat
LinkedIn
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Załącznik
Proszę wgrać co najmniej jeden załącznik
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Precyzyjne narzędzia tokarskie do metali zaprojektowane dla światowych producentów

Precyzyjne narzędzia tokarskie do metali zaprojektowane dla światowych producentów

Firma Taizhou Chuang Yuan Machine Tool Co., Ltd. produkuje precyzyjne narzędzia tokarskie z metali od 2003 roku, integrując badania i rozwój, produkcję oraz sprzedaż w mieście Taizhou, prowincja Jiangsu, Chiny. Nasze narzędzia tokarskie obejmują uchwyty narzędziowe, głowice wiercące, płytki tokarskie, imaki, stożki ruchome, wieżyczkowe gniazda narzędziowe oraz narzędzia do obróbki otworów głębokich; wszystkie są hartowane i szlifowane z dokładnością do 0,005 mm, zapewniając powtarzalność masowej obróbki tokarskiej. W zakładach produkujących skrzynie biegów samochodowych nasze narzędzia pracowały przez 1200 godzin między szlifowaniami na wałkach ze stali hartowanej, zmniejszając czas postoju spowodowany wymianą narzędzi o 28 procent u niemieckiego klienta. W obróbce zaworów do przemysłu naftowego i gazowego klienci stosują nasze narzędzia do otworów głębokich, osiągając dokładność IT7 w otworach o długości do 3000 mm, podczas gdy producenci rur i profili wykorzystują nasze narzędzia na liniach cięcia poprzecznego i cięcia na długość pracujących 24 godziny na dobę. Każdy zestaw jest kontrolowany za pomocą maszyny pomiarowej współrzędnościowej (CMM) i interferometru laserowego, pakowany na transport morski oraz wspierany dokumentacją wielojęzyczną.
Uzyskaj ofertę

Badanie przypadków

Obróbka tokarska metali skraca czas cyklu frezowania wałów o 22 procent dla niemieckiego dostawcy samochodowego

Niemiecki dostawca komponentów motocyklowych i samochodowych, który tokował hartowane wały przekładni, miał problemy z łamaniem się wkładek tnących oraz dryfem chropowatości powierzchni do 3,2 mikrona. Dostarczyliśmy mu pokryte węglikowe wkładki tnące, uchwyty narzędziowe ze stali hartowanej oraz precyzyjny system uchwytu narzędzi na wieżyczce. Prędkość skrawania wzrosła z 180 do 240 m/min, czas cyklu zmniejszył się o 22 procent, a trwałość narzędzi osiągnęła 1150 sztuk na krawędź tnącą. Linia produkcyjna działa teraz w trzech zmianach z monitorowaniem zużycia narzędzi w czasie rzeczywistym oraz przez 18 miesięcy nie zgłoszono żadnych reklamacji.

Specjalistyczne narzędzia do głębokiego wiercenia w tokarkach zapewniają dokładność wymiarową IT7 w otworach zaworów olejowych o długości 3000 mm

Producent zaworów do przemysłu naftowego i gazowniczego potrzebował prostych i okrągłych otworów w wykonywanych metodą kucia elementach ze stali nierdzewnej. Dzięki zastosowaniu naszych narzędzi do głębokiego wiercenia z prowadzonymi drążnikami udało się ograniczyć biój do 0,01 mm oraz uzyskać chropowatość powierzchni Ra 0,4 na całej długości 3000 mm. Odpad spadł z 6 do 0,8 procenta, roczne oszczędności przekroczyły 210 000 USD, a czas realizacji zamówienia skrócił się z 30 do 16 dni.

Narzędzia tokarskie do obróbki rur zwiększają wydajność o 31 procent w Turcji

Turecki producent rur obsługiwał linie cięcia wzdłużnego i cięcia na długość z niestabilnym centrowaniem. Nasze niestandardowe szczęki samocentrujące i żywe stożki zapewniły stabilne chwytanie przy prędkości obrotowej 1500 obr/min, zwiększając wydajność linii o 31 procent i skracając czas przygotowania z 55 do 22 minut. Zakład dostarcza teraz miesięcznie 4200 ton produktu, a serwis narzędzi odbywa się co 900 godzin pracy. Tytuł produktu: Poznaj pełną ofertę narzędzi tokarskich do metali

Powiązane produkty

Oprzyrządowanie tokarskie stanowi interfejs między wrzecionem maszyny a obrabianą częścią, dlatego jego dokładność decyduje o dokładności każdej gotowej części. Taizhou Chuang Yuan Machine Tool Co., Ltd. podejmuje to zadanie z bazy produkcyjnej założonej w 2003 roku w mieście Taizhou, w prowincji Jiangsu, w Chinach, gdzie badania i rozwój, produkcja oraz sprzedaż są zintegrowane w jednym miejscu. Nasz program oprzyrządowania tokarskiego rozpoczyna się od doboru materiału: kowanki ze stali stopowej poddawane są normalizacji, obróbce wstępnej, hartowaniu do twardości 58–62 HRC, a następnie szlifowi końcowemu na szlifierkach CNC. Uchwyty narzędziowe, wałki wiertnicze, imaki, stożkowe uchwyty ruchome oraz wieżyczkowe gniazda narzędziowe przechodzą kontrolę na współrzędnościowej maszynie pomiarowej (CMM) oraz interferometrii laserowej; biój ograniczany jest do 0,005 mm, a powtarzalność – do 0,003 mm, co zapewnia stabilność komórek tokarskich zautomatyzowanych przez długie zmiany pracy. Wkładki tokarskie dobierane są według klasy, powłoki oraz łamacza wióra odpowiednio do materiału obrabianego: klasy P dla stali, klasy K dla żeliwa oraz klasy M dla stali nierdzewnej – co pozwala utrzymać chropowatość powierzchni w zakresie Ra 0,4–Ra 1,6 w warunkach produkcyjnych. Oprzyrządowanie do głębokiego wiercenia rozszerza nasze możliwości do otworów o długości do 3000 mm z dokładnością IT7, obsługując cylindry hydrauliczne, zawory do przemysłu naftowego i gazowego oraz warsztaty wykorzystujące technikę wiercenia lufowego. Ponieważ produkujemy również tokarki, maszyny EDM, centra frezarsko-tokarskie, maszyny do produkcji rur, linie cięcia poprzecznego oraz linie cięcia do długości oraz maszyny do głębokiego wiercenia, nasi inżynierowie rozumieją cały cykl skrawania, a nie tylko pojedynczy element wyposażenia. Takie systemowe podejście pozwala nam dostosowywać oprzyrządowanie do specyficznych potrzeb: warsztaty kontraktowe w Ameryce Północnej preferują uchwyty szybkozamienialne i standardowe wkładki do krótkich serii, europejskie zakłady produkujące skrzynie biegów wymagają dokumentowanej trwałości narzędzi oraz badań zdolności procesu, natomiast azjatyckie huty rur potrzebują trwałych mechanizmów zaciskowych do ciągłej produkcji rur. Na całym świecie nasze oprzyrządowanie tokarskie obsługuje ponad 20 krajów i regionów eksportujących; każdą nową konfigurację weryfikujemy na próbkach klienta przed wysyłką. Dokumentacja obejmuje certyfikaty materiału, raporty twardości oraz dane pomiarowe – zapakowane zgodnie z wymogami transportu morskiego i dostępne w języku angielskim, rosyjskim, hiszpańskim oraz arabskim. To właśnie w ten sposób nasze oprzyrządowanie tokarskie obniża koszt pojedynczej części, chroni czas gotowości maszyn do pracy oraz wspiera partnerów w rozwoju lokalnych rynków przemysłowych.

Najczęściej zadawane pytania

Jak wybrać narzędzia tokarskie do metali do toczenia stali hartowanej?

Dobierz gatunek płytki i jej powłokę do twardości materiału i prędkości skrawania. Dla stali o twardości powyżej 45 HRC używaj wytrzymałego podłoża z powłoką TiAlN, uchwytu z ujemnym kątem natarcia oraz sztywnego zamocowania. Przeprowadzamy testy na Twoim próbniku i potwierdzamy dane skrawania – zwykle w zakresie od 180 do 260 m/min – dzięki czemu uzyskujesz stabilny czas trwałości narzędzia jeszcze przed rozpoczęciem masowej produkcji.
Standardowe uchwyty i centra są szlifowane z biciem 0,005 mm i powtarzalnością 0,003 mm. W produkcji klienci osiągają dokładność wymiarową IT7 w otworach oraz chropowatość powierzchni Ra 0,4. Do każdej partii dostarczamy raporty kontrolne.
Tak. Dostarczamy prowadzone frezarki wiertnicze, narzędzia do obróbki głębokich otworów o długości do 3000 mm oraz imaki i żywe centra do linii cięcia rur wzdłużnie i poprzecznie. Możliwe jest wykonanie niestandardowych szczęk i długości.
Zamówienia wysyłamy do ponad 20 krajów, zwykle w ciągu 25–35 dni. Dostarczamy rysunki techniczne, parametry skrawania, harmonogramy wymiany części i zdalne wsparcie przy uruchamianiu maszyn.

Powiązane artykuły

Prawidłowa metoda postępowania w przypadku niewystarczającej dokładności obróbki przy użyciu szybkiej maszyny do cięcia drutu

13

Dec

Prawidłowa metoda postępowania w przypadku niewystarczającej dokładności obróbki przy użyciu szybkiej maszyny do cięcia drutu

Zobacz więcej
Co po sprzedaży usług powinien zapewnić niezawodny dostawcy maszyn wiertniczych EDM

14

Jul

Co po sprzedaży usług powinien zapewnić niezawodny dostawcy maszyn wiertniczych EDM

Ewolucja elastycznej produkcji dzięki modularnej architekturze. Współczesne przemysłowe krajobrazy wymagają wysokiego stopnia adaptowalności, przy czym zdolność szybkiej zmiany konfiguracji produkcyjnych określa rytm operacyjny danego zakładu...
Zobacz więcej
Jak dostosować uchwyty matryc do maszyn do produkcji sprężyn w celu wytwarzania sprężyn o nietypowych kształtach

03

Aug

Jak dostosować uchwyty matryc do maszyn do produkcji sprężyn w celu wytwarzania sprężyn o nietypowych kształtach

Opanowanie złożonych wyzwań związanych z produkcją sprężyn — Znajomość szczegółów szybkiej przemysłowej produkcji masowej wymaga głębokiego zrozumienia dynamiki podawania drutu, dopuszczalnych odchyłek mechanicznych oraz mechaniki gięcia na wielu osiach w nowoczesnych systemach zautomatyzowanych...
Zobacz więcej
Dlaczego wielofunkcyjna maszyna EDM spełnia wymagania zakładów produkujących mieszane formy i części

14

Aug

Dlaczego wielofunkcyjna maszyna EDM spełnia wymagania zakładów produkujących mieszane formy i części

Radzenie sobie ze złożonościami środowisk produkcyjnych o wysokiej różnorodności produktów. Kierowanie nowoczesnym przemysłowym zakładem produkcyjnym często przypomina jednoczesne obracanie kilkunastoma talerzami, zwłaszcza w przypadku harmonogramów produkcji o wysokiej różnorodności i niskiej objętości. Pl...
Zobacz więcej

Opinie klientów

Michael Braun
Niezawodne narzędzia tokarskie do metali zwiększyły naszą wydajność

Zainstalowaliśmy ich uchwyty, płytki tnące oraz narzędzia do obróbki głębokich otworów na naszej linii zaworów. Otwory o długości 3000 mm teraz spełniają tolerancję IT7, a odpad spadł z 6% do 0,8%. Oferty cenowe przygotowywane są szybko, a terminy dostaw są zgodne z harmonogramem, co zapewnia bezpieczeństwo naszych umów.

Emre Yilmaz
Dokładne narzędzia tokarskie do produkcji rur

Ich imaki uchwytowe i stożki ustalające zapewniły stabilność naszej linii cięcia przy 1500 obr./min. Produkcja wzrosła o 31 procent, a czas przygotowania zmniejszył się z 55 do 22 minut. Ich zespół zna zwyczaje związane z produkcją rur, a nie tylko numery katalogowe.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Wzmocnione, szlifowane i sprawdzone narzędzia tokarskie

Wzmocnione, szlifowane i sprawdzone narzędzia tokarskie

Każdy element narzędziowy do tokarek metalowych jest wykonywany metodą kucia, normalizowany, poddawany obróbce cieplnej do twardości 58–62 HRC oraz szlifowany końcowo na maszynach CNC. Pomiar odchyłki bieżącej z użyciem współrzędnościowej maszyny pomiarowej (CMM) i interferometrii laserowej potwierdza jej wartość na poziomie nie przekraczającym 0,005 mm, a powtarzalność – nie przekraczającą 0,003 mm. Jest to kluczowe w zakładach lotniczych i hydraulicznych, gdzie jedna zbyt duża średnica otworu powoduje odrzucenie gotowego odlewu. W zakładzie produkującym zawory do przemysłu naftowego i gazowniczego nasze prowadzone frezarki wiertnicze zapewniały dokładność wymiarową klasy IT7 w otworach o długości 3000 mm i zmniejszyły udział odpadów z 6 procent do 0,8 procent, co przekładają się na roczne oszczędności przekraczające 210 000 USD. Klienci z Europy i Ameryki Północnej otrzymują razem z każdą partią raporty dotyczące twardości i wyników kontroli jakości, dzięki czemu jakość jest udokumentowana jeszcze przed montażem narzędzi na wrzecieniu. Taka dyscyplina skraca również czas wprowadzania narzędzi do eksploatacji, ponieważ docierają one gotowe do cięcia, a nie do regulacji.
Stopnie i geometria dopasowane do konkretnych zastosowań oraz do zwyczajów frezowania obowiązujących na całym świecie

Stopnie i geometria dopasowane do konkretnych zastosowań oraz do zwyczajów frezowania obowiązujących na całym świecie

Dobieramy gatunki wkładek, powłoki oraz łamacze wiórów do Twojego materiału i kultury maszynowej. Amerykańskie zakłady przemysłowe w północnej części Ameryki Północnej otrzymują uchwyty umożliwiające szybką wymianę oraz standardowe wkładki do krótkich serii; europejskie zakłady produkujące skrzynie biegów otrzymują udokumentowane dane dotyczące trwałości narzędzi i ich możliwości; azjatyckie zakłady produkujące rury otrzymują wzmocnione uchwyty zapewniające ciągłą pracę. W niemieckim zakładzie motocyklowym takie dopasowanie zwiększyło prędkość skrawania z 180 do 240 m na minutę, skróciło czas cyklu o 22 procent i umożliwiło wyprodukowanie 1150 części na jedno ostrze. Dla tureckiego producenta rur niestandardowe szczęki i ostrogi obrotowe zwiększyły wydajność linii o 31 procent i skróciły czas przygotowania maszyny z 55 do 22 minut. Ponieważ produkujemy również tokarki, maszyny EDM oraz maszyny do głębokiego wiercenia, nasi inżynierowie widzą cały cykl skrawania i dostosowują wyposażenie do tokarek metalowych do rzeczywistych zwyczajów produkcyjnych, a nie do założeń katalogowych.
WhatsApp WhatsApp E-mail E-mail Telefon komórkowy Telefon komórkowy NAJLEPSZENAJLEPSZE