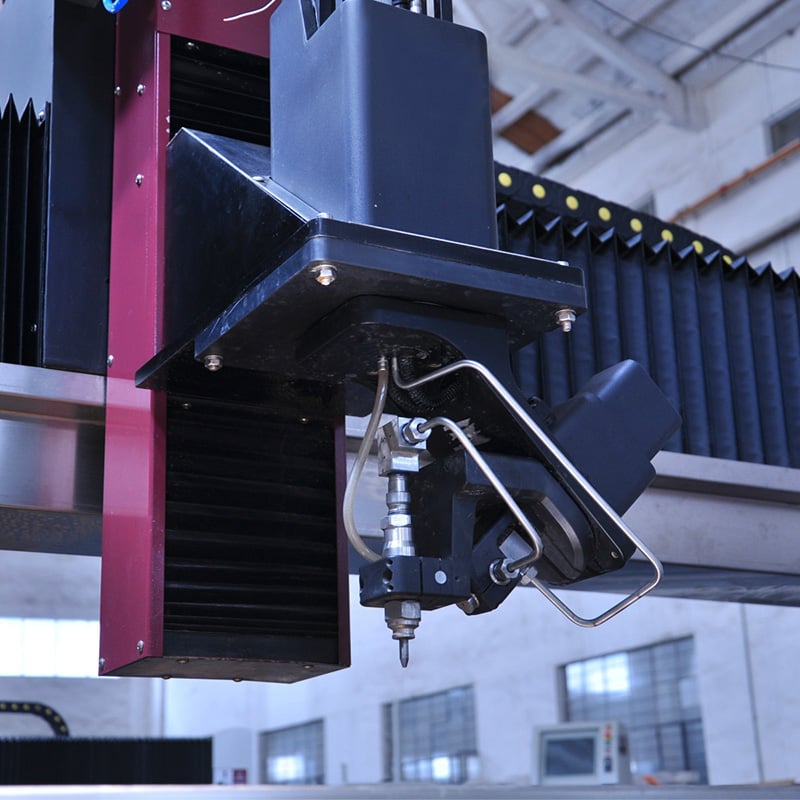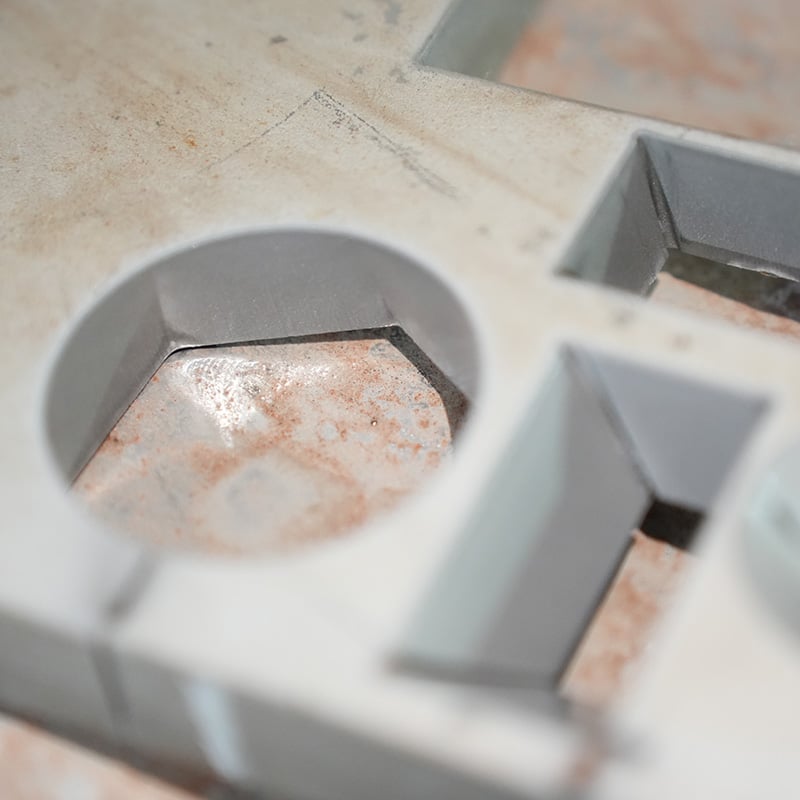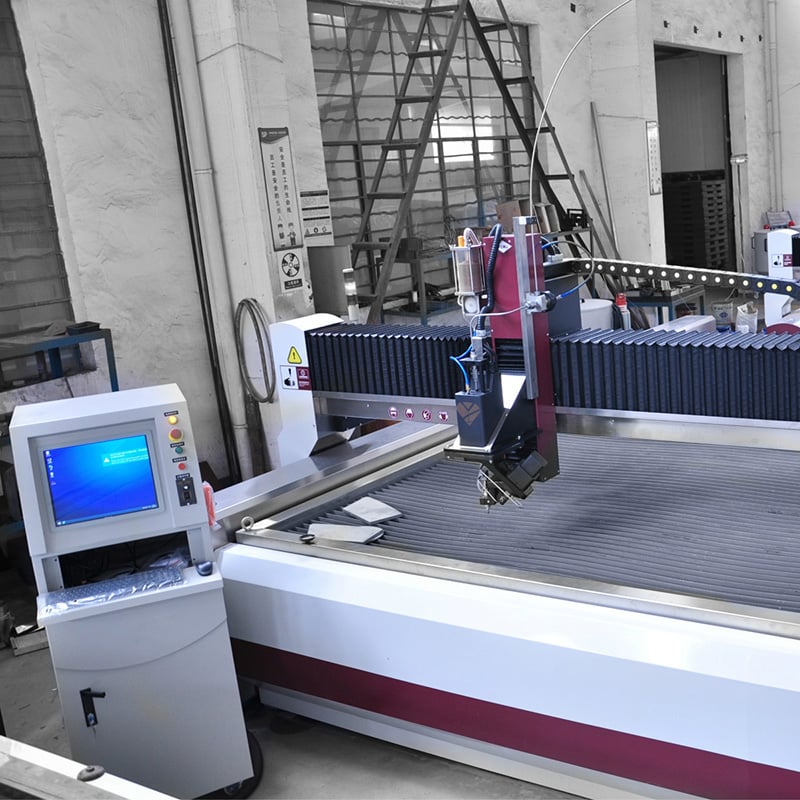
ການຕັດທໍ່ດ້ວຍນ້ຳພຸ່ງ (Waterjet Tube Cutting) ໄດ້ກາຍເປັນຂະບວນການທີ່ສຳຄັນສຳລັບຜູ້ຜະລິດທີ່ຕ້ອງການຄວາມເປີດກວ້າງດ້ານຮູບຮ່າງ, ຄວາມເປັນເອກະລັກຂອງວັດຖຸ, ແລະ ການຄວບຄຸມຕົ້ນທຶນໃນການຜະລິດທໍ່. ສາຍການຜະລິດຂອງບໍລິສັດ Taizhou Chuang Yuan Machine Tool Co., Ltd. ປະກອບດ້ວຍການຄົ້ນຄວ້າ, ການພັດທະນາ, ການຜະລິດ, ແລະ ການຂາຍຢູ່ໃນທີ່ດຽວ, ໂຄງສ້າງນີ້ຖືກສ້າງຕັ້ງຂຶ້ນໃນປີ 2003 ແລະ ຖືກປັບປຸງຢ່າງຕໍ່ເນື່ອງໃນຫຼາຍກວ່າ 20 ຕະຫຼາດສົ່ງອອກ. ລະບົບຕັດທໍ່ດ້ວຍນ້ຳພຸ່ງຂອງພວກເຮົາເລີ່ມຕົ້ນດ້ວຍໂຄງສ້າງທີ່ເຮັດຈາກເຫຼັກແທ້ຫຼືເຫຼັກທີ່ເຊື່ອມຕໍ່ກັນຢ່າງໜັກ, ທີ່ໄດ້ຖືກປົດປ່ອຍຄວາມເຄັ່ງຕຶງແລ້ວ ແລະ ຖືກຕັດແຕ່ງດ້ວຍຄວາມຖືກຕ້ອງສູງເພື່ອຫຼຸດຜ່ອນການສັ່ນສະເທືອນເວລາຕັດທີ່ມີຄວາມກົດດັນສູງ. ແຖວຂອງການເຄື່ອນທີ່ແບບ gantry ແລະ ການຫຼຸນ (rotary axes) ໄດ້ຖືກປະກອບຢູ່ໃນບ່ອນທີ່ຄວບຄຸມອຸນຫະພູມຢ່າງເຂັ້ມງວດ, ຫຼັງຈາກນັ້ນຈະຖືກປັບຄ່າດ້ວຍເຄື່ອງລາເຊີ (laser-calibrated) ເພື່ອໃຫ້ມີຄວາມຖືກຕ້ອງທາງດ້ານປະລິມານ (volumetric accuracy) ໃນລະດັບ ±0.05 mm ໃນທັງໝົດຂອງໄລຍະທີ່ເຄື່ອນທີ່. ປັ້ມ intensifier ມີຄວາມກົດດັນຈັດຢູ່ທີ່ 380 ເຖິງ 420 MPa, ໃຊ້ຮູບແບບອອກແບບທີ່ເກັບຄວາມກົດດັນໄວ້ (accumulated-pressure design) ເພື່ອຫຼຸດຜ່ອນການເຄື່ອນທີ່ທີ່ບໍ່ສະເໝີພາບ (pulsation) ແລະ ຍືດເວລາອາຍຸການໃຊ້ງານຂອງຊີວະລະດັບ (seal life) ໃຫ້ຍາວກວ່າ 1,000 ຊົ່ວໂມງ. ລະບົບສົ່ງສານ abrasive ຢູ່ໃນຮູບແບບ loop ປິດ (closed-loop) ຈະຄວບຄຸມປະລິມານ garnet ໃຫ້ໄດ້ສູງເຖິງ 450 ກຣາມຕໍ່ນາທີ, ແລະ ສ່ວນຫົວຕັດ (cutting head) ສາມາດເອີ້ງໄດ້ຈົນເຖິງ 60 ອົງສາເພື່ອຕັດແບບເອີ້ງ (bevels), ຕັດເຂົ້າໄປໃນພື້ນທີ່ (countersinks), ແລະ ການກຽມພ້ອມກ່ອນການເຊື່ອມ (weld preparations). ສຳລັບການປຸງແຕ່ງທໍ່, ອຸປະກອນຈັບແບບ rotary chuck ສາມາດຈັບທໍ່ທີ່ມີເສັ້ນຜ່າສູນກາງຕັ້ງແຕ່ 10 mm ເຖິງ 320 mm ແລະ ສາມາດຫຼຸນໄດ້ດ້ວຍຄວາມຖືກຕ້ອງຈົນເຖິງ 0.01 ອົງສາ, ເຊິ່ງເຮັດໃຫ້ສາມາດເຈาะຮູ, ຕັດຊ່ອງ (slots), ແລະ ຕັດຮູບຮ່າງຕ່າງໆໃນພື້ນທີ່ທີ່ເປັນເສັ້ນເວົ້າ (curved surfaces) ໂດຍບໍ່ຕ້ອງຍ້າຍວັດຖຸອີກ. ລະບົບຄວບຄຸມ CNC ສາມາດນຳເຂົ້າໄຟລ໌ 3D STEP, ຈັດວາງຊີ້ນສ່ວນຫຼາຍໆຊີ້ນຕາມຄວາມຍາວຂອງທໍ່ (nests multiple parts), ແລະ ຈັດເກັບສູດການຕັດ (recipes) ໄດ້ຫຼາຍກວ່າ 5,000 ສູດ. ການຈຳລອງດ້ວຍຊອບແວ (Software simulation) ຈະກວດສອບການຕິດກັນ (collisions) ແລະ ລຳດັບການຕັດ (cutting sequence) ກ່ອນທີ່ຈະເລີ່ມຕັດເປັນຄັ້ງທຳອິດ. ໃນການຜະລິດຈິງ, ການຕັດທໍ່ດ້ວຍນ້ຳພຸ່ງຈະບໍ່ເກີດເຂດທີ່ຖືກກະຕຸ້ນດ້ວຍຄວາມຮ້ອນ (heat-affected zone) ເຊັ່ນດຽວກັບທີ່ເກີດຂື້ນຈາກເຄື່ອງຕັດດ້ວຍເລເຊີ (laser) ຫຼື ເຄື່ອງຕັດດ້ວຍພາສມ່າ (plasma), ດັ່ງນັ້ນທໍ່ທີ່ເຮັດຈາກສະແຕນເລດ ແລະ ທີເຕເນຍມ (titanium) ຈະຮັກສາຄຸນສົມບັດການຕ້ານການກັດກິນ (corrosion resistance) ແລະ ຄວາມແຂງແຮງຕໍ່ການເຮັດວຽກຢູ່ໃນສະພາບທີ່ມີການເຄື່ອນທີ່ຊ້ຳໆກັນ (fatigue strength) ໄວ້ໄດ້. ຜູ້ຜະລິດອຸປະກອນລະບົບໄຫຼອາກາດຈາກເຢຍລະມັນ (German exhaust manufacturer) ສາມາດຫຼຸດຜ່ອນການຂັດເອົາສ່ວນທີ່ເຫຼືອ (post-cut deburring) ໄດ້ 90% ເທື່ອ, ໃນຂະນະທີ່ຜູ້ສະໜອງອຸປະກອນດ້ານການບິນຈາກຝຣັ່ງ (French aerospace supplier) ສາມາດບັນລຸອັດຕາການຜະລິດທີ່ສຳເລັດໃນຄັ້ງທຳອິດ (first-pass yield) ໄດ້ 98.5% ສຳລັບທໍ່ທີເຕເນຍມທີ່ໃຊ້ໃນລະບົບໄຫຼນ້ຳມັນ (hydraulic tubes). ໃນອຸດສາຫະກຳນ້ຳມັນ ແລະ ກາຊ, ອຸດສາຫະກຳລົດຍົນ, ອຸດສາຫະກຳສິລະປະການສ້າງສານ, ແລະ ອຸດສາຫະກຳການແພດ, ຂະບວນການນີ້ສາມາດຕັດໄດ້ດ້ວຍອັດຕາ 1,200 ເຖິງ 4,500 mm ຕໍ່ນາທີ ຂື້ນກັບຄວາມໜາຂອງວັດຖຸ. ການຄວບຄຸມຄຸນນະພາບປະກອບດ້ວຍການທົດສອບຄວາມກົດດັນດ້ວຍນ້ຳ (hydrostatic pressure testing), ການວັດແທກຮູບຮ່າງດ້ວຍເຄື່ອງ laser interferometry, ແລະ ການທົດສອບການຕັດເປັນເວລາ 72 ຊົ່ວໂມງດ້ວຍວັດຖຸຂອງລູກຄ້າກ່ອນຈະສົ່ງອອກ. ຂ່າວສານບໍລິການທົ່ວໂລກຂອງພວກເຮົາສະໜັບສະໜູນການຕິດຕັ້ງ, ການຝຶກອົບຮົມຜູ້ປະຕິບັດງານ, ແລະ ການສະໜອງແທ່ນສຳຮອງໃນຫຼາຍກວ່າ 20 ປະເທດ.

24
Dec
12
Dec
09
Sep
03
Sep