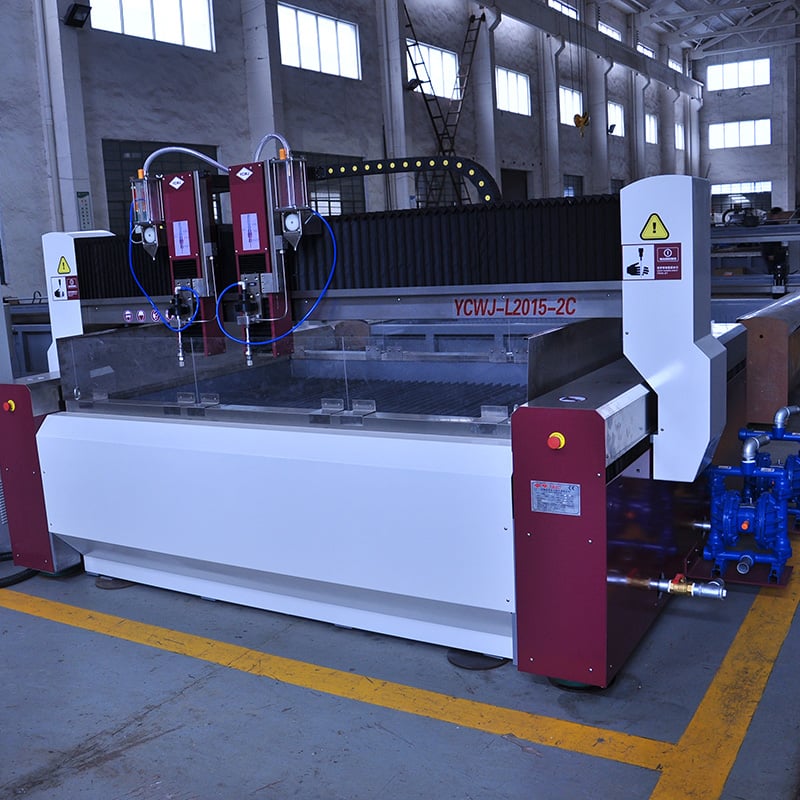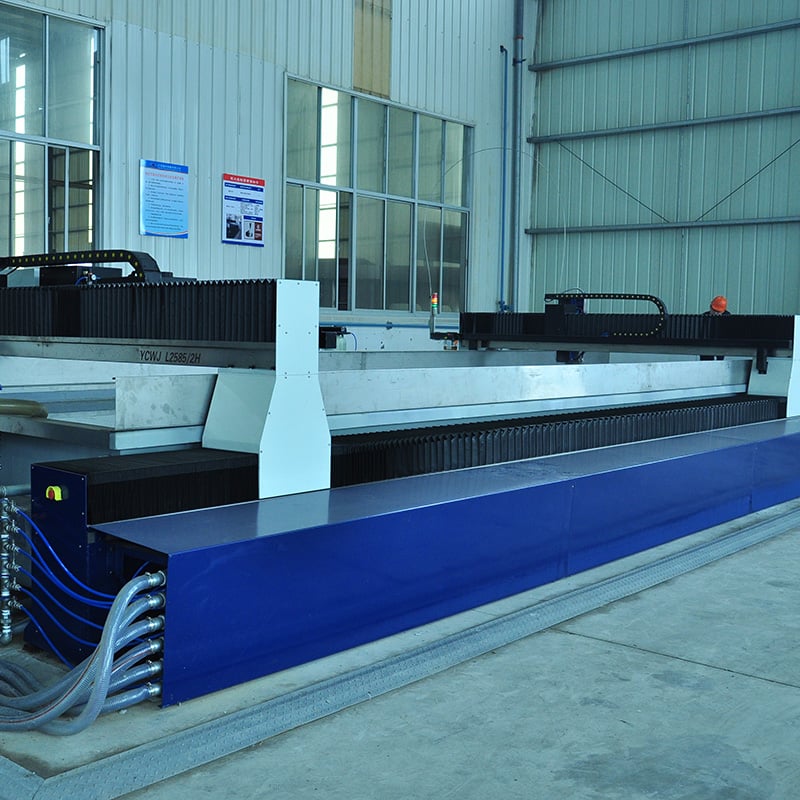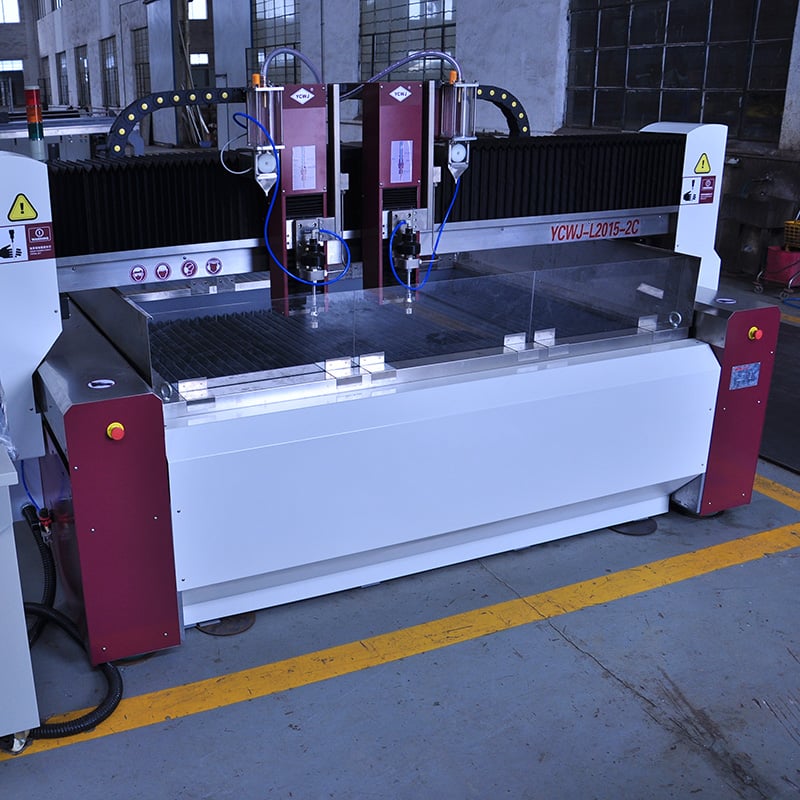
水ジェット切断機による金属加工技術は、高圧の水流と研磨材を用いて熱を伴わず精密に材料を除去するため、金属材料の「冷間・高精度分離」の基準となっています。台州創源機床有限公司(Taizhou Chuang Yuan Machine Tool Co., Ltd.)は2003年より研究・開発・製造・販売を一貫して行い、当社の水ジェット加工プラットフォームは、再現性の高い精度、最小限の切り幅損失(カーフロス)、および熱変形のない加工を求める板金加工業者向けに設計されています。切断プロセスは、水圧を380~420 MPaまで高めるインテンシファーパンプから始まります。直径0.25~0.35 mmのダイヤモンド・オーフィスが、凝集性の高いジェットを形成し、このジェットはガーネット系研磨材(80~120メッシュ)が吸引される混合室を通過します。その後、炭化タングステン製ノズル(内径0.76~1.02 mm)から放出されたアブレーシブ水ジェットが、作業台(花崗岩または鋼製、加工範囲は1,500 mm × 3,000 mm ~ 2,000 mm × 6,000 mm)に設置されたワークピースへと到達します。CNC制御の運動機構により、切断ヘッドの位置決め精度は±0.05 mm、繰返し精度は±0.02 mmを実現。制御システムは、材料の厚さや硬度に応じて、200~3,000 mm/分の範囲で切断速度を自動調整します。ジェットによる切断では熱影響部(HAZ)が生じないため、SUS304ステンレス鋼、アルミニウム合金6061、チタン合金Grade 5、HARDOX耐摩耗鋼板、装甲鋼などは、元来の金属組織特性を保持したまま加工でき、これは石油・ガス、航空宇宙、原子力、造船、建築金属などの分野において極めて重要です。一般的な切断公差は、薄板で±0.1 mm、100 mm厚の板材では±0.3 mmであり、表面粗さはRa 1.6~Ra 3.2の範囲で、二次加工(仕上げ加工)を不要とするケースが多く見られます。消耗品管理も同様に重要です。400 MPaのポンプでは、1時間あたり250~350 kgの研磨材を消費しますが、当社独自開発の研磨材供給装置により、切り幅(カーフ)を0.8~1.2 mmの範囲に安定して制御しています。また、当社の自社製放電加工機(EDM)、マシニングセンタ、パイプ成形機、スリッティングライン、カットトゥレングスライン、旋盤、深孔加工機により、フレーム・ガントリー・タンクなどの主要構造部品を一貫して製造しており、出荷前に厳格な品質基準を満たしていることを確認しています。20か国以上の輸出実績に基づく現場データによると、当社システムの稼働率は92~96%、ポンプのシール寿命は2,800~3,500時間に達し、プラズマ切断やレーザー切断と比較して、厚板金属加工における運用コストを15~25%削減できます。ドイツでは、受託加工業者がステンレス鋼フランジ(厚さ25 mm)を加工し、仕上げ工程の所要時間を40%短縮しました。ベトナムでは造船所が船体プレート(厚さ60 mm)を180 mm/分で切断し、エッジクラックを一切発生させませんでした。インドではポンプメーカーが鋳鉄製ハウジング(厚さ80 mm)を加工し、全長1メートルあたりの平面度を0.15 mm以内に収めました。グローバルな顧客からは、英語対応の技術サポート、遠隔診断機能、主要市場における72時間以内のスペアパーツ供給、および操業開始後5日間でオペレーターをフル生産性に導くトレーニングプログラムも高く評価されています。世界中の産業が多品種少量生産へと移行する中、創源(Chuang Yuan)の水ジェット切断機は、柔軟性と環境配慮性という点で理想的なソリューションを提供します。すなわち、有害な煙や粉塵が発生せず、材料ロスが極小で、部品の nesting(嵌合配置)を密に実施できるため、素材の歩留まりを最大限に高められるのです。単一のブラケットの試作から、建築用パネルの3交代制連続運転まで、当社の機械は国際的な板金加工業者が求める精度・速度・信頼性を確実に実現します。

24
Dec
03
Aug
14
Aug
03
Aug