
高圧水ジェット切断機|420 MPaの冷間精密切断

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
420 MPaの高精度を実現する高圧水ジェット切断機。20か国以上で現地サポート対応

420 MPaの高精度を実現する高圧水ジェット切断機。20か国以上で現地サポート対応

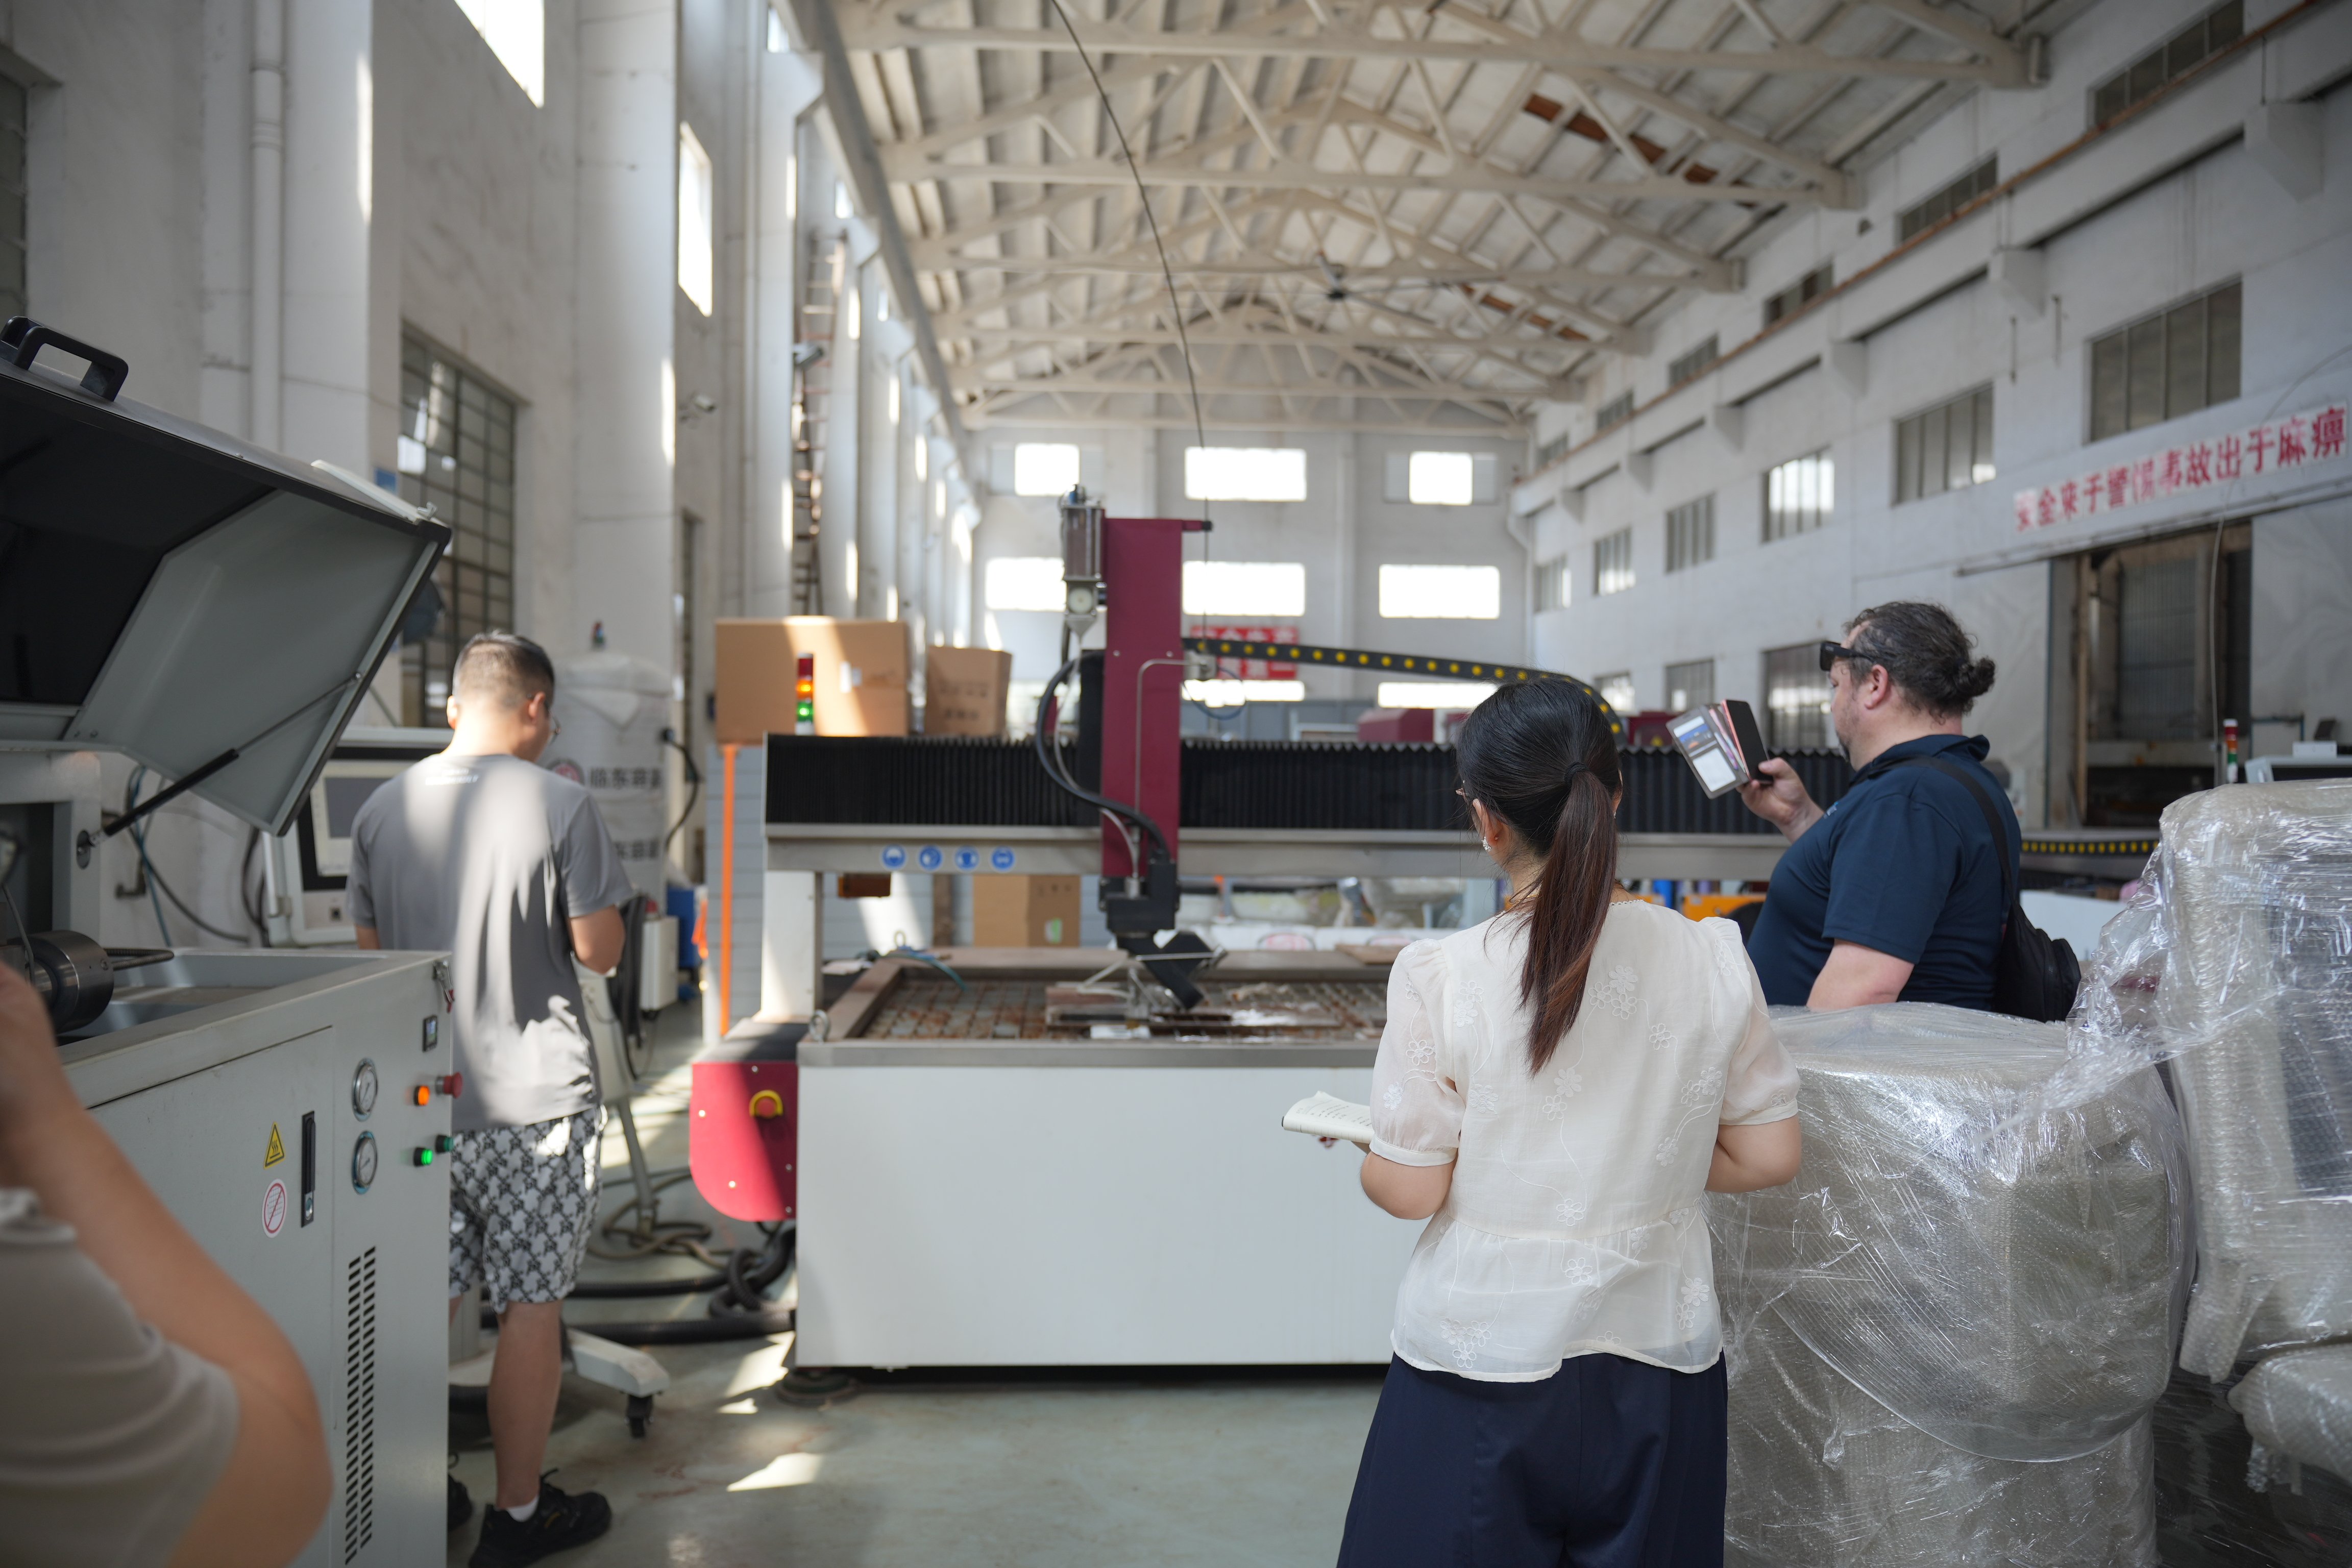
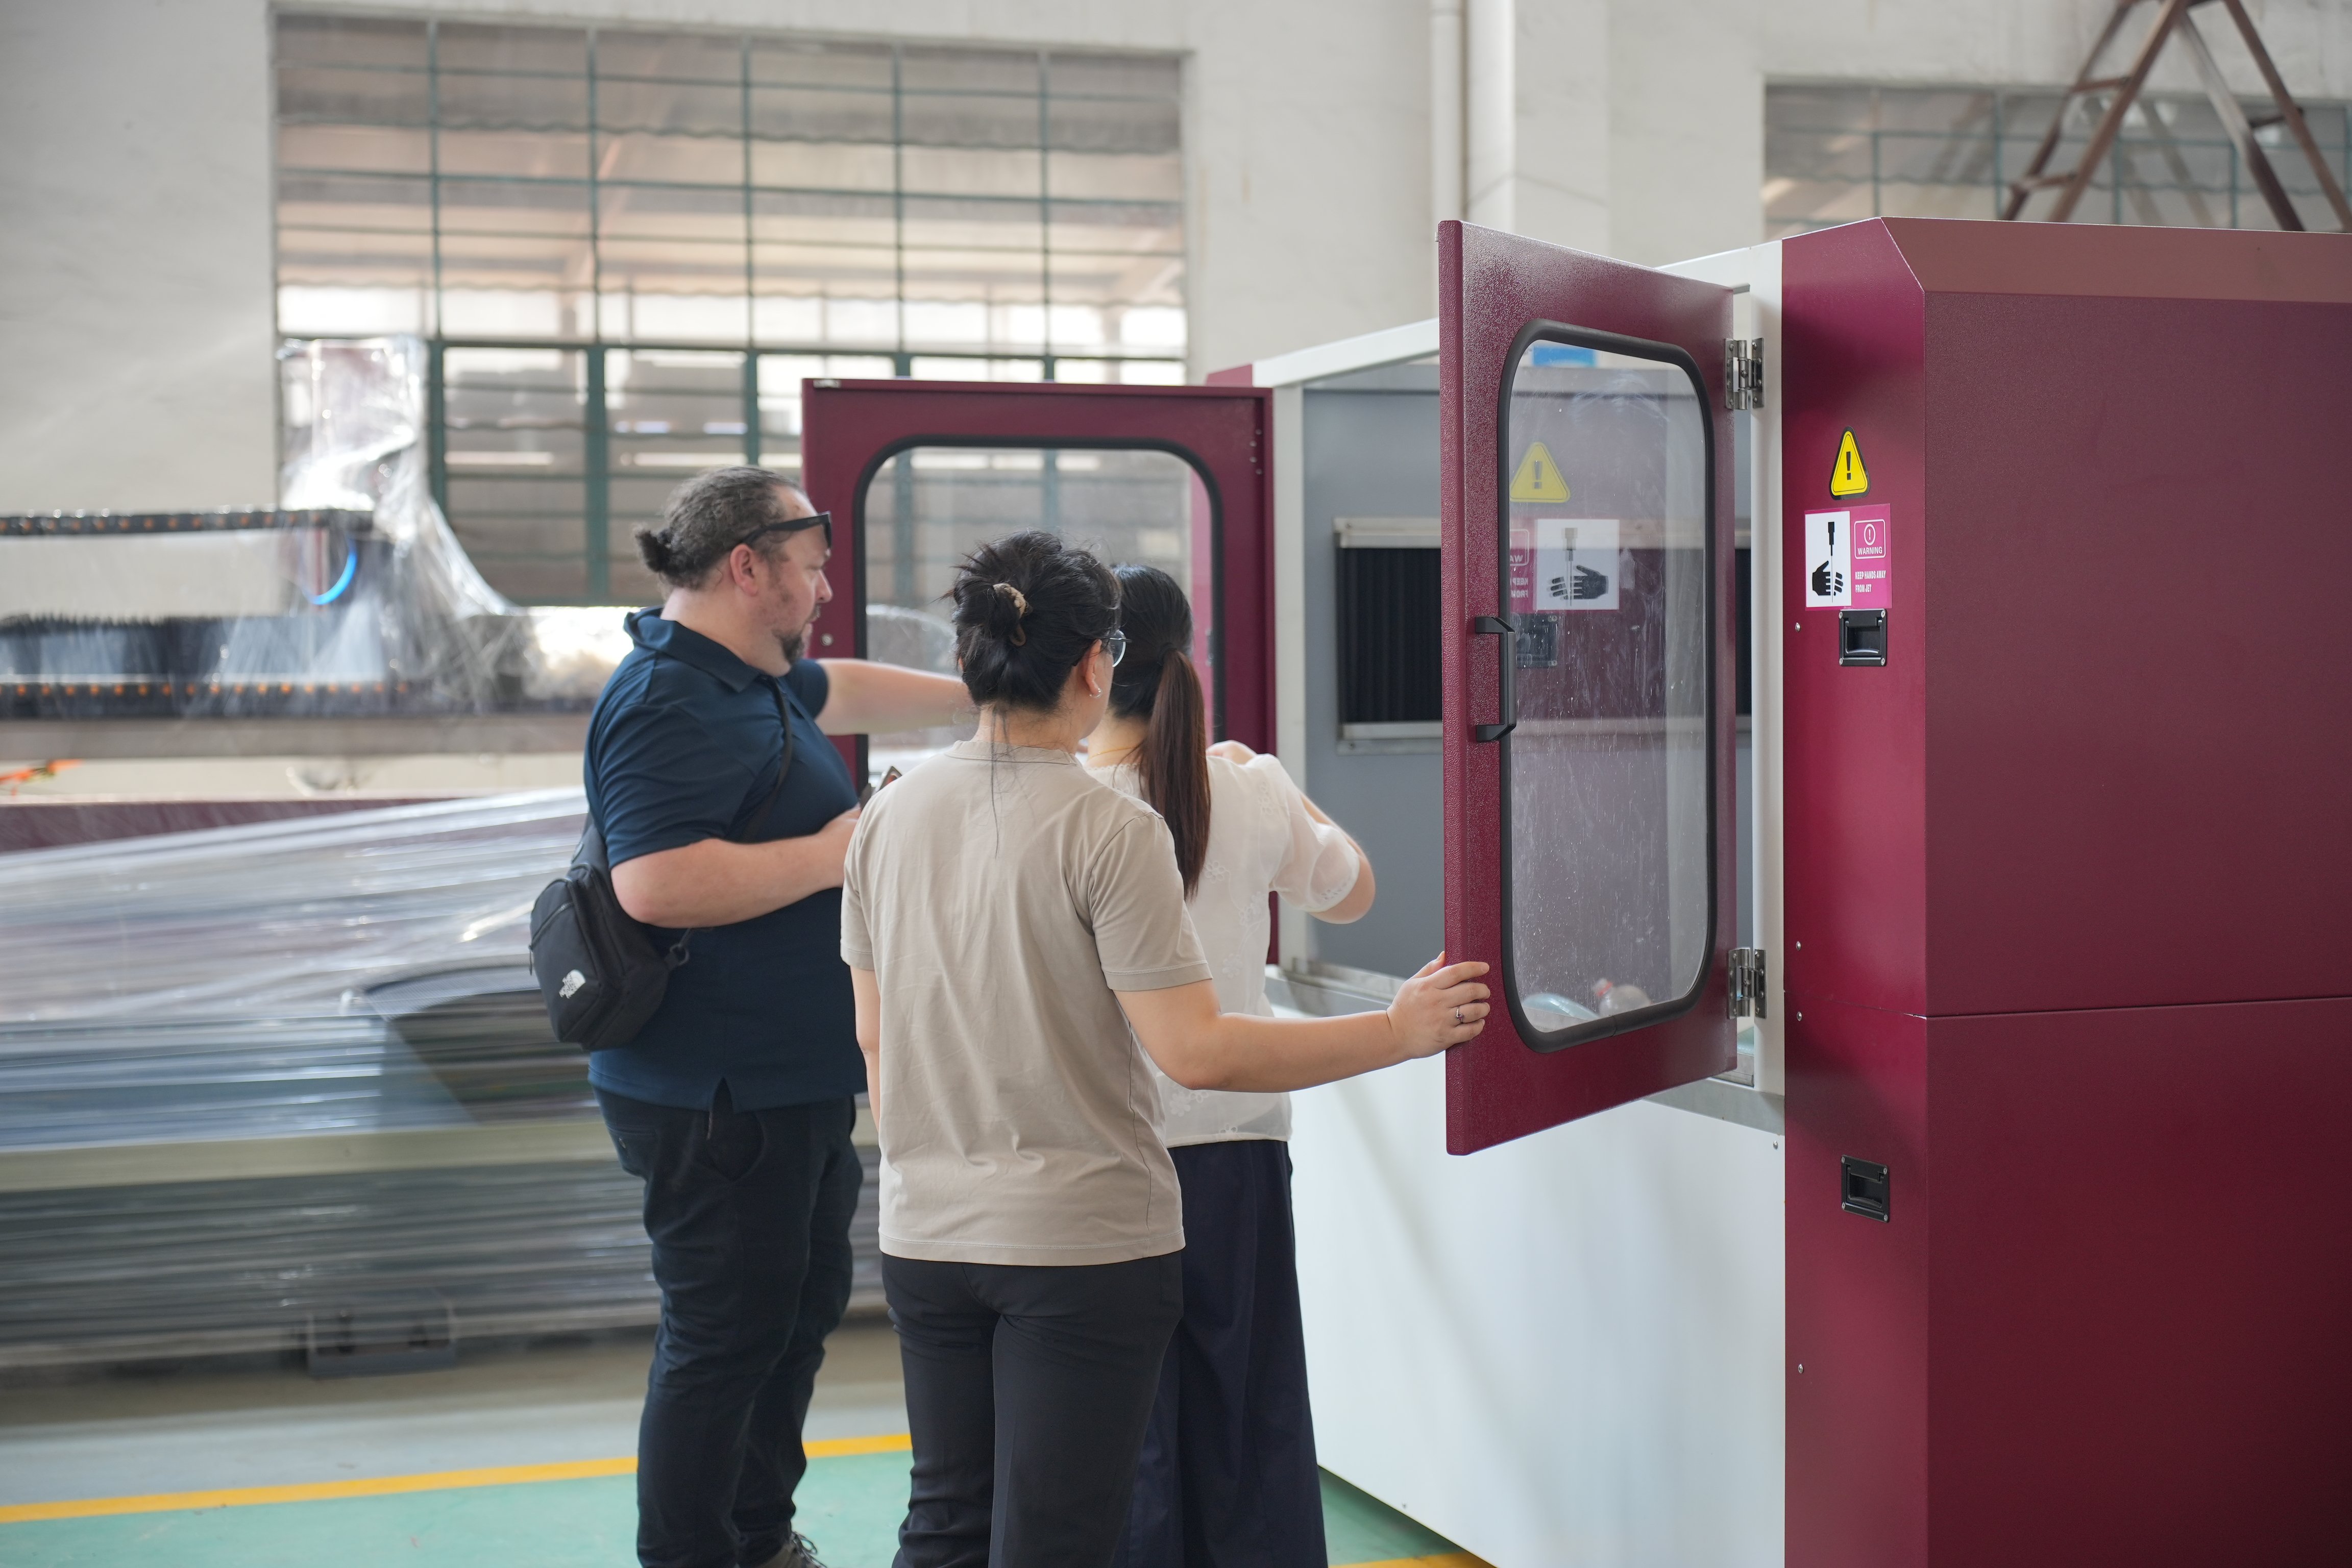
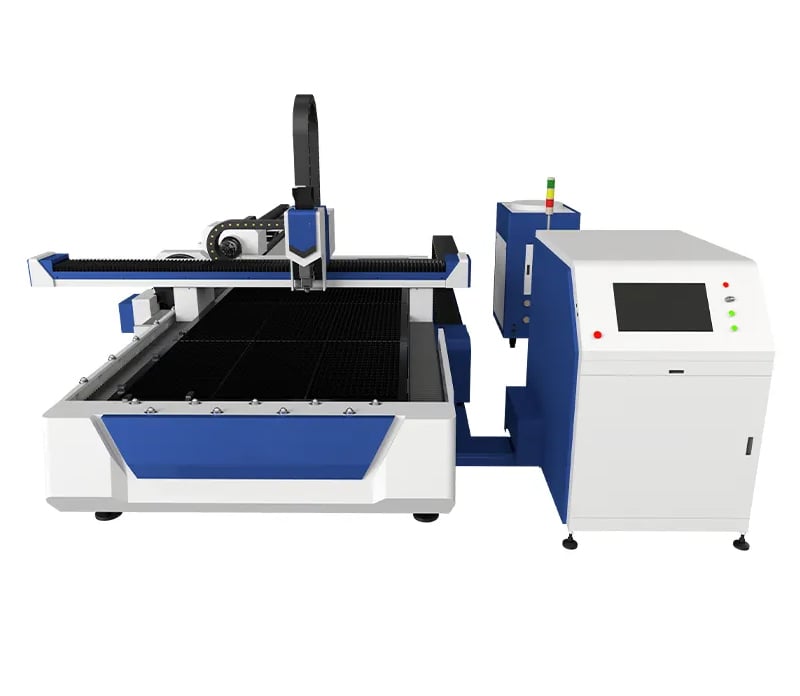
台州創源機床有限公司は、熱変形、工具交換によるダウンタイム、およびエッジ品質のばらつきを許容できない工場向けに、高圧水ジェット切断機システムを提供しています。当社は2003年より、中国江蘇省泰州市において、研究開発・製造・販売を一貫して自社内で行い、すべてのインテンシファーパンプ、切断ヘッド、CNCガントリーを複数のサプライヤーから調達するのではなく、単一の品質基準に統一して設計・製造しています。当社の高圧水ジェット切断機は、最大作動圧力420 MPaを実現し、圧力リップルを2%以内に抑え、3,000 mm × 1,500 mmのワークテーブル全域で切断ヘッドの位置精度を±0.05 mm以内に保ちます。30 kWのダブルプランジャ式インテンシファーパンプを搭載し、ステンレス鋼20 mmを毎分180 mmで連続切断可能。また、アブレーシブ(研磨材)を用いたノズルにより、熱影響部のない状態でチタン板50 mmの切断も可能です。航空宇宙産業向け治具工場向けに最適です。
お問い合わせ

20カ国以上で実績のある高圧水ジェット切断機の設置

スイス製の高精度工作機械で、25mmのチタン製ブラケットを1パスで切断

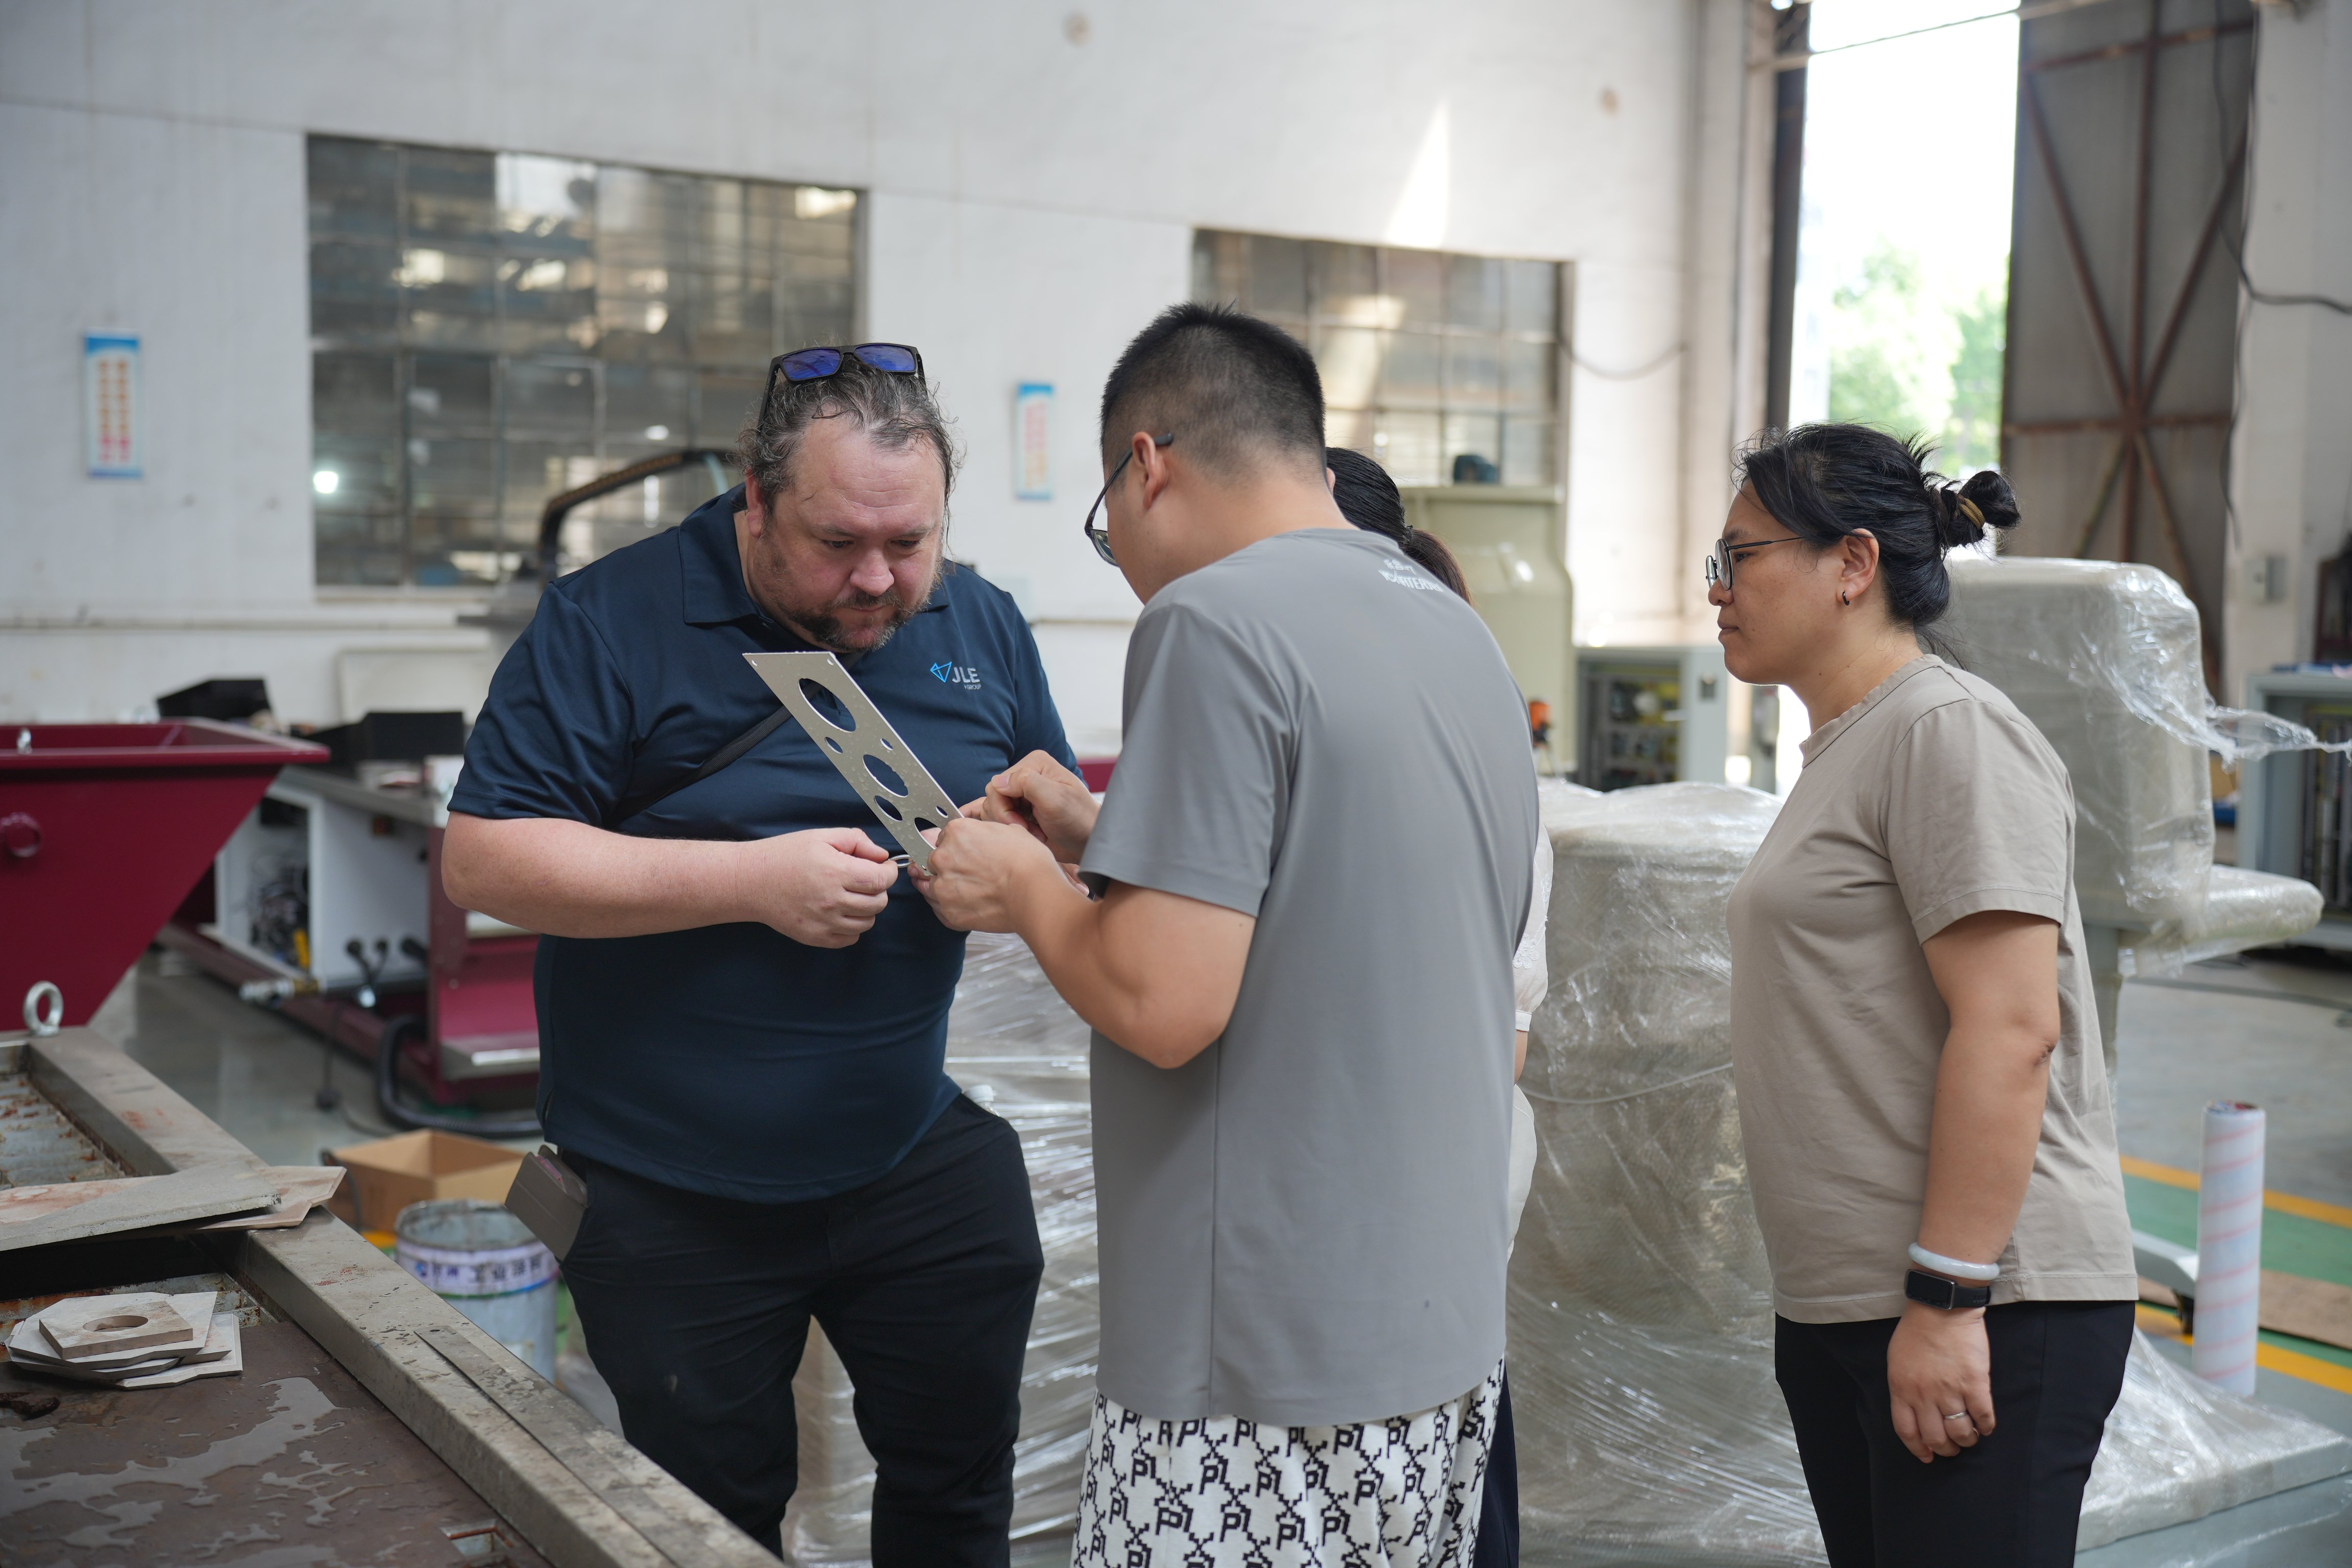
スイスの著名な高精度製造企業は、航空宇宙分野向けの複雑な構造部品を専門としており、厚さ25 mmのチタン合金製構造ブラケットの外形加工に際して、深刻な技術的課題に直面しました。従来の熱式レーザー切断装置では、熱影響部(HAZ)が常に発生し、微小な歪みを引き起こしていました。その結果、穴位置や寸法精度を確保するため、高コスト・長時間を要する二次再フライス加工が必要となり、1ロットあたり4.5時間以上もの非生産的な作業時間が発生していました。さらに、ボルト穴の公差外れリスクも懸念されていました。こうしたコスト負担と非効率を解消するため、当社の先進的なWEITAI高圧ウォータージェット切断機を導入しました。本機は、堅牢な420 MPaインテンシファーポンプ、高精度アブレーシブ供給ホッパー、および安定性に優れた3,000 mm × 1,500 mm CNC工作台を備えています。高品位ガーネット砥粒を用いて毎分160 mmで安定稼働し、冷間切断方式により、穴位置精度を±0.08 mm以内に維持しています。

ブラジルの石材加工業者がパネル歩留まりを14%向上

高級ホテルのロビー向けに、ラグジュアリーな内装用大理石および花崗岩パネルを専門とする、ブラジル国内で定評のある建築用石材サプライヤーが、従来のダイヤモンドブレード鋸を用いて厚さ30 mmの石材スラブを加工する際に、大きな作業ロスとエッジ損傷に直面していました。従来の機械式切断では、研磨済みのエッジに深刻な欠けが頻発し、許容できない22%もの不良率を生じていました。当社は、WEITAI社製の高圧ウォータージェット切断機を専用に設計・設置しました。この装置には、先進的な「コールドカット」ノズルアセンブリ、高圧ポンプ、および特殊なインテリジェント・ネスティングソフトウェアが搭載されています。0.6 mmという極細のカーフ(切断幅)、380 MPaという強力な作動圧力、および分速2,500 mmの高速走行速度を活かし、局所的な構造破壊や表面の欠けを一切引き起こさず、複雑な内角の丸みや精巧な曲線状の建築装飾模様を容易に実現しています。

ポーランドの金属サービスセンターが1台のテーブルで混合材を切断

ステンレス鋼、アルミニウム板、技術用複合材料など多様な顧客注文を処理するポーランドの大規模金属サービスセンターでは、専用の機械ラインを複数に分けて生産していたため、運用上のボトルネックと過剰な納期遅延が発生していました。当社のエンジニアリングチームは、このワークフロー課題を解決するため、WEITAI製の高圧水ジェット切断機を導入しました。この装置は、2つの切断ヘッドと自動バルク研磨材供給モジュールを備え、3,000 mm × 1,500 mmのガントリーテーブル上で、上記3種類の異なる材料をすべて同一機で加工可能です。その結果、ステンレス鋼板の輪郭切断速度は180 mm/分、アルミニウム板は600 mm/分、構造用複合パネルは900 mm/分と、いずれも高品質かつ高速な加工が実現しました。これにより、複数の材料が混在する複雑な注文に対する工場全体の納期は、従来の6日間からわずか2日間に短縮され、工場内の機械稼働率も61%から84%へと大幅に向上しました。

関連製品

高圧水ジェット切断機は、加圧された水を制御可能な切断ツールに変換します。この変換を支える技術的仕組みが、工場の生産性(速度)や加工精度、あるいはその両方を左右します。中国江蘇省泰州市に拠点を置く「泰州創源機床有限公司」は、2003年より精密工作機械の製造を手掛けており、研究開発・製造・販売を一貫して行っています。当社の高圧水ジェット切断機には、30 kWのインテンシファイアポンプを採用し、水を420 MPaまで加圧します。その後、この高圧水はアキュムレータ、高圧配管、およびサファイアまたはダイヤモンド製ノズルを備えた切断ヘッドへと導かれます。研磨材切断モードでは、計量ホッパーからガーネットが混合室へ供給され、そこで約900メートル/秒の速度まで加速されます。このジェット流は、ステンレス鋼20 mmを180 mm/分、チタン50 mmを110 mm/分、大理石30 mmを横送りモードで2,500 mm/分で切断できます。この加工プロセスは「冷間切断」であるため、熱影響部(HAZ)が発生せず、再凝固層や硬化したエッジも生じません。そのため、二次加工(後工程)が不要になります。CNCコントローラには200種類以上の切断条件(レシピ)が登録可能で、自動ネスティング機能により、標準サイズ(1,500 mm × 3,000 mm)の板材における材料利用率が約72%から88%へと向上します。位置決め精度は±0.05 mm、繰返し精度は±0.02 mmであり、ボルト穴・スロット・トリム形状などの加工を一度のセットアップで完了できます。航空機用治具の製造では、溶接後の穴の幾何学的形状を保持;自動車内装部品では、目立たない表面への穿孔痕の発生を防止;石材加工では、30 mm厚の大理石や花崗岩の鏡面仕上げ面を損なわず保つことができます。当社工場では、5段階の品質保証プロセスを実施しており、これには定格圧力の1.25倍でのポンプ耐圧試験、72時間連続切断試験、レーザ干渉計による検証、電気的安全性確認、および顧客提供材による最終切断試験が含まれます。当社機械は、20カ国・地域以上で輸出・稼働しており、欧州、南米、東南アジア、中東において、リモート診断および現地での技術指導を含む設置支援をエンジニアリングチームが提供しています。また、予測可能な交換寿命を保証した消耗部品もご提供:ノズルアセンブリは600時間、高圧シールは1,000時間、チェックバルブは1,500時間です。レーザー切断・プラズマ切断・鋸(のこぎり)切断から「冷間切断」へ移行を検討中のメーカー様にとって、当社の高圧水ジェット切断機は、単品原価の削減、材料利用率の向上、そして清浄な切断面の実現という、明確な効果をもたらすソリューションです。すべてのプロジェクトは、お客様の材料サンプルの評価から始まり、それに基づく加工条件の提案、工場受入試験(FAT)、設置支援を経て、生産現場が数日~数週間で安定操業に入れるようサポートいたします。

よくあるご質問

高圧水ジェット切断機で切断可能な素材と、現実的な切断厚さはどの程度ですか?

当社の機械では、ステンレス鋼を最大100 mm、チタンを最大50 mm、アルミニウムを最大120 mm、大理石および花崗岩を最大80 mm、ガラスを最大40 mm、複合材料を最大60 mmまで切断可能です。ステンレス鋼の標準生産厚さは20 mmで、研磨材使用時の切断速度は1分間あたり180 mmです。また、チタン50 mmの場合の切断速度は約1分間あたり110 mmです。水ジェットは冷加工のため、素材の元々の硬度や表面仕上げが維持され、熱影響部(HAZ)も発生しません。
3,000 mm × 1,500 mmのワークテーブル全域において、位置決め精度は±0.05 mm、繰り返し精度は±0.02 mmです。カット幅(キーフ)は0.6 mmのため、部品の密な配置(ネスティング)や小さな内角半径への対応が可能です。スイスの航空宇宙向けブラケット製造プロジェクトでは、25 mm厚のチタンを切断した際、穴の位置精度が±0.08 mm以内に収まり、二次加工としてのフライス加工が不要となりました。
研磨材の消費量は約1分間で250グラム、ノズル寿命は600時間、高圧シールの寿命は約1,000時間です。20mmのステンレス鋼を加工する場合、同一部品に対する総消耗品費および電力費は、レーザー切断と比べて通常30~40%低くなります。また、ネスティングソフトウェアにより材料利用率が72%から88%に向上し、完成部品1個あたりの材料費を削減できます。
事前にテスト済みのパラメータセットを同梱して出荷し、圧力や切断カーブを記録するリモート診断機能を提供しています。さらに、現地立ち上げ(コミッショニング)のためエンジニアを派遣します。ポーランドのサービスセンターでは、据付およびトレーニングを5日間で完了しました。スペアパーツキットを常備しており、技術的なお問い合わせには営業日1日以内にご対応いたします。

関連記事

特殊形状のばね製造向けスプリングマシン用金型治具のカスタマイズ方法

03

Aug

特殊形状のばね製造向けスプリングマシン用金型治具のカスタマイズ方法

複雑なスプリング製造の課題を克服する 高速産業用製造における高度な技術対応には、ワイヤー送りの挙動、機械的公差、および最新の自動化装置における多軸曲げ機構に関する深い理解が不可欠です…
さらに表示
多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

14

Aug

多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

多品種製造環境の複雑さへの対応 現代の工業生産工場を運営することは、特に多品種・小ロット製造スケジュールを扱う場合、まるで同時に十数個の皿を回すジャグリングのような感覚です。
さらに表示
ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

03

Aug

ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

精密加工における国際輸出コンプライアンスの理解:先進金属加工機械を対象とした海外バイヤーが求める厳格な技術基準を、グローバルな産業貿易という複雑な環境の中で的確に把握・遵守する必要があります…
さらに表示
放電加工機のワークピース表面粗さを改善するためのパルスパラメータの調整方法

09

Sep

放電加工機のワークピース表面粗さを改善するためのパルスパラメータの調整方法

パルスパラメータと放電加工(EDM)ワークピースの表面品質を結びつける核心的な要因。放電加工機を操作する製造現場の専門家にとって、表面粗さは加工品質を最も直感的に把握できる指標ですが、実はこの指標が80%以上もの影響を受ける要因を無視しているケースが少なくありません…
さらに表示

お客様の声

ダニエル・ウェバー
チタンの切断精度向上により、再加工問題が解決されました

当社は、航空宇宙機器向けチタン製ブラケット(厚さ25 mm)の加工に高圧水ジェット切断機を導入しました。導入前はレーザー切断後に再フライス加工が必要で、1ロットあたり4.5時間の追加工数が発生していました。新設備では穴位置精度を±0.08 mm以内に維持でき、初品検査も即時合格。ロット処理時間は11時間から6.5時間へ短縮され、1個あたりのコストは19%削減されました。また、納入後1週間以内にサポートチームより切断条件設定(カッティング・レシピ)および操作員向けトレーニングが提供されました。

マレク・コワルスキ
石材・金属両用の1台で、柔軟性が2倍に

当社サービスセンターでは、ステンレス鋼、アルミニウム、複合材の各注文品を同一フロアで加工する必要がありました。この高圧水ジェット切断機はデュアルヘッド仕様のため、セットアップ変更なしで3種類の材料を一括処理可能でした。ステンレス鋼は1分あたり180 mm、アルミニウムは同600 mmで加工でき、混合注文のリードタイムは6日から2日に短縮。設備利用率は61%から84%へ向上しました。さらに、ネスティング(板材の最適配置)によるアルミニウム板の歩留まり向上効果も12%確認されています。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
420 MPaの増圧装置により、厚手の金属や石材でも安定した圧力を実現

420 MPaの増圧装置により、厚手の金属や石材でも安定した圧力を実現

当社の先進的なWEITAI高圧水ジェット切断機のコア技術的基盤は、420 MPaという極めて高い作業圧力を完璧に維持するとともに、圧力リップル(圧力変動)を厳密に±2%以内に抑えるよう設計された頑健な30 kW二重ピストン式インテンシファーポンプにあります。産業用製造においては、絶対的な圧力安定性が極めて重要です。なぜなら、圧力の急激な変動は、必然的に切断エッジのテーパー(傾斜)発生、切断速度の低下、およびノズルの早期摩耗を招くからです。この高性能ポンプシステムを駆動源として、当社の機械は、ステンレス鋼板20 mmを分速180 mm、厚手のチタン材50 mmを分速110 mm、高密度大理石30 mmを走行切断時に分速2,500 mmという優れた速度で切断できます。ブラジルの繁忙しい建築用石材加工工場では、この一貫した油圧圧力により、エッジの欠け(チッピング)が確実に解消されました。
低温切断により素材の特性を保護し、二次加工を不要にします

低温切断により素材の特性を保護し、二次加工を不要にします

レーザー、プラズマ、炎切断といった従来の熱切断プロセスは、極端な高温を発生させ、材料の金属組織に変化を及ぼします。これに対し、当社のWEITAI高圧ウォータージェット切断機は、純水と研磨材のみを用いた冷間切断方式を採用しています。この先進的な冷間切断技術により、熱影響部(HAZ)がまったく発生せず、再凝固層(レキャスト層)も形成されず、また加工されたすべてのワークピースにおいて、微細な熱ひび割れが完全に排除されます。このような金属組織上の優位性は、航空宇宙産業、医療機器製造、高精度建築仕上げなど、品質検査が厳格に行われる分野で特に重要です。これらの分野では、切断工程直後に材料の構造的健全性が確認されます。前述のスイスにおける航空宇宙用ブラケット製造プロジェクトでは、冷間切断を導入した結果、高コストな二次再フライス加工工程が完全に不要となり、ロットあたり4.5時間の非生産的作業時間を削減できました。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ