産業用ウォータージェット切断機:高精度、97%の稼働率、研磨材の節約

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
高精度・高稼働率・グローバル規格対応を実現する産業用ウォータージェット切断ソリューション

高精度・高稼働率・グローバル規格対応を実現する産業用ウォータージェット切断ソリューション

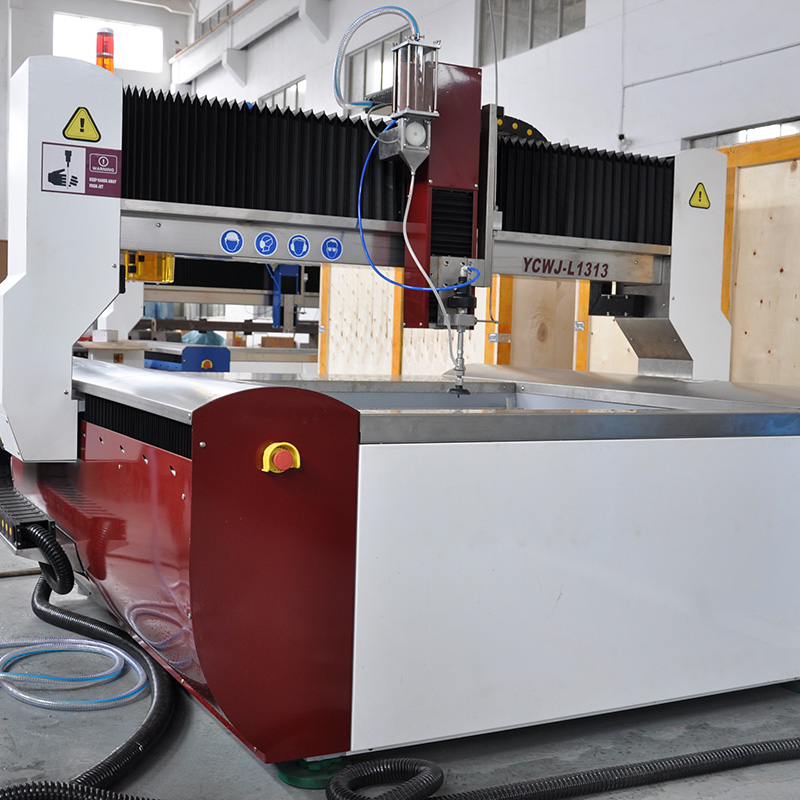
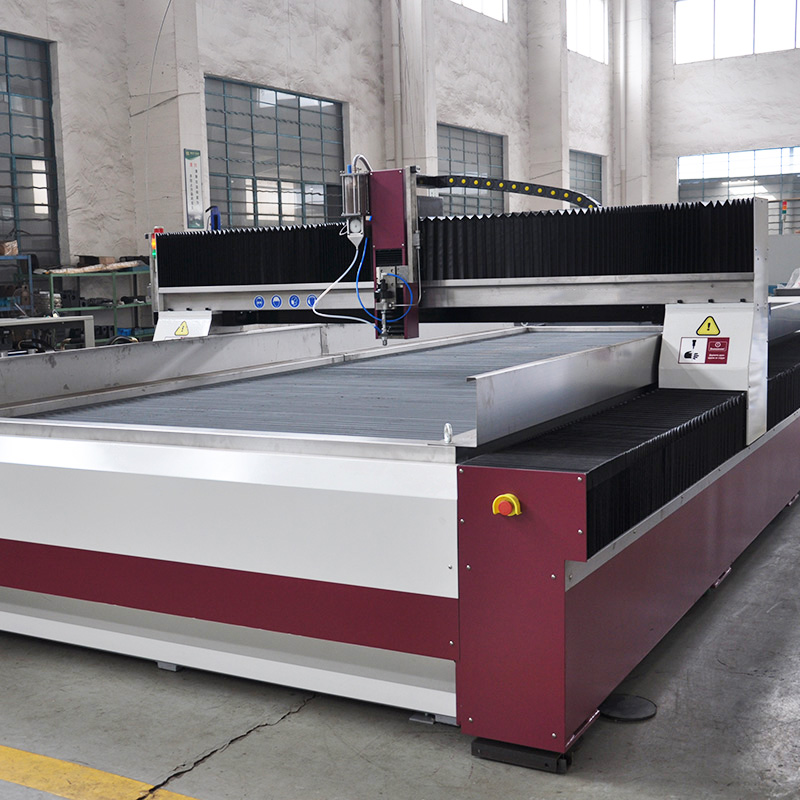
台州創源機床有限公司は、産業用ウォータージェットカッティングを、単体の機械販売ではなく、システムレベルの能力として捉えています。当社は2003年より、江蘇省泰州市において研究・製造・販売を一貫して行い、現在では高精度工作機械を用いて、航空宇宙産業、建築用石材、自動車内装、エネルギー設備製造などにおける産業用ウォータージェットカッティングセルを支えています。航空宇宙産業の薄板加工工場では、6mm厚のチタン材を熱影響部を生じさせずに±0.1mmの公差で切断する必要があります。当社のインテンシファーアセンブリ、研磨材供給装置、およびCNC制御運動機構は、4,000バール(380MPa)の連続出力を維持できるよう厳密に検証済みであり、繰り返し安定したエッジ品質を実現するため、研磨材流量は1.8~2.2L/分を確保しています。建築用石材では、ユーザーは通常、20mm厚の花崗岩を1,800~2,200mm/分で切断しており、ノズルと混合室の間隔および形状を最適化した結果、研磨材消費量が35~45%削減されたとの報告があります。
お問い合わせ

ケーススタディ

±0.08 mmの精度を実現した、3,000時間の試験運転における6 mmチタン製航空宇宙用ブラケット

欧州の航空宇宙分野向けTierサプライヤーが、熱影響部(HAZ)を生じさせずに6 mmのTi-6Al-4V製ブラケットを切断し、穴縁距離を±0.08 mm以内に保つ必要がありました。従来の産業用ウォータージェット切断ラインでは、800時間稼働後に公差範囲を超えるずれが発生し、7%の部品で再加工が必要になっていました。当社は研磨材供給システムを点検し、混合室を1.02 mm口径の組み合わせに交換、ポンプ圧力を3,800 bar、研磨材流量を1.9 L/分に再設定しました。また、貫通時に剥離を防ぐためダイナミックピアシングを採用しました。3,000時間の試験運転終了後、不良率は7%から1.2%へ低下し、工程能力指数(Cpk)は0.91から1.48へ向上しました。顧客は現在、1日22時間の連続運転を実施しており、第2号機の産業用ウォータージェット切断セルの発注も完了しています。

20 mmの花崗岩外装パネル——研磨材使用量を38%削減、稼働率97%

中東の建築用石材加工業者が、42,000 m²のファサード向けに20 mmの花崗岩と30 mmの石灰岩を切断しました。要求された平均加工速度は2,000 mm/分で、目立つ継ぎ目部分にはきれいなエッジが求められました。当社はノズル離隔距離を1.6 mmに調整し、穿孔時間を0.8秒に最適化。さらに、アブレーシブ供給を2段階制御に変更しました。その結果、産業用ウォータージェット切断の生産性は26%向上、アブレーシブ消費量は38%削減され、14か月間の稼働率は97%に達しました。また、検査対象の18,000枚のパネルにおいて、エッジの欠けによる苦情はゼロとなり、施工業者は手作業による仕上げ工程の労力を31%削減できました。

3 mm EVバッテリー・サンドイッチパネル(セットアップ時間42%短縮)

Tier-2の自動車内装部品サプライヤーが、電気自動車(EV)用バッテリー・エンクロージャー向けに3 mmのアルミニウムサンドイッチパネルを水切り加工していました。4種類のバリエーション間での切替に95分を要し、5.5%の不良品が発生していました。当社は、治具設置対応型のテーブルと、各バリエーションごとに圧力・研磨材流量・穿孔パラメーターを保存するレシピライブラリーをご提供しました。その結果、産業用ウォータージェット切断装置の切替時間は55分に短縮され、不良率は1.8%まで低下、初回合格率は98.6%に向上しました。また、ラインは熱変形を一切起こさず、週1,200枚のパネル生産に対応可能となりました。製品タイトル:現場に最適化された産業用ウォータージェット切断システムをご紹介

関連製品

産業用ウォータージェット切断は、チタンやインコネルから花崗岩、ガラス、複合サンドイッチパネルに至るまで、熱影響部(HAZ)、剥離、機械的応力が許容できない製造現場において、中核的な加工プロセスとなっています。2003年に江蘇省泰州市に設立された泰州創源機床有限公司(Taizhou Chuang Yuan Machine Tool Co., Ltd.)では、産業用ウォータージェット切断の性能を「圧力安定性」「研磨材制御」「運動精度」の3つの柱で構築しています。当社の生産フローは、まず4,000バールでのインテンシファーアセンブリ試験(120分間)を実施し、その後3,800バールで48時間連続のバーンインを行い、シールの信頼性および圧力低下率が1.5%未満であることを確認します。各切断ヘッドは0.8~1.2 mmのノズル孔径で流量試験を実施し、研磨材供給量は1.8~2.2 L/分となるよう校正され、再現性は±2%以内です。CNC運動制御システムは、レーザー干渉計により位置決め精度±0.05 mm、再現性±0.02 mmを保証しており、これは6 mm厚チタン製ブラケットの公差±0.08 mmや、20 mm厚花崗岩を2,000 mm/分で切断する際など、高精度が求められる用途で極めて重要です。グローバルなユーザー向けには、圧力記録、ノズル摩耗曲線、および1,000時間・2,000時間ごとの予防保全周期を文書化しており、品質部門がISO規格および顧客監査要件への適合を容易に確認できるようにしています。航空宇宙分野では、6 mm厚Ti-6Al-4V材の再凝固層(recast layer)を発生させず、疲労寿命を維持します。建築石材分野では、20~30 mm厚の花崗岩・石灰岩を目に見える清浄なエッジで切断でき、手仕上げ工程を25~35%削減します。自動車内装分野では、3 mm厚サンドイッチパネルおよびEV用バッテリー筐体材を剥離なしでトリミング可能であり、初回合格率98%以上を実現します。エネルギー設備製造分野では、25 mm厚インコネル製ガスケットや12 mm厚炭素鋼製スキッドを熱歪みなしで切断でき、溶接組立時の寸法精度を確保します。当社の輸出先は欧州、中東、東南アジア、南米を含む20カ国以上に及び、遠隔診断、スペアパーツキット、オペレーター教育を通じて現地パートナーを支援しています。産業用ウォータージェット切断の投資回収期間は、研磨材コストの30~40%削減と不良品率の4~6ポイント低減を併せて評価した場合、通常11~16か月となります。また、お客様の用途に応じて、3軸型と5軸型の選定支援、エッジ品質向上のためのノズル孔径および混合室の最適組み合わせ提案、脆いまたは多層構造の材料を保護するダイナミックピアシング条件の設定も行っています。当社は研究・製造・販売を同一拠点で一貫して行っているため、テーブルサイズ、タンク形状、制御インターフェースを、現地の電源仕様、設置スペース、オペレーターの操作習慣に合わせてカスタマイズ可能です。サプライヤー選定を検討されるお客様にとって、決定的な判断基準は「測定可能な生産性」「消耗品コスト」「サービス対応速度」です。当社の現場データによれば、適切な圧力および研磨材設定に基づく厳密な産業用ウォータージェット切断運用により、追加の人手を要さずに生産能力を20~30%向上させることができます。世界中のメーカーの皆様には、当社のパラメータライブラリを活用して自社材料の試験を行い、自社の品質目標に対する産業用ウォータージェット切断の実績を実際に検証していただくことをお待ちしております。

よくあるご質問

産業用ウォータージェット切断は、熱損傷を伴わずにどのような素材・板厚を加工できますか?

産業用ウォータージェット切断は、チタン、インコネル、炭素鋼、アルミニウム、花崗岩、ガラス、複合材、サンドイッチパネルなどを熱影響部(HAZ)を生じさせることなく切断できます。実績のある切断厚さの例としては、Ti-6Al-4Vで6 mm、インコネルで25 mm、花崗岩で20–30 mm、炭素鋼で12 mm、アルミニウムサンドイッチパネルで3 mmなどがあります。このプロセスは冷間切断であるため、再凝固層、剥離、熱歪みが発生せず、疲労寿命および寸法精度が保護されます。
研磨材コストは、ノズルのスタンダフ(噴射口と被加工物の距離)、ミキシングチャンバーの形状、および供給量のキャリブレーションによって管理されます。当社の現場データによると、スタンダフを1.6 mmに調整し、穿孔時間を最適化することで、研磨材消費量を35–45%削減できます。また、摩耗曲線および1,000時間ごとの保守インターバルも提供しており、お客様は消耗品予算を計画したり、機械本体価格だけでなく、1メートルあたりの総コストで比較検討したりできます。
当社の産業用ウォータージェット切断装置は、3,800バールでの試験を実施しており、圧力減衰率は1.5%未満、位置決め精度は±0.05 mm(繰返し精度±0.02 mm)を達成しています。1日16~22時間の稼働を続けるお客様からは、14か月間で96.5~97%の稼働率が報告されています。たとえば、6 mm厚のチタン材では±0.08 mmの精度を実現し、20 mm厚の花崗岩では1,800~2,200 mm/分の加工速度で毛羽立ちのないクリーンな切断面を得られます。
はい。当社は20カ国以上の輸出先でサービスを提供しており、遠隔診断、スペアパーツキット、およびオペレーター向けの操作教育を含む包括的なサポート体制を整えています。また、圧力記録データ、ノズル摩耗曲線、保守スケジュールなどの技術文書もご提供しており、品質管理部門がISO規格や顧客監査要件に沿った産業用ウォータージェット切断の運用を実現できるよう支援します。電源電圧、設置スペース、オペレーターの作業習慣など、現地の実情に応じたカスタマイズも可能です。

関連記事

管材製造ラインにおける連続成形工程でパイプ表面の傷を減らす方法

29

Jun

管材製造ラインにおける連続成形工程でパイプ表面の傷を減らす方法

表面欠陥の経済的現実 高リスクな管材製造ラインにおいて、表面の傷は単なる外観上の軽微な欠陥にとどまりません。これは赤信号であり、構造的信頼性を損なう根本的な工程不安定性を示しています…
さらに表示
多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

14

Aug

多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

多品種製造環境の複雑さへの対応 現代の工業生産工場を運営することは、特に多品種・小ロット製造スケジュールを扱う場合、まるで同時に十数個の皿を回すジャグリングのような感覚です。
さらに表示
古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

03

Aug

古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

スパーク侵食加工における従来の制約条件の特定:高精度製造現場で長年にわたり稼働している数十年前の設備を運用することは、しばしば目に見えにくい運用上のペナルティを生み出し、結果として利益率を徐々に圧迫します。生産工程において…
さらに表示
現代のスリッティングラインシステムに搭載されている故障自己診断機能とは?

20

Sep

現代のスリッティングラインシステムに搭載されている故障自己診断機能とは?

高速コイル変換における工学的診断プロトコル 重厚な産業用金属変換設備および連続コイル加工ラインの運用には、極めて高い精度が求められる特有の工学的課題が伴います。現場監督者は…
さらに表示

お客様の声

ダニエル・ホイットモア
航空宇宙分野向けチタン材加工に必要な信頼性の高い精度

当社は、6 mmのチタン製ブラケットを1日22時間カットしています。産業用ウォータージェット切断では、熱影響部が発生せず、公差±0.08 mmを実現しています。チームが水圧および研磨材流量を最適化した結果、歩留まりロスは7%から1.2%へと大幅に削減され、工程能力指数(Cpk)は0.91から1.48へと向上しました。また、提供された技術文書のおかげで航空宇宙分野の監査がスムーズに進められ、稼働率は1年以上にわたり96%以上を維持しています。

ソフィア・アルメイダ
建築用石材における研磨材コストの低減

20 mmの花崗岩および30 mmの石灰岩に対して、産業用ウォータージェット切断を導入したところ、加工効率が26%向上し、研磨材使用量は38%削減されました。さらに、検査対象の18,000枚のパネルにおいて、エッジの欠けに関する苦情は完全に解消され、手作業による仕上げ工程の労働時間も31%短縮されました。遠隔診断機能および予備部品キットにより、14か月間の稼働率を97%に保つことができ、これはファサード工事の納期管理にとって極めて重要です。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
エッジ品質を守るための安定した水圧制御と精密な研磨材制御

エッジ品質を守るための安定した水圧制御と精密な研磨材制御

産業用ウォータージェット切断の性能は、安定した圧力と精密なアブレーシブ供給に依存します。当社のインテンシファーアセンブリは、4,000バールで120分間の耐圧試験および3,800バールでの48時間バーンイン運転を実施しており、圧力減衰は1.5%未満に抑えられています。アブレーシブ流量は1.8~2.2 L/分でキャリブレーションされ、再現性は±2%以内です。この精度が、切り口のテーパーおよびエッジ仕上げ品質を直接制御します。実際の事例では、欧州の航空宇宙部品サプライヤーがTi-6Al-4V(厚さ6 mm)を加工した際、穴中心からエッジまでの距離公差を±0.08 mmに達成し、3,000時間のパイロット運用期間中に不良率を7%から1.2%へ大幅に低減しました。また、建築用石材加工業者が花崗岩(厚さ20 mm)を1,800~2,200 mm/分で切断する工程では、ノズルのスタンダフ(ワーク表面からの距離)を1.6 mmに最適化し、ミキシングチャンバーの形状を改良した結果、アブレーシブ消費量が38%削減されました。自動車内装部品の加工では、ダイナミックピアシング機能とレシピ制御を活用することで、Tier-2サプライヤーが3 mmのサンドイッチパネルを初回加工で98.6%の良品率で切断できるようになりました。これらの成果が重要である理由は、アブレーシブ材と不良品が、産業用ウォータージェット切断における最も大きな「隠れたコスト」だからです。
多材質生産における運動精度と治具固定

多材質生産における運動精度と治具固定

多材質生産では、チタン、アルミニウム、花崗岩、複合材料など異なる素材間を切り替える際にも公差を維持できる運動プラットフォームが求められます。当社のCNCパッケージは、レーザー干渉計による検証を経ており、位置決め精度±0.05 mm、繰返し精度±0.02 mmを実現しています。3軸および5軸産業用ウォータージェット切断に対応しています。治具対応テーブルとレシピライブラリにより、素材ごとに圧力、研磨材流量、穿孔パラメータを保存・呼び出し可能です。Tier-2自動車部品サプライヤーでは、4種類の3 mm厚アルミニウムサンドイッチパネルを生産する際、工程切替え時間を95分から55分に短縮し、不良率を5.5%から1.8%へ低減しました。また、エネルギー機器メーカーが25 mm厚インコネル製ガスケットと12 mm厚炭素鋼製スキッドを加工する際には、溶接組立公差を熱変形なしで維持できました。建築用途では、同プラットフォームを用いて30 mm厚石灰岩の目視面を18,000枚以上検査した結果、一切の欠け・ヒビのクレームが発生しませんでした。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ