Macchine per la lavorazione mediante scarica elettrostatica | Soluzioni EDM ad alta precisione

Tutte le categorie

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Cellulare / WhatsApp
WeChat
LinkedIn
Nome
Nome azienda
Messaggio
0/1000
Allegato
Carica almeno un allegato
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Soluzioni di lavorazione elettrostatica di precisione da un produttore cinese affidabile

Soluzioni di lavorazione elettrostatica di precisione da un produttore cinese affidabile

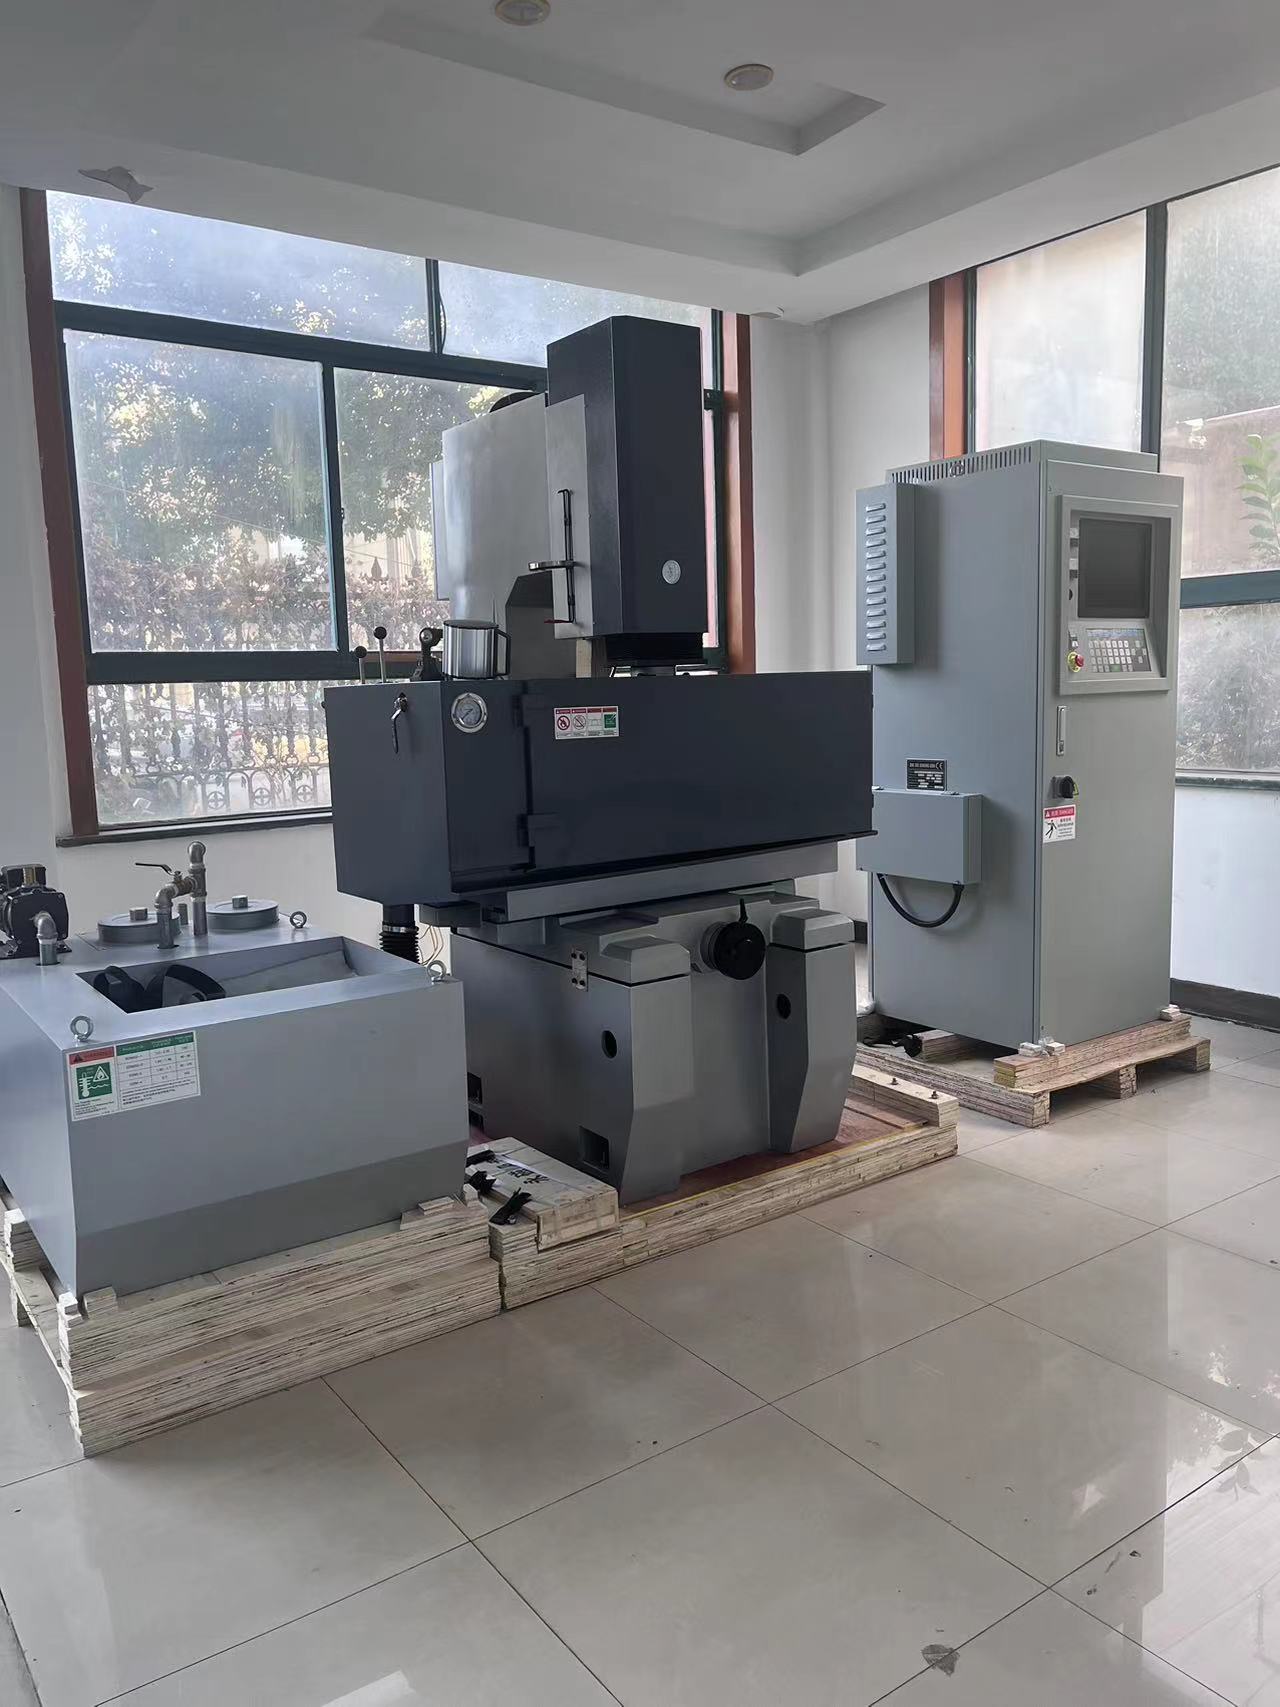
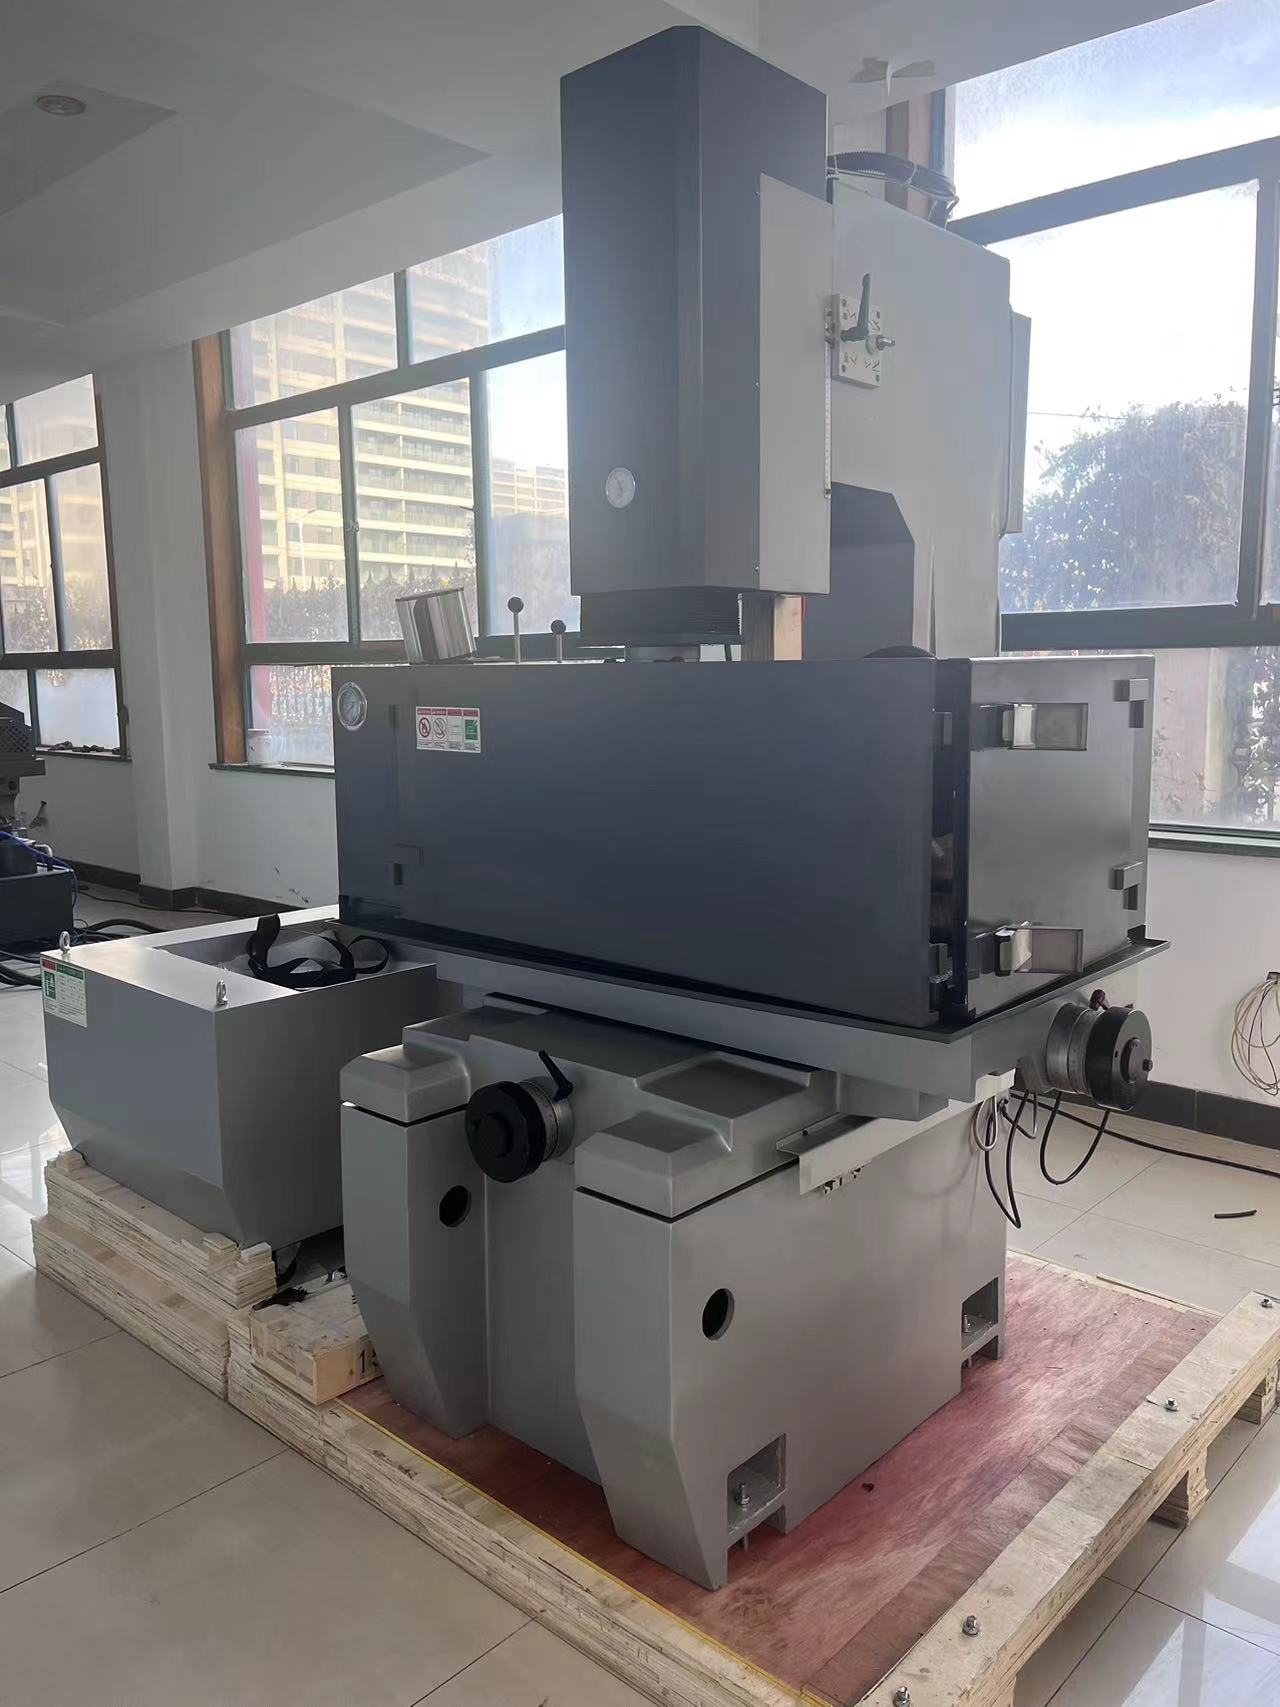
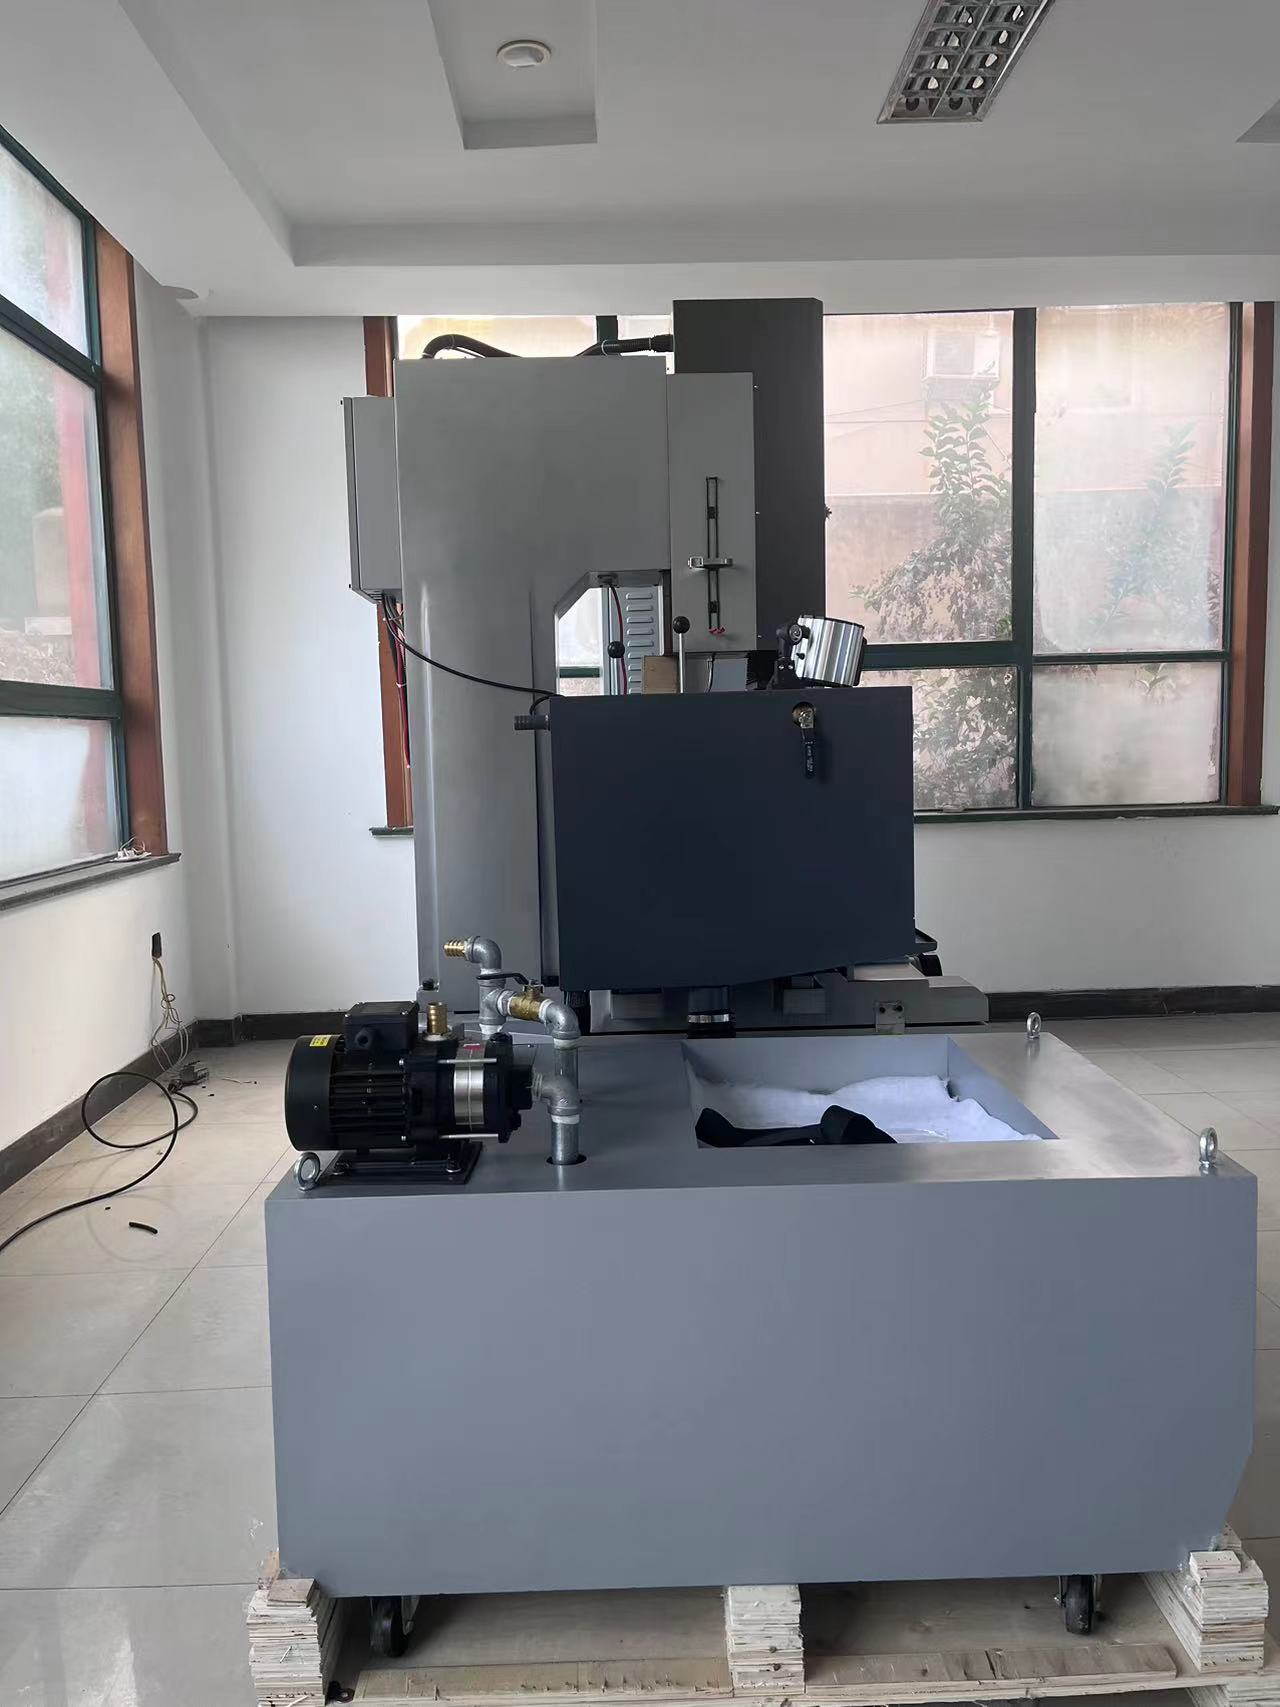
Taizhou Chuang Yuan Machine Tool Co., Ltd. progetta sistemi di lavorazione per scarica elettrostatica dal 2003, integrando controllo servo, strutture rigide in ghisa e generatori di impulsi intelligenti per rimuovere materiale conduttivo mediante erosione controllata da scintilla, anziché con forza di taglio. Ciò rende la nostra lavorazione per scarica elettrostatica ideale per acciaio per utensili temprato, carburo di tungsteno, leghe aerospaziali e caratteristiche microscopiche che le fresatrici convenzionali non riescono a lavorare. Nei laboratori per stampi e matrici, gli operatori si affidano alle nostre macchine per realizzare nervature profonde, spigoli vivi e finiture specchiate fino a Ra 0,2 µm; mentre nei reparti utensileria medica e automobilistica vengono utilizzate per ugelli di iniettori e matrici per trasmissioni. Le nostre piattaforme per scarica elettrostatica a testa mobile e a filo garantiscono un’accuratezza di posizionamento di ±0,005 mm, una rugosità superficiale fino a Ra 0,1 µm e tassi di asportazione materiale fino a 400 mm³/min su elettrodi in grafite, riducendo l’usura degli elettrodi sotto lo 0,1 percento grazie al controllo adattivo degli impulsi.
Richiedi un preventivo

Studio di caso

finitura degli stampi accelerata del 42 percento per un’officina utensili tedesca

Un produttore tedesco di stampi, specializzato in stampi per connettori automobilistici a 64 cavità, incontrava difficoltà nella lucidatura manuale di nervature profonde dopo la fresatura. Il precedente processo di lavorazione a scarica elettrica (EDM) richiedeva 18 ore per cavità e lasciava comunque strati di ricast visibili. Abbiamo fornito un sistema EDM a punta CNC con controllo adattivo degli impulsi e un elettrodo in rame da 0,2 mm. L’energia di scarica è stata ottimizzata per ridurre lo spessore del ricast a meno di 2 µm; inoltre, il cambio automatico dell’elettrodo ha ridotto i tempi di setup del 30 percento. Il tempo di finitura è sceso da 18 a 10,4 ore per cavità, con un miglioramento del 42 percento, mentre la finitura superficiale ha raggiunto un valore Ra di 0,15 µm. L’officina utensili utilizza ora tre sistemi EDM della nostra gamma e segnala un consumo di elettrodi inferiore del 28 percento.

rilavorazione degli stampi ridotta del 35 percento per un fornitore tailandese di componenti stampati

Un fornitore thailandese di precisione per la stampatura a progressione ha riscontrato ripetuti scostamenti dimensionali sugli stampi progressivi per connettori elettronici dopo la lavorazione a filo EDM. Abbiamo introdotto il nostro centro di lavorazione a filo a scarica elettrostatica a cinque assi, dotato di compensazione termica in loop chiuso e filo di ottone da 0,1 mm. Stabilizzando la temperatura del dielettrico entro ±0,5 °C e applicando tagli di finitura multi-passaggio, la ripetibilità dimensionale è migliorata fino a ±0,003 mm. Il ritrattamento degli stampi è diminuito del 35 percento e la durata degli stampi è aumentata del 22 percento. Il cliente utilizza attualmente la nostra lavorazione a scarica elettrostatica per tutti i nuovi sviluppi di stampi ed esporta i componenti stampati in Giappone e in Europa.

Foratura di microfori per un produttore statunitense di dispositivi medici

Un produttore statunitense di dispositivi medici necessitava di fori di raffreddamento da 0,3 mm su strumenti chirurgici in lega di cobalto-cromo, senza danni termici. Il nostro sistema di lavorazione a scarica elettrostatica per piccoli fori, dotato di impulsi ad alta frequenza e dielettrico ad acqua deionizzata, ha realizzato 1.200 fori per lotto senza crepe né bave. L’accuratezza di posizionamento dei fori era di ±0,008 mm e l’integrità superficiale rispettava i requisiti di processo ISO 13485. Il tasso di resa produttiva è aumentato dall’88 al 97 percento e il tempo di ciclo per strumento si è ridotto del 25 percento. Il cliente ha ampliato l’installazione fino a quattro unità di lavorazione a scarica elettrostatica, operative su due turni. Titolo prodotti: Esplora la nostra gamma di sistemi di lavorazione a scarica elettrostatica ad alte prestazioni

Prodotti correlati

La lavorazione a scarica elettrostatica è un processo termico non a contatto che modella materiali conduttivi mediante scintille elettriche controllate tra un elettrodo e il pezzo in lavorazione immerso in un fluido dielettrico. Presso Taizhou Chuang Yuan Machine Tool Co., Ltd., abbiamo perfezionato questo principio fin dal 2003 attraverso ricerca interna, produzione e vendita di macchine utensili di precisione. Il nostro flusso produttivo inizia con l’analisi agli elementi finiti del basamento della macchina, seguita dalla fusione in ghisa di alta qualità, dall’invecchiamento naturale per 12 mesi e dalla rettifica di precisione delle guide con tolleranza di linearità di 0,005 mm. Ciascuna unità di lavorazione a scarica elettrostatica viene quindi sottoposta a taratura servo, a test di rodaggio del generatore di impulsi per 72 ore e a verifica tramite interferometro laser. Il risultato è una macchina in grado di mantenere un’accuratezza di posizionamento di ±0,005 mm e una finitura superficiale Ra di 0,1 µm anche dopo 5.000 ore di funzionamento. In produzione, le nostre macchine per lavorazione a scarica elettrostatica sono impiegate nella realizzazione di stampi e matrici, componenti per turbine aerospaziali, strumenti medici, attrezzature per powertrain automobilistici e connettori per microelettronica. Clienti globali in oltre 20 paesi utilizzano i nostri sistemi per lavorazioni di cavità profonde, angoli interni acuti, microfori e matrici per formatura di carburi. Un fornitore aerospaziale europeo ha riferito una riduzione dell’usura degli elettrodi del 30 percento dopo aver adottato la nostra tecnologia adattiva di generazione di impulsi, mentre un produttore coreano di stampi per elettronica ha ottenuto un tasso di accettazione al primo passaggio del 99,2 percento su stampi per lenti. Oltre alla lavorazione a scarica elettrostatica, produciamo anche centri di lavoro, macchine per la produzione di tubi, linee di taglio longitudinale, linee di taglio a misura, torni e macchine per la lavorazione di fori profondi, consentendo ai clienti di integrare intere celle produttive. Il nostro sistema qualità è conforme alla norma ISO 9001 e ogni macchina supera un test continuo di taglio della durata di 200 ore prima della spedizione. Offriamo diagnosi da remoto, installazione in loco, formazione degli operatori e ricambi entro 72 ore. Combinando strutture in ghisa robuste, controllo intelligente e assistenza reattiva, aiutiamo i produttori a ridurre i costi degli utensili, accorciare i tempi di consegna e migliorare la qualità dei prodotti grazie a una lavorazione a scarica elettrostatica affidabile.

Domande frequenti

Quali materiali possono essere lavorati mediante scarica elettrostatica?

La lavorazione per scarica elettrostatica funziona con qualsiasi materiale conduttore elettrico, inclusi acciaio per utensili temprato, carburo di tungsteno, titanio, cobalto-cromo, rame e grafite. È ampiamente utilizzata per stampi, matrici, componenti aerospaziali e strumenti medici. Le ceramiche e le plastiche non conduttrici non sono adatte. Le nostre macchine lavorano materiali fino a 60 HRC e spessori compresi tra 0,1 mm e 500 mm, con tassi di asportazione fino a 400 mm3/min.
Utilizziamo un controllo adattivo degli impulsi e tagli di finitura multi-passaggio per mantenere gli strati di ricast inferiori a 2 µm e la finitura superficiale a Ra 0,1 µm. La temperatura del dielettrico è stabilizzata entro ±0,5 °C e l’usura dell’elettrodo è monitorata in tempo reale. Questo soddisfa gli standard aerospaziali e medici; un cliente statunitense ha ottenuto una resa del 97 percento su microfori da 0,3 mm.
I modelli standard di macchine per la lavorazione a scarica elettrostatica vengono spediti entro 45–60 giorni dal versamento dell’acconto. Organizziamo il trasporto marittimo, l’installazione in loco e la formazione degli operatori. La messa in servizio richiede generalmente da 3 a 5 giorni, a seconda delle dimensioni della macchina. I ricambi vengono spediti entro 72 ore e la diagnostica remota è disponibile 24 ore su 24, 7 giorni su 7.
Sì. Le nostre macchine supportano il caricamento robotizzato, i cambi automatici di elettrodi, i magazzini utensili e i collegamenti dati con sistemi MES. Un produttore tedesco di stampi ha ridotto i tempi di setup del 30 percento utilizzando il cambio automatico di elettrodi. Forniamo inoltre linee per la produzione di tubi, per la squadratura e per il taglio alla lunghezza richiesta, destinate a fabbriche integrate.
Forniamo manuali in inglese, supporto video remoto, ingegneri per assistenza in loco e una garanzia di 12 mesi. Con clienti in oltre 20 paesi, gestiamo scorte regionali di ricambi e offriamo piani di manutenzione preventiva. La formazione copre l’uso, la programmazione e la manutenzione quotidiana per massimizzare il tempo operativo delle vostre macchine a scarica elettrostatica.

Articoli correlati

Caratteristiche di lavorazione della macchina per il taglio a filo EDM

24

Dec

Caratteristiche di lavorazione della macchina per il taglio a filo EDM

Visualizza di più
Perché la macchina modulare per molle supporta il passaggio rapido tra diversi tipi di produzione di molle

14

Jul

Perché la macchina modulare per molle supporta il passaggio rapido tra diversi tipi di produzione di molle

Colli di bottiglia produttivi delle tradizionali attrezzature integrate per la formatura di molle. La moderna produzione di componenti metallici sempre più spesso prevede specifiche di prodotto diversificate e produzione a lotti misti. Molte strutture produttive devono processare molle ...
Visualizza di più
Perché la macchina EDM multifunzionale soddisfa le esigenze delle fabbriche che producono sia stampi sia componenti

14

Aug

Perché la macchina EDM multifunzionale soddisfa le esigenze delle fabbriche che producono sia stampi sia componenti

Affrontare le complessità degli ambienti produttivi ad alta varietà. Gestire un impianto industriale moderno spesso assomiglia a tenere in equilibrio una dozzina di piatti rotanti contemporaneamente, specialmente quando si lavora con programmi di produzione ad alta varietà e basso volume. Pl...
Visualizza di più
Quali benefici in termini di output ottengono le imprese aggiornando i vecchi macchinari per la lavorazione a scintilla EDM

03

Aug

Quali benefici in termini di output ottengono le imprese aggiornando i vecchi macchinari per la lavorazione a scintilla EDM

Identificazione dei vincoli ereditati nella produzione di erosione a scintilla
Visualizza di più

Testimonianze dei clienti

Michael Reynolds, Responsabile utensileria, fornitore aerospaziale, Regno Unito
Precisione affidabile per utensili aerospaziali

Gestiamo tre dei loro centri di lavorazione a scarica elettrostatica per matrici di pale di turbina. Il posizionamento mantiene una tolleranza di ±0,005 mm dopo due anni e l’usura degli elettrodi è diminuita del 30 per cento. Il loro supporto remoto ha risolto un problema di impulso in meno di quattro ore. Altamente raccomandato per i reparti utensileria aerospaziale.

Somchai Wattanakul, Direttore della Produzione, Electronics Stamping Company, Thailandia
Eccellente rapporto qualità-prezzo e servizio rapido

L’unità di lavorazione elettroerosiva a filo ha ridotto del 35 percento il ritrattamento degli stampi e aumentato del 22 percento la loro durata. L’installazione e la formazione sono durate soltanto quattro giorni e i ricambi sono arrivati entro 72 ore. Il rapporto prezzo-prestazioni è eccezionale per la nostra attività di stampaggio elettronico.

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Nome
Nome azienda
Messaggio
0/1000
Controllo adattivo degli impulsi per finiture superficiali superiori

Controllo adattivo degli impulsi per finiture superficiali superiori

La nostra lavorazione a scarica elettrostatica utilizza un controllo adattivo degli impulsi che regola continuamente l’energia di scarica in base alle condizioni del gap. Nei laboratori per stampi e matrici, ciò significa strati di ricristallizzazione inferiori a 2 µm e finiture superficiali fino a Ra 0,1 µm, senza necessità di lucidatura manuale prolungata. Il sistema monitora tensione e corrente 1.000 volte al secondo, riducendo l’usura dell’elettrodo a meno dello 0,1 percento e prevenendo archi su nervature profonde. Un costruttore tedesco di stampi ha ridotto i tempi di finitura del 42 percento su uno stampo per connettori a 64 cavità. Per i clienti aerospaziali e medici, questa precisione protegge leghe sensibili al calore e soddisfa rigorosi standard di integrità superficiale. Gli operatori possono memorizzare fino a 500 ricette di processo, rendendo la produzione ripetitiva rapida e costante. Che si lavorino matrici in carburo o microfori, il controllo adattivo degli impulsi mantiene la vostra lavorazione a scarica elettrostatica stabile, produttiva ed efficiente dal punto di vista dei costi.
Struttura rigida della macchina per accuratezza a lungo termine

Struttura rigida della macchina per accuratezza a lungo termine

Ogni unità di lavorazione a scarica elettrostatica prodotta da Taizhou Chuang Yuan parte da un basamento in ghisa di alta qualità, invecchiato naturalmente per 12 mesi e rettificato con precisione fino a una rettilineità di 0,005 mm. Questa struttura rigida assorbe le vibrazioni durante le operazioni di sgrossatura pesante e mantiene un’accuratezza di posizionamento di ±0,005 mm anche dopo 5.000 ore. Le scale lineari e il controllo servo in circuito chiuso compensano la deriva termica entro ±0,5 °C, fattore critico per stampi di grandi dimensioni e matrici aerospaziali. Un fornitore thailandese di componenti stampati ha ottenuto una ripetibilità di ±0,003 mm su matrici progressive, riducendo del 35% gli interventi di ritocco. La struttura supporta inoltre la lavorazione ad elettroerosione filo ad alta velocità e la foratura di microfori senza perdita di rigidità. Per le fabbriche che operano su più turni, questa durata riduce i costi di manutenzione ed estende la vita utile della macchina oltre i 15 anni.
WhatsApp WhatsApp Email Email Cellulare Cellulare IN ALTOIN ALTO