Macchina CNC EDM per elettroerosione a tuffo | Precisione ±0,005 mm e finitura Ra 0,2 µm

Tutte le categorie

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Cellulare / WhatsApp
WeChat
LinkedIn
Nome
Nome azienda
Messaggio
0/1000
Allegato
Carica almeno un allegato
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
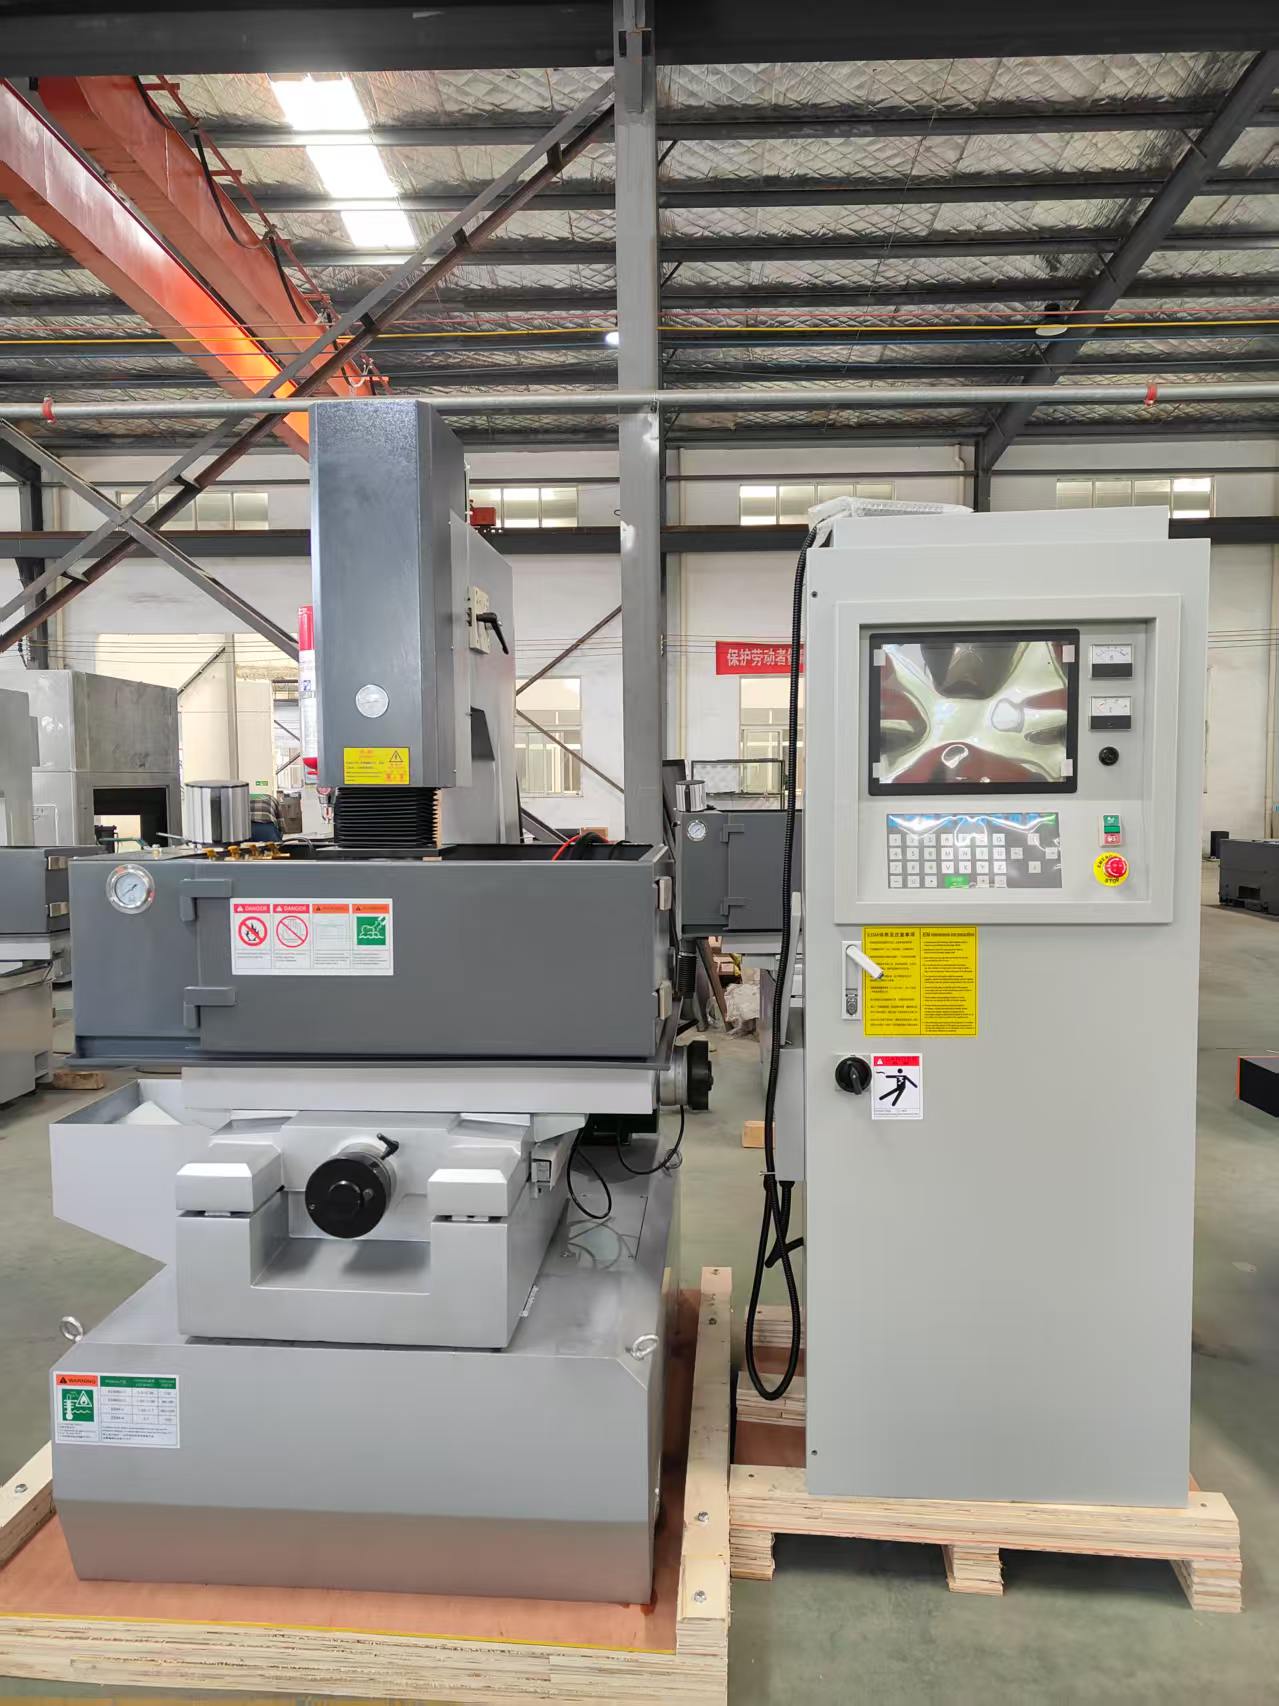
Macchina CNC EDM a immersione progettata per la produzione precisa di stampi e matrici

Macchina CNC EDM a immersione progettata per la produzione precisa di stampi e matrici

Taizhou Chuang Yuan Machine Tool Co., Ltd. produce soluzioni per macchine CNC EDM a immersione dal 2003 nella città di Taizhou, provincia dello Jiangsu, Cina, integrando ricerca, produzione e vendita in un’unica operazione professionale. Le nostre piattaforme per macchine CNC EDM a immersione servono officine per stampi, produttori di matrici, fornitori di attrezzature per l’aerospaziale e impianti per stampaggio automobilistico che lavorano acciaio per utensili temprato, inserti in carburo e cavità complesse dove i metodi convenzionali di taglio risultano inefficaci. Nell’uso quotidiano, gli operatori si affidano al servoasse Z controllato tramite CNC, all’interpolazione multiasse e alla compensazione automatica dell’usura dell’elettrodo per realizzare nervature profonde, spigoli vivi e finiture superficiali fini in un unico montaggio. I risultati quantificati ottenuti dai nostri installati indicano un’accuratezza di posizionamento di ±0,005 mm, la migliore rugosità superficiale pari a Ra 0,2 µm, una riduzione dell’usura dell’elettrodo fino al 30% e cicli di lavorazione più brevi del 20–40% rispetto alle macchine EDM a ram manuale.
Richiedi un preventivo

Studio di caso

Produttore di stampi per carrozzeria automobilistica riduce i costi degli elettrodi del 28 percento

Un produttore thailandese di stampi per carrozzeria automobilistica incontrava frequenti sostituzioni degli elettrodi sulle cavità profonde dei pannelli delle portiere, con conseguente aumento dei costi per consumabili e tempi di fermo. Il nostro Mesin CNC EDM Die Sinker, dotato di controllo adattivo della scarica e orbite programmabili per multicavità, ha stabilizzato il processo di erosione, riducendo l’usura degli elettrodi del 28 percento e accorciando ogni ciclo di lavorazione della cavità da 9,5 a 6,8 ore. Il cliente ora opera in tre turni con un solo operatore che supervisiona due macchine, e gli scarti causati da sovraerosione sono stati ridotti a meno dell’1 percento. Il progetto ha ammortizzato l’investimento sull’attrezzatura entro 14 mesi.

Produttore di stampi per settore medico ottiene finitura Ra 0,2 µm su acciaio temprato

Un produttore tedesco di stampi medici necessitava di cavità con finitura speculare in acciaio temprato 1.2344 a 52 HRC. Utilizzando la nostra Mesin CNC EDM Die Sinker con gruppi elettrici per finitura fine e ottimizzazione degli elettrodi in grafite, l’azienda ha raggiunto una rugosità Ra di 0,2 µm direttamente dopo la lavorazione EDM, eliminando così un’operazione di lucidatura separata. La coerenza dimensionale è stata mantenuta entro ±0,005 mm su 120 cavità e i tempi di consegna per nuovi stampi per penne per insulina sono scesi da 25 a 17 giorni. Il cliente ha riferito un aumento del 22 percento degli ordini di stampi accettati nell’anno successivo.

Fornitore di utensili per l’aerospaziale riduce i tempi di attrezzaggio del 35 percento

Un fornitore brasiliano di utensili per l’aerospaziale lavorava supporti in lega a base di nichel con frequenti riallineamenti manuali. Il nostro Mesin CNC EDM Die Sinker, dotato di cambioutensili automatici, sonda di contatto in macchina e librerie di processo memorizzate, ha ridotto i tempi di attrezzaggio del 35 percento e garantito una posizione vera entro 0,01 mm. Dopo 18 mesi di funzionamento su due turni, il fermo non programmato è rimasto inferiore all’1,5 percento, consentendo al fornitore di aggiudicarsi un contratto pluriennale per la produzione di supporti per pale di turbina.

Prodotti correlati

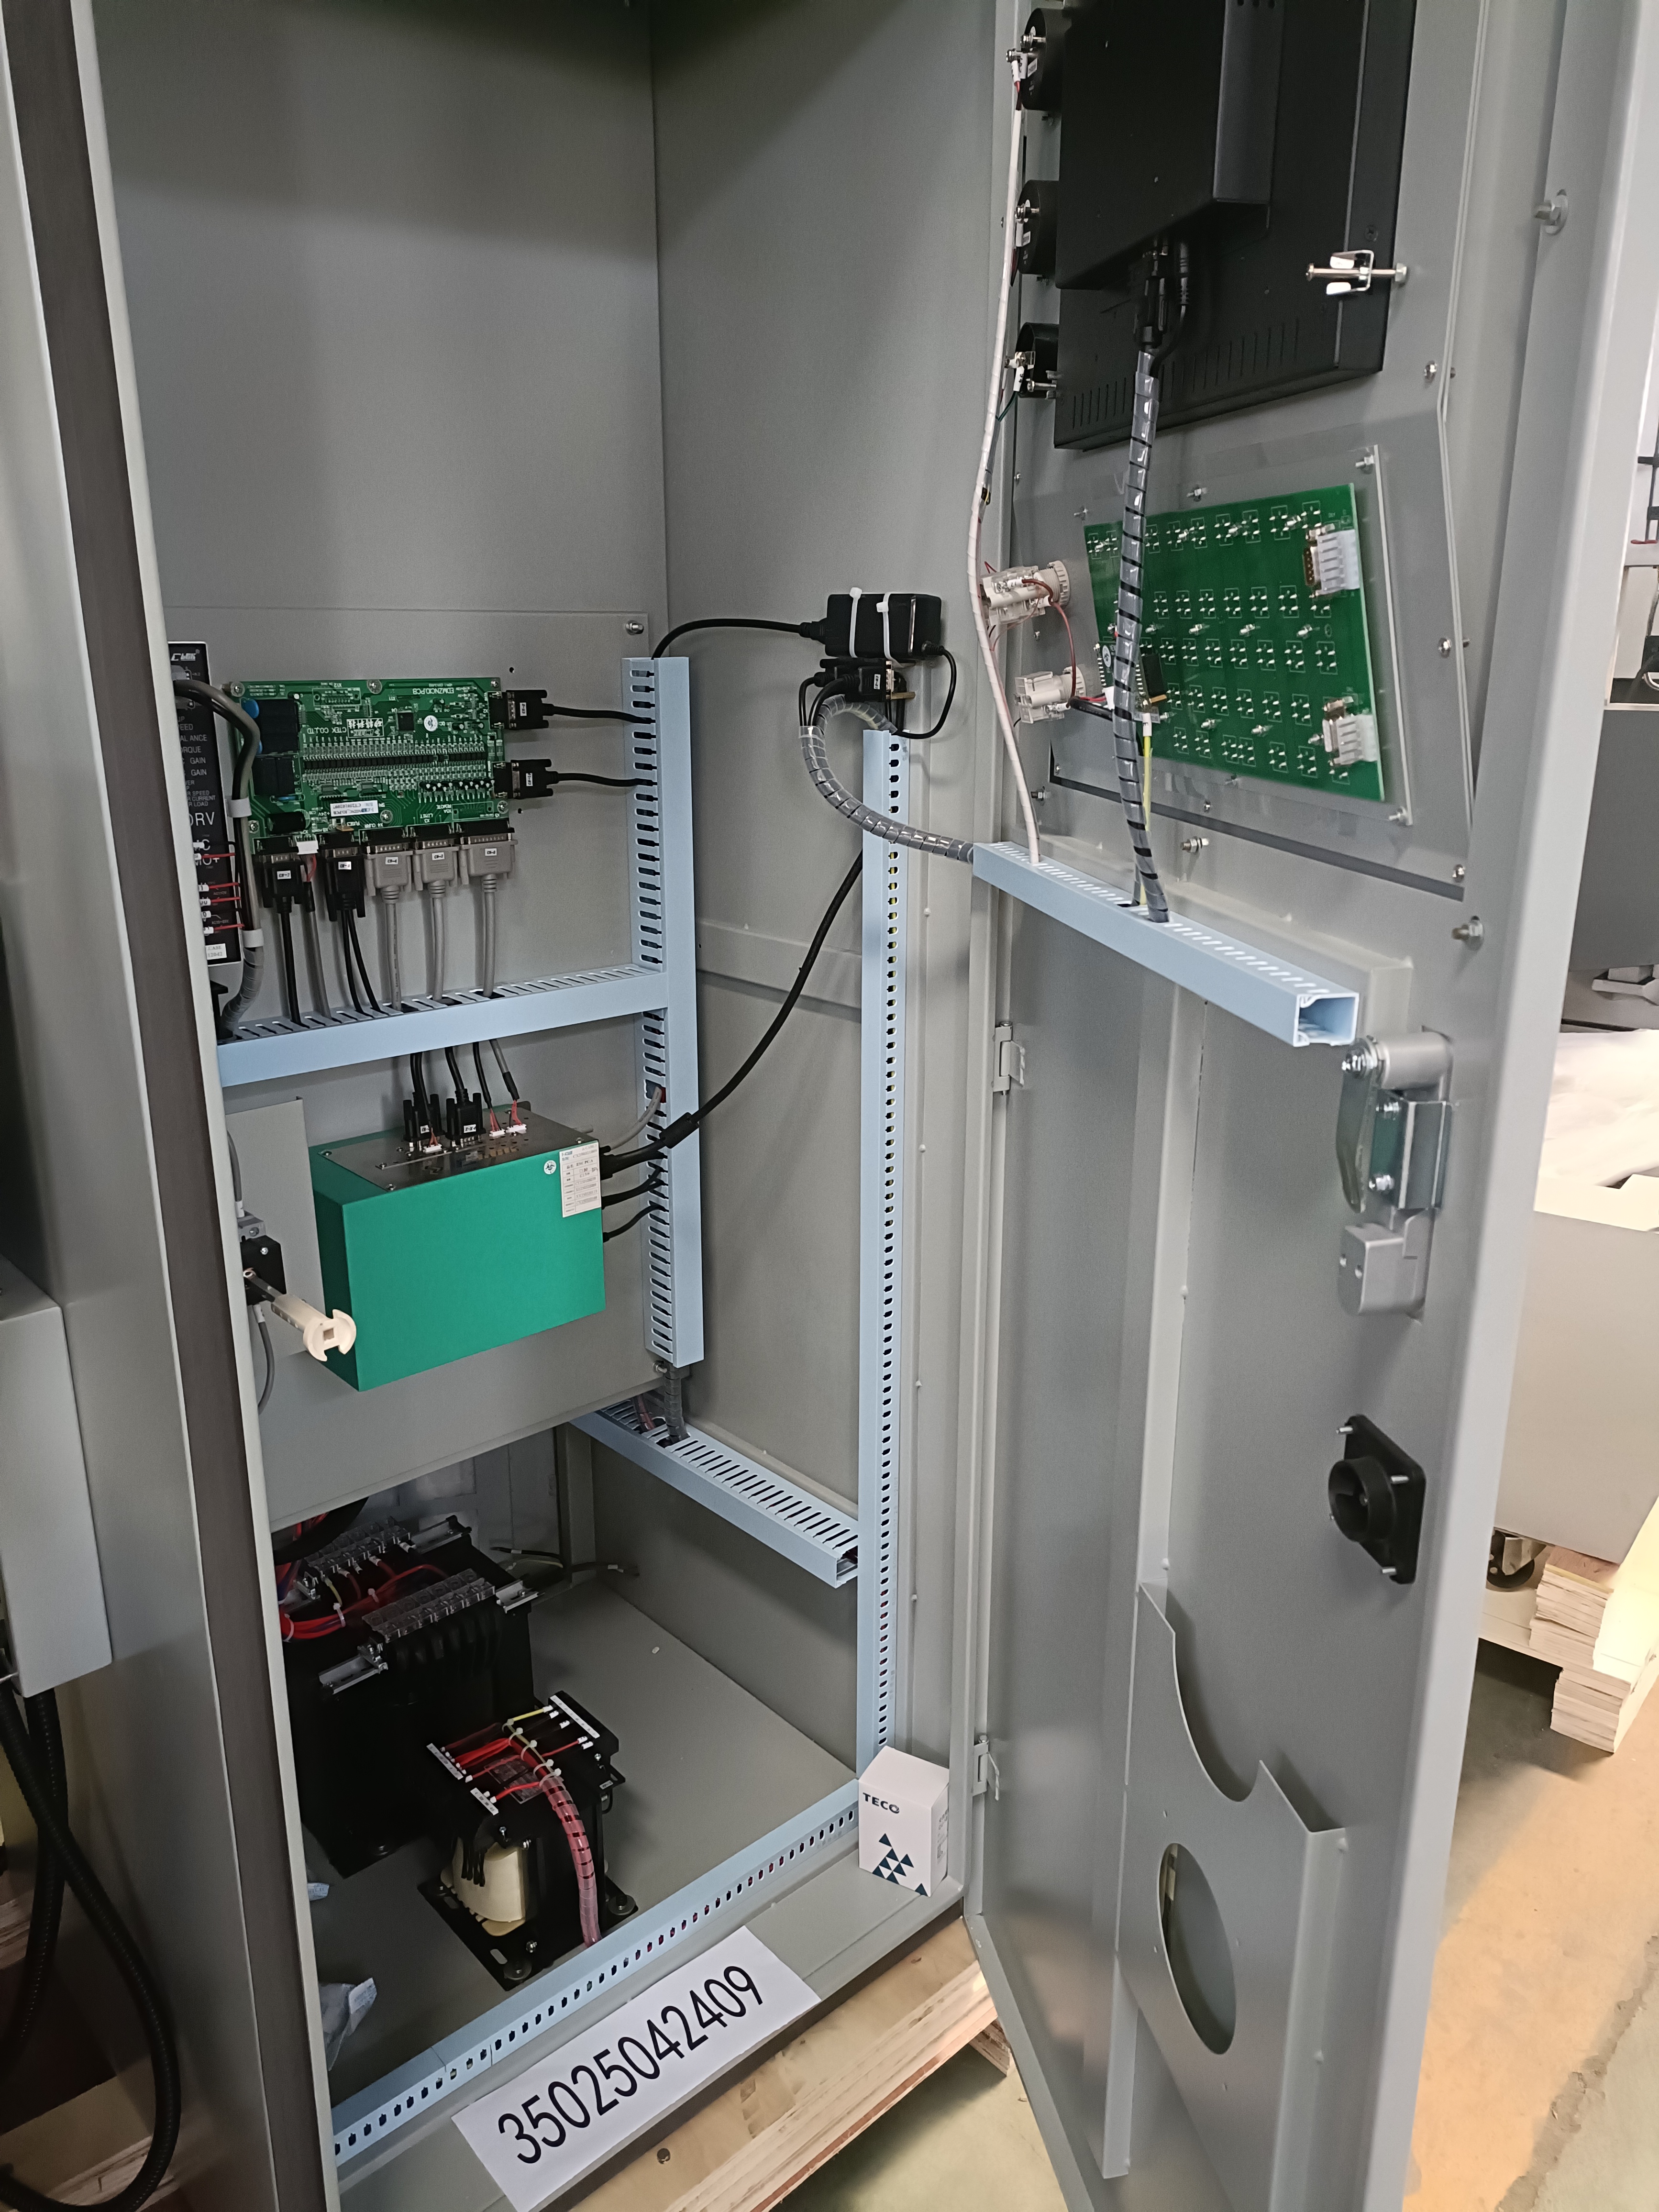
Il processo produttivo di ogni Mesin CNC EDM Die Sinker inizia con l’analisi agli elementi finiti del basamento della macchina, seguita da una fusione in ghisa di alta qualità, invecchiamento naturale e scarico delle tensioni mediante vibrazione, per garantire stabilità geometrica a lungo termine. Il montante, la colonna e il piano di lavoro vengono rettificati con precisione e raschiati manualmente per assicurare la perpendicolarità entro 0,01 mm ogni 300 mm. Ogni gruppo mandrino viene bilanciato dinamicamente e collaudato alla velocità nominale prima dell’integrazione. Gli armadi elettrici impiegano azionamenti servo industriali, alimentazioni isolate e circuiti di scarica in grado di erogare impulsi stabili, dal taglio grossolano alla finitura speculare. Lo sviluppo del software procede in parallelo: i sistemi CNC offrono interpolazione multiasse, compensazione automatica dell’usura dell’elettrodo, controllo dell’orbita e database di processo per materiali comuni quali acciaio per utensili, carburo, rame e grafite. Prima della spedizione, ogni Mesin CNC EDM Die Sinker completa un test continuo di combustione della durata di 72 ore, una verifica mediante interferometro laser e un rapporto completo di accuratezza. In officina, i clienti utilizzano queste macchine per realizzare nervature profonde, scanalature strette, spigoli interni affilati e cavità tridimensionali irraggiungibili in modo economico mediante fresatura. Nell’industria dello stampaggio automobilistico, le aziende eseguono la lavorazione di pannelli portiera, supporti strutturali e inserti per matrici progressive, ottenendo spesso una riduzione dei tempi ciclo delle cavità del 20–40 per cento. Nel settore della modellazione medica, i produttori fanno affidamento su circuiti per finiture fini per raggiungere valori di rugosità Ra pari a 0,2 µm, eliminando la lucidatura manuale e preservando superfici sterili e tolleranze stringenti. Nei settori aerospaziale ed energetico, i team dedicati agli utensili lavorano leghe resistenti al calore e canali di raffreddamento complessi con ripetibilità entro ±0,005 mm. A livello globale, le unità Mesin CNC EDM Die Sinker sono operative in oltre 20 paesi e regioni esportatori, supportate da documentazione multilingue, diagnosi a distanza e magazzini locali di ricambi. Il consumo energetico tipico è ottimizzato per ridurre i kWh per cavità, mentre la gestione e la filtrazione del fluido dielettrico prolungano la vita utile dei consumabili. I programmi formativi combinano teoria in aula con pratica diretta sulla macchina, consentendo agli operatori di padroneggiare, in pochi giorni, le strategie di orbitazione, la compensazione dell’elettrodo e la manutenzione preventiva. Controllando l’intera catena produttiva — dalla fusione al software — Taizhou Chuang Yuan Machine Tool Co., Ltd. garantisce qualità costante, consegne più rapide e prezzi competitivi. Questa integrazione verticale permette inoltre personalizzazioni relative alla corsa, agli angoli di conicità e alle interfacce per l’automazione, rispondendo alle esigenze dei clienti che si orientano verso la produzione notturna non assistita. Che un’officina produca un’unica grande matrice al mese o migliaia di piccoli inserti all’anno, la piattaforma Mesin CNC EDM Die Sinker si adatta al carico di lavoro, preserva l’accuratezza per anni di servizio e fornisce vantaggi misurabili in termini di costo per pezzo, tempi di consegna e qualità superficiale. I clienti riferiscono frequentemente che la combinazione di meccanica robusta, controllo intelligente e assistenza reattiva trasforma il Mesin CNC EDM Die Sinker in un centro di profitto affidabile, e non semplicemente in un utensile.

Domande frequenti

Quali materiali può lavorare efficacemente un Mesin CNC EDM Die Sinker?

Lavora qualsiasi materiale elettricamente conduttivo, indipendentemente dalla durezza: acciaio per utensili, acciaio per stampi temprato fino a 62 HRC, carburo, leghe di rame, superleghe a base di nichel e titanio. Ciò lo rende ideale per cavità di stampi, matrici di punzonatura e supporti aerospaziali, dove la fresatura incontra limiti.
I modelli standard garantiscono un'accuratezza di posizionamento di ±0,005 mm e una ripetibilità di ±0,003 mm. Con la sonda in macchina e la compensazione termica, i laboratori mantengono abitualmente la posizione reale entro 0,01 mm anche durante lunghi cicli produttivi.
Utilizzando gruppi elettrogeni per finitura fine ed elettrodi in grafite ottimizzati, la Mesin CNC EDM Die Sinker raggiunge una rugosità Ra di 0,2 µm, consentendo a molti stampi di saltare la lucidatura, riducendo così i costi di manodopera e proteggendo la geometria delicata delle cavità.
La preparazione da remoto richiede circa tre giorni. L'installazione in loco, la messa in servizio e la formazione degli operatori richiedono normalmente da cinque a sette giorni, coprendo strategie di orbita, compensazione elettrodi, manutenzione e sicurezza.
Serviamo più di 20 paesi e regioni esportatrici con manuali multilingue, diagnosi da remoto, magazzini regionali di ricambi e visite di ingegneri. La maggior parte dei ricambi viene spedita entro 48 ore per ridurre al minimo i tempi di fermo.

Articoli correlati

Come scegliere un centro di lavorazione?

12

Dec

Come scegliere un centro di lavorazione?

Visualizza di più
Il metodo di gestione corretto per la precisione di lavorazione insufficiente della macchina per il taglio veloce del filo

13

Dec

Il metodo di gestione corretto per la precisione di lavorazione insufficiente della macchina per il taglio veloce del filo

Visualizza di più
Perché la macchina modulare per molle supporta il passaggio rapido tra diversi tipi di produzione di molle

14

Jul

Perché la macchina modulare per molle supporta il passaggio rapido tra diversi tipi di produzione di molle

Colli di bottiglia produttivi delle tradizionali attrezzature integrate per la formatura di molle. La moderna produzione di componenti metallici sempre più spesso prevede specifiche di prodotto diversificate e produzione a lotti misti. Molte strutture produttive devono processare molle ...
Visualizza di più
Perché la macchina EDM multifunzionale soddisfa le esigenze delle fabbriche che producono sia stampi sia componenti

14

Aug

Perché la macchina EDM multifunzionale soddisfa le esigenze delle fabbriche che producono sia stampi sia componenti

Affrontare le complessità degli ambienti produttivi ad alta varietà. Gestire un impianto industriale moderno spesso assomiglia a tenere in equilibrio una dozzina di piatti rotanti contemporaneamente, specialmente quando si lavora con programmi di produzione ad alta varietà e basso volume. Pl...
Visualizza di più

Testimonianze dei clienti

Daniel Weber, Responsabile degli utensili, Germania
Precisione costante su tre turni

Gestiamo due macchine Mesin CNC EDM Die Sinker ininterrottamente, producendo stampi per connettori. La ripetibilità di posizione si è mantenuta entro 0,005 mm per 14 mesi, l’usura degli elettrodi è diminuita di circa il 25 % e il tasso di scarti è sceso sotto l’1 %. La libreria di processi ha ridotto il tempo di configurazione dei nuovi programmi da due giorni a poche ore.

Camila Ferreira, Direttore della Produzione, Brasile
Un supporto rapido ha mantenuto in calendario il nostro contratto aerospaziale

Il lavoro sui dispositivi di fissaggio in lega di nichel richiedeva tolleranze stringenti e tempi di consegna rapidi. La macchina Mesin CNC EDM Die Sinker ha garantito una posizione reale di 0,01 mm e un servo sostitutivo è arrivato entro 48 ore, consentendoci di rispettare le scadenze di consegna e di aggiudicarci un contratto aerospaziale triennale.

Richiedi un preventivo gratuito

Il nostro rappresentante ti contatterà a breve.
Email
Nome
Nome azienda
Messaggio
0/1000
La struttura rigida della macchina garantisce precisione costante nel tempo per la Mesin CNC EDM Die Sinker

La struttura rigida della macchina garantisce precisione costante nel tempo per la Mesin CNC EDM Die Sinker

La base, la colonna e il pistone di ogni fresatrice a scarica elettrica (EDM) a tuffo Mesin CNC sono realizzati in ghisa di alta qualità e sottoposti a invecchiamento naturale più trattamento di alleggerimento delle sollecitazioni mediante vibrazione, per eliminare le tensioni interne che altrimenti causerebbero deriva dopo mesi di funzionamento. Le guide sono rettificate con precisione, trattate termicamente e rifinite manualmente per mantenere la squadratura entro 0,01 mm ogni 300 mm. Questa struttura rigida consente una lavorazione stabile di scanalature profonde, riduce le vibrazioni dell’elettrodo e preserva la finitura superficiale anche durante le operazioni di sgrossatura ad alta corrente. Nella pratica, i clienti riferiscono che, dopo tre anni di funzionamento su due turni, l’accuratezza rimane entro le specifiche originali senza necessità di nuova raschiatura. Il design supporta inoltre pezzi pesanti fino a diverse tonnellate, rendendolo adatto a matrici per stampaggio automobilistico e a stampi per pressofusione. Poiché la struttura assorbe le forze generate dalle scariche, gli operatori ottengono una profondità di cavità costante su stampi multi-cavità, riducendo scarti e ritrattamenti.
Il controllo CNC intelligente aumenta la produttività delle macchine CNC EDM a tuffo

Il controllo CNC intelligente aumenta la produttività delle macchine CNC EDM a tuffo

La nostra macchina CNC EDM a tuffo utilizza un sistema CNC industriale con interpolazione multiasse, compensazione automatica dell'usura dell'elettrodo e strategie di orbita programmabili. Gli operatori selezionano le combinazioni di materiale ed elettrodo da un database di processi integrato, e la macchina calcola automaticamente i parametri di scarica ottimali. Ciò riduce la dipendenza dall'esperienza dell'operatore e abbrevia i tempi di formazione. In installazioni reali, i tempi di setup sono diminuiti fino al 35 per cento e i tempi di ciclo delle cavità si sono ridotti dal 20 al 40 per cento rispetto all'EDM manuale a mandrino. La misurazione in macchina verifica la posizione del pezzo prima della lavorazione, prevenendo costosi errori di allineamento. Le porte diagnostiche remote consentono ai nostri ingegneri di risolvere rapidamente i problemi software, mentre le interfacce USB e di rete semplificano il trasferimento dei programmi. Per le officine che passano alla produzione a luci spente, il sistema di controllo supporta il collegamento automatico e il funzionamento non presidiato.
WhatsApp WhatsApp Email Email Cellulare Cellulare IN ALTOIN ALTO