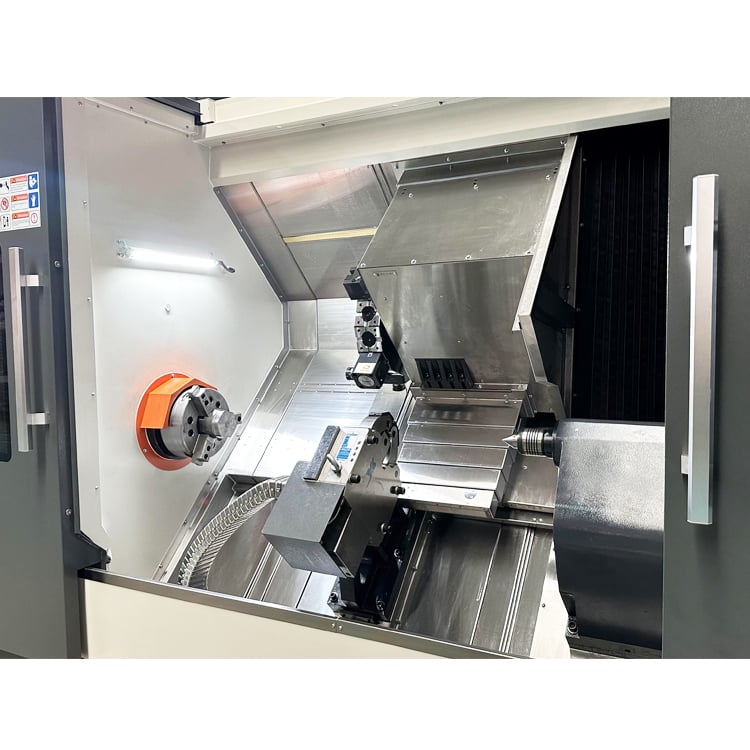
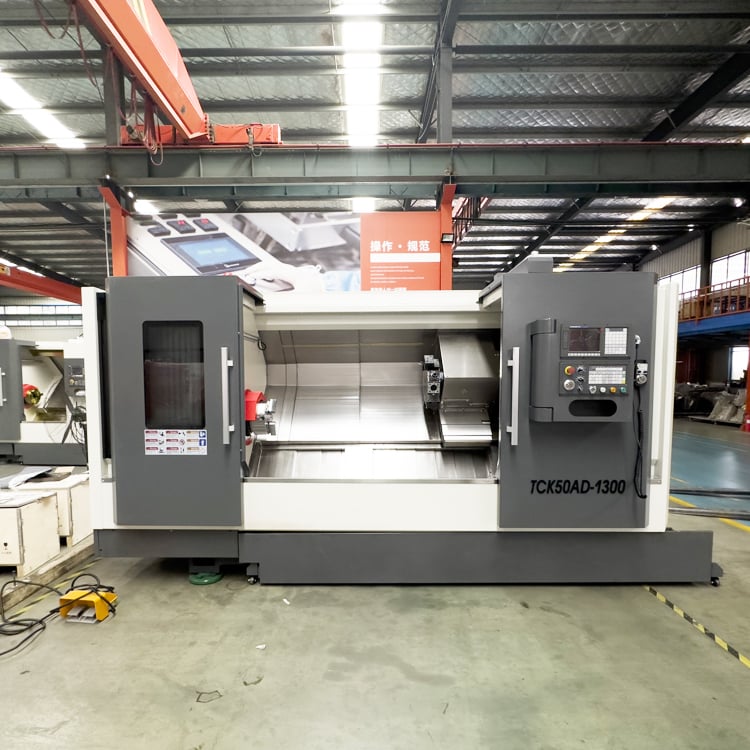
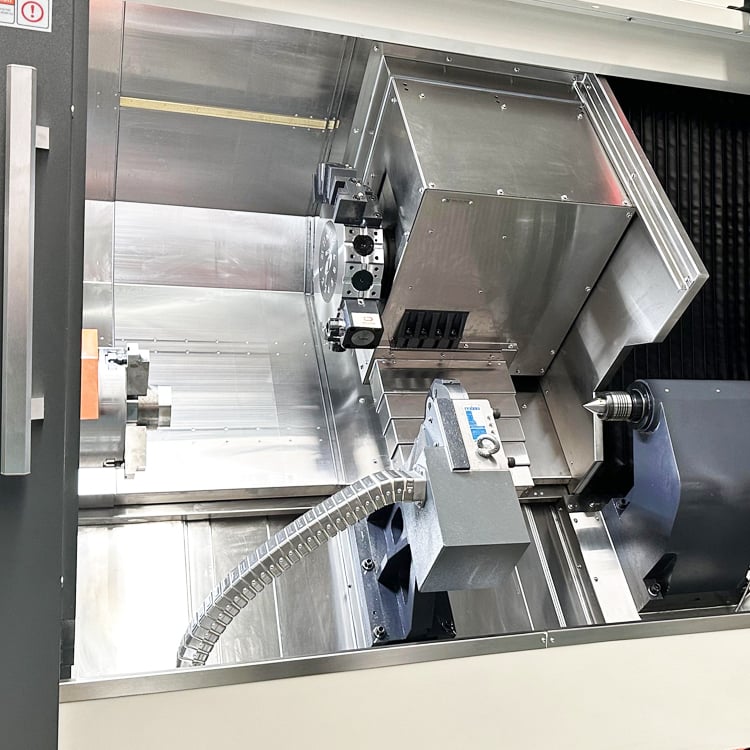
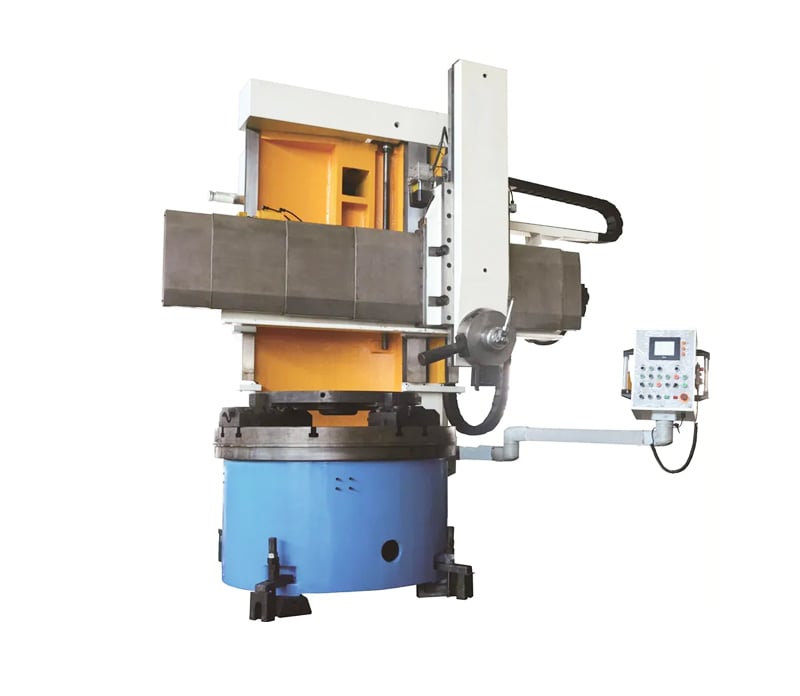
Outils pour tours à métaux : porte-outils de précision et inserts pour tours à commande numérique (CNC)

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Outils de tournage métallique de précision conçus pour les fabricants mondiaux

Outils de tournage métallique de précision conçus pour les fabricants mondiaux

Taizhou Chuang Yuan Machine Tool Co., Ltd. fabrique des outillages de précision pour tours à métaux depuis 2003, intégrant recherche, développement, production et vente à Taizhou, province du Jiangsu, en Chine. Nos outillages pour tours à métaux comprennent des porte-outils, des barres d’alésage, des plaquettes de tournage, des mandrins, des pointes tournantes, des tourelles porte-outils et des outillages pour perçage profond, tous trempés et rectifiés avec une tolérance inférieure ou égale à 0,005 mm afin d’assurer la reproductibilité des opérations de tournage en série. Dans des usines de transmission automobile, nos outillages ont fonctionné 1 200 heures entre deux affûtages sur des arbres en acier trempé, réduisant ainsi de 28 % les temps d’arrêt liés au changement d’outils pour un client allemand. Lors de l’usinage de vannes pour les secteurs pétrolier et gazier, nos clients utilisent nos outillages pour perçage profond afin de garantir une précision IT7 sur des alésages pouvant atteindre 3 000 mm ; par ailleurs, les producteurs de tubes et de tuyaux s’appuient sur nos outillages dans leurs lignes de fenteuse et de coupe à longueur, fonctionnant 24 heures sur 24. Chaque jeu est inspecté à l’aide d’une machine à mesurer tridimensionnelle (CMM) et d’une interférométrie laser, emballé pour le transport maritime et accompagné d’une documentation multilingue.
Demander un devis

Étude de cas

Outils de tournage métallique réduisant le temps de cycle pour les arbres de 22 % chez un fournisseur automobile allemand

Un fournisseur automobile allemand usinant des arbres de boîte de vitesses trempés rencontrait des problèmes d’écaillage des plaquettes et une dérive de la rugosité de surface à 3,2 microns. Nous avons fourni des plaquettes en carbure revêtues, des porte-outils trempés et un système de tourelle porte-outil de précision. La vitesse de coupe est passée de 180 à 240 m/min, le temps de cycle a diminué de 22 % et la durée de vie des outils a atteint 1 150 pièces par arête. La ligne fonctionne désormais en trois postes, avec surveillance en ligne de l’usure des outils et zéro réclamation pour défaut depuis 18 mois.

Outils de tournage métallique pour perçage profond assurant la tolérance IT7 sur des alésages de valves à huile de 3 000 mm

Un fabricant de vannes pour l’industrie pétrolière et gazière devait obtenir des alésages droits et ronds dans de l’acier inoxydable forgé. À l’aide de nos outils pour perçage profond équipés de barres de dressage guidées, nous avons maîtrisé la concentricité à 0,01 mm et la finition de surface à Ra 0,4 sur une longueur de 3 000 mm. Les rebuts sont passés de 6 % à 0,8 %, les économies annuelles dépassent 210 000 USD et les délais de livraison sont passés de 30 à 16 jours.

Outils de tournage métallique pour tubes augmentant la production de 31 % en Turquie

Un producteur turc de tubes exploitait des lignes de fente et de coupe à longueur avec un centrage instable. Nos mors de mandrin sur mesure et nos pointes tournantes ont stabilisé le serrage à 1 500 tr/min, augmentant la production de la ligne de 31 % et réduisant le temps de réglage de 55 à 22 minutes. L’usine expédie désormais 4 200 tonnes par mois, avec un entretien des outils tous les 900 heures. Titre du produit : Découvrez toute notre gamme d’outillages pour tours à métaux

Produits associés

Les outils pour tours à métaux constituent l’interface entre la broche d’une machine et la pièce à usiner, de sorte que leur précision détermine celle de chaque pièce finie. Taizhou Chuang Yuan Machine Tool Co., Ltd. aborde ce domaine depuis une base industrielle fondée en 2003 à Taizhou, province du Jiangsu, en Chine, où recherche, développement, production et vente sont regroupées sous un même toit. Notre programme d’outils pour tours à métaux commence par la sélection des matériaux : des pièces forgées en acier allié subissent un traitement de normalisation, un ébauchage, un traitement thermique (dureté de 58 à 62 HRC), puis un rectifiage final sur rectifieuses à commande numérique. Les porte-outils, barres de dressage, mandrins, pointes tournantes et tourelles porte-outils font l’objet d’un contrôle par machine à mesurer tridimensionnelle (CMM) et par interférométrie laser ; la concentricité est maîtrisée à ± 0,005 mm et la répétabilité à ± 0,003 mm, garantissant ainsi la stabilité des cellules d’usinage automatisées sur des postes prolongés. Les plaquettes de tournage sont associées, selon leur grade, leur revêtement et leur évacuateur de copeaux, au matériau à usiner : grades P pour les aciers, grades K pour les fontes et grades M pour les aciers inoxydables, ce qui permet d’obtenir une finition de surface comprise entre Ra 0,4 et Ra 1,6 en production. Les outils pour usinage de trous profonds étendent notre capacité jusqu’à des alésages de 3 000 mm avec une tolérance IT7, répondant aux besoins des fabricants de vérins hydrauliques, de vannes pétrolières et gazières, ainsi que des ateliers spécialisés en perçage à canon à longue portée. Comme nous concevons également des tours, des machines à électro-érosion (EDM), des centres d’usinage, des machines à tubes, des lignes de découpe longitudinale, des lignes de coupe à longueur fixe et des machines à perçage profond, nos ingénieurs maîtrisent l’ensemble de la chaîne d’usinage, et non seulement un accessoire isolé. Cette vision systémique nous permet d’optimiser nos outils selon les pratiques locales : les ateliers de sous-traitance en Amérique du Nord privilégient des porte-outils à changement rapide et des plaquettes standard pour des séries courtes ; les usines européennes de boîtes de vitesses exigent des données documentées sur la durée de vie des outils et des études de capabilité de processus ; les laminoirs asiatiques de tubes requièrent des systèmes de serrage robustes adaptés à la production continue de tubes. À l’échelle mondiale, nos outils pour tours à métaux sont exportés vers plus de 20 pays et régions. Chaque nouvelle configuration est validée sur des échantillons fournis par le client avant expédition. La documentation inclut les certificats de matériau, les rapports de dureté et les données d’inspection, emballés pour le transport maritime et disponibles en anglais, russe, espagnol et arabe. C’est ainsi que nos outils pour tours à métaux réduisent le coût unitaire des pièces, protègent la disponibilité des machines et aident nos partenaires à développer leurs marchés industriels locaux.

Questions fréquemment posées

Comment choisir un outillage pour tour à métaux destiné au tournage d’acier trempé ?

Associez la nuance de plaquette et son revêtement à la dureté et à la vitesse de coupe. Pour les aciers dont la dureté dépasse 45 HRC, utilisez un substrat résistant avec revêtement TiAlN, un porte-plaquette à angle de dépouille négatif et un serrage rigide. Nous effectuons des essais sur votre échantillon et vous fournissons les paramètres de coupe validés, généralement entre 180 et 260 m/min, afin que vous obteniez une durée de vie stable des outils avant la production en série.
Les porte-pièces et les pointes standards sont usinés avec une concentricité de 0,005 mm et une répétabilité de 0,003 mm. En production, les clients exigent la tolérance IT7 sur les alésages et une finition Ra 0,4. Nous fournissons un rapport d’inspection avec chaque lot.
Oui. Nous proposons des barres de dressage guidées, des outillages pour perçage profond adaptés à des alésages allant jusqu’à 3 000 mm, ainsi que des mandrins et des pointes tournantes pour les lignes de fente et de coupe à longueur fixe de tubes. Des mors et des longueurs sur mesure sont disponibles.
Les commandes sont expédiées vers plus de 20 pays, généralement sous 25 à 35 jours. Nous fournissons des plans techniques, des paramètres de coupe, des calendriers de remplacement et un support de mise en service à distance.

Articles associés

Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

13

Dec

Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

Voir plus
Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

14

Jul

Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

L’évolution de la fabrication flexible grâce à une architecture modulaire Les paysages industriels modernes exigent un haut degré d’adaptabilité, où la capacité à modifier rapidement les configurations de production définit le rythme opérationnel d’un site…
Voir plus
Comment personnaliser les supports de moules pour machines à ressorts afin de produire des ressorts de formes spéciales

03

Aug

Comment personnaliser les supports de moules pour machines à ressorts afin de produire des ressorts de formes spéciales

Maîtriser les défis complexes de la production de ressorts — Naviguer dans les subtilités de la fabrication industrielle à grande vitesse exige une compréhension approfondie de la dynamique d’alimentation du fil, des tolérances mécaniques et de la mécanique de cintrage multi-axes sur les systèmes automatisés modernes...
Voir plus
Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

14

Aug

Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

Naviguer dans la complexité des environnements de fabrication à forte variété. Diriger une usine de production industrielle moderne ressemble souvent à jongler avec une douzaine d’assiettes tournantes à la fois, surtout lorsqu’il s’agit d’emplois du temps de fabrication à forte variété et faible volume. Pl...
Voir plus

Témoignages de clients

Michael Braun
Des outillages fiables pour tours à métaux ont accru notre production

Nous avons installé leurs porte-pièces, plaquettes et outillages pour perçage profond sur notre ligne de valves. Les alésages respectent désormais la tolérance IT7 sur 3 000 mm et le taux de rebuts est passé de 6 % à 0,8 %. Les devis sont établis rapidement et les livraisons respectent systématiquement les délais convenus, ce qui garantit la stabilité de nos contrats.

Emre Yilmaz
Outils précis pour tour à métaux destinés à la production de tubes

Leurs mors de mandrin et leurs pointes tournantes ont stabilisé notre ligne de découpe à 1 500 tr/min. La production a augmenté de 31 % et le temps de réglage est passé de 55 à 22 minutes. Leur équipe connaît les pratiques de production de tubes, pas seulement les références catalogues.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Outils pour tour à métaux trempés, rectifiés et inspectés

Outils pour tour à métaux trempés, rectifiés et inspectés

Chaque outil pour tour à métaux est forgé, normalisé, traité thermiquement pour atteindre une dureté de 58 à 62 HRC, puis rectifié finement sur des machines à commande numérique par ordinateur (CNC). Des machines à mesurer tridimensionnelles (CMM) et de l’interférométrie laser vérifient le battement à moins de 0,005 mm et la répétabilité à moins de 0,003 mm. Cela revêt une importance capitale dans les ateliers aérospatiaux et hydrauliques, où un alésage trop grand entraîne le rejet d’une pièce moulée finie. Dans une usine de valves pour l’industrie pétrolière et gazière, nos barres d’alésage guidées ont maintenu la tolérance IT7 sur des alésages de 3 000 mm et réduit les rebuts de 6 % à 0,8 %, permettant ainsi des économies annuelles supérieures à 210 000 USD. Les clients d’Europe et d’Amérique du Nord reçoivent, avec chaque lot, des rapports de dureté et d’inspection, de sorte que la qualité soit documentée avant même que les outils n’atteignent la broche. Cette rigueur raccourcit également la phase de mise en service, car les outils arrivent prêts à usiner, et non prêts à être réglés.
Qualités et géométries adaptées aux applications, conformes aux habitudes d’usinage mondiales

Qualités et géométries adaptées aux applications, conformes aux habitudes d’usinage mondiales

Nous adaptons les grades d’inserts, les revêtements et les casse-copeaux à votre matériau et à votre culture machine. Les ateliers nord-américains bénéficient de porte-outils à changement rapide et d’inserts standard pour les petites séries ; les usines européennes de transmission reçoivent des données documentées sur la durée de vie et les capacités des outils ; les laminoirs asiatiques de tubes obtiennent des systèmes de serrage renforcés pour un fonctionnement continu. Dans une usine automobile allemande, cette adaptation a permis d’augmenter la vitesse de coupe de 180 à 240 m/min, de réduire le temps de cycle de 22 % et d’obtenir 1 150 pièces par tranchant. Pour un producteur turc de tubes, des mors personnalisés et des pointes tournantes ont accru la production en ligne de 31 % et réduit le temps de réglage de 55 à 22 minutes. Comme nous fabriquons également des tours, des machines à électroérosion (EDM) et des machines à perçage profond, nos ingénieurs appréhendent l’ensemble de la chaîne d’usinage et optimisent les outillages pour tours à métaux selon les habitudes réelles de production, et non selon des hypothèses issues de catalogues.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT