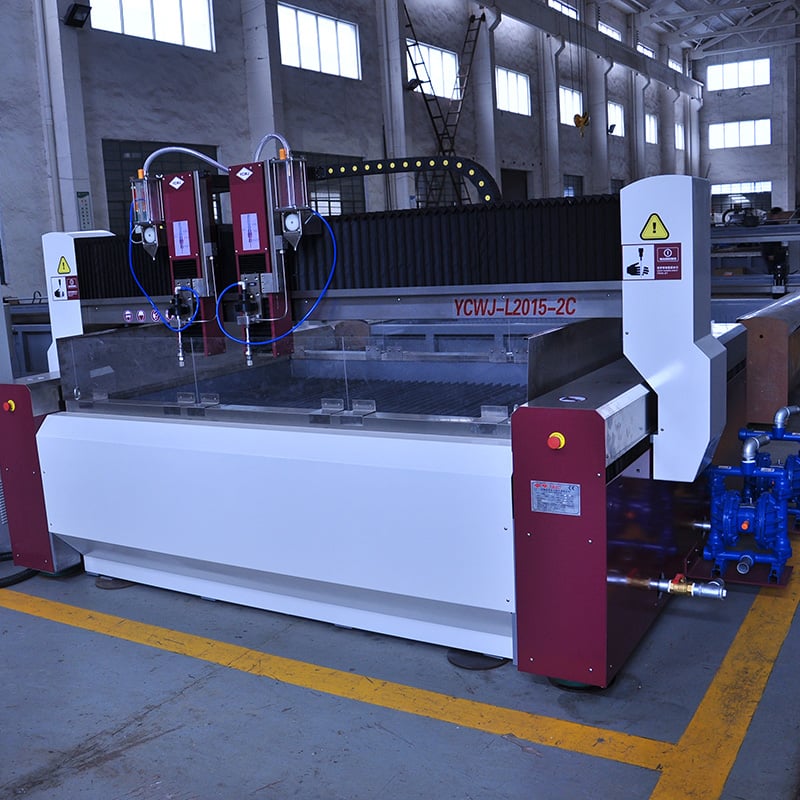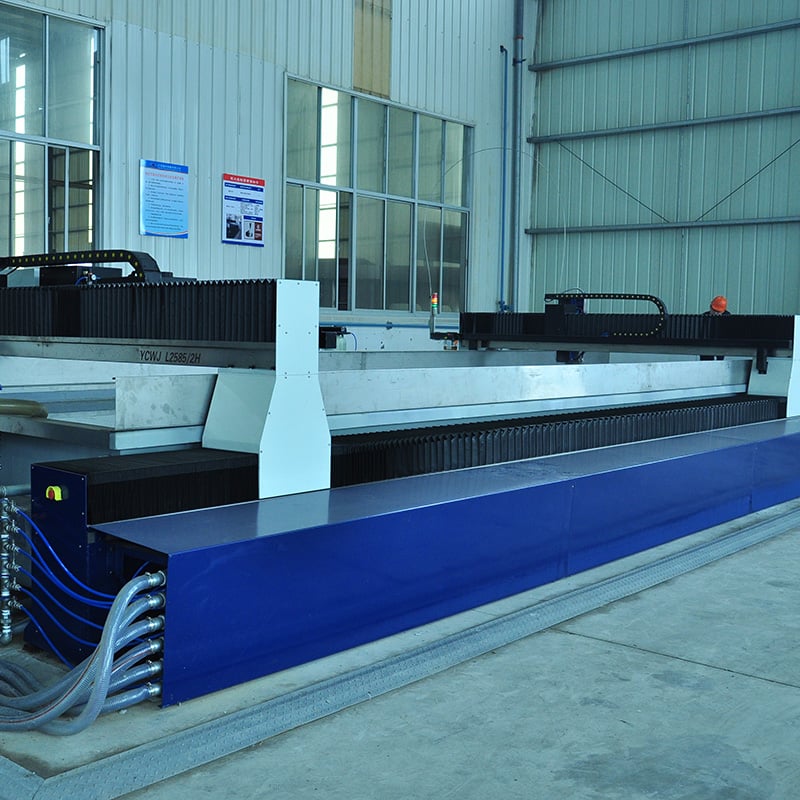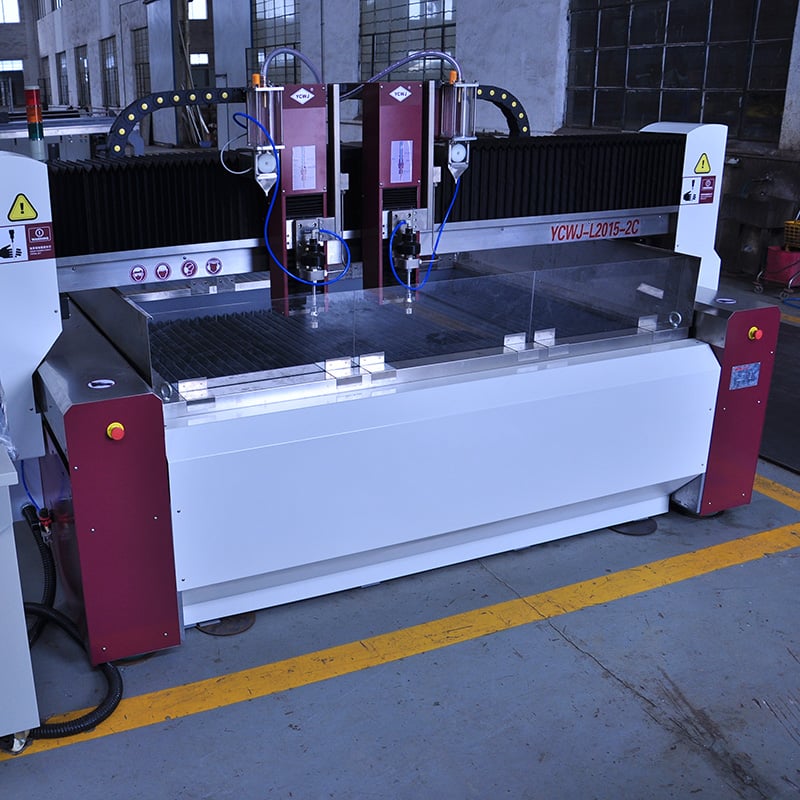
برش فلزات با فناوری دستگاه جت آب بهعنوان معیاری برای جداسازی سرد و دقیق مواد فلزی مطرح شده است، زیرا این روش با جریانی تحت فشار بالا از آب و ذرات ساینده — نه گرما — ماده را از بین میبرد. شرکت تایژو چوانگ یوان ماشین تول، لید، از سال ۲۰۰۳ فعالیت خود را در حوزههای تحقیق و توسعه، تولید و فروش یکپارچه کرده است و پلتفرمهای جت آب ما برای تولیدکنندگانی طراحی شدهاند که دقت تکرارپذیر، اتلاف برش (کرف) حداقلی و عدم اعوجاج حرارتی را مدنظر دارند. فرآیند برش از یک پمپ تقویتکننده آغاز میشود که فشار آب را تا ۳۸۰ تا ۴۲۰ مگاپاسکال افزایش میدهد. یک سوراخ الماسی با قطر معمولاً ۰٫۲۵ تا ۰٫۳۵ میلیمتر، جتی همگن ایجاد میکند که از محفظهای مخلوطکن عبور میکند تا ذرات ساینده گارنت با اندازهی مش ۸۰ تا ۱۲۰ به آن ملحق شوند. جت آب ساینده از نازلی کاربیدی با قطر ۰٫۷۶ تا ۱٫۰۲ میلیمتر خارج میشود و به قطعهی کار متصل به میزی از گرانیت یا فولاد میرسد که دامنهی کاری آن از ۱۵۰۰ در ۳۰۰۰ میلیمتر تا ۲۰۰۰ در ۶۰۰۰ میلیمتر است. سیستمهای حرکتی CNC سر برش را با دقت ±۰٫۰۵ میلیمتر و تکرارپذیری ±۰٫۰۲ میلیمتر موقعیتیابی میکنند، در حالی که سیستم کنترل سرعت را بسته به ضخامت و سختی ماده از ۲۰۰ تا ۳۰۰۰ میلیمتر در دقیقه تنظیم مینماید. از آنجا که جت منطقهای تحت تأثیر حرارت (HAZ) ایجاد نمیکند، موادی مانند فولاد ضدزنگ ۳۰۴، آلومینیوم ۶۰۶۱، تیتانیوم درجه ۵، صفحات سایشی هاردواکس و فولاد زرهی خواص متالورژیک اولیهی خود را حفظ میکنند — ویژگیای که در صنایع نفت و گاز، هوافضا، هستهای، ساخت کشتی و سازههای فلزی معماری از اهمیت بالایی برخوردار است. محدودهی معمولی تلرانس برش از ±۰٫۱ میلیمتر روی ورقهای نازک تا ±۰٫۳ میلیمتر روی صفحات ۱۰۰ میلیمتری متغیر است و زبری سطح در محدودهی Ra ۱٫۶ تا Ra ۳٫۲ اغلب نیاز به ماشینکاری ثانویه را از بین میبرد. مدیریت مصرفیها نیز اهمیت یکسانی دارد. یک پمپ ۴۰۰ مگاپاسکالی در هر ساعت ۲۵۰ تا ۳۵۰ کیلوگرم ساینده مصرف میکند و فیدرهای سایندهی توسعهیافتهی داخلی ما جریانی پایدار را تضمین میکنند تا عرض برش در محدودهی ۰٫۸ تا ۱٫۲ میلیمتر باقی بماند. ماشینهای EDM، مراکز ماشینکاری، دستگاههای ساخت لوله، خطوط برش طولی، خطوط برش به طول مشخص، دستگاههای تراش و دستگاههای پردازش سوراخ عمیق که در داخل شرکت ساخته میشوند، اجزای سازهای حیاتی را تولید میکنند و اطمینان حاصل میکنند که هر قاب، گانتری و مخزن قبل از ارسال، استانداردهای سختگیرانهی کیفیت را برآورده میسازد. دادههای میدانی از بیش از ۲۰ کشور صادرکننده نشان میدهد که سیستمهای ما ۹۲ تا ۹۶ درصد زمان در دسترس بودن (آپتایم)، عمر ۲۸۰۰ تا ۳۵۰۰ ساعتی برای آببندی پمپ و کاهش ۱۵ تا ۲۵ درصدی هزینههای عملیاتی نسبت به روشهای برش پلاسما یا لیزر در فلزات ضخیم دارند. در آلمان، یک کارگاه تولیدی فلنجهای فولاد ضدزنگ ۲۵ میلیمتری را با کاهش ۴۰ درصدی زمان پردازش نهایی برش داد؛ در ویتنام، یک کشتیسازی صفحهی بدنهی ۶۰ میلیمتری را با سرعت ۱۸۰ میلیمتر در دقیقه و بدون ترک در لبه برش داد؛ و در هند، یک تولیدکنندهی پمپ پوستههای چدنی ۸۰ میلیمتری را با تختی در محدودهی ۰٫۱۵ میلیمتر در هر متر برش داد. مشتریان جهانی ما همچنین از پشتیبانی فنی انگلیسیزبان، تشخیص از راه دور، موجودی قطعات یدکی در بازارهای اصلی ظرف ۷۲ ساعت و برنامههای آموزشی که اپراتورها را در عرض پنج روز به سطح تولید کامل میرسانند، استقبال میکنند. با حرکت صنایع جهانی به سمت تولید با تنوع بالا و حجم پایین، تجهیزات برش فلزات با جت آب از چوانگ یوان پاسخی انعطافپذیر و دوستدار محیطزیست ارائه میدهند: بدون دود، بدون گرد و غبار، با حداقل ضایعات مادی و امکان چیدمان نزدیکتر قطعات برای حداکثر بازده. از ساخت نمونهی اولیهی تکی تیرکها تا اجرای سه شیفتی روی پنلهای معماری، دستگاههای ما دقت، سرعت و قابلیت اطمینانی را ارائه میدهند که تولیدکنندگان بینالمللی انتظار دارند.

24
Dec
03
Aug
14
Aug
03
Aug