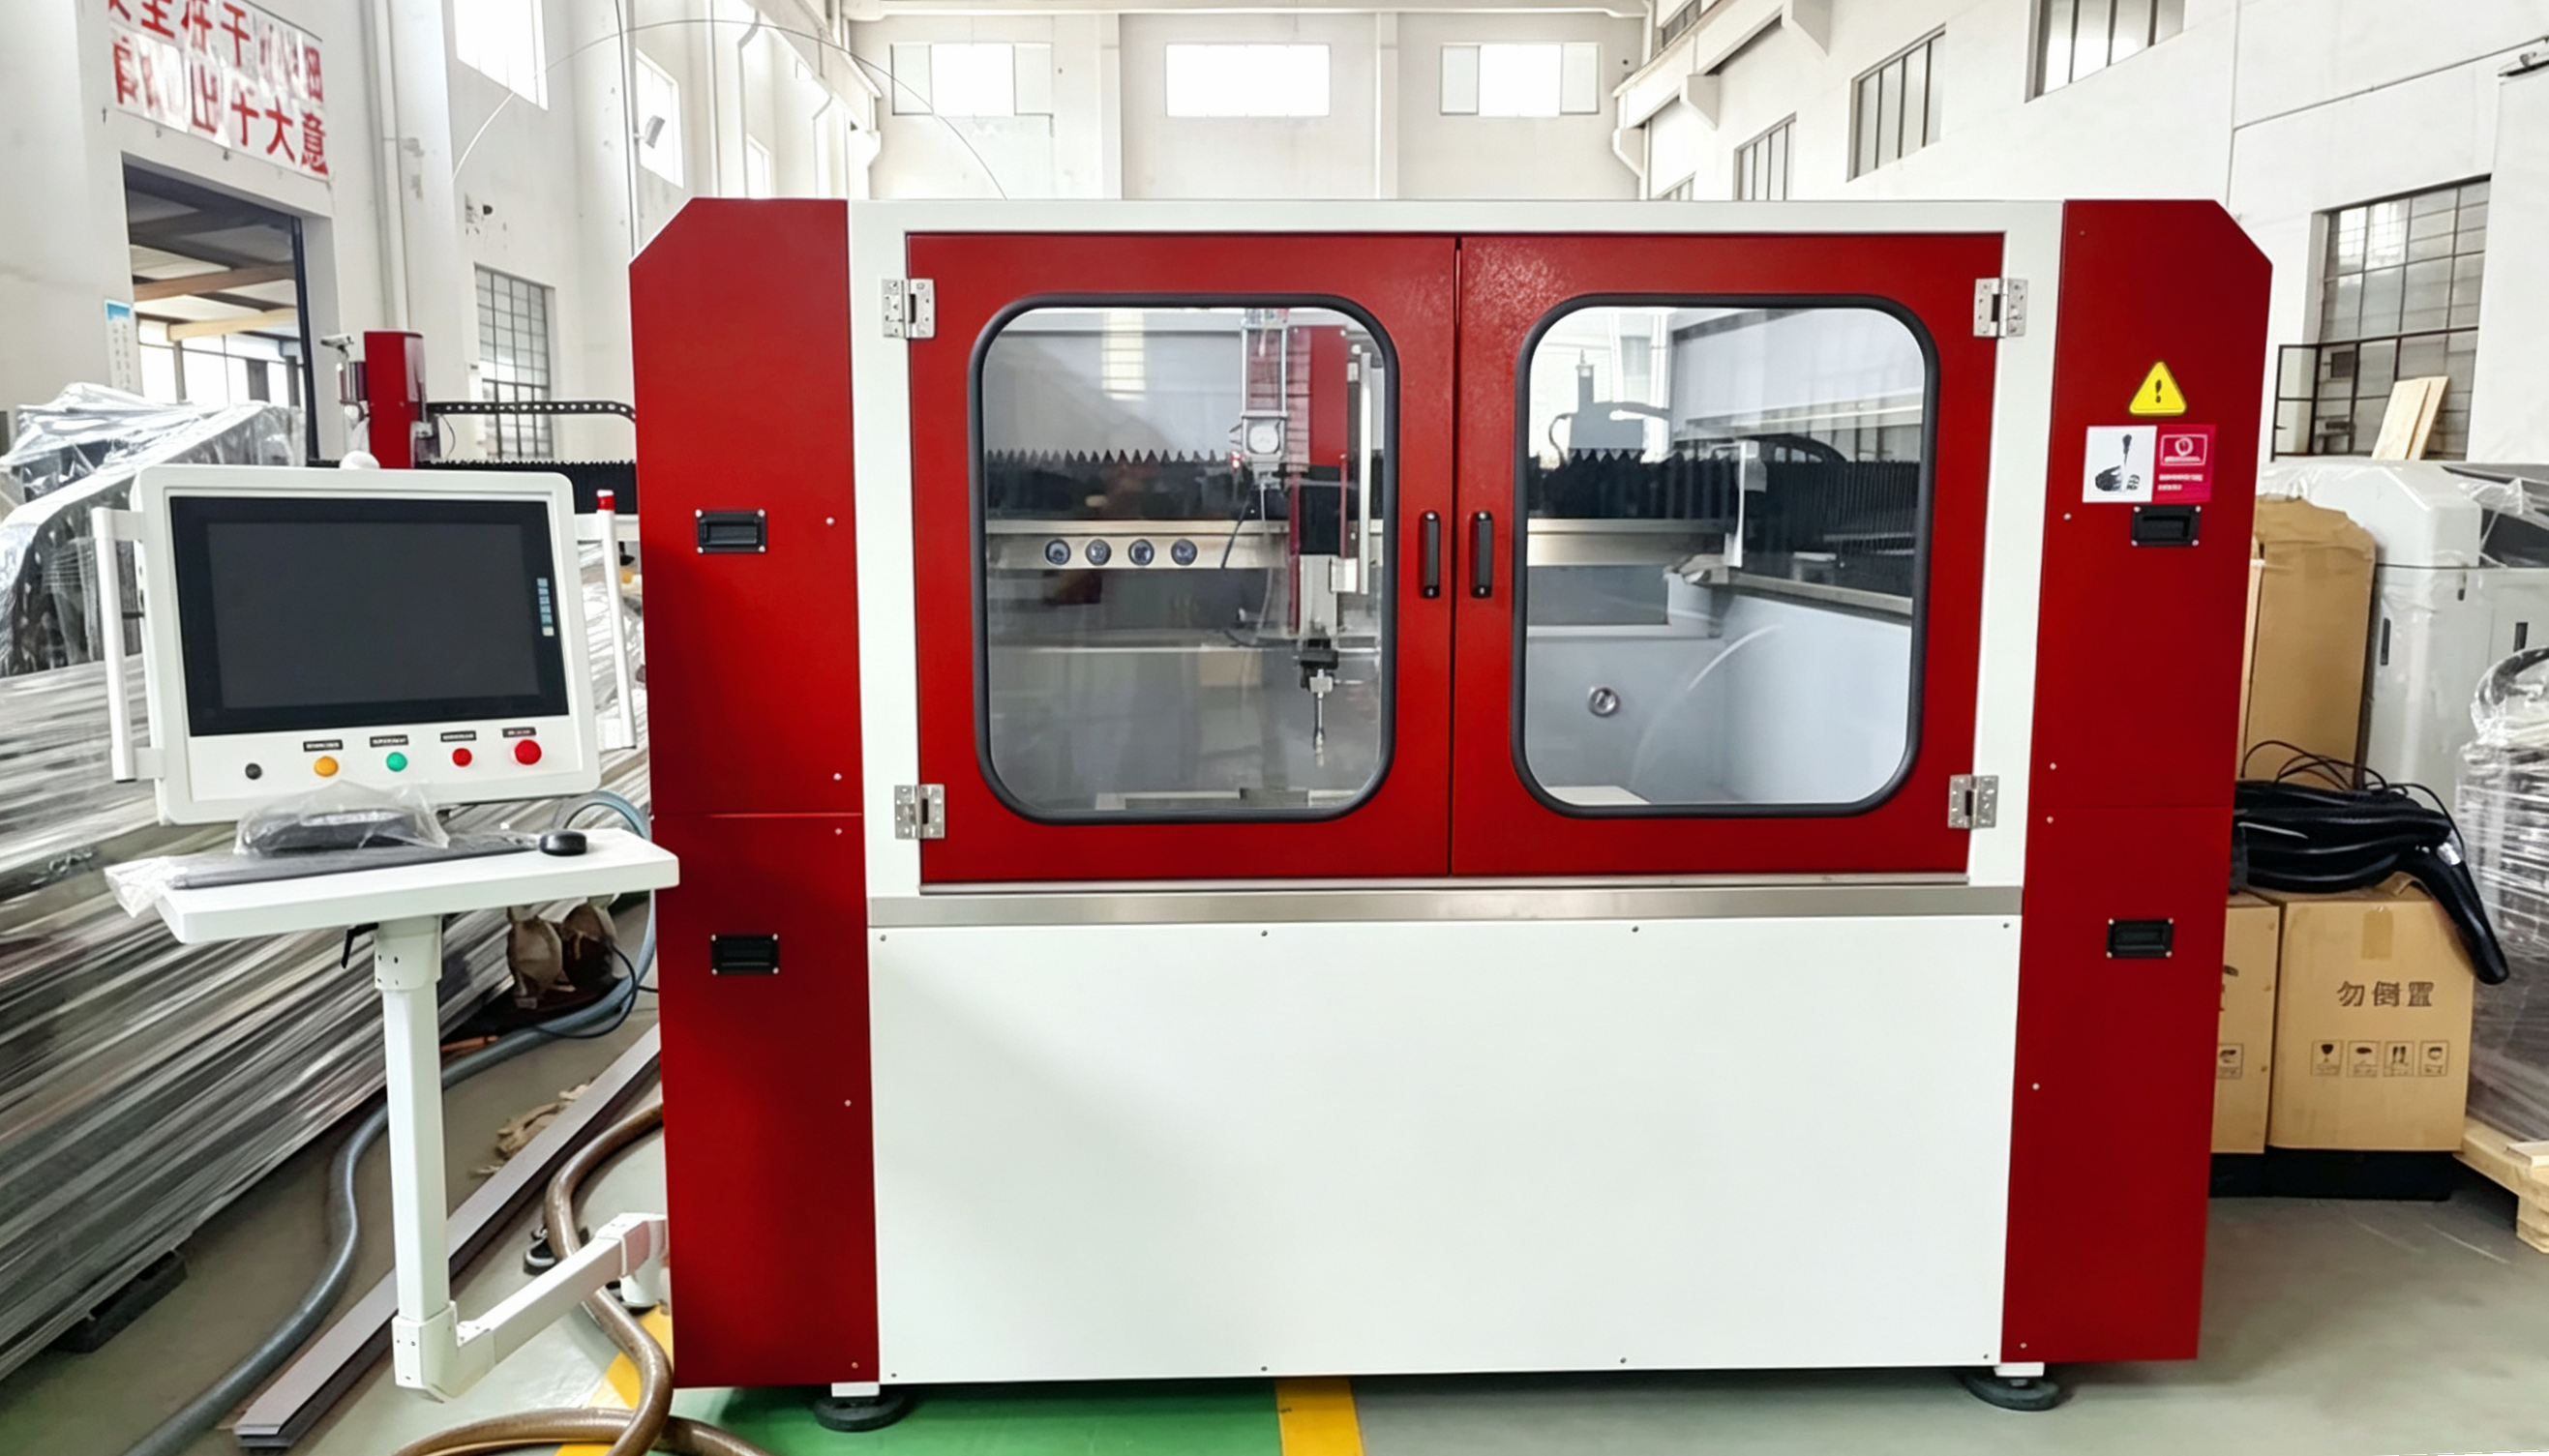
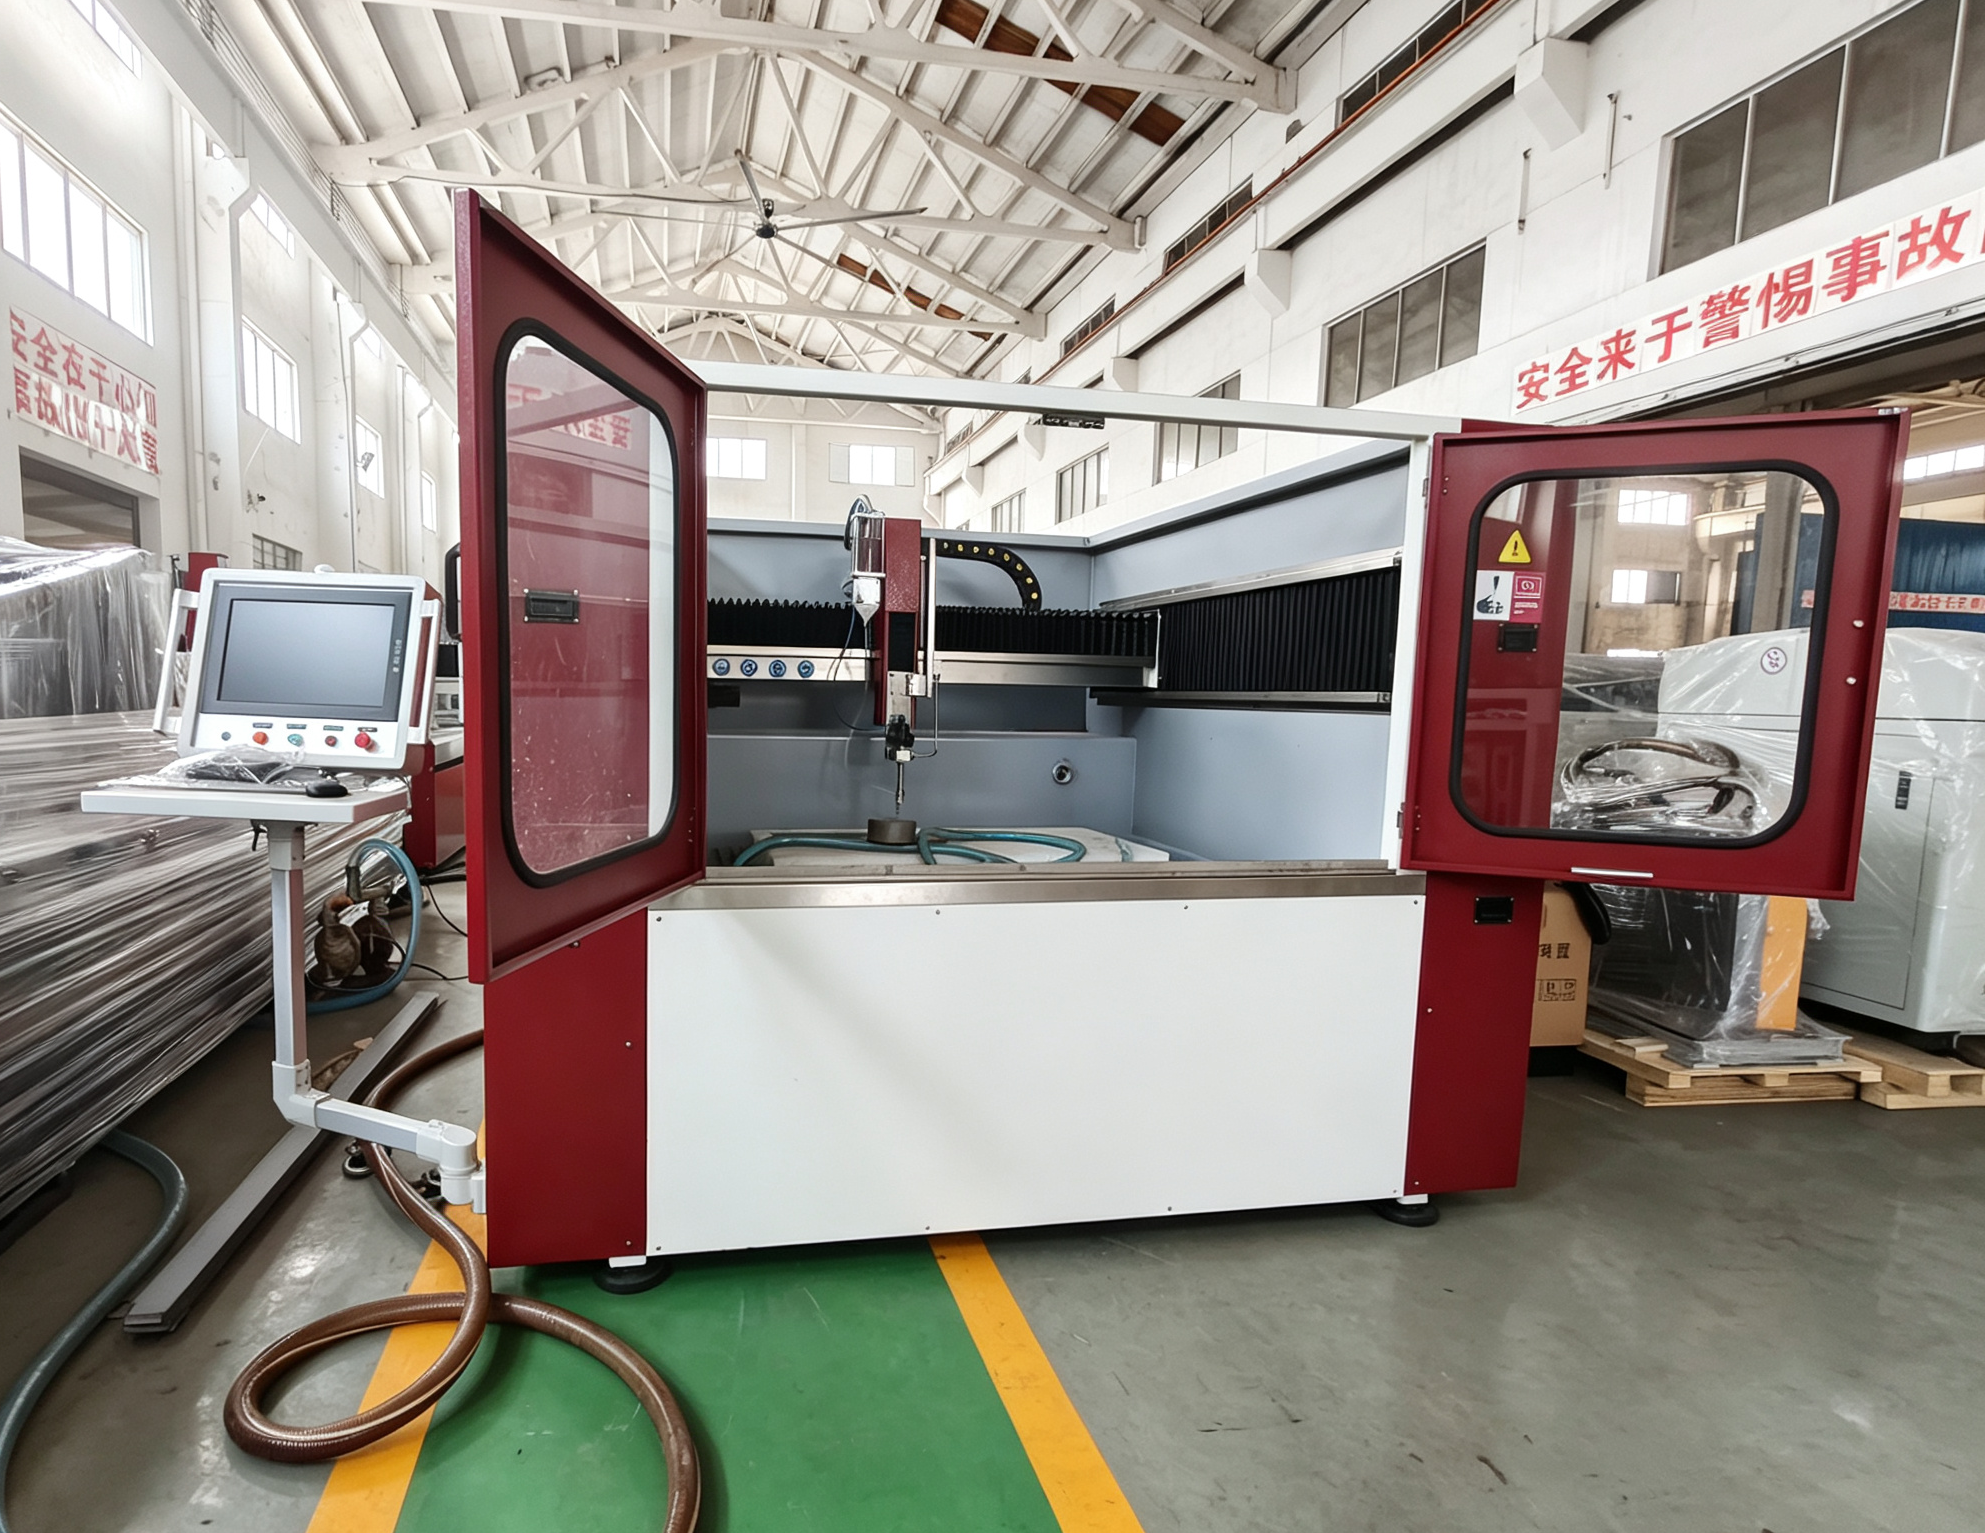
Stroje Flowcut pro řezání vodním paprskem: Přesné studené řezání kovů a kamene

Všechny kategorie

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Mobilní telefon/WhatsApp
WeChat
LinkedIn
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Příloha
Nahrajte prosím alespoň jednu přílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Řešení pro řezání vodním paprskem Flowcut podporovaná dvacetiletými zkušenostmi s přesnými obráběcími stroji

Řešení pro řezání vodním paprskem Flowcut podporovaná dvacetiletými zkušenostmi s přesnými obráběcími stroji

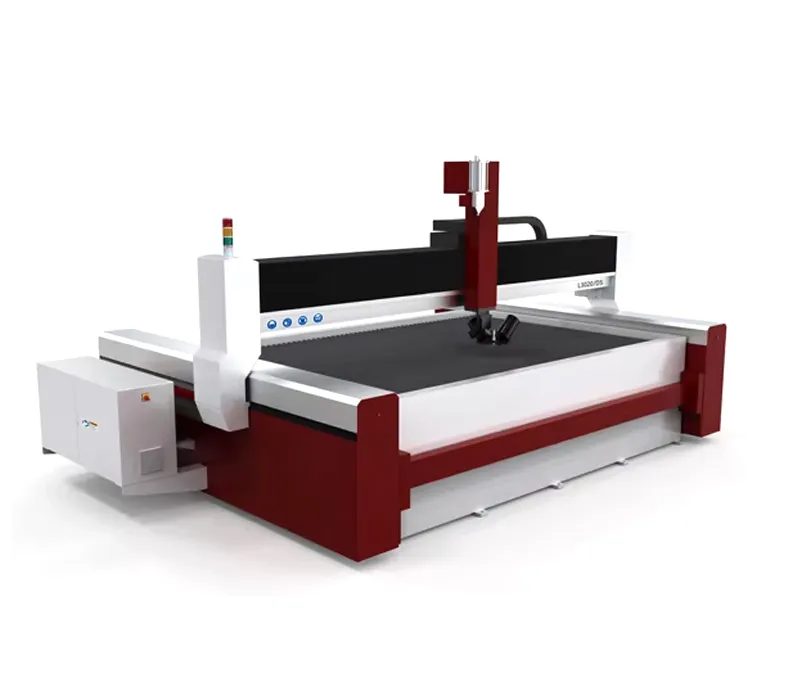
Systémy pro řezání vodním paprskem Flowcut jsou navrhovány pro výrobce, kteří vyžadují čistou a studenou řeznou přesnost při zpracování náročných materiálů. Na rozdíl od tepelného řezání technologie Flowcut využívá vysokotlaký proud vody, případně smíchaný s abrazivem, k řezání oceli, nerezové oceli, hliníku, titanu, kamene, skla a kompozitů bez tepelně ovlivněných zón – což znamená žádné deformace, žádnou přetavenou vrstvu a většinou ani žádné dodatečné dokončování. Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd., založená v roce 2003 ve městě Taizhou v provincii Jiangsu, integruje výzkum, vývoj, výrobu a prodej přesných obráběcích strojů pod jednou střechou. Naše platformy Flowcut pro řezání vodním paprskem dosahují řezných tolerancí do ±0,1 mm u mírně legované oceli o tloušťce 20 mm a rychlostí posuvu až 6 000 mm/min u tenkých plechů, čímž poskytují dílnám pro výrobu konstrukcí měřitelný nárůst produktivity oproti tradičním metodám řezání plazmou nebo laserem.
Získat nabídku

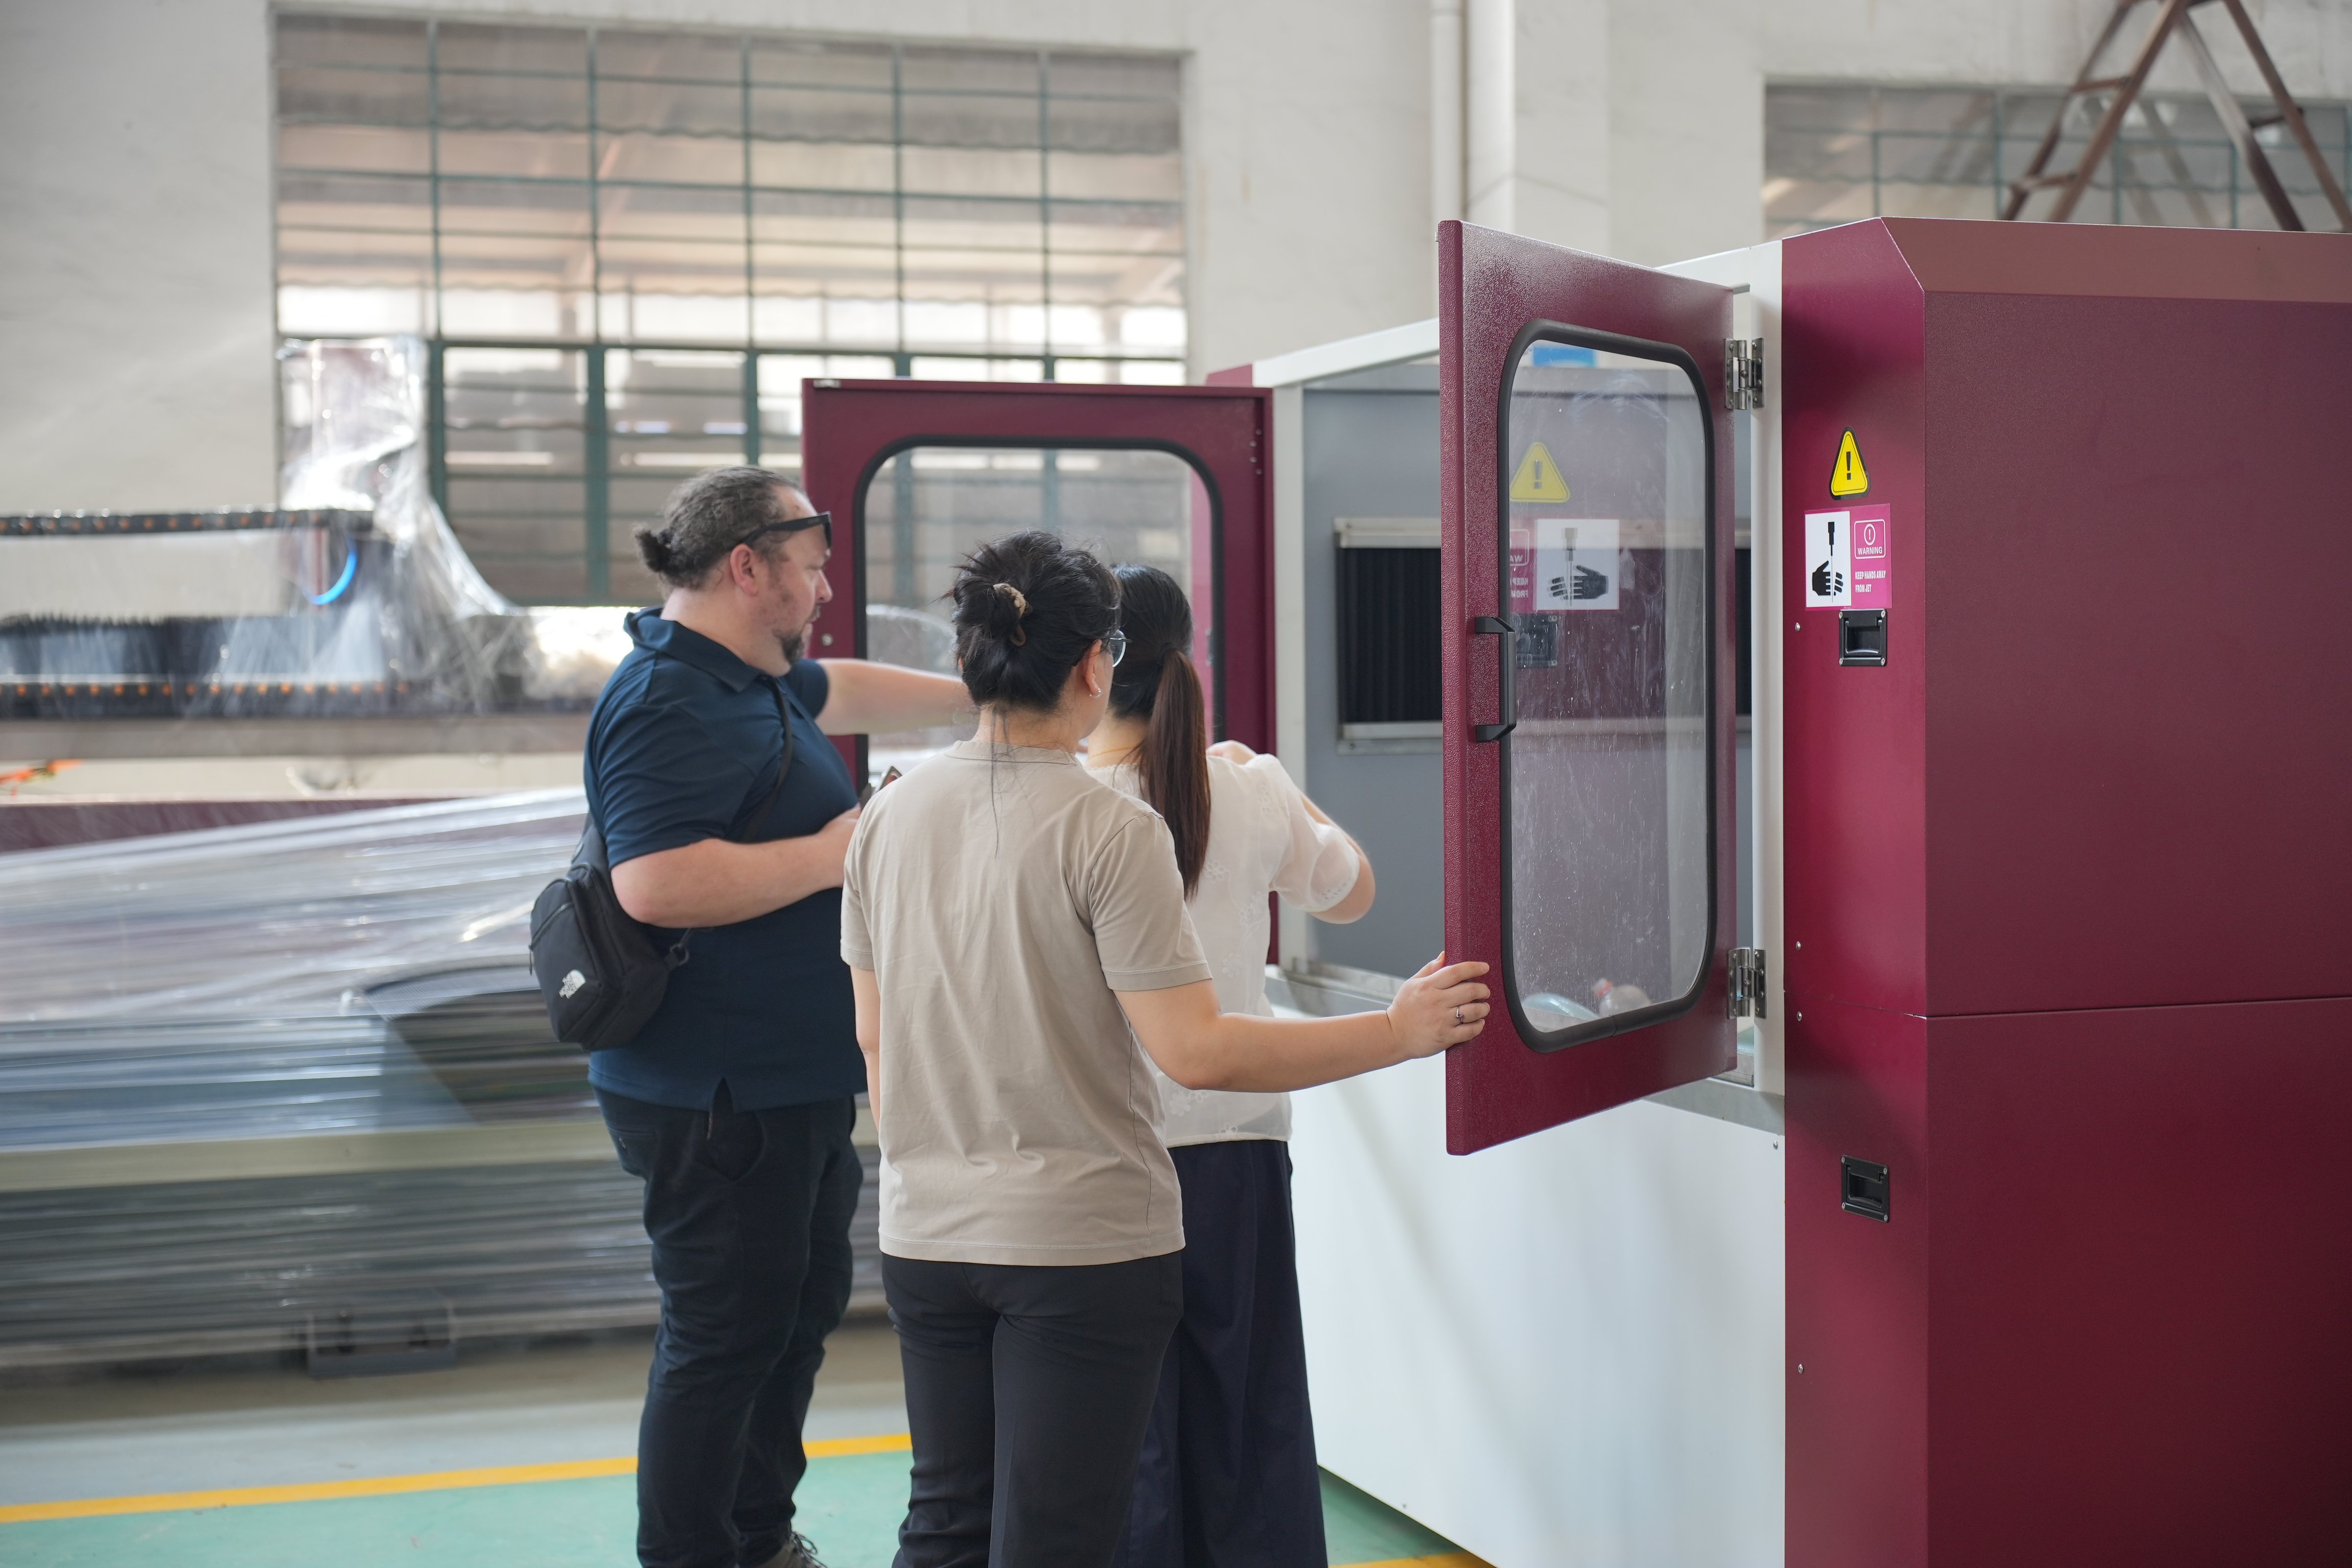
Skutečné výsledky řezání vodním paprskem od globálních partnerů v oblasti zpracování kovů

Řezání kuchyňského nerezového vybavení bez tepelného poškození

Významný evropský výrobce zařízení pro komerční kuchyně čelil závažným provozním úzkým hrdly při výrobě 2 000 sad nerezových panelů třídy 304 měsíčně, jejichž tloušťka se pohybovala od 1,5 mm do 6 mm. Tradiční technologie tepelného laserového řezání způsobovala mírnou okrajovou oxidaci a mikrohrany, které vyžadovaly časově náročný krok chemického kyselinového čištění, čímž se zvyšovaly celkové výrobní náklady a prodlužovaly dodací lhůty. Hledajíc alternativní výrobní řešení, nainstaloval specializovaný vodní paprsek WEITAI flowcut vybavený abrazivním řezacím tryskou o průměru 0,8 mm a pokročilým dvounádobovým systémem filtrace vody přizpůsobeným místní tvrdosti vody. Po intenzivním dvoutýdenním školení operátorů dosáhli technici výjimečných řezných rychlostí 3 400 mm/min u panelů tloušťky 2 mm a 1 100 mm/min u desek tloušťky 6 mm. Okrajová oxidace byla zcela eliminována a sekundární kyselinová úprava byla trvale zrušena.

Precizní titanové součásti pro dodavatele v leteckém průmyslu

Specializovaný severoamerický dodavatel součástí pro letecký a kosmický průmysl potřeboval vysoce přesné obrábění titanových desek o tloušťce 6 mm na složité konstrukční konzoly, což vyžadovalo přísné polohové tolerance v rozmezí ±0,15 mm a naprostou nepřítomnost mikrotrhlin podél řezné šířky. Dřívější pokusy s tepelným řezáním způsobily nežádoucí změny kovové struktury a vedly k vysokému podílu výrobků odmítnutých při kontrolních zkouškách. K vyřešení tohoto problému jsme dodali speciálně upravený vodní paprsek Flowcut vybavený uzavřeným systémem dodávky abrazivního prostředku a vysoce přesnou pohonnou soustavou s kuličkovým šroubem. Rigorózní testovací vzorky úspěšně absolvovaly komplexní zkoušky penetračním barvivem i tvrdostí, čímž byla potvrzena úplná absence tepelně ovlivněné oblasti. Denní výrobní kapacita stoupla ze 120 konzol za směnu na 340, zatímco podíl odmítnutých výrobků ve výrobní hale klesl z 6,5 % na méně než 1 %. Dodavatel prvního stupně následně přesměroval všechny kritické výrobní procesy pro titan a Inconel na vodní paprsek Flowcut.

Řezání kamenů a skla ve velkém formátu pro vysoce kvalitní prodejny

Luxusní dodavatel interiérových architektonických úprav se sídlem na Blízkém východě, specializující se na zpracování prémiového mramoru tloušťky 20 mm, teplosmaltovaného skla tloušťky 12 mm a technického kamene tloušťky 30 mm pro exkluzivní projekty v oblasti ubytování; často realizuje složité zakřivené geometrické vzory delší než tři metry. Závažné odlupování hran a poškození materiálu na starém zařízení způsobovalo neudržitelnou ztrátu materiálu ve výši 10 procent u drahých dovezených desek. Nasazený vodní paprsek WEITAI Flowcut byl vybaven vysokovýkonným intenzifikátorovým čerpadlem o tlaku 420 MPa a víceosou řezací hlavou s možností natáčení, která zajišťuje stálou šířku řezu i při složitých zakřiveních. Ztráta surového materiálu klesla výrazně z 10 procent na 1,5 procenta, zatímco inteligentní softwarový systém pro optimální rozmístění dílů maximalizoval výtěžek z každé desky ve všech dávkách projektu. Přesné zakřivené skleněné panely splnily přísné architektonické požadavky na fasády bez nutnosti jakékoli dodatečné leštění po řezání.

Související produkty

Systémy Flowcut pro řezání vodním paprskem představují spojení hydraulického inženýrství, řízení pohybu a softwarové inteligence – toto spojení společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. dokonale ovládá od roku 2003. Naše továrna v městě Taizhou v provincii Jiangsu integruje výzkum a vývoj, výrobu i prodej precizních obráběcích strojů; každý systém Flowcut pro řezání vodním paprskem projde před expedicí postupným procesem sestavení a ověření. Výroba začíná konstrukčním rámem, kde jsou silně vyztužené ocelové svařované konstrukce uvolněny z vnitřního napětí a následně obráběny na vlastních obráběcích centrech, aby byla zajištěna rovnost povrchu do 0,05 mm na metr. Příčník a vodící lišty se montují v montážním prostoru s regulovanou teplotou; přesnost polohy každé osy je potvrzena laserovou interferometrií ještě před instalací zvyšovacího čerpadla, akumulátoru a vysokotlakých potrubí. Poté se každý systém Flowcut pro řezání vodním paprskem přesune na zkušební stojan s provozem pod vodou, kde běží 8 hodin minimálně při tlaku 3 800 až 6 200 bar; inženýři zaznamenávají stabilitu tlaku čerpadla, zarovnání trysky, konzistenci průtoku abrazivního materiálu a řeznou rychlost na standardizovaných zkušebních vzorcích. Stroje jsou uvolněny k balení pouze tehdy, pokud udržují toleranci šířky řezu ±0,1 mm a úspěšně provedou jednopráškový řez nerezové oceli o tloušťce 100 mm. Procesní kontrola vychází z dat více než 20 exportních trhů, kde různé klimatické podmínky, kvalita vody a zvyklosti obsluhy odhalují skutečné požadavky na provozní spolehlivost. Například zákazníkům v vlhkých pobřežních oblastech jsou dodávány vylepšené elektrické skříně a korozivzdorné (námořního typu) spojovací prvky, zatímco pro vnitrozemské instalace v oblastech s tvrdou vodou je jako standardní vybavení poskytováno dvoustupňové změkčování vody. Náš systém Flowcut pro řezání vodním paprskem využívá zvyšovací konstrukci s keramickým pístem a hydraulický obvod, který omezuje nárůst teploty oleje – to prodlužuje životnost těsnění a udržuje stálou řeznou rychlost i při dlouhých nepřítomných směnách. Dodávka abrazivního materiálu je řízena uzavřeným zásobníkem a dávkovacím ventilem, čímž zůstává spotřeba granátu předvídatelná; u typického řezání oceli o tloušťce 20 mm činí naměřená spotřeba abrazivního materiálu 320 až 380 gramů na metr řezu. Řídící systém umožňuje uložit až 10 000 programů dílů s automatickým vnořením, podporuje import souborů ve formátu DXF a automatické uspořádání dráhy řezu a umožňuje obsluze kompenzovat zkosení a zpoždění řezného paprsku bez nutnosti externího CAM softwaru. Globální aplikační data ukazují, jak je tato platforma univerzální: v Německu dokončují systémy Flowcut pro řezání vodním paprskem hliníkové desky o tloušťce 30 mm pro bateriové panely elektromobilů; ve Vietnamu řežou nerezové příruby o tloušťce 25 mm pro chemické závody; v USA je využívají zakázkové dílny pro řezání obrusné oceli AR500 o tloušťce 6 mm v zemědělské technice; a v Spojených arabských emirátech řežou žuly o tloušťce 40 mm pro architektonické fasády. Na všech těchto trzích uvádějí zákazníci průměrné zlepšení využití materiálu o 12 až 18 % po zavedení automatického vnoření a nepřítomné provozy po dobu 24 hodin jsou běžné, protože systém Flowcut pro řezání vodním paprskem nevyžaduje tepelný vstup a nevytváří žádné nebezpečí požáru – což je důležitý faktor pro dílny zpracovávající plasty, pěny a kompozitní lamináty. Servisní přístupnost byla zohledněna již od samotného návrhu: klikový hřídel a pístové sestavy jsou přístupné přes boční panely, vysokotlaká těsnění lze vyměnit za méně než 30 minut a sady náhradních dílů jsou zasílány z regionálních skladů, aby se snížila doba prostojů. Výukové materiály jsou k dispozici v anglickém, španělském, ruském a arabském jazyce a díky dálkové podpoře mohou naši inženýři sledovat protokoly stroje a krok za krokem provádět instruktáž místních techniků. Pro výrobce, kteří porovnávají různé řezné technologie, nabízí systém Flowcut pro řezání vodním paprskem vzácnou kombinaci nezávislosti na materiálu, kvality studeného řezu a spolehlivého výkonu – což jej činí praktickou investicí pro dílny, které zpracovávají různé materiály v jednom prostoru a nemohou si dovolit tepelnou deformaci ani sekundární operace. Tím, že sloučíme hydraulický výkon, přesný pohyb a uživatelsky přívětivý software, pomáháme zákazníkům přeměňovat surové plechy, kámen a kompozity na dokončené součásti s menšími odpady, kratšími cykly a předvídatelnými provozními náklady.

Často kladené otázky

Jaké materiály může řezat vodní paprsek Flowcut a jaký rozsah tlouštěk je realistický?

Vodní paprsek Flowcut řeže téměř jakýkoli materiál odolný vodnímu tlaku, včetně oceli na konstrukce, nerezové oceli, hliníku, titanu, mědi, mosazi, kamene, skla, keramiky, kompozitů a pryže. S použitím abrazivního přísadového prostředku standardní stroj zvládne jediným průchodem 100 mm nerezové oceli nebo 120 mm hliníku; měkké materiály, jako jsou pěny nebo těsnicí desky, se řežou bez abraziva. Kvalita řezu zůstává čistá, protože nevzniká tepelně ovlivněná zóna, takže sekundární úprava často není nutná.
Pravidelná údržba se zaměřuje na těsnění vysokého tlaku, písty, trysky, komponenty pro dávkování abrazivních látek a filtraci vody. Při běžném provozu ve třech směnách obvykle těsnění vysokého tlaku vydrží 600 až 900 hodin, trysky 80 až 120 hodin a hydraulický olej se mění každých 2 000 hodin. Denní kontroly trvají přibližně 15 minut. Dodáváme spotřební sady a vzdálenou podporu, aby vaši technici dokázali většinu výměn dokončit do jedné hodiny, čímž se minimalizuje neplánovaná prostojová doba.
Ano. Protože tento proces nevytváří žádné teplo, jiskry ani výpary, jsou systémy Flowcut Waterjet vhodné pro neobsluhovaný provoz. Typické uspořádání zahrnuje automatické doplňování abrazivního materiálu, alarmy při nízké hladině vody a program pro rozmístění dílů (nesting), který zpracuje celý plech bez zásahu operátora. Mnoho zákazníků naplánuje řezání přes noc – například ocelových a nerezových součástí tloušťky 20 mm – a dokončené sady dílů pak vyloží ráno příštího dne; tím efektivně přidá druhou a někdy i třetí směnu bez navýšení počtu zaměstnanců.
U mírně legované oceli tloušťky 20 mm udržuje systém Flowcut Waterjet polohovou toleranci ±0,1 mm, zatímco laser má problémy s materiály nad tloušťkou 12 mm, zejména s odrazivými nebo silnými materiály, a plazma zanechává tepelně ovlivněný řez, který vyžaduje dodatečné dokončení. Systém Flowcut Waterjet vytváří na nerezové oceli, titanu a kompozitních materiálech hladký, saténový řez a zkosení lze minimalizovat úpravou rychlosti řezání – tak dosahuje přesnosti, která vyhovuje náročným požadavkům leteckého a lékařského průmyslu.

Související články

Jak snížit opotřebení vrtáku při nepřetržitých úkolech obrábění hlubokých otvorů na strojích

03

Aug

Jak snížit opotřebení vrtáku při nepřetržitých úkolech obrábění hlubokých otvorů na strojích

Porozumění mechanice tepelného napětí při obrábění hlubokých otvorů. Provádění nepřetržitého vyvrtávání a obrábění s vysokou hloubkou na průmyslových výrobních linkách představuje vážné tepelné a mechanické výzvy, které pravidelně testují meze řezných nástrojů. W...
Zobrazit více
Proč stroj pro řezání vodním paprskem za studena předchází tepelným deformacím materiálu

03

Sep

Proč stroj pro řezání vodním paprskem za studena předchází tepelným deformacím materiálu

Věda o řezání za studena: Jak stroj pro řezání vodním paprskem eliminuje tepelné napětí. Kinetická energie versus tepelná energie: Proč řezání vodním paprskem generuje zanedbatelné množství tepla. Stroj pro řezání vodním paprskem odstraňuje materiál prostřednictvím nárazu vysokorychlostního proudu – nikoli tavením ...
Zobrazit více
Jaké funkce samoopravy poruch obsahují moderní systémy řezacích linek?

03

Sep

Jaké funkce samoopravy poruch obsahují moderní systémy řezacích linek?

Průzkum provozu automatických řezacích linek – Provoz těžkých kovových zpracovatelských linek a automatických sítí pro převádění cívek v moderních průmyslových zařízeních odhaluje stálou provozní realitu: připravenost k diagnostice určuje celkovou ...
Zobrazit více
Jaké funkce samoopravy poruch obsahují moderní systémy řezacích linek?

20

Sep

Jaké funkce samoopravy poruch obsahují moderní systémy řezacích linek?

Inženýrské diagnostické protokoly pro vysokorychlostní zpracování cívek. Provoz těžkých průmyslových zařízení pro zpracování kovů a nepřetržitých pásových zpracovatelských linek přináší jedinečné inženýrské výzvy, které vyžadují naprostou přesnost. Vedoucí provozu...
Zobrazit více

Reference zákazníků

Marek Kowalski
Flowcut vodní paprsek výrazně snížil naše náklady na dokončovací úpravu

Provozujeme strojírenskou dílnu, která dodává zařízení pro potravinářský průmysl; náš starý tepelný řezací stroj nás neustále nutil brousit a leštit hrany. Po instalaci vodního paprsku Flowcut se kvalita řezné štěrbiny natolik zlepšila, že leštění bylo u většiny dílů eliminováno. Rychlost řezání nerezové oceli o tloušťce 3 mm dosáhla 3 200 mm/min a měsíční podíl odpadu klesl z 5,2 % na 0,9 %. Školení bylo praktické a náhradní díly dorazily během několika dnů. Návratnost investice byla rychlejší, než jsme očekávali.

Ahmed Al-Farsi
Spolehlivý výkon vodního paprsku Flowcut v horké a prachové dílně

Naše prostředí je pro stroje náročné – prach a letní teploty až 40 °C – přesto však vodní paprsek Flowcut běží denně ve dvou směnách už dva roky bez významné poruchy. Řežeme nerezové příruby o tloušťce 25 mm a žuly pro stavební klienty o tloušťce 40 mm. Software pro rozmístění dílů zvýšil výtěžnost materiálu přibližně o 14 % a chladný řez umožňuje řezat plastické i kompozitní materiály na stejném pracovním stole. Technická podpora nám vždy odpověděla již v den, kdy jsme měli jakékoli dotazy.

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Technologie chladného řezu, která eliminuje tepelně ovlivněné zóny i sekundární dokončování

Technologie chladného řezu, která eliminuje tepelně ovlivněné zóny i sekundární dokončování

Rozhodující technická převaha vodního řezacího stroje WEITAI spočívá v jeho pokročilém mechanismu studeného řezání, jehož obrovská energie pro erozi materiálu pochází z ultra-vysokotlakého proudu vody smíchaného s přesně dávkovaným abrazivním granátem místo tepelného spalování. Protože obrobek podél řezné štěrbiny nezaznamená žádný tepelný příkon, okolní struktura základního materiálu se nikdy neroztaví, neoxiduje metalurgicky, nepraskne mikroskopicky ani se nezahřeje, čímž se úplně vyhne celým kategoriím následného zpracování. Například specializovaný německý dodavatel vyrábějící těžké hliníkové desky pro bateriové panely elektrických vozidel dříve trpěl závažnými problémy s taveninou, tepelnou deformací a měkkými přetavenými vrstvami vzniklými laserovým řezáním, které vyžadovaly rozsáhlé sekundární frézování před montáží. Přechod na náš vodní řezací stroj umožnil, aby součástky vycházely přímo ze stolu s dokonale pravým úhlem.
Inženýrsky navržená stabilita tlaku a hospodárnost spotřebních materiálů pro nižší náklady na řez

Inženýrsky navržená stabilita tlaku a hospodárnost spotřebních materiálů pro nižší náklady na řez

Dosahování dlouhodobé výrobní rentability vyžaduje přísnou kontrolu provozních výdajů a vodní řezačka WEITAI flowcut je důkladně navržena tak, aby minimalizovala náklady na jednotlivé součásti díky vynikající hydraulické stabilitě a inteligentnímu řízení spotřebních materiálů. Jádrem systému je výkonná zvyšovací čerpadlová jednotka vybavená pokročilými keramickými písty a optimalizovaným hydraulickým obvodem, jehož úkolem je potlačit prudké výkyvy teploty oleje; tím je zaručen stabilní výstupní tlak v rozmezí 3 800 až 6 200 bar i při náročném provozu ve vícesměnném režimu. Tato neochvějná stabilita tlaku zajišťuje konstantní řezné rychlosti, předvídatelné doby cyklů a minimální nutnost odhadů ze strany obsluhy. Telemetrická data získaná v více než 20 zahraničních exportních trzích ukazují, že spotřeba brusného materiálu – granátu – při řezání běžné ocelové desky o tloušťce 20 mm z mírné oceli je prostřednictvím uzavřených regulačních ventilů přesně udržována v rozmezí 320 až 380 gramů na metr.
Whatsapp Whatsapp E-mail E-mail Mobilní telefon Mobilní telefon TOPTOP