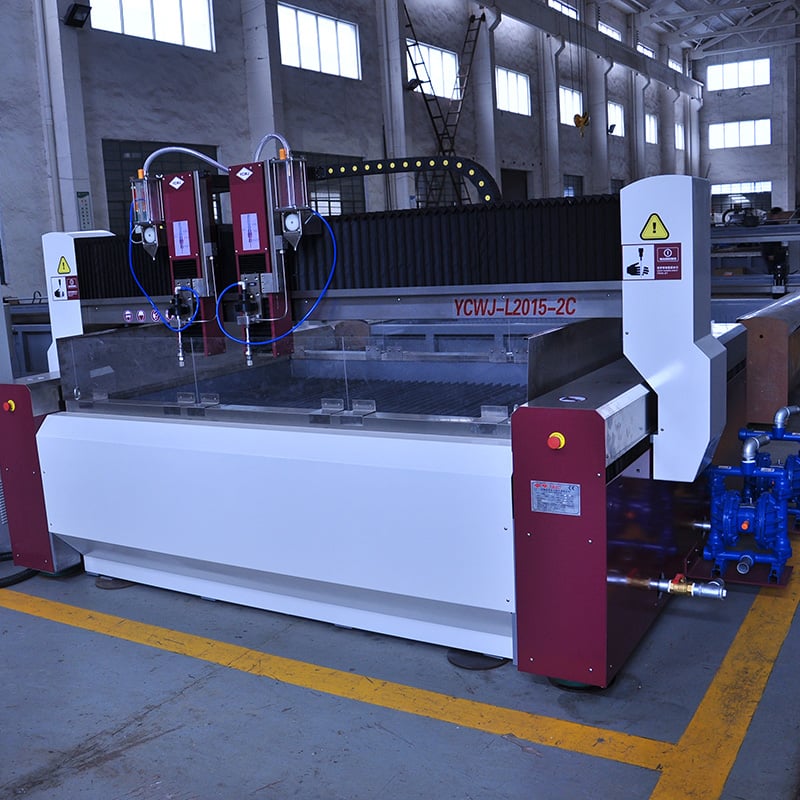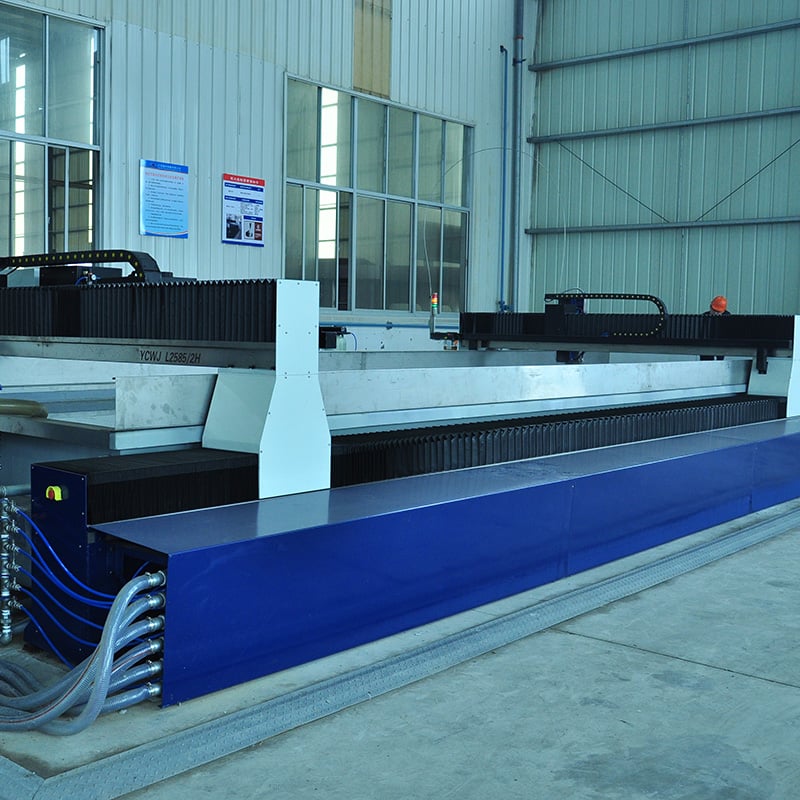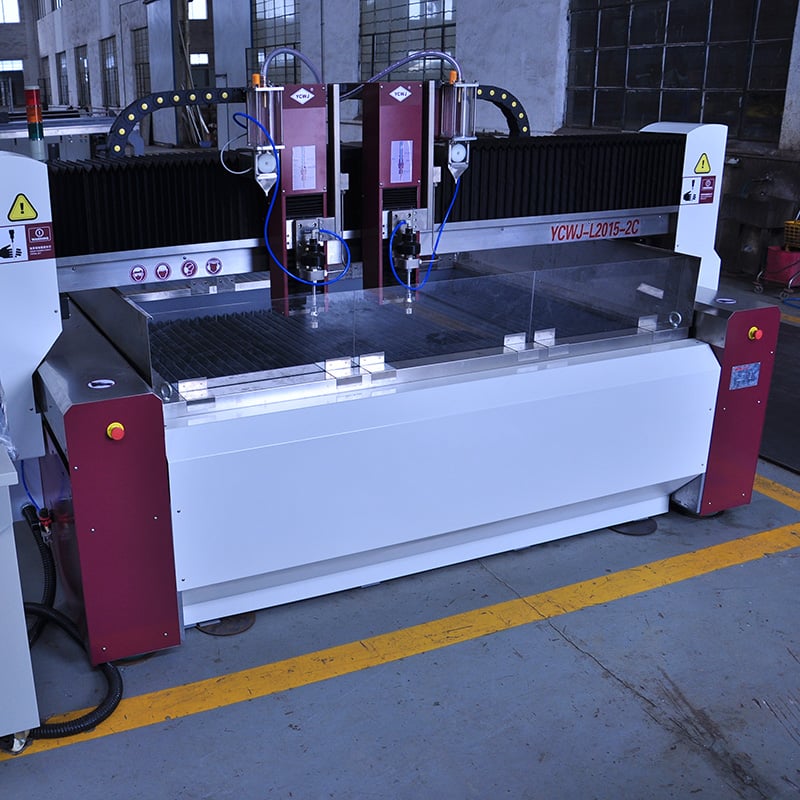
أصبح قطع المعادن بتقنية آلة قطع المياه النفاثة معياراً مرجعاً للفصل البارد والدقيق للمواد المعدنية، لأن هذه الطريقة تُزيل المادة بواسطة تيار عالي الضغط من الماء وجزيئات كاشطة بدلًا من الحرارة. وتدمج شركة تايتشو تشوانغ يوان ماشين تول المحدودة للآلات البحثَ والتطويرَ والإنتاجَ والمبيعاتَ منذ عام ٢٠٠٣، وتم تصميم منصات قطع المياه النفاثة الخاصة بنا خصيصاً لمصانع التصنيع التي تتطلب دقة قابلة للتكرار، وفقداناً ضئيلاً في العرض المقطوع (كيرف)، وغياب التشوه الحراري بالكامل. ويبدأ عملية القطع مضخة مكثِّفة ترفع ضغط الماء إلى ما بين ٣٨٠ و٤٢٠ ميجا باسكال. ثم يمر الماء عبر فتحة ماسية قطرها عادةً ما بين ٠٫٢٥ و٠٫٣٥ ملم، لتتشكَّل منها حزمة مائية متماسكة تدخل غرفة خلط يُسحب إليها رمل الجرانيت الكاشط بحجم شبكة يتراوح بين ٨٠ و١٢٠. وبعد ذلك، يخرج تيار الماء الكاشط من فوهة كاربايد قطرها ما بين ٠٫٧٦ و١٫٠٢ ملم، ويتوجَّه نحو القطعة المراد قطعها الموضوعة على طاولة من الغرانيت أو الفولاذ، والتي تتراوح أبعاد مجال العمل فيها بين ١٥٠٠ × ٣٠٠٠ ملم و٢٠٠٠ × ٦٠٠٠ ملم. وتُحدِّد أنظمة الحركة الرقمية المحوسبة (سي إن سي) موقع رأس القطع بدقة تبلغ ±٠٫٠٥ ملم، وتكرارية تبلغ ±٠٫٠٢ ملم، بينما تقوم وحدة التحكم بضبط سرعة القطع تلقائياً بين ٢٠٠ و٣٠٠٠ ملم/دقيقة وفقاً لسماكة وصلابة المادة. وبما أن التيار لا يولِّد أي منطقة متأثرة حرارياً (هاز)، فإن المواد مثل الفولاذ المقاوم للصدأ ٣٠٤، والألومنيوم ٦٠٦١، والتيتانيوم من الدرجة ٥، ولوح التحمل المقاوم للتآكل هاردوكس، والفولاذ المدرّع تحافظ على خواصها المعدنية الأصلية، وهو أمرٌ جوهريٌّ في قطاعات النفط والغاز، والطيران والفضاء، والطاقة النووية، وبناء السفن، والمعمار المعدني. وتتراوح التسامحات النموذجية في القطع بين ±٠٫١ ملم في الصفائح الرقيقة و±٠٫٣ ملم في الصفائح السميكة بسماكة ١٠٠ ملم، أما خشونة السطح فتكون عادةً بين Ra ١٫٦ وRa ٣٫٢، ما يلغي في كثير من الأحيان الحاجة إلى عمليات تشغيل ثانوية. كما أن إدارة المواد الاستهلاكية تكتسب أهمية مماثلة: إذ تستهلك المضخة العاملة عند ضغط ٤٠٠ ميجا باسكال ما بين ٢٥٠ و٣٥٠ كجم من المادة الكاشطة في الساعة، وتضمن وحدات التغذية الكاشطة التي طورتها شركتنا داخلياً تدفقاً مستقراً يحافظ على عرض الكيرف ضمن مدى ٠٫٨–١٫٢ ملم. وتصنع مراكز التشغيل لدينا، بالإضافة إلى آلات التصنيع بالتفريغ الكهربائي (إيدي إم)، وآلات تصنيع الأنابيب، وخطوط التقطيع الطولي، وخطوط القص حسب الطول، والمحاور الدوارة، ومعالجات الثقوب العميقة، المكونات الإنشائية الحرجة، مما يضمن أن كل هيكل، وكل جسر علوي (غانترى)، وكل خزان يفي بمعايير الجودة الصارمة قبل الشحن. وتبيّن البيانات الميدانية الواردة من أكثر من ٢٠ بلداً مصدرًا أن أنظمتنا تحقق وقت تشغيل فعلياً (أب تايم) يتراوح بين ٩٢٪ و٩٦٪، ومدة عمر ختم المضخة بين ٢٨٠٠ و٣٥٠٠ ساعة، وتخفيضات في تكاليف التشغيل بنسبة ١٥–٢٥٪ مقارنةً بقطع البلازما أو الليزر في المعادن السميكة. ففي ألمانيا، قام أحد مصانع الخدمات بقطع شفاه فولاذ مقاوم للصدأ بسماكة ٢٥ ملم، مع تخفيض زمن التشطيب بنسبة ٤٠٪؛ وفي فيتنام، قام أحدها بقطع لوح هيكل سفينة بسماكة ٦٠ ملم بمعدل ١٨٠ ملم/دقيقة دون أي تشققات على الحواف؛ وفي الهند، قام مصنع مضخات بقطع غلاف من حديد الزهر بسماكة ٨٠ ملم مع انحراف في الاستواء لا يتجاوز ٠٫١٥ ملم لكل متر. كما يقدّر عملاؤنا حول العالم دعمنا الفني باللغة الإنجليزية، والتشخيص عن بُعد، وتوافر قطع الغيار خلال ٧٢ ساعة في الأسواق الرئيسية، والبرامج التدريبية التي تمكن المشغلين من تحقيق إنتاجية كاملة خلال خمسة أيام. ومع اتجاه الصناعات العالمية نحو الإنتاج عالي التنوّع ومنخفض الحجم، فإن معدات قطع المعادن بالماء النفاث من شركة تشوانغ يوان تقدّم حلاً مرنًا وصديقًا للبيئة: فهي لا تطلق أي أبخرة ولا غباراً، وتُنتج أقل قدر ممكن من الهدر المادي، وتتيح ترتيب القطع بشكل متداخل بكفاءة عالية لتحقيق أقصى عائد ممكن. فسواء أكانت المهمة تصنيع نموذج أولي لدعامة واحدة، أم تشغيل ثلاث ورديات متواصلة لإنتاج ألواح معمارية، فإن آلاتنا تقدّم الدقة والسرعة والموثوقية التي يتوقعها مصنعو المعدن الدوليون.

24
Dec
03
Aug
14
Aug
03
Aug