Ведучі виробники сталевих розрізних верстатів | Точні лінії для розрізання рулонів

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Виробники сталевих розрізних верстатів, що забезпечують точність, швидкість та глобальне обслуговування

Виробники сталевих розрізних верстатів, що забезпечують точність, швидкість та глобальне обслуговування

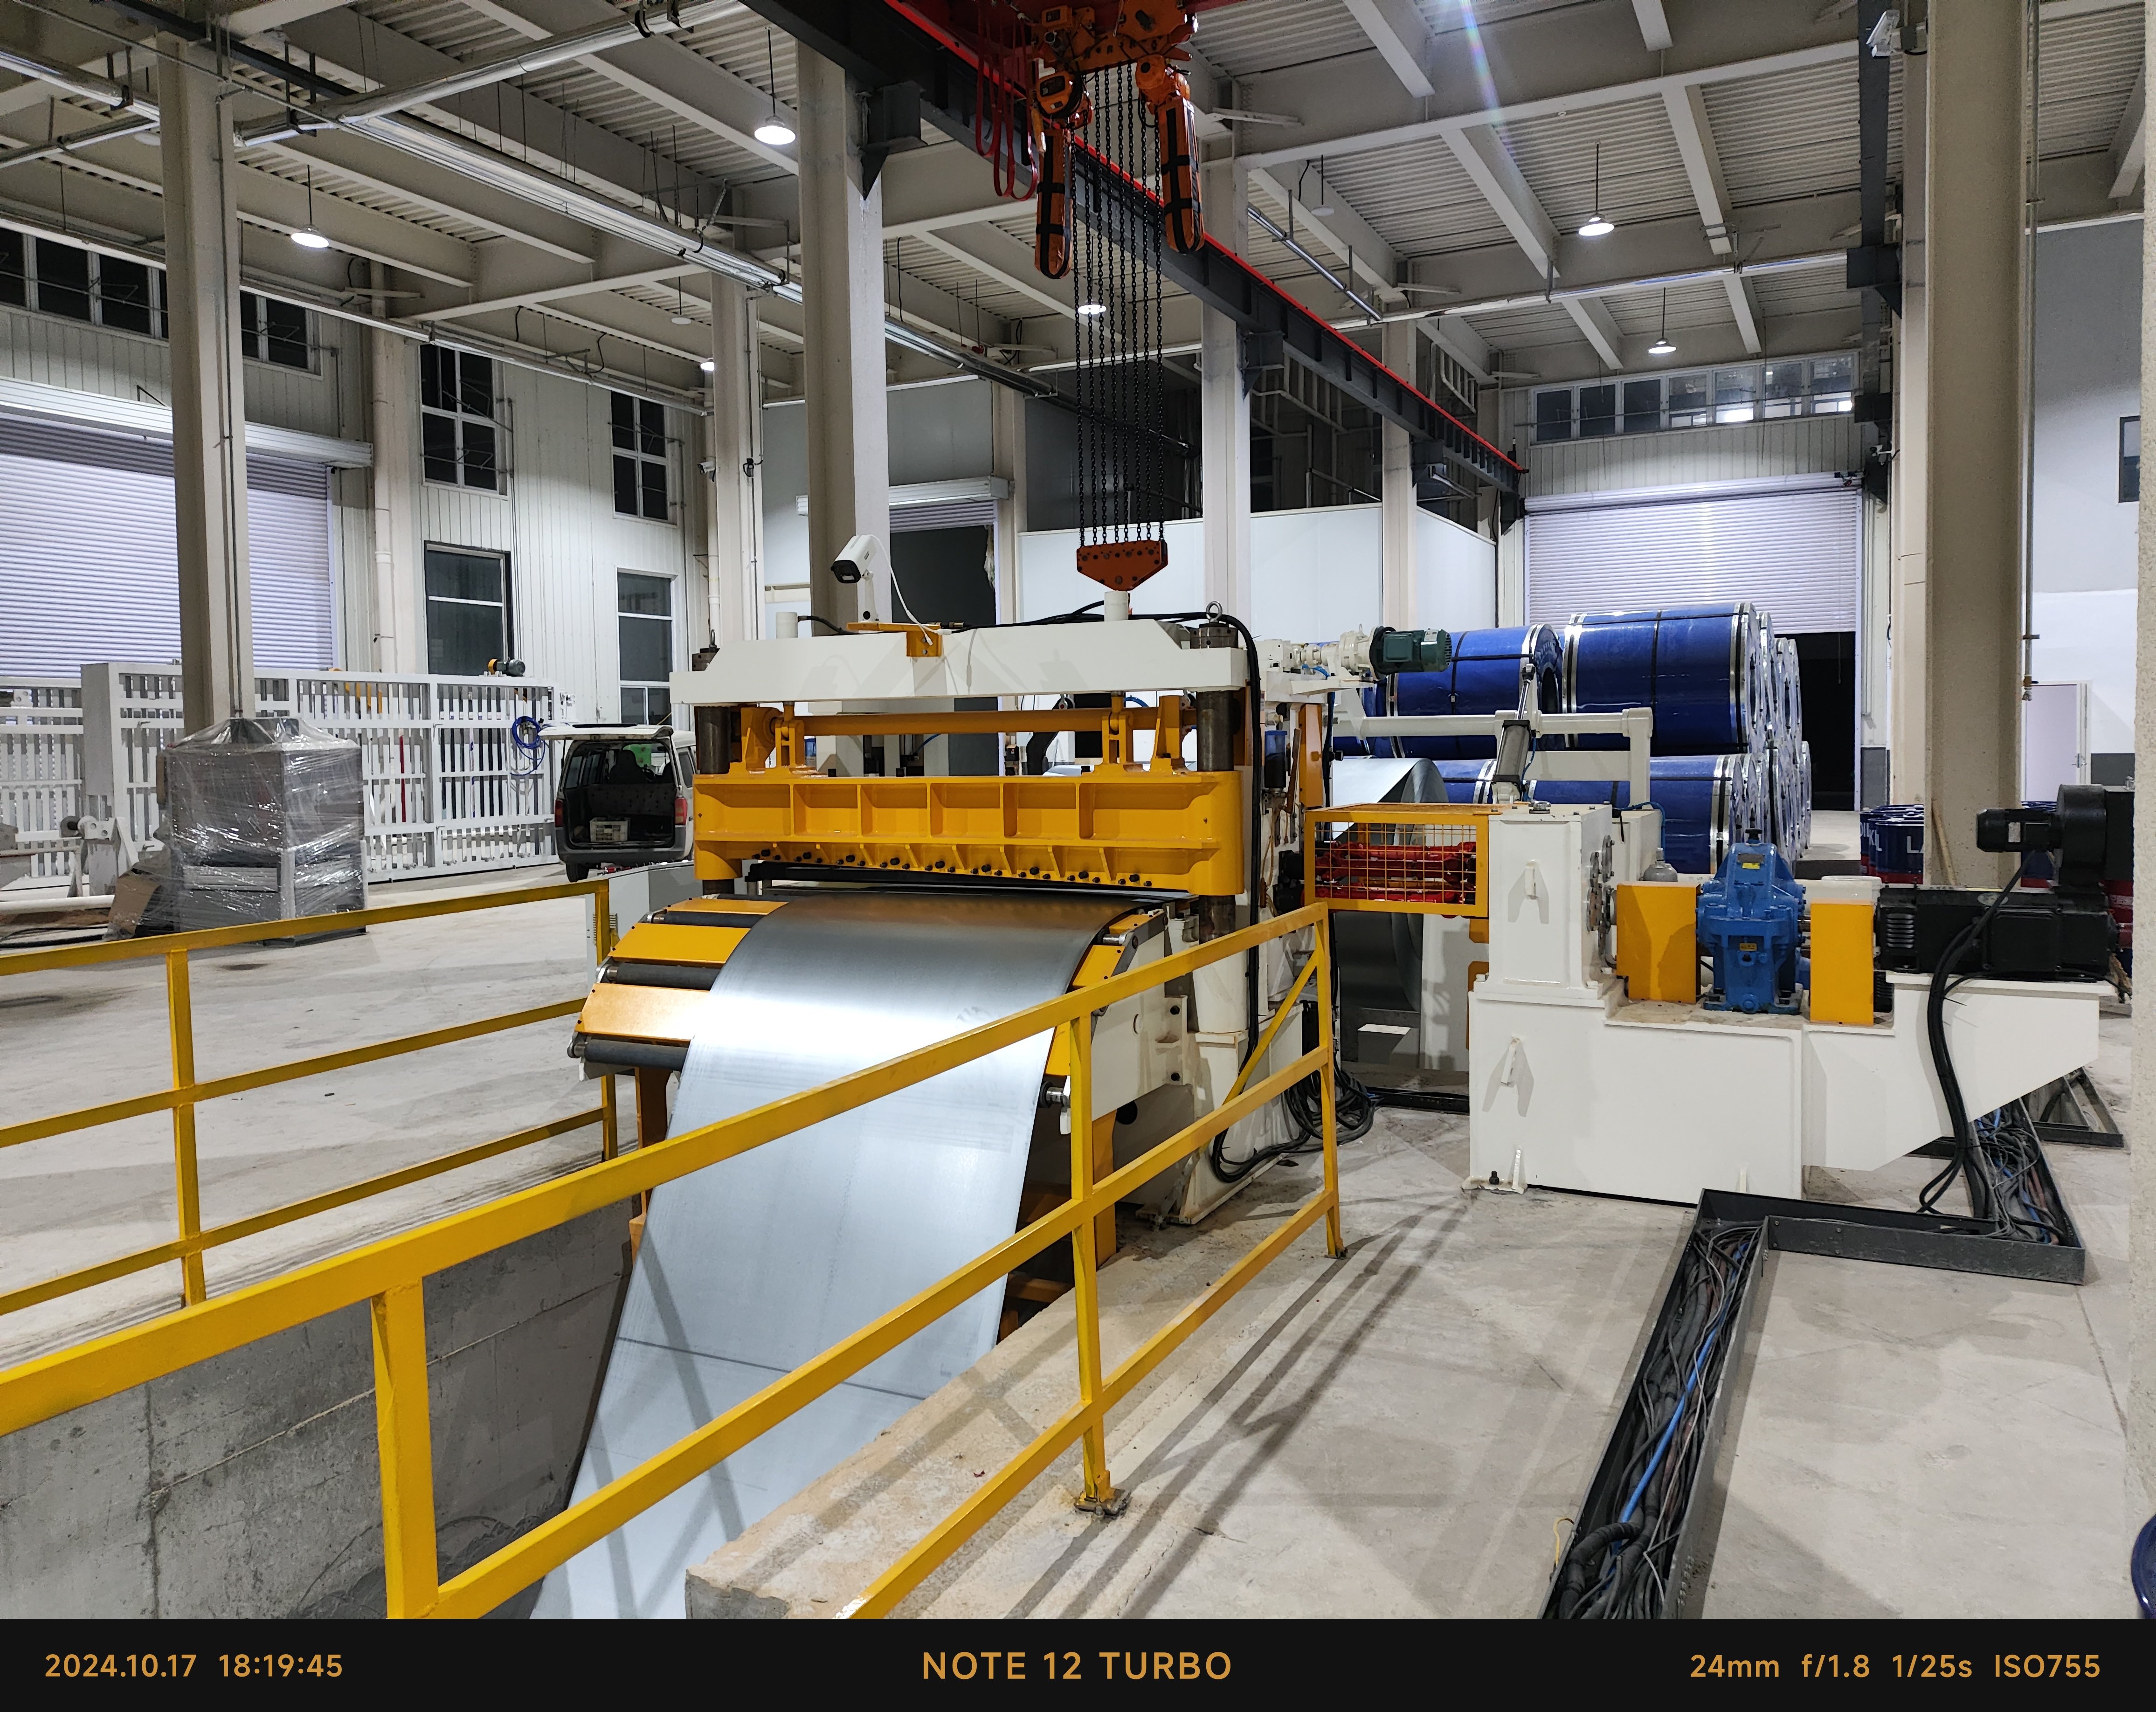
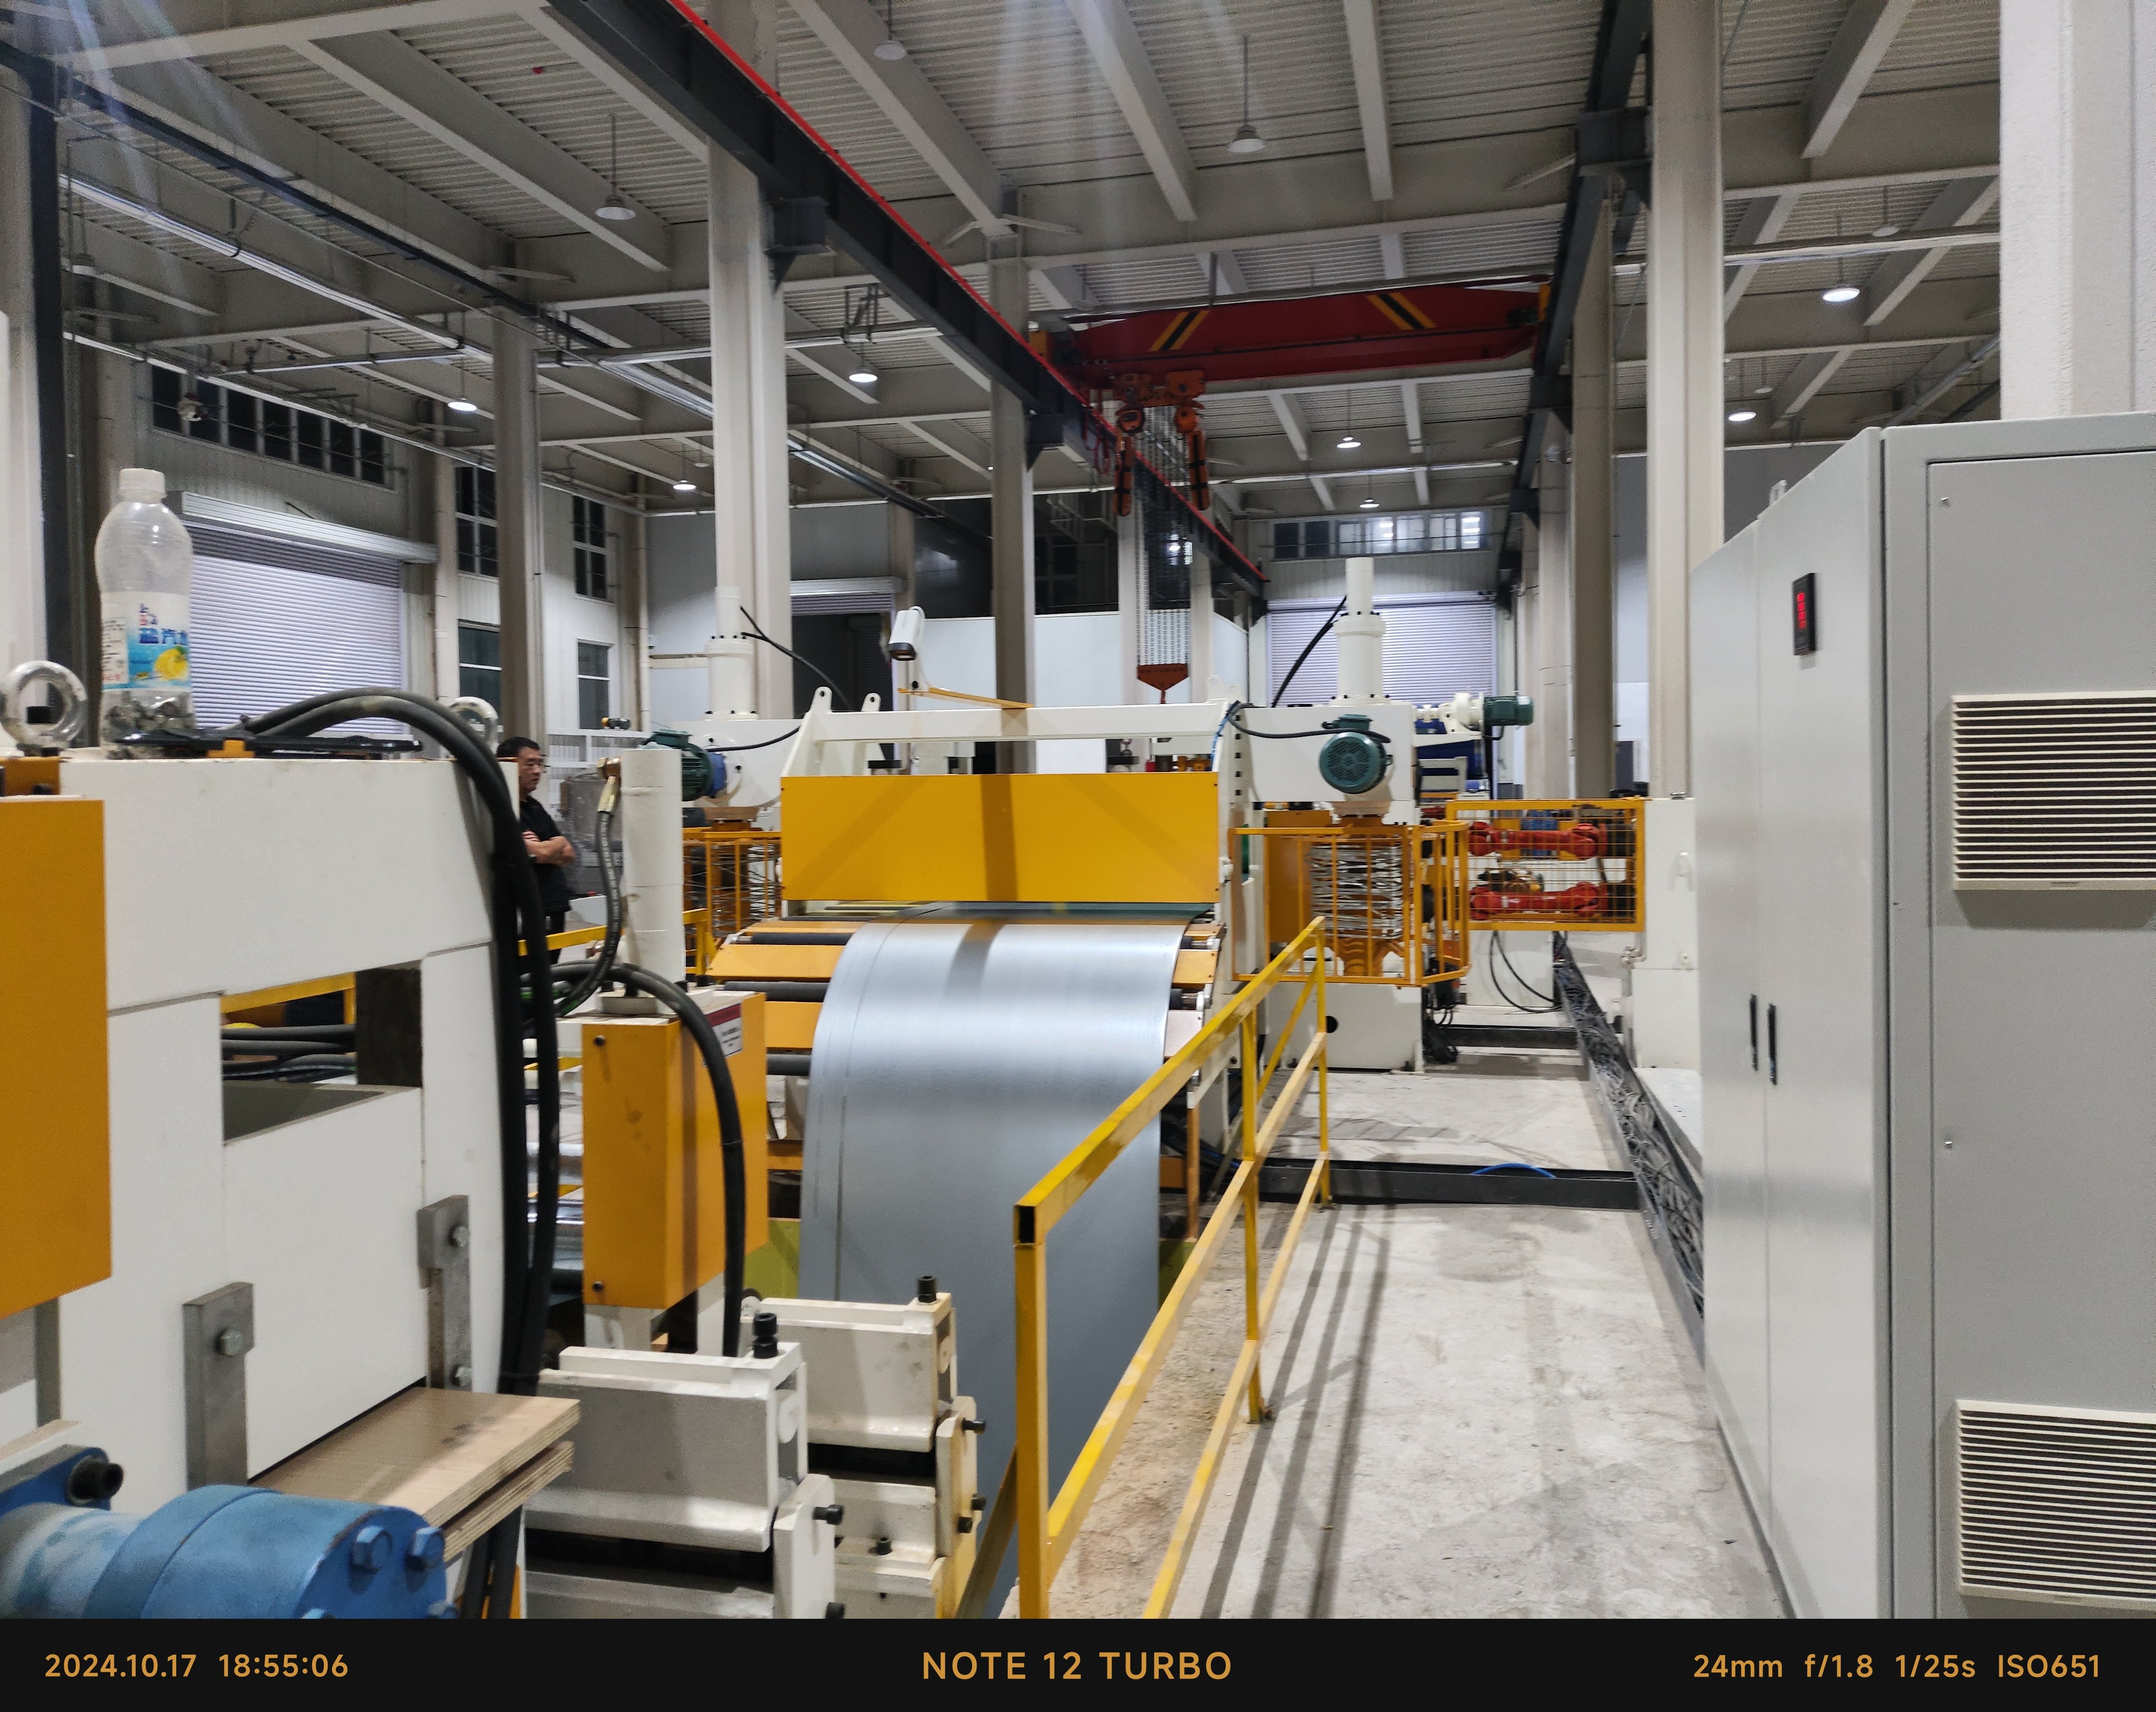
Як один із найнадійніших виробників сталевих розрізних верстатів, компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. проектує, виготовляє та обслуговує точні лінії розрізання з 2003 року зі свого головного офісу в місті Тайчжоу, провінція Цзянсу, Китай. Наші сталеві розрізні лінії призначені для центрів обробки рулонів, виробників зварних труб, постачальників штампувальних деталей для автомобільної промисловості та виробників побутової техніки, які обробляють рулони товщиною 3–12 мм і шириною 600–2000 мм зі швидкістю лінії 30–120 м/хв. Кожна лінія об’єднує гідравлічне розмотування, точне вирівнювання, високоригідні розрізні головки, намотування відходів і натяжне намотування в єдину синхронізовану систему. Биття валів ножів утримується в межах 0,02 мм, а допуск ширини розрізу — в межах ±0,05 мм, тому наступні стани для профілювання й преси отримують послідовно квадратні смужки з контролюваними заусенцями. Кожен комплект проходить 72-годинне безперервне випробування без навантаження й під навантаженням перед відправленням, а також ми перевіряємо точність розрізання за зразками смужок, наданими покупцем.
Отримати цитату

Вивчення випадку

лінія поздовжнього розрізання сталі шириною 1600 мм для німецького центру обробки рулонів

Великий німецький центр обробки рулонів, що спеціалізується на передовому постачанні металопродукції, стикнувся з істотними експлуатаційними труднощами під час обробки вихідних рулонів високоміцної низьколегованої сталі товщиною до 12 мм, головним чином через надмірне вигинання стрічки та неточності по краях, що призводили до відмови замовників. Щоб усунути цей вузький місце, наша інженерна команда спроектувала й поставила важку лінію поздовжнього розрізання сталі, оснащену потужним гідравлічним розмотувачем потужністю 75 кВт, високожорстким шестивалковим прецизійним вирівнювачем, шістьма прецизійними різальними головками та чотирьохплечим натяжним намотувачем. Після ретельного монтажу й пусконалагоджувальних робіт на місці, виконаних нашими технічними фахівцями, обладнання досягло виняткових показників ефективності: висота заусінців по краю стрічки була суворо обмежена значенням менше 0,05 мм, вигинання стрічки — менше 1 мм на кожні 2 метри довжини, а стабільна робоча швидкість лінії становила 90 м/хв.

Сліттер із швидкорізальної сталі, поставлений турецькому виробнику зварних труб

Відомий турецький виробник зварних труб потребував високошвидкісних сталевих стрічок із точним розрізанням для безперервного виробництва квадратних труб, часто здійснюючи кілька змін ширини стрічки в межах невеликих виробничих партій. Щоб задовольнити специфічний робочий процес клієнта, ми спроектували й поставили спеціальну лінію для розрізання сталевих стрічок із швидкою заміною компонентів, що включає різальні головки у вигляді картриджів, потужну привідну систему потужністю 60 кВт та намотувальний пристрій із сервоконтролем петлі. Ця передова конфігурація успішно скоротила простої при зміні ширини стрічки з неефективних 75 хвилин до гнучких 28 хвилин, одночасно забезпечуючи сувору точність ширини в межах ±0,05 мм та знижуючи втрати матеріалу від браку з 3,1 % до 1,9 %. Через дев’ять місяців повноцінної комерційної експлуатації клієнт повністю повернув капітальні інвестиції в обладнання за рахунок підвищеного виходу продукції та значного зменшення непродуктивних простоїв.

Індивідуальна лінія для розрізання сталі для виробника компонентів побутової техніки в Індії

Встановлений індійський виробник компонентів побутової техніки потребував оцинкованих сталевих стрічок без заусенців для панелей пральних машин та холодильників. Наша лінія для розрізання сталі використовувала натяжні подушки з полімерним покриттям, шестивалковий вирівнювач та автоматичне обрізання країв. Частка поверхневих дефектів після розрізання знизилася нижче 0,4 відсотка, пошкодження цинкового покриття було повністю усунено, а продуктивність лінії досягла 120 м/хв із енергозбереженням на 20 відсотків порівняно з попередньою машиною клієнта. Цей проект посилив нашу репутацію серед виробників ліній для розрізання сталі в південноазійському ланцюзі поставок компонентів для побутової техніки.

Пов’язані товари

Розрізання сталі є центральним етапом сучасних металургійних ланцюгів постачання, а продуктивність виробників устаткування для розрізання сталі безпосередньо впливає на коефіцієнт виходу рулонів, якість поверхні та надійність поставок для кожного сервіс-центру й заводу, що використовує розрізану стрічку. Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. з 2003 року спеціалізується на дослідженні, розробці, виробництві та продажу прецизійних верстатів, створюючи лінії для розрізання сталі, які перетворюють материнські рулони на готові стрічки для виробництва зварних труб, автомобільної, побутової, будівельної та електротехнічної продукції. Наш інженерний процес починається з даних замовника щодо рулонів: марки матеріалу, межі міцності на розтяг, діапазону товщини від 3 мм до 12 мм, ширини стрічки від 20 мм до 1600 мм, ваги рулонів до 30 тонн та необхідного випуску за зміну. На основі цих параметрів наші конструктори вибирають діаметр вала, матеріал ножів, конфігурацію правильних валків та стратегію регулювання натягу. Головки для розрізання виготовляються на CNC-верстатах для розточування та фрезерування, а потім підлягають динамічному балансуванню, щоб забезпечити концентричність ножового вала в межах 0,02 мм під час роботи на повних обертах. Ножі для розрізання виготовлені з інструментальної сталі Cr12MoV або SKD11, піддані вакуумному термообробленню до твердості HRC 58–62 та шліфуються комплектами, щоб гарантувати сталість зазору й якість кромок стрічки.
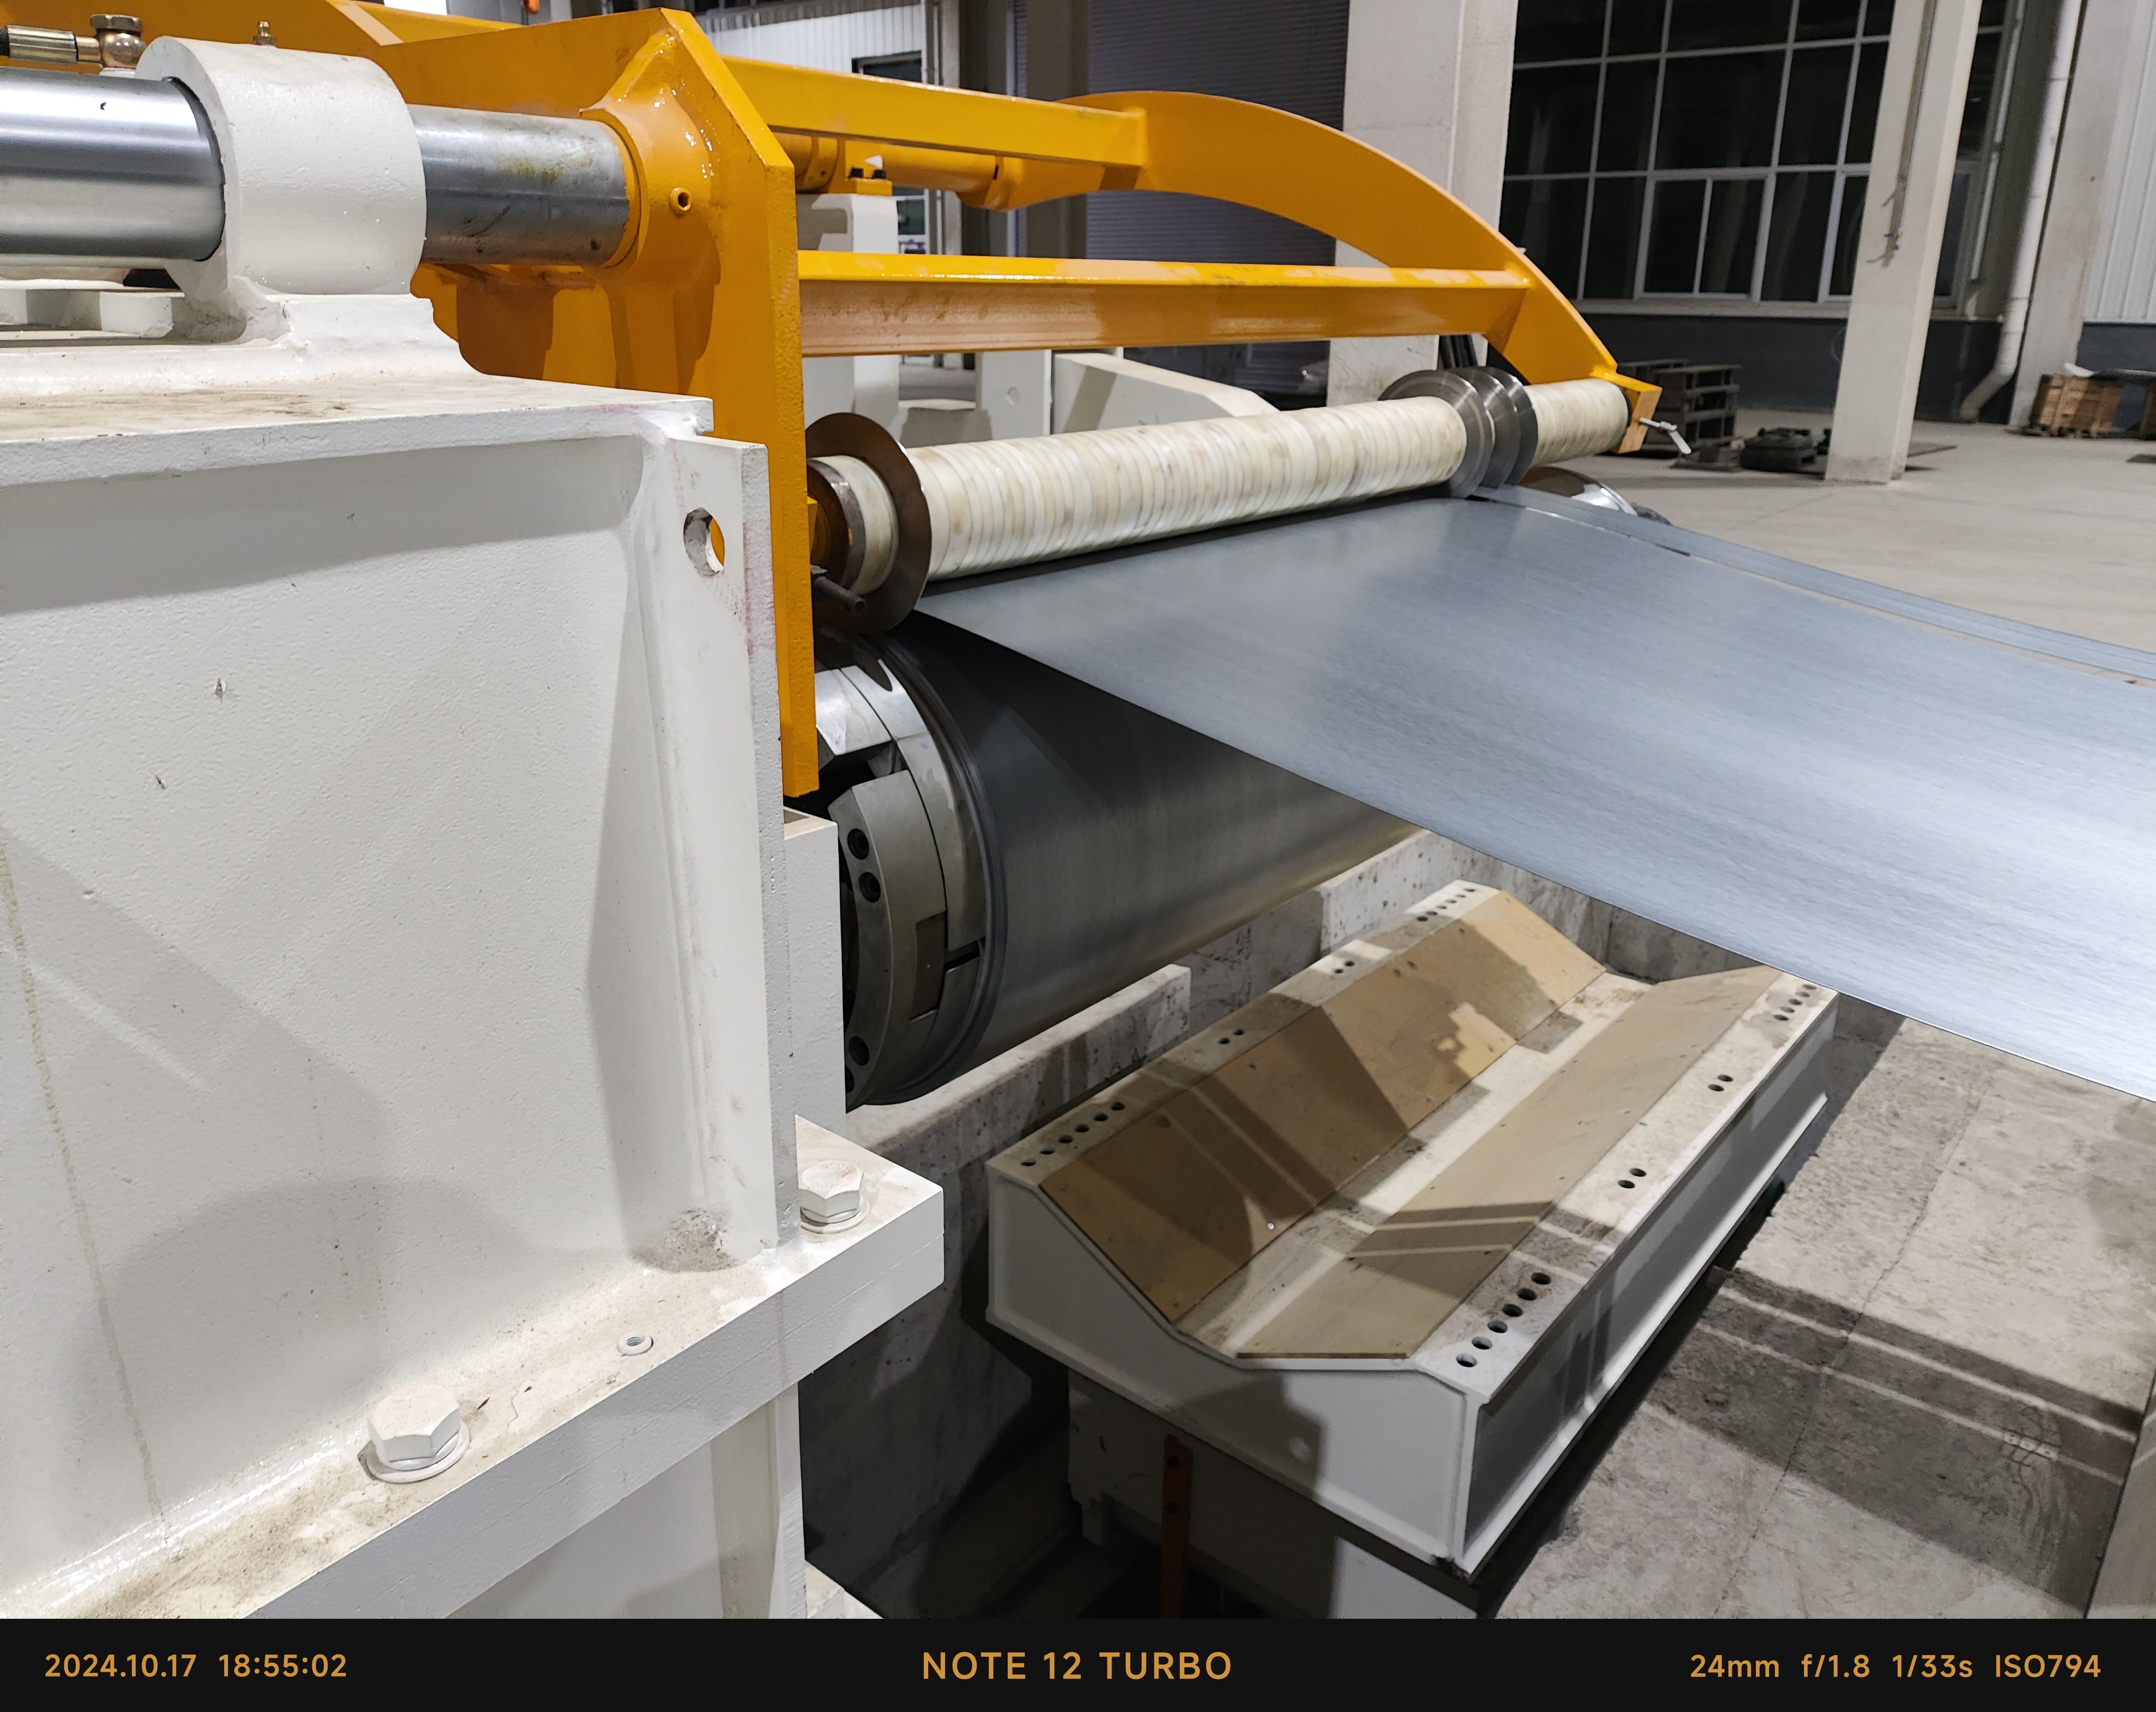
Повна лінія для поздовжнього розрізання сталі включає гідравлічний розмотувач із візком для котушок, пристрій для зняття захисного шару, прижимно-вирівнювальну установку, петльову яму, головку для поздовжнього розрізання, намотувач для відходів, станцію натягу та намотувач із гідравлічним виштовхуванням. Електричне керування здійснюється за допомогою ПЛК та HMI, з можливістю зберігання понад 100 рецептур для різних параметрів стрічки, автоматичного розрахунку натягу та діагностики несправностей. Додаткові опції включають головки зі змінними картриджами, обрізку кромок, мастильні установки та пристрої для упаковки котушок. Перед поставкою кожну лінію перевіряють на збіжність, проводять холостий пробний запуск на номінальній швидкості та навантажені випробування з використанням матеріалу замовника. Монтаж і введення в експлуатацію здійснюють наші інженери або підтримують через відеоінструкції в більш ніж 20 країнах-експортерах. У типовій високошвидкісній лінії шириною 1600 мм споживання енергії становить від 15 до 45 кВт, завантаження котушки триває менше 3 хвилин, а точність розрізання — ±0,05 мм. Ці показники забезпечують вищу ефективність використання матеріалу, рідше заміну ножів та нижчу вартість праці для центрів обслуговування котушок, трубних заводів і заводів OEM-виробників штампів. Ми також виробляємо електроерозійні верстати, верстати з ЧПУ, трубовиробничі верстати, лінії для різання на довжину, токарні верстати та верстати для глибокого свердлення, що дозволяє нам підтримувати ширші металообробні проекти, одночасно зосереджуючись виключно на технології поздовжнього розрізання сталі. Вибір правильного виробника сталевих розрізальних верстатів означає співпрацю з командою, яка розуміє металургію котушок, динаміку ліній та глобальні вимоги до сервісу. Наші верстати працюють у Європі, Південно-Східній Азії, на Близькому Сході, в Африці та Південній Америці, підтримуються комплектами запасних частин, багатомовними інструкціями та дистанційним усуненням несправностей протягом 24–48 годин. Польові дані свідчать, що добре обслуговувані лінії розрізання з нашого заводу забезпечують понад 95 % часу готовності та термін служби ножів понад 8000 тонн обробленої стрічки. Навчання на місці охоплює збирання ножів, налаштування зазорів, настройку натягу та профілактичне обслуговування, що допомагає клієнтам розвивати внутрішні компетенції замість залежності від зовнішніх сервісних команд. Важливе значення має й сталість: оптимізована потужність двигунів, опції рекуперативного гальмування та ефективні гідравлічні системи знижують енергоспоживання на тонну, а точне розрізання мінімізує відходи. Поєднуючи інженерну дисципліну, перевірені випробування та досвід реалізації глобальних проектів, Chuang Yuan допомагає клієнтам перетворити обробку котушок на надійну й прибуткову операцію.

Поширені запитання

На що мають звертати увагу покупці під час порівняння виробників ліній для розрізання сталі?

Покупці повинні перевірити чотири пункти: можливості механічної обробки, стандарти випробувань, проектні посилання та швидкість реагування служби підтримки. Запитайте дані щодо концентричності ножового валу — вони мають бути в межах 0,02 мм, точність розрізання — ±0,05 мм, а також запис про навантажувальне випробування тривалістю 72 години. Переконайтеся, що виробник виготовляє розрізальні головки на CNC-верстатах для розточування й фрезерування й піддає леза термічній обробці до твердості HRC 58–62. Запитайте щонайменше три міжнародні посилання з аналогічного діапазону рулонів і перевірте, чи надається віддалена підтримка протягом 24–48 годин. Підприємство, яке також виробляє пов’язане обладнання, наприклад, правильні верстати та лінії різання на довжину, зазвичай краще контролює ланцюг якості й може інтегрувати лінію розрізання рулонів із наявним обладнанням для рулонів більш ефективно.
Підберіть лінію під найтовщу та найширшу вашу котушку, а не під середню. Якщо ви обробляєте котушки товщиною від 3 до 12 мм і шириною до 1600 мм, оберіть лінію з номінальною шириною 1600 мм і запасом крутного моменту щонайменше на 20 відсотків. Швидкість лінії має відповідати вашому щоденному цільовому обсягу в тоннах; для роботи зі швидкістю 90 м/хв і котушкою вагою 30 тонн плануйте 8–12 котушок на зміну. Розгляньте можливість використання картриджних голівок з швидкою заміною, якщо ви змінюєте ширину стрічки більше трьох разів за зміну, і оберіть натяжні намотувачі з сервокеруванням для тонких стрічок із високою міцністю на розрив. Завжди надавайте виробнику марку матеріалу, межу міцності на розрив та діапазон ширини стрічки, щоб він міг правильно підібрати валки, ножі та двигуни.
Точність розрізання та термін служби ножів залежать від зазору між ножами, жорсткості валів, якості вирівнювання та контролю натягу. Правильний зазор зазвичай становить 8–12 % від товщини стрічки для сталі; його недостатньо — призводить до зносу ножів і утворення заусіниць, надлишок — до загинання країв. Биття валів має бути не більше 0,02 мм, а твердість ножів — у межах HRC 58–62. Правильне вирівнювання усуває спіральність («виточку») та внутрішні напруження, зменшуючи вигин до менше ніж 1 мм на 2 м. Стабільний натяг на змотувальному барабані запобігає «плаванню» стрічки та пошкодженню її країв. За правильної настройки й профілактичного обслуговування термін служби ножів може перевищувати 8 000 тонн переробленої сталі, а точність ширини розрізання залишається в межах ±0,05 мм.
Так, але лінію потрібно налаштувати відповідним чином. Для сталі з підвищеною міцністю й низьким вмістом сплавів товщиною до 12 мм оберіть двигуни з більшою потужністю, шестивалкові рівняльні пристрої та більші валки ножів. Для оцинкованих або фарбованих рулонів використовуйте натискні подушки з полімерним покриттям і захисні направляючі ролики, щоб уникнути подряпин на поверхні й пошкодження покриття. Установки для обрізання кромок і змащення також можуть додатково захищати зрізані кромки. У проекті з виробництва побутової техніки в Індії правильно оснащена лінія забезпечила рівень поверхневих дефектів нижче 0,4 % на оцинкованій стрічці. Під час технічного обговорення завжди вказуйте тип покриття й вимоги до поверхні, щоб правильно встановити зазор між ножами, матеріал натискних подушок і швидкість роботи лінії.

Пов’язані статті

Як вибрати обробний центр?

12

Dec

Як вибрати обробний центр?

Переглянути більше
Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

14

Aug

Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

Подолання складнощів у середовищах виробництва з високим асортиментом продукції. Керування сучасним промисловим виробничим підприємством часто нагадує жонглювання десятком обертових тарілок одночасно, особливо при роботі за графіками виробництва з високим асортиментом і низьким обсягом. П...
Переглянути більше
Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

03

Aug

Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

Розуміння механіки термічних напружень у глибоких отворах. Виконання безперервного розточування та обробки на велику глибину на промислових виробничих лініях створює серйозні термічні й механічні виклики, які постійно перевіряють межі можливостей інструментів для різання. W...
Переглянути більше
Які стандарти експортної якості вимагають міжнародні клієнти для продуктів у вигляді верстатів для різання дроту

03

Aug

Які стандарти експортної якості вимагають міжнародні клієнти для продуктів у вигляді верстатів для різання дроту

Розуміння міжнародних вимог щодо експорту в галузі точного оброблення металів. Навігація в складному ландшафті глобальної промислової торгівлі вимагає глибокого розуміння суворих технічних стандартів, які замовники з-за кордону встановлюють для передових металообробних...
Переглянути більше

Відгуки клієнтів

Мартін Келлер
Надійна стальна лінія для розрізання з відмінною точністю

Ми експлуатуємо стальний розрізний верстат шириною 1600 мм від компанії Chuang Yuan для високоміцних сталевих рулонів товщиною до 12 мм. Після введення в експлуатацію висота заусенця залишалася меншою за 0,05 мм, а швидкість лінії досягла 90 м/хв. Випуск збільшився приблизно на 22 відсотки, а заміна ножів скоротилася з двох разів на зміну до одного разу на тиждень. Їхні інженери відповідали на наші запитання протягом 24 годин і надавали підтримку під час критичного збільшення обсягів виробництва. Для центру обробки рулонів, як у нас, така надійність коштує більше, ніж низька ціна закупівлі.

Емре Їлмаз
Швидка зміна налаштувань та потужна технічна підтримка

Ми замовили лінію стального розрізувача з швидкою заміною для виробництва квадратних труб. Час зміни ширини скоротився з 75 до 28 хвилин, відходи — з 3,1 % до 1,9 %, а точність залишилася в межах ±0,05 мм. На заводі надали зрозумілі інструкції, запасні комплекти ножів та дистанційну відеопідтримку протягом 48 годин після налаштування натягу. Наші оператори пройшли навчання за три дні й тепер впевнено керують лінією. Ми вже рекомендували цього виробника двом партнерським заводам.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Власне CNC-оброблення та суворий контроль якості для кожної лінії стального розрізувача

Власне CNC-оброблення та суворий контроль якості для кожної лінії стального розрізувача

Непохитна структурна цілісність та абсолютна точність розмірів починаються безпосередньо всередині наших виробничих потужностей завдяки суворій внутрішній обробці на ЧПК усіх критичних компонентів лінії для розрізання сталевих рулонів, зокрема голівок для розрізання, привідних валів, роликів для вирівнювання та важких корпусів верстатів. Ця вертикально інтегрована виробнича стратегія дає нашій інженерній команді повний контроль над допусками концентричності, геометричною паралельністю та стандартами якості поверхневої обробки, повністю усуваючи ризики, пов’язані з нестабільною якістю компонентів, що постачаються ззовні. Важкі ножові вали піддаються прецизійному шліфуванню та динамічному балансуванню, щоб забезпечити, що радіальне биття залишається строго в межах 0,02 мм під час роботи на повних обертах, а преміальні сплавні ножі для розрізання проходять вакуумну термообробку до твердості HRC 58–62 і шліфуються комплектами для гарантії оптимального зазору при різанні.
Індивідуальні рішення для розрізання на основі реальних даних про рулони та потреб у конкретних застосуваннях

Індивідуальні рішення для розрізання на основі реальних даних про рулони та потреб у конкретних застосуваннях

Усвідомлюючи, що сучасні підприємства з обробки рулонів працюють у межах унікальних обмежень щодо матеріалів та обсягів виробництва, ми категорично відмовляємося від універсальних каталогових верстатів і замість цього розробляємо кожну лінію для розрізання сталевих рулонів індивідуально — на основі точних даних про рулони замовника та його конкретні технологічні процеси. Перш ніж остаточно затвердити будь-яку технічну пропозицію, наші досвідчені механічні інженери детально аналізують ключові параметри: марки металевих сплавів, межі міцності на розрив, діапазони товщин матеріалу, профілі ширини стрічки, максимальну вагу рулонів, добові цілі випуску за зміну та розміри наявної виробничої площі. На основі цих підтверджених даних ми точно розраховуємо оптимальні потужності електродвигунів — від 15 до 45 кВт і більше, підбираємо відповідні діаметри валів, налаштовуємо багатороликові правильні вузли та розробляємо індивідуальні стратегії регулювання натягу. Додатково доступні модульні компоненти — наприклад, швидкозмінні картриджні головки для розрізання, одиниці точної обрізки кромок, автоматизовані системи мащення.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору