Makinang Pang-Deep Hole Drilling: 42% Mas Mabilis na mga Cycle, Naabot ang Ra 0.6 na Surface Finish

Lahat ng Kategorya

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Mobile/Whatsapp
Wechat
LinkedIn
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Kasunod na dokumento
Mangyaring i-upload ang kahit isang kasunod na dokumento
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Mga Kawilihan ng Machine na Pang-Deep Hole Drilling na Itinayo sa Loob ng Dalawampung Taon ng Paggawa nang May Katiyakan

Mga Kawilihan ng Machine na Pang-Deep Hole Drilling na Itinayo sa Loob ng Dalawampung Taon ng Paggawa nang May Katiyakan

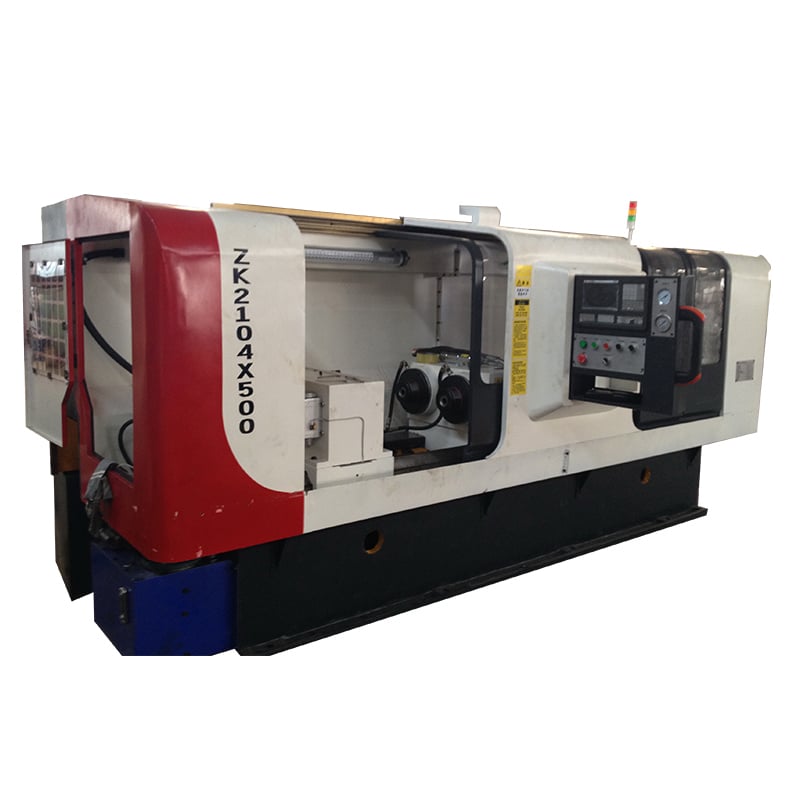
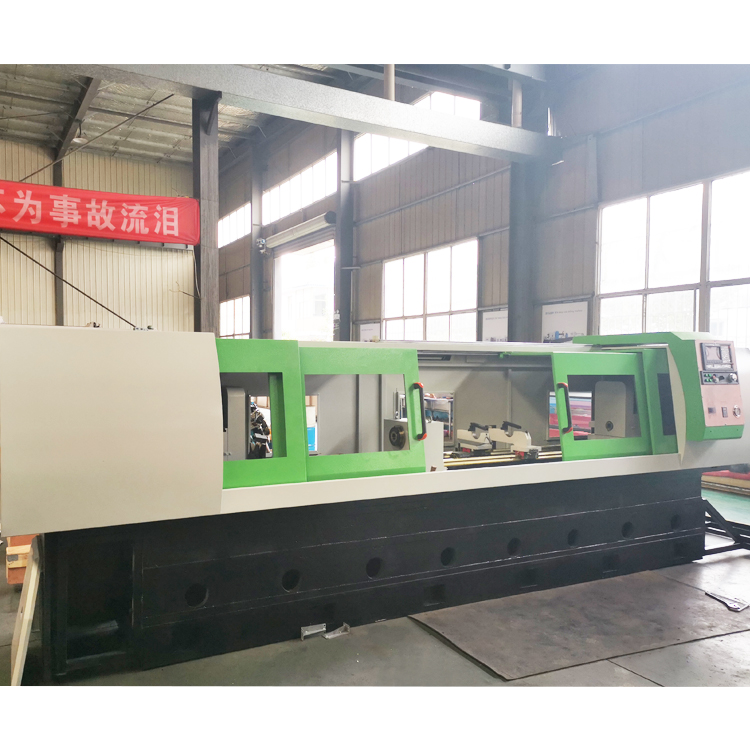
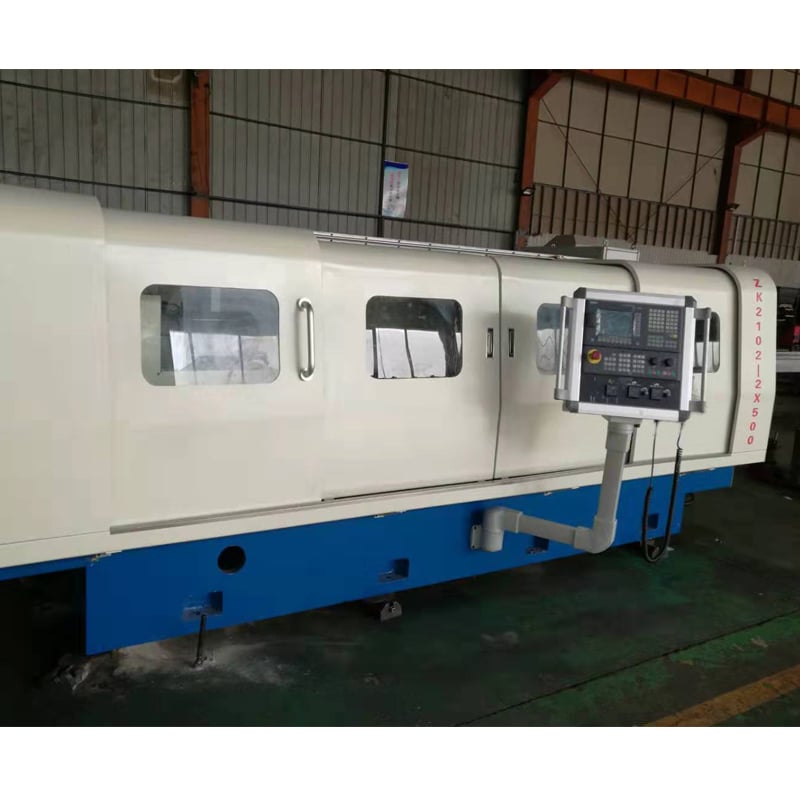
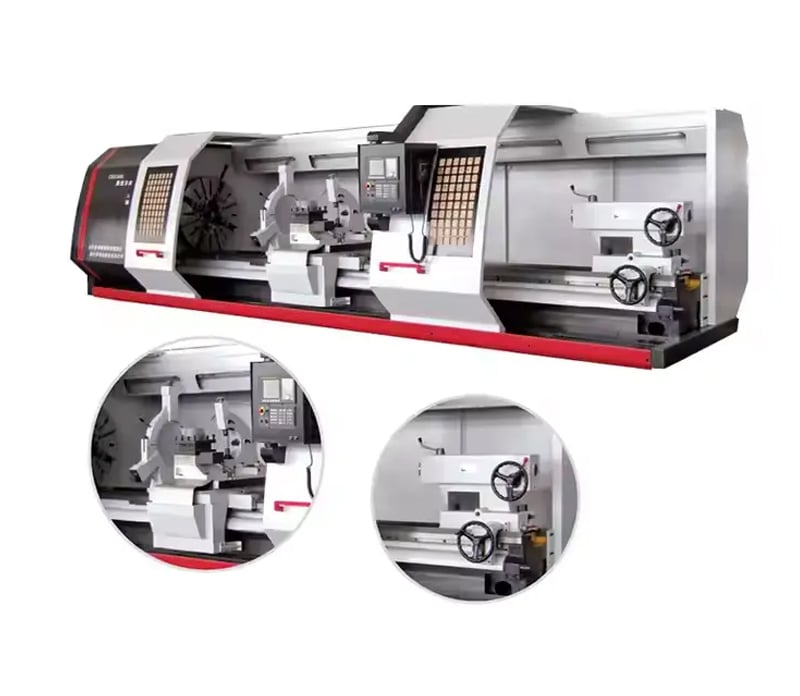
Simula noong 2003, ang Taizhou Chuang Yuan Machine Tool Co., Ltd. ay nagdisenyo ng mga solusyon para sa machine na pang-deep hole drilling para sa mga tagagawa na ayaw sumuko sa katiyakan ng bore. Ang aming hanay ng machine na pang-deep hole drilling ay sumasaklaw sa gun drilling, BTA drilling, at ejection drilling configurations, na nag-aalok ng mga diameter mula 4 mm hanggang 1,200 mm, depth-to-diameter ratios hanggang 100:1, at surface finishes na Ra 0.4 hanggang 1.6 microns. Sa mga pabrika ng mold-making, mga halaman ng hydraulic cylinder, mga linya ng produksyon ng tube at pipe, at mga pabrika ng aerospace component, tumatakbo ang aming mga machine nang 24/7 na may katatagan ng spindle speed sa loob ng 1 porsyento, na binabawasan ang scrap rates hanggang 35 porsyento kumpara sa mga konbensyonal na boring method. Isang Turkish hydraulic cylinder manufacturer ang pinalitan ang dalawang lumang lathe gamit ang isang yunit ng aming CNC deep hole drilling machine at binawasan ang cycle time ng 42 porsyento habang pinapanatili ang concentricity sa loob ng 0.02 mm sa loob ng 12-oras na shift.
Kumuha ng Presyo

Pag-aaral ng Kasong

Ang Tagapagawa ng Hydraulic Cylinder ay Binawasan ang Cycle Time ng 42 Porsyento Gamit ang Aming Machine para sa Deep Hole Drilling

Isang tagapagawa ng hydraulic cylinder sa Turkey ang nagproseso ng mga bore na may haba na 300 mm sa mga kumbensiyonal na lathe, at nakaranas ng 8 porsyentong scrap dahil sa pagkakalito sa straightness. Nag-install sila ng aming CNC deep hole drilling machine na T2120 kasama ang BTA tooling at high-pressure coolant na may presyon na 80 bar. Sa loob lamang ng tatlong buwan, bumaba ang cycle time mula 22 minuto patungo sa 12.8 minuto bawat bahagi, bumaba ang scrap sa ilalim ng 1.5 porsyento, at nanatiling nasa loob ng 0.05 mm bawat metro ang straightness sa kabuuang 4,500 yunit kada buwan. Ang planta ay tumatakbo na ngayon sa tatlong shift, at ang parehong machine ang gumagamit ng parehong 63 mm at 80 mm bore families gamit lamang ang simpleng pagbabago ng tool. Ipinapakita ng kaso na ito kung paano isang tamang sukat na deep hole drilling machine ang nagpapalitan ng isang bottleneck sa isang sentro ng kita.

Ang Tagapagawa ng Mold Base ay Nakamit ang Surface Finish na Ra 0.6 Gamit ang Gun Drilling Deep Hole Drilling Machine

Isang tagapagkaloob ng German na mold base ang kailangan ng 18 mm na diameter na cooling channels, 650 mm ang lalim, nang walang secondary honing. Ang aming gun drilling deep hole drilling machine na may carbide guide pads at internal chip evacuation ay naghatid ng Ra 0.6 micron finish at 0.03 mm positional accuracy sa isang pass lamang. Ang oras ng produksyon bawat mold plate ay bumaba mula sa 95 minuto tungo sa 51 minuto, at inalis ng customer ang hiwalay na reaming station, na nag-imbak ng humigit-kumulang 18,000 euros bawat taon. Higit sa 1,200 plates ang na-drill nang walang isang rejected dahil sa surface finish, na nagpapakita ng pag-uulit ng aming deep hole drilling machine platform.

Tagapagkaloob ng Aerospace Tube ang Nakamit ang 100:1 Depth Ratio Gamit ang Ejection Deep Hole Drilling Machine

Isang tagagawa ng tubo para sa aerospace sa India ang nangailangan ng 10 mm na mga butas na may lalim na 1,000 mm sa Inconel 718—isa itong ratio na 100:1. Nabigo ang karaniwang pagpapaburilyo dahil sa pagsira at pagkaligaw ng tool. Ang aming ejection deep hole drilling machine, na pinagsama sa isang custom na counter-rotation fixture, ay nakumpleto ang bawat butas sa loob ng 26 minuto, na may concentricity na nasa loob ng 0.05 mm at walang nawalang tool sa kabuuan ng 60 magkakasunod na bahagi. Tumugon nang positibo ang kliyente sa AS9100 audit samples sa unang pagsumite at nag-order na ng pangalawang yunit, na nagpapatunay sa kakayahan ng aming deep hole drilling machine sa mga pinakamahigpit na alloy.

Mga kaugnay na produkto

Ang pagpapalalim ng butas ay hindi lamang pagpapalalim ng pagpapasok; ito ay isang disiplina na kumakatawan sa pag-alis ng mga chip, kontrol ng init, at suporta sa gabay na nagdedetermina kung ang isang butas ay tuwid, bilog, at may gintong kinish o basura na. Ang isang makina para sa pagpapalalim ng butas ay kailangang i-synchronize ang bilis ng spindle, bilis ng pagsusulong, presyon ng coolant, at hugis ng tool, dahil ang anumang imbalance ay magdudulot ng pagkalitaw, pagbukas ng bibig ng kampanilya (bell mouthing), o katas na pagkabigo ng tool. Sa Taizhou Chuang Yuan Machine Tool Co., Ltd., bawat makina para sa pagpapalalim ng butas ay itinatayo batay sa prinsipyong ito. Ang aming daloy ng produksyon ay nagsisimula sa pagsusuri gamit ang finite element analysis sa bed at column, na nagsisiguro ng pagbawas ng vibration sa mga cutting force hanggang 12,000 N. Ang mga casting ay pinapahinga upang maalis ang stress sa loob ng 48 oras, at saka pinoproseso sa limang-axis machining centers na may flatness na 0.01 mm bawat metro. Ang mga spindle ay ina-assemble sa isang temperature-controlled clean room, dynamically balanced sa G1.0 grade, at sinusubok sa 4,000 rpm sa loob ng apat na oras. Ang sistema ng coolant—na siyang mahalagang puso ng anumang deep hole drilling machine—ay gumagamit ng duplex filtration hanggang 20 microns at nagbibigay ng presyon hanggang 100 bar, na nagpapalabas ng mga chip mula sa butas nang walang pagkakasugat sa pader nito. Ang alignment ng guide bush at steady rest ay sinusuri gamit ang laser interferometry, at bawat makina ay kumpleto sa 72-oras na tuluy-tuloy na cutting trial sa materyal na tinukoy ng customer bago ipadala. Sa pandaigdigang aplikasyon, ang aming deep hole drilling machine ay ginagamit sa hydraulic cylinder barrels, injection molding manifolds, aircraft landing gear components, oil at gas valve bodies, at heat exchanger tubes. Sa Timog Korea, isang tagagawa ng tubo ang gumagamit ng aming deep hole drilling machine para gumawa ng 6-metro na tubo na may toleransya sa kapal ng pader na 0.1 mm. Sa Brazil, isang planta ng agricultural machinery ang nagsasagawa ng pagpapasok ng 120 mm sa forged steel para sa mga axle ng harvester, na nakakamit ang 99.2 porsyento na first-pass yield. Sa Italya, isang die-casting mold shop ay umaasa sa aming makina para sa mga conformal cooling channels na binabawasan ang cycle time ng 15 porsyento. Ang mga resultang ito ay galing sa higit sa dalawampung taon ng pagsasama-sama ng pananaliksik, produksyon, at benta sa ilalim ng iisang bubong. Ipinapadala namin ang aming produkto sa higit sa 20 bansa at pinapanatili ang matagal na ugnayan na itinatayo sa batayang sukatan ng performance, hindi sa mga pangako. Ang aming engineering team ay nagbibigay ng process validation, tooling selection, at operator training, kaya ang iyong deep hole drilling machine ay makakamit ang target capability sa loob lamang ng ilang araw mula sa installation. Kung pipiliin mo ang 4 mm o 1,200 mm, sa ratio na 10:1 o 100:1, ang aming deep hole drilling machine ay nag-aalok ng tuwid na resulta, perpektong kinish, at mataas na throughput na hinihiling ng iyong kontrata.

Mga Madalas Itanong

Anong mga materyales ang maaaring prosesuhin nang epektibo ng inyong deep hole drilling machine?

Ang aming deep hole drilling machine ay kaya ng carbon steel, alloy steel, stainless steel, Inconel, titanium, aluminum, at cast iron. Para sa mga hardened alloys na may higit sa 40 HRC, inirerekomenda namin ang carbide gun drilling tools na may internal coolant, at ang aming mga inhinyero ay nagbibigay ng mga cutting parameters na na-verify na sa inyong mga sample ng materyales bago ang pagpapadala—upang matiyak ang matatag na chip evacuation at tool life.
Ang tuwid ay galing sa suporta ng guide bush, mga opsyon ng counter-rotation, at disenyo ng matibay na bed. Ang aming deep hole drilling machine ay nakakapagpanatili ng 0.05 mm bawat metro o mas mahusay sa karaniwang bakal, na sinuri gamit ang laser interferometer at sample cutting. Nagbibigay kami ng test report kasama ang bawat makina, upang maaari ninyong suriin ang deviation bago tanggapin ang delivery.
Ang mga standard model ay inililipat sa loob ng 45 hanggang 60 araw pagkatapos ng deposito, samantalang ang mga customized na deep hole drilling machine ay inililipat sa loob ng 75 hanggang 90 araw. Ang aming mga teknisyan ang nagsasagawa ng installation, alignment, at pagsasanay sa inyong mga operator sa lugar, at ang remote IoT diagnostics ay nakakaresolba ng 80 porsyento ng mga isyu sa loob ng isang araw na may trabaho, kaya nababawasan ang downtime.
Oo. Nag-aalok kami ng awtomatikong paglo-load, mga conveyor ng chip, pag-recycle ng coolant, at mga interface ng kontrol na handa para sa MES. Isang halimbawa ay ang isang planta ng cylinder sa Mexico na naisama ang aming deep hole drilling machine sa isang robotic cell na kumakatawan sa 80 na bahagi bawat shift, nang walang manu-manong pakikisalamuha sa pagitan ng pag-drill at pag-gauge, na nagpapatunay ng perpektong kakayahan sa awtomatikong integrasyon.
Nag-iimbak kami ng mahahalagang spare parts at nagpapadala sa loob ng 48 oras sa karamihan ng mga destinasyon. Ang warranty ng aming deep hole drilling machine ay tumatagal ng 24 na buwan o 4,000 operating hours, at nag-o-offer kami ng mga kontrata para sa preventive maintenance na nababawasan ang hindi inaasahang paghinto ng hanggang 60 porsyento, upang panatilihin ang produktibidad ng inyong investment sa loob ng sampung taon o higit pa.

Mga Kaugnay na Artikulo

Mga katangian ng pagproseso ng EDM wire cutting machine

24

Dec

Mga katangian ng pagproseso ng EDM wire cutting machine

Tingnan ang higit pa
Paano i-customize ang mga mold fixture ng spring machine para sa produksyon ng mga espesyal na hugis na spring

03

Aug

Paano i-customize ang mga mold fixture ng spring machine para sa produksyon ng mga espesyal na hugis na spring

Pagpapakatatag sa mga Hamon sa Produksyon ng Komplikadong Spring: Ang pag-navigate sa mga kumplikadong aspeto ng mataas-na-bilis na industriyal na pagmamanupaktura ay nangangailangan ng malalim na pag-unawa sa dynamics ng wire feed, mechanical tolerances, at multi-axis bending mechanics sa loob ng mga modernong awtomatikong...
Tingnan ang higit pa
Bakit ang maraming gamit na EDM machine ay sumasagot sa pangangailangan ng mga pabrika na gumagawa ng halo-halong mga mold at bahagi

14

Aug

Bakit ang maraming gamit na EDM machine ay sumasagot sa pangangailangan ng mga pabrika na gumagawa ng halo-halong mga mold at bahagi

Paglalakbay sa mga kumplikadong kapaligiran ng mataas na halaga ng pagmamanupaktura. Ang pamamahala ng isang modernong industriyal na planta ng produksyon ay madalas na parang nagjo-juggling ng isang dosenang mga plato nang sabay-sabay, lalo na kapag hinaharap ang mga iskedyul ng mataas na halaga ng pagmamanupaktura ng maliit na dami. Pl...
Tingnan ang higit pa
Ano ang mga benepisyong pang-output ang nakukuha ng mga negosyo sa pamamagitan ng pag-update ng lumang kagamitan para sa EDM spark erosion

03

Aug

Ano ang mga benepisyong pang-output ang nakukuha ng mga negosyo sa pamamagitan ng pag-update ng lumang kagamitan para sa EDM spark erosion

Pagkilala sa mga Lumang Pangangailangan sa Produksyon ng Spark Erosion
Tingnan ang higit pa

Mga Testimonial ng Customer

Mehmet Aydin, Production Director, Hydraulic Cylinder Manufacturer, Turkey
Pangkalahatang Katumpakan sa Tatlong Shift

Ginagamit namin ang aming deep hole drilling machine ng 20 oras kada araw sa mga hydraulic cylinder tubes, at nananatili ang concentricity sa loob ng 0.02 mm nang walang pag-aadjust ng operator. Bumaba ang scrap mula sa 7 porsyento hanggang sa ilalim ng 2 porsyento sa unang quarter, at dumating ang ROI sa loob ng 11 buwan. Napakahusay ang pagsasanay at ang tugon sa mga spare parts.

Rajesh Menon, Aerospace Components Supplier, India
Nalutas ang 100:1 Depth Challenge sa Inconel

Tinanggihan ng iba pang supplier ang aming gawain na may 1,000 mm na lalim at 10 mm na diameter na Inconel. Ang kanilang deep hole drilling machine na may ejection tooling ay nakapagpuno ng 60 patuloy na butas nang walang nabasag na tool, at ang aming AS9100 audit ay pumasa sa unang pagkakataon. Ang cycle time ay 26 minuto bawat butas, eksaktong gaya ng sinabi sa quote.

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Ang matibay na istruktura ng makina ay nagbibigay ng sub-0.05 mm na straightness sa bawat deep hole drilling machine

Ang matibay na istruktura ng makina ay nagbibigay ng sub-0.05 mm na straightness sa bawat deep hole drilling machine

Ang pundasyon ng tumpak na pagpapalit ng malalim na butas ay isang makina na hindi lumalaban. Ang aming makina para sa pagpapalit ng malalim na butas ay gumagamit ng cast iron bed na may stress-relieved na istraktura, mga rib na optimized gamit ang finite element analysis, mga ground guideways, at isang thermally symmetric na column. Ang disenyo na ito ay nakakapag-absorb ng cutting forces hanggang 12,000 N at panatilihin ang alignment ng spindle-to-guide sa loob ng 0.01 mm bawat metro, kahit matapos ang 72 oras na tuloy-tuloy na operasyon. Sa praktika, isang Koreanong tagagawa ng tubo ang naghuhukay ng 6-metro na mga tubo na may 0.1 mm na wall tolerance sa aming deep hole drilling machine, samantalang isang Italianong mold shop ay nakakapagpanatili ng 0.03 mm na positional accuracy sa mga conformal cooling channel. Kung ihahambing sa mga welded-frame na alternatibo, ang aming istruktura ay nababawasan ang vibration amplitude ng 40 porsyento, na direktang nagpapabuti sa surface finish at tool life. Ang makina ay mayroon ding opsyon na counter-rotation head para sa napakalalim na mga bore, na binabawasan ang drift nang walang secondary operations.
Ang High-Pressure Coolant and Filtration System ay nagmamaximize ng chip evacuation at tool life

Ang High-Pressure Coolant and Filtration System ay nagmamaximize ng chip evacuation at tool life

Ang pag-alis ng mga chip ang naghihiwalay sa isang produktibong deep hole drilling machine mula sa isang problema. Ang aming sistema ay nagpapadala ng hanggang 100 bar na coolant pressure sa pamamagitan ng tool, kasama ang duplex filtration na umaabot sa 20 microns at isang temperature-controlled tank na panatilihin ang coolant sa loob ng 2 degrees Celsius. Ito ay nagpipigil sa chip recutting, built-up edge, at thermal distortion, na nagpapahaba ng buhay ng carbide tool hanggang 50 porsyento sa stainless steel at Inconel. Isang Brazilian agricultural machinery plant na nagsisidrill ng 120 mm na bores sa forged steel ay nag-uulat ng 99.2 porsyento na first-pass yield at pagpapalit ng tool bawat 180 holes imbes na bawat 90. Ang coolant system ay ganap na nakakulong, sumusunod sa European workshop environmental standards, at kasama ang chip conveyor at oil mist extraction. Para sa mga high-volume producer, ito ay nangangahulugan ng mas mababang consumable cost, mas malinis na parts, at mas kaunti na hindi inaasahang paghinto. Bawat deep hole drilling machine na ipinapadala namin ay kasama ang coolant commissioning report na may pressure.
Whatsapp Whatsapp Email Email Mobile Mobile IBABAWIBABAW