Deep Hole Gun Drilling Machine | Ratio na 100:1, Kalidad ng Pagpaposisyon na 0.01 mm

Lahat ng Kategorya

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Mobile/Whatsapp
Wechat
LinkedIn
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Kasunod na dokumento
Mangyaring i-upload ang kahit isang kasunod na dokumento
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Mga Solusyon sa Precision Deep Hole Gun Drilling Machine Mula sa Isang Pinagkakatiwalaang Tsino na Tagagawa

Mga Solusyon sa Precision Deep Hole Gun Drilling Machine Mula sa Isang Pinagkakatiwalaang Tsino na Tagagawa

Ang Taizhou Chuang Yuan Machine Tool Co., Ltd. ay gumagawa ng mga Deep Hole Gun Drilling Machines mula noong 2003 sa lungsod ng Taizhou, probinsya ng Jiangsu, Tsina. Ang aming Deep Hole Gun Drilling Machine ay nakakapagpabuo ng mga butas na may diameter mula 2 mm hanggang 40 mm, may ratio ng lalim sa diameter hanggang 100:1, surface roughness na Ra 0.4–1.6 um, at positioning accuracy na 0.01 mm bawat 300 mm. Ang bilis ng spindle ay umaabot sa 6,000 rpm kasama ang coolant pressure na hanggang 100 bar, kaya ang mga malalim na butas ay nabubuo nang isang beses lamang nang walang peck drilling. Sa paggawa ng hydraulic cylinder, ang mga customer ay nagbabara ng mga butas na 800 mm ang lalim sa mga siko ng 45 steel sa loob ng 18 minuto bawat bahagi, na pumapababa ng cutting cycle time ng 35%. Sa paggawa ng mold, isang Aleman na tool shop ang gumagamit ng aming Deep Hole Gun Drilling Machine para magpabuo ng mga water line na 600 mm ang lalim sa bakal na 1.2344 na may concentricity na loob ng 0.02 mm, kaya walang pangalawang reaming ang kinakailangan. Sa produksyon ng medical implant, isang Swiss na customer ang nagbabara ng mga butas na 3 mm ang diameter sa buong 120 mm na titanium bars nang walang anumang deflection, na pananatilihin ang tolerance sa loob ng 0.015 mm.
Kumuha ng Presyo

Pag-aaral ng Kasong

35% na Pagbawas sa Oras ng Siklo para sa Tagagawa ng Hydraulic Cylinder sa India

Isang tagagawa ng hydraulic cylinder sa Pune, India, ay nag-drill ng mga butas na 800 mm ang lalim sa mga bar ng bakal na may grado na 45 gamit ang karaniwang twist drill at kailangan ng 27 minuto bawat piraso, kasama ang madalas na pagkabali at 2% na basura. Pagkatapos mag-install ng aming Deep Hole Gun Drilling Machine na may 100 bar na coolant system at 2,800 rpm na spindle, bumaba ang oras ng siklo sa 18 minuto bawat piraso, bumaba ang basura sa 0.3%, at nanatiling nasa loob ng 0.1 mm ang tuwid na pagkakasunod-sunod ng butas sa buong 800 mm. Ang kumpanya ay ngayon ay nag-e-export ng hydraulic cylinder patungo sa Europa at nadagdagan ang buwanang output ng 2,400 piraso.

0.02 mm na Pagkakasentro para sa Isang Tagagawa ng Mold Base mula sa Germany

Kailangan ng isang tagagawa ng mold mula sa Alemanya ng mga cooling channel na may lalim na 600 mm sa mga bloke ng bakal na 1.2344, na may concentricity na loob ng 0.02 mm. Ang tradisyonal na pag-drill ay nagdulot ng drift at nangangailangan ng reaming. Ang aming Deep Hole Gun Drilling Machine—na may BTA head at servo feed—ay nakapagpanatili ng concentricity na loob ng 0.018 mm at surface roughness na Ra 0.6 um sa isang pass lamang. Binawasan ng customer ang secondary operations ng 80%, pinabilis ang lead time mula sa 12 araw patungong 5 araw, at ngayon ay gumagamit sila ng dalawang shift kada araw sa parehong machine.

Mga Butas sa Titanium na 3 mm na Walang Deflection para sa Isang Tagagawa ng Medical Implant mula sa Switzerland

Kailangan ng isang tagagawa ng medical implant mula sa Switzerland ng mga butas na may diameter na 3 mm sa buong 120 mm na titanium bars, na may tolerance na loob ng 0.015 mm. Ang aming Deep Hole Gun Drilling Machine—na may high-pressure coolant at carbide gun drill—ay nakamit ang tolerance na 0.012 mm at surface finish na 0.4 um, nang walang nakikitang deflection. Tumataas ang production yield hanggang 99.6%, ang tool life ay umabot sa 120 holes bawat regrind, at ngayon ay ginagamit na ng customer ang aming machine para sa tatlong implant lines at nag-e-export sa 14 bansa.

Mga kaugnay na produkto

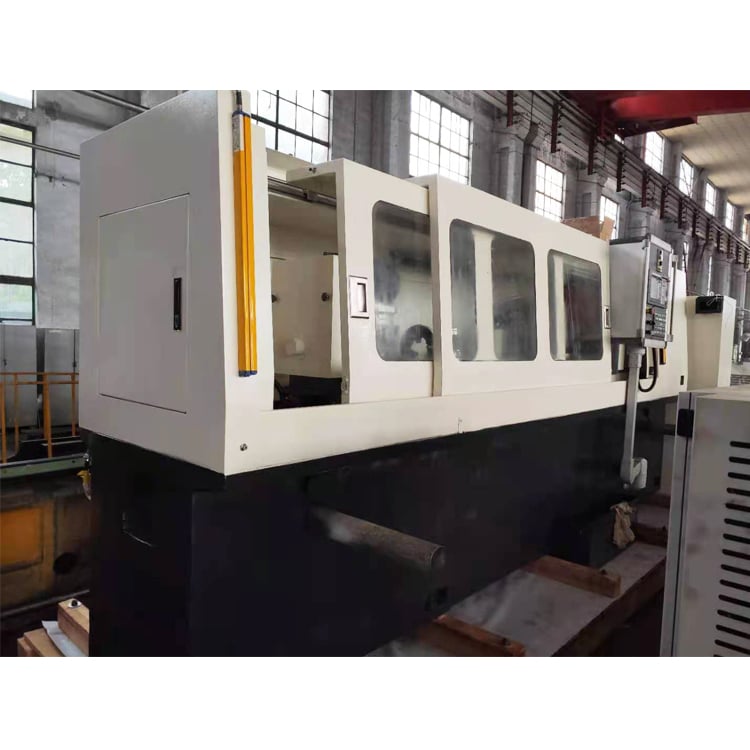
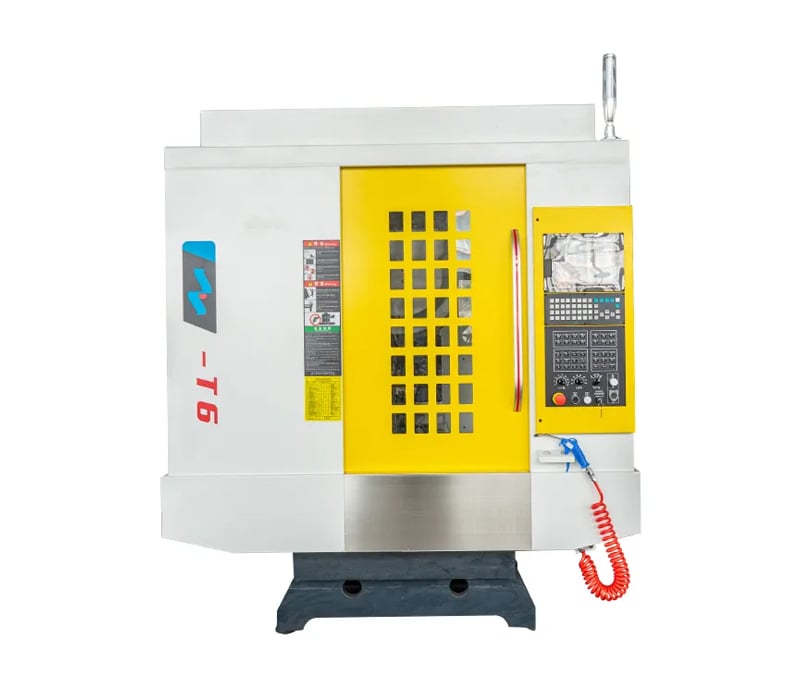
Ang Deep Hole Gun Drilling Machine ay isang espesyalisadong kagamitang pang-makinis na idinisenyo upang gumawa ng mga malalim na butas nang may mataas na ratio ng haba sa diameter nang may katiyakan sa isang solong pagpasa. Sa Taizhou Chuang Yuan Machine Tool Co., Ltd., na itinatag noong 2003 sa lalawigan ng Jiangsu, Tsina, pinagsasama namin ang pananaliksik, pag-unlad, produksyon, at benta upang maghatid ng maaasahang mga makina ng pambihirang katiyakan sa higit sa 20 bansa. Ang aming Deep Hole Gun Drilling Machine ay binuo sa paligid ng isang matibay na bakal na kastilyo, mga hardened at pinaghihigpitang box ways, at isang presisyong spindle na umaabot sa 6,000 rpm. Ang sistema ng coolant ay nagbibigay ng hanggang 100 bar na presyon, na epektibong nag-aalis ng mga chip at kontrolado ang thermal growth sa mahabang siklo. Ang makina ay kaya ng mga diameter ng butas mula 2 mm hanggang 40 mm at mga ratio ng lalim sa diameter hanggang 100:1, na may positioning accuracy na 0.01 mm bawat 300 mm at roundness na loob ng 0.02 mm. Ang proseso ng produksyon ay nagsisimula sa mahigpit na inspeksyon ng hilaw na materyales, sumunod ang CNC machining ng bed at headstock, ang hand scraping ng mga guideway, at ang dynamic balance testing ng spindle. Bawat yunit ay dumaan sa 72-oras na tuloy-tuloy na pagsubok na sinusuri ang tuwid na anyo ng butas, kalidad ng surface finish, at katatagan ng presyon ng coolant. Ang Siemens 828D CNC system ang nangangasiwa sa feed rates, bilis ng spindle, at daloy ng coolant, at nakakaimbak ng hanggang 500 programa para sa mabilis na pagbabago ng gawain. Ang awtomatikong sistema ng pag-alis ng chip ay binabawasan ang manu-manong pakikisalamuha at panatiling malinis ang lugar ng trabaho. Sa tunay na aplikasyon, isang tagapagawa ng hydraulic cylinder sa India ay nagpuputol ng mga butas na 800 mm ang lalim sa mga siko ng 45 steel sa loob ng 18 minuto bawat piraso; isang tagapagawa ng mold sa Alemanya ay nakakapagpanatili ng concentricity na 0.018 mm sa bakal na 1.2344; at isang tagapagawa ng medikal na kagamitan sa Switzerland ay nagpapadaug ng mga butas na 3 mm sa buong 120 mm na titanium bars sa loob ng toleransiyang 0.012 mm. Ang mga resultang ito ay galing sa aming pokus sa praktikal na inhinyerya: mga hardened na guideway, mga precision ground ballscrews, at isang high-pressure coolant unit na sama-samang binabawasan ang tool cost bawat butas hanggang 28% at tumataas ang throughput ng 35%. Ang aming pabrika ay sumasaklaw sa buong proseso mula sa casting at machining hanggang sa assembly at testing, kaya kontrolado namin ang kalidad sa bawat hakbang. Nagbibigay kami ng CE certification, 24-buwan na warranty, on-site installation, at online operator training. Kung ikaw ay nasa larangan ng mold making, hydraulic equipment, aerospace, medical devices, o defense manufacturing, ang aming Deep Hole Gun Drilling Machine ay nag-aalok ng isang maaasahan, epektibo, at mura na solusyon para sa mga hamon sa deep hole drilling. Patuloy kaming nag-iinvest sa pananaliksik at nakikinig sa feedback ng mga customer mula sa Europa, Asya, Timog Amerika, at Middle East, at pinapaganda ang aming mga makina upang tugunan ang iba’t ibang kapaligiran sa produksyon at tulungan ang aming mga kasosyo na palawakin ang kanilang lokal na merkado nang may tiwala.

Mga Madalas Itanong

Ano ang mga materyales na kayang i-proseso ng inyong Deep Hole Gun Drilling Machine?

Ang aming Deep Hole Gun Drilling Machine ay kaya ng carbon steel, alloy steel, stainless steel, cast iron, aluminum, copper, titanium, at Inconel. Halimbawa, nakakapag-drill ito ng 3 mm na mga butas sa buong 120 mm na titanium bars at 800 mm na mga butas sa 45 steel rods. Ang katigasan hanggang HRC 42 ay angkop. Para sa mas matitigas na materyales, inirerekomenda namin ang coated carbide gun drills at ang pag-aadjust ng feed rates. Ang aming mga inhinyero ay nagbibigay ng mga cutting parameters batay sa iyong materyal at sukat ng butas.
Ang makina ay sumusuporta sa mga diameter ng butas mula 2 mm hanggang 40 mm at depth-to-diameter ratios hanggang 100:1. Para sa isang 10 mm na butas, maaari mong i-drill ito hanggang 1,000 mm sa isang pass lamang. Ang coolant pressure na hanggang 100 bar ay nagpapaseguro ng epektibong chip removal at straightness. Kung ang iyong ratio ay lumalampas sa 100:1, maaari naming i-customize ang makina gamit ang mas malaking coolant system at espesyal na guide bushings.
Ginagamit namin ang isang matigas na kast iron bed, hardened box ways, at precision ground ballscrews upang mabawasan ang vibration. Ang high-pressure coolant system ay mabilis na nag-aalis ng chips, at ang Siemens CNC ay nagsisiguro na ang feed rates ay nananatiling loob ng 0.01 mm. Karaniwan, ang straightness ay nananatiling loob ng 0.1 mm sa bawat 800 mm, ang roundness ay loob ng 0.02 mm, at ang surface roughness ay nasa pagitan ng Ra 0.4 at 1.6 um. Bawat machine ay dumaan sa 72-oras na tuloy-tuloy na pagsusulit bago i-ship.
Ang standard models ay inii-ship sa loob ng 30 hanggang 45 araw pagkatapos ng deposit; ang customized models ay tumatagal ng 60 hanggang 75 araw. Nagbibigay kami ng 24-month warranty, on-site installation, at online training. Ang spare parts ay magagamit sa loob ng hindi bababa sa 10 taon. Nag-o-offer din kami ng remote diagnostics sa pamamagitan ng CNC system, kaya ang karamihan sa mga isyu ay maaaring malutas nang walang site visit, na binabawasan ang downtime para sa mga customer sa higit sa 20 bansa.
Oo. Pinapagawa namin ang haba ng paggalaw, bilis ng spindle, presyon ng coolant, sistema ng kontrol, at mga fixture. Halimbawa, gumawa kami ng isang makina para sa isang tagagawa ng hulma mula sa Alemanya na may 600 mm na haba ng paggalaw at kailangan ng 0.018 mm na concentricity. Maaari naming idagdag ang awtomatikong paglo-load, conveyor ng mga chip, at pagsubaybay sa mga tool. Ang aming mga inhinyero ay susuriin ang inyong mga drawing at sample, tapos magmumungkahi ng isang konpigurasyon na akma sa inyong badyet at mga layunin sa produksyon.

Mga Kaugnay na Artikulo

Paano pumili ng isang machining center?

12

Dec

Paano pumili ng isang machining center?

Tingnan ang higit pa
Anong serbisyo pagkatapos ng benta ang dapat ipagkaloob ng mga mapagkakatiwalaang tagapag-suplay ng EDM drilling machine

14

Jul

Anong serbisyo pagkatapos ng benta ang dapat ipagkaloob ng mga mapagkakatiwalaang tagapag-suplay ng EDM drilling machine

Ang Ebolusyon ng Flexible na Pagmamanufaktura sa pamamagitan ng Modular na Arkitektura: Ang mga modernong industriyal na tanawin ay nangangailangan ng mataas na antas ng kakayahang umangkop, kung saan ang kakayahan na mabilis na baguhin ang mga konpigurasyon ng produksyon ang nagtatakda sa ritmo ng operasyon ng isang pasilidad....
Tingnan ang higit pa
Paano bawasan ang pagsusuot ng drill bit habang ginagawa ang patuloy na deep hole machine processing tasks

03

Aug

Paano bawasan ang pagsusuot ng drill bit habang ginagawa ang patuloy na deep hole machine processing tasks

Pag-unawa sa Mekanika ng Thermal Stress sa Deep Hole. Ang pagpapatuloy ng boring at mataas na lalim na machining tasks sa mga industrial production lines ay nagdudulot ng matitinding thermal at mechanical challenges na kadalasang sinusubok ang mga limitasyon ng cutting tooling. W...
Tingnan ang higit pa
Ano ang mga pamantayan sa kalidad ng export na kailangan ng mga internasyonal na kliyente para sa mga produkto ng wire cutting machine

03

Aug

Ano ang mga pamantayan sa kalidad ng export na kailangan ng mga internasyonal na kliyente para sa mga produkto ng wire cutting machine

Pag-unawa sa Internasyonal na Pagkakasunod-sunod sa Export sa Precision Machining: Ang pag-navigate sa kumplikadong larangan ng global na industriyal na kalakalan ay nangangailangan ng malalim na pag-unawa sa mahigpit na mga teknikal na pamantayan na ipinapataw ng mga buyer mula sa ibang bansa para sa mga advanced na metal...
Tingnan ang higit pa

Mga Testimonial ng Customer

Rajesh Mehta, Production Manager, Pune, India
Mahusay na Katiyakan at Uptime sa Araw-araw na Produksyon

Bumili kami ng isang Deep Hole Gun Drilling Machine para sa aming linya ng hydraulic cylinder. Pagkalipas ng anim na buwan, bumaba ang cycle time mula 27 hanggang 18 minuto bawat bahagi, at bumaba ang scrap sa ilalim ng 0.5%. Ang sistemang coolant na may 100 bar ay kayang gamitin sa mga butas na may lalim na 800 mm sa 45 steel nang walang nababasag na drill. Ang pag-install at pagsasanay ay maayos, at tumatakbo ang makina ng dalawang shift araw-araw nang walang malalaking problema. Naging ito ang pinakamaaasahang makina sa aming pasilidad.

Thomas Keller, Operations Director, Zurich, Switzerland
Maaasahang Pagganap para sa Pagbuo ng Hulma at mga Bahagi para sa Medisina

Ang aming produksyon ng Swiss medical implant ay nangangailangan ng 3 mm na mga butas sa buong 120 mm na titanium bars. Ang Deep Hole Gun Drilling Machine na ito ay may kakayahang panatilihin ang 0.012 mm na toleransya at 0.4 um na surface finish nang pare-pareho. Ginagamit din namin ito para sa mold bases at nakakamit ang 0.02 mm na concentricity. Ang Siemens control ay nakakaimbak ng 500 na programa, kaya mabilis ang pagbabago ng gawain. Pagkalipas ng isang taon, bumaba ang tool cost bawat butas ng 28%, at tumaas ang output ng 35%. Napakahusay na suporta mula sa tagagawa.

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
High-Pressure Coolant System Para sa Malalim na Butas Hanggang 100:1 Ratio

High-Pressure Coolant System Para sa Malalim na Butas Hanggang 100:1 Ratio

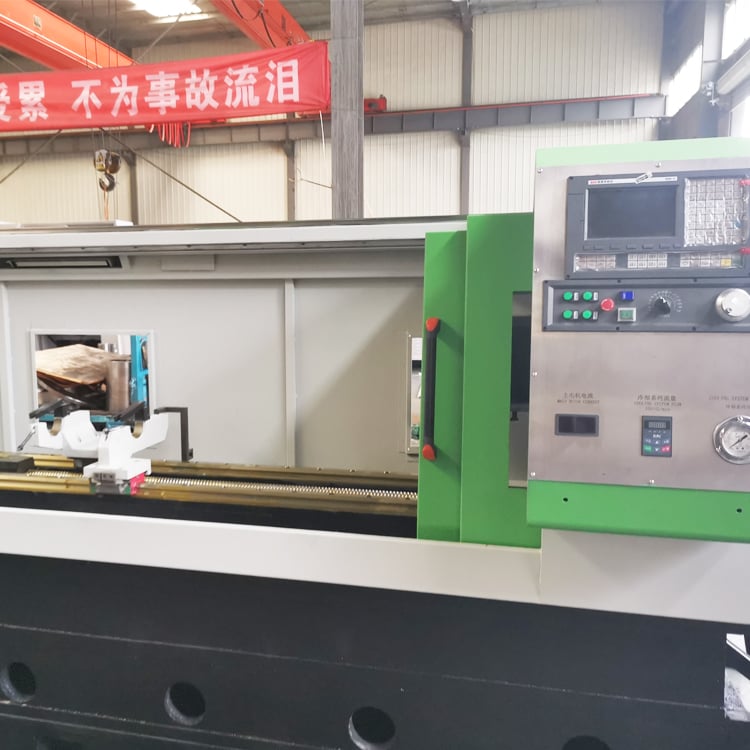
Ang aming Deep Hole Gun Drilling Machine ay may sistema ng coolant na nagpapadala ng hanggang 100 bar na presyon, na mahalaga para sa deep hole drilling. Ang mataas na presyon ay nagpapalabas ng mga chip mula sa butas, nagpapalamig sa cutting edge, at pinipigilan ang pagkakapit ng mga chip na nagdudulot ng pagsira sa drill at mahinang surface finish. Dahil dito, posible ang one-pass drilling na may depth-to-diameter ratio hanggang 100:1—kaya naman ang isang 10 mm na butas ay maaaring abotin ang 1,000 mm nang walang peck drilling. Sa produksyon ng hydraulic cylinder, tumutulong ang sistemang ito na mag-drill ng 800 mm na lalim na mga butas sa 45 steel rods sa loob ng 18 minuto bawat bahagi, na binabawasan ang cycle time ng 35%. Sa mold making, suportado nito ang 600 mm na lalim na cooling channels sa 1.2344 steel na may concentricity na 0.018 mm. Kasama sa sistema ang high-pressure pump, filtration unit, at adjustable flow control, at gumagana ito kasama ang water-based o oil-based coolants. Ang coolant tank ay sukat para sa patuloy na operasyon, at ang chip removal system ay nagpapanatili ng kalinisan sa work area.
Ang matibay na istraktura ng makina ay nagtiyak ng 0.01 mm na positioning accuracy

Ang matibay na istraktura ng makina ay nagtiyak ng 0.01 mm na positioning accuracy

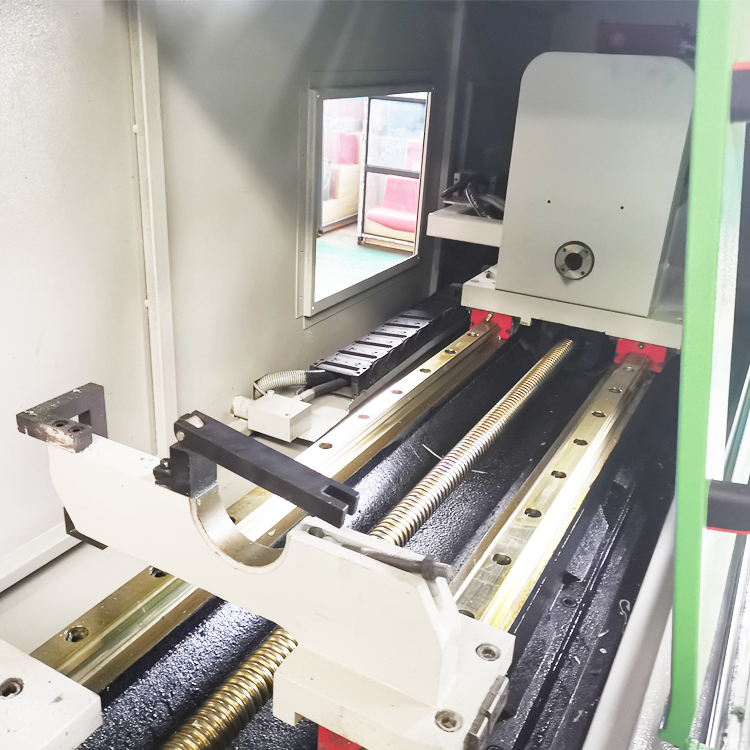
Ang Deep Hole Gun Drilling Machine ay itinatayo sa isang mabigat na bakal na kama na may mga pino at matitibay na mga rib na sumisipsip ng vibrasyon at nagpapanatili ng katatagan habang ginagawa ang malalim na pagputol. Ang mga hardened at pinapakinis na box ways, kasama ang mga mataas na presisyong pinapakinis na ballscrew, ay nagbibigay ng katiyakan sa posisyon na 0.01 mm bawat 300 mm at pag-uulit na 0.005 mm. Ang spindle ay dynamically balanced at suportado ng mga high-precision bearing, na umaabot sa 6,000 rpm na may mababang runout. Ang ganitong katatagan ay napakahalaga sa deep hole drilling, kung saan ang maliit na deflection ay lumalaki nang malaki sa mga mahahabang butas. Isang German mold maker ang gumamit ng makina na ito upang mapanatili ang concentricity na 0.018 mm sa mga butas na may lalim na 600 mm, samantalang isang Swiss medical producer ay nakamit ang toleransya na 0.012 mm sa mga butas na may diameter na 3 mm sa loob ng mga bar na gawa sa titanium na may kapal na 120 mm. Ang istruktura nito ay sumusuporta rin sa roundness na loob ng 0.02 mm at surface roughness na Ra 0.4 hanggang 1.6 um, na binabawasan ang pangangailangan ng secondary reaming at binababa ang kabuuang gastos sa proseso. Bawat makina ay dumaan sa hand scraping at laser interferometer calibration bago ma-ship.
Whatsapp Whatsapp Email Email Mobile Mobile IBABAWIBABAW