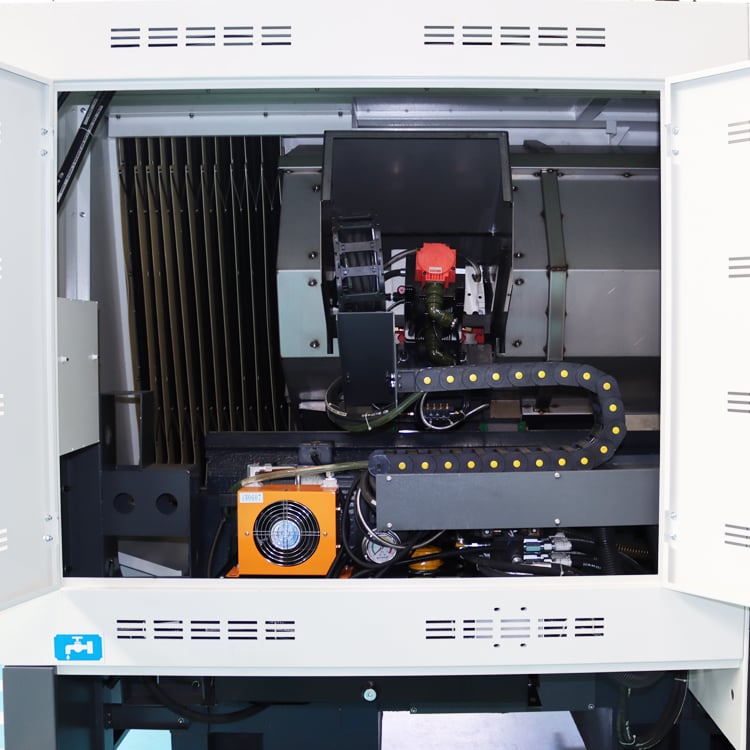
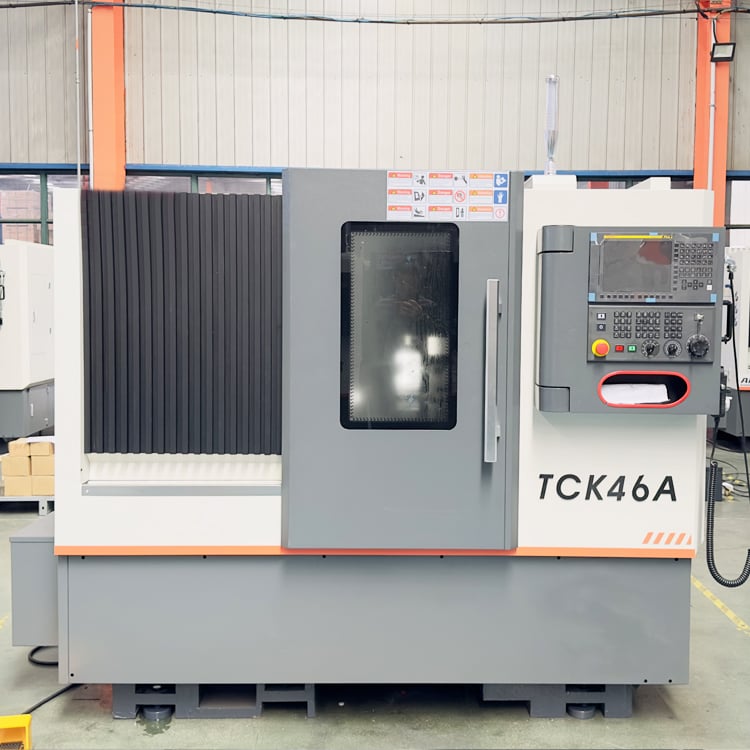
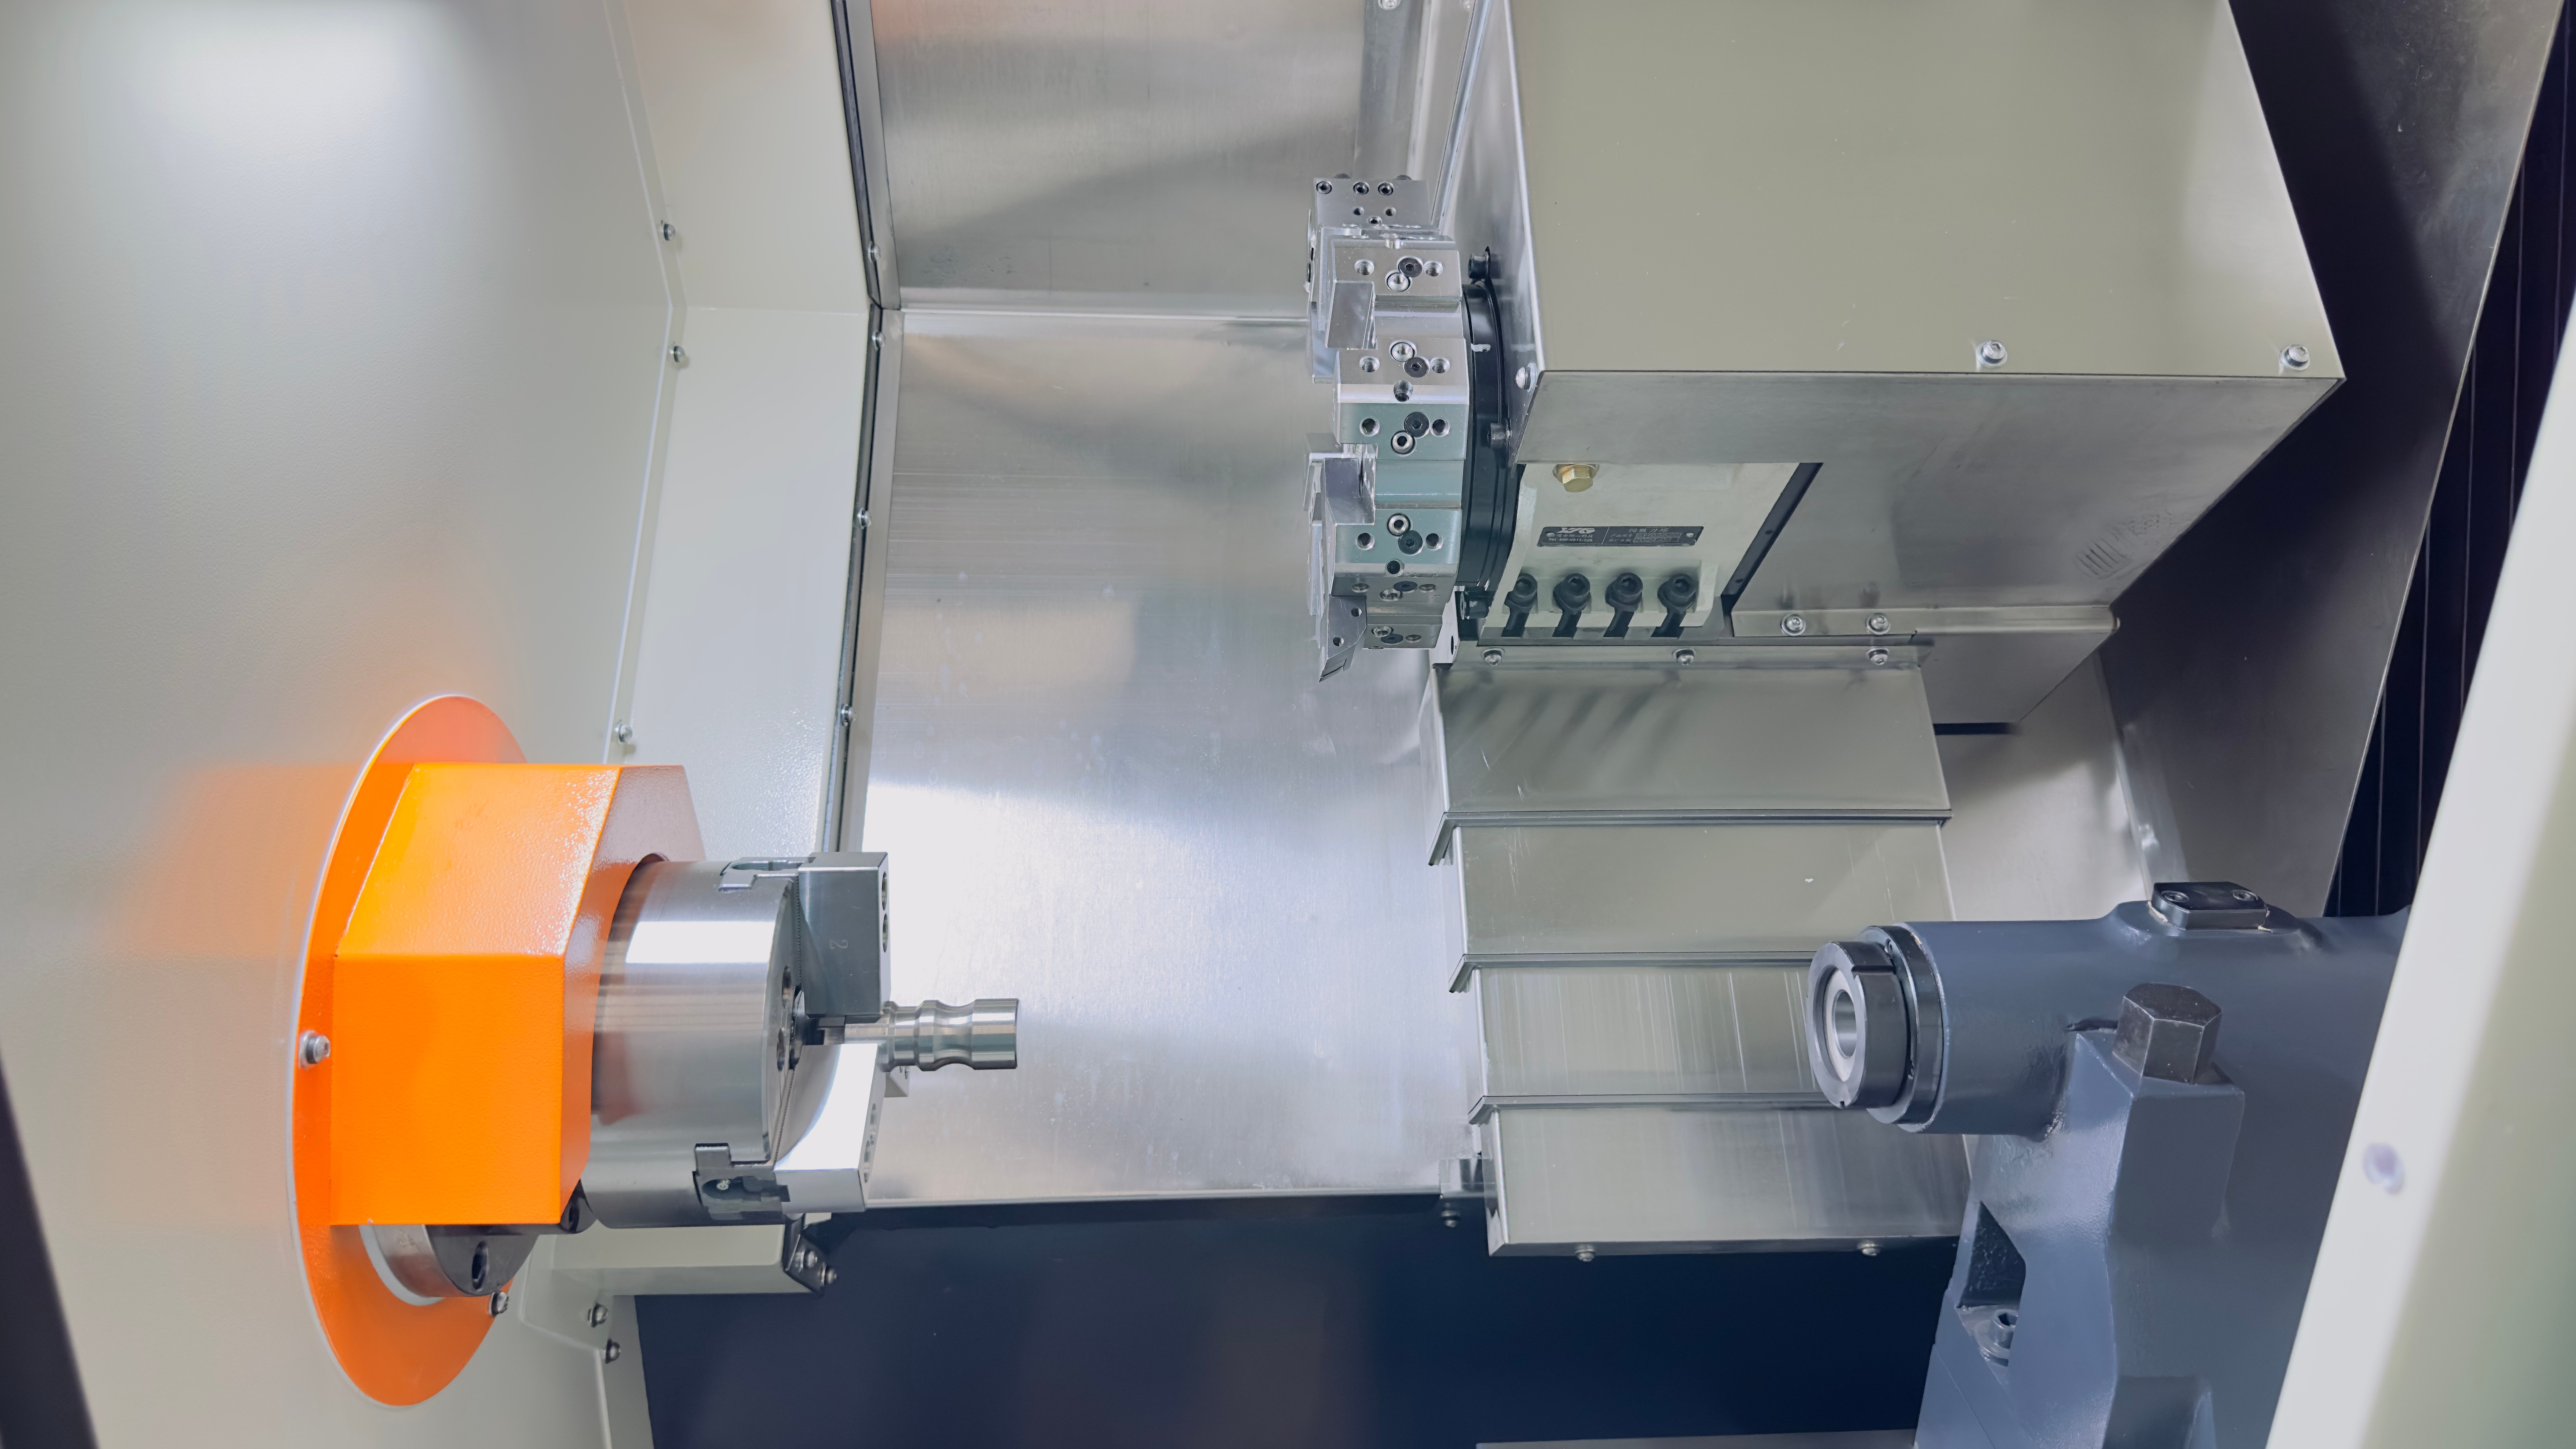
En vridfräsande svarv är inte bara en svarv med en borr monterad på tornet. Det är en helhetsprocessstrategi som avgör hur många gånger en del hanteras, hur mycket golvutrymme en verkstad förbrukar och hur snabbt ett offertförslag blir en levererad order. Taizhou Chuang Yuan Machine Tool Co., Ltd. har förfinat denna strategi sedan 2003 genom att integrera forskning, utveckling, produktion och försäljning under ett tak i staden Taizhou, provinsen Jiangsu. Vårt program för vridfräsande svarvar börjar med applikationsingenjörsarbete. Vi granskar delritningar, årliga volymer, materialklasser och toleransangivelser, och rekommenderar sedan en konfiguration: spännklo 6–15 tum, stångkapacitet upp till 80 mm, roterande verktygsstationer från 8 till 12, C-axelupplösning på 0,001 grader, spindelhastigheter på 3 000–6 000 rpm samt valfri Y-axelrörelse på ±50 mm. På produktionsgolvet är varje bas för vridfräsande svarvar gjuten, åldrad och bearbetad internt, och monteras sedan på temperaturstyrda linjer. Spindelagren balanseras till G1,0, kuglskruvar förspänns och laserinterferometri verifierar positionsnoggrannheten på ±0,005 mm och upprepbarheten på 0,003 mm innan leverans.
Kontrollval speglar verkligheten kring global tillverkning. Kunder i Nordamerika anger ofta Fanuc med G-kod, europeiska köpare föredrar ofta Siemens med ShopTurn och distributörer i Sydostasien väljer ofta Syntec för kostnadseffektivitet och lokal servicekompetens. Varje svarvfräs är levererbar med konversationell programmering, verktygslivshanteringsfunktion, spåntransportör, stångmatare, automatisk dörr samt dokumentation på engelska, spanska, ryska eller arabiska. Denna flexibilitet är avgörande eftersom en svarvfräs som passar operatören ger högre produktivitet än en tekniskt överlägsen maskin som ingen kan programmera. Vi verifierar detta passform med en 48-punkts fabriksgodkännandetest som omfattar geometrisk noggrannhet, spindelrunout, tornupprepbarhet, kylvätskeflöde samt en 24-timmars kontinuerlig skärningscykel. Kunderna får testrapporten, laserkalibreringsdiagrammet och vibrationsanalysen innan svarvfräsen lämnar vår anläggning.
Resultaten visas i fältet. En mexikansk bilkomponentleverantör minskade cykeltiden för styrväxellådor med 58 procent och sänkte utslaget från 4,2 till 0,9 procent efter övergången till en vrid-och-fräsande svarv. Ett tyskt verkstadsföretag ökade produktionen av hydrauliska manifolder från 220 till 560 stycken per vecka och uppnådde en vinkelrätthet på 0,008 mm. En kanadensisk underleverantör inom luft- och rymdfarten ökade produktionen av fästen från 38 till 72 delar per skift samtidigt som den sanna positionen bibehölls på 0,007 mm. Bakom dessa siffror ligger gemensamma förmågor: färre inställningar, noggrannhet vid enkeluppspänning, minskat arbete i gång och lägre arbetsinsats per del. På marknader där kvalificerade operatörer är knappa gör en vrid-och-fräsande svarv att en maskinist kan driva det som tidigare krävde tre maskiner och två hjälpare.
Vi stödjer mer än 20 exportmarknader med en 24-månaders garanti, fjärrdiagnostik, servicehandledningar på engelska och ett reservdelspaket som skickas inom 72 timmar. Distributörer får marknadsföringsfiler, utbildningsvideor och konfigurationsguider så att de kan sälja svarvfräsautomaten med självförtroende. För slutanvändare hjälper våra ingenjörer till med fästkonstruktion, skärparametrar och första-delen-provning via video eller på plats. Oavsett om du bearbetar ventilkroppar i partier om 50 eller bygglås i partier om 5 000 skalar svarvfräsautomatplattformen med dig och skyddar noggrannhet, genomströmning och marginaler när din orderbok växer.