Högtrycksvattenstrålskärningsmaskin | 420 MPa kallskärning med hög precision

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Högtrycksvattenstrålskärningsmaskin med 420 MPa precision och fältstöd i 20+ länder

Högtrycksvattenstrålskärningsmaskin med 420 MPa precision och fältstöd i 20+ länder

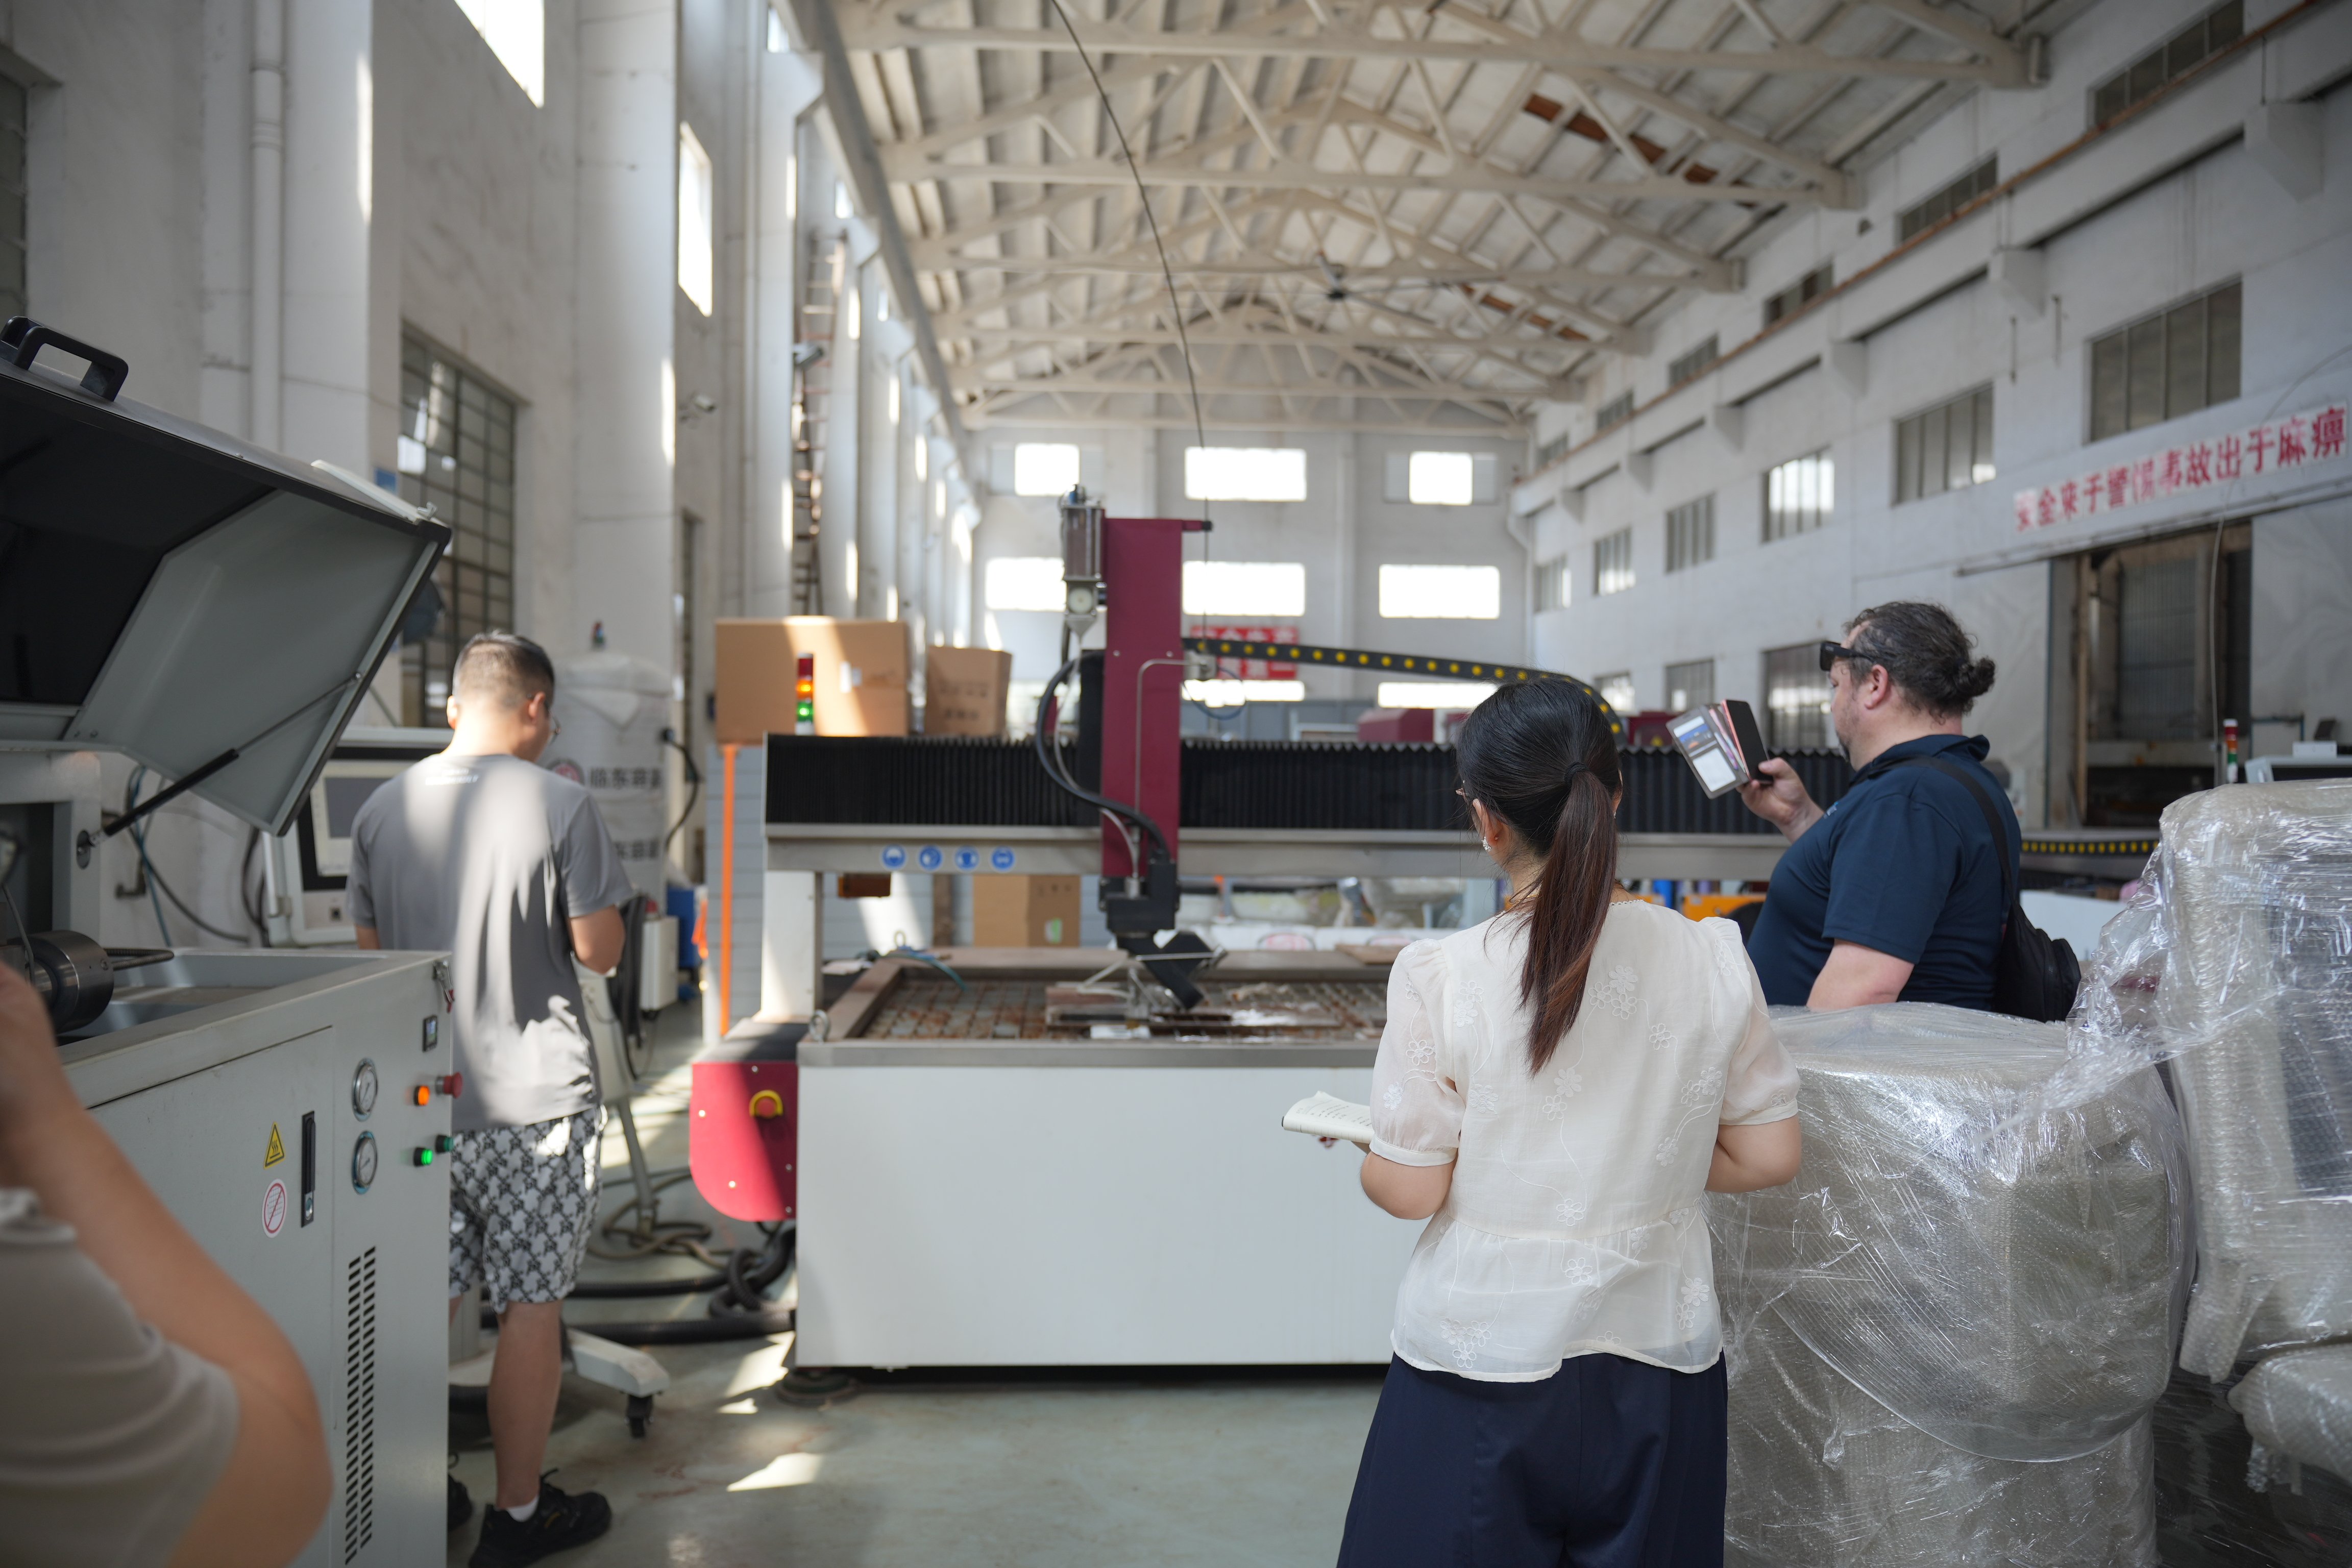
Taizhou Chuang Yuan Machine Tool Co., Ltd. levererar högtrycksvattenstrålskärmaskinsystem som är utformade för fabriker som inte kan tillåta termisk deformation, verktygsbytestid eller inkonsekvent kvalitet på skärkanten. Sedan 2003 har vi integrerat forskning och utveckling, produktion och försäljning under ett tak i Taizhou City, Jiangsu-provinsen, Kina, så att varje intensifierpump, skärhuvud och CNC-bärarmaskin justeras efter en enda kvalitetsstandard istället for att monteras från blandade leverantörer. Våra högtrycksvattenstrålskärmaskiner uppnår ett arbetstryck på 420 MPa, håller trycksvängning inom 2 procent och positionerar skärhuvudet med en noggrannhet på plus/minus 0,05 mm över ett arbetsbord på 3 000 mm × 1 500 mm. En 30 kW intensifier med dubbla kolvar möjliggör kontinuerlig skärning av 20 mm rostfritt stål med en hastighet på 180 mm per minut, medan slibmedelsstödda munstycken kan skära 50 mm titanplatta utan värmpåverkade zoner. I flygtekniska fästmonteringsverkstäder.
Få ett citat

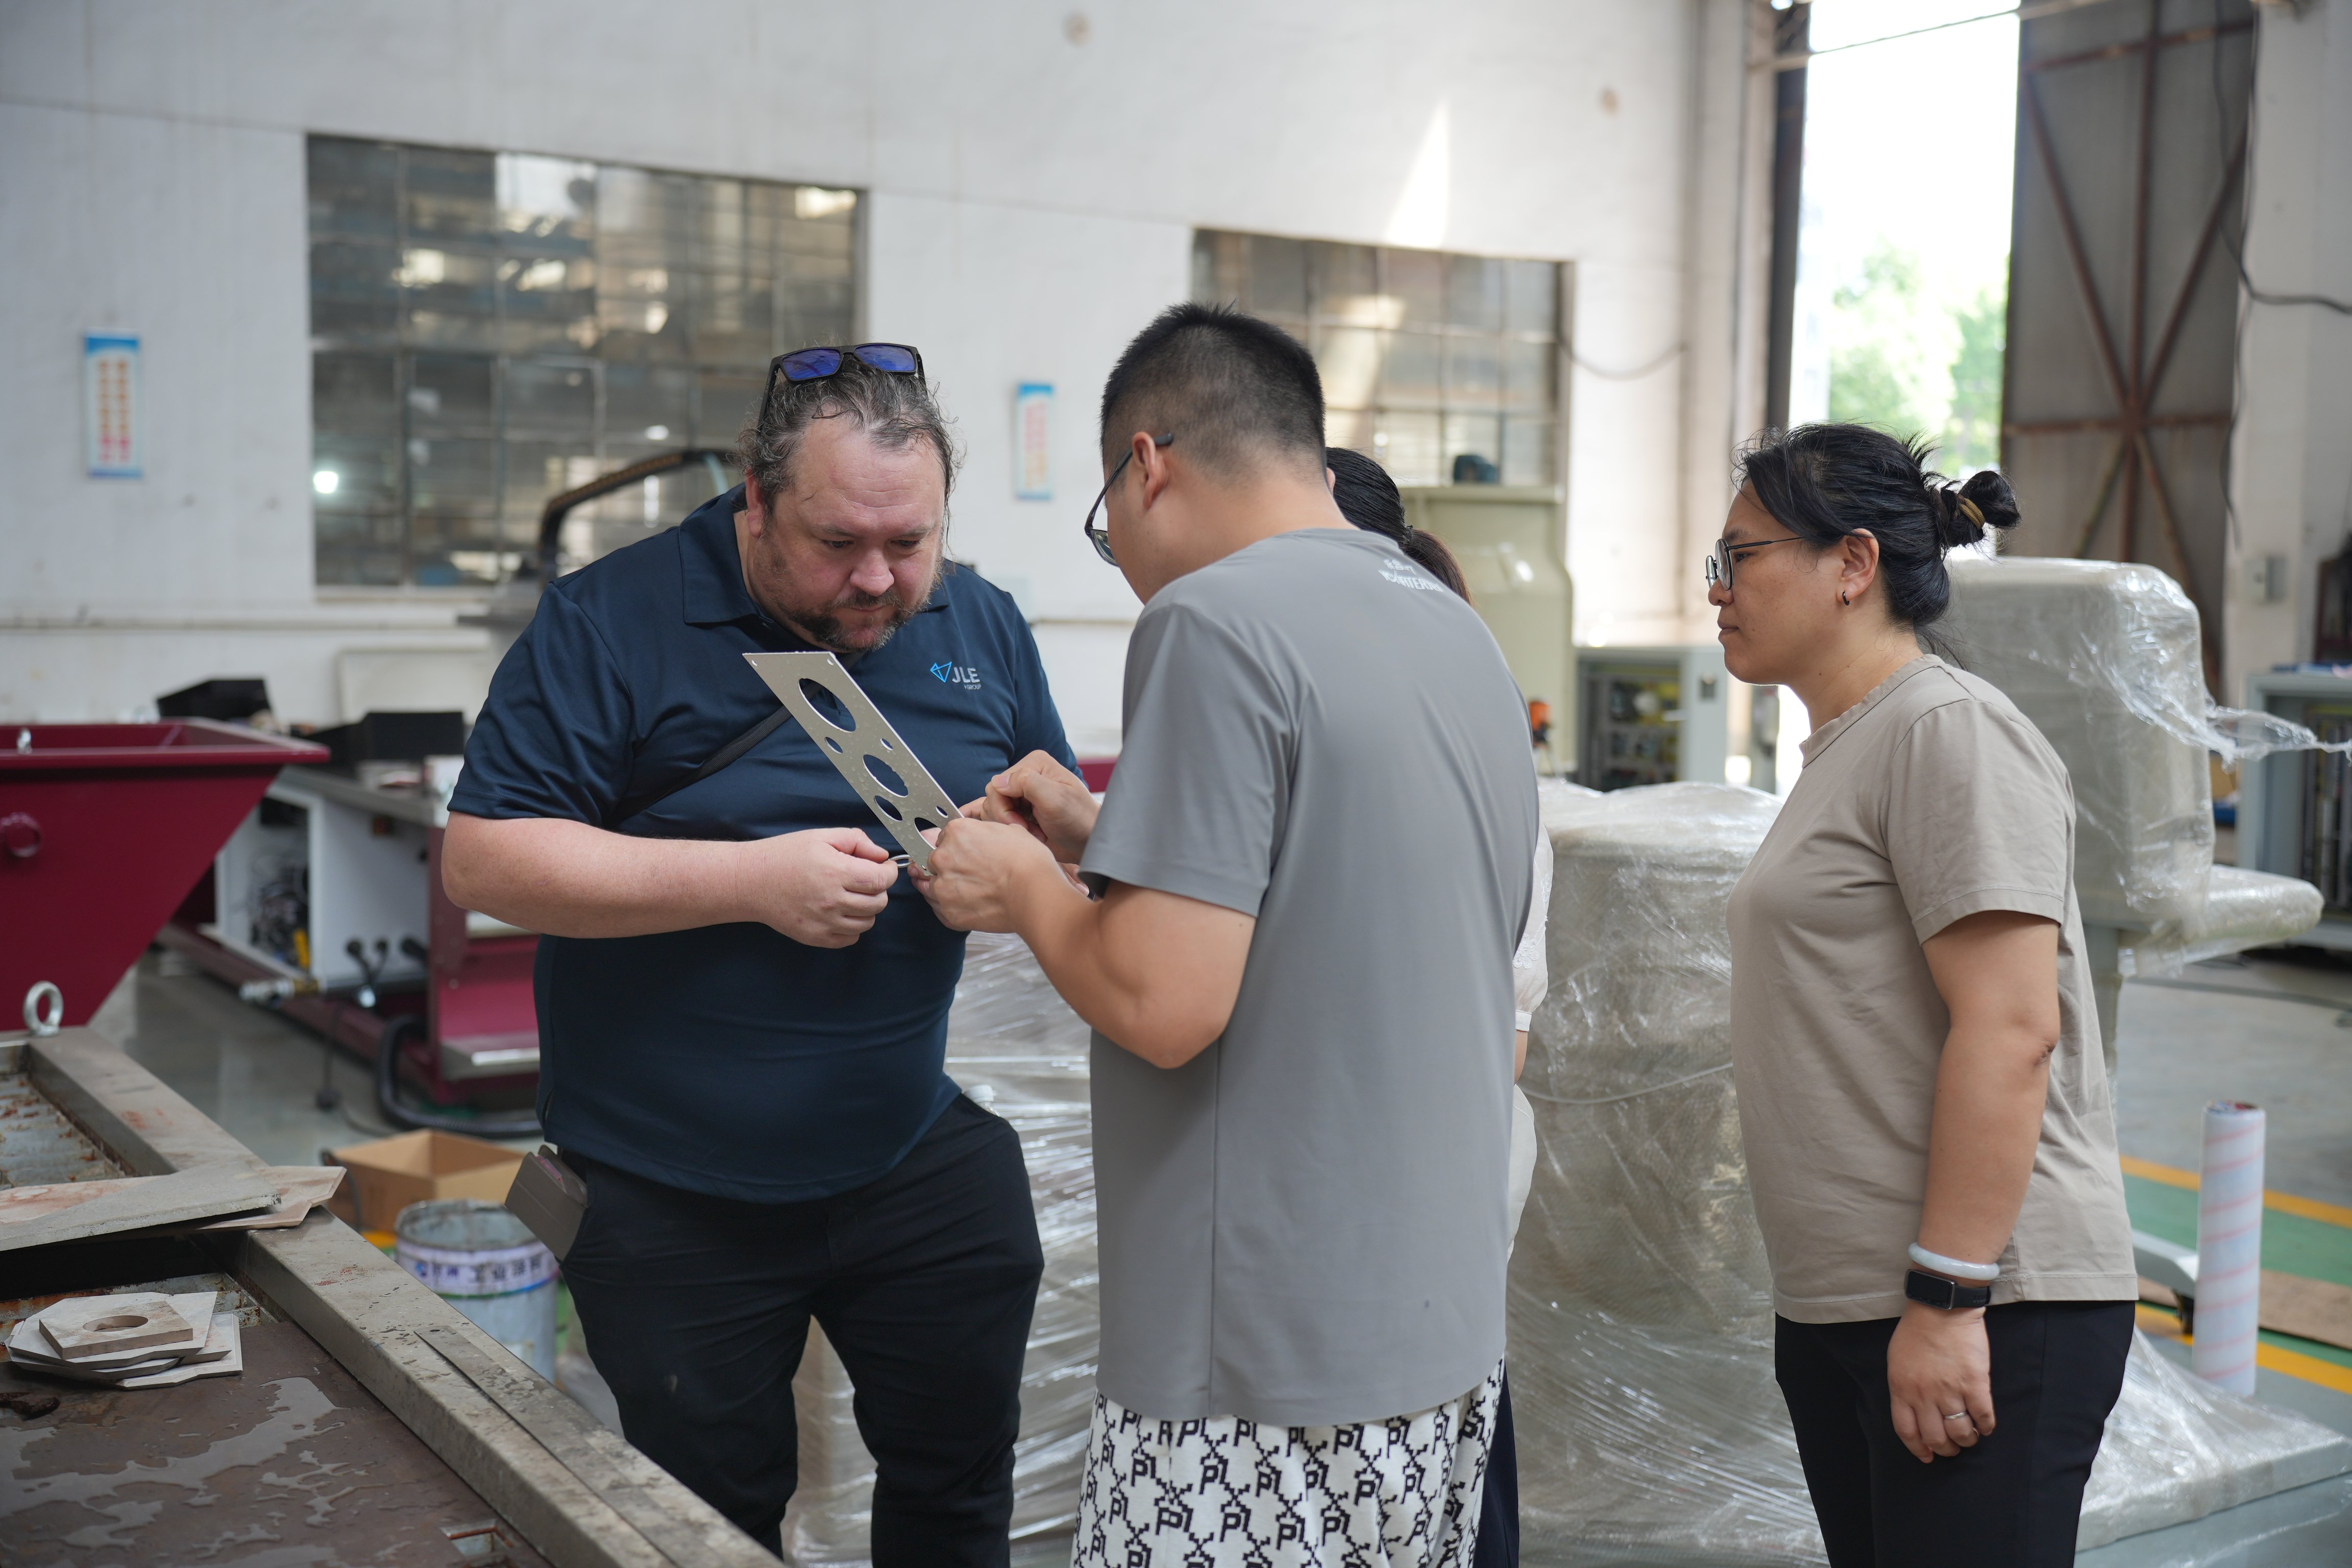
Fältprovade installationer av högtrycksvattenstrålskärningsmaskiner i över 20 länder

Schweizisk precisionssköterska skär 25 mm titanbryggor i ett enda drag

Ett framstående schweiziskt företag inom precisionsindustrin, specialiserat på komplexa luft- och rymdfartskomponenter, stötte på allvarliga tekniska flaskhalsar när de försökte profilera tunga 25 mm titanlegerade konstruktionsbärare. Deras äldre termiska laserskärutrustning orsakade konsekvent en störd värmpåverkad zon, vilket ledde till mikrodistortion och krävde en dyr och tidskrävande sekundär omfräsning som lade till över 4,5 timmar icke-produktiv arbetsinsats per produktionsomgång samt innebar en risk för bult-hål som inte uppfyllde toleranskraven. För att eliminera dessa kostsamma ineffektiviteter integrerade anläggningen vår avancerade WEITAI högtrycksvattenskärningsmaskin, utrustad med en kraftfull 420 MPa intensifieringspump, en precisionsspridningsbehållare för slipmedel och ett stabilt CNC-arbetsbord med måtten 3 000 mm × 1 500 mm. Systemet för kallskärning kördes smidigt vid 160 mm/min med slipmedel av hög kvalitet (granat) och bibehöll exakt hållningsplacering inom ±0,08 mm.

Brasiliansk stenfabrikant ökar panelutbytet med 14 procent

En etablerad brasiliansk arkitektonisk stentillverkare som specialiserar sig på lyxinteriörer i marmor och granit för högklassiga hotelllobbien stötte på betydande operativt avfall och kantskador vid bearbetning av tjocka 30 mm stenskivor med konventionella diamantsågar. Traditionell mekanisk sågning orsakade ofta allvarlig sprickbildning längs polerade kanter och resulterade i en oacceptabel skrapgrad på 22 procent. Vi utvecklade och installerade en dedikerad WEITAI högtrycksvattenstrålskärningsmaskin med en avancerad kallskärande munstycksanordning, en högtryckspump och specialiserad intelligent nestingprogramvara. Genom att använda en mikrosmal skärgång på 0,6 mm, ett robust arbetstryck på 380 MPa och en höghastighetsförflyttningshastighet på 2 500 mm per minut utförde systemet problemfritt komplexa inre hörnrundningar och intrikata böjda arkitektoniska inlägg utan att orsaka lokal strukturell sprickbildning eller ytsprickning.

Polskt metallservicecenter skär blandade material på ett bord

Ett storskaligt polskt metallservicecenter som bearbetar mångfaldiga kundbeställningar av rostfritt stål, aluminiumplåtar och tekniska kompositmaterial lider av operativa flaskhalsar och för långa ledtider på grund av att produktionen är uppdelad över flera specialiserade maskinlinjer. Vårt ingenjörsteam löste denna arbetsflödesutmaning framgångsrikt genom att leverera en mångsidig WEITAI högtrycksvattenstrålskärmaskin med dubbla skärhuvuden och en automatiserad massiv abrasivmatningsmodul som kan hantera alla tre olika materialklasserna på ett enda 3 000 mm × 1 500 mm portalkort. Rostfria stålplåtar profilskars renligen med 180 mm per minut, aluminiumplåtar med 600 mm per minut och strukturella kompositpaneler med en imponerande hastighet på 900 mm per minut. Som resultat sjönk anläggningens ledtid för komplexa beställningar med blandade material från sex dagar till endast två dagar, samtidigt som den totala maskinutnyttjandegraden i fabriken steg från 61 procent till 84 procent.

Relaterade produkter

En högtrycksvattenstrålskärningsmaskin omvandlar tryckvatten till ett kontrollerat skärverktyg, och den teknik som ligger bakom denna omvandling avgör om en fabrik vinner fart, noggrannhet eller bådadera. Taizhou Chuang Yuan Machine Tool Co., Ltd. har tillverkat precisionsmaskinverktyg sedan 2003 från staden Taizhou i provinsen Jiangsu, Kina, med integrerad forskning och utveckling, produktion och försäljning i en enda verksamhet. Vår högtrycksvattenstrålskärningsmaskin använder en 30 kW intensifierpump som pressar upp vattnet till 420 MPa, för att sedan leda det genom ackumulatorer, högtrycksslangar och en skärhuvud med orificier av safir eller diamant. I abrasivt läge matar en mätbehållare granat in i blandkammaren, där abrasivet accelereras till cirka 900 meter per sekund. Denna stråle skär 20 mm rostfritt stål med 180 mm per minut, 50 mm titan med 110 mm per minut och 30 mm marmor med 2 500 mm per minut i traversläge. Eftersom processen är kall uppstår ingen värmpåverkad zon, ingen omgjuten lager och ingen hård kant som kräver sekundär bearbetning. CNC-styrningen lagrar mer än 200 skärrecept, och modulen för automatisk nesting höjer materialutbytet från ca 72 procent till 88 procent på standardplåtar av 1 500 mm × 3 000 mm. Placeringsnoggrannheten är ±0,05 mm och upprepbarheten ±0,02 mm, vilket gör att operatörer kan skära bult-hål, spår och trimma profiler i en enda inställning. Vid tillverkning av flygplansfixturerna skyddas hålgeometrin efter svetsning; i bilinteriörer undviks genomborrningsmärken på synliga ytor; och vid stenslipning bevaras polerade ytor på 30 mm marmor och granit. Vår fabrik tillämpar en femstegs kvalitetsprocess som inkluderar pumptryckprovning vid 1,25 gånger nominellt tryck, 72 timmars kontinuerlig skärprovning, verifiering med laserinterferometer, elektriska säkerhetskontroller samt slutlig skärprovning på kundlevererat material. Våra maskiner används i över 20 exportländer och regioner, och vårt tekniska team stödjer installationer i Europa, Sydamerika, Sydostasien och Mellanöstern med fjärrdiagnostik och praktisk utbildning på plats. Vi levererar även reservdelar med förutsägbar livslängd: munstycken efter 600 timmar, högtryckstätningsringar efter 1 000 timmar och kontrollventiler efter 1 500 timmar. För tillverkare som går från laserskärning, plasmaskärning eller sågskärning till kallskärning erbjuder vår högtrycksvattenstrålskärningsmaskin en mätbar väg mot lägre kostnad per del, högre materialutbyte och renare kanter. Varje projekt börjar med en granskning av materialprov, följt av rekommendation av parametrar, fabriksgodkännande prov och installationsstöd, så att produktionslag nå stabil produktion inom dagar snarare än månader.

Vanliga frågor

Vilka material kan er högtrycksvattenstrålskärningsmaskin skära, och vilka tjocklekar är realistiska?

Våra maskiner skär rostfritt stål upp till 100 mm, titan upp till 50 mm, aluminium upp till 120 mm, marmor och granit upp till 80 mm, glas upp till 40 mm samt kompositmaterial upp till 60 mm. Standardtillverkningstjocklek för rostfritt stål är 20 mm vid 180 mm per minut med slipermedel, medan titan på 50 mm går med ca 110 mm per minut. Eftersom strålen är kall behåller materialen sin ursprungliga hårdhet och ytyta, och ingen värmpåverkad zon bildas.
Placeringsnoggrannheten är ±0,05 mm och upprepbarheten är ±0,02 mm över ett arbetsbord på 3 000 mm × 1 500 mm. Skärbredden på 0,6 mm möjliggör tät placering och små inre radier. I ett schweiziskt luft- och rymdfartsprojekt för en fästplatta förblev hålen inom ±0,08 mm efter skärning av 25 mm titan, vilket eliminerade behovet av sekundär fräsning.
Slipmedelsförbrukningen är cirka 250 gram per minut, munstyckets livslängd är 600 timmar och högtrycksättningarna håller cirka 1 000 timmar. Vid skärning av 20 mm rostfritt stål är de totala kostnaderna för förbrukningsartiklar och el vanligtvis 30–40 procent lägre än vid laserskärning för samma del, och nestingsmjälvaren höjer utbytet från 72 procent till 88 procent, vilket minskar materialkostnaden per färdigdel.
Vi levererar med en förtestad parameteruppsättning, tillhandahåller fjärrdiagnostik som loggar tryck och skärkurvor samt sänder ingenjörer för på-plats-idrifttagning. Ett polskt servicecenter slutförde installation och utbildning på fem dagar. Vi håller reservdelspaket i lager och svarar på tekniska frågor inom en arbetsdag.

Relaterade artiklar

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

03

Aug

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

Behärskning av komplexa utmaningar inom fjäderproduktion – Att navigera i intrikata aspekter av höghastighetsindustriell tillverkning kräver en djup förståelse för trådmatningsdynamik, mekaniska toleranser och fleraxlig böjningsmekanik i moderna automatiserade...
Visa mer
Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

14

Aug

Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

Att navigera i komplexiteten hos högmix-tillverkningsmiljöer Att driva en modern industriell produktionsanläggning känns ofta som att jonglera ett dussin roterande tallrikar samtidigt, särskilt när man hanterar högmix-tillverkning med låg volym. Pl...
Visa mer
Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

03

Aug

Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

Förståelse av internationell exportkompatibilitet inom precisionsbearbetning: Att navigera i den komplexa landskapet av global industriell handel kräver en grundlig förståelse av de stränga tekniska referensvärdena som utländska köpare kräver för avancerad metall...
Visa mer
Hur man justerar pulsparametrar för att förbättra ytytan på verkstyckesdelar från EDM-maskiner

09

Sep

Hur man justerar pulsparametrar för att förbättra ytytan på verkstyckesdelar från EDM-maskiner

Den centrala kopplingen mellan pulsparametrar och EDM-verktygsytans kvalitet. De flesta tillverkningsprofessionella som kör en EDM-maskin förstår att ytytan är den mest intuitiva indikatorn på bearbetningskvaliteten, men många bortser från att över 80...
Visa mer

Kundrecensioner

Daniel Weber
Titaniumskärningsnoggrannheten löste vårt omarbetsproblem

Vi köpte en högtrycksvattenstrålskärmaskin för 25 mm titanluftfartsbärare. Före detta tvingade laserskärning en omfräsning som kostade 4,5 timmar per parti. Den nya maskinen höll hålen inom ±0,08 mm, klarade första artikelnkontrollen direkt och minskade partitiden från 11 timmar till 6,5 timmar. Kostnaden per bärare sjönk med 19 procent. Stödteamet levererade skärningsrecept och utbildning inom en vecka efter leverans.

Marek Kowalski
Ett bord för sten och metall dubblade vår flexibilitet

Vårt servicecenter behövde skära rostfritt stål, aluminium och kompositorder på samma våning. Högttrycksvattenstrålskärmaskinen med dubbla huvuden bearbetade alla tre material utan att byta inställningar. Rostfritt stål kördes vid 180 mm per minut och aluminium vid 600 mm per minut. Genomsläppstiden för blandade beställningar sjönk från sex dagar till två dagar, och utnyttjandegraden steg från 61 procent till 84 procent. Nesting ökade också utbytet med 12 procent på aluminiumplåtar.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
420 MPa-intensifier ger stabil tryck för tjock metall och sten

420 MPa-intensifier ger stabil tryck för tjock metall och sten

Den kärnengineeringmässiga grunden för vår avancerade WEITAI-högtrycksvattenstrålskärningsmaskin utgörs av en robust 30 kW dubbelkolvpump med intensifieringsfunktion, som är konstruerad för att pålitligt upprätthålla ett extremt högt arbetstryck på 420 MPa, samtidigt som trycksvängningarna strikt hålls inom en träng marginal på 2 procent. Att upprätthålla absolut tryckstabilitet är avgörande inom industrin, eftersom plötsliga tryckfluktuationer naturligt orsakar oönskad kantkoniskhet, minskar skärhastigheten och förkortar munstyckets livslängd. Driven av detta högpresterande pumpsystem kan vår maskin utan ansträngning skära 20 mm tjock rostfritt stål med 180 mm per minut, tungt 50 mm titan med 110 mm per minut samt tätt 30 mm marmor med en imponerande 2 500 mm per minut under traversdrift. I en mycket aktiv brasiliansk stenbearbetningsanläggning för arkitektoniska ändamål eliminerade denna konsekventa hydrauliska trycknivå effektivt kantavskavning.
Kallskärning skyddar materialens egenskaper och eliminerar sekundär bearbetning

Kallskärning skyddar materialens egenskaper och eliminerar sekundär bearbetning

Till skillnad från traditionella termiska skärprocesser, såsom laserskärning, plasmaskärning eller flammskärning, som genererar extrem värme och förändrar materialets metallurgi, använder vår WEITAI högtrycksvattensstrålskärningsmaskin en ren kallvatten- och abrasivström. Denna avancerade kallskärningsmetod säkerställer att det inte uppstår någon värmpåverkad zon, ingen omgjuten lagerbildning och absolut frihet från mikroskopiska termiska sprickor i varje bearbetat arbetsstycke. Denna avgörande metallurgiska fördel är särskilt värdefull inom högriskindustrier såsom luft- och rymdfart, tillverkning av medicintekniska apparater och precision i arkitektonisk slutföring, där strikta kvalitetskontroller verifierar materialets strukturella integritet omedelbart efter skärningsfasen. I det tidigare nämnda schweiziska projektet för tillverkning av luft- och rymdfartsfästen eliminerade införandet av kallskärning helt den kostsamma sekundära omfräsningen, vilket sparade 4,5 timmar icke-produktiv arbetsinsats per parti.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST