Stroj na rezanie drôtom Mitsubishi | Presnosť ±0,003 mm a o 38 % rýchlejšie obrábanie elektród

Všetky kategórie

Získajte bezplatnú cenovú ponuku

Náš zástupca vás čoskoro kontaktuje.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Meno
Názov spoločnosti
Message
0/1000
Attachment
Nahrajte aspoň jednu prílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Riešenia pre stroje na rezanie drôtom Mitsubishi podporované 22 rokmi výnimočnej presnej výroby

Riešenia pre stroje na rezanie drôtom Mitsubishi podporované 22 rokmi výnimočnej presnej výroby

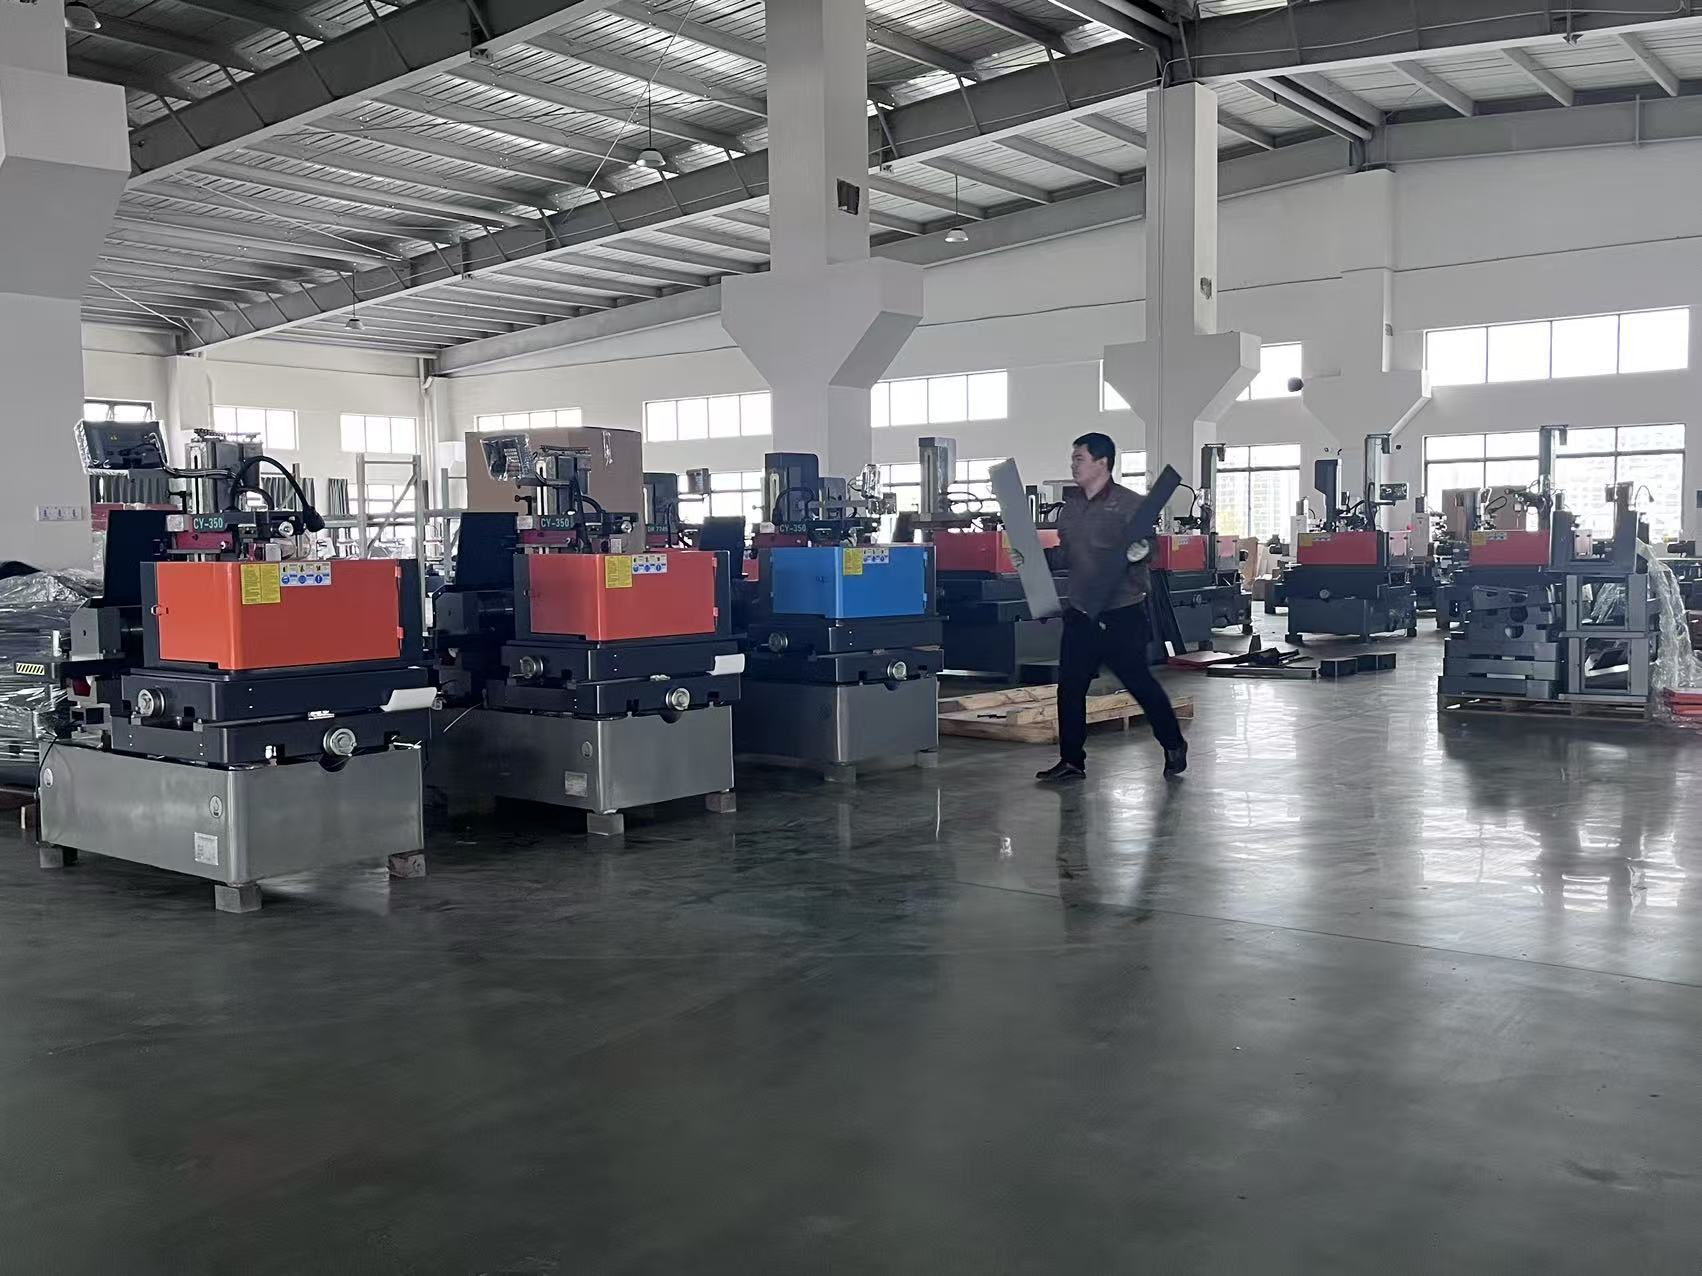
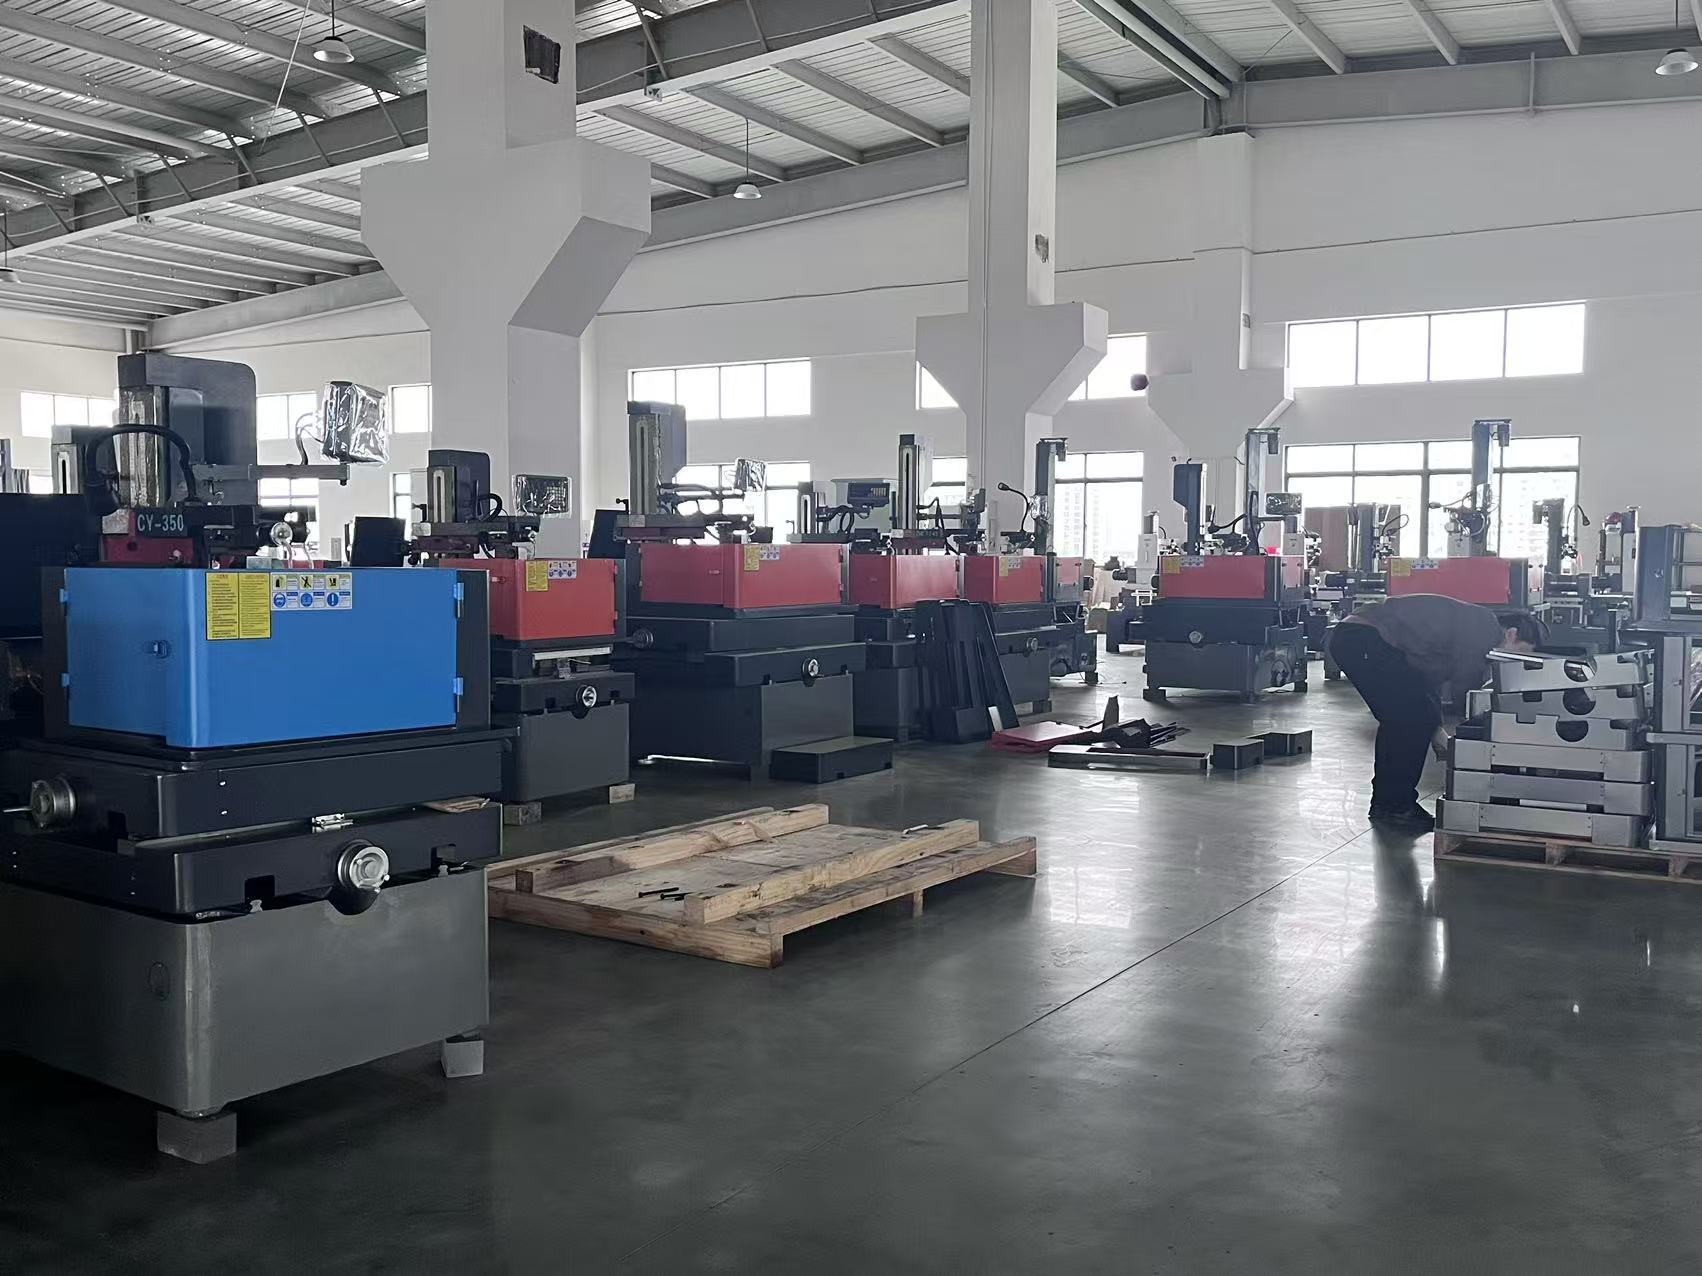
Spoločnosť Taizhou Chuang Yuan Machine Tool Co., Ltd. vyrába a dodáva riešenia pre drôtové rezačky Mitsubishi od roku 2003, pričom kombinuje licencovanú ovládaciu technológiu Mitsubishi s vlastnými presnými montážnymi linkami v meste Taizhou, provincie Jiangsu. Naše platformy pre drôtové rezačky Mitsubishi dosahujú presnosť polohovania ±0,003 mm a opakovateľnosť ±0,002 mm, povrchovú drsnosť až Ra 0,8 µm a režú kalenú nástrojovú oceľ rýchlosťou až 220 mm²/min. V dielňach pre výrobu foriem a dielov, v závodoch na výrobu leteckých spojovacích prvkov a v továrňach lekárskych prístrojov tieto stroje pracujú 20 hodín denne, šesť dní v týždni, pričom udržiavajú požadované tolerancie po celú cestu 500 mm. Nemecký výrobca foriem nahradil dva staršie stroje a skrátil čas obrábania elektród o 38 percent, čím ročne ušetril 1 100 výrobných hodín. Vietnamský dodávateľ komponentov pre automobilový priemysel použil našu drôtovú rezačku Mitsubishi na udržanie tolerancií ±0,005 mm pri 1 200 postupných vložkách pre tvárnice, čím za päť mesiacov znížil odpad z 4,2 percenta na 0,9 percenta.
Získať ponuku

Prípadová štúdia

Nemecká dielňa pre výrobu foriem skrátila dobu výroby elektród o 38 percent

Stuttgartskej dielni na výrobu foriem, ktorá ročne vyrobí 120 vstrekovacích foriem, vznikali problémy s pomalým obrábaním elektród na starších strojoch na drôtené elektrické erózne obrábanie (wire EDM), pričom priemerná doba výroby jedného kompletu elektród dosahovala 9,5 hodiny. Po inštalácii dvoch jednotiek strojov na drôtené rezanie Mitsubishi so samostatným navliekaním drôtu a použitím bronzového drôtu s priemerom 0,15 mm sa cyklová doba výroby elektród skrátila na 5,9 hodiny, čo predstavuje zlepšenie o 38 percent a uvoľnenie 1 100 strojových hodín ročne. Kvalita povrchovej úpravy sa zlepšila z Ra 1,6 µm na Ra 0,9 µm, čím sa odstránil manuálny krok broušenia u 60 percent elektród. Dielňa teraz prevádzkuje neobsluhované nočné zmeny, čím sa využitie vretena zvýšilo z 62 percent na 84 percent pri zachovaní presnosti ±0,004 mm vo všetkých detailoch dutín.

Vietnamský dodávateľ pre tvárnenie kovov zvýšil výťažok vložiek do dielov na 99,1 percenta

Dodávateľ komponentov pre automobilový priemysel v Hanoi potreboval vyrobiť 1200 postupných vystrihovacích vložiek s presnosťou ±0,005 mm pre nový program SUV. Počiatočné skúšobné behy na stroji konkurenčnej značky viedli k odpadu 4,2 % kvôli chybám v kužeľovitosti a rohoch. Nakonfigurovali sme vystrihovací drôtový stroj značky Mitsubishi s viacnásobným rezaním a adaptívnym odvádzaním reznej kvapaliny pre ich materiál SKD11 s hrúbkou 40 mm. Presnosť rohov sa zlepšila na ±0,003 mm, odpad klesol na 0,9 % do priebehu piatich mesiacov a životnosť vystrihovacích vložiek sa zvýšila o 27 %. Zákazník teraz prevádzkuje tri zmeny a objednal druhý stroj pre svoju rozširujúcu sa výrobnú linku.

Turecká továreň na lekárske zariadenia dosiahla povrchovú drsnosť Ra 0,8 µm na chirurgických komponentoch

Turecký výrobca chirurgických nástrojov potreboval nehrdzavejúce ocele bez hrán s povrchovou drsnosťou Ra 0,8 µm a toleranciou ±0,003 mm. Naša strojnícka zariadenie Mitsubishi na rezanie drôtom, vybavené sadou na jemné rezy a uzavretým systémom tepelnej kompenzácie, poskytla konzistentné výsledky pri výrobe 18 000 súčiastok mesačne. Podiel odmietnutých výrobkov pri kontrolách klesol z 2,8 percenta na 0,4 percenta a práca spojená s následným spracovaním sa znížila o 45 percent. Výrobná prevádzka zaznamenala dobu návratnosti investície 14 mesiacov na základe zníženia množstva opráv a vyššej výrobnosti.

Súvisiace produkty

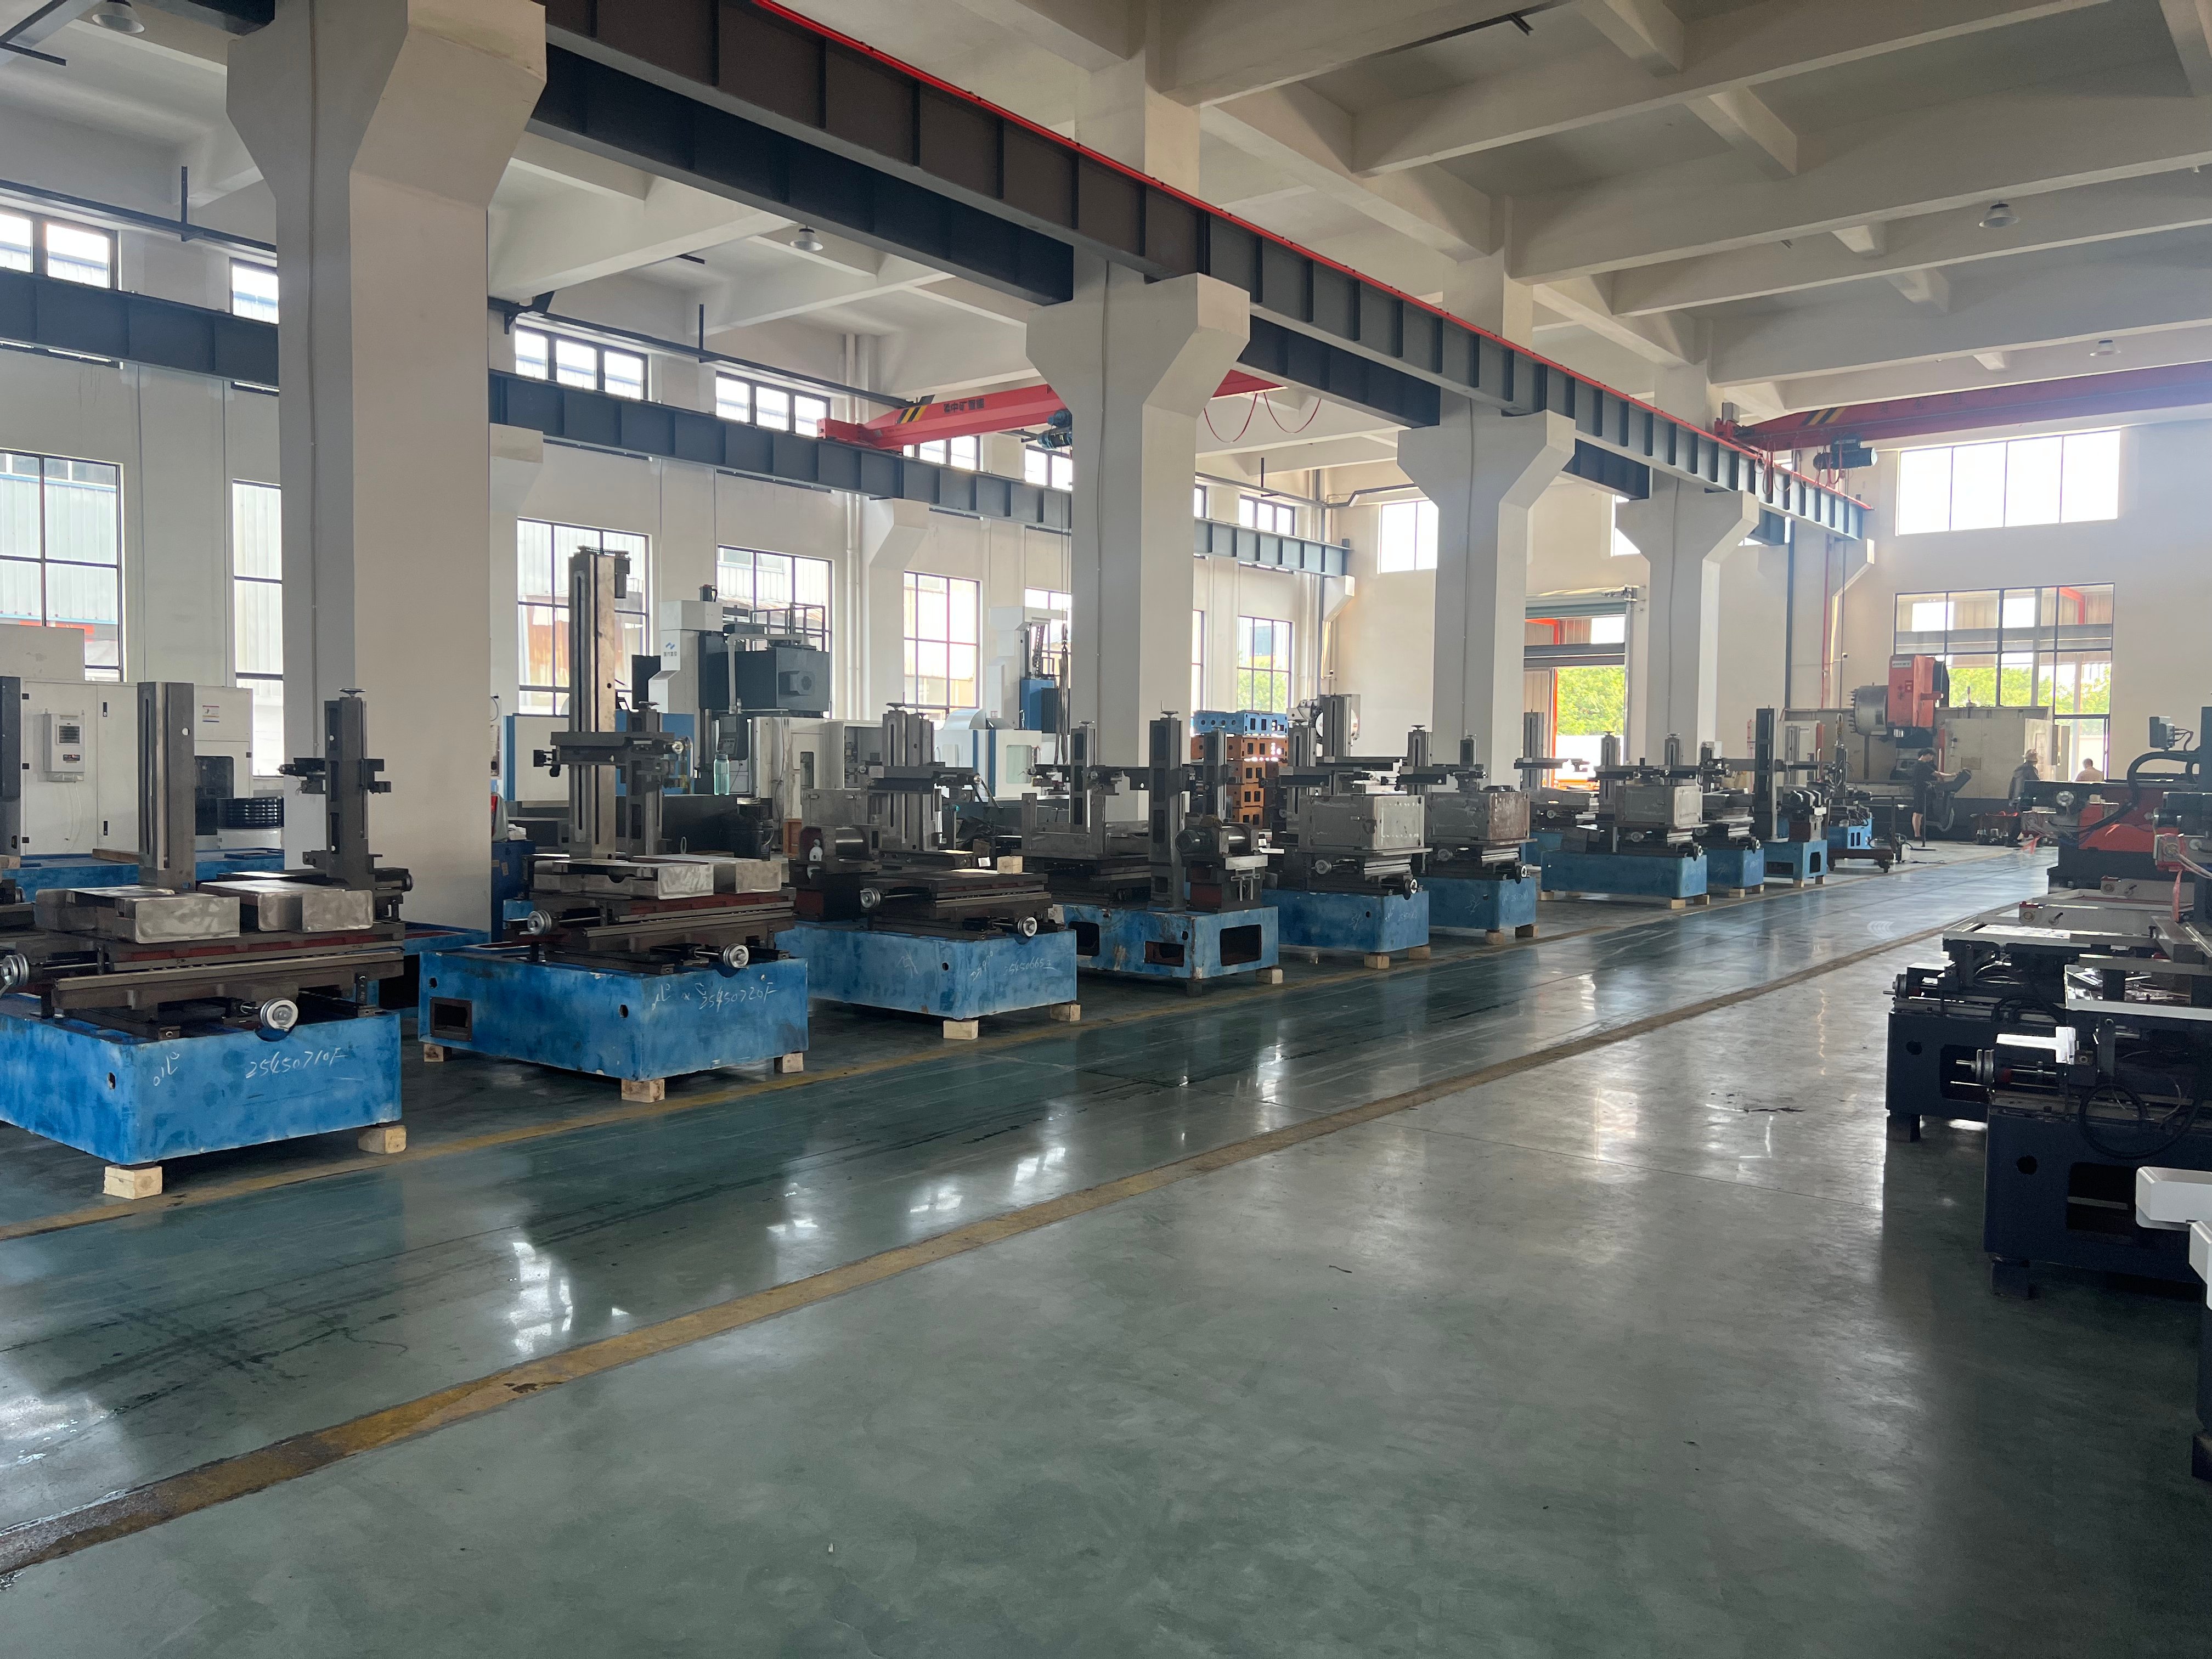
Stroj na režanie drôtom značky Mitsubishi sa stal referenčným štandardom v presnom spracovaní, pretože spája tepelnú stabilitu, inteligentné riadenie a spoľahlivé manipulovanie s drôtom v jednej platforme. V spoločnosti Taizhou Chuang Yuan Machine Tool Co., Ltd., založenej v roku 2003 v meste Taizhou, provincie Jiangsu, vytvárame naše riešenia pre režanie drôtom na základe týchto princípov a integrujeme výskum, vývoj, výrobu a predaj pod jednou strechou. Náš výrobný proces začína konečnou prvkovou analýzou základne stroja, ktorá je liata z vysokopevnostného liatiny Meehanite a starí sa šesť mesiacov na uvoľnenie vnútorného napätia. Po hrubom obrábaní na vlastných obrábacích centrách sa každá základňa brousí na rovnosť povrchu 0,01 mm a kontroluje sa pomocou laserového interferometra. Vodiace zostavy sa dobrušujú na medzeru pod mikrón a os UV, mechanizmy skosenia osí U a V a systém prepravy drôtu sa montujú v teplotne regulovaných priestoroch s teplotou udržiavanou na 20 ± 1 °C. Každý stroj na režanie drôtom značky Mitsubishi prejde pred expedíciou 72-hodinovým nepretržitým testovacím rezným cyklom, pri ktorom sa vytvárajú dokumentované správy o presnosti polohy, opakovateľnosti a kvalite povrchu.

Na výrobnom podlahe stroje vynikajú pri výrobe foriem a dielov, kde sa musia rezať kalené nástrojové ocele, karbid a meďové elektrody s minimálnou chybou skosenia. Typická dielňa pre výrobu foriem, ktorá reže 60 mm hrubý materiál SKD61 s toleranciou ±0,005 mm, dosahuje stabilný výkon po tisíckach štartov vďaka automatickému navliekaniu drôtu, ktoré trvá menej ako 15 sekúnd. V leteckom priemysle stroj na rezanie drôtom od firmy Mitsubishi spracováva tepelne odolné zliatiny, napríklad Inconel a titán, pre upevňovacie prvky turbín, pričom udržiava presnosť ±0,004 mm na dráhe 400 mm. Výrobcovia zdravotníckych zariadení využívajú jemné drôty s priemerom až 0,10 mm na výrobu kostných platní a chirurgických vodítok s povrchovou drsnosťou Ra 0,8 µm, ktoré nepotrebujú ďalšie brousenie. Automobilové nástrojové dielne používajú viacnásobné rezanie na dosiahnutie dlhých, rovných a bezhranových hraní na vložkách postupných dielov, čím sa v doložených prípadoch predĺži životnosť dielov až o 27 percent.

Kontrola kvality je nepretržitá. Každý stroj overujeme pomocou testovania s guľovým meracím prístrojom (ballbar), kompenzácie chýb v kroku a testovacích rezov na certifikovaných artefaktoch. Zásoby náhradných dielov v našom sklade pokrývajú 95 percent bežných opotrebovateľných položiek a náš servisný tím odpovedá na medzinárodné dopyty do 24 hodín, pričom kritické komponenty odosielame do 48 hodín. Naši inžinieri poskytujú diaľkovú diagnostiku prostredníctvom zabezpečených pripojení a ponúkame štartovanie strojov na mieste aj školenie obsluhy v viac ako 20 krajinách. Školenie zahŕňa výber drôtu, optimalizáciu prúdenia kvapaliny a údržbové postupy, ktoré udržiavajú náklady na spotrebný materiál predvídateľné – zvyčajne 8 až 12 percent nákladov na prevádzku stroja.

Svetový trh odmeňuje výrobcov, ktorí dokážu preukázať opakovateľnosť. Jeden nemecký zákazník skrátil čas obrábania elektród o 38 percent; vietnamský dodávateľ tvárniacich operácií znížil odpad z 4,2 percenta na 0,9 percenta; turecká lekárska výrobná prevádzka znížila mieru zamietnutých výrobkov pri kontrolách na 0,4 percenta. Tieto výsledky boli dosiahnuté prispôsobením parametrov stroja materiálu a veľkosti dávky a následnou podporou zákazníka po celú dobu životnosti zariadenia. So viac ako 20 krajinami, do ktorých exportujeme, a dlhodobými partnerstvami, ktoré sa budujú od roku 2003, spoločnosť Taizhou Chuang Yuan Machine Tool Co., Ltd. pokračuje v investíciách do výskumu, nástrojov a služieb, aby každý drôtový rezač Mitsubishi prinášal merateľnú hodnotu, predvídateľné náklady na súčiastku a istotu pri ponúkaní tesnejších tolerancií a získavaní ďalších zmlúv.

Často kladené otázky

Aké materiály dokáže strojnícke zariadenie Mitsubishi na rezanie drôtom efektívne rezať?

Naša Mitsubishi stroj na rezanie drôtom spracováva kalenú nástrojovú oceľ až do tvrdosti 62 HRC, spekané karbidy, meď, mosadz, hliník, titán a niklové zliatiny, napr. Inconel. Pre karbidy a hrubé rezy nad 80 mm odporúčame špecifické nastavenia generátora a povlakový drôt, aby sa udržala rýchlosť a kvalita povrchu. Typické rýchlosti rezu sa pohybujú od 180 do 220 mm²/min pri 40 mm SKD11 a povrchová drsnosť dosahuje Ra 0.8 µm pri viacnásobnom reze. Každý stroj je dodávaný s knižnicou parametrov materiálov.
Každý Mitsubishi stroj na rezanie drôtom je kalibrovaný laserom, testovo režený po dobu 72 hodín a dodávaný s dokumentovanou správou o presnosti. Po príchode podporujeme inštaláciu prostredníctvom diaľkovej spriahodnej pomoci alebo montážou na mieste. Presnosť polohovania je ±0.003 mm a opakovateľnosť ±0.002 mm za stabilných podmienok miestnosti 20 ± 1 °C. Dodávame tiež pokyny na základňu a vyrovnanie, aby stroj udržal presnosť vo vašom prostredí.
Štandardné konfigurácie sa dodávajú do 30 až 45 dní, zatiaľ čo individuálne objednávky strojov na rezanie drôtom značky Mitsubishi vyžadujú 45 až 60 dní. Skladujeme 95 percent všetkých bežných opotrebovateľných dielov, vrátane vodičov drôtu, kontaktov napájania a trysiek, a kritické položky odosielame zákazníkom v viac ako 20 krajinách do 48 hodín. Náklady na spotrebný materiál zvyčajne predstavujú 8 až 12 percent prevádzkových výdavkov a pomáhame vám plánovať ročné rozpočty na náhradné diely.
Áno. Vďaka automatickému navliekaniu drôtu do 15 sekúnd a spoľahlivej regulácii prúdenia mnoho zákazníkov prevádzkuje nočné smeny bez obsluhy. Nemecká formovacia dielňa zvýšila využitie stroja z 62 na 84 percent vďaka prevádzke cez noc. Odporúčame plánovanú údržbu každých 500 hodín a poskytujeme kontrolné zoznamy, aby boli neobsluhované prevádzky stabilné a bezpečné.
Poskytujeme školenie operátorov, ktoré zahŕňa výber drôtu, preplachovanie, rezanie kužeľov a údržbu, buď na mieste, alebo prostredníctvom živých diaľkových relácií. Technické dopyty sú odpovedané do 24 hodín a diaľková diagnostika umožňuje našim technikom preskúmať parametre a denníky alarmov. Dokumentácia je dostupná v anglickom jazyku a podporujeme zákazníkov po celé Ázii, Európe, na Strednom východe a v Amerike.

Súvisiace články

Aké technické ukazovatele porovnávať pri nákupе multifunkčného pružinového stroja

07

Jul

Aké technické ukazovatele porovnávať pri nákupе multifunkčného pružinového stroja

Úvod Investícia do spoľahlivého multifunkčného pružinového stroja je rozhodujúcim dlhodobým rozhodnutím týkajúcim sa vybavenia pre výrobné zariadenia kovových komponentov po celom svete. Všeobecné doplnky, elektronické súčiastky, automobilové diely a tradičné...
Zobraziť viac
Aké kroky po spracovaní sú potrebné po obrábaní súčiastky na stroji na elektrické vysokofrekvenčné erózne obrábanie (EDM)

14

Jul

Aké kroky po spracovaní sú potrebné po obrábaní súčiastky na stroji na elektrické vysokofrekvenčné erózne obrábanie (EDM)

Nevýhody skrytých nákladov tradičného spracovania segmentovaných cievok Väčšina kovových spracovateľských zariadení podceňuje významnú časť skrytých prevádzkových nákladov, ktoré vyplývajú zo zastaraných pracovných postupov pri spracovaní segmentovaných cievok. Mnoho tovární stále používa samostatné...
Zobraziť viac
Aký servis po predaji by mali poskytovať spoľahliví dodávatelia strojov na elektroerozívne vŕtanie

14

Jul

Aký servis po predaji by mali poskytovať spoľahliví dodávatelia strojov na elektroerozívne vŕtanie

Vývoj flexibilnej výroby prostredníctvom modulárnej architektúry Moderné priemyselné prostredie vyžaduje veľmi vysokú mieru prispôsobivosti, kde schopnosť rýchlo meniť výrobné konfigurácie určuje prevádzkový rytmus zariadenia...
Zobraziť viac
Ako prispôsobiť upínacie prvky pre pružinové stroje na výrobu pružín špeciálneho tvaru

03

Aug

Ako prispôsobiť upínacie prvky pre pružinové stroje na výrobu pružín špeciálneho tvaru

Ovládnutie zložitých výzov pri výrobe pružín – Prehliadka zložitostí vysokorýchlostnej priemyselnej výroby vyžaduje hlboké pochopenie dynamiky privádzania drôtu, mechanických tolerancií a mechaniky ohýbania s viacerými osami v moderných automatických...
Zobraziť viac

Odporúčania zákazníkov

Klaus Berger, manažér formovacej dielne, Nemecko
Presnosť, ktorá sa udržiava počas každej zmeny

Inštalovali sme dve jednotky drôtových rezačiek Mitsubishi pre elektrody na vstrekovacie formy a zaznamenali sme pokles času cyklu z 9,5 na 5,9 hodiny na jeden komplet, teda zvýšenie o 38 percent. Kvalita povrchu sa zlepšila na Ra 0,9 µm a väčšinu elektrod už netreba brousniť. Po 14 mesiacoch je poloha stále v rozsahu ±0,004 mm. Tím diaľkovej podpory reaguje do jedného dňa a náhradné diely prichádzajú rýchlo. Toto zariadenie zmenilo spôsob, akým stanovujeme termíny dodania.

Nguyen Van Minh, riaditeľ výroby, Vietnam
Zníženie odpadu, ktoré sme mohli merať už po niekoľkých týždňoch

Náš projekt výmennej vložky progresívneho nástroja vyžadoval presnosť ±0,005 mm na 1 200 súčiastkach. Prvý stroj, ktorý sme vyskúšali, vyprodukoval 4,2 percenta odpadu. Po prechode na tento Mitsubishi stroj na reženie drôtom s viacnásobným rezaním sa podiel odpadu za päť mesiacov znížil na 0,9 percenta a životnosť nástroja sa zvýšila o 27 percent. Teraz prevádzkujeme tri zmeny a objednali sme druhý stroj. Výcvik a knižnica parametrov umožnili našim operátorom hladký prechod.

Získajte bezplatnú cenovú ponuku

Náš zástupca vás čoskoro kontaktuje.
E-mail
Meno
Názov spoločnosti
Message
0/1000
Mechanická tuhosť na úrovni pod mikrónu je zabudovaná do každého stroja Mitsubishi na reženie drôtom

Mechanická tuhosť na úrovni pod mikrónu je zabudovaná do každého stroja Mitsubishi na reženie drôtom

Základom presného rezného vedenia je konštrukcia stroja, ktorá odoláva vibráciám a tepelnému posunu. Naše rezné stroje firmy Mitsubishi sú vyrobené z liatiny Meehanite s vysokou tuhosťou, ktorá sa starí šesť mesiacov a po tom sa obrába na plošnú presnosť 0,01 mm pred montážou. Vedenia sú dokonale upravené na medzeru pod mikrón a konečná montáž sa vykonáva v miestnostiach s teplotou udržiavanou na 20 ± 1 °C. Táto konštrukcia umožňuje stroju udržiavať presnosť polohovania ±0,003 mm a opakovateľnosť ±0,002 mm počas dlhých neobsluhovaných prevádzkových cyklov. V dielniach na výrobu nástrojov, kde sa reže 60 mm hrubý materiál SKD61, sa presnosť rohov udržiava v rozmedzí ±0,003 mm po tisíckach začiatkov rezania. Turecká výrobca zdravotníckych prístrojov využila túto tuhosť na dosiahnutie povrchovej drsnosti Ra 0,8 µm pri výrobe 18 000 chirurgických súčiastok mesačne, čím znížila mieru zamietnutia pri kontrolách z 2,8 percenta na 0,4 percenta. Pre kupujúcich, ktorí porovnávajú technické špecifikácie, merateľný rozdiel sa prejavuje v mierach odpadu, čase potrebnom na opravy a životnosti nástrojov – nie len v číslach uvedených v brožúrach.
Inteligentné riadenie a automatické navliekanie drôtu zvyšujú denný výkon

Inteligentné riadenie a automatické navliekanie drôtu zvyšujú denný výkon

Produktivita pri elektrickom eróznom režaní drôtom závisí od zníženia doby, počas ktorej nedochádza k režaniu. Naša drôtová rezačka firmy Mitsubishi je vybavená automatickým navliekaním drôtu, ktoré sa dokončí za menej ako 15 sekúnd, aj keď sa drôt pretrhne pri spracovaní vysokých súčiastok, a navyše adaptívnym prúdením, ktoré upravuje tlak podľa hrúbky materiálu. Knižnica riadiacich parametrov obsahuje overené nastavenia pre oceľ, karbid, meď, titán a Inconel, takže operátori rýchlo dosiahnu stabilné rezné podmienky. Nemecký výrobca foriem tieto funkcie využil na zvýšenie využitia stroja z 62 percent na 84 percent a skrátil čas výroby elektrod z 9,5 na 5,9 hodiny, čím ročne ušetril 1 100 strojových hodín. Vietnamský dodávateľ automobilového priemyslu znížil odpad z 4,2 percenta na 0,9 percenta pri výrobe 1 200 postupných vstavaných dielov pre tvárniče. Tieto zisky vyplývajú z predvídateľného režania, menšieho počtu manuálnych zásahov a možnosti bezpečného nepretržitého prevádzkovania počas nočných smien.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil NAJLEPŠIENAJLEPŠIE