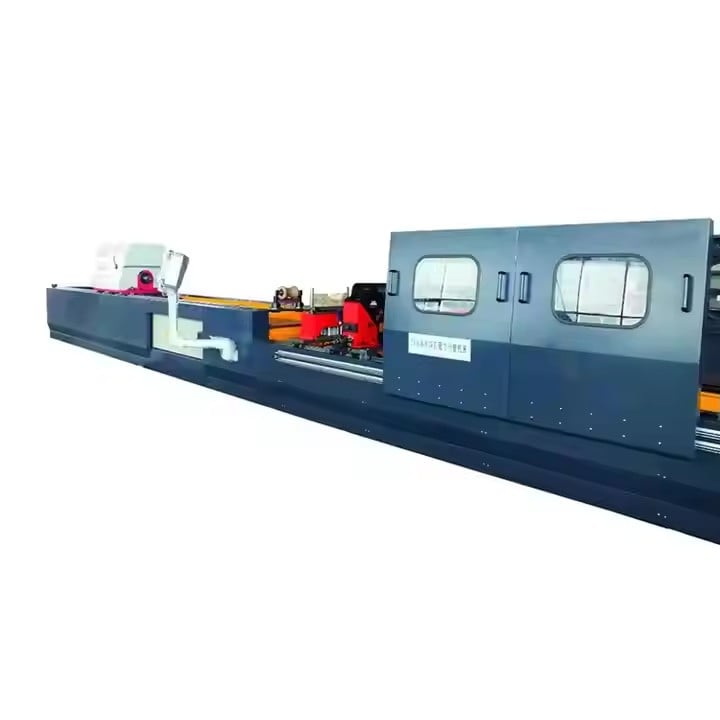
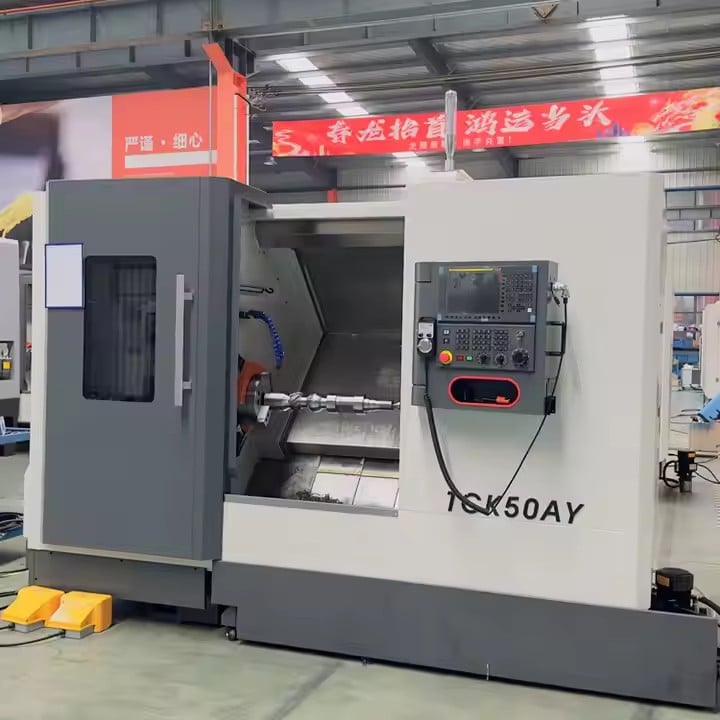
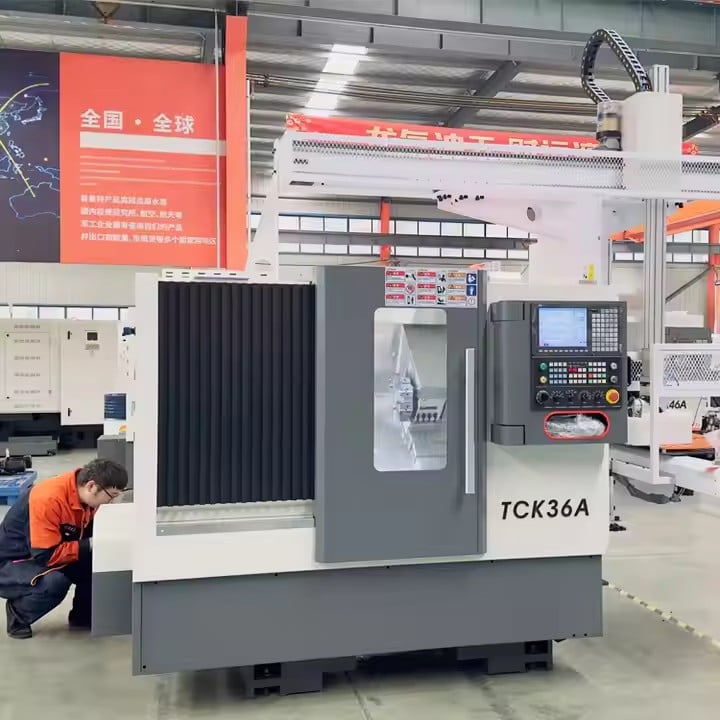
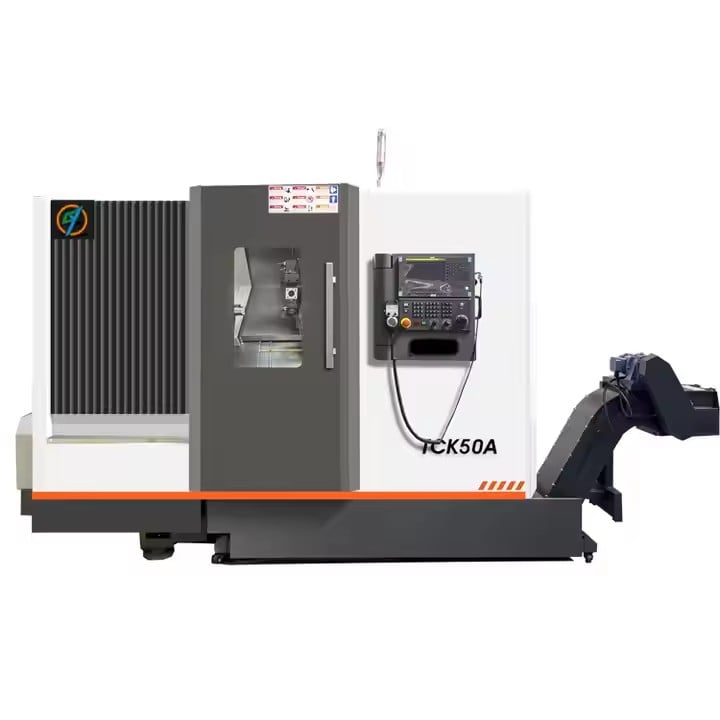
Stroj na režanie kovového drôtu | Presnosť 0,005 mm, priamo z výroby

Všetky kategórie

Získajte bezplatnú cenovú ponuku

Náš zástupca vás čoskoro kontaktuje.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Meno
Názov spoločnosti
Message
0/1000
Attachment
Nahrajte aspoň jednu prílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Najlepšie riešenia pre stroje na režanie kovových drôtov od spoľahlivého čínskeho výrobcu

Najlepšie riešenia pre stroje na režanie kovových drôtov od spoľahlivého čínskeho výrobcu

Vyberte si stroj na režanie kovových drôtov od spoločnosti Taizhou Chuang Yuan Machine Tool Co., Ltd. a využite výhody priameho partnerstva so závodmi, ktoré sa vyvíja už viac ako dve desaťročia. Od roku 2003 náš závod v provincii Jiangsu navrhuje presné obrábací stroje pre zákazníkov, ktorí posudzujú vybavenie podľa dostupnosti (uptime), presnosti a celkových nákladov na vlastníctvo. Naše platformy strojov na režanie kovových drôtov slúžia firmám vyrábajúcim formy, výrobcov sťahovacích nástrojov, dodávateľom v leteckej a vesmírnej priemyselnej oblasti, výrobcom zdravotníckych prístrojov a dodávateľom nástrojov pre automobilový priemysel. Režú tvrdé ocele, karbid, meď a hliník s opakovateľnosťou ± 0,005 mm pri mnohých konfiguráciách. Pri výrobe sťahovacích nástrojov a foriem, kde jedna chybná dráha drôtu môže spôsobiť odpadnutie dutiny, táto opakovateľnosť chráni ziskovosť. V produkčných kovovýrobných dielňach operátori bežne spúšťajú nepretržité nočné cykly, pretože naše regulácia napätia drôtu a automatické znovunavliekanie drôtu minimalizujú nečinný čas.
Získať ponuku

Prípadová štúdia

Nemecký výrobca foriem zvyšuje presnosť pomocou našej strojovej rezačky drôtom

Bavorský výrobca foriem, ktorý vyrába viacdierkové vstrekovacie formy pre baliaci priemysel, čelil známemu problému: ťažké medi a kalené ocele vložiek sa stále viac vychyľovali mimo tolerancií na starých strojoch, čo spôsobilo, že podiel práce na dooprave presiahol 9 percent. Po inštalácii našej strojovej rezačky kovovým drôtom sa rezacia presnosť ustálila na hodnote 0,006 mm počas 800-hodinového overovacieho obdobia a podiel práce na dooprave klesol pod 2 percentá. Tím teraz dôveruje tomuto stroju pri výrobe kritických uzatváracích a posuvných prvkov pre viečka od fliaš a tenkostenné obaly, kde niekoľko mikrónov rozhoduje o tom, či sa objaví prípadné pretekanie materiálu. Rýchlejšie hrubé rezanie skrátilo prípravu elektrod z 7,2 hodiny na 5,1 hodiny na jednu formu a uvoľnilo kapacitu na ponúkanie zakázok, ktoré dielňa predtým odmietala.

Vietnamská nástrojová dielňa znížila náklady automatizovanou rezačkou drôtom

Nástrojáreň v blízkosti Ho Či Mina, ktorá zaisťuje výrobu dielov pre výrobcov motocyklov, potrebovala obrábať náročné matricové dosky z ocele 1.2379 bez nutnosti zamestnávať ďalších operátorov na večerné smeny. Použitím našej strojovej súpravy na rezné drôty s automatickým znovuzavádzaním drôtu a možnosťou neobsluhovaného prevádzkovania počas noci zvýšila dielňa výrobnosť na jedného operátora zo 42 na 58 kusov denne. Spotreba drôtu klesla o 18 percent po prechode na stratégiu používania drôtu s priemerom 0.20 mm pri mediach, čo skrátilo rozpočet na spotrebné materiály na konkurenčnom trhu, kde každá desatina centu má význam.

Poľská dielňa pre výrobu matríc zrýchľuje dodávky pomocou technológie rezných drôtov

Poľský výrobca postupných dielov stratil objednávky v prospech konkurencie, ktorá sľubovala dodanie do dvoch týždňov. Vďaka našej strojovej zariadeniu na rezanie kovového drôtu tento podnik dosiahol o 12 percent rýchlejší rez na kalených platniach s hrúbkou 40 mm prostredníctvom optimalizovanej prítlakového prúdenia a adaptívneho riadenia posuvu; stabilné nočné prevádzky zvýšili dodržiavanie termínov od 91 percent na 99 percent. Výsledkom bolo viac opakovaných objednávok od automobilových dodávateľov prvej úrovne a väčšia dôvera pri zárukach dodacích lehôt, ktoré predtým považovali za rizikové.

Súvisiace produkty

Spoločnosť Taizhou Chuang Yuan Machine Tool Co., Ltd. si vytvorila svoju povest ovládnutím celého reťazca výroby presných sústruhov a naša radia strojov na rezanie kovových drôtov ukazuje, ako sa táto disciplína prejavuje v praxi na výrobnom priestore. Od roku 2003 naša továreň v meste Taizhou, provincie Jiangsu, integruje výskum, vývoj, výrobu a predaj pod jednou strechou – čo znamená, že technické úpravy prebiehajú od náčrtu cez prototyp až po plnú výrobu bez vonkajších oneskorení. Naše stroje na rezanie drôtov sa montujú v kontrolovanej prostredí, pričom vedenia sú ručne dokončované škrabancovým spracovaním skúsenými technikmi, guľové skrutky sú predpäté v rámci veľmi úzkych tolerancií a konštrukčné liatiny sú pred obrábaním uvoľnené od vnútorných napätí, aby sa tepelný posun počas dlhých smien zachoval predvídateľný. Návštevníci našej továrne okamžite pochopia logiku procesu: kontrola prichádzajúcich materiálov – žulových a liatinových polotovarov, presné brúsenie, overenie pomocou laserového interferometra a následne 72-hodinový nepretržitý skúšobný rez za zaťaženia. Z výrobnej haly opúšťajú len stroje, ktoré spĺňajú cieľové parametre presnosti aj požiadavky na povrchovú úpravu.

Hĺbka spracovania je dôležitá pri režaní drôtom, pretože malé premenné sa v priebehu tisícov výbojových cyklov zosilňujú. Naši inžinieri optimalizujú trvanie impulzu, špičkový prúd a napätie drôtu podľa materiálov, ktoré zákazníci skutočne režú – či už ide o horúco pracujúcu oceľ 1.2344, karbidové diely na vystrihovanie, elektrody z berýliovej medi alebo hliníkové upevňovacie prvky. Výrobca formovacích nástrojov, ktorý reže zložité jadrá, sa zaujíma o presnosť rohov a kontrolu kužeľovosti, zatiaľ čo výrobca strihacích nástrojov si cení rovnosť pozdĺž dlhých obrysov a schopnosť automatického znovunavlečenia po prerušení. Oba tieto scenáre testujeme na každej platforme. Skutočné údaje určujú naše konštrukčné rozhodnutia: polohová presnosť do 0,005 mm u mnohých modelov, povrchová drsnosť až do Ra 0,8 mikrometra, rýchlosť rezného procesu 200 až 300 štvorcových milimetrov za minútu pri bežných oceliach a priemery drôtov od 0,10 mm do 0,30 mm. Moderné invertorové zdroje energie znížia spotrebu energie o 15 až 25 percent oproti starším generátorom – tento údaj je dôležitý pre továrne, ktoré sledujú spotrebu kilowatt-hodín na súčiastku, keď sa environmentálne správy stávajú štandardom v Európe a Severnej Amerike.

Globálne aplikácie sa rozprestierajú v viac ako 20 krajinách a regiónoch, ktoré exportujú. Nemecký výrobca foriem používa naše zariadenia na výrobu obalových nástrojov, kde musia uzatváracie plochy dokonale tesniť. Poľská dielňa pre výrobu nástrojov plánuje neobsluhované nočné prevádzky, aby udržala automobilových zákazníkov prvej úrovne v dvojtýždňových cykloch. Vietnamské nástrojové dielne sa spoliehajú na naše stroje pri výrobe nástrojov pre motocykle a spotrebné elektroniku za konkurencieschopné ceny. Tureckí, brazílski, mexickí, indonézski a juhoafrickí kupujúci ich využívajú na všetko – od lisovacích dielov po súčiastky pre lekárske prístroje. Služby týmto rôznorodým trhom nám naučili, že spoľahlivosť hovorí univerzálnym jazykom: jasné dokumentácia, uprimné technické špecifikácie, rýchla dodávka náhradných dielov a stroje, ktoré rovnako spoľahlivo fungujú aj v lete s teplotou 45 °C, aj v nevykurovanej dielni v zime. Každá jednotka je dodávaná s manuálmi v anglickom jazyku, podporou diaľkovej diagnostiky a náhradnými dielmi, ktoré sú do väčšiny destinácií doručené do 48 hodín. Pre kupujúcich, ktorí porovnávajú dodávateľov, vítame audity výrobných závodov a skúšobné rezy vzoriek, pretože dôvera založená na overenej výkonnosti je najsilnejším argumentom pre predaj, ktorý môže výrobca ponúknuť.

Často kladené otázky

Aké materiály dokáže vaše strojové zariadenie na rezanie kovového drôtu správne spracovať?

Naše stroje režú vodivé materiály vrátane kalených nástrojových ocelí, nehrdzavejúcich ocelí, karbidu wolframu, medi, hliníka, mosadze a titánu. Pri výrobe dielov a foriem sa najčastejšie používajú triedy 1.2344, 1.2379 a 1.2083. Priemer drôtu od 0,10 mm do 0,30 mm umožňuje vyvážiť rýchlosť a detailnosť, takže tenké lekárske vložky aj ťažké dielové platne možno spracovať na rovnakej platforme.
Mnoho konfigurácií dosahuje presnosti polohy v rozmedzí 0,005 mm a dosahuje drsnosti povrchu až Ra 0,8 mikrometra pri viacnásobnom dokončovacom reze. Hrubé rezanie môže dosiahnuť 200 až 300 štvorcových milimetrov za minútu v ocele. Presné hodnoty závisia od materiálu, hrúbky a voľby drôtu, preto poskytujeme skúšobné správy z testov prispôsobených vašim súčiastkam.
Bežné uvádzanie do prevádzky trvá na mieste päť až sedem dní, vrátane vyrovnanie, kalibrácie a testovacieho rezania. Obsluha sa naučí nastavenie a znovunavliekanie drôtu za jeden až dva dni, pretože náš používateľský rozhranie je jednoduché. Neskôr sa väčšina problémov vyrieši prostredníctvom diaľkovej diagnostiky do 24 hodín a náhradné diely sa doručia do väčšiny medzinárodných destinácií do 48 hodín.
Áno. Automatické znovunavliekanie a adaptívna regulácia podávania umožňujú mnohým zákazníkom prevádzkovať nočné smeny bez obsluhy, pričom sa dokumentovane zvýšil výkon z 42 na 58 kusov na operátora za deň. V prípade pretrhnutia sa stroj znovu navlieka a pokračuje v práci, čím udržiava dlhé diely a zložité jadrá v plánovanom termíne bez potreby stálej prítomnosti operátora.
Cena závisí od veľkosti pohybu, schopnosti rezať kužeľovo, typu generátora a úrovne automatizácie. Cenu uvádzame priamo z výrobného závodu v USD alebo EUR s jasne rozpisovanými položkami pre nástroje, drôt a prepravu. Kupujúci, ktorí porovnávajú dodávateľov, by mali požiadať o skúšobný rez na svojom vlastnom materiáli, pretože overený výkon je lepší než akékoľvek tvrdenie v brožúre.

Súvisiace články

Aké kroky po spracovaní sú potrebné po obrábaní súčiastky na stroji na elektrické vysokofrekvenčné erózne obrábanie (EDM)

14

Jul

Aké kroky po spracovaní sú potrebné po obrábaní súčiastky na stroji na elektrické vysokofrekvenčné erózne obrábanie (EDM)

Nevýhody skrytých nákladov tradičného spracovania segmentovaných cievok Väčšina kovových spracovateľských zariadení podceňuje významnú časť skrytých prevádzkových nákladov, ktoré vyplývajú zo zastaraných pracovných postupov pri spracovaní segmentovaných cievok. Mnoho tovární stále používa samostatné...
Zobraziť viac
Prečo modulárny závitový stroj umožňuje rýchlu výmenu medzi rôznymi typmi výroby pružín

14

Jul

Prečo modulárny závitový stroj umožňuje rýchlu výmenu medzi rôznymi typmi výroby pružín

Výrobné úzke miesta tradičných integrovaných zariadení na tvorbu pružín Moderná výroba kovových tvarov sa čoraz viac charakterizuje rozmanitosťou špecifikácií výrobkov a výrobou v zmiešaných dávkach. Mnoho výrobných zariadení musí spracovávať pružiny ...
Zobraziť viac
Ako prispôsobiť upínacie prvky pre pružinové stroje na výrobu pružín špeciálneho tvaru

03

Aug

Ako prispôsobiť upínacie prvky pre pružinové stroje na výrobu pružín špeciálneho tvaru

Ovládnutie zložitých výzov pri výrobe pružín – Prehliadka zložitostí vysokorýchlostnej priemyselnej výroby vyžaduje hlboké pochopenie dynamiky privádzania drôtu, mechanických tolerancií a mechaniky ohýbania s viacerými osami v moderných automatických...
Zobraziť viac
Aké výstupné výhody získajú podniky aktualizáciou starých zariadení na iskrové erózne obrábanie (EDM)

03

Aug

Aké výstupné výhody získajú podniky aktualizáciou starých zariadení na iskrové erózne obrábanie (EDM)

Identifikácia obmedzení staršej výrobnej technológie pri výrobe pomocou iskrového erózneho spracovania – Prevádzka dobre osvedčených, desiatky rokov starých zariadení na výrobných priestoroch s vysokou presnosťou často spôsobuje skryté prevádzkové náklady, ktoré postupne a nezbadateľne znižujú ziskovosť. Keď sa výroba...
Zobraziť viac

Odporúčania zákazníkov

Markus Weber, vedúci výroby formovacích dielov, Nemecko
Presnosť, ktorá ukončila naše problémy s doopravou

Naše staré zariadenie sa neustále posúvalo pri obrábaní tvrdých vložiek a opätovné spracovanie nám znižovalo maržu. Od inštalácie dvoch týchto strojov dosahujeme presnosť 0,006 mm počas dlhých výrobných cyklov a podiel opätovného spracovania klesol z 9 percent na menej ako 2 percent. Nočné neobsluhované rezné operácie úplne zmenili náš výrobný plán.

Nguyen Thi Lan, majiteľka nástrojovní, Vietnam
Rýchla podpora a skutočné zvýšenie produktivity

Porovnali sme niekoľko dodávateľov a vybrali sme tohto, pretože skúšobné rezanie na našich vlastných matricových doskách bolo presvedčivé. Výkon na jedného operátora stúpol z 42 na 58 kusov denne a náklady na drôt klesli približne o 18 percent vďaka lepšej stratégií používania drôtu. Náhradné diely dorazili do dvoch dní, keď sme ich potrebovali – čo je rozhodujúce pri tesných termínoch.

Získajte bezplatnú cenovú ponuku

Náš zástupca vás čoskoro kontaktuje.
E-mail
Meno
Názov spoločnosti
Message
0/1000
Priama výrobná technická podpora s viac ako 20-ročnou skúsenosťou v oblasti strojových nástrojov

Priama výrobná technická podpora s viac ako 20-ročnou skúsenosťou v oblasti strojových nástrojov

Práca priamo s firmou Taizhou Chuang Yuan Machine Tool Co., Ltd. odstraňuje medzizákladné náklady na obchodovanie a neistotu. Založená v roku 2003 a sídliaca v meste Taizhou, provincie Jiangsu, zabezpečujeme výskum, vývoj, výrobu a predaj sami – technické otázky teda rýchlo dosiahnu inžinierov, ktorí stroj navrhli a zostavili. To je dôležité, keď potrebuje výrobná dielňa pre formy poradenstvo pri rezaní ocele 1.2344 alebo keď chce výrobca dielov optimalizovať odvádzanie reznej kvapaliny pri hlbokých kontúrach. Naše tímy montujú, vyškrabávajú a nastavujú kľúčové komponenty vo vlastných priestoroch a každý kovový drôtový rezačku overujú pomocou laserovej interferometrie a 72-hodinového nepretržitého rezného testu. Dokumentované výsledky zahŕňajú polohovú presnosť do 0,005 mm, povrchovú drsnosť Ra 0,8 mikrometra a rezné rýchlosti 200 až 300 štvorcových milimetrov za minútu pri bežných oceliach. Keďže vyrábame, nie predávame znovu, prispôsobenie zdvihu, kužeľovosti a automatizácie je bežnou, nie výnimočnou záležitosťou.
Výkon optimalizovaný pre konkrétne aplikácie – pre výrobu dielov, foriem, zdravotníckych a leteckých komponentov

Výkon optimalizovaný pre konkrétne aplikácie – pre výrobu dielov, foriem, zdravotníckych a leteckých komponentov

Stroj na rezanie kovových drôtov vytvára hodnotu len vtedy, keď zodpovedá skutočným výrobným návykom, preto každú platformu optimalizujeme pre odvetvia, ktoré ju najviac využívajú. Dielne na výrobu nástrojov a foriem, ktoré režu postupné štampovacie diely a viacdierne vstrekovacie formy, uprednostňujú presnosť v rohoch, kontrolu kužeľovosti a spoľahlivosť bez dozoru; naše automatické znovunavliekanie a adaptívne stratégie prísunu umožňujú nepretržité prevádzkové zmeny a dokumentované inštalácie ukazujú, že výstup na jedného operátora stúpol z 42 na 58 kusov denne. Výrobcovia lekárskych prístrojov, ktorí režu vložky z nehrdzavejúcej ocele a titánu, si cení schopnosť práce s jemnými drôtmi s priemerom od 0,10 mm a povrchové úpravy s drsnosťou Ra 0,8 mikrometra, čo znižuje potrebu manuálneho broušenia komponentov prístrojov. Dodávatelia pre letecký priemysel, ktorí režu zhutnené zliatiny, oceňujú opakovateľnosť v rozsahu 0,005 mm po celých dlhých kontúrach, kde už jedna odchýlka spustí nákladné kontrolné cykly. V produkčných prostrediach napájacie zdroje so striedavým prúdom a frekvenčnými meničmi znížia spotrebu energie o 15 až 25 percent oproti starším generátorom.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil NAJLEPŠIENAJLEPŠIE