Priemyselné stroje na rezanie vodným prúdom: presnosť, 97 % dostupnosť a úspory abrazív

Všetky kategórie

Získajte bezplatnú cenovú ponuku

Náš zástupca vás čoskoro kontaktuje.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Meno
Názov spoločnosti
Message
0/1000
Attachment
Nahrajte aspoň jednu prílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Priemyselné riešenia na rezanie vodným prúdom navrhnuté pre presnosť, dostupnosť a globálne predpisy

Priemyselné riešenia na rezanie vodným prúdom navrhnuté pre presnosť, dostupnosť a globálne predpisy

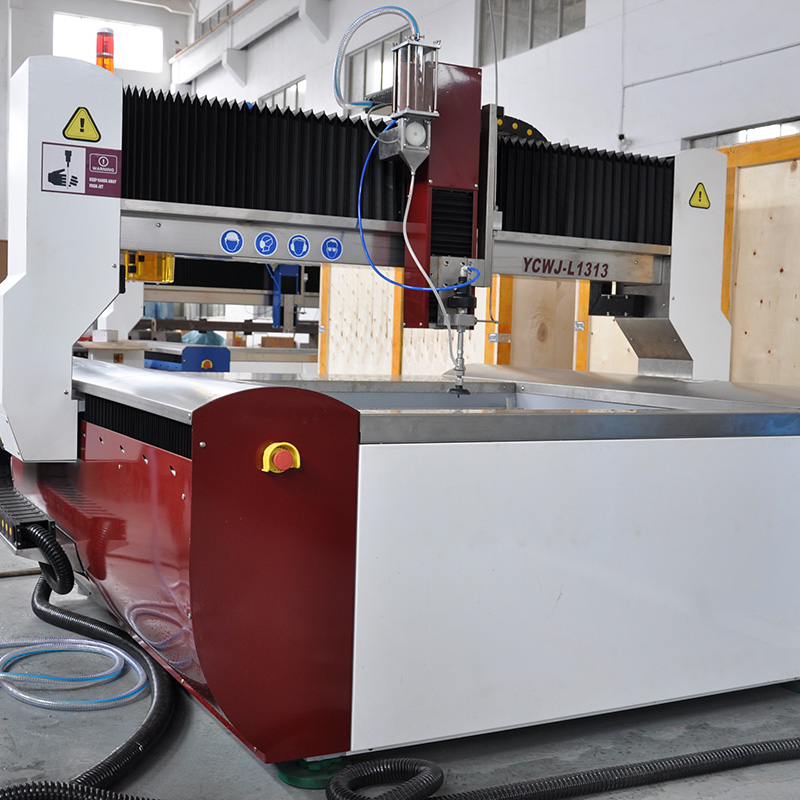
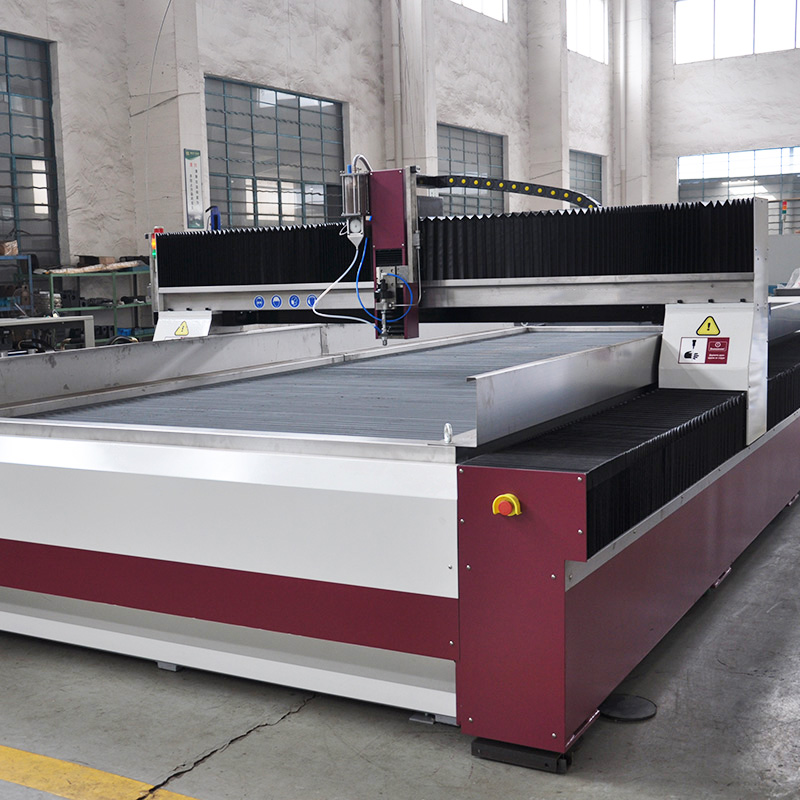
Spoločnosť Taizhou Chuang Yuan Machine Tool Co., Ltd. pristupuje k priemyselnej rezbe vodným prúdom ako k schopnosti na úrovni systému, nie ako k predaju samostatného stroja. Od roku 2003 integrujeme výskum, výrobu a predaj v meste Taizhou, provincie Jiangsu, a dnes naše presné strojové nástroje podporujú bunky priemyselnej rezby vodným prúdom v leteckej priemyselnosti, spracovaní architektonického kameňa, interiérových komponentoch automobilov a výrobe zariadení pre energetiku. V leteckých dielňach na spracovanie plechov musí priemyselná rezba vodným prúdom dosahovať presnosť ±0,1 mm pri rezaní titánového plechu s hrúbkou 6 mm bez tepelne ovplyvnených zón; naše zoskupenia zosilňovačov, systémy dodávky abrazívnych látok a CNC pohybové balíky sú testované na udržanie kontinuálneho výstupného tlaku 4 000 bar a 380 MPa, čo zabezpečuje prietok abrazívnej látky 1,8–2,2 L/min pre opakovateľnú kvalitu rezu. Pri spracovaní architektonického kameňa sa bežne reže žula s hrúbkou 20 mm rýchlosťou 1 800–2 200 mm/min a používatelia uvádzajú zníženie spotreby abrazívnej látky o 35–45 % po optimalizácii vzdialenosti trysky od materiálu a geometrie miešacej komory.
Získať ponuku

Prípadová štúdia

6 mm titanové letecké závesy z materiálu pre vysoké technológie s presnosťou ±0,08 mm počas skúšobného prevádzkovania trvajúceho 3 000 hodín

Európsky letecký dodávateľ úrovne 1 potreboval rezať 6 mm závesy z titánovej zliatiny Ti-6Al-4V bez tepelne ovplyvnených zón a zároveň udržať presnosť ±0,08 mm medzi dierou a okrajom. Ich predchádzajúca priemyselná vodná rezacia linka stratila po 800 hodinách prevádzky požadovanú presnosť, čo vyžadovalo opravu 7 % súčiastok. Vykonali sme audit dodávky abrazívneho materiálu, vymenili sme miešaciu komoru za kombináciu s otvorom 1,02 mm a znovu nastavili tlak čerpadla na 3 800 bar pri prietoku abrazívneho materiálu 1,9 l/min. Na zabránenie delaminácie pri vstupe sme použili dynamické prebíjanie. Po skúšobnom prevádzkovaní trvajúcom 3 000 hodín sa podiel odpadu znížil z 7 % na 1,2 % a index schopnosti procesu Cpk sa zlepšil z 0,91 na 1,48. Zákazník teraz prevádzkuje linku 22 hodín denne a objednal druhú priemyselnú vodnú rezaciu bunku.

20 mm granitové fasádne dosky s úsporou abrazívneho materiálu o 38 % a dostupnosťou 97 %

Spracovateľ architektonického kameňa v Strednom východe režal 20 mm granit a 30 mm vápenec pre fasádu s plochou 42 000 m². Ich cieľom bolo dosiahnuť priemernú rýchlosť rezu 2 000 mm/min s čistými hranami pre viditeľné spáry. Nastavili sme vzdialenosť dýzy od materiálu na 1,6 mm, optimalizovali sme dobu prebitia na 0,8 sekundy a zaviedli sme dvojstupňové prívod abrazívneho materiálu. Výrobná kapacita priemyselného vodného rezača sa zvýšila o 26 %, spotreba abrazíva klesla o 38 % a dostupnosť stroja dosiahla 97 % počas 14 mesiacov. Počet sťažností na odštiepovanie hrán klesol na nulu pri 18 000 preverených paneloch a dodávateľ znížil manuálnu úpravu povrchu o 31 %.

3 mm EV batériové sendvičové panely so znížením nastavenia o 42 %

Dodávateľ interiérových komponentov pre automobilový priemysel 2. úrovne režal trojvrstvové hliníkové dosky s hrúbkou 3 mm na použitie v ochranných krytoch batérií elektrických vozidiel. Prepnutie medzi štyrmi variantmi trvalo 95 minút a spôsobilo 5,5 % odpadu. Dodali sme stolové zariadenia pripravené na upevnenie a knižnicu receptov, ktorá ukladá parametre tlaku, prietoku abrazívneho prostredia a vŕtania pre každý variant. Čas prepnutia pri priemyselnom vodnom režení klesol na 55 minút, množstvo odpadu sa znížilo na 1,8 % a podiel výrobkov bez potreby opätovného spracovania dosiahol 98,6 %. Výrobná linka teraz dokáže spracovať 1 200 dosiek týždenne bez tepelnej deformácie. Názov produktu: Preskúmajte priemyselné systémy vodného reženia navrhnuté pre vašu výrobnú plošinu

Súvisiace produkty

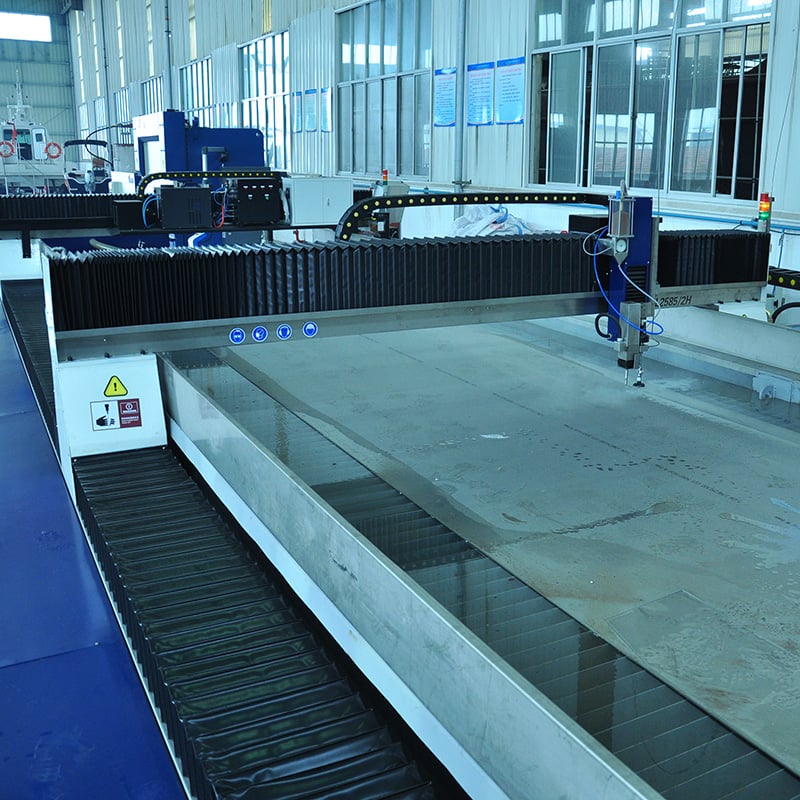
Priemyselné rezanie vodným prúdom sa stalo základným procesom pre výrobcov, ktorí nemôžu tolerovať zóny ovplyvnené teplom, odštiepovanie alebo mechanické napätie v materiáloch od titánu a Inconelu po žulové a sklenené dosky či kompozitné sendvičové panely. V spoločnosti Taizhou Chuang Yuan Machine Tool Co., Ltd., založenej v roku 2003 v meste Taizhou, provincie Jiangsu, budujeme schopnosť priemyselného rezného vodného prúdu okolo troch pilierov: stability tlaku, kontroly abrazívneho prostriedku a presnosti pohybu. Náš výrobný tok začína testovaním zostavy intenzifikátora pri tlaku 4 000 bar po dobu 120 minút, nasleduje nepretržité prevádzkové zaťaženie po dobu 48 hodín pri tlaku 3 800 bar na overenie integrity tesnení a úbytku tlaku pod 1,5 %. Každá rezná hlava je testovaná pri prietoku cez otvory s priemerom 0,8–1,2 mm a dávkovanie abrazívneho prostriedku je kalibrované tak, aby dodávalo 1,8–2,2 l/min s opakovateľnosťou v rámci 2 %. CNC pohybové balíky sú overené pomocou laserového interferometra pre polohovaciu presnosť ±0,05 mm a opakovateľnosť ±0,02 mm – čo je rozhodujúce pri použití priemyselného rezného vodného prúdu na titanové upevňovacie prvky s hrúbkou 6 mm s toleranciou ±0,08 mm alebo na žulu s hrúbkou 20 mm pri rýchlosti 2 000 mm/min. Pre globálnych používateľov dokumentujeme záznamy o tlaku, krivky opotrebovania dýz a intervaly preventívnej údržby po 1 000 a 2 000 hodinách prevádzky, aby tímy zodpovedné za kvalitu mohli harmonizovať proces priemyselného rezného vodného prúdu s požiadavkami noriem ISO a zákazníckych auditov. V leteckom priemysle tento proces predchádza vzniku vrstvy prelitia na titánovej zliatine Ti-6Al-4V s hrúbkou 6 mm, čím sa zachováva životnosť pri únavovom namáhaní. V architektonickom kameňovom priemysle reže žulu a vápenec s hrúbkou 20–30 mm s čistými, viditeľnými hranami, čo zníži ručné dokončovanie o 25–35 %. V automobilových interiéroch orezáva sendvičové panely s hrúbkou 3 mm a materiály na obaly batérií EV bez odštiepovania, čím podporuje výťažok pri prvej výrobe nad 98 %. V energetickom priemysle reže tesniace dosky z Inconelu s hrúbkou 25 mm a koľajnice z uhlíkovej ocele s hrúbkou 12 mm bez tepelnej deformácie, čo chráni rozmerovú presnosť počas prípravy na zváranie. Naše exportné trhy zahŕňajú viac ako 20 krajín a regiónov, vrátane partnerov v Európe, na Strednom východe, v juhovýchodnej Ázii a v Južnej Amerike; poskytujeme im diaľkovú diagnostiku, sady náhradných dielov a školenia pre obsluhu. Typická návratnosť investície do priemyselného rezného vodného prúdu sa pohybuje medzi 11 a 16 mesiacmi, ak sa súčasne merajú úspory abrazívneho prostriedku vo výške 30–40 % a zníženie odpadu o 4–6 percentuálnych bodov. Pomáhame tiež zákazníkom vyberať medzi 3-osovými a 5-osovými konfiguráciami priemyselného rezného vodného prúdu, vyberať kombinácie otvorov a miešacích komôr pre kvalitu hrán a nastavovať dynamické postupy prebitia, ktoré chránia krehké alebo vrstvené materiály. Keďže v jednom zariadení integrujeme výskum, výrobu a predaj, môžeme prispôsobiť veľkosť stola, návrh nádrže a ovládacie rozhrania tak, aby zodpovedali miestnym požiadavkám na napätie, dostupnú plochu a zvyky obsluhy. Pre nakupujúcich, ktorí hodnotia dodávateľov, rozhodujúcimi faktormi sú merateľný výkon, náklady na spotrebný materiál a rýchlosť servisnej reakcie. Naše terénne údaje ukazujú, že disciplinovaná prevádzka priemyselného rezného vodného prúdu, podporovaná správnym nastavením tlaku a abrazívneho prostriedku, môže zvýšiť výrobný výkon o 20–30 % bez navyšovania pracovnej sily. Pozývame výrobcov z celého sveta, aby otestovali svoje materiály pomocou našej knižnice parametrov a overili výkon priemyselného rezného vodného prúdu vzhľadom na ich vlastné ciele týkajúce sa kvality.

Často kladené otázky

Aké materiály a hrúbky je možné rezať priemyselným vodným režením bez tepelného poškodenia?

Priemyselné rezy vodným prúdom režú titán, Inconel, uhlíkovú oceľ, hliník, žulové dosky, sklo, kompozity a sendvičové dosky bez tepelne ovplyvnených zón. Typické overené rozsahy zahŕňajú 6 mm Ti-6Al-4V, 25 mm Inconel, 20–30 mm žula, 12 mm uhlíková oceľ a 3 mm hliníkové sendvičové dosky. Keďže ide o studený rez, nevzniká recast vrstva, delaminácia ani tepelná deformácia, čo chráni únavovú životnosť a rozmerovú presnosť.
Náklady na abrazívny materiál sa riadia vzdialenosťou dýzy od obrobku, geometriou miešacej komory a kalibráciou prívodu. Naše polní údaje ukazujú zníženie spotreby abrazívneho materiálu o 35–45 % po nastavení vzdialenosti dýzy na 1,6 mm a optimalizácii času prebitia. Okrem toho poskytujeme krivky opotrebovania a údržbové intervaly každých 1 000 hodín, aby si zakúpiaci mohli plánovať rozpočet na spotrebné materiály a porovnávať celkové náklady za meter rezu namiesto len ceny stroja.
Naše priemyselné vodné rezačky sú testované pri tlaku 3 800 bar s poklesom tlaku pod 1,5 % a presnosťou polohovania ±0,05 mm s opakovateľnosťou ±0,02 mm. Zákazníci, ktorí ich prevádzkujú 16–22 hodín denne, uvádzajú dostupnosť 96,5–97 % po dobu 14 mesiacov. Presnosť umožňuje odchýlku ±0,08 mm pri rezaní titánu hrubého 6 mm a čisté rezy pri rezaní žuly hrubej 20 mm rýchlosťou 1 800–2 200 mm/min.
Áno. Služby poskytujeme v viac ako 20 krajinách a regiónoch, kde exportujeme, a ponúkame diaľkovú diagnostiku, sady náhradných dielov a školenia obsluhy. Naša dokumentácia obsahuje záznamy o tlaku, krivky opotrebovania dýz a plány údržby, čo pomáha tímom pre kontrolu kvality prispôsobiť priemyselné vodné rezačky požiadavkám noriem ISO aj požiadavkám zákazníkov pri auditoch. Lokálne napätie, plocha podlahy a zvyky obsluhy sa dajú prispôsobiť prostredníctvom individuálnej úpravy.

Súvisiace články

Ako znížiť poškodenie povrchu rúr počas kontinuálneho tvárania na trubkovom valčekovom stroji

29

Jun

Ako znížiť poškodenie povrchu rúr počas kontinuálneho tvárania na trubkovom valčekovom stroji

Ekonomická realita povrchových nedostatkov V náročnom prostredí výroby na rúrkových valčekoch predstavuje poškriabanie povrchu oveľa viac než len drobnú estetickú chybu. Slúži ako červené prapúčiky, ktoré signalizujú hlbšie nestability procesu, ktoré ohrozujú štruktúru ...
Zobraziť viac
Prečo multifunkčný EDM stroj spĺňa požiadavky tovární na výrobu rôznorodých foriem a súčiastok

14

Aug

Prečo multifunkčný EDM stroj spĺňa požiadavky tovární na výrobu rôznorodých foriem a súčiastok

Prekonávanie zložitostí prostredí s vysokou diverzifikáciou výroby. Prevádzkovanie moderného priemyselného výrobného závodu často pripomína súčasné držanie dvanástich rotujúcich tanierov, najmä pri plánovaní výroby s vysokou diverzifikáciou a nízkym objemom. Pl...
Zobraziť viac
Aké výstupné výhody získajú podniky aktualizáciou starých zariadení na iskrové erózne obrábanie (EDM)

03

Aug

Aké výstupné výhody získajú podniky aktualizáciou starých zariadení na iskrové erózne obrábanie (EDM)

Identifikácia obmedzení staršej výrobnej technológie pri výrobe pomocou iskrového erózneho spracovania – Prevádzka dobre osvedčených, desiatky rokov starých zariadení na výrobných priestoroch s vysokou presnosťou často spôsobuje skryté prevádzkové náklady, ktoré postupne a nezbadateľne znižujú ziskovosť. Keď sa výroba...
Zobraziť viac
Aké funkcie samodiagnostiky porúch obsahuje moderný systém na pásikovanie?

20

Sep

Aké funkcie samodiagnostiky porúch obsahuje moderný systém na pásikovanie?

Inžinierske diagnostické protokoly v rýchlych kotúčových prevádzkach na spracovanie plechov. Prevádzka ťažkých priemyselných zariadení na spracovanie kovov a nepretržitých kotúčových výrobných liniek prináša jedinečné inžinierske výzvy, ktoré vyžadujú absolútnu presnosť. Vedúci výrobných závodov...
Zobraziť viac

Odporúčania zákazníkov

Daniel Whitmore
Spoľahlivá presnosť pre letecký titán

Razíme 6 mm titanové montážne závesy 22 hodín denne a priemyselné rezy vodným prúdom dosahujú presnosť ±0,08 mm bez tepelne ovplyvnenej zóny. Odpad klesol z 7 % na 1,2 % a index Cpk sa zlepšil z 0,91 na 1,48 po optimalizácii tlaku a prietoku abrazívneho materiálu tímom spoločnosti Industrial Waterjet Cutting. Dokumentácia uľahčila našu leteckú auditnú kontrolu a dostupnosť stroja (uptime) sa udržiava vyššia ako 96 % viac ako rok.

Sofia Almeida
Nižšie náklady na abrazívny materiál pri architektonickom kameni

Pri 20 mm granite a 30 mm vápenci Industrial Waterjet Cutting zvýšil výkon o 26 % a znížil spotrebu abrazívneho materiálu o 38 %. Sťažnosti na odštiepovanie okrajov zmizli pri všetkých 18 000 preverených paneloch a manuálna úprava okrajov sa znížila o 31 %. Vzdialená diagnostika a súprava náhradných dielov udržali dostupnosť stroja (uptime) po dobu 14 mesiacov na úrovni 97 %, čo je kritické pre dodržanie termínov pri výrobe fasád.

Získajte bezplatnú cenovú ponuku

Náš zástupca vás čoskoro kontaktuje.
E-mail
Meno
Názov spoločnosti
Message
0/1000
Stabilita tlaku a riadenie abrazívneho materiálu na ochranu kvality okrajov

Stabilita tlaku a riadenie abrazívneho materiálu na ochranu kvality okrajov

Výkon priemyselného vodného rezača závisí od stabilného tlaku a presnej dodávky abrazívneho prostriedku. Naše zoskupenia intenzifikátorov sú testované pri tlaku 4 000 bar po dobu 120 minút a následne prechádzajú 48-hodinovým prevádzkovým behom pri tlaku 3 800 bar, pričom pokles tlaku je udržiavaný pod 1,5 %. Dávkovanie abrazívneho prostriedku je kalibrované na rozsah 1,8–2,2 l/min s opakovateľnosťou v rámci 2 %, čo priamo ovplyvňuje kužeľovitosť rezaného okraja a jeho povrchovú úpravu. V praxi to znamená, že európsky dodávateľ pre letecký priemysel pri rezaní titanovej zliatiny Ti-6Al-4V s hrúbkou 6 mm dosiahol presnosť vzdialenosti medzi dierou a okrajom ±0,08 mm a znížil množstvo odpadu z 7 % na 1,2 % počas 3 000-hodinového skúšobného prevádzkového obdobia. Architektonický spracovateľ kameňa pri rezaní žuly s hrúbkou 20 mm rýchlosťou 1 800–2 200 mm/min znížil spotrebu abrazívneho prostriedku o 38 % po optimalizácii vzdialenosti trysky od materiálu na 1,6 mm a geometrie miešacej komory. Pre automobilové interiéry umožnili dynamické prebíjanie a riadenie režimov rezania dodávateľovi úrovne Tier-2 dosiahnuť výťažok 98,6 % pri prvom prechode pri rezaní sendvičových panelov s hrúbkou 3 mm. Tieto výsledky majú význam, pretože abrazívny prostriedok a odpad predstavujú dve najväčšie skryté náklady pri priemyselnom vodnom rezaní.
Presnosť pohybu a upevnenie pre výrobu z rôznorodých materiálov

Presnosť pohybu a upevnenie pre výrobu z rôznorodých materiálov

Výroba z rôznorodých materiálov vyžaduje pohybovú platformu, ktorá udržiava presnosť pri prechode medzi titánom, hliníkom, žulou a kompozitmi. Naše CNC balíky sú overené laserovým interferometrom s presnosťou polohovania ±0,05 mm a opakovateľnosťou ±0,02 mm a podporujú 3-osové aj 5-osové priemyselné vodné rezačky. Stoly pripravené na upevnenie a knižnice receptov ukladajú parametre tlaku, prietoku abrazívneho prostriedku a prebitia pre každú variantu. Dodávateľ automobilového priemyslu úrovne 2 skrátil čas prepnutia z 95 na 55 minút a množstvo odpadu z 5,5 % na 1,8 % pri výrobe štyroch variantov trojvrstvových hliníkových dosiek s hrúbkou 3 mm. Výrobca energetických zariadení, ktorý rezal tesniace kruhové dosky z Inconelu s hrúbkou 25 mm a koľajnice zo uhlíkovej ocele s hrúbkou 12 mm, zachoval presnosť prípravku pre zváranie bez tepelnej deformácie. Pri architektonických aplikáciách rovnaká platforma poskytla čisté viditeľné okraje na vápeníkovej doske s hrúbkou 30 mm na 18 000 preverených panelov bez jediného sťažnosti na odštiepovanie.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil NAJLEPŠIENAJLEPŠIE