Ведущие производители станков для продольной резки стали | Точные линии для продольной резки

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Производители станков для продольной резки стали, обеспечивающие точность, скорость и глобальное обслуживание

Производители станков для продольной резки стали, обеспечивающие точность, скорость и глобальное обслуживание

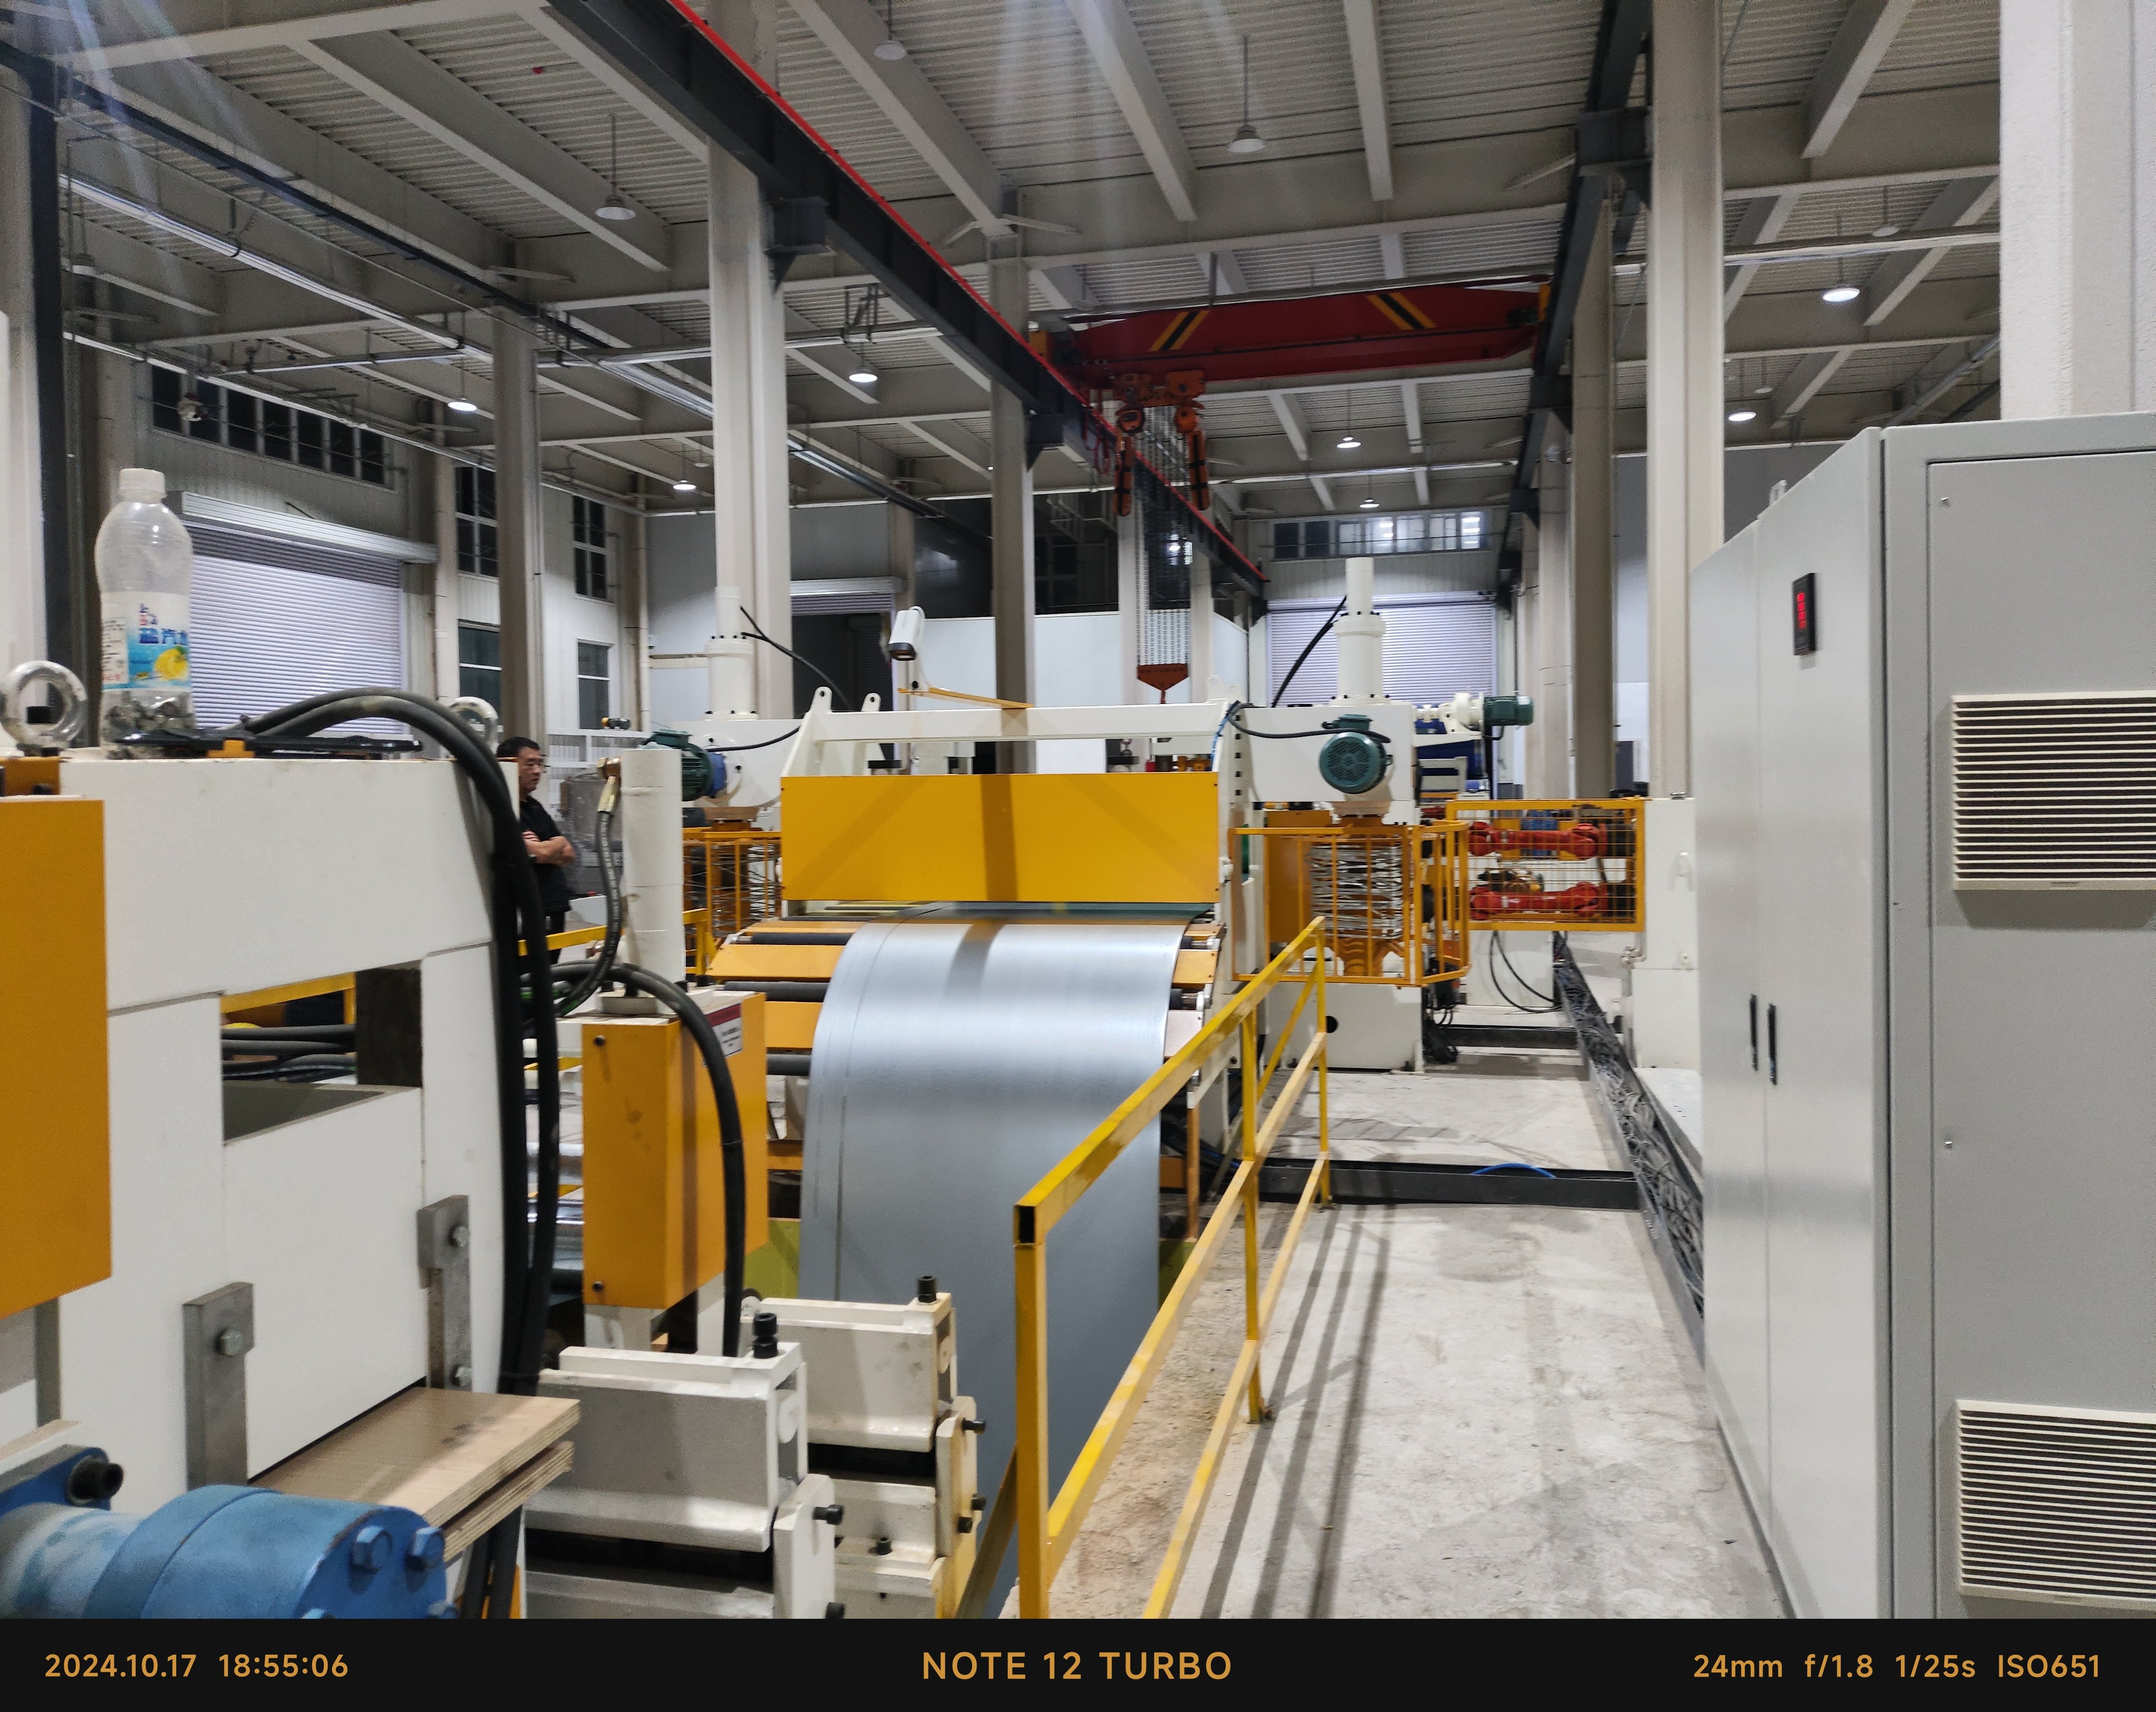
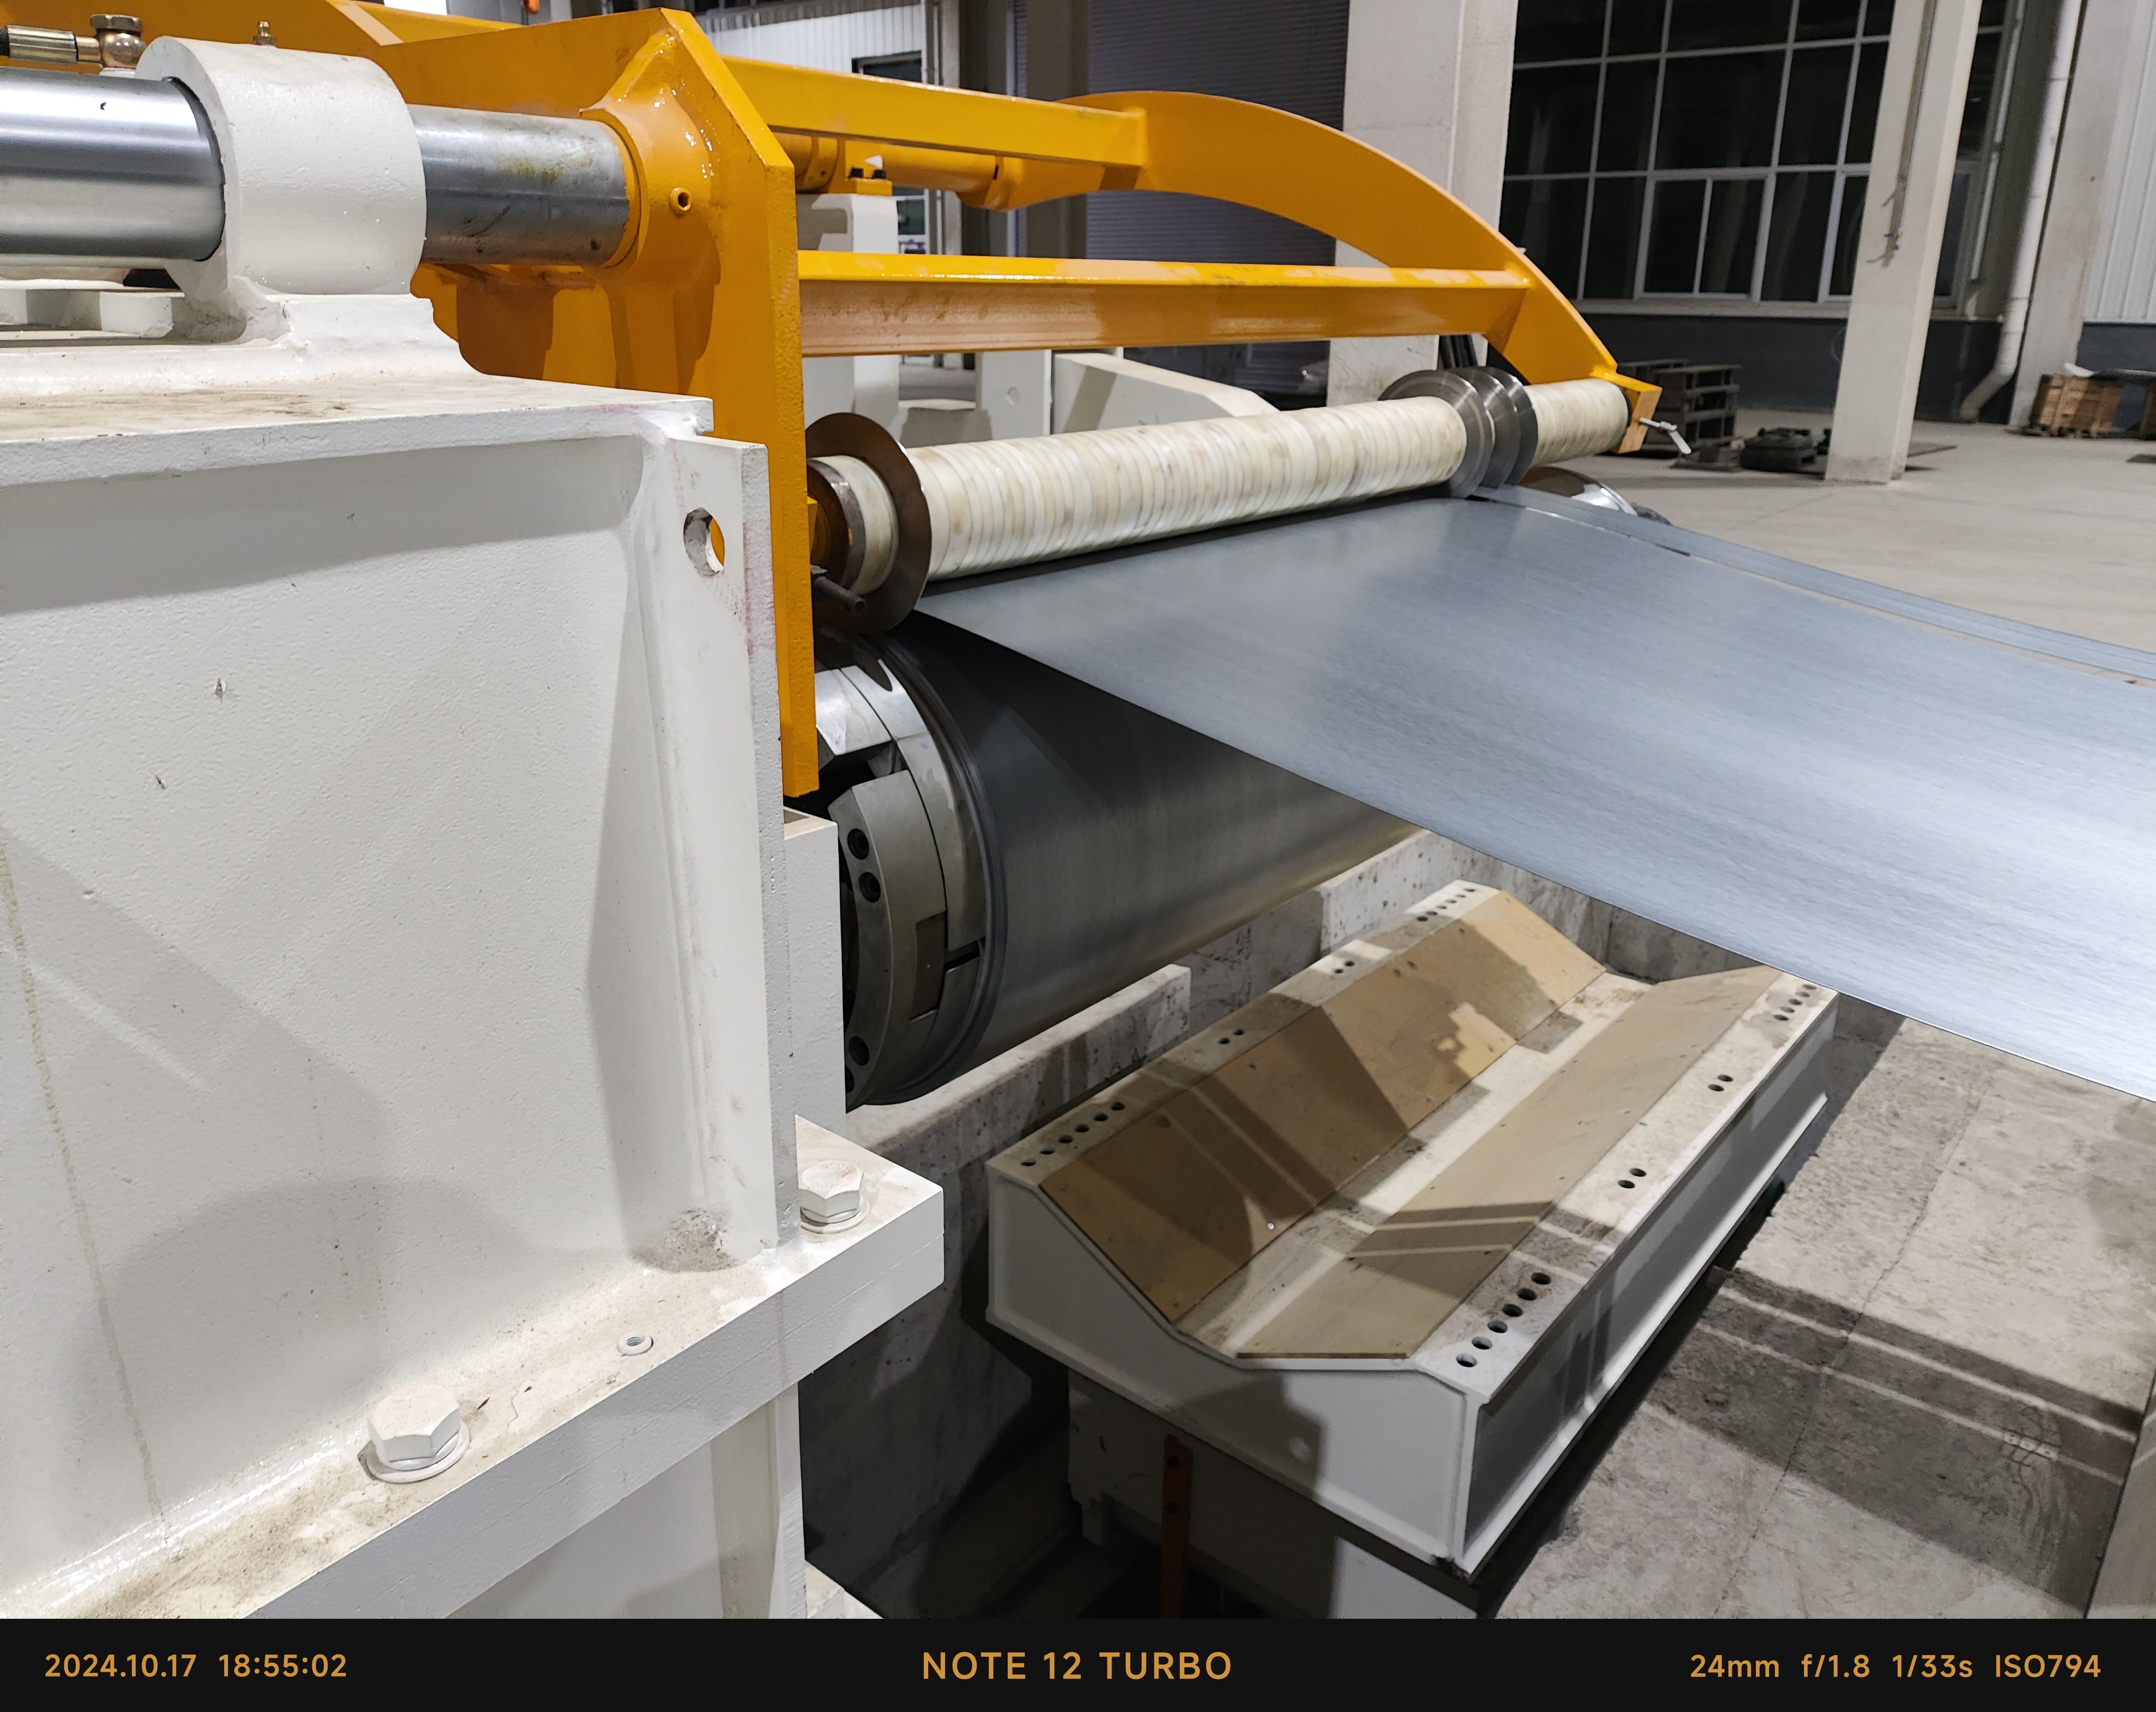
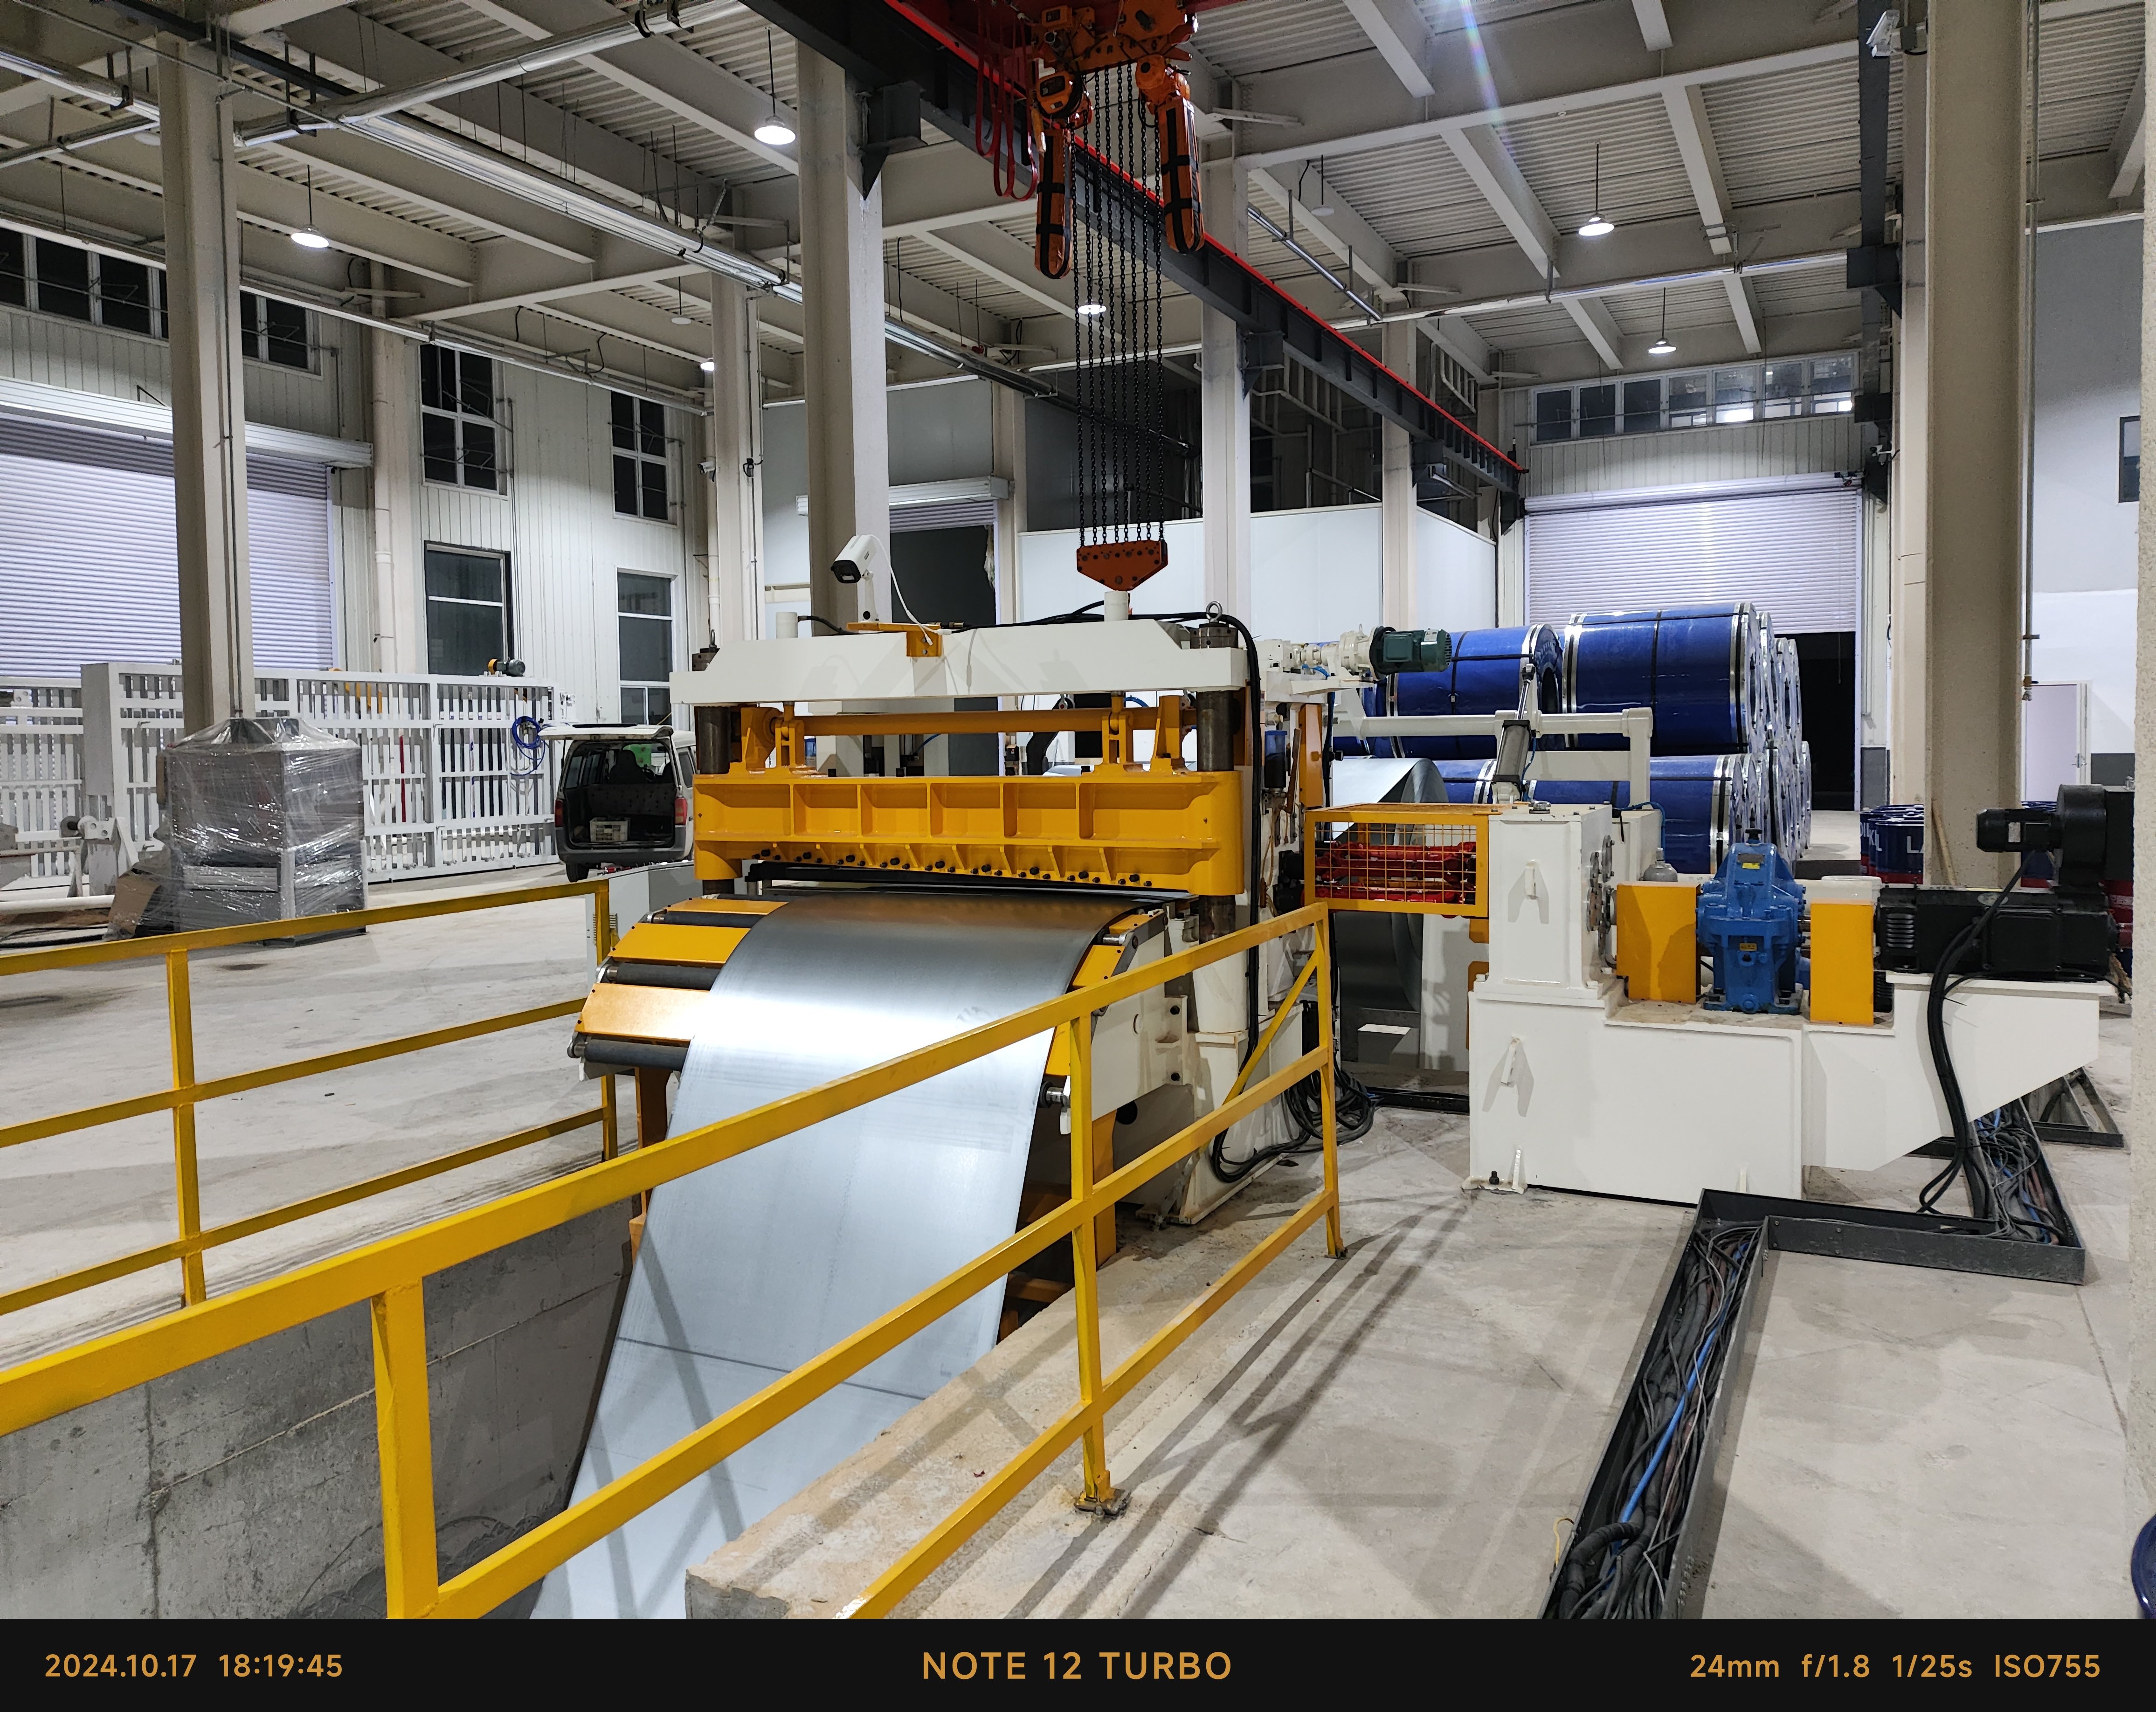
Являясь одним из самых надёжных производителей станков для продольной резки стали, компания Taizhou Chuang Yuan Machine Tool Co., Ltd. с 2003 года проектирует, изготавливает и обслуживает высокоточные линии продольной резки со своего предприятия в городе Тайчжоу, провинция Цзянсу, Китай. Наши линии продольной резки стали предназначены для центров обслуживания рулонов, производителей сварных труб, поставщиков штампованных деталей для автомобилей и производителей бытовой техники, которые обрабатывают рулоны толщиной от 3 до 12 мм и шириной от 600 до 2000 мм со скоростью линии от 30 до 120 м/мин. Каждая линия объединяет в одной синхронизированной системе гидравлическое разматывание, прецизионное выравнивание, высокожёсткие головки для продольной резки, намотку отходов и наматывание под контролем натяжения. Биение вала для ножей не превышает 0,02 мм, а допуск на ширину реза — ±0,05 мм, поэтому последующие станки холодной прокатки и прессы получают стабильно прямоугольные полосы с контролируемыми заусенцами. Каждый комплект перед отгрузкой проходит 72-часовое непрерывное испытание без нагрузки и под нагрузкой, а точность продольной резки проверяется на образцах полос, предоставленных покупателем.
Получить коммерческое предложение

Изучение кейса

линия продольной резки стальных рулонов шириной 1600 мм для немецкого центра обслуживания рулонов

Крупный немецкий центр обслуживания рулонов, специализирующийся на передовых решениях в области распределения металлов, столкнулся с серьёзными операционными трудностями при обработке заготовочных рулонов из высокопрочной низколегированной стали толщиной до 12 мм — главным образом из-за чрезмерного прогиба полосы и неточностей по кромкам, вызывавших отказы со стороны заказчиков. Чтобы устранить это узкое место, наша инженерная команда спроектировала и поставила тяжёлую линию продольной резки стали, оснащённую мощным гидравлическим разматывателем мощностью 75 кВт, высокожёстким шестивалковым прецизионным правильным станом, шестью прецизионными головками для продольной резки и четырёхплечевым натяжным наматывателем. После тщательного монтажа и пусконаладки непосредственно на месте силами наших технических специалистов оборудование достигло выдающихся эксплуатационных показателей: высота заусенца на кромке строго контролировалась на уровне менее 0,05 мм, прогиб полосы оставался в пределах менее 1 мм на каждые 2 метра длины, а стабильная рабочая скорость линии составила 90 м/мин.

Слайсер из быстрорежущей стали, поставленный турецкому производителю сварных труб

Крупное турецкое предприятие по производству сварных труб нуждалось в узких стальных полосах высокой точности резки и высокой скорости для непрерывного производства квадратных труб; при этом часто требовались многочисленные смены ширины полос на небольших производственных партиях. Для решения задач, связанных с их специфическим производственным процессом, мы спроектировали и поставили специализированную линию продольной резки стали с быстрой заменой компонентов, оснащённую режущими головками в виде съёмных кассет, мощной приводной системой на 60 кВт и моталкой с сервопетлёй. Благодаря этой передовой конфигурации время простоя при смене ширины полосы удалось сократить с неэффективных 75 минут до гибких 28 минут, при этом соблюдая строгую точность ширины в пределах ±0,05 мм и снизив потери материала от обрезков с 3,1 % до 1,9 %. Через девять месяцев после начала полноценной коммерческой эксплуатации заказчик полностью окупил капитальные затраты на оборудование за счёт повышения выхода продукции и резкого сокращения непроизводительного времени простоя.

Индивидуальная линия для продольной резки стали для индийского производителя компонентов бытовой техники

Устоявшийся индийский производитель компонентов бытовой техники нуждался в оцинкованных стальных полосах без заусенцев для панелей стиральных машин и холодильников. Наша линия для продольной резки стали оснащена натяжными подушками с полимерным покрытием, шестивалковым выравнивателем и автоматической обрезкой кромок. Доля поверхностных дефектов после продольной резки снизилась ниже 0,4 %, повреждения цинкового покрытия были полностью устранены, а скорость работы линии достигла 120 м/мин при энергосбережении на 20 % по сравнению с предыдущей установкой заказчика. Этот проект укрепил нашу репутацию среди производителей линий для продольной резки стали в южноазиатской цепочке поставок компонентов бытовой техники.

Сопутствующие товары

Раскрой стальной ленты занимает центральное место в современных металлообеспечивающих цепочках поставок, а производительность изготовителей станков для раскроя напрямую влияет на выход рулонов, качество поверхности и надёжность поставок для каждого сервисного центра и завода, потребляющих раскроенные полосы. Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. с 2003 года специализируется на научных исследованиях, разработке, производстве и продаже прецизионных станков, создавая линии для раскроя стальных рулонов в готовые полосы, применяемые в производстве сварных труб, автомобилей, бытовой техники, строительных и электротехнических изделий. Наш инженерный процесс начинается с данных заказчика о рулонах: марка материала, предел прочности при растяжении, диапазон толщины от 3 мм до 12 мм, ширина полосы от 20 мм до 1600 мм, масса рулона до 30 тонн и требуемый выпуск за одну смену. На основе этих входных параметров наши конструкторы подбирают диаметр вала, материал ножей, конфигурацию правильных валков и стратегию регулирования натяжения. Головки для раскроя обрабатываются на станках с ЧПУ для расточки и фрезерования, после чего проходят динамическую балансировку, чтобы обеспечить соосность ножевого вала в пределах 0,02 мм при работе на полной скорости. Ножи для раскроя изготавливаются из инструментальной стали Cr12MoV или SKD11, подвергаются вакуумной термообработке до твёрдости HRC 58–62 и шлифуются комплектами, что гарантирует постоянный зазор и высокое качество кромок полосы.
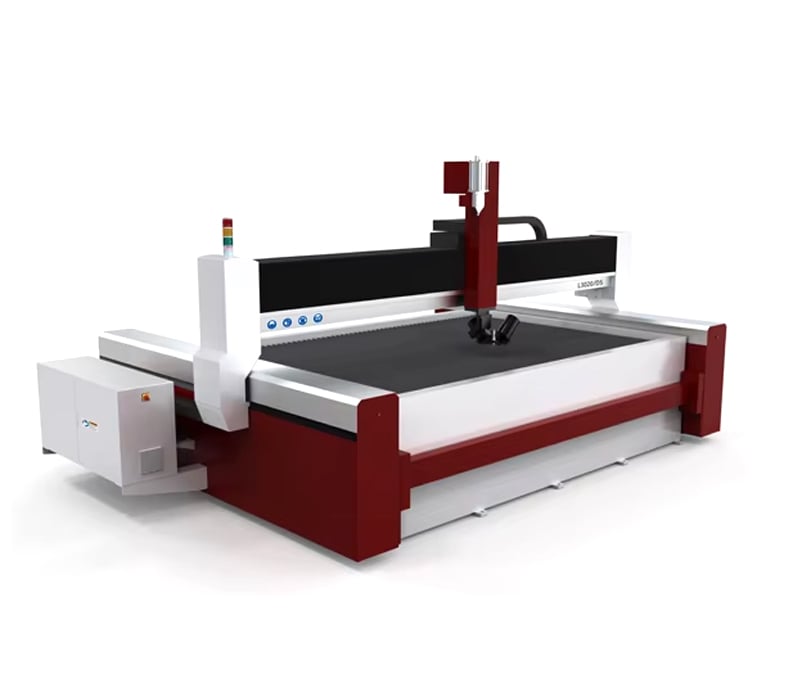
Полная линия продольной резки стальных рулонов включает гидравлический разматыватель с тележкой для рулонов, устройство для снятия защитной плёнки, прижимно-выравнивающий узел, петлевую яму, головку продольной резки, намотчик отходов, станцию создания натяжения и наматыватель с гидравлическим выталкиванием. Электрическое управление осуществляется с помощью ПЛК и человеко-машинного интерфейса (HMI); предусмотрено хранение технологических рецептов более чем для 100 типоразмеров полосы, автоматический расчёт натяжения и диагностика неисправностей. В качестве опций доступны головки с быстрой заменой картриджей, обрезка кромок, устройства для нанесения масла и устройства для упаковки рулонов. Перед поставкой каждая линия проходит проверку соосности, испытания на холостом ходу при номинальной скорости и нагрузочные испытания с использованием материалов заказчика. Монтаж и ввод в эксплуатацию выполняются нашими инженерами либо поддерживаются посредством видеоруководств в более чем 20 странах экспорта. В типовой высокоскоростной линии шириной 1600 мм энергопотребление составляет от 15 до 45 кВт, загрузка рулона занимает менее 3 минут, а точность резки достигает ±0,05 мм. Эти показатели обеспечивают более высокий коэффициент использования материала, меньшую частоту замены ножей и снижение трудозатрат на обслуживание рулонов на центрах рулонной обработки, трубных прокатных станах и штамповочных заводах OEM-производителей. Мы также производим электроэрозионные станки, обрабатывающие центры, станки для производства труб, линии поперечной резки, токарные станки и станки для глубокого сверления, что позволяет нам поддерживать более широкий спектр проектов в области обработки металлов, сохраняя при этом фокус на технологиях продольной резки стали. Выбор правильного производителя оборудования для продольной резки стали означает партнёрство с командой, глубоко понимающей металлургию рулонов, динамику линий и глобальные требования к сервисному обслуживанию. Наши станки эксплуатируются в Европе, Юго-Восточной Азии, на Ближнем Востоке, в Африке и Южной Америке; поддержку обеспечивают комплекты запасных частей, многоязычные руководства и удалённая диагностика неисправностей в течение 24–48 часов. Полевые данные показывают, что правильно обслуживаемые линии продольной резки нашего производства демонстрируют коэффициент готовности свыше 95 %, а ресурс ножей превышает 8000 тонн обработанной полосы. Обучение на месте охватывает сборку ножей, установку зазоров, настройку натяжения и профилактическое обслуживание, помогая клиентам развивать внутренние компетенции вместо зависимости от внешних сервисных бригад. Важное значение имеет и устойчивое развитие: оптимизированный подбор электродвигателей, возможность применения рекуперативного торможения и эффективные гидравлические системы снижают энергопотребление на тонну продукции, а точная резка минимизирует образование отходов. Комбинируя инженерную дисциплину, подтверждённые испытаниями решения и опыт реализации глобальных проектов, Chuang Yuan помогает клиентам превратить обработку рулонов в надёжную и прибыльную операцию.

Часто задаваемые вопросы

На что должны обращать внимание покупатели при сравнении производителей линий для продольной резки стали?

Покупатели должны проверить четыре пункта: возможности механической обработки, стандарты испытаний, проектные ссылки и скорость реакции службы поддержки. Запросите данные о соосности ножевого вала — она должна составлять не более 0,02 мм; точность продольной резки — ±0,05 мм; а также протокол нагрузочного испытания продолжительностью 72 часа. Уточните, производит ли изготовитель режущие головки на станках с ЧПУ для расточки и фрезерования, а также проходит ли заточка лезвий термообработку до твёрдости HRC 58–62. Запросите как минимум три международные ссылки по проектам с аналогичным диапазоном рулонов и уточните, предоставляется ли удалённая техническая поддержка в течение 24–48 часов. Производственное предприятие, выпускающее также связанные станки — например, правильные станки и станки поперечной резки — как правило, контролирует большую часть цепочки качества и может интегрировать линию продольной резки с существующим оборудованием для обработки рулонов более эффективно.
Подберите линию под самый толстый и широкий рулон, а не под средний. Если вы обрабатываете рулоны толщиной от 3 до 12 мм и шириной до 1600 мм, выберите линию с номинальной шириной 1600 мм и запасом крутящего момента не менее 20 %. Скорость линии должна соответствовать вашей суточной целевой массе; при работе со скоростью 90 м/мин и рулоном массой 30 тонн планируйте 8–12 рулонов за смену. Рассмотрите возможность использования быстросменных картриджных головок, если ширина полосы меняется более трёх раз за смену, и выберите натяжные моталки с сервоприводом для тонкой и высокопрочной полосы. Всегда сообщайте производителю марку материала, предел прочности при растяжении и диапазон ширины полосы, чтобы он мог правильно подобрать валы, ножи и двигатели.
Точность продольной резки и срок службы ножей зависят от зазора между ножами, жёсткости вала, качества выравнивания и контроля натяжения. Оптимальный зазор обычно составляет 8–12 % от толщины полосы для стали; слишком малый зазор вызывает износ ножей и образование заусенцев, а слишком большой — скатывание кромок. Биение вала должно составлять не более 0,02 мм, а твёрдость ножей — от HRC 58 до HRC 62. Правильное выравнивание устраняет остаточную деформацию рулона и внутренние напряжения, снижая стрелу прогиба до менее чем 1 мм на 2 м. Стабильное натяжение на разматывателе предотвращает смещение полосы и повреждение её кромок. При правильной настройке и профилактическом обслуживании срок службы ножей может превышать 8 000 тонн обработанной стали, а точность ширины реза сохраняется в пределах ±0,05 мм.
Да, однако линия должна быть соответствующим образом настроена. Для низколегированной стали повышенной прочности толщиной до 12 мм выберите двигатель большей мощности, шестивалковый выравниватель и более крупные валы ножей. Для оцинкованных или окрашенных рулонов используйте натяжные подушки с полимерным покрытием и защитные направляющие ролики, чтобы избежать царапин на поверхности и повреждения покрытия. Устройства для обрезки кромок и нанесения масла дополнительно защищают обрезанные кромки. В индийском проекте бытовой техники правильно оснащённая линия обеспечила уровень поверхностных дефектов ниже 0,4 % на оцинкованной полосе. Всегда указывайте тип покрытия и требования к поверхности во время технических обсуждений, чтобы корректно задать зазор между ножами, материал подушек и скорость линии.

Связанные статьи

Как выбрать обрабатывающий центр?

12

Dec

Как выбрать обрабатывающий центр?

Показать больше
Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

14

Aug

Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

Преодоление сложностей сред с высоким разнообразием изделий. Управление современным промышленным производственным предприятием зачастую напоминает одновременное вращение десятка тарелок на палочках, особенно при работе по графикам производства с высоким разнообразием изделий и небольшими партиями. Пл...
Показать больше
Как снизить износ сверла при непрерывной обработке глубоких отверстий на станках

03

Aug

Как снизить износ сверла при непрерывной обработке глубоких отверстий на станках

Понимание механики термических напряжений при обработке глубоких отверстий. Выполнение непрерывного растачивания и высокоточной обработки на промышленных производственных линиях создаёт серьёзные тепловые и механические нагрузки, которые регулярно проверяют пределы возможностей режущего инструмента. W...
Показать больше
Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

03

Aug

Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

Понимание требований к экспорту на международном уровне в области прецизионной обработки металлов. Ориентация в сложном ландшафте глобальной промышленной торговли требует тщательного понимания строгих технических норм, которые зарубежные покупатели предъявляют к передовым металлообрабатывающим...
Показать больше

Отзывы клиентов

Мартин Келлер
Надёжная стальная линия продольной резки с превосходной точностью

Мы эксплуатируем стальную продольно-резательную линию шириной 1600 мм от компании Chuang Yuan для высокопрочных рулонов стали толщиной до 12 мм. После ввода в эксплуатацию высота заусенца оставалась менее 0,05 мм, а скорость линии достигла 90 м/мин. Объём выпускаемой продукции увеличился примерно на 22 %, а частота замены ножей снизилась с двух раз в смену до одного раза в неделю. Инженеры компании отвечали на наши вопросы в течение 24 часов и оказывали поддержку в критический период наращивания объёмов производства. Для центра рулонной обработки, подобного нашему, такая надёжность стоит дороже низкой закупочной цены.

Эмре Йылмаз
Быстрая смена настроек и надёжная техническая поддержка

Мы заказали линию для резки стали с быстрой заменой ножей для производства квадратных труб. Время смены ширины уменьшилось с 75 до 28 минут, количество брака — с 3,1 % до 1,9 %, а точность осталась в пределах ±0,05 мм. Завод предоставил понятные руководства, комплекты запасных ножей и удалённую видеоподдержку в течение 48 часов при настройке усилия натяжения. Наши операторы прошли обучение за три дня и теперь уверенно управляют линией. Мы уже порекомендовали этого производителя двум партнёрским заводам.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Внутренняя обработка на станках с ЧПУ и строгий контроль качества для каждой линии резки стали

Внутренняя обработка на станках с ЧПУ и строгий контроль качества для каждой линии резки стали

Непреклонная конструкционная целостность и абсолютная точность геометрических размеров начинаются непосредственно на наших производственных мощностях благодаря строгой внутренней обработке на станках с ЧПУ всех критически важных компонентов линий продольной резки стальных рулонов, включая режущие головки, приводные валы, правильные ролики и тяжёлые корпуса станков. Эта вертикально интегрированная производственная стратегия позволяет нашей инженерной команде сохранять полный контроль над допусками соосности, геометрической параллельности и стандартами шероховатости поверхности, полностью устраняя риски нестабильного качества, связанные с компонентами, закупаемыми у сторонних поставщиков. Тяжёлые режущие валы подвергаются прецизионному шлифованию и динамической балансировке, чтобы гарантировать, что биение при вращении остаётся строго в пределах 0,02 мм при работе на полных скоростях; высококачественные режущие пластины из специальных сплавов проходят вакуумную термообработку до твёрдости HRC 58–62 и шлифуются комплектами для обеспечения оптимального зазора при резке.
Индивидуальные решения для продольной резки, основанные на реальных данных о рулонах и потребностях применения

Индивидуальные решения для продольной резки, основанные на реальных данных о рулонах и потребностях применения

Учитывая, что современные предприятия по обработке рулонов работают в условиях уникальных ограничений по материалам и объёмам производства, мы категорически отказываемся от типовых станков из каталогов и вместо этого разрабатываем каждую линию для продольной резки стали индивидуально — с учётом точных данных о рулонах заказчика и его операционных рабочих процессов. До окончательного оформления любого технического предложения наши опытные механические инженеры тщательно анализируют ключевые параметры: марки металлических сплавов, пределы прочности при растяжении, диапазоны толщин материала, профили ширины полосы, максимальные веса рулонов, суточные объёмы выпуска продукции в одну смену, а также габариты производственного помещения. На основе этих подтверждённых данных мы точно рассчитываем оптимальные номинальные мощности электродвигателей — от 15 до 45 кВт и выше, подбираем соответствующие диаметры валов, конфигурируем много-роликовые устройства выравнивания и разрабатываем индивидуальные стратегии контроля натяжения. В качестве опций доступны модульные компоненты — например, быстросъёмные каретки режущих головок, прецизионные устройства обрезки кромок, автоматизированные системы смазки.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх