Industriële waterstraalsnijmachines: precisie, 97% beschikbaarheid en schuurmiddelenbesparingen

Alle categorieën

Vraag een gratis offerte aan

Onze vertegenwoordiger neemt binnenkort contact met u op.
E-mail
Mobiel/WhatsApp
WeChat
LinkedIn
Naam
Bedrijfsnaam
Bericht
0/1000
Bijlage
Upload minstens één bijlage
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Industriële waterstraalsnijoplossingen ontworpen voor precisie, beschikbaarheid en wereldwijde conformiteit

Industriële waterstraalsnijoplossingen ontworpen voor precisie, beschikbaarheid en wereldwijde conformiteit

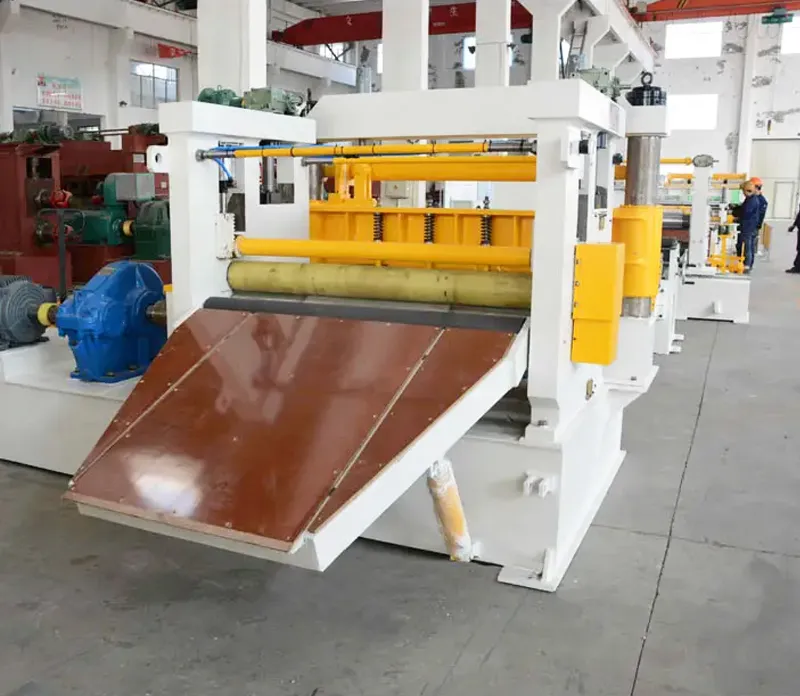
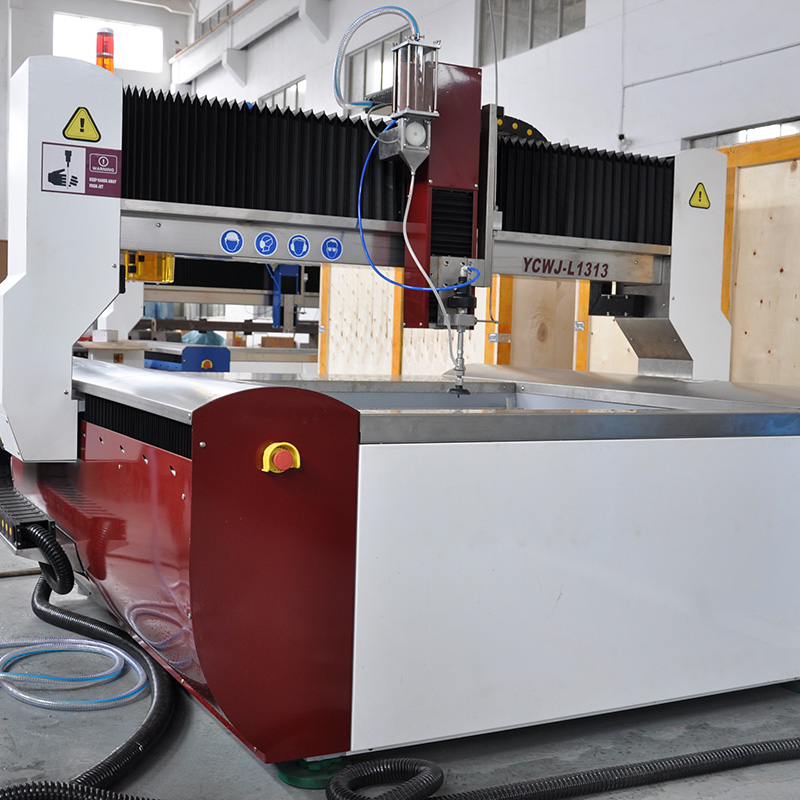
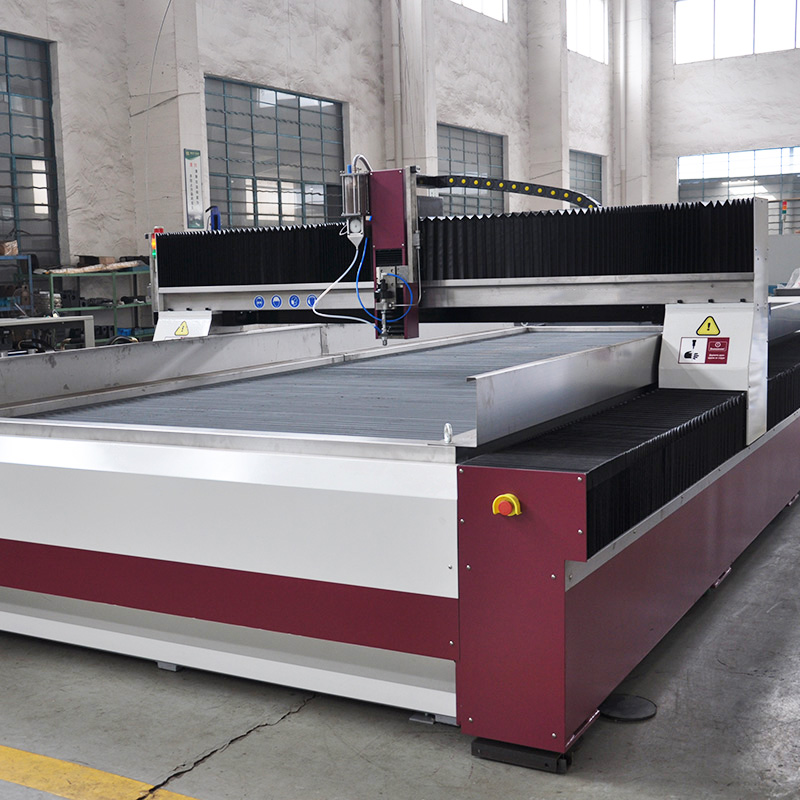
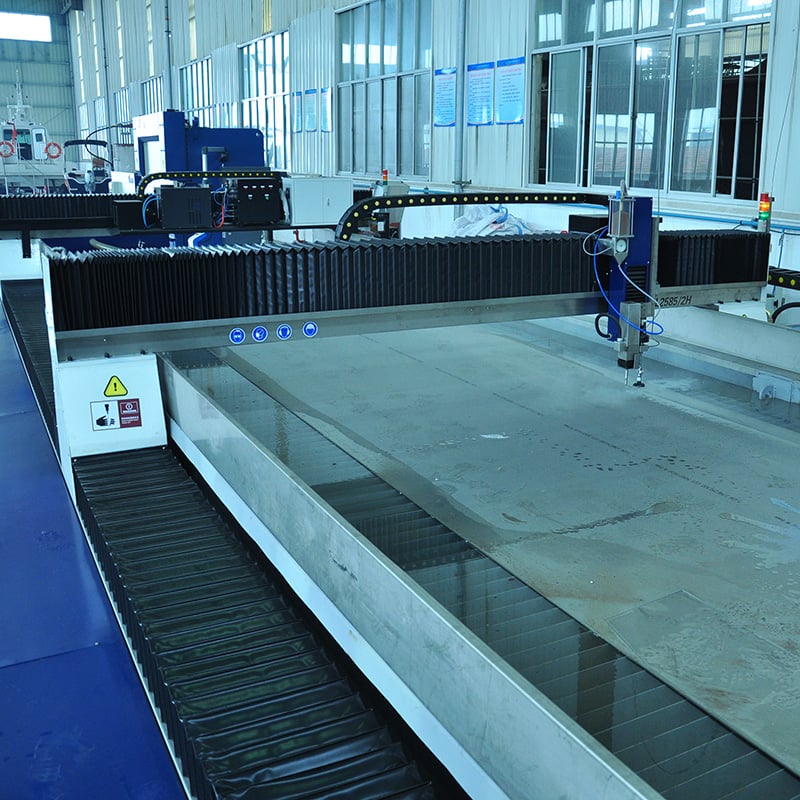
Taizhou Chuang Yuan Machine Tool Co., Ltd. benadert industriële waterstraalsnijden als een systeemniveau-capaciteit in plaats van als een afzonderlijke machinesale. Sinds 2003 integreren wij onderzoek, productie en verkoop in de stad Taizhou, provincie Jiangsu, en vandaag ondersteunen onze precisie-machines industriële waterstraalsnijdcellen in de lucht- en ruimtevaart, architectonische steen, auto-interieurs en energieproductie. In lucht- en ruimtevaartplaatwerkworkshops moet industriële waterstraalsnijden een tolerantie van ±0,1 mm behouden op 6 mm titanium zonder warmtegevoede zones; onze intensifier-sets, schuurmiddeltoevoersystemen en CNC-bewegingspakketten zijn getest om continu 4.000 bar en 380 MPa te leveren, met een schuurmiddelstroom van 1,8–2,2 L/min voor herhaalbare randkwaliteit. Voor architectonische steen snijden gebruikers doorgaans 20 mm graniet met een snelheid van 1.800–2.200 mm/min en melden zij een 35–45% lagere schuurmiddelverbruik na optimalisatie van de afstand tussen de mondstukken en de geometrie van de mengkamer.
Vraag een offerte aan

Gevalstudie

6 mm titanium lucht- en ruimtevaartbeugels met een tolerantie van ±0,08 mm tijdens een proefdraai van 3.000 uur

Een Europese toeleverancier voor de lucht- en ruimtevaartindustrie moest 6 mm Ti-6Al-4V-beugels snijden zonder warmtegevoelige zones, terwijl de afstand tussen gat en rand binnen ±0,08 mm moest blijven. Hun eerdere industriële waterstraalsnijlijn vertoonde na 800 uur drijving buiten de tolerantie, wat leidde tot nazandstralen van 7% van de onderdelen. Wij voerden een audit uit van de slijpmiddeltoevoer, vervangen de mengkamer door een combinatie met een opening van 1,02 mm en stelden de pomp opnieuw in op 3.800 bar met een slijpmiddelstroom van 1,9 L/min. Dynamisch boren werd toegepast om ontlaagging bij het binnendringen te voorkomen. Na een proefdraai van 3.000 uur daalde het afval van 7% naar 1,2% en verbeterde de Cpk-waarde van 0,91 naar 1,48. De klant draait nu 22 uur per dag en heeft een tweede industriële waterstraalsnijcel besteld.

20 mm granieten gevelpanelen met 38% minder slijpmiddelgebruik en 97% beschikbaarheid

Een architectonische steenbewerker in het Midden-Oosten sneed 20 mm graniet en 30 mm kalksteen voor een gevel van 42.000 m². Hun doel was een gemiddelde snelheid van 2.000 mm/min met schone randen voor zichtbare voegen. Wij stelden de afstand tussen de sproeikop en het materiaal af op 1,6 mm, optimaliseerden de doorboortijd tot 0,8 seconde en introduceerden een tweetraps-afschuifmiddeltoevoer. De productiviteit van industriële waterstraalsnijmachines steeg met 26 %, het verbruik van afschuifmiddel daalde met 38 % en de beschikbaarheid bedroeg 97 % gedurende 14 maanden. Klachten over randafbrokkeling verdwenen volledig bij 18.000 geïnspecteerde panelen en de aannemer verminderde de handmatige nabewerkingsarbeid met 31 %.

3 mm EV-batterij-sandwichpanelen met 42 % minder insteltijd

Een leverancier van auto-interieurs op niveau 2 snijdde aluminium sandwichpanelen van 3 mm voor batterijbehuizingen van elektrische voertuigen. De omschakeling tussen vier varianten duurde 95 minuten en veroorzaakte 5,5% afval. Wij leverden tafels die direct klaar waren voor gebruik met spanmiddelen en een receptenbibliotheek die per variant de druk-, slijtmiddelstroom- en doorboorparameters opslaat. Bij industriële waterstraalsnijmachines daalde de omschakeltijd tot 55 minuten, het afval tot 1,8% en de eerste-doorloop-opbrengst tot 98,6%. De productielijn ondersteunt nu 1.200 panelen per week zonder thermische vervorming. Producttitel: Verken industriële waterstraalsnijsystemen die zijn gebouwd voor uw productiehal

Gerelateerde producten

Industriële waterstraalsnijden is een kernproces geworden voor fabrikanten die geen warmtegevoelige zones, ontlaagging of mechanische spanning kunnen tolereren in materialen zoals titanium en Inconel, maar ook graniet, glas en composiet sandwichpanelen. Bij Taizhou Chuang Yuan Machine Tool Co., Ltd., opgericht in 2003 in de stad Taizhou, provincie Jiangsu, bouwen wij onze capaciteit voor industrieel waterstraalsnijden op drie pijlers: drukstabiliteit, schuurmiddelcontrole en bewegingsnauwkeurigheid. Onze productiestroom begint met testen van de versterkerassemblage onder 4.000 bar gedurende 120 minuten, gevolgd door een 48-uurs continue inbedrijfstelling onder 3.800 bar om de afdichtingsintegriteit te verifiëren en drukverlies onder de 1,5% vast te stellen. Elk snijkop wordt op stroming getest met openingen van 0,8–1,2 mm, en de dosering van het schuurmiddel wordt gekalibreerd om 1,8–2,2 L/min te leveren met een herhaalbaarheid binnen 2%. CNC-bewegingspakketten worden geverifieerd met een laserinterferometer voor positioneringsnauwkeurigheid van ±0,05 mm en herhaalbaarheid van ±0,02 mm — wat essentieel is wanneer industrieel waterstraalsnijden wordt toegepast op 6 mm titaniumbeugels met een tolerantie van ±0,08 mm of op 20 mm graniet met een snelheid van 2.000 mm/min. Voor internationale gebruikers documenteren wij druklogboeken, slijtniscurves van de mondstukken en preventieve onderhoudsintervallen na 1.000 en 2.000 uur, zodat kwaliteitsafdelingen industrieel waterstraalsnijden kunnen afstemmen op ISO- en klantauditvereisten. In de lucht- en ruimtevaart voorkomt het proces herstolagen op 6 mm Ti-6Al-4V, waardoor de vermoeiingslevensduur behouden blijft. Bij architectonisch steen snijdt het 20–30 mm graniet en kalksteen met schone, zichtbare randen, waardoor de handmatige nabewerking met 25–35% afneemt. Bij auto-interieurs trimt het 3 mm sandwichpanelen en materialen voor EV-batterijbehuizingen zonder ontlaagging, wat eerste-doorlooprendementen boven de 98% ondersteunt. Bij energiefabricage snijdt het 25 mm Inconel-dichtingen en 12 mm koolstofstaal-schijven zonder thermische vervorming, wat de dimensionele tolerantie tijdens lassen en montage beschermt. Onze export vindt plaats naar meer dan 20 landen en regio’s, waaronder partners in Europa, het Midden-Oosten, Zuidoost-Azië en Zuid-Amerika; wij ondersteunen hen met afstandsdiagnose, reserve-onderdelenkits en operatoropleiding. De typische terugverdientijd voor industrieel waterstraalsnijden ligt tussen de 11 en 16 maanden, wanneer men tegelijkertijd een besparing op schuurmiddelen van 30–40% en een vermindering van afval van 4–6 procentpunten meet. Wij helpen klanten ook bij de keuze tussen 3-assige en 5-assige configuraties voor industrieel waterstraalsnijden, bij het selecteren van combinaties van openingen en mengkamers voor randkwaliteit, en bij het instellen van dynamische doorboorprogramma’s die brosse of gelaagde materialen beschermen. Omdat wij onderzoek, productie en verkoop in één faciliteit integreren, kunnen wij tafelafmetingen, reservoirontwerpen en bedieningsinterfaces aanpassen aan lokale netspanning, vloerruimte en operatorgewoonten. Voor kopers die leveranciers beoordelen, zijn de doorslaggevende factoren meetbare output, verbruikskosten voor onderdelen en service-reactietijd. Onze veldgegevens tonen aan dat een gestructureerde werkwijze voor industrieel waterstraalsnijden — ondersteund door juiste druk- en schuurmiddelinstellingen — de doorvoer met 20–30% kan verhogen zonder extra personeel. Wij nodigen wereldwijde fabrikanten uit om hun materialen te testen met onze parameterbibliotheek en de prestaties van industrieel waterstraalsnijden te valideren tegen hun eigen kwaliteitsdoelstellingen.

Veelgestelde vragen

Welke materialen en diktes kan industriële waterstraalsnijden verwerken zonder warmteschade?

Industriële waterstraalsnijden snijdt titanium, Inconel, koolstofstaal, aluminium, graniet, glas, composieten en sandwichpanelen zonder warmtebeïnvloede zones. Typische gevalideerde bereiken zijn 6 mm Ti-6Al-4V, 25 mm Inconel, 20–30 mm graniet, 12 mm koolstofstaal en 3 mm aluminium sandwichpanelen. Omdat het proces een koud snijproces is, ontstaat er geen hergevormde laag, geen delaminatie en geen thermische vervorming, wat de vermoeiingslevenduur en de dimensionele tolerantie beschermt.
De kosten voor het slijtmiddel worden beheerd via de afstand tussen de spuitmond en het werkstuk (nozzle standoff), de vormgeving van de mengkamer en de kalibratie van de toevoer. Onze veldgegevens tonen een 35–45% lagere slijtmiddelverbruik na afstemming van de afstand op 1,6 mm en optimalisatie van de doorboortijd. Wij verstrekken ook slijtagecurven en onderhoudsintervallen van 1.000 uur, zodat kopers hun budgetten voor verbruiksartikelen kunnen plannen en de totale kosten per meter gesneden materiaal kunnen vergelijken in plaats van alleen de machineprijs.
Onze industriële waterstraalsnijplatforms zijn getest bij 3.800 bar met een drukverval van minder dan 1,5 % en een positioneringsnauwkeurigheid van ±0,05 mm met een herhaalnauwkeurigheid van ±0,02 mm. Klanten die 16–22 uur per dag draaien, melden een beschikbaarheid van 96,5–97 % gedurende 14 maanden. De nauwkeurigheid ondersteunt ±0,08 mm op 6 mm titanium en schone snijkanten op 20 mm graniet bij 1.800–2.200 mm/min.
Ja. Wij leveren aan meer dan 20 exportlanden en -regio’s en bieden afstandsdiagnose, reserveonderdelenpakketten en operatoropleiding. Onze documentatie omvat druklogboeken, slijtagecurven voor mondstukken en onderhoudsplannen, wat kwaliteitsteams helpt bij het in lijn brengen van industriële waterstraalsnijden met ISO- en klantauditvereisten. Lokale spanning, vloeroppervlakte en bedieningsgewoonten kunnen worden afgestemd via maatwerk.

Gerelateerde artikelen

Hoe oppervlakteschade aan buizen tijdens het continue vormproces op een buiswalser te verminderen

29

Jun

Hoe oppervlakteschade aan buizen tijdens het continue vormproces op een buiswalser te verminderen

De economische realiteit van oppervlaktegebreken In de hoge-inzetwereld van buiswalserijproductie is een oppervlakteschade verre van een klein cosmetisch gebrek. Het fungeert als een rode vlag die dieper liggende procesinstabiliteiten aangeeft, waardoor de structurele ...
Bekijk meer
Waarom een multifunctionele EDM-machine voldoet aan de eisen van een fabriek die zowel mallen als onderdelen produceert

14

Aug

Waarom een multifunctionele EDM-machine voldoet aan de eisen van een fabriek die zowel mallen als onderdelen produceert

De complexiteit van productieomgevingen met een hoog productmix beheersen. Het runnen van een moderne industriële productieinstallatie voelt vaak aan als het tegelijkertijd in evenwicht houden van een dozijn draaiende schijven, vooral bij productieschema’s met een hoog productaanbod en lage volumes. Pl...
Bekijk meer
Welke voordelen voor ondernemingen levert een update van oude EDM-spark-erosie-machineapparatuur op

03

Aug

Welke voordelen voor ondernemingen levert een update van oude EDM-spark-erosie-machineapparatuur op

Het identificeren van verouderde beperkingen bij de productie van vonkversleten onderdelen: het gebruik van volwassen, tientallen jaren oude apparatuur op hoogwaardige productieafdelingen voor precisieproductie veroorzaakt vaak verborgen operationele nadelen die geleidelijk en stilletjes de winstmarges aantasten. Wanneer productie...
Bekijk meer
Welke functies voor foutzelfdiagnose bevat een moderne snijlijnsysteem?

20

Sep

Welke functies voor foutzelfdiagnose bevat een moderne snijlijnsysteem?

Technische diagnoseprotocollen bij snelle bandconversie. Het bedienen van zware industriële installaties voor metaalomzetting en continue bandverwerking brengt unieke technische uitdagingen met zich mee die absolute precisie vereisen. Plant-supervisors...
Bekijk meer

Klantgetuigenissen

Daniel Whitmore
Betrouwbare nauwkeurigheid voor luchtvaart-titanium

Wij snijden 6 mm titanium beugels 22 uur per dag, en Industrial Waterjet Cutting behoudt een tolerantie van ±0,08 mm zonder warmte-gevoed gebied. Afval daalde van 7% naar 1,2%, en de Cpk verbeterde van 0,91 naar 1,48 nadat hun team de druk en het schuurmiddeldebiet had afgesteld. De documentatie maakte onze lucht- en ruimtevaartaudit eenvoudig, en de beschikbaarheid blijft al meer dan een jaar boven de 96%.

Sofia Almeida
Lagere kosten voor schuurmiddel bij architectonische steen

Bij 20 mm graniet en 30 mm kalksteen verhoogde Industrial Waterjet Cutting de doorvoer met 26% en verminderde het verbruik van schuurmiddel met 38%. Klachten over randafbrokkeling verdwenen volledig bij 18.000 geïnspecteerde panelen, en het handmatige nabewerkingswerk daalde met 31%. De afstandsdiagnose en het reserve-onderdelenkit hielden onze beschikbaarheid gedurende 14 maanden op 97%, wat cruciaal is voor gevelafleverdata.

Vraag een gratis offerte aan

Onze vertegenwoordiger neemt binnenkort contact met u op.
E-mail
Naam
Bedrijfsnaam
Bericht
0/1000
Drukstabiliteit en schuurmiddelregeling die de randkwaliteit beschermen

Drukstabiliteit en schuurmiddelregeling die de randkwaliteit beschermen

De prestatie van industriële waterstraalsnijmachines hangt af van een stabiele druk en een nauwkeurige toevoer van slijtmiddel. Onze intensifier-assen zijn getest bij 4000 bar gedurende 120 minuten en onderworpen aan een inrijperiode van 48 uur bij 3800 bar, met een drukverval van minder dan 1,5%. De dosering van het slijtmiddel is gekalibreerd op 1,8–2,2 L/min met een herhaalbaarheid binnen 2%, wat direct de conische vorm en de randafwerking bepaalt. In de praktijk betekent dit dat een Europese lucht- en ruimtevaartsupplier die 6 mm dik Ti-6Al-4V snijdt, een tolerantie van ±0,08 mm haalde voor de afstand tussen gat en rand en het afval verminderde van 7% naar 1,2% tijdens een proefperiode van 3000 uur. Een steenbewerker voor architectonische toepassingen die 20 mm graniet snijdt met een snelheid van 1800–2200 mm/min, verlaagde het slijtmiddelverbruik met 38% nadat wij de afstand tussen de mondstukken (nozzle standoff) optimaliseerden naar 1,6 mm en de geometrie van de mengkamer aanpasten. Voor auto-interieurs hielpen dynamisch boren en receptbesturing een tier-2-leverancier om 3 mm dikke sandwichpanelen te snijden met een eerste-doorloopopbrengst van 98,6%. Deze resultaten zijn relevant omdat slijtmiddel en afval de twee grootste verborgen kostenposten zijn bij industriële waterstraalsnijden.
Bewegingsnauwkeurigheid en opspanning voor productie van gemengde materialen

Bewegingsnauwkeurigheid en opspanning voor productie van gemengde materialen

Productie van gemengde materialen vereist een bewegingsplatform dat toleranties handhaaft tijdens overschakeling tussen titanium, aluminium, graniet en composieten. Onze CNC-pakketten zijn met een laserinterferometer geverifieerd voor positioneringsnauwkeurigheid van ±0,05 mm en herhaalbaarheid van ±0,02 mm, en ondersteunen zowel 3-assige als 5-assige industriële waterstraalsnijmachines. Opspanbare tafels en receptbibliotheken slaan druk, schuurmiddelstroom en doorboorparameters per variant op. Een automobielleverancier van niveau 2 verminderde de omschakeltijd van 95 naar 55 minuten en het afvalpercentage van 5,5% naar 1,8%, terwijl vier varianten van 3 mm dikke aluminium sandwichpanelen werden verwerkt. Een energiebedrijf dat 25 mm dikke Inconel-dichtingen en 12 mm dikke koolstofstaal-schijven bewerkte, behield de laspassingsnauwkeurigheid zonder thermische vervorming. Voor architectonische toepassingen leverde hetzelfde platform schone, zichtbare randen op 30 mm dikke kalksteen bij 18.000 geïnspecteerde panelen, zonder klachten over afbrokkeling.
WhatsApp WhatsApp E-mail E-mail Mobiel Mobiel BOVENBOVEN