
高周波鋼管製造機|エネルギー消費量30%削減、ロール寿命40%延長

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
創源社製高周波鋼管製造機:世界の産業向けに、高精度・高出力・高性能を実現

創源社製高周波鋼管製造機:世界の産業向けに、高精度・高出力・高性能を実現

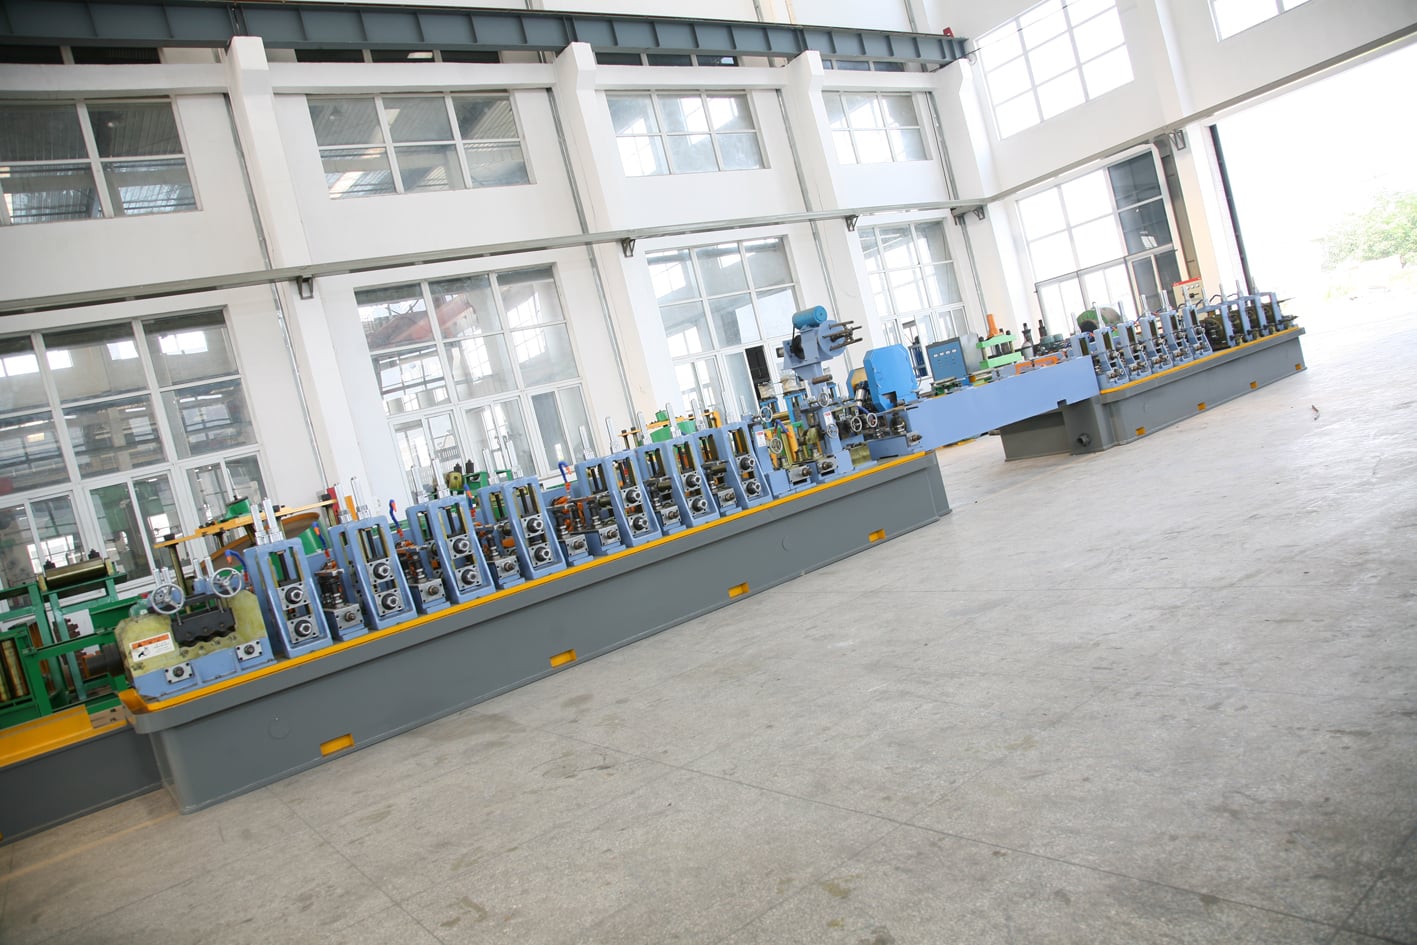
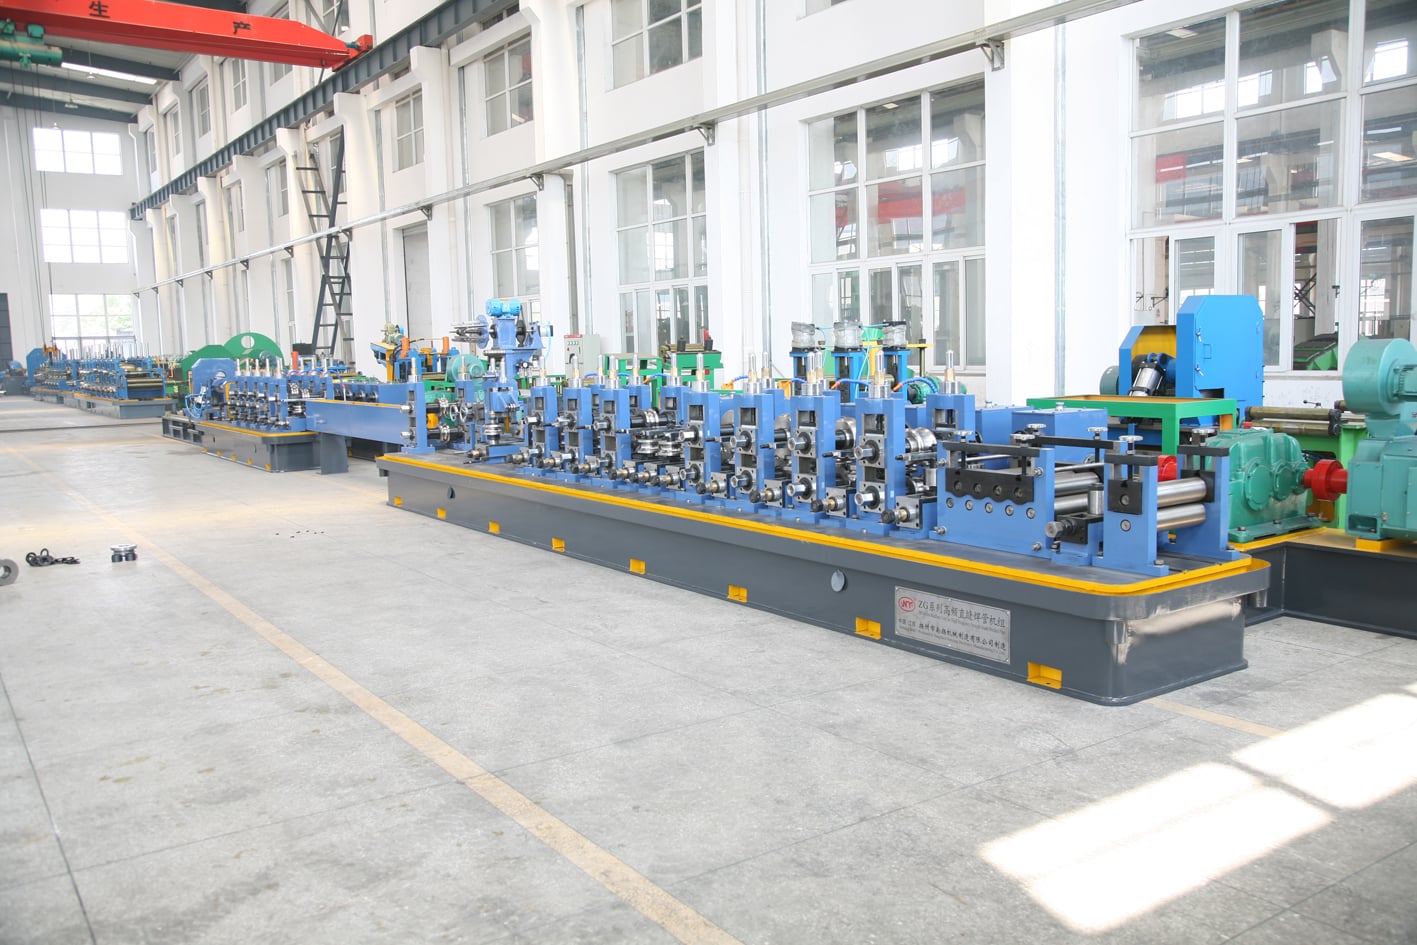
台州創源機械有限公司は、2003年の設立以来、高周波鋼管製造機の開発を手掛けており、ドイツ発祥の溶接技術と中国の製造効率を融合させています。当社の高周波鋼管製造機は、固体高周波(HF)溶接、高精度成形、スマート制御を一体化し、外径8mm~219mm、壁厚0.5mm~8.0mm、最大ライン速度120m/分の鋼管を生産可能です。自動車、HVAC(空調)、建設、家具などの業界で、ERW鋼管、角形鋼管、特殊断面材の製造に広く採用されています。従来のTIG溶接やレーザー溶接ラインと比較して、当社の高周波鋼管製造機はエネルギー効率が30%向上、バリ量が25%削減、ロール寿命が40%延長されます。欧州のHVACメーカーでは、当社製高周波鋼管製造機の導入により、不良品率が5%から1.2%へと大幅に低下し、年間8万ドル以上のコスト削減を実現しました。また、東南アジアの家具用鋼管メーカーでは、納入後6か月以内に設備総合効率(OEE)を87%まで向上させました。
お問い合わせ

ケーススタディ

ドイツにおける自動車排気管の製造

あるドイツの有力自動車部品サプライヤーが、外径45mm、肉厚1.2mmの薄肉ステンレス鋼排気管を、要求される連続生産速度80m/分で高品質に製造するための高性能生産ラインを必要としていた際、当社創源に技術支援を依頼しました。当社の先進的高周波鋼管製造機「HF-90」は、高精度マルチステージ成形セクション、最新式固体高周波溶接装置、および残留応力除去用のインライン光輝焼鈍ユニットを統合して最適化されました。主な技術的課題は、高速運転下でも溶接部の完全性と構造の一様性を確保し、微小亀裂や表面酸化を一切発生させないことでした。当社エンジニアリングチームは、インピーダンスマッチングと動作周波数を350kHzに精密に調整することで、3,000時間に及ぶ集中試験期間中、不良ゼロの完璧な溶接継ぎ目を実現しました。

米国におけるHVAC用銅管製造ライン

米国の主要なHVAC機器メーカーから、先進的な業務用空調装置向け高純度銅管(外径12.7 mm、肉厚0.8 mm)を100 m/分で安定生産できる専用高周波鋼管製造ラインの導入が要請されました。製造上の最大の課題は、高温溶接工程における銅の激しい酸化および表面スケールの発生を防止することでした。この課題に対し、当社は頑健なHF-60型高周波鋼管製造ラインに、精密制御型窒素シールド雰囲気装置と大流量閉ループ冷却回路を完全統合しました。その結果、縦方向溶接部の強度が従来方式比で35%向上し、最終的な管外面の仕上げ品質は厳格なASTM B280産業規格に完全適合するようになりました。本ラインは1シフトあたり15,000メートルの連続生産を実現し、設備総合効率(OEE)も92%という高い水準を維持しています。

オーストラリアにおける構造用鋼管製造ライン

確立されたオーストラリアの構造用鋼材加工業者が、過酷な鉱山インフラプロジェクトで広く使用される大型正方形・長方形構造管(最大150×150 mm)専用の高耐荷重・高周波度チューブミルを導入しました。このミルは、多様なカスタムロットを効率的に処理するため、極めて高い生産量と超高速のサイズ切替を同時に実現することが求められていました。当社の頑丈なHF-200型ミルは、高精度クイックチェンジロールカセットと自動CNCフライングシアー装置を搭載しており、サイズ切替に要するダウンタイムを、従来の非効率な45分からわずか8分へと大幅に短縮しました。この高耐荷重ラインは、60 m/分という安定した速度で稼働し、年間8,000トンという目覚ましい生産量を達成しています。また、溶接継ぎ目部の構造品質は、厳格なAS/NZS 1554.1認証を完全に満たしました。同社経営陣は、この高効率チューブミルの導入が、1,200万ドル規模の主要な供給契約獲得に直接貢献したと評価しています。

関連製品

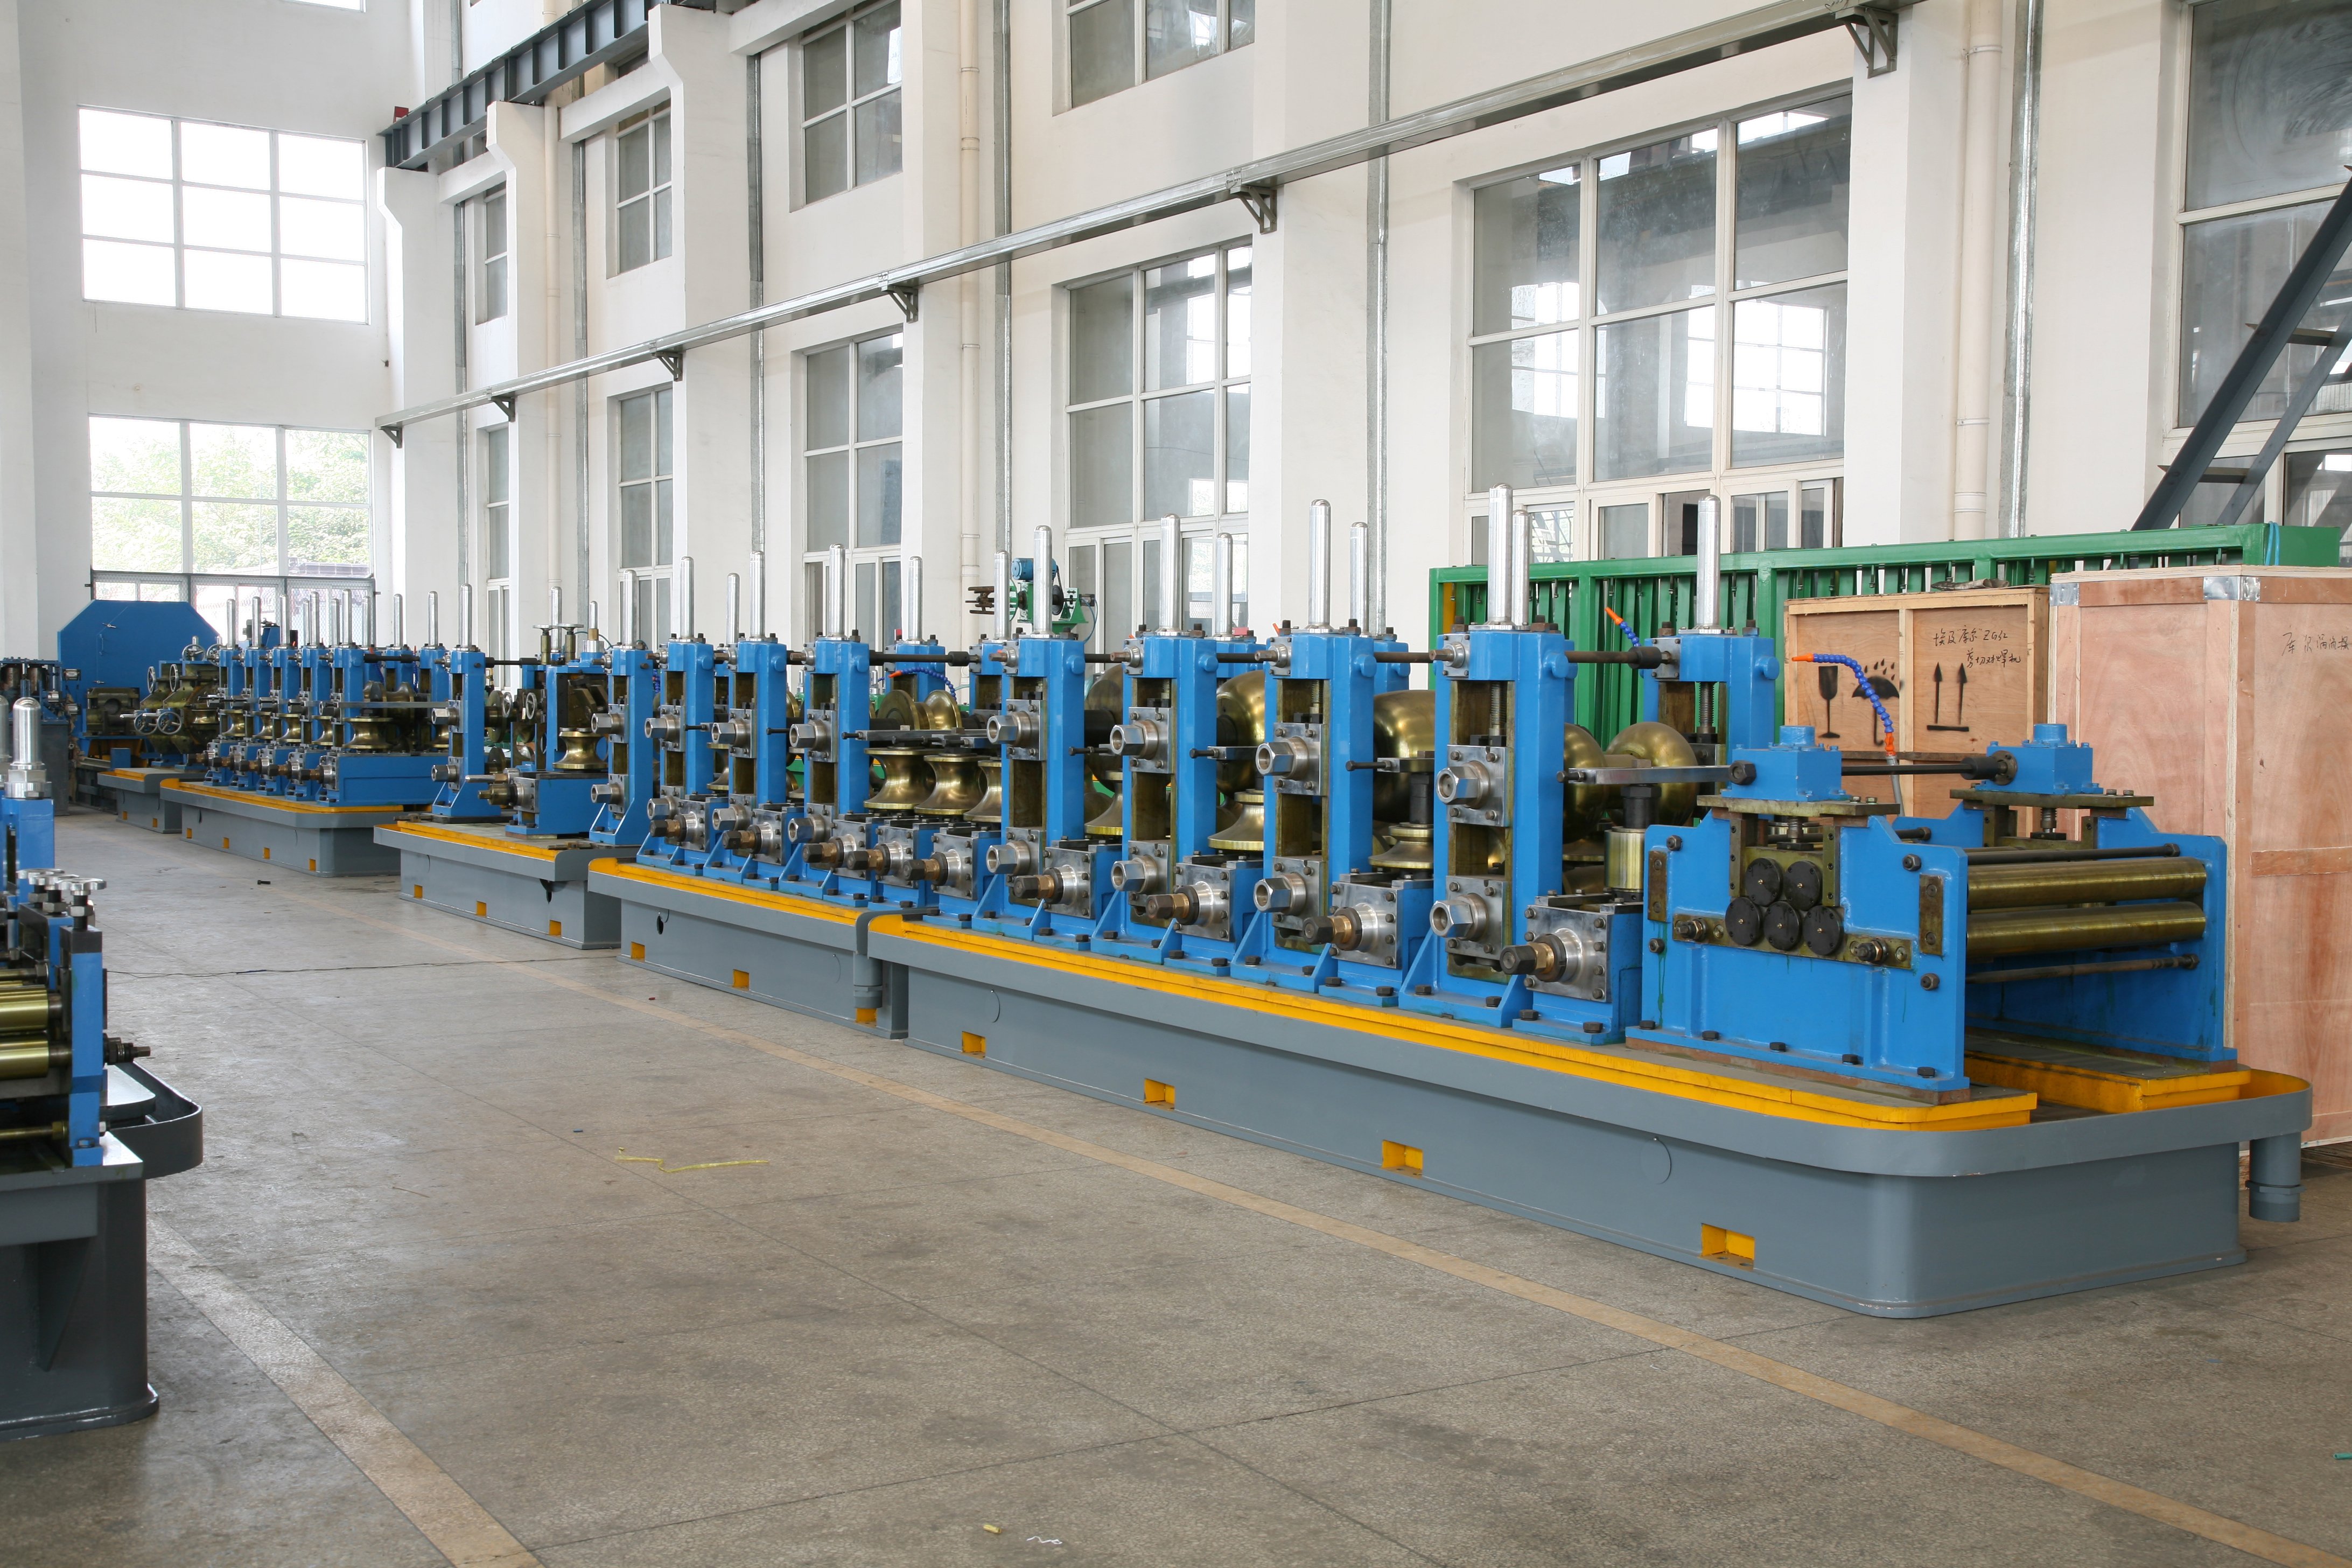
高周波鋼管製造機の心臓部は、鋼帯を高速かつ高精度で鋼管に成形し、常に安定した溶接品質を実現する能力にあります。泰州市創源機床有限公司(チャオユアン)は、このプロセスを20年以上にわたり磨き上げ、先進的な固体高周波溶接技術、高精度ロール成形技術、およびインテリジェント自動化を統合してきました。当社の高周波鋼管製造機は、信頼性・効率性・総所有コスト(TCO)の低減を求めるグローバルなメーカー向けに設計されています。生産フローは、まず鋼帯の蓄積から始まり、次に段階的なロール成形へと移行します。この工程では、鋼帯が徐々に円筒形または特殊断面の鋼管形状へと成形されます。その後、高周波誘導コイルにより端部を1,300~1,500℃まで加熱し、プレッシャーロールによって溶接部を鍛圧します。この手法は電気抵抗溶接(ERW)と呼ばれ、溶接材を用いずに均質な溶接部を実現します。当社の製造機はIGBT方式の電源装置を採用しており、周波数範囲は200kHz~500kHzです。これにより、炭素鋼、ステンレス鋼、銅、アルミニウムなど、さまざまな材料に対して精密な制御が可能です。主な技術仕様には、鋼管外径8~219mm、板厚0.5~8.0mm、ライン速度最大120m/分が含まれます。例えば、外径50mm・板厚1.5mmの鋼管は、90m/分で生産可能で、溶接効率は98%に達します。当社の高周波鋼管製造機にはCNC式フライングシアーが搭載されており、±0.3mmの長さ公差内で連続運転中の鋼管を切断できるため、材料ロスを大幅に削減します。また、閉ループ方式の統合冷却システムにより、ロール温度を60℃以下に維持でき、ロール寿命を最大40%延長します。さらに、可変周波数駆動(VFD)によるエネルギー消費の最適化を実現し、従来のサイリスタ(SCR)溶接機と比較して電力使用量を25%削減しています。当社製造機は、世界中で自動車排気系、HVAC用コイル、家具フレーム、構造用鋼管など多様な分野で活用されています。欧州ではCEおよびDIN規格を厳格に遵守し、北米ではULおよびASTM規格への適合を確保、アジアではJISおよびGB規格に対応しています。チャオユアンの品質への取り組みは、ISO 9001認証、厳格な工場出荷検査、および20カ国以上に及ぶグローバルサービスネットワークによって支えられています。また、包括的な操作員トレーニングおよび遠隔診断サービスを提供することで、高周波鋼管製造機の稼働率最大化を実現します。既存ラインのアップグレードでも新設工場の建設でも、当社チームはお客様の具体的な鋼管寸法や生産目標に合わせて、製造機をきめ細かくカスタマイズいたします。世界で500件以上の納入実績を持つ当社の高周波鋼管製造機は、生産性と競争力を高めようとするメーカーにとって、実績あるソリューションです。チャオユアンを選択することは、お客様の成功を真摯に支援し、生涯にわたる技術サポートと継続的なイノベーションを約束するパートナーとの提携を意味します。

よくあるご質問

高周波鋼管製造機で溶接可能な材料は何ですか?

当社の高周波鋼管製造機は、低炭素鋼、高張力鋼、ステンレス鋼(300系および400系)、銅、真鍮、アルミニウムなど、幅広い金属材料の溶接に対応しています。重要なのは、インピーダンスマッチングと周波数の適切な選定です。ステンレス鋼の場合は、酸化を抑えるため、300~500 kHz程度の周波数を推奨します。銅の場合は、不活性ガスによるシールドが必要です。当社のエンジニアが、各材料に最適な条件設定およびサンプル溶接試験を実施し、最良の結果を得られるようサポートいたします。
当社の製管機には、ロールセットの迅速交換機能および成形セクションの可変調整機構が備わっています。標準サイズ間の切替時間は通常15~30分です。ロール工具には、直径変更に対応するための高精度溝が施されています。例えば、HF-90型では、ロール交換により外径20 mmから90 mmまでのパイプを製造できます。また、CNC制御装置には複数の製品仕様パラメーターが登録可能で、設定の高速呼び出しとダウンタイムの最小化を実現しています。
生産速度は、パイプの外径、板厚、材質によって異なります。たとえば、外径25 mm、板厚1.0 mmの炭素鋼パイプでは、最大120 m/分の速度が可能です。一方、外径150 mm、板厚4 mmのような大型パイプでは、約40 m/分となります。当社の製管機は連続運転を前提に設計されており、実際の現場での平均OEE(設備総合効率)は85~90%です。年間生産能力は、機器構成および作業シフト数に応じて、5,000トンから30,000トンの範囲で変動します。
溶接品質は、帯鋼のエッジを高精度に整えること、閉ループフィードバック制御による高周波電源の安定供給、および溶接部の温度・圧力のリアルタイム監視といった複数の仕組みによって確保されています。当社の製管機には、溶接部の応力を緩和するための溶接シームアニーリング装置が標準装備されています。また、欠陥検出のためのオンライン超音波探傷装置もご提供可能です。各製管機は出荷前に72時間に及ぶ工場受入試験(FAT)を実施しています。これらの対策により、お客様は一貫して98%を超える溶接効率と、1.5%未満の不良品率を達成されています。

関連記事

モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

14

Jul

モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

従来の統合型スプリング成形装置における生産ボトルネック 現代の金属成形製造では、製品仕様の多様化および小ロット混載生産がますます進んでいます。多くの生産施設では、スプリング...
さらに表示
信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

14

Jul

信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

モジュラー構造による柔軟な製造の進化:現代の産業環境では、高い適応力が求められており、生産構成を迅速に切り替える能力が、施設の運用リズムを決定づけています。...
さらに表示
多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

14

Aug

多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

多品種製造環境の複雑さへの対応 現代の工業生産工場を運営することは、特に多品種・小ロット製造スケジュールを扱う場合、まるで同時に十数個の皿を回すジャグリングのような感覚です。
さらに表示
ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

03

Aug

ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

精密加工における国際輸出コンプライアンスの理解:先進金属加工機械を対象とした海外バイヤーが求める厳格な技術基準を、グローバルな産業貿易という複雑な環境の中で的確に把握・遵守する必要があります…
さらに表示

お客様の声

マイケル・レノルズ
優れた性能と信頼性

当社では2019年に創源社製の高周波製管機を導入し、以来、1日3シフト体制で稼働しています。溶接品質は極めて優れており、不良品率は3.5%から0.9%へと大幅に低減しました。アフターサポートも迅速かつ専門的です。製管メーカー様には、創源社製の設備を強くおすすめします。

ソフィー・ミュラー
高い効率と低メンテナンス

当社のHF-200パイプ製造機は、業務を一変させました。ロールの迅速交換機能により、設備切替え時間が70%短縮され、省エネルギー効果も顕著で、従来ラインと比べて約30%の電力削減を実現しています。創源チームによる丁寧な導入研修および技術サポートにも大変満足しています。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
優れた溶接品質を実現する先進的な固体電子式高周波溶接技術

優れた溶接品質を実現する先進的な固体電子式高周波溶接技術

創源社の高周波チューブ製造機は、最先端の固体高周波溶接アーキテクチャを採用しており、さまざまな金属素材に対し、極めて安定した熱効率に優れ、金属学的にも高精度な溶接継ぎ目を実現するよう設計されています。従来の真空管式溶接方式や通常の誘導加熱方式とは異なり、当社の先進的なIGBTベース電源装置は、最大500 kHzまで適応的に周波数を変化させながらスムーズに動作し、局所的な迅速な熱集中と熱影響部(HAZ)の最小化を実現します。この洗練された金属学的プロセスにより、溶接部の強度が母材そのものよりも高くなります。例えば、標準的な壁厚2.0 mmの炭素鋼帯を加工した場合、溶接部の引張強さは550 MPaに達し、原材料の基準値480 MPaを容易に上回ります。
高精度ロール成形と迅速交換式金型で、最大限の柔軟性を実現

高精度ロール成形と迅速交換式金型で、最大限の柔軟性を実現

チャンユアン社の高周波鋼管製造ラインに統合された多段ロール成形セクションは、現代の鋼管製造施設において、妥協のない寸法精度と最大限の運用柔軟性を実現するよう、巧みに設計されています。各ロールスタンドのハウジングは、すべて先進的なCNC工作機械で加工され、公差±0.01 mmという厳格な精度を達成しています。これにより、エッジウェーブや表面傷、材厚の減少といった不具合を引き起こさず、帯鋼を滑らかかつ段階的に変形させることができます。当社独自のロール形状設計は、局所的な過大な機械的応力を大幅に低減し、従来の市販ロール工具と比較して、ワークロールの総寿命を最大40%延長します。幾何形状が頻繁に変わる多品種受託生産や、工業用ジョブショップ向けに最適化されています。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ