A legjobb acélvágó gyártók | Pontos vágóvonalak

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Acélvágó gyártók, akik pontosságot, sebességet és globális szolgáltatást nyújtanak

Acélvágó gyártók, akik pontosságot, sebességet és globális szolgáltatást nyújtanak

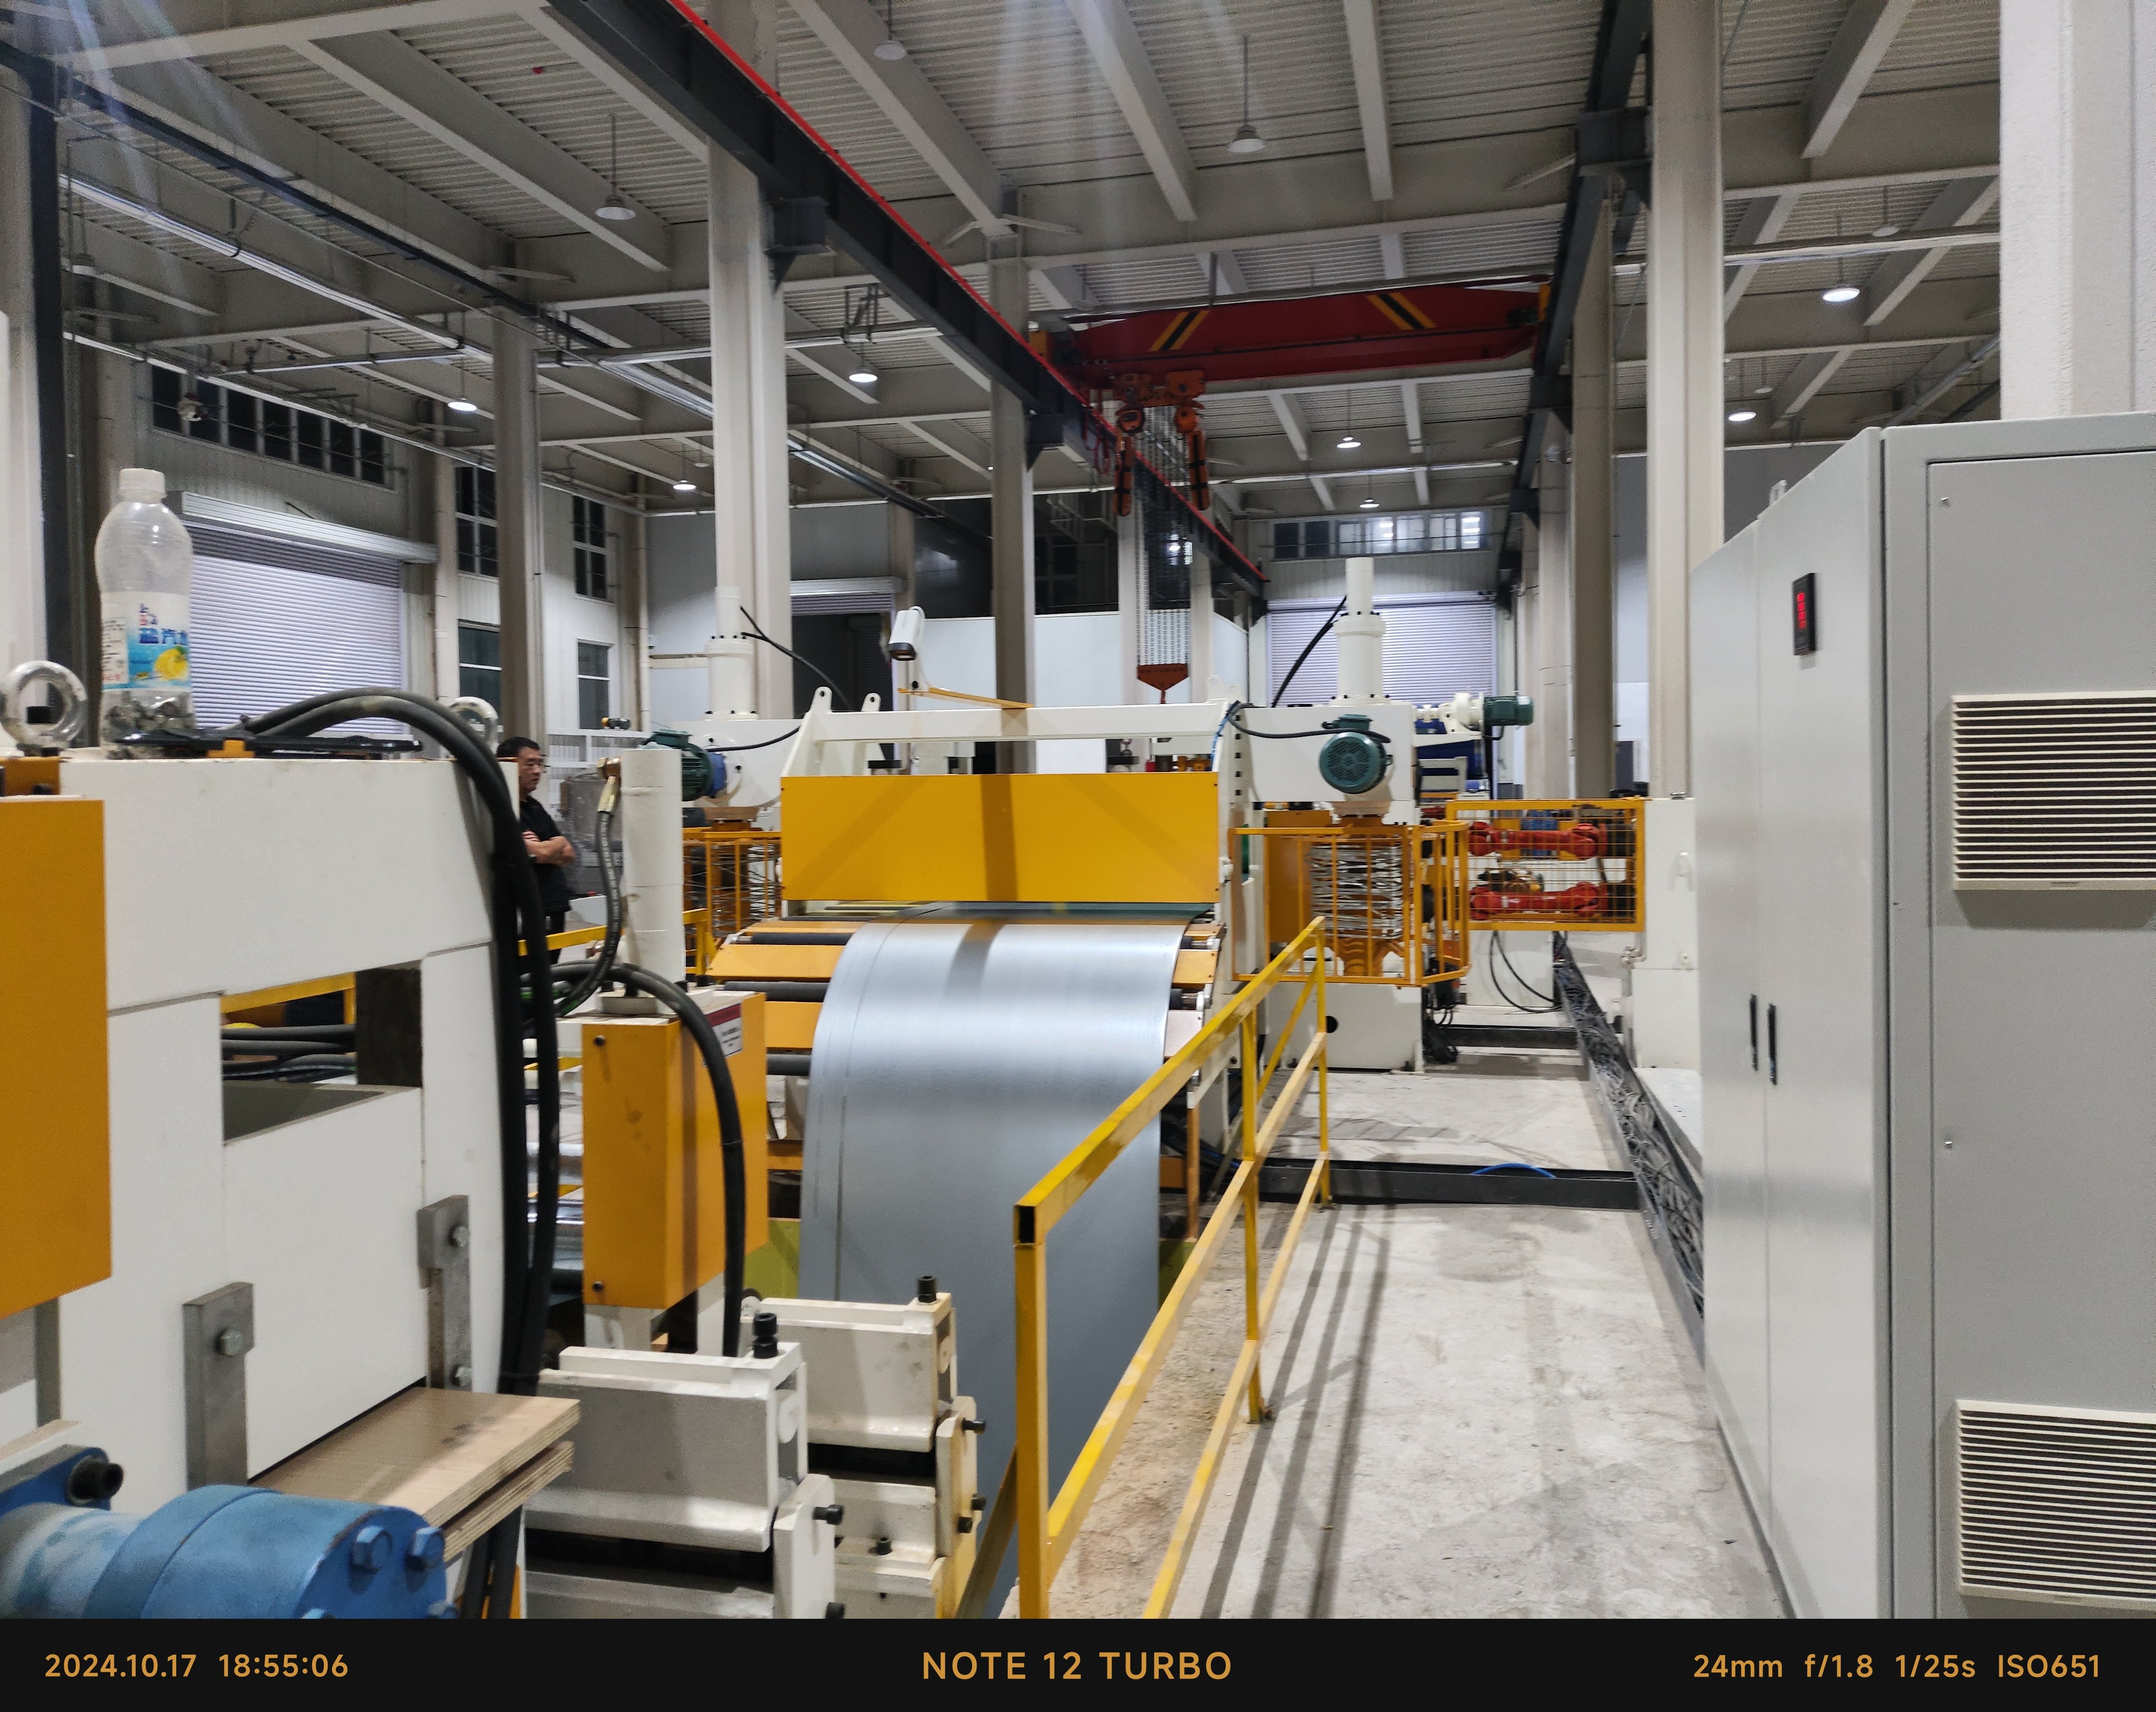
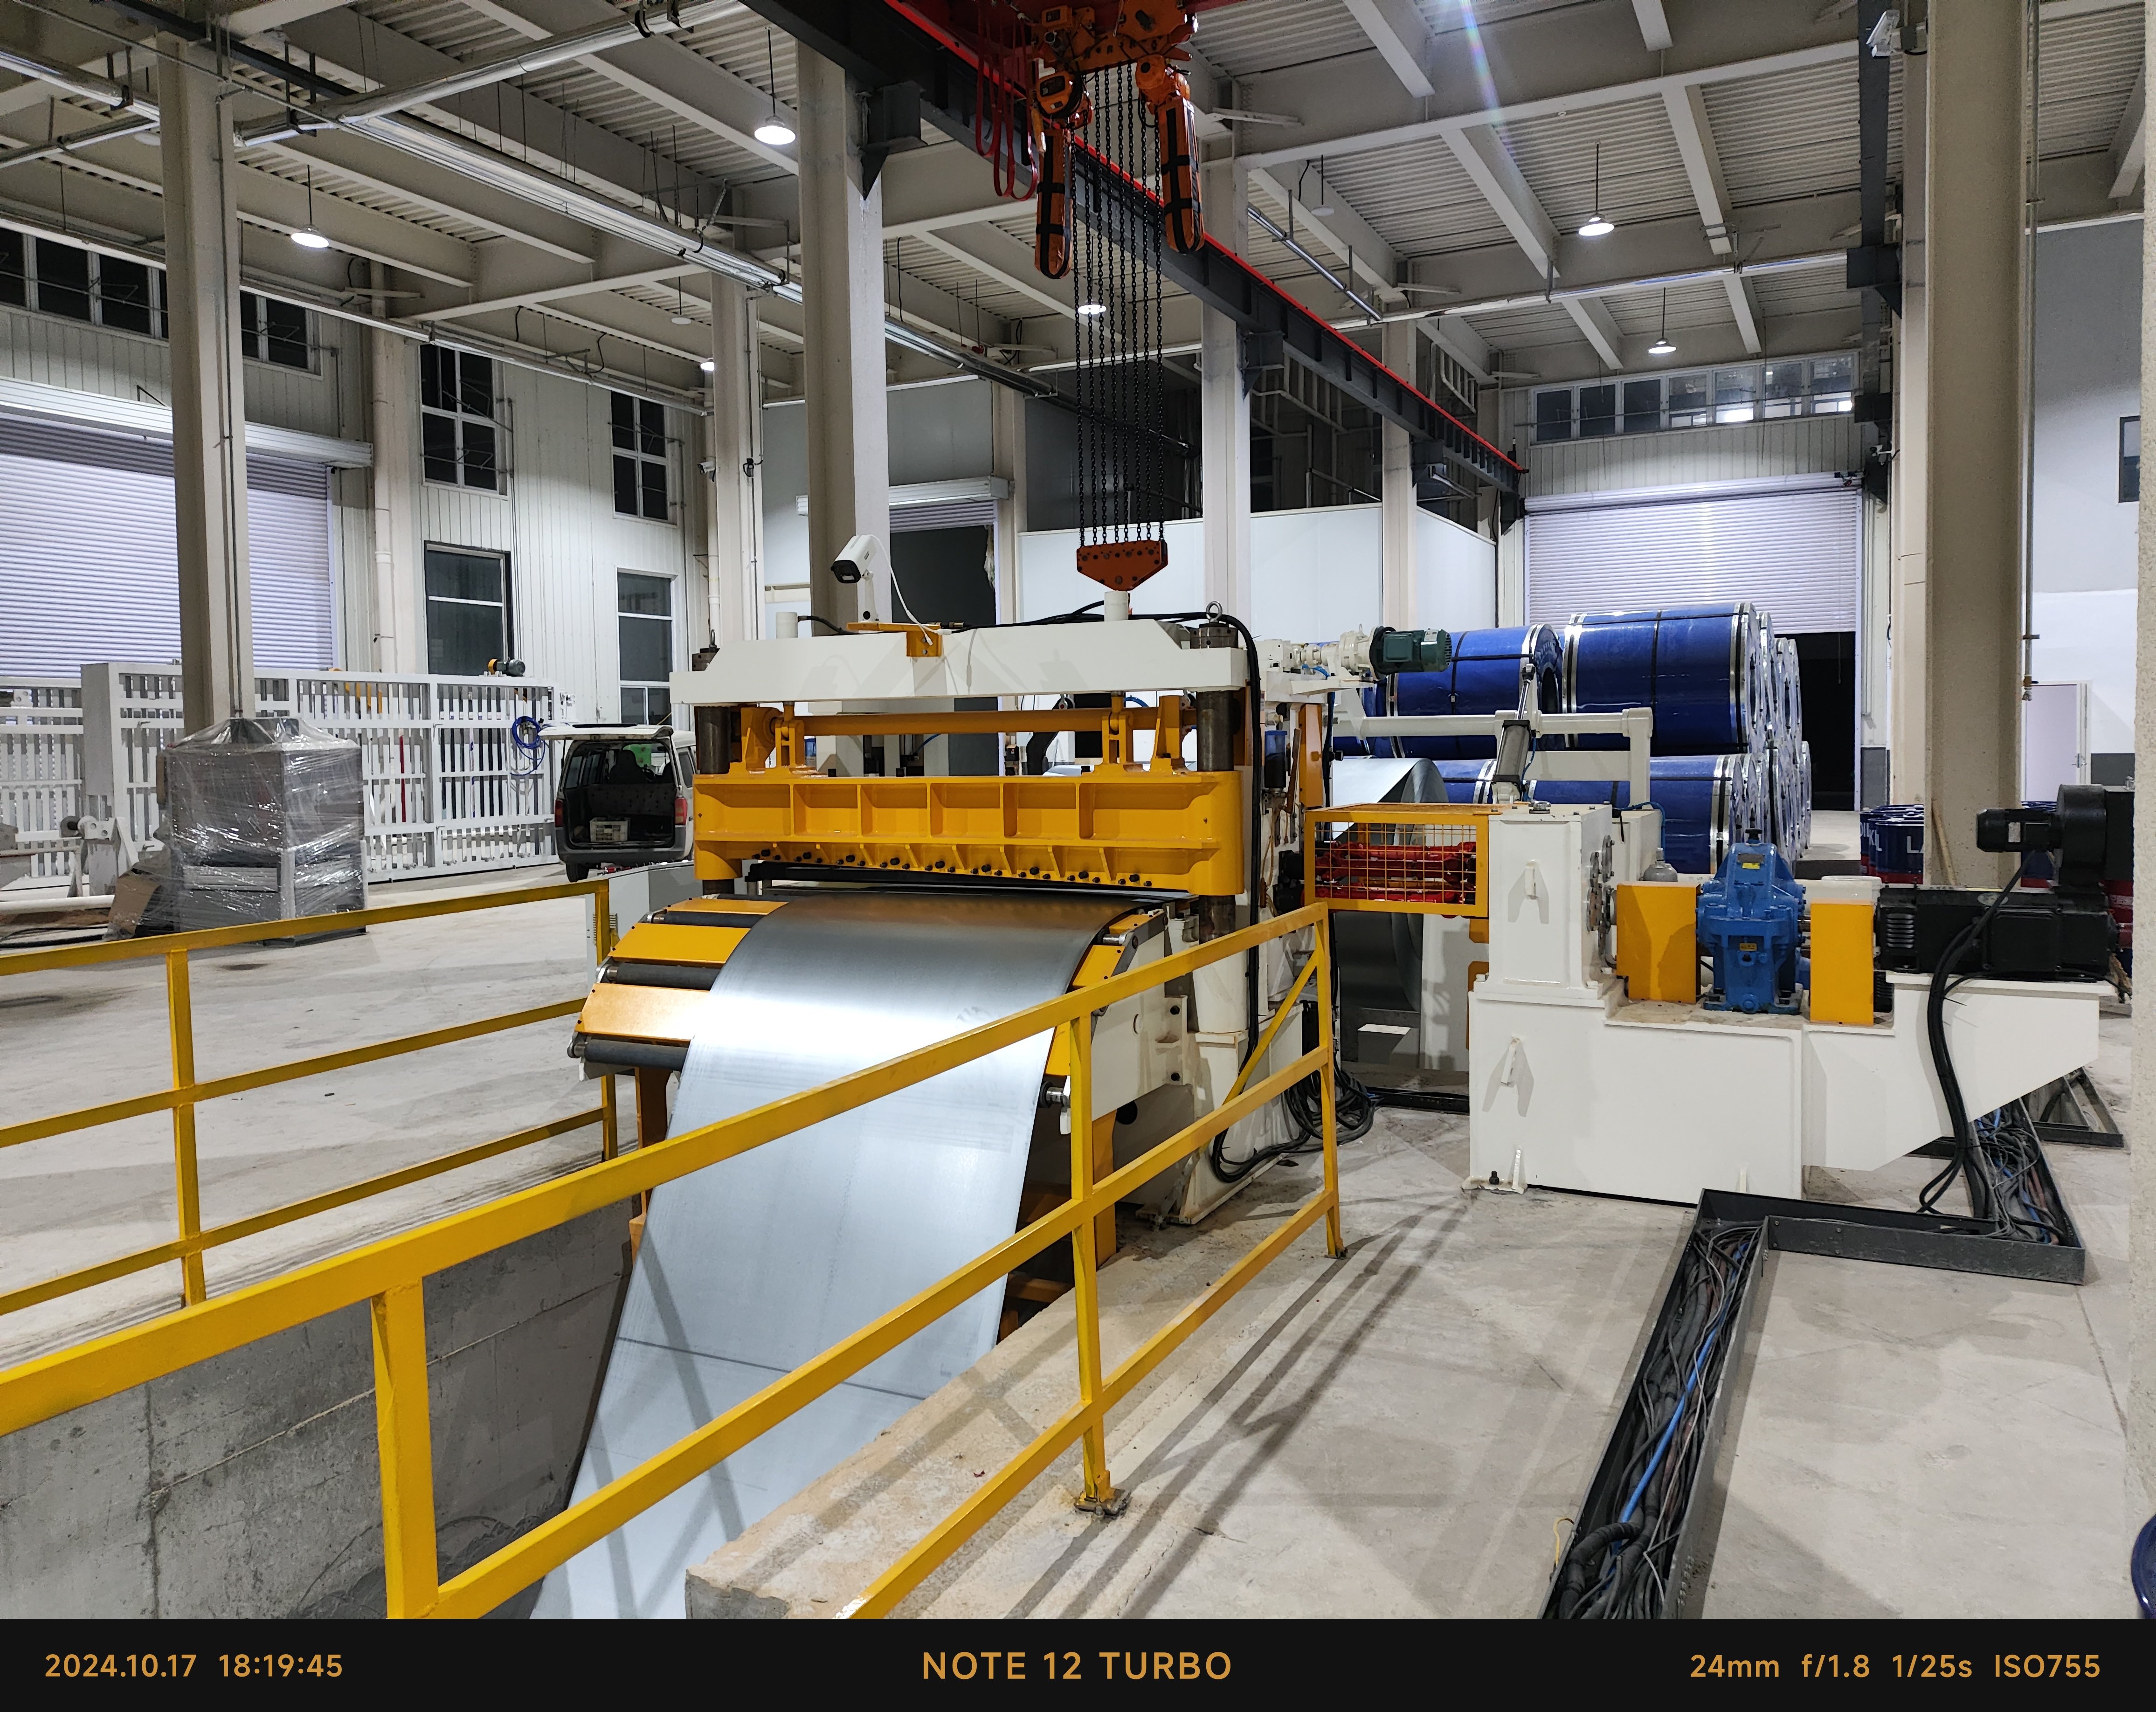
A Taizhou Chuang Yuan Machine Tool Co., Ltd. egyik legmegbízhatóbb acélvágó gépgyártója, amely 2003 óta tervezi, gyártja és támogatja a precíziós vágóvonalakat Taizhou városában, Jiangsu tartományban, Kínában. Acélvágó vonalaink tekercsszolgáltató központok, hegesztett csőgyártók, autóipari húzószerszám-szállítók és háztartási készülék-gyártók számára készülnek, akik 3–12 mm vastag, 600–2000 mm széles tekercseket dolgoznak fel 30–120 m/perc sebességgel. Minden vonal egy szinkronizált rendszerbe integrálja az hidraulikus tekercselést, a precíziós kiegyenlítést, a nagy merevségű vágófejeket, a hulladéktekercselést és a feszültségvezérelt újratekercselést. A pengetengely futáseltérése 0,02 mm-en belül marad, a vágási szélesség tűrése pedig ±0,05 mm, így a következő feldolgozó állomásokon (pl. hengerlőgépek és sajtók) mindig pontosan négyzetes, maradékmentes sávok érkeznek. Minden készletet szállítás előtt 72 órán át folyamatosan üresjáratban és terhelés alatt tesztelünk, és a vágási pontosságot a vevő által megadott mintasávok alapján ellenőrizzük.
Árajánlat kérése

Esettanulmány

1600 mm-es acél szalagvágó vonal egy német tekercses szolgáltatóközpont számára

Egy jelentős német tekercses szolgáltatóközpont, amely fejlett fémelosztással foglalkozik, jelentős működési kihívásokkal szembesült, amikor 12 mm vastagságig érő nagy szilárdságú alacsony ötvözetű acél főtekercseket dolgozott fel, elsősorban a túlzott szalagferdeség és a laza szélsőlés-tűrések miatt, amelyek ügyfél általi visszautasításokhoz vezettek. Ennek a szűk keresztmetszetnek a megszüntetése érdekében mérnöki csapatunk konfigurálta és szállította egy nehézüzemű acél szalagvágó vonalat, amely egy erős 75 kW-os hidraulikus tekercslejtőt, egy nagy merevségű hatgörgős precíziós simítót, hat precíziós szalagvágó fejet és egy négykaros feszültség-újratekercselőt tartalmazott. A gépek szigorú helyszíni telepítése és üzembe helyezése után, amelyet műszaki szakértőink végeztek, a berendezés kiváló teljesítményt mutatott: a szélsőlési éldudor magassága szigorúan 0,05 mm alatt maradt, a szalagferdeség 2 méter hosszon belül 1 mm alatt maradt, és a stabil üzemi vonalsebesség elérte a 90 m/perc értéket.

Gyorsacél vágókéssel felszerelt, török hegesztett csőgyártónak szállított gép

Egy vezető török hegesztett csőgyártó üzemnek gyors, nagy pontosságú keskeny acélcsíkokra volt szüksége folyamatos négyzetes csövek gyártásához, és gyakran kellett több szélességváltást végezni kis tételméretű gyártási sorozatokban. Üzemspecifikus munkafolyamatuk kielégítésére egy speciális, gyors szélességváltásra képes acélcsípőrészítő vonalat terveztünk és szállítottunk, amely patronos típusú vágófejeket, erős 60 kW-os hajtóműrendszert és szervóhurok-vezérelt feltekercselőt tartalmazott. Ez a fejlett konfiguráció sikerrel csökkentette a csíkszélesség-váltás miatti leállási időt az eredetileg hatékonytalan 75 percről az agilis 28 percre, miközben szigorú szélességpontosságot biztosított ±0,05 mm-es tűréssel, és az anyag-hulladékveszteséget 3,1 százalékról 1,9 százalékra csökkentette. A teljes kereskedelmi üzembe helyezést követő kilenc hónapon belül az ügyfél az általános termelési hozam növekedése és a nem termelési idő drasztikus csökkenése révén teljesen megtérítette berendezésének tőkeberuházását.

Egy indiai háztartási készülékalkatrészek gyártójának egyedi acélvágó vonal

Egy megbízható indiai háztartási készülékalkatrészek gyártója burkolatmentes, horganyzott acélcsíkokra volt szüksége mosógép- és hűtőszekrénypanelekhez. Az általunk szállított acélvágó vonal polimerbevonatos feszítőpárnákat, hatgörgős simítót és automatikus szélvágást alkalmazott. A vágásból eredő felületi hibák aránya 0,4 százalék alá csökkent, a cinkbevonat sérülése teljesen megszűnt, és a vonal jelenleg 120 m/perc sebességgel üzemel, 20 százalékos energia-megtakarítással a megrendelő korábbi gépéhez képest. Ez a projekt megerősítette hírünket a dél-ázsiai háztartási készülékek ellátási láncában működő acélvágó vonal-gyártók között.

Kapcsolódó termékek

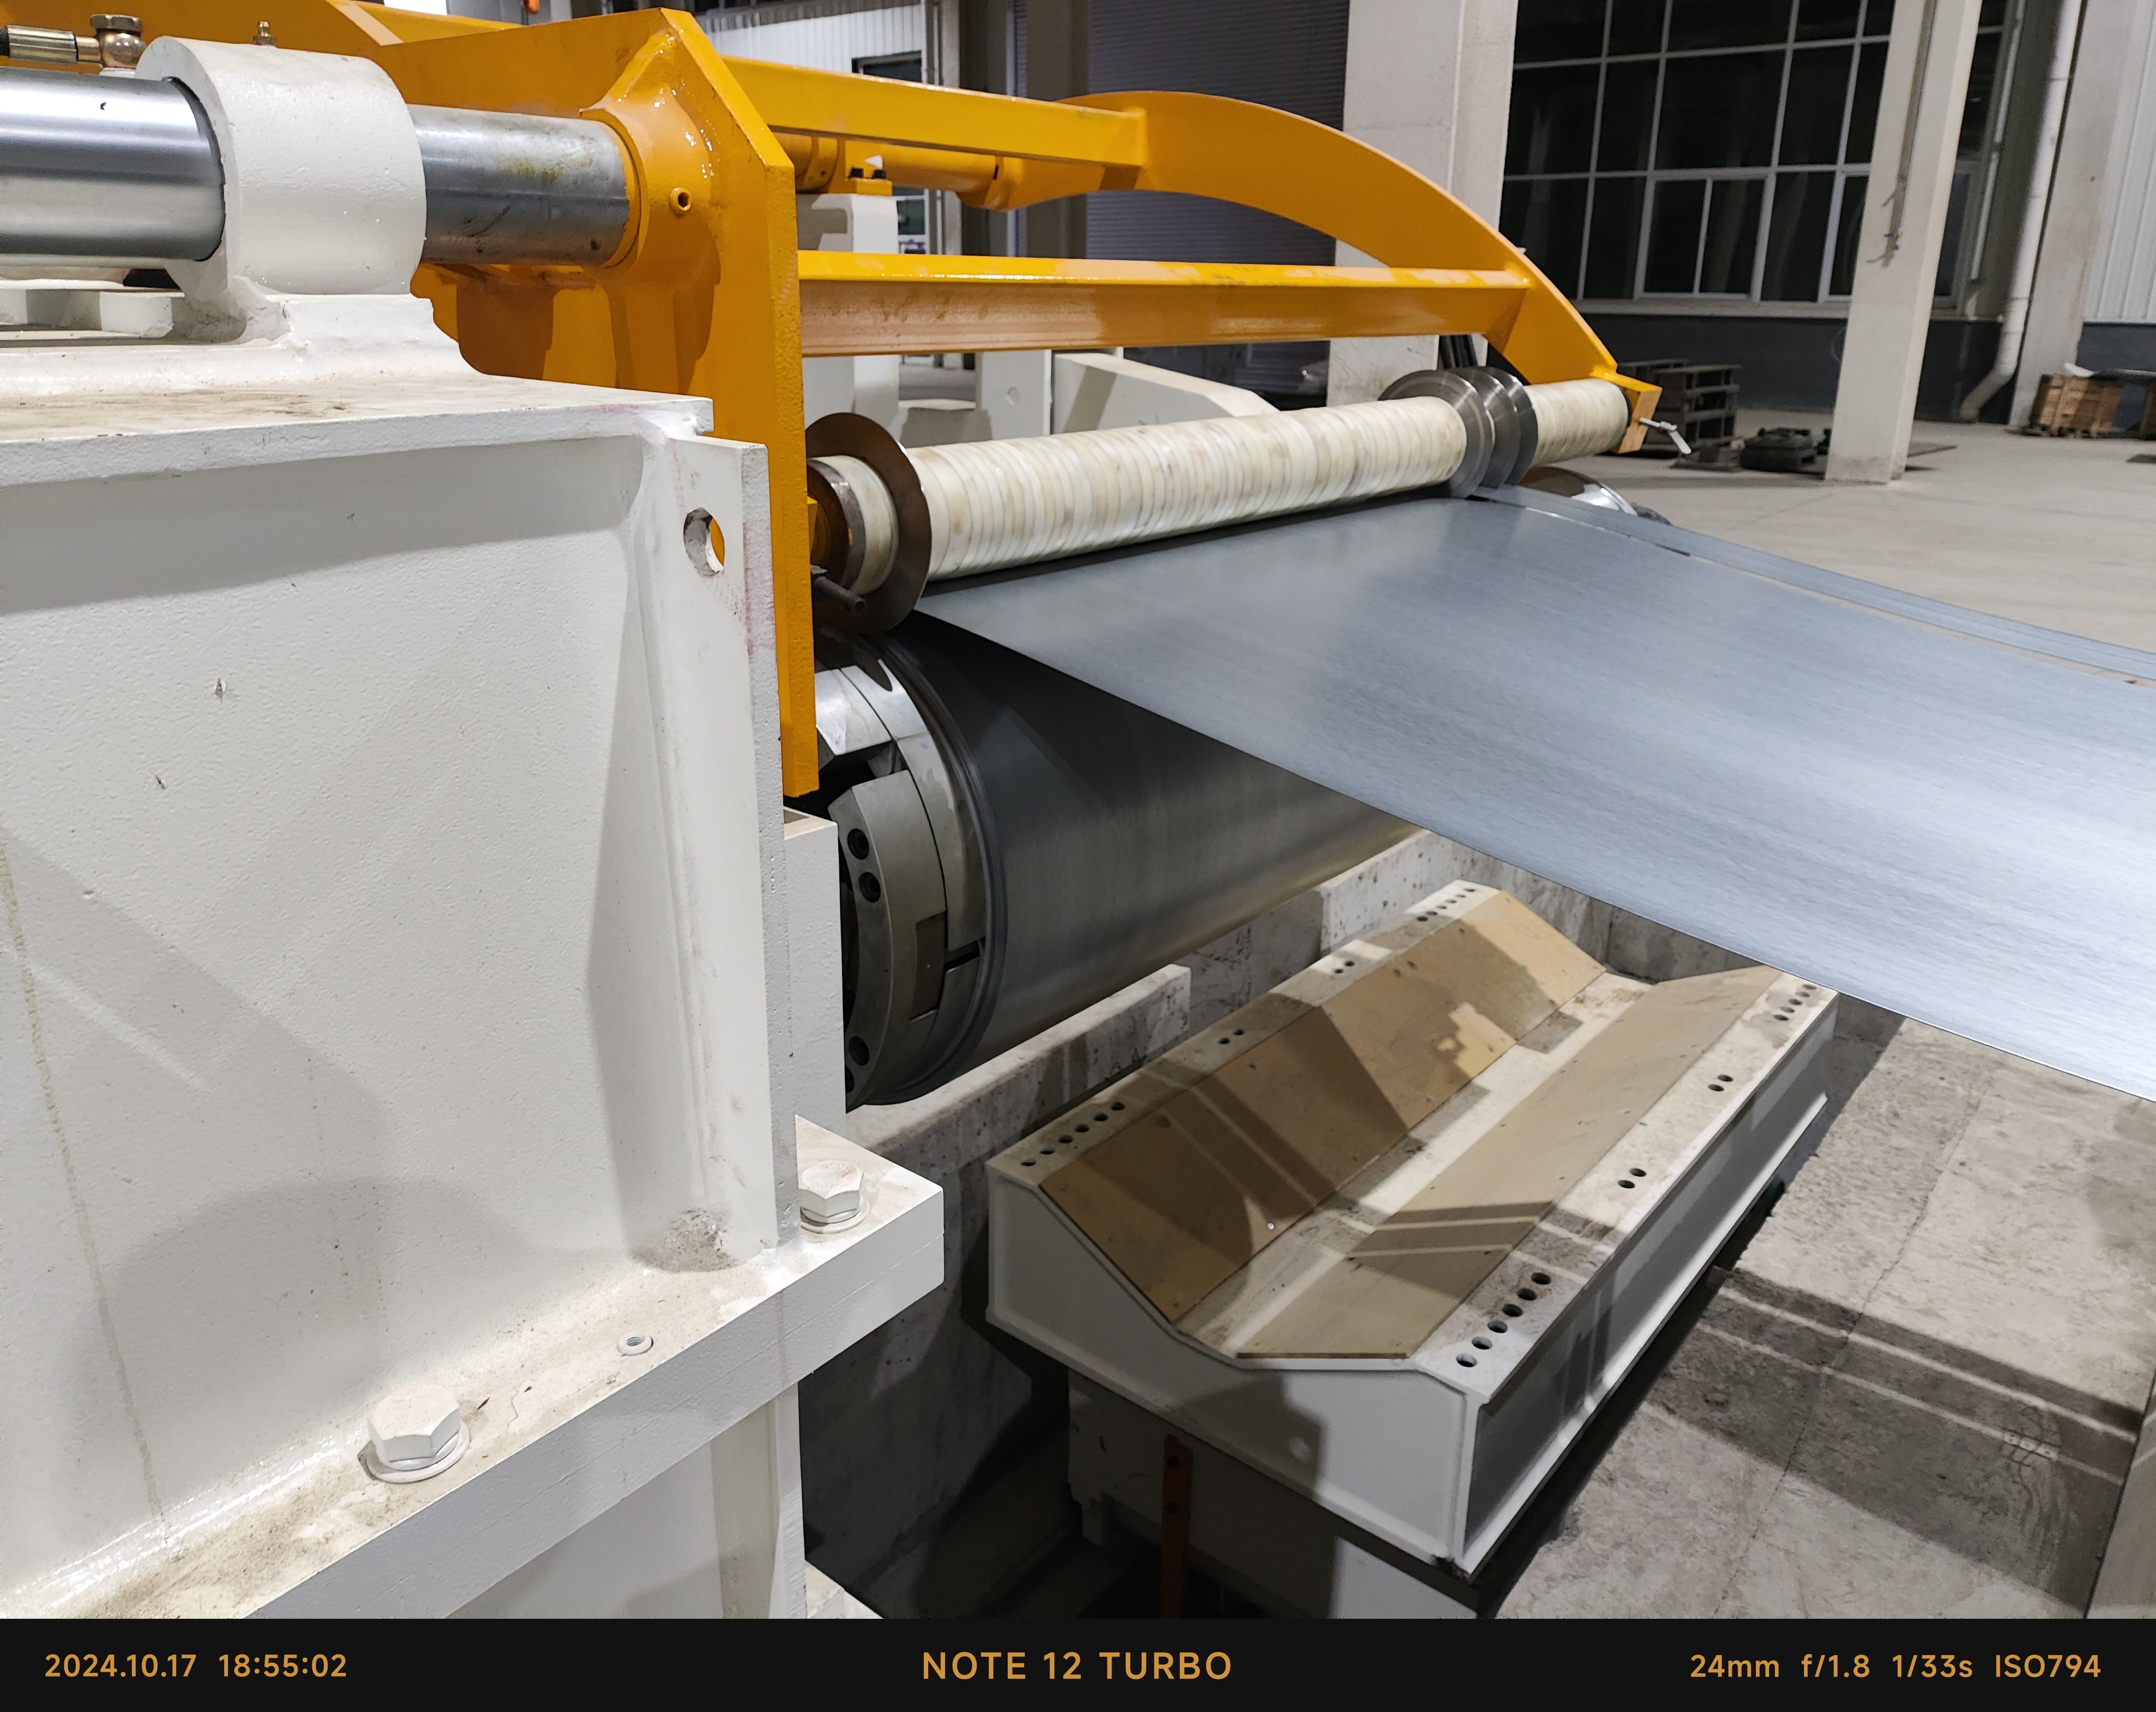
A acél szalagok vágása a modern fémellátási láncok központjában áll, és az acélvágó gépek gyártóinak teljesítménye közvetlenül befolyásolja a tekercsek kihozatalát, a felületi minőséget és a szállítási megbízhatóságot minden olyan szolgáltatóközpontban és gyárban, amely hasított szalagot használ. A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003 óta a precíziós gépgyártás kutatására, fejlesztésére, gyártására és értékesítésére összpontosít, és acél szalagvágó vonalakat épít, amelyek a főtekercseket kész szalagokká alakítják hegesztett csövek, autóipari alkatrészek, háztartási készülékek, építőipari és elektromos berendezések gyártásához. Mérnöki folyamatunk a vevő tekercsadataival kezdődik: anyagminőség, húzószilárdság, vastagságtartomány 3–12 mm, szalagszélesség 20–1600 mm, tekercstömeg legfeljebb 30 tonna, valamint a műszakonként szükséges kimenet. Ezekből a bemeneti adatokból tervezőink kiválasztják a tengely átmérőjét, a vágópengék anyagát, a kiegyenlítő hengerek elrendezését és a feszültség-szabályozási stratégiát. A vágófejeket CNC maró- és fúróközpontokon gyártják, majd dinamikusan kiegyensúlyozzák, így a pengetengely koncentricitása 0,02 mm-en belül marad a teljes sebesség mellett. A vágópengék Cr12MoV vagy SKD11 szerszámacélból készülnek, vákuumos hőkezeléssel HRC 58–62 keménységre, és párosított készletekben csiszolják, hogy biztosítsák a konzisztens rést és a szalag széleminőséget.
Egy teljes acélvágó vonal egy hidraulikus tekercslebontóval (tekercsfogó kocsival), egy lehúzó egységgel, egy fogó- és simítóegységgel, egy hurokárokkal, egy vágófejjel, egy hulladéktekercselővel, egy feszítőállomással és egy hidraulikus tolóberendezéses tekercsbe tekercselővel áll. Az elektromos vezérlés PLC-t és HMI-t használ, több mint 100 szalagmeghatározás tárolására alkalmas recepttárral, automatikus feszítési erőszámítással és hibadiagnosztikával. Választható kiegészítők közé tartoznak a gyorscserélhető patronfejek, az élvágás, az olajozó egységek és a tekercscsomagoló berendezések. A szállítás előtt minden vonalat alapvető igazítási ellenőrzésnek, névleges sebességű üresjáratnak és az ügyfél anyagának felhasználásával végzett terhelési próbának vetnek alá. A telepítést és üzembe helyezést mérnökeink végzik, illetve videóvezérelt eljárásokkal támogatják több mint 20 exportáló országban. Egy tipikus, 1600 mm-es, nagysebességű vonal esetében az energiafogyasztás 15–45 kW között mozog, a tekercs betöltése kevesebb mint 3 percig tart, és a vágási pontosság ±0,05 mm. Ezek a mutatók magasabb anyagkihasználást, kevesebb pengéváltást és alacsonyabb munkaerő-költséget jelentenek a tekercsszolgáltató központok, csőgyártók és OEM-sajtolóüzemek számára. Gyártunk továbbá EDM-gépeket, megmunkálóközpontokat, csőgyártó gépeket, hosszra vágó vonalakat, esztergákat és mélyfurat-feldolgozó gépeket is, így képesek vagyunk szélesebb körű fémmegmunkálási projektek támogatására, miközben folyamatosan a legmagasabb szinten tartjuk az acélvágástechnológia iránti elköteleződésünket. A megfelelő acélvágó gépek gyártójának kiválasztása azt jelenti, hogy olyan csapatot választunk partnereként, amely érti a tekercs metallurgiáját, a vonal dinamikáját és a globális szervizelési elvárásokat. Gépeink Európában, Délkelet-Ázsiában, a Közel-Keleten, Afrikában és Dél-Amerikában működnek, és tartalék alkatrész-készletekkel, többnyelvű kezelési útmutatókkal, valamint 24–48 órán belüli távoli hibaelhárítással támogatjuk őket. A gyakorlati adatok szerint jól karbantartott vágóvonalaink 95 százaléknál magasabb rendelkezésre állási arányt és 8000 tonnánál nagyobb pengéktartamot érnek el feldolgozott szalag tekintetében. A helyszíni képzés a pengék összeszerelését, a rések beállítását, a feszítés hangolását és a megelőző karbantartást foglalja magában, segítve ügyfeleinket abban, hogy belső szakértelmet építsenek ki, ne pedig külső szervizcsapatokra kelljen támaszkodniuk. Fontos a fenntarthatóság is: az optimalizált motor méretezés, a regeneratív fékezési lehetőségek és az hatékony hidraulikus rendszerek csökkentik az energiafelhasználást tonnánként, miközben a pontos vágás minimalizálja a hulladékot. A Chuang Yuan az ágazati szigorú mérnöki diszciplínát, a hitelesített tesztelést és a globális projekt tapasztalatot ötvözve segít ügyfeleinek a tekercs-feldolgozást megbízható, nyereséges működéssé alakítani.

Gyakran Ismételt Kérdések

Mire figyeljenek a vásárlók acélvágó vonal-gyártók összehasonlításakor?

A vásárlóknak négy pontot kell ellenőrizniük: a megmunkálási képességet, a vizsgálati szabványokat, a projektreferenciákat és a szervizválasz időt. Kérjék a késorsó koncentricitási adatait, amelyeknek 0,02 mm-en belül kell lenniük, a szalagvágás pontosságát ±0,05 mm-re, valamint egy 72 órás terheléses teszt jegyzőkönyvét. Győződjenek meg arról, hogy a gyártó CNC marógépeken és fúró-marógépeken gyártja a szalagvágó fejeket, és a pengéket HRC 58–62 közötti keménységre hőkezeli. Kérjenek legalább három nemzetközi referenciát hasonló tekercsméret-tartományra, és ellenőrizzék, hogy távoli támogatást nyújtanak-e 24–48 órán belül. Az a gyár, amely egyéb kapcsolódó gépek – például simítógépek és hosszra vágó vonalak – gyártását is elvégzi, általában nagyobb mértékben ellenőrzi a minőségi láncot, és zavartalanabban integrálhatja a szalagvágó vonalat a meglévő tekercskezelő berendezésekkel.
Illessze a vonalat a legvastagabb és legszélesebb tekercshez, ne az átlaghoz. Ha 3–12 mm vastagságú és legfeljebb 1600 mm széles tekercseket dolgoz fel, válasszon olyan vonalat, amelynek névleges szélessége 1600 mm, és amely legalább 20 százalékos nyomaték-tartalékkal rendelkezik. A vonalsebességnek meg kell egyeznie napi tonnacéljával; 90 m/perc működési sebesség mellett 30 tonnás tekercsnél 8–12 tekercs munkaórára számítson. Fontolja meg a gyorscsere-kartridg-fejek alkalmazását, ha műszakonként háromnál többször változtatja a szalagszélességet, és válasszon szervóvezérelt feszítőtekercselőket vékony, nagy szilárdságú szalagokhoz. Mindig közölje az anyagminőséget, a húzószilárdságot és a szalagszélesség-tartományt, hogy a gyártó megfelelően méretezhesse a tengelyeket, a pengéket és a motorokat.
A szalagvágás pontossága és a pengék élettartama a pengék távolságától, a tengely merevségétől, a kiegyenlítés minőségétől és a feszültségvezérléstől függ. A megfelelő pengetávolság általában a szalag vastagságának 8–12 százaléka acél esetén; túl kicsi távolság pengekopást és csipetképződést okoz, túl nagy pedig szélszegély-gördülést eredményez. A tengely futáseltérése nem haladhatja meg a 0,02 mm-t, a pengék keménysége HRC 58 és 62 között legyen. A megfelelő kiegyenlítés eltávolítja a tekercsformát és a belső feszültséget, így a görbület 2 méterenként kevesebb, mint 1 mm lesz. A stabil feltekercselő feszültség megakadályozza a szalag elcsúszását és a szélek sérülését. Megfelelő beállítás és megelőző karbantartás mellett a pengék élettartama meghaladhatja a 8000 tonnát feldolgozott acélból, és a szalagvágás szélességének pontossága ±0,05 mm-en belül marad.
Igen, de a vonalat megfelelően kell konfigurálni. A 12 mm vastagságot elérő, nagy szilárdságú alacsony ötvözetű acélhoz nagyobb motor teljesítményt, hat hengeres simítóegységet és nagyobb pengetengelyeket kell választani. A cinkbevonatos vagy festett tekercsekhez polimer bevonatos feszítőpárnákat és védő irányítóhengereket kell használni a felületi karcolások és a bevonat károsodásának elkerülésére. Az élvágó és olajozó egységek további védelmet nyújtanak a vágott éleknek. Egy indiai háztartási készülékprojektben egy megfelelően felszerelt vonal 0,4 százalék alatt tartotta a felületi hibák arányát a cinkbevonatos szalagon. A műszaki tárgyalás során mindig pontosan jelezze a bevonat típusát és a felületi követelményeket, hogy a pengetávolság, a párnák anyaga és a vonalsebesség megfelelően legyen beállítva.

Kapcsolódó cikkek

Hogyan válasszunk megmunkáló központot?

12

Dec

Hogyan válasszunk megmunkáló központot?

További megtekintés
Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

14

Aug

Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

A magas változatosságú gyártási környezetek bonyolultságának kezelése – Egy modern ipari termelőüzem üzemeltetése gyakran olyan, mint egy tucat forgó tálat egyidejűleg tartani a levegőben, különösen akkor, ha magas változatosságú, kis sorozatszámú gyártási ütemtervekkel dolgozunk. Pl...
További megtekintés
Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

03

Aug

Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

A mélyfuratok hőfeszültségének mechanikájának megértése A folyamatos furatolás és nagy mélységű megmunkálási feladatok ipari gyártósorokon súlyos hőmérsékleti és mechanikai kihívásokat jelentenek, amelyek rendszeresen próbára teszik a vágószerszámok határait. W...
További megtekintés
Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

03

Aug

Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

A nemzetközi export szabályozásainak megértése a pontossági megmunkálás területén – A globális ipari kereskedelem bonyolult terepének navigálásához alaposan ismerni kell azokat a szigorú műszaki szabványokat, amelyeket a külföldi vásárlók az előrehaladott fémmegmunkálási termékek esetében előírnak...
További megtekintés

Ügyfélvélemények

Martin Keller
Megbízható acélvágó vonal kiváló pontossággal

A Chuang Yuan gyártmányú 1600 mm-es acélvágó vonalat üzemeltetünk, amely 12 mm vastagságig terjedő nagy szilárdságú acéltekercsek feldolgozására képes. A gép üzembe helyezése után a vágási élek magassága 0,05 mm alatt maradt, és a vonal sebessége elérte a 90 m/perc értéket. A kimenet kb. 22 százalékkal nőtt, az élváltások gyakorisága pedig a műszakonként kétszeri változásról hetente egyszerire csökkent. Mérnökeik 24 órán belül válaszoltak kérdéseinkre, és támogattak bennünket egy kritikus termelési felfutási időszakban. Egy olyan tekercselő központ számára, mint a miénk, ez a megbízhatóság többet ér, mint egy alacsony beszerzési ár.

Emre Yilmaz
Gyors átállás és erős műszaki támogatás

Gyorscsere acél szalagvágó sort rendeltünk négyzetes csövek gyártásához. A szélességváltás időtartama 75 percről 28 percre csökkent, a selejtarány 3,1 százalékról 1,9 százalékra, az elkészítési pontosság pedig ±0,05 mm-en belül maradt. A gyár egyértelmű kezelési útmutatókat, tartalék pengeszekvenciákat és távoli videótámogatást biztosított 48 órán belül, amikor a feszítési beállításokat módosítottuk. Munkásainkat három nap alatt képeztük ki, és ma már magabiztosan üzemeltetik a sort. Ezt a gyártót már két partnerüzemnek is ajánlottuk.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Belső CNC megmunkálás és szigorú minőségellenőrzés minden acél szalagvágó sorhoz

Belső CNC megmunkálás és szigorú minőségellenőrzés minden acél szalagvágó sorhoz

A kompromisszummentes szerkezeti integritás és az abszolút méretbeli pontosság közvetlenül a gyártóüzemekben kezdődik: minden kritikus acélcsík-felosztó berendezés alkatrésze – például a felosztófejek, hajtótengelyek, kiegyenlítő hengerek és nehézüzemű gépházak – szigorú belső CNC-megmunkáláson megy keresztül. Ez a függőlegesen integrált gyártási stratégia lehetővé teszi mérnöki csapatunk számára, hogy teljes mértékben ellenőrizzék a koncentricitási tűréseket, a geometriai párhuzamosságot és a felületi minőségi szabványokat, így teljesen kizárva a külső beszállítóktól származó alkatrészek változó minőségével járó kockázatokat. A nehézüzemű késként használt tengelyeket pontos csiszolással és dinamikus kiegyensúlyozással kezeljük, hogy a forgás közben fellépő runout érték a teljes üzemi sebességnél is szigorúan 0,02 mm-en belül maradjon; a prémium ötvözetből készült felosztópengék vákuumos hőkezelésen mennek keresztül (HRC 58–62), majd párosított készletekben csiszolják őket, hogy optimális vágórést biztosítsanak.
Egyedi felosztási megoldások a valós tekercsadatok és az alkalmazási igények alapján

Egyedi felosztási megoldások a valós tekercsadatok és az alkalmazási igények alapján

Mivel tudatosan figyelembe vesszük, hogy a modern tekercselő üzemek egyedi anyagkorlátozások és mennyiségi célok mellett működnek, elutasítjuk az általános katalógusgépeket, és helyettük minden acéltekercs-vágósort ügyfelspecifikus tekercsadatokra és működési folyamatokra szabunk testre. A technikai ajánlat véglegesítése előtt tapasztalt gépészmérnökeink alaposan elemzik a lényeges paramétereket, köztük az ötvözetfajtákat, a szakítószilárdsági határértékeket, az anyagvastagság-tartományokat, a sávszélesség-profilokat, a maximális tekercssúlyokat, a napi műszakok kimeneti céljait és a rendelkezésre álló gyártócsarnok-alapterületet. Ezeket az ellenőrzött bemeneti adatokat felhasználva pontosan kiszámítjuk az optimális motor teljesítményértékeket – 15–45 kW és annál magasabb értékek –, kiválasztjuk a megfelelő tengelyátmérőket, konfiguráljuk a többhengeres simítóegységeket, és testreszabott feszültség-szabályozási stratégiákat tervezünk. Választható moduláris komponensek – például gyorscserélhető patronvágófejek, precíziós szélleválasztó egységek, automatizált olajozó egységek.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül