वॉटरजेट ट्यूब कटिंग मशीनें | एयरोस्पेस और ऑटो के लिए कोल्ड-कट प्रिसिज़न

सभी श्रेणियाँ
एक कोटेशन प्राप्त करें

मुफ़्त कोटेशन प्राप्त करें

हमारा प्रतिनिधि जल्द ही आपसे संपर्क करेगा।
ईमेल
मोबाइल / व्हॉट्सएप
वीचैट
लिंक्डइन
Name
कंपनी का नाम
संदेश
0/1000
लगाव
कृपया कम से कम एक अनुलग्नक अपलोड करें
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
पानी के जेट ट्यूब कटिंग समाधान, जो सटीकता, गति और वैश्विक औद्योगिक विश्वसनीयता के लिए अभियांत्रिकी द्वारा विकसित किए गए हैं

पानी के जेट ट्यूब कटिंग समाधान, जो सटीकता, गति और वैश्विक औद्योगिक विश्वसनीयता के लिए अभियांत्रिकी द्वारा विकसित किए गए हैं

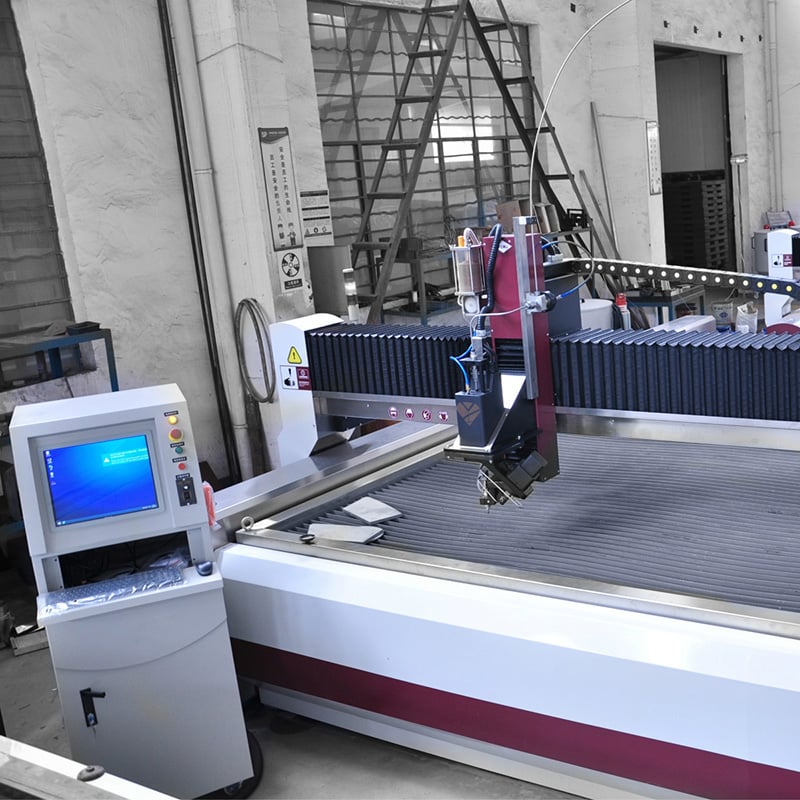
ताइज़्हौ चुआंग युआन मशीन टूल कंपनी लिमिटेड ने २००३ के बाद से दो दशक से अधिक समय तक सटीक मशीन टूल निर्माण के अनुभव पर आधारित पानी के जेट ट्यूब कटिंग प्रणालियाँ वितरित की हैं। हमारी पानी के जेट ट्यूब कटिंग तकनीक स्टेनलेस स्टील, कार्बन स्टील, एल्यूमीनियम, तांबा, टाइटेनियम और मिश्र धातु की ट्यूबों को ठंडे-अपघर्षक सटीकता से काटती है, जिससे ऊष्मा-प्रभावित क्षेत्रों का निर्माण नहीं होता और सामग्री की अखंडता बनी रहती है। एयरोस्पेस, ऑटोमोटिव एग्जॉस्ट निर्माण, तेल और गैस उपकरण, स्थापत्य धातु कार्य और चिकित्सा उपकरण जैसे क्षेत्र हमारी प्रणालियों पर गोल, वर्गाकार और आयताकार ट्यूबों पर माइटर, छिद्र, स्लॉट और जटिल प्रोफाइल बनाने के लिए निर्भर करते हैं। एक सामान्य उत्पादन वातावरण में, हमारी पानी के जेट ट्यूब कटिंग प्रणाली स्थिति निर्धारण की सटीकता ०.०५ मिमी के धनात्मक या ऋणात्मक मान तक प्राप्त करती है, पुनरावृत्ति की सटीकता ०.०३ मिमी के धनात्मक या ऋणात्मक मान तक होती है, और कटिंग की गति दीवार की मोटाई और सामग्री के आधार पर १,२०० से ४,५०० मिमी प्रति मिनट के बीच होती है।
एक कोटेशन प्राप्त करें

वैश्विक उद्योगों में सिद्ध जल-जेट ट्यूब काटने के परिणाम

ऑटोमोटिव एक्ज़ॉस्ट ट्यूब काटने में 42 प्रतिशत तेज़ चेंजओवर प्राप्त किया गया

जर्मनी में एक प्रमुख टायर-2 ऑटोमोटिव एक्जॉस्ट सिस्टम निर्माण उद्यम को ८० मिमी व्यास के मोटे स्टेनलेस स्टील के ट्यूब्स को संसाधित करते समय लगातार संचालन अवरोधों का सामना करना पड़ा, जिनमें जटिल कोणीय अंत माइटर, सटीक माउंटिंग छिद्र और जटिल ब्रैकेट स्लॉट की आवश्यकता थी। उनकी पुरानी संसाधन पद्धति में अलग-अलग काटने और ड्रिलिंग कार्यस्थलों का उपयोग किया जाता था, जिसके लिए प्रत्येक व्यक्तिगत भाग के लिए पाँच अलग-अलग मशीन सेटअप की आवश्यकता होती थी और जो लगातार भारी बर्र्स उत्पन्न करती थी, जिनके लिए श्रम-गहन हस्तचालित समापन की आवश्यकता होती थी। एक व्यापक तकनीकी मूल्यांकन के बाद, कंपनी ने एक विशिष्ट WEITAI वॉटरजेट ट्यूब कटिंग सिस्टम में निवेश किया, जिसमें उच्च टॉर्क घूर्णन चक और एक गतिशील पाँच-अक्ष कटिंग हेड था, जिससे सभी निर्माण चरणों को एकल सुग्घटित संचालन में समेकित किया गया। मशीन ने ± ०.०५ मिमी की सख्त स्थिति निर्धारण सटीकता प्रदान की, जिससे द्वितीयक मशीनिंग पूरी तरह समाप्त हो गई।

एयरोस्पेस हाइड्रॉलिक ट्यूब कटिंग कठोर सहनशीलता और ट्रेसैबिलिटी आवश्यकताओं को पूरा करती है

एक विशेषीकृत फ्रांसीसी एयरोस्पेस घटक आपूर्तिकर्ता, जो उच्च-शक्ति टाइटेनियम और इनकोनेल मिश्र धातुओं से महत्वपूर्ण हाइड्रोलिक ट्यूब असेंबलियों के परिशुद्ध निर्माण में संलग्न था, गुणवत्ता की चरम चुनौतियों का सामना कर रहा था। उनके अनुप्रयोगों में पूर्णतः बर्र-मुक्त कट एज, शून्य हीट-अफेक्टेड ज़ोन और कठोर, अविच्छिन्न सामग्री ट्रेसैबिलिटी की आवश्यकता थी। पारंपरिक लेज़र कटिंग तकनीकें लगातार थर्मल रीकैस्ट परतें पैदा कर रही थीं, जो कड़े एयरोस्पेस थकान परीक्षण प्रोटोकॉल में विफल हो रही थीं। इन चुनौतियों को हल करने के लिए, आपूर्तिकर्ता ने हमारे उन्नत वॉटरजेट ट्यूब कटिंग प्लेटफ़ॉर्म का चयन किया, जिसे ४२० एमपीए इंटेंसिफायर पंप, एक सूक्ष्म अपघर्षक मीटरिंग नॉज़ल और एक विशिष्ट एफडीए-ग्रेड कैचर टैंक के साथ कॉन्फ़िगर किया गया था। कटिंग परीक्षणों ने असाधारण सतह रफनेस मान, जो आरए ३.२ माइक्रोमीटर से कम था, आयामी सहिष्णुता, जो प्लस या माइनस ०.०५ मिमी के भीतर थी, और थर्मल विकृति की पूर्ण अनुपस्थिति को प्रदर्शित किया।

तेल और गैस उपकरण ट्यूब कटिंग ने टेक्सास की वर्कशॉप में उत्पादन क्षमता को दोगुना कर दिया

एक विशेषज्ञ टेक्सास-आधारित उपकरण निर्माता, जो ऊपरी प्रवाह और दबाव मापन स्किड्स के लिए 6 मिमी से 25 मिमी व्यास की सटीक 316L स्टेनलेस स्टील ट्यूबिंग के निर्माण में विशेषज्ञता रखता है, को गंभीर उत्पादन बाधाओं का सामना करना पड़ा। उनके पारंपरिक अपघर्षक चॉप सॉ ने कटी हुई ट्यूब के सिरों को अत्यधिक कठोर बना दिया, जिससे बाद की मशीनिंग के दौरान थ्रेड चेसर के तेज़ी से क्षरण की समस्या उत्पन्न हुई और उच्च-दबाव जल-स्थैतिक रिसाव परीक्षण के दौरान अविरत विफलताएँ आईं। हमारी उन्नत वॉटरजेट ट्यूब कटिंग सेल, जिसमें दो समकालिक कटिंग हेड और स्वचालित वायवीय ट्यूब लोडिंग रैक शामिल हैं, ने उनके कार्यशाला को क्रांतिकारी रूप से बदल दिया, जहाँ दो ट्यूबों को एक साथ संसाधित किया जाता है। 6 मिमी दीवार मोटाई पर औसत कटिंग गति 3,000 मिमी प्रति मिनट तक पहुँच गई, और शुद्ध, ठंडे कट के किनारे बिना किसी हस्तचालित पुनर्कार्य के कठोर जल-स्थैतिक परीक्षण में आसानी से सफल हो गए। कुल सुविधा उत्पादन क्षमता प्रति शिफ्ट 400 से बढ़कर 820 पूर्ण ट्यूब हो गई, और महँगे औज़ार प्रतिस्थापन व्यय में 55 प्रतिशत की कमी आई।

संबंधित उत्पाद

वॉटरजेट ट्यूब कटिंग उन निर्माताओं के लिए एक परिभाषित प्रक्रिया बन गई है जो ट्यूब निर्माण में ज्यामितीय स्वतंत्रता, सामग्री की अखंडता और लागत नियंत्रण की मांग करते हैं। ताइज़्हौ चुआंग युआन मशीन टूल कंपनी लिमिटेड में, हम शोध, विकास, उत्पादन और बिक्री को एक ही छत के नीचे एकीकृत करते हैं—यह संरचना २००३ में स्थापित की गई थी और २० से अधिक निर्यात बाज़ारों में इसे निखारा गया है। हमारे वॉटरजेट ट्यूब कटिंग प्लेटफ़ॉर्म एक भारी-ड्यूटी कास्ट आयरन या वेल्डेड स्टील फ्रेम से शुरू होते हैं, जिसे तनाव-मुक्त किया गया है और उच्च दबाव वाली कटिंग के दौरान कंपन को कम करने के लिए सटीक रूप से मशीन किया गया है। गैंट्री और घूर्णन अक्षों को तापमान-नियंत्रित कक्ष में असेंबल किया जाता है, फिर लेज़र द्वारा पूर्ण यात्रा के दौरान ± ०.०५ मिमी की आयतनिक सटीकता तक कैलिब्रेट किया जाता है। ३८० से ४२० एमपीए क्षमता वाला इंटेंसीफायर पंप एक संचित-दबाव डिज़ाइन का उपयोग करता है, जो धड़कनों को समतल करता है और सील के जीवनकाल को १,००० घंटों से अधिक तक बढ़ाता है। एक बंद-लूप अपघर्षक वितरण प्रणाली प्रति मिनट अधिकतम ४५० ग्राम गार्नेट की माप करती है, और कटिंग हेड ६० डिग्री तक झुक सकता है, जिससे बेवल, काउंटरसिंक और वेल्ड तैयारी संभव होती है। ट्यूब प्रसंस्करण के लिए, घूर्णन चक व्यास १० मिमी से ३२० मिमी तक के ट्यूबों को पकड़ता है और ०.०१ डिग्री के कदम पर सूचकांकित करता है, जिससे बिना पुनः स्थापित किए हुए वक्र सतहों पर छेद, स्लॉट और प्रोफ़ाइल बनाए जा सकते हैं। सीएनसी नियंत्रक ३डी स्टेप फ़ाइलों को आयात करता है, ट्यूब की लंबाई के अनुदिश कई भागों को नेस्ट करता है, और ५,००० से अधिक रेसिपी संग्रहीत करता है। सॉफ़्टवेयर सिमुलेशन पहले पियर्स के पहले टक्कर और कटिंग क्रम की पुष्टि करता है। उत्पादन में, वॉटरजेट ट्यूब कटिंग लेज़र या प्लाज़्मा द्वारा उत्पन्न ऊष्मा-प्रभावित क्षेत्र से बचती है, इसलिए स्टेनलेस स्टील और टाइटेनियम के ट्यूब अपनी संक्षारण प्रतिरोधकता और कमज़ोरी प्रतिरोध क्षमता बनाए रखते हैं। एक जर्मन एग्ज़ॉस्ट निर्माता ने कटिंग के बाद डिबरिंग को ९० प्रतिशत तक कम कर दिया, जबकि एक फ्रांसीसी एयरोस्पेस आपूर्तिकर्ता ने टाइटेनियम हाइड्रोलिक ट्यूब पर पहली बार के उत्पादन में ९८.५ प्रतिशत की दक्षता प्राप्त की। तेल और गैस, स्वचालित, वास्तुकला और चिकित्सा क्षेत्रों में, यह प्रक्रिया मोटाई के आधार पर प्रति मिनट १,२०० से ४,५०० मिमी काटती है। गुणवत्ता नियंत्रण में जल-दाब परीक्षण, ज्यामितीय लेज़र इंटरफेरोमेट्री और ग्राहक की सामग्री पर ७२ घंटे का कटिंग परीक्षण शामिल है, जो शिपमेंट से पहले किया जाता है। हमारा वैश्विक सेवा नेटवर्क २० से अधिक देशों में स्थापना, ऑपरेटर प्रशिक्षण और स्पेयर पार्ट्स का समर्थन करता है।

अक्सर पूछे जाने वाले प्रश्न

आपकी वॉटरजेट ट्यूब कटिंग मशीनें किन सामग्रियों और ट्यूब आकारों को प्रोसेस कर सकती हैं?

हमारी वॉटरजेट ट्यूब कटिंग प्रणालियाँ स्टेनलेस स्टील, कार्बन स्टील, एल्युमीनियम, कॉपर, ब्रास, टाइटेनियम, इनकोनेल और कॉम्पोजिट ट्यूब्स को संभाल सकती हैं। मानक कॉन्फ़िगरेशन 10 मिमी से 320 मिमी बाहरी व्यास के गोल, वर्गाकार और आयताकार ट्यूब्स काट सकती हैं, जिनकी दीवार की मोटाई 100 मिमी तक हो सकती है। पाँच-अक्ष इंटरपोलेशन घुमावदार सतहों पर माइटर, छिद्र, स्लॉट और बेवल के लिए समर्थन प्रदान करता है। ठंडी कटिंग प्रक्रिया सामग्री के गुणों को बनाए रखती है, जिससे यह एयरोस्पेस, मेडिकल और ऑयल एंड गैस अनुप्रयोगों के लिए उपयुक्त हो जाती है, जहाँ हीट-अफेक्टेड ज़ोन्स को स्वीकार नहीं किया जा सकता।
हमारी मशीनें स्थिति निर्धारण की सटीकता प्लस या माइनस ०.०५ मिमी और दोहराव क्षमता प्लस या माइनस ०.०३ मिमी प्रदान करती हैं। लेज़र कटिंग के विपरीत, इसमें कोई पुनर्निर्मित परत या ऊष्मा-उत्पन्न विकृति नहीं होती है; सॉ कटिंग के विपरीत, इसमें कोई सामग्री कठोरीकरण या बर्र निर्माण नहीं होता है। सतह की खुरदराहट आमतौर पर आरए ३.२ माइक्रोमीटर से कम होती है, अतः अधिकांश भाग सीधे वेल्डिंग या असेंबली के लिए जाते हैं। ग्राहकों ने वॉटरजेट ट्यूब कटिंग पर स्विच करने के बाद कचरा कम करने में ३१ प्रतिशत और डिबरिंग के लिए श्रम कम करने में अधिकतम ९० प्रतिशत की कमी की रिपोर्ट दी है।
संचालन लागत अपघर्षक उपभोग, विद्युत और रखरखाव पर निर्भर करती है। एक विशिष्ट 420 एमपीए प्रणाली प्रति मिनट 250 से 450 ग्राम गार्नेट का उपभोग करती है, और हमारा अपघर्षक पुनर्चक्रण विकल्प उपभोग को अधिकतम 28 प्रतिशत तक कम कर देता है। इंटेंसीफायर के लिए शक्ति आवश्यकता लगभग 37 किलोवाट और सीएनसी के लिए 5 किलोवाट है। खपत वाले नॉज़ल और सील्स लंबे समय तक चलने वाले डिज़ाइन हैं, जिनकी रेटिंग 1,000 घंटे से अधिक है। अधिकांश ग्राहक बहुत सारे सॉ और ड्रिल संचालन को बदलने पर 14 से 24 महीने की अवधि में अपनी लागत वसूल कर लेते हैं।
हम एक पूर्ण स्थापना मैनुअल, वायरिंग आरेखों और एक पूर्व-कॉन्फ़िगर्ड सीएनसी के साथ शिपिंग करते हैं। हमारे इंजीनियर सुरक्षित कनेक्शन के माध्यम से दूरस्थ कमीशनिंग समर्थन प्रदान करते हैं, और हम 20 से अधिक देशों में स्थानीय स्थापना और प्रशिक्षण के लिए तकनीशियन भेज सकते हैं। प्रशिक्षण में संचालन, नेस्टिंग, रखरखाव और सुरक्षा शामिल है। हम बहुभाषी दस्तावेज़ीकरण और वीडियो लाइब्रेरी भी प्रदान करते हैं। स्पेयर पार्ट्स को क्षेत्रीय हब में स्टॉक किया जाता है ताकि प्रतिक्रिया समय 72 घंटे से कम रहे और अपटाइम 96 प्रतिशत से अधिक रहे।

संबंधित लेख

ईडीएम तार काटने की मशीन की प्रसंस्करण विशेषताएं

24

Dec

ईडीएम तार काटने की मशीन की प्रसंस्करण विशेषताएं

अधिक देखें
मशीनिंग सेंटर का चयन कैसे करें?

12

Dec

मशीनिंग सेंटर का चयन कैसे करें?

अधिक देखें
ईडीएम मशीन के कार्य-टुकड़ों के सतह समापन को बेहतर बनाने के लिए पल्स पैरामीटर्स को कैसे समायोजित करें

09

Sep

ईडीएम मशीन के कार्य-टुकड़ों के सतह समापन को बेहतर बनाने के लिए पल्स पैरामीटर्स को कैसे समायोजित करें

पल्स पैरामीटर्स और ईडीएम वर्कपीस सतह की गुणवत्ता के बीच मुख्य कड़ी अधिकांश विनिर्माण पेशेवर जो ईडीएम मशीन का संचालन करते हैं, यह समझते हैं कि सतह का समापन प्रसंस्करण गुणवत्ता का सबसे सहज संकेतक है, फिर भी कई लोग यह अनदेखा कर देते हैं कि ८०...
अधिक देखें
रासायनिक उद्योग में फॉर्म उत्पादन कार्य के लिए एंटी-करोशन ईडीएम ड्रिलिंग मशीन क्यों उपयुक्त है?

03

Sep

रासायनिक उद्योग में फॉर्म उत्पादन कार्य के लिए एंटी-करोशन ईडीएम ड्रिलिंग मशीन क्यों उपयुक्त है?

रासायनिक उद्योग के मॉल्ड चुनौतियाँ कोरोज़न-प्रतिरोधी ईडीएम ड्रिलिंग मशीनों की मांग करती हैं। आक्रामक रासायनिक वातावरण पारंपरिक टूलिंग को क्षीण कर देते हैं और ईडीएम घटकों की विफलता को तेज़ कर देते हैं। रासायनिक निर्माण वातावरण मॉल्ड टूलिंग को एक लगातार...
अधिक देखें

ग्राहक प्रतिक्रियाएँ

हांस मुलर
वह सटीकता जिसने द्वितीयक संचालन को समाप्त कर दिया

हमने दो सॉ और एक ड्रिल स्टेशन को एक वॉटरजेट ट्यूब कटिंग सेल से बदल दिया। सहनशीलता ±0.05 मिमी पर बनी रही, डिबरिंग का श्रम 90 प्रतिशत कम हो गया, और पहली तिमाही में कचरा 31 प्रतिशत कम हो गया। मशीन 14 महीनों तक तीन शिफ्ट में चली और अपटाइम 96 प्रतिशत से अधिक रहा। उनके दूरस्थ समर्थन ने चार घंटे से कम समय में एक पंप समस्या का समाधान कर दिया।

क्लेयर ड्यूबॉइस
एयरोस्पेस-ग्रेड गुणवत्ता और ट्रेसैबिलिटी

हमारी टाइटेनियम हाइड्रोलिक ट्यूब्स के किनारों पर बर्र-मुक्त सतह और पूर्ण ट्रेसैबिलिटी की आवश्यकता होती है। यह वॉटरजेट ट्यूब कटिंग प्रणाली आरए 3.2 की सतह समाप्ति प्रदान करती है और स्वचालित पैरामीटर लॉगिंग के साथ एएस9100 ऑडिट में सफलता प्राप्त करती है। पहली बार का उत्पादन दक्षता 88 प्रतिशत से बढ़कर 98.5 प्रतिशत हो गई, और अब हम मासिक रूप से 6,000 ट्यूब्स का संसाधन करते हैं। स्थापना और प्रशिक्षण व्यावसायिक तरीके से और निर्धारित समय पर पूरे किए गए।

मुफ़्त कोटेशन प्राप्त करें

हमारा प्रतिनिधि जल्द ही आपसे संपर्क करेगा।
ईमेल
Name
कंपनी का नाम
संदेश
0/1000
ठंडी कटिंग प्रौद्योगिकि महत्वपूर्ण अनुप्रयोगों के लिए सामग्री की अखंडता को बनाए रखती है

ठंडी कटिंग प्रौद्योगिकि महत्वपूर्ण अनुप्रयोगों के लिए सामग्री की अखंडता को बनाए रखती है

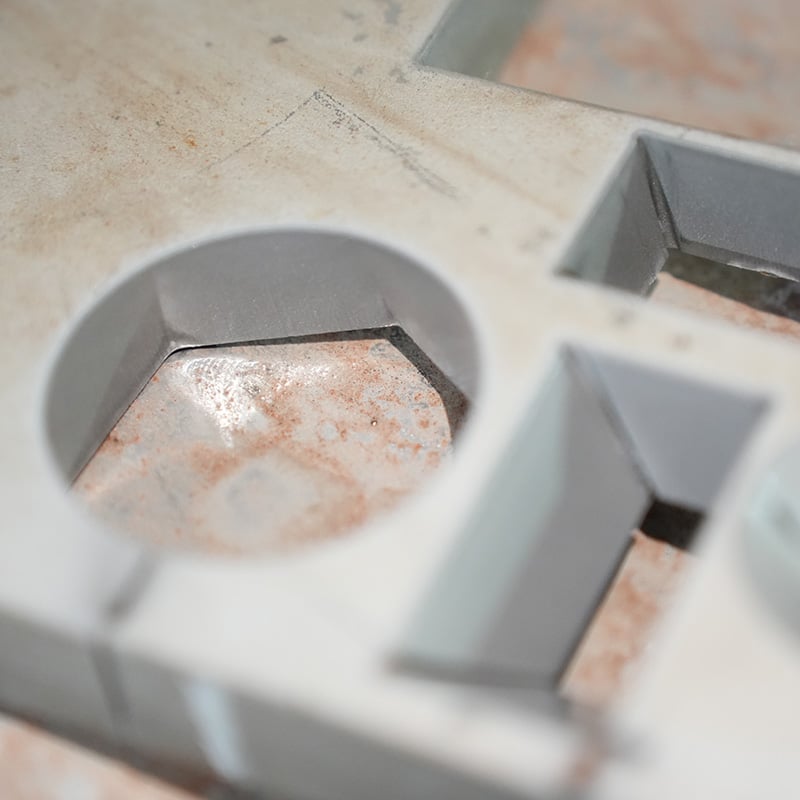
वीटाई की उन्नत वॉटरजेट ट्यूब कटिंग तकनीक अति-उच्च दाब वाले हाइड्रोलिक धारा का उपयोग करती है, जिसमें सटीक गार्नेट अपघर्षक कण मिलाए जाते हैं, ताकि सामग्री को पूरी तरह से ऊष्मा उत्पन्न किए बिना क्षरित किया जा सके—यह उन उद्योगों के लिए एक अपरिहार्य लाभ प्रदान करता है जहाँ सूक्ष्म-विदर (माइक्रो-क्रैकिंग) और ऊष्मा क्षति को पूर्णतः निषिद्ध किया गया है। कठोर एयरोस्पेस वातावरण में, टाइटेनियम और इनकोनेल हाइड्रोलिक लाइनों को थकान प्रतिरोध और संक्षारण प्रतिरोध दोनों में अविरल गुणवत्ता बनाए रखनी होती है; जबकि लेज़र कटिंग प्रणालियाँ तनाव द्वारा फटने की शुरुआत के लिए संवेदनशील एक कमज़ोर पुनर्निर्मित परत (रीकैस्ट लेयर) बनाती हैं, हमारी शीत-कटिंग प्रक्रिया कोई भी ऊष्मा-प्रभावित क्षेत्र (हीट-अफेक्टेड ज़ोन) छोड़े बिना एक निर्मल, साटिन फिनिश देती है। इसी प्रकार, उच्च-सटीक चिकित्सा उपकरण निर्माण में, स्टेनलेस स्टील के सर्जिकल कैनुला और उपकरण ट्यूबिंग को अत्यंत स्वच्छ, बर्र-मुक्त किनारों के साथ-साथ जटिल छिद्र ज्यामितियों की आवश्यकता होती है।
पाँच-अक्ष घूर्णन कटिंग गोल और प्रोफाइल ट्यूबों पर ज्यामितीय स्वतंत्रता का विस्तार करती है

पाँच-अक्ष घूर्णन कटिंग गोल और प्रोफाइल ट्यूबों पर ज्यामितीय स्वतंत्रता का विस्तार करती है

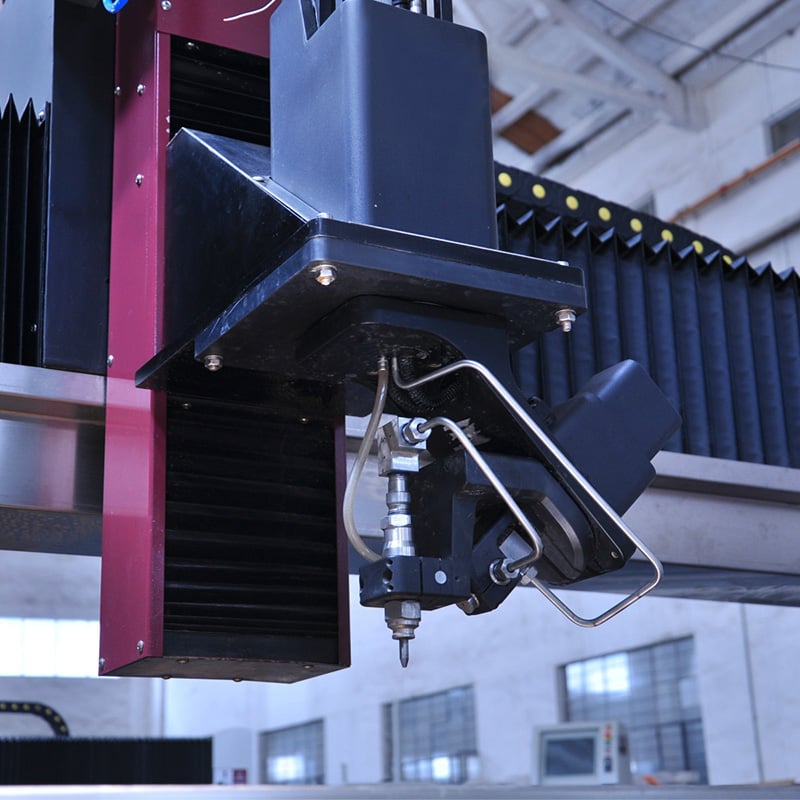
पारंपरिक धातु ट्यूब प्रसंस्करण उपकरणों के कारण संचालन में गंभीर समझौते करने पड़ते हैं: मानक कट-ऑफ सॉ केवल सीधे कट बना सकते हैं, भारी ड्रिल प्रेस अलग-अलग गोल छेद बनाते हैं, और तापीय लेज़र अत्यधिक प्रतिबिंबित, लेपित या अति-मोटी दीवार वाले ट्यूबुलर प्रोफाइल्स के साथ बहुत कठिनाई से काम करते हैं। WEITAI की विशिष्ट वॉटरजेट ट्यूब कटिंग प्रणाली, जिसमें एक उन्नत पाँच-अक्षीय कलाई-जैसा कटिंग हेड और एक उच्च-सटीक सर्वो-चालित घूर्णन चक है, इन उत्पादन सीमाओं को पूरी तरह से समाप्त कर देती है। घूर्णन चक 0.01 डिग्री की सटीकता से सूचकांकित होता है और 10 मिमी से लेकर 320 मिमी तक के बाहरी व्यास को सुदृढ़ता से पकड़ता है, जिससे कटिंग नॉज़ल को चिकनी तरह से 60 डिग्री तक झुकाया जा सकता है। यह उन्नत बहु-अक्षीय क्षमता ऑपरेटरों को एक ही अविरत सेटअप में जटिल अंत माइटर, जटिल सैडल कॉपिंग, पार्श्व संबंध स्लॉट, सटीक कीवे, डूबे हुए फास्टनर छेद और विशिष्ट वेल्ड तैयारी बेवल बनाने की अनुमति देती है।
व्हॉट्सएप व्हॉट्सएप ईमेल ईमेल मोबाइल मोबाइल शीर्षशीर्ष