Machine de perçage EDM compacte | Précision des micro-trous de 0,2 à 3,0 mm

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
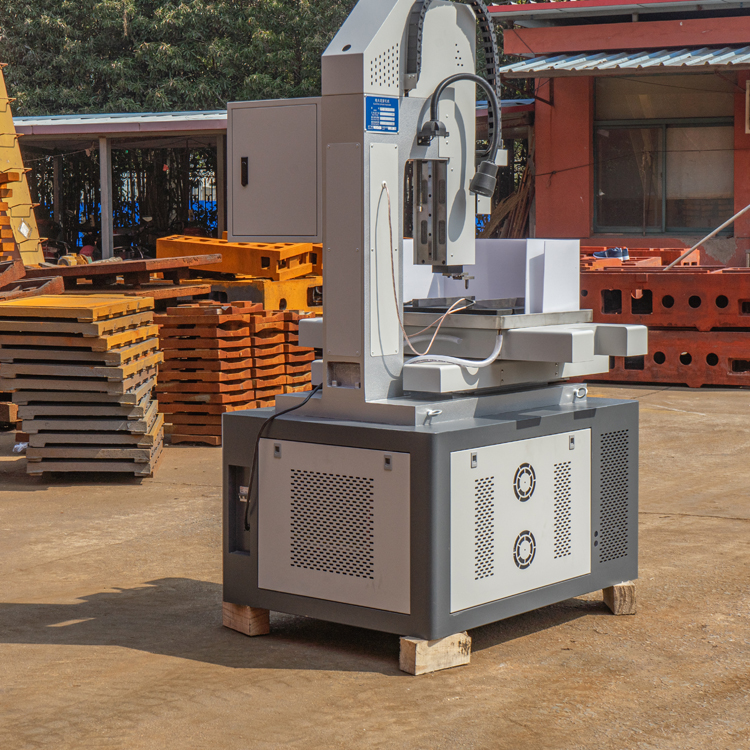
Machine à percer EDM de petite taille fabriquée par Taizhou Chuang Yuan Machine Tool Co., Ltd. pour le perçage précis de micro-trous

Machine à percer EDM de petite taille fabriquée par Taizhou Chuang Yuan Machine Tool Co., Ltd. pour le perçage précis de micro-trous

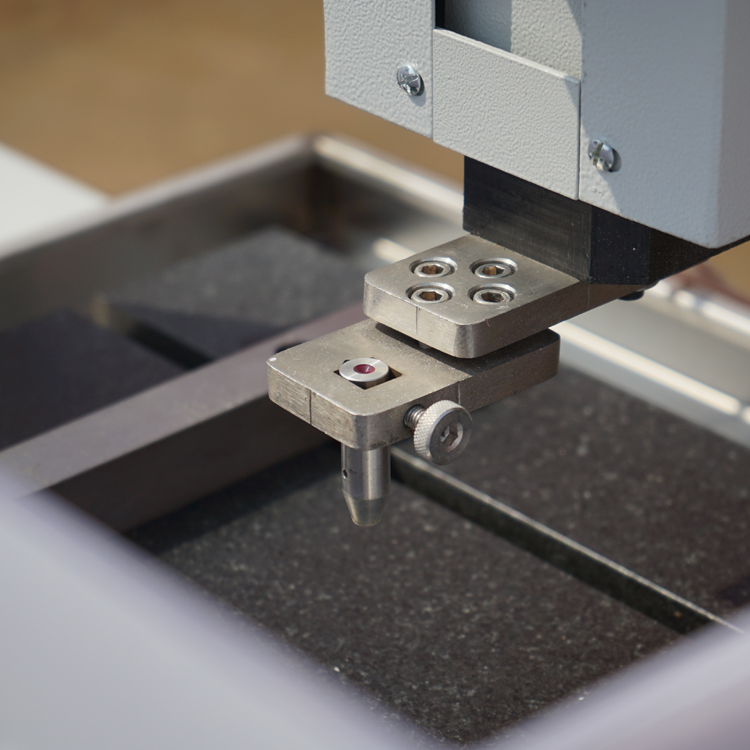
Depuis 2003, Taizhou Chuang Yuan Machine Tool Co., Ltd. conçoit une petite machine à percer par EDM qui aide les ateliers de moulage, les fournisseurs aérospatiaux et les fabricants de dispositifs médicaux à percer des micro-trous précis dans des aciers trempés, des carbures et des alliages réfractaires. Notre petite machine à percer par EDM utilise une broche à commande servo, une alimentation électrique à impulsions haute fréquence et une base en granit afin de maintenir une précision de positionnement inférieure à 0,005 mm et une répétabilité inférieure à 0,003 mm, tandis que la gamme d’électrodes de 0,2 à 3,0 mm couvre les trous de refroidissement, les orifices d’injecteurs de carburant et les trous de démarrage pour découpe fil. Lors d’un poste de travail typique de 8 heures, la machine réalise 180 à 260 trous dans un acier à outils de dureté 54 HRC, réduisant ainsi le temps de perçage jusqu’à 60 % par rapport aux méthodes manuelles pour les trous de moins de 1,0 mm. La petite machine à percer par EDM fonctionne avec de l’eau déminéralisée, évitant ainsi la déformation thermique liée au perçage conventionnel et réduisant les coûts d’outillage. Un fabricant européen de moules a utilisé notre petite machine à percer par EDM pour produire des trous de 0,6 mm destinés aux éjecteurs d’un moule à 48 empreintes.
Demander un devis

Étude de cas

Un fabricant allemand de moules réduit de 40 % le temps de cycle pour les trous de 0,6 mm

Un fabricant allemand de moules produisant des moules d’injection à 48 empreintes avait besoin de percer des trous de goupille d’éjection de 0,6 mm dans de l’acier trempé 1.2344 à 50 HRC. Le perçage manuel provoquait fréquemment la rupture des électrodes et nécessitait un polissage secondaire. Après l’installation de notre machine de perçage EDM compacte, ils ont utilisé une électrode en laiton de 0,6 mm, une tension à vide de 120 V et un courant de crête de 1,5 A. La précision de positionnement des trous a atteint 0,005 mm, la rugosité de surface Ra 1,6 µm, et le temps de cycle est passé de 14 minutes à 8 minutes par trou, soit une réduction de 40 %. L’atelier réalise désormais 240 trous par poste et a réduit sa consommation d’électrodes de 25 %. La machine de perçage EDM compacte fournit également un trou de démarrage stable pour leur fil EDM, améliorant ainsi le délai global de livraison des moules de 3 jours.

Une usine indienne d’injecteurs de carburant augmente sa productivité de 35 %

Un fabricant indien d’injecteurs de carburant perce des orifices de pulvérisation de 0,25 mm dans de l’acier inoxydable 17-4PH à 42 HRC. Avant l’installation de la petite machine à perçage par EDM, l’usine produisait en moyenne 220 pièces par poste avec un taux de rebut de 8 %. Après l’installation de la petite machine à perçage par EDM, elle a utilisé une électrode en tungstène de 0,25 mm, une tension d’étincelle de 100 V et un courant de 0,8 A. Le débit est passé à 300 pièces par poste, soit une augmentation de 35 %, tandis que le taux de rebut est tombé à 1,8 %. Le système de commande asservie de la machine a maintenu le diamètre des orifices de 0,25 mm dans une tolérance de 0,01 mm, réduisant ainsi le temps d’inspection de 20 %. L’usine exporte désormais vers des constructeurs automobiles européens et attribue à la petite machine à perçage par EDM le respect des exigeantes exigences qualité IATF 16949.

Un fournisseur aérospatial américain résout le défi des orifices de refroidissement de 0,5 mm dans l’Inconel 718

Un fournisseur aérospatial américain avait besoin de percer des trous de refroidissement de 0,5 mm dans des aubes de turbine en Inconel 718 à 38 HRC. Le perçage conventionnel provoquait un écrouissage et une rupture d’outils. Notre petite machine à percer par EDM utilisait une électrode en cuivre-tungstène de 0,5 mm, une tension de 140 V et un courant de 2,0 A pour percer 120 trous par aube, avec une précision de positionnement de 0,004 mm et aucune couche de refusion supérieure à 0,01 mm. Le fournisseur a réduit les rebuts de 12 % à 2,5 % et diminué le temps de perçage de 22 minutes à 9 minutes par aube. Grâce à cette petite machine à percer par EDM, il produit désormais 60 aubes par semaine et a réussi l’audit NADCAP. Le fournisseur prévoit d’ajouter une deuxième petite machine à percer par EDM afin de répondre à la demande croissante.

Produits associés

Taizhou Chuang Yuan Machine Tool Co., Ltd. fabrique des machines-outils de précision depuis 2003, et notre petite machine à percer par EDM reflète plus de deux décennies d’expérience en recherche, production et vente. Cette machine repose sur une base rigide en granit, un guidage linéaire de précision et un axe Z à commande servo, le tout limitant les vibrations lors du perçage de micro-trous. Son alimentation impulsionnelle haute fréquence assure des décharges stables avec des électrodes allant de 0,2 mm à 3,0 mm, ce qui rend la petite machine à percer par EDM adaptée à l’acier trempé, au carbure, à l’Inconel, au titane et à l’acier inoxydable. En production, l’opérateur charge la pièce, positionne l’électrode et sélectionne un programme de décharge ; la petite machine à percer par EDM effectue ensuite le perçage automatiquement, réduisant ainsi la dépendance à l’égard du savoir-faire de l’opérateur. Nous produisons nous-mêmes des composants clés, notamment l’ensemble broche, l’alimentation électrique et l’armoire de commande, et chaque petite machine à percer par EDM subit un essai fonctionnel de 48 heures ainsi qu’une vérification par interféromètre laser avant expédition. Notre système qualité est conforme à la norme ISO 9001, et notre équipe export a desservi des clients dans plus de 20 pays, notamment en Allemagne, en Inde, aux États-Unis, en Turquie et au Brésil. Un atelier européen de moules utilise notre petite machine à percer par EDM pour percer des trous de 0,6 mm dans des moules à 48 cavités, réduisant ainsi le temps de cycle de 40 %. Une usine indienne d’injecteurs de carburant a accru sa productivité de 35 % à l’aide d’une électrode de 0,25 mm, tandis qu’un fournisseur aérospatial américain a fait passer le taux de rebuts de 12 % à 2,5 % sur des aubes de turbine en Inconel 718. Ces résultats proviennent d’une machine à faible consommation énergétique, utilisant de l’eau déminéralisée et nécessitant très peu d’espace au sol, ce qui permet même aux petits ateliers de l’adopter. Nous proposons également une assistance à distance, des kits de pièces détachées et des manuels en anglais. Nos ingénieurs accompagnent les clients dans l’intégration de la petite machine à percer par EDM avec leurs équipements existants de découpe fil EDM et de fraisage, afin de constituer un processus complet de perçage de micro-trous. Face à la demande croissante de pièces miniaturisées dans les secteurs automobile, médical et aérospatial, la petite machine à percer par EDM offre aux acheteurs une solution concrète pour atteindre une plus grande précision et respecter des délais de livraison plus courts.

Questions fréquemment posées

Quels matériaux une petite machine à percer par EDM peut-elle usiner ?

Une petite machine de perçage EDM peut usiner des matériaux conducteurs tels que l’acier trempé, l’acier à outils, le carbure, l’Inconel, le titane, l’acier inoxydable et les alliages de cuivre. Elle est couramment utilisée pour réaliser des trous de 0,2 mm à 3,0 mm, notamment des trous de refroidissement, des orifices d’injecteurs et des trous de démarrage pour la découpe fil EDM. Pour les matériaux non conducteurs, l’EDM n’est pas adapté ; nous vous recommandons donc de discuter de votre pièce avec nos ingénieurs avant tout achat.
Notre petite machine de perçage EDM permet de percer des trous aussi petits que 0,2 mm, à condition d’utiliser une électrode adaptée et de régler correctement les paramètres de décharge. Pour obtenir les meilleurs résultats sur des trous profonds, nous recommandons d’utiliser une électrode d’au moins 0,3 mm. La précision typique est de ± 0,005 mm en positionnement et de ± 0,003 mm en répétabilité. Les résultats réels dépendent du matériau, de la profondeur du trou et de l’état de l’électrode ; notre équipe vous fournit donc une recommandation de procédure adaptée à votre application spécifique.
L’installation prend généralement un à deux jours, selon la préparation du site, la disponibilité de l’alimentation électrique et l’état du système d’eau. Nos ingénieurs assurent une formation sur site destinée aux opérateurs et au personnel de maintenance, couvrant la mise en service, la modification des programmes, le remplacement des électrodes et la maintenance quotidienne. Pour les sites éloignés, nous proposons une installation guidée par vidéo ainsi que des manuels d’utilisation en anglais. La plupart de nos clients atteignent une production stable dans la semaine suivant l’installation de la petite machine à percer par EDM.
Nous offrons une garantie de 12 mois sur les composants principaux, un support technique à distance, une disponibilité permanente de pièces détachées et des manuels d’utilisation en anglais. Notre équipe export a déjà servi des clients dans plus de 20 pays ; nous connaissons donc parfaitement les différentes normes de tension et de prises électriques. Nous pouvons expédier les pièces détachées en express et fournir des vidéos de dépannage. En cas de problèmes complexes, nos ingénieurs collaborent directement avec votre équipe afin de diagnostiquer rapidement la petite machine à percer par EDM et de rétablir la production sans délai.
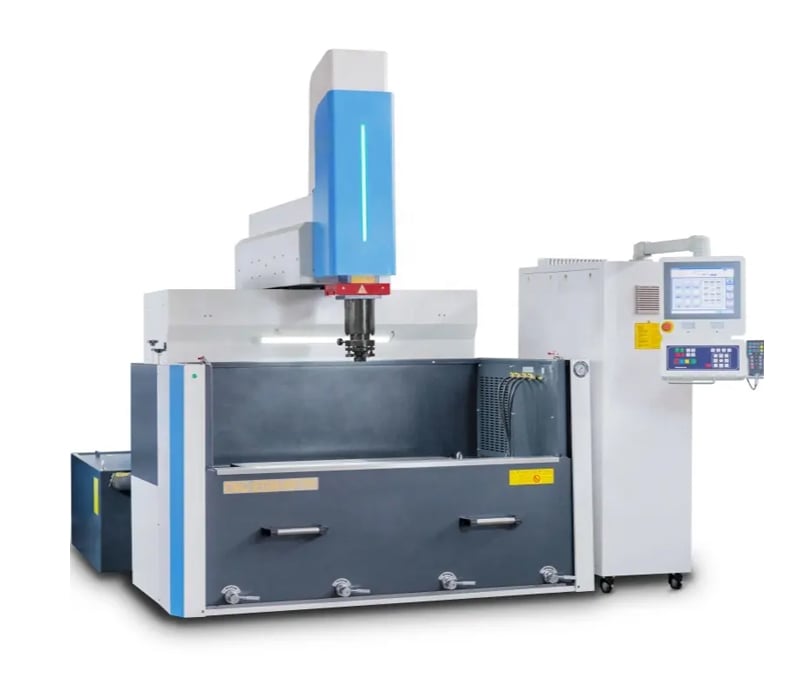
Prenez en compte le diamètre habituel des trous, la dureté du matériau, les dimensions de la pièce à usiner et votre objectif de production quotidienne. Les machines à percer par EDM de petite taille diffèrent par leur course de broche, leur alimentation électrique et leurs fonctionnalités de commande. Partagez vos plans et vos pièces échantillons avec nos ingénieurs : ils vous recommanderont un modèle adapté, une taille d’électrode appropriée ainsi que les paramètres de procédé. Si nécessaire, nous pouvons également vous conseiller sur les dispositifs de serrage et le traitement de l’eau afin d’assurer un fonctionnement fiable de votre machine à percer par EDM de petite taille.

Articles associés

Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

13

Dec

Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

Voir plus
Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

14

Jul

Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

Goulots d'étranglement de la production des équipements traditionnels intégrés de formage de ressorts. La fabrication moderne de pièces métalliques façonnées se caractérise de plus en plus par une grande diversité des spécifications des produits et une production par lots mixtes. De nombreux ateliers doivent usiner des ressorts...
Voir plus
Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

14

Jul

Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

L’évolution de la fabrication flexible grâce à une architecture modulaire Les paysages industriels modernes exigent un haut degré d’adaptabilité, où la capacité à modifier rapidement les configurations de production définit le rythme opérationnel d’un site…
Voir plus
Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

03

Aug

Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

Comprendre la conformité à l’exportation internationale dans l’usinage de précision : Naviguer dans le paysage complexe du commerce industriel mondial exige une compréhension approfondie des référentiels techniques rigoureux que les acheteurs étrangers imposent pour les machines avancées de travail des métaux...
Voir plus

Témoignages de clients

Klaus Meier, Chef d’atelier de moules, Allemagne
Perçage fiable de micro-trous pour la fabrication de moules

Notre machine à percer par EDM de petite taille est devenue la solution au goulot d’étranglement dans notre atelier de moules. Nous y perceons des trous de 0,6 mm pour les éjecteurs sur des moules à 48 cavités ; le temps de cycle a diminué de 40 % après le passage à cette machine. Les rebuts dus à la rupture des électrodes ont chuté de 25 %, et la précision de positionnement de 0,005 mm répond à nos tolérances très serrées. La formation dispensée était claire et pratique, si bien que nos opérateurs se sont sentis à l’aise dès les premiers jours.

Rajesh Nair, Directeur de la production, Inde
Soutien fort et résultats constants dans la production d’injecteurs de carburant

Nous utilisons la petite machine à percer par EDM pour usiner des orifices d’injecteur de 0,25 mm dans de l’acier inoxydable 17-4PH. Le débit a augmenté de 35 % et les rebuts sont passés de 8 % à 1,8 %. La machine maintient une tolérance de diamètre inférieure à 0,01 mm, ce qui a réduit le temps d’inspection de 20 %. L’équipe export s’est montrée réactive et nous a aidés à adapter la machine à notre réseau électrique et à notre système d’eau.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Commande servo haute précision pour des orifices sous-millimétriques

Commande servo haute précision pour des orifices sous-millimétriques

La petite machine à percer par EDM utilise un axe Z commandé par servo-moteur et une alimentation électrique à haute fréquence pour maintenir une décharge stable lors du perçage de micro-trous. Cette conception assure une précision de positionnement inférieure à 0,005 mm et une répétabilité inférieure à 0,003 mm, ce qui est essentiel pour les trous de 0,2 à 1,0 mm dans les aciers trempés et les carbures. Dans un atelier allemand de fabrication de moules, la petite machine à percer par EDM a percé des trous de 0,6 mm dans de l’acier 1.2344 à 50 HRC avec une finition de surface Ra de 1,6 µm, réduisant ainsi le temps de cycle de 40 %. Pour les applications aérospatiales et médicales, la machine limite au maximum la couche de refusion et les zones affectées thermiquement, aidant ainsi les clients à réussir les audits NADCAP et IATF. Le système de commande intègre des programmes prédéfinis pour les matériaux courants, permettant aux opérateurs de passer rapidement d’un travail à un autre. Comme la petite machine à percer par EDM effectue le perçage sans force mécanique, elle évite le durcissement superficiel et la rupture d’outils, notamment lors du travail d’alliages Inconel et de titane.
Conception compacte et à faible consommation adaptée aux ateliers petits et moyens

Conception compacte et à faible consommation adaptée aux ateliers petits et moyens

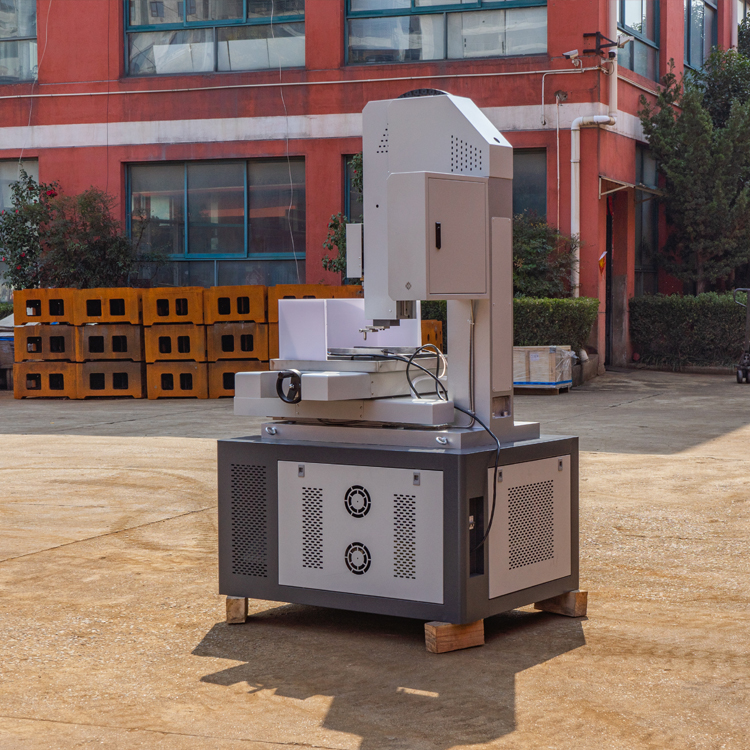
Notre petite machine à percer par EDM est conçue avec un encombrement réduit et une faible consommation d’énergie, ce qui la rend adaptée aux ateliers de petite et moyenne taille disposant d’un espace au sol limité. La machine utilise de l’eau déionisée comme diélectrique, ce qui réduit les coûts d’exploitation et évite l’élimination d’huile. Elle nécessite une alimentation monophasée ou triphasée selon le modèle, et son armoire de commande est intégrée afin de simplifier l’installation. Dans une usine indienne de rampes d’injection, cette petite machine à percer par EDM a augmenté le débit de production de 35 % tout en réduisant les rebuts de 8 % à 1,8 %, prouvant ainsi qu’une machine compacte peut fournir des résultats comparables à ceux d’une machine de production. La consommation d’électrodes est maîtrisée grâce à des paramètres d’étincelage optimisés, permettant de réduire les coûts de consommables jusqu’à 25 % dans les applications liées aux moules. Pour nos clients situés dans plus de 20 pays, nous proposons des adaptations de tension, des options de fiche et des manuels en anglais.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT