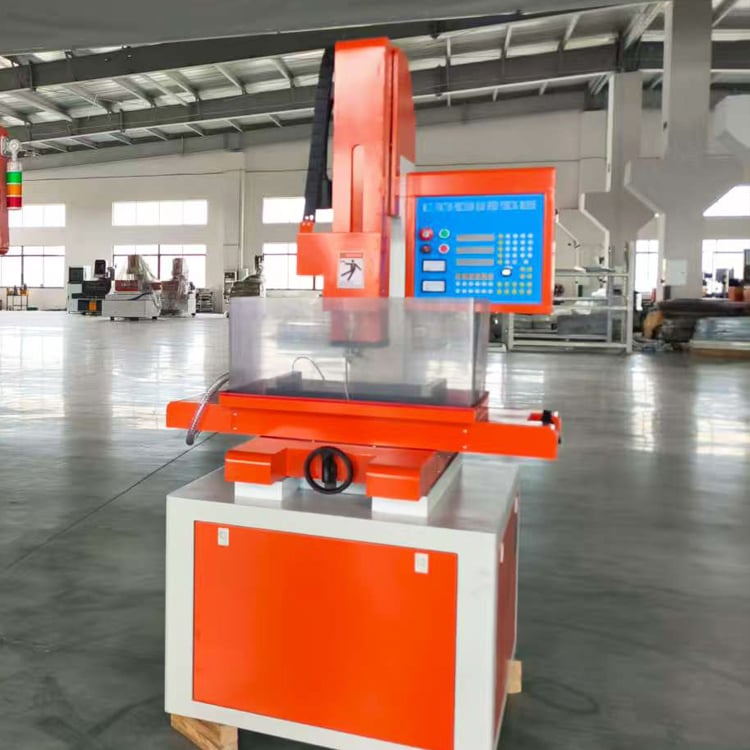
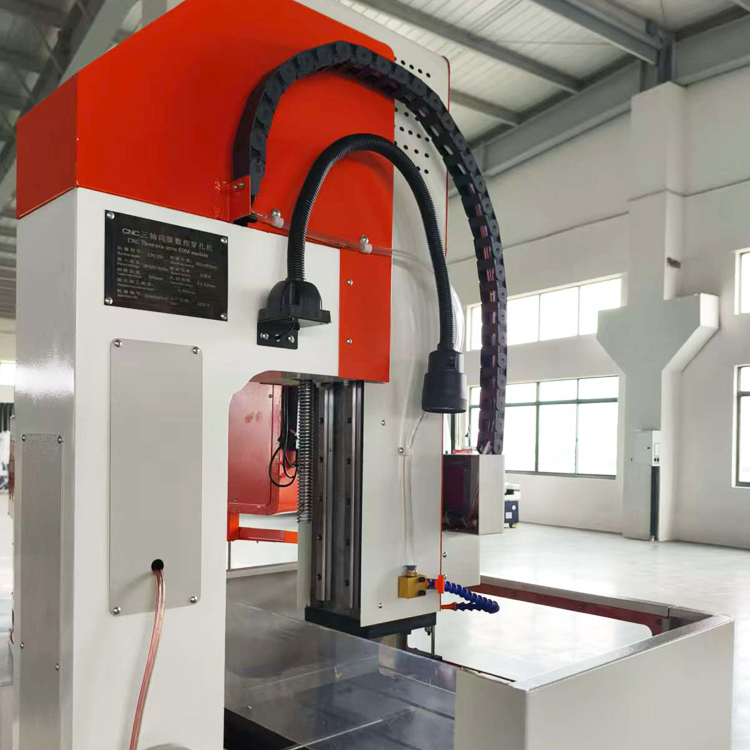
Machine de perçage EDM micro | Précision de ±0,002 mm, trous de 0,1 à 3,0 mm

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Avantages de la machine à percer EDM micro : précision, vitesse et assistance mondiale de Taizhou Chuang Yuan

Avantages de la machine à percer EDM micro : précision, vitesse et assistance mondiale de Taizhou Chuang Yuan

En tant que fabricant professionnel fondé en 2003 à Taizhou, dans la province du Jiangsu (Chine), Taizhou Chuang Yuan Machine Tool Co., Ltd. met à profit plus de vingt ans d’expertise dans chaque machine à percer par EDM microscopique qu’elle fournit. Notre machine à percer par EDM microscopique est conçue pour les secteurs exigeant une précision au micron près, notamment la fabrication d’injecteurs de carburant aéronautiques, la production de dispositifs médicaux tels que les stents en nitinol et les aiguilles chirurgicales, le perçage des buses d’injecteurs diesel automobiles, ainsi que la fabrication de moules de précision comportant des inserts en acier trempé. Dans ces environnements de production, les opérateurs réalisent des perçages de diamètres compris entre 0,1 mm et 3,0 mm, avec des finitions de surface allant jusqu’à Ra 0,4 µm, une précision de positionnement de ±0,002 mm et une circularité des trous inférieure à 0,005 mm. La machine à percer par EDM microscopique utilise un générateur d’impulsions haute fréquence doté d’une durée minimale d’étincelle de 0,5 microseconde, permettant un usinage stable de carbure de tungstène, d’Inconel, de titane, de diamant polycristallin et d’autres superalliages conducteurs.
Demander un devis

Étude de cas

Réduction de 42 pour cent des rebuts de buses d’injecteur pour un fournisseur automobile allemand

Un fournisseur automobile allemand de niveau 1 éprouvait des difficultés liées à l’absence de reproductibilité des micro-percages dans les buses d’injecteurs diesel ; le perçage conventionnel produisait des bavures et entraînait un taux de rebuts supérieur à 18 pour cent. Après l’installation de deux machines de perçage micro-EDM équipées d’un contrôle des impulsions de 0,5 microseconde, ce client a réalisé des perforations de 0,12 mm de diamètre dans de l’acier trempé, avec une finition Ra de 0,5 µm. Les bavures ont disparu, le taux de rebuts est tombé à 10,4 pour cent et la production est passée de 850 à 1 200 buses par poste. Le client a ainsi réduit ses coûts annuels liés aux déchets d’environ 180 000 EUR et exploite désormais six unités.

Permettre la production de stents en Nitinol pour un fabricant américain de dispositifs médicaux

Un fabricant américain de dispositifs médicaux avait besoin de micro-perforations sans bavures dans des tubes en nitinol destinés à des marqueurs de stent. Le matériau sensible à la chaleur faisait que le perçage au laser laissait des couches de refusion. Notre machine de perçage par EDM micro, utilisant de l’eau déionisée comme diélectrique et des décharges à faible énergie, a produit des perforations de 0,15 mm sans zone affectée par la chaleur. La tolérance de position des perforations est restée comprise dans ±0,003 mm sur un lot de 25 000 perforations, permettant une validation du procédé par la FDA dès la première tentative. Le taux de rendement en production a atteint 98,7 %, et le client a étendu son parc à trois machines en dix-huit mois.

Réduction de 35 % du temps d’usinage des inserts de moule de découpe pour un fabricant d’outils électroniques d’Asie du Sud-Est

Un outilier basé à Singapour usinait des inserts de moule en acier trempé comportant des canaux de refroidissement microscopiques par fraisage, puis par EDM manuel, ce qui prenait 14 heures par insert. Notre machine de perçage micro-EDM, équipée d’un changeur automatique d’électrodes et d’une commande numérique à quatre axes, a réalisé 120 trous de 0,3 mm de diamètre en 9,1 heures, soit une réduction de temps de 35 %. La compensation de l’usure des électrodes a maintenu la variation de diamètre sous 0,004 mm sur 3 000 trous. L’atelier peut désormais établir des devis pour des projets de moules microscopiques plus rapidement et a augmenté ses commandes d’inserts de moule de 28 % en un an.

Produits associés

La machine à percer par électroérosion microscopique représente une catégorie spécialisée d’équipements d’usinage par décharge électrique, conçue pour réaliser des trous extrêmement petits, profonds et précis dans des matériaux conducteurs difficiles ou impossibles à usiner par forage conventionnel. Chez Taizhou Chuang Yuan Machine Tool Co., Ltd., fondée en 2003 et située à Taizhou, province du Jiangsu, en Chine, nous intégrons recherche et développement, production et commercialisation afin de fournir des machines à percer par électroérosion microscopique qui font la confiance de fabricants dans plus de 20 pays et régions exportatrices. Notre processus de production commence par une validation rigoureuse de la conception à l’aide de l’analyse par éléments finis, afin d’optimiser la rigidité du bâti, du montant et de la broche, garantissant ainsi la stabilité thermique pendant les cycles d’usinage prolongés. Les pièces moulées sont vieillies puis rectifiées avec précision, puis assemblées dans un atelier climatisé où chaque machine à percer par électroérosion microscopique subit des essais d’exactitude géométrique, un étalonnage par interféromètre laser et un essai continu de perçage de 72 heures avant expédition. La technologie centrale est le générateur d’impulsions haute fréquence, capable de durées minimales de décharge de 0,5 microseconde et de courants de crête aussi faibles que 0,1 ampère, ce qui permet une élimination contrôlée de matière à l’échelle du micromètre. Le système de commande asservie réagit en quelques millisecondes pour maintenir un écart stable entre l’électrode tournante et la pièce, tandis que le système automatique de changement d’électrodes prend en charge jusqu’à 20 électrodes pour un fonctionnement sans surveillance. Grâce à ces caractéristiques, les clients peuvent percer des trous dont le diamètre varie de 0,1 mm à 3,0 mm, avec des rapports profondeur/diamètre supérieurs à 20:1, atteignant une finition de surface de Ra 0,4 µm et une précision de positionnement de ±0,002 mm. Les matériaux typiques incluent les aciers à outils trempés, le carbure de tungstène, l’Inconel, les alliages de titane, le diamant polycristallin et les céramiques conductrices. Parmi les applications mondiales figurent notamment les trous de refroidissement sur les aubes de turbines aéronautiques, la fabrication de stents médicaux et d’aiguilles chirurgicales, les buses d’injecteurs automobiles, les inserts de micro-moules destinés aux connecteurs électroniques, ainsi que les plaques de buses d’imprimantes à jet d’encre. Dans chaque cas, la machine à percer par électroérosion microscopique réduit les bavures, élimine les zones affectées thermiquement et améliore la reproductibilité comparativement au perçage laser ou mécanique. Notre gestion de la qualité suit les principes de la norme ISO 9001, et chaque machine est livrée avec une documentation multilingue, des diagnostics à distance et une disponibilité de pièces détachées. Forts de 20 ans d’expérience industrielle, d’une équipe d’ingénieurs qualifiés et d’un engagement envers des partenariats à long terme, Taizhou Chuang Yuan aide ses clients à augmenter leurs rendements, à réduire leurs délais de cycle et à pénétrer avec confiance de nouveaux marchés de l’usinage microscopique. Notre présence à l’exportation couvre l’Europe, l’Amérique du Nord, l’Asie du Sud-Est, le Moyen-Orient et l’Amérique du Sud, et nous affinons continuellement notre machine à percer par électroérosion microscopique pour répondre aux normes industrielles évolutives, en proposant également une formation, un soutien au développement de procédés et un service après-vente réactif, afin de protéger l’investissement et la continuité de production de nos clients.

Questions fréquemment posées

Quels matériaux une machine de perçage micro-EDM peut-elle traiter efficacement ?

Notre machine de perçage micro-EDM traite tous les matériaux conducteurs, notamment les aciers à outils trempés, le carbure de tungstène, l’Inconel, les alliages de titane, le diamant polycristallin et les céramiques conductrices. Elle convient parfaitement aux applications aérospatiales, médicales, automobiles et de fabrication de moules, là où le perçage conventionnel échoue en raison de la dureté ou de la sensibilité thermique du matériau.
Les configurations standard permettent de percer des trous dont le diamètre varie de 0,1 mm à 3,0 mm, avec une précision de positionnement de ±0,002 mm, une circularité inférieure à 0,005 mm et une finition de surface pouvant atteindre Ra 0,4 µm. Des rapports profondeur/diamètre supérieurs à 20:1 sont réalisables grâce à un guidage approprié de l’électrode.
Le générateur d’impulsions haute fréquence, doté d’une durée minimale de décharge de 0,5 microseconde et d’une compensation intelligente de l’usure, limite la dérive dimensionnelle à moins de 1 % par millier de trous. La consommation énergétique reste inférieure à 3,5 kW, et le changement automatique d’électrode prend en charge jusqu’à 20 électrodes pour une production sans surveillance.
Oui. Nous exportons vers plus de 20 pays et régions, en fournissant une documentation multilingue, des diagnostics à distance, une formation en ligne et une livraison rapide de pièces détachées. Une assistance sur site pour l’installation ainsi qu’un soutien au développement des procédés sont disponibles pour les clients d’Europe, d’Asie, du Moyen-Orient et des Amériques.
Indiquez-nous le diamètre, la profondeur, le matériau, la tolérance et le volume de production souhaités pour vos trous. Nos ingénieurs vous recommanderont le modèle approprié, la configuration du générateur et le système d’électrodes adéquats, et pourront réaliser des essais échantillons afin de valider le temps de cycle et la qualité avant votre investissement. Contactez-nous pour une proposition personnalisée.

Articles associés

Caractéristiques de traitement de la machine de découpe à fil EDM

24

Dec

Caractéristiques de traitement de la machine de découpe à fil EDM

Voir plus
Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

13

Dec

Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

Voir plus
Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

14

Jul

Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

L’évolution de la fabrication flexible grâce à une architecture modulaire Les paysages industriels modernes exigent un haut degré d’adaptabilité, où la capacité à modifier rapidement les configurations de production définit le rythme opérationnel d’un site…
Voir plus
Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

03

Aug

Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

Comprendre la conformité à l’exportation internationale dans l’usinage de précision : Naviguer dans le paysage complexe du commerce industriel mondial exige une compréhension approfondie des référentiels techniques rigoureux que les acheteurs étrangers imposent pour les machines avancées de travail des métaux...
Voir plus

Témoignages de clients

Daniel Whitfield, Responsable de la production, Dispositifs médicaux, Royaume-Uni
Précision exceptionnelle pour la production de composants médicaux

Nous produisons des aiguilles chirurgicales et avions besoin de trous sans bavures de 0,2 mm dans de l’acier inoxydable. Depuis l’installation de la machine à percer par EDM micro, notre taux de réussite du premier passage est passé de 91 % à 98,5 %, et le temps de cycle a diminué de 22 %. L’équipe de support à distance a répondu en quelques heures chaque fois que nous avions des questions sur le procédé. Cette machine est devenue l’élément central de notre ligne de perçage micro.

Marta Kowalski, Ingénieure outillage, Pologne
Performance fiable dans la fabrication de moules à forte variété

Notre atelier de moules perce de nombreux petits lots sur des inserts en acier trempé. La machine à percer par EDM micro maintient une précision de position de ±0,003 mm sur des milliers de trous, et les changements d’électrodes sont rapides. Nous avons réduit le temps de préparation de 30 % et diminué de façon significative le nombre d’inserts mis au rebut. Les pièces de rechange sont arrivées en quatre jours, ce qui nous a permis de respecter notre calendrier.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Précision au micron, conçue pour des micro-trous critiques

Précision au micron, conçue pour des micro-trous critiques

La force distinctive de notre machine de perçage micro-EDM réside dans sa capacité à respecter des tolérances au niveau du micromètre sur des matériaux qui résistent à l’usinage conventionnel. Grâce à un générateur d’impulsions haute fréquence offrant une durée minimale de décharge de 0,5 microseconde et à un système servo-réactif, la machine maintient des écarts de décharge stables, ce qui se traduit par une précision de positionnement de ±0,002 mm, une circularité inférieure à 0,005 mm et une finition de surface pouvant atteindre Ra 0,4 µm. Cela revêt une importance capitale dans la production de trous d’injection de carburant pour l’aéronautique et de trous de refroidissement pour aubes de turbine, où un écart de quelques micromètres peut affecter l’efficacité de la combustion et la durée de vie des pièces. Dans la fabrication de dispositifs médicaux, les producteurs de stents en nitinol et d’aiguilles chirurgicales exigent des trous exempts de bavures et sans zone affectée thermiquement ; notre machine de perçage micro-EDM y parvient de façon constante. Un client européen réalisant des trous de 0,12 mm dans de l’acier trempé a réduit ses rebuts de 18 % à 10,4 % en l’espace d’un mois.
Fonctionnalités de productivité permettant de réduire le temps de cycle et le coût de la main-d’œuvre non surveillée

Fonctionnalités de productivité permettant de réduire le temps de cycle et le coût de la main-d’œuvre non surveillée

Au-delà de la précision, notre machine à percer par EDM micro est conçue pour réduire le coût réel par trou grâce à l’automatisation et à une alimentation électrique efficace. Le système automatique de changement d’électrode peut contenir jusqu’à 20 électrodes, permettant un fonctionnement sans surveillance pendant la nuit et les week-ends — une capacité essentielle pour les ateliers spécialisés traitant des commandes à forte variété et faible volume. Les temps de cycle sont jusqu’à 30 % plus courts que ceux de la perçage EDM conventionnel, car le générateur d’impulsions optimisé élimine le matériau de façon efficace tout en limitant l’usure de l’électrode. Un fabricant d’outils d’Asie du Sud-Est usinant des pièces d’inserts de moules en acier trempé a réduit le temps de traitement de 120 trous de 14 heures à 9,1 heures — soit une amélioration de 35 % — et a ensuite augmenté ses commandes d’inserts de moules de 28 % sur un an. La consommation énergétique reste inférieure à 3,5 kW par unité, ce qui réduit les coûts d’électricité dans les régions où les tarifs industriels sont élevés.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT