Machine de découpe fil Mitsubishi | Précision de ±0,003 mm et usinage des électrodes 38 % plus rapide

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Solutions de machines à découpe au fil Mitsubishi soutenues par 22 ans d’excellence en fabrication de précision

Solutions de machines à découpe au fil Mitsubishi soutenues par 22 ans d’excellence en fabrication de précision

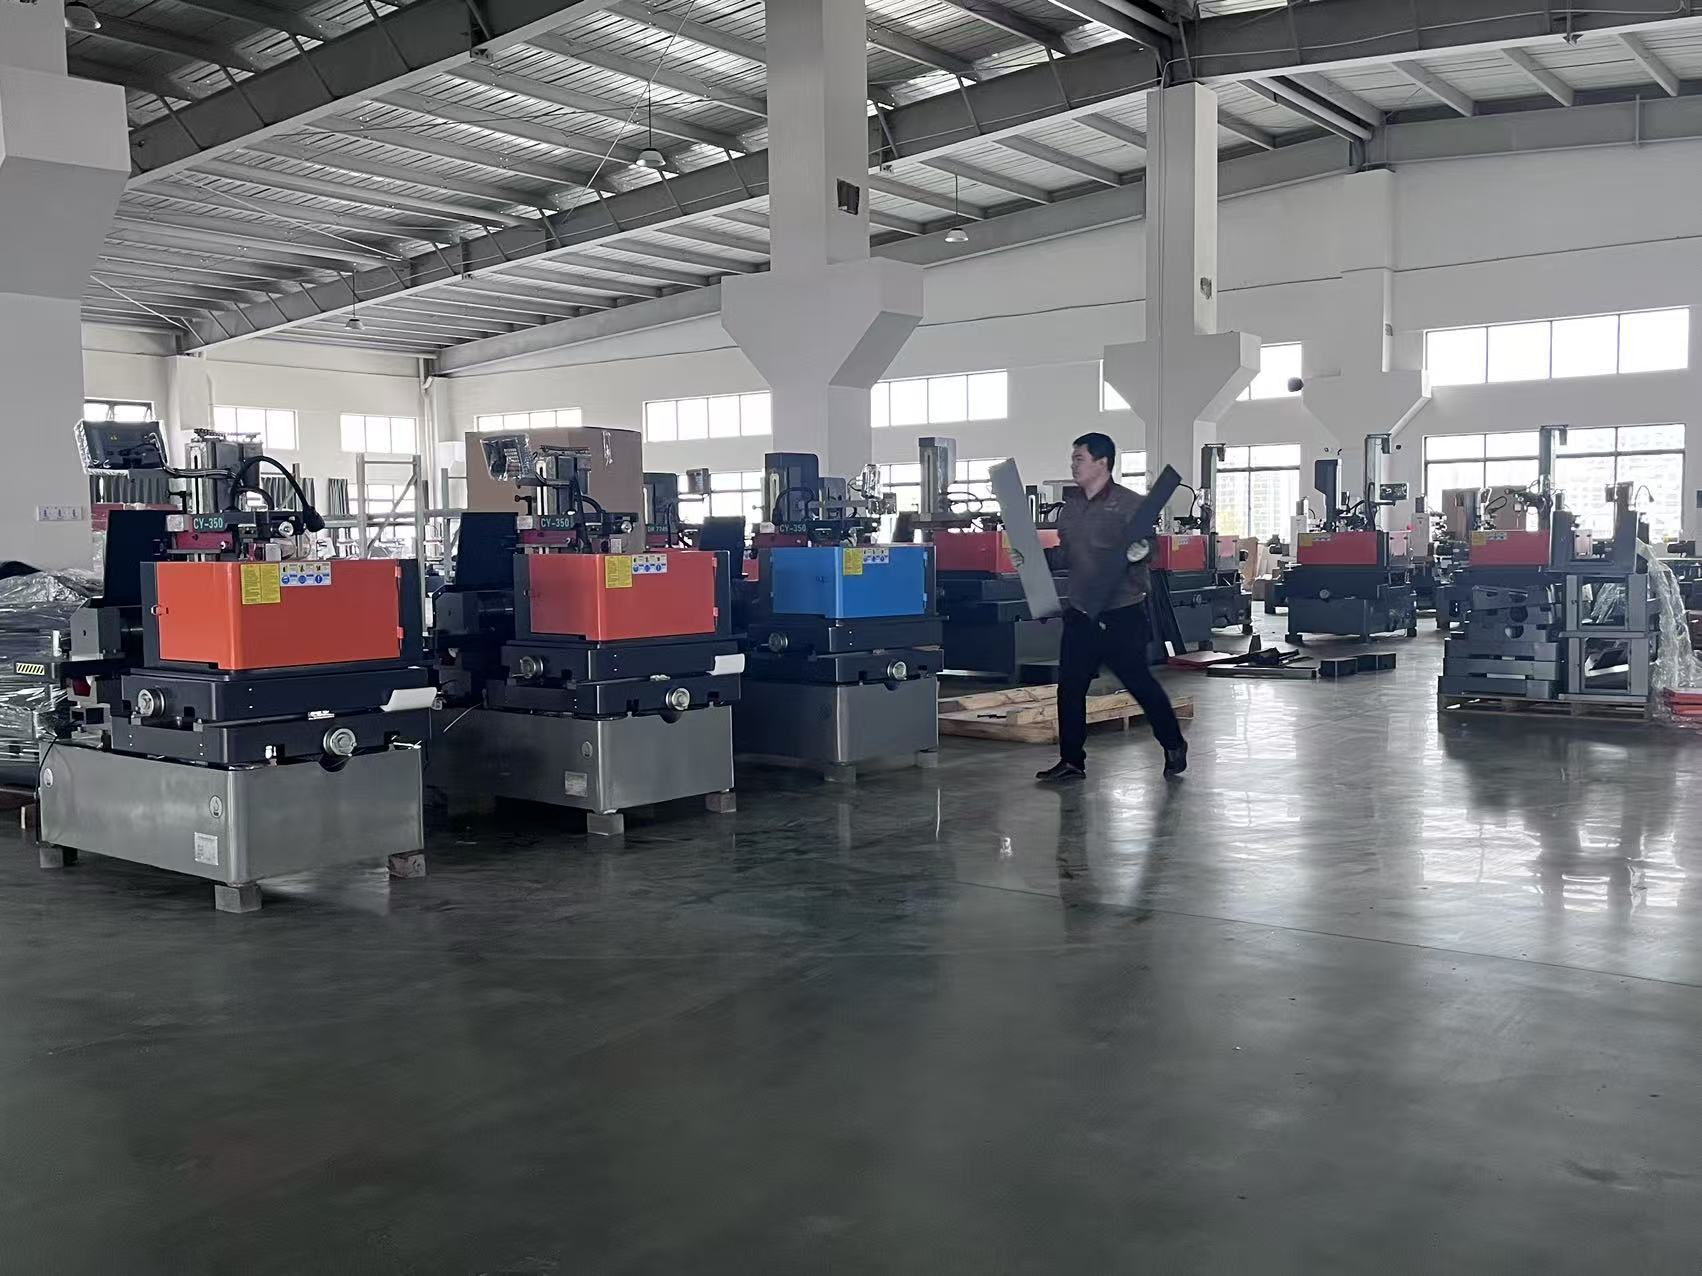
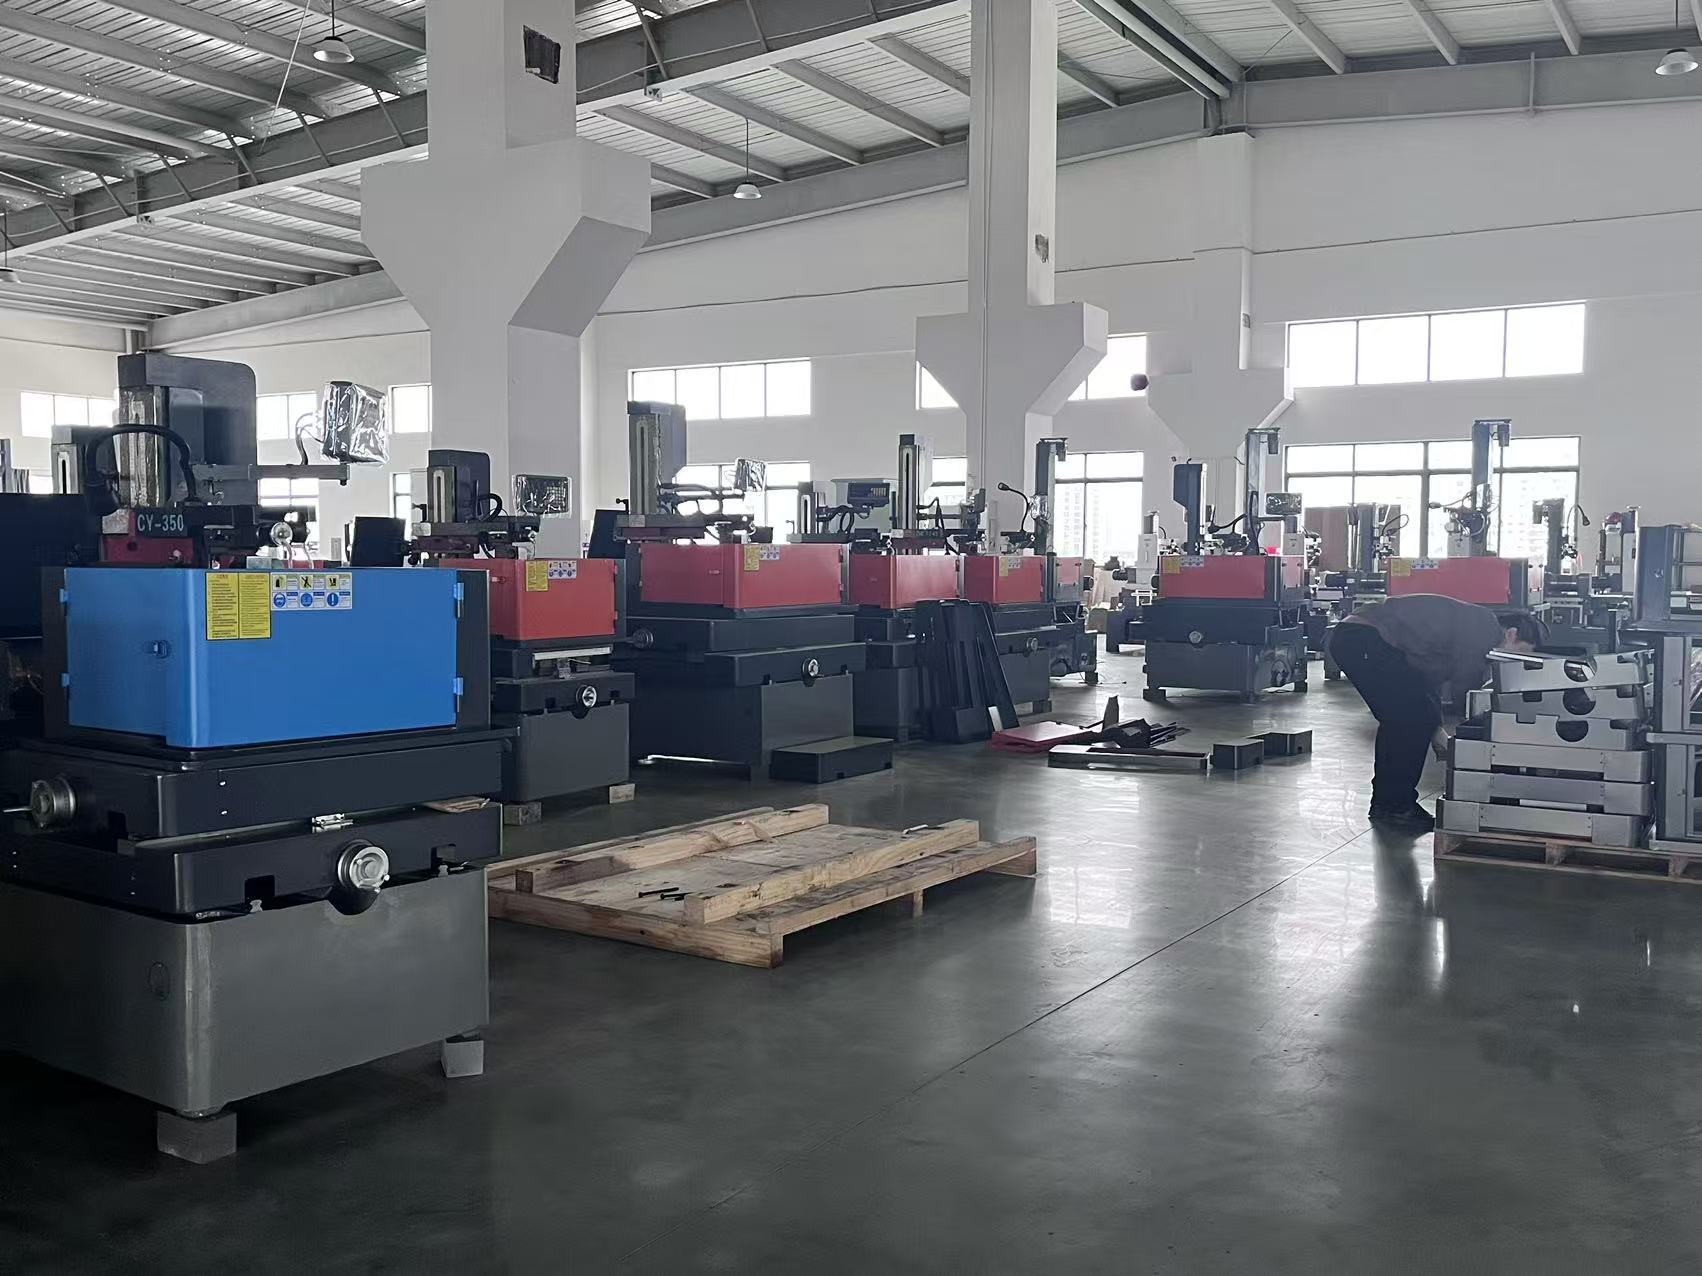
Taizhou Chuang Yuan Machine Tool Co., Ltd. fabrique et fournit des solutions de machines à fil coupant Mitsubishi depuis 2003, combinant la technologie de commande Mitsubishi sous licence avec nos propres lignes d’assemblage de précision situées dans la ville de Taizhou, province du Jiangsu. Nos plates-formes de machines à fil coupant Mitsubishi offrent une précision de positionnement de ±0,003 mm et une répétabilité de ±0,002 mm, avec des finitions de surface allant jusqu’à Ra 0,8 µm, permettant de découper des aciers à outils trempés à une vitesse maximale de 220 mm²/min. Dans les ateliers de moules et de matrices, les usines de fixation aéronautique et les usines d’instruments médicaux, ces machines fonctionnent 20 heures par jour, six jours par semaine, tout en maintenant des tolérances sur une course de 500 mm. Un fabricant allemand de moules a remplacé deux unités obsolètes et réduit de 38 % le temps d’usinage des électrodes, économisant ainsi 1 100 heures de production par an. Un fournisseur vietnamien de pièces embouties automobiles a utilisé notre machine à fil coupant Mitsubishi pour respecter des tolérances de ±0,005 mm sur 1 200 matrices progressifs, réduisant les rebuts de 4,2 % à 0,9 % en cinq mois.
Demander un devis

Étude de cas

L’atelier allemand de fabrication de moules réduit de 38 % le délai de fabrication des électrodes

Un fabricant de moules basé à Stuttgart, produisant 120 moules d’injection par an, éprouvait des difficultés liées à la lenteur de l’usinage des électrodes sur d’anciennes machines à fil EDM, avec un temps moyen de 9,5 heures par jeu d’électrodes. Après l’installation de deux unités de machines à fil Mitsubishi dotées d’un enfilage automatique du fil et utilisant un fil de laiton de 0,15 mm, l’atelier a réduit le temps de cycle des électrodes à 5,9 heures, soit une amélioration de 38 %, et libéré 1 100 heures-machine par an. La finition de surface s’est améliorée, passant d’une rugosité Ra de 1,6 µm à Ra 0,9 µm, éliminant ainsi une étape de polissage manuel pour 60 % des électrodes. L’atelier exploite désormais des postes de travail non surveillés pendant les quarts de nuit, portant le taux d’utilisation des broches de 62 % à 84 %, tout en maintenant une tolérance de ±0,004 mm sur tous les détails des cavités.

Un fournisseur vietnamien de pièces embouties porte le rendement des inserts de matrices à 99,1 %

Un fournisseur estampage automobile de Hanoï avait besoin de 1 200 inserts de matrice progressive usinés à ±0,005 mm pour un nouveau programme de VUS. Les essais initiaux sur une machine concurrente ont produit 4,2 % de déchets dus à des erreurs de conicité et d’angle. Nous avons configuré une machine à fil coupant Mitsubishi avec découpe multicouche et arrosage adaptatif pour leur matériau SKD11, épais de 40 mm. La précision des angles s’est améliorée à ±0,003 mm, le taux de déchets est tombé à 0,9 % en cinq mois, et la durée de vie des inserts de matrice a augmenté de 27 %. Le client fonctionne désormais en trois postes et a commandé une deuxième unité pour sa ligne d’expansion.

Usine turque de dispositifs médicaux atteint une rugosité Ra de 0,8 µm sur des composants chirurgicaux

Un fabricant turc d’instruments chirurgicaux avait besoin de composants en acier inoxydable sans bavures, avec une finition Ra 0,8 µm et une tolérance de ±0,003 mm. Notre machine à fil coupant Mitsubishi, équipée d’un kit de fil fin et d’une compensation thermique en boucle fermée, a fourni des résultats constants sur 18 000 pièces par mois. Le taux de rejet lors de l’inspection est passé de 2,8 % à 0,4 %, et la main-d’œuvre consacrée aux opérations post-usinage a diminué de 45 %. L’usine a établi une période d’amortissement de 14 mois, fondée sur la réduction des retouches et l’augmentation du débit.

Produits associés

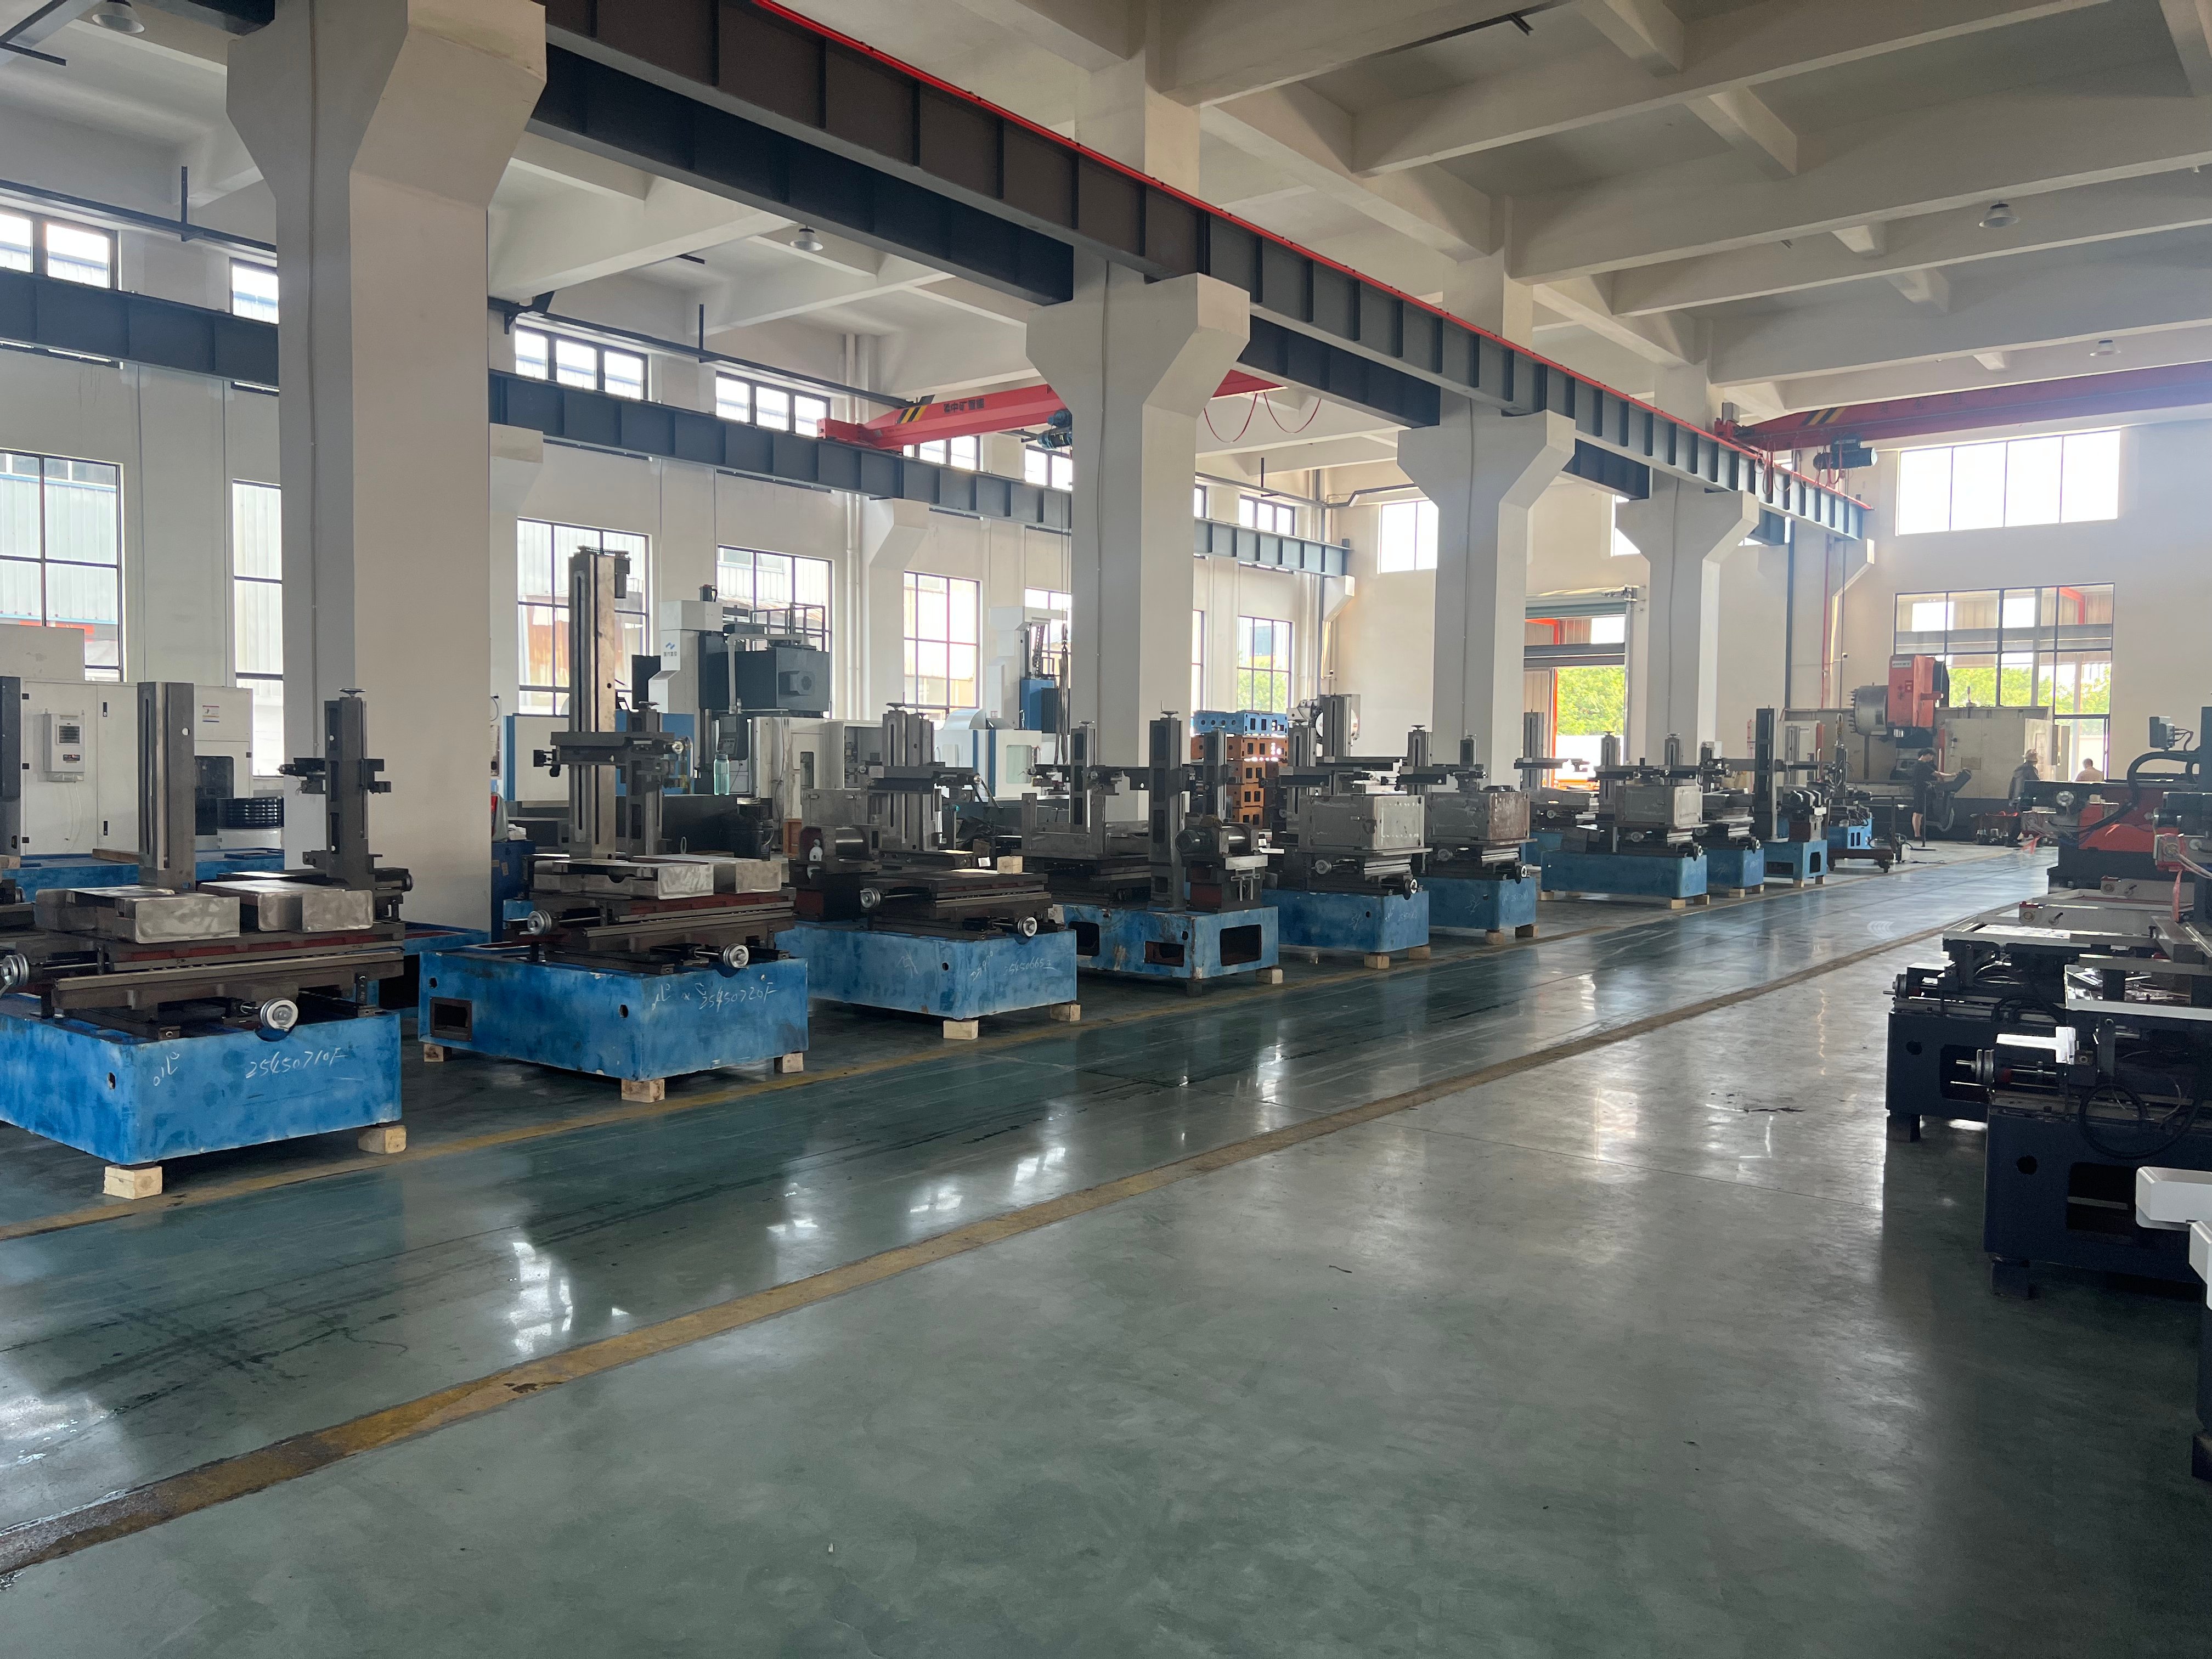
La machine à découpe fil de Mitsubishi est devenue une référence en matière de fabrication de précision, car elle intègre stabilité thermique, commande intelligente et manutention fiable du fil au sein d’une seule plateforme. Chez Taizhou Chuang Yuan Machine Tool Co., Ltd., fondée en 2003 à Taizhou, province du Jiangsu, nous concevons nos solutions de découpe fil selon ces principes, en regroupant recherche, développement, production et vente sous un même toit. Notre processus de fabrication commence par une analyse par éléments finis du bâti de la machine, moulé dans une fonte Meehanite à haute rigidité et vieillie six mois pour éliminer les contraintes internes. Après usinage brut sur nos propres centres d’usinage, chaque bâti est rectifié à une planéité de 0,01 mm et inspecté à l’aide d’un interféromètre laser. Les ensembles de guides sont affûtés à un jeu inférieur au micromètre, tandis que l’axe UV, les mécanismes d’inclinaison U et V, ainsi que le système de transport du fil sont assemblés dans des salles climatisées maintenues à 20 ± 1 °C. Chaque machine à découpe fil de Mitsubishi subit un test de coupe continu de 72 heures avant expédition, produisant des rapports de précision documentés concernant le positionnement, la reproductibilité et l’état de surface.

Sur le plan de production, les machines excellent dans la fabrication de moules et de matrices, où l’acier à outils trempé, le carbure et les électrodes en cuivre doivent être usinés avec une erreur de conicité minimale. Un atelier typique de moules usinant de l’SKD61 d’une épaisseur de 60 mm à ±0,005 mm obtient des performances stables sur des milliers de démarrages grâce au filage automatique du fil, qui s’achève en moins de 15 secondes. Dans le secteur aérospatial, la machine à fil coupant Mitsubishi usine des alliages réfractaires tels que l’Inconel et le titane pour les dispositifs de fixation de turbines, en maintenant une précision de ±0,004 mm sur une course de 400 mm. Les fabricants médicaux utilisent des configurations à fil fin jusqu’à 0,10 mm pour produire des plaques osseuses et des guides chirurgicaux présentant une finition Ra de 0,8 µm, ne nécessitant aucun polissage secondaire. Les ateliers d’outillage automobile emploient l’usinage multi-passes afin d’obtenir des bords longs, droits et exempts de bavures sur les inserts de matrices progressifs, prolongeant ainsi la durée de vie des matrices jusqu’à 27 % dans des cas documentés.

Le contrôle qualité est continu. Nous vérifions chaque machine à l’aide d’un test au ballbar, d’une compensation d’erreur de pas et de coupes d’essai sur des pièces certifiées. Les stocks de pièces détachées dans notre entrepôt couvrent 95 % des éléments d’usure courants, et notre équipe service répond aux demandes internationales dans les 24 heures, expédiant les composants critiques dans les 48 heures. Nos ingénieurs assurent un diagnostic à distance via des connexions sécurisées, et nous proposons une mise en service sur site ainsi qu’une formation des opérateurs dans plus de 20 pays. Cette formation porte sur le choix des fils, l’optimisation du débit de liquide de coupe et les procédures d’entretien permettant de maîtriser les coûts des consommables, qui représentent typiquement de 8 à 12 % des frais d’exploitation de la machine.

Le marché mondial récompense les fabricants capables de démontrer une reproductibilité. Un client allemand a réduit de 38 % le temps d’usinage des électrodes ; un fournisseur vietnamien de pièces embouties a fait passer les rebuts de 4,2 % à 0,9 % ; une usine médicale turque a ramené le taux de rejets lors des inspections à 0,4 %. Ces résultats découlent de l’ajustement précis des paramètres machines aux matériaux et aux volumes de lots, puis d’un accompagnement continu du client sur toute la durée de vie des équipements. Avec plus de vingt pays d’exportation et des partenariats à long terme établis depuis 2003, Taizhou Chuang Yuan Machine Tool Co., Ltd. continue d’investir dans la recherche, les outillages et les services afin que chaque machine à fil diamanté Mitsubishi délivre une valeur mesurable, un coût prévisible par pièce et la confiance nécessaire pour proposer des tolérances plus serrées et remporter davantage de marchés.

Questions fréquemment posées

Quels matériaux une machine à fil coupant Mitsubishi peut-elle découper efficacement ?

Notre machine à fil diamanté Mitsubishi usine des aciers à outils trempés jusqu’à 62 HRC, des carbures cémentés, du cuivre, du laiton, de l’aluminium, du titane et des alliages de nickel tels que l’Inconel. Pour les carbures et les sections épaisses supérieures à 80 mm, nous recommandons des paramètres spécifiques du générateur et un fil revêtu afin de maintenir la vitesse d’usinage et la qualité de finition. Les vitesses d’usinage typiques varient de 180 à 220 mm²/min sur de l’acier SKD11 de 40 mm d’épaisseur, et les finitions de surface atteignent Ra 0.8 µm avec un usinage multi-passes. Chaque machine est livrée avec une bibliothèque de paramètres matériaux.
Chaque machine à fil diamanté Mitsubishi est calibrée au laser, soumise à un test d’usinage continu de 72 heures et livrée accompagnée d’un rapport de précision documenté. À l’arrivée, nous assurons le support d’installation par guidage à distance ou par mise en service sur site. La précision de positionnement est de ±0,003 mm et la répétabilité de ±0,002 mm dans des conditions ambiantes stables à 20 ± 1 °C. Nous fournissons également des instructions détaillées pour la fondation et le nivellement, afin que la machine conserve sa précision dans votre environnement.
Les configurations standard sont expédiées en 30 à 45 jours, tandis que les commandes personnalisées de machines à fil coupant Mitsubishi nécessitent 45 à 60 jours. Nous stockons 95 % des pièces d’usure courantes, notamment les guides de fil, les contacts électriques et les buses, et expédions les éléments critiques dans les 48 heures aux clients de plus de 20 pays. Les coûts des consommables représentent généralement de 8 à 12 % des frais d’exploitation, et nous vous aidons à établir votre budget annuel de pièces de rechange.
Oui. Grâce au filage automatique du fil en moins de 15 secondes et à une commande fiable du système de rinçage, de nombreux clients effectuent des postes de nuit sans opérateur. Un atelier allemand de fabrication de moules a ainsi augmenté son taux d’utilisation de 62 % à 84 % grâce à l’exploitation nocturne. Nous recommandons une maintenance programmée toutes les 500 heures et fournissons des listes de vérification afin de garantir la stabilité et la sécurité des cycles sans surveillance.
Nous proposons une formation des opérateurs couvrant le choix des fils, le rinçage, la coupe conique et la maintenance, soit sur site, soit lors de sessions à distance en direct. Les demandes techniques reçoivent une réponse dans les 24 heures, et les diagnostics à distance permettent à nos ingénieurs d’analyser les paramètres et les journaux d’alarmes. La documentation est disponible en anglais, et nous soutenons nos clients en Asie, en Europe, au Moyen-Orient et aux Amériques.

Articles associés

Quels indicateurs techniques comparer lors de l’achat d’une machine multifonctionnelle pour ressorts

07

Jul

Quels indicateurs techniques comparer lors de l’achat d’une machine multifonctionnelle pour ressorts

Introduction : Investir dans une machine multifonctionnelle fiable pour ressorts constitue une décision stratégique à long terme en matière d’équipement pour les installations mondiales de fabrication de composants métalliques. Elle s’applique aussi bien aux articles de quincaillerie générale, aux composants électroniques, aux pièces automobiles qu’aux...
Voir plus
Quelles étapes de post-traitement sont nécessaires après l’usinage de la pièce à usiner sur une machine à érosion par étincelles EDM ?

14

Jul

Quelles étapes de post-traitement sont nécessaires après l’usinage de la pièce à usiner sur une machine à érosion par étincelles EDM ?

Inconvénients liés aux coûts cachés du traitement traditionnel des bobines segmentées. La plupart des installations de transformation des métaux négligent une grande partie des coûts opérationnels cachés découlant de processus obsolètes de traitement des bobines segmentées. De nombreuses usines utilisent encore des machines autonomes u...
Voir plus
Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

14

Jul

Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

L’évolution de la fabrication flexible grâce à une architecture modulaire Les paysages industriels modernes exigent un haut degré d’adaptabilité, où la capacité à modifier rapidement les configurations de production définit le rythme opérationnel d’un site…
Voir plus
Comment personnaliser les supports de moules pour machines à ressorts afin de produire des ressorts de formes spéciales

03

Aug

Comment personnaliser les supports de moules pour machines à ressorts afin de produire des ressorts de formes spéciales

Maîtriser les défis complexes de la production de ressorts — Naviguer dans les subtilités de la fabrication industrielle à grande vitesse exige une compréhension approfondie de la dynamique d’alimentation du fil, des tolérances mécaniques et de la mécanique de cintrage multi-axes sur les systèmes automatisés modernes...
Voir plus

Témoignages de clients

Klaus Berger, Chef de l’atelier de moules, Allemagne
Une précision constante sur tous les postes de travail

Nous avons installé deux unités de machines à fil coupant Mitsubishi pour nos électrodes de moules d’injection, ce qui a permis de réduire le temps de cycle de 9,5 à 5,9 heures par jeu, soit un gain de 38 %. La finition de surface s’est améliorée jusqu’à Ra 0,9 µm, et nous avons éliminé le polissage sur la plupart des électrodes. Après 14 mois, le positionnement reste toujours dans une tolérance de ±0,004 mm. L’équipe d’assistance à distance répond sous 24 heures, et les pièces détachées sont livrées rapidement. Ce matériel a transformé notre façon d’établir les délais de livraison.

Nguyen Van Minh, Directeur de la production, Vietnam
Réduction des rebuts mesurable en quelques semaines

Notre projet d’insertion de matrice à découpe progressive nécessitait une tolérance de ±0,005 mm sur 1 200 pièces. La première machine essayée a produit 4,2 % de déchets. Après le passage à cette machine de découpe fil Mitsubishi avec usinage multi-passes, le taux de déchets est tombé à 0,9 % en cinq mois, et la durée de vie des matrices a augmenté de 27 %. Nous assurons désormais trois postes et avons commandé une deuxième unité. La formation fournie ainsi que la bibliothèque de paramètres ont rendu la transition fluide pour nos opérateurs.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Rigidité mécanique submicrométrique intégrée dans chaque machine de découpe fil Mitsubishi

Rigidité mécanique submicrométrique intégrée dans chaque machine de découpe fil Mitsubishi

Le fondement d’une découpe précise par fil réside dans une structure de machine résistant aux vibrations et à la dérive thermique. Les bâti de nos machines de découpe par fil Mitsubishi sont moulés en fonte Meehanite à haute rigidité, vieillis pendant six mois, puis rectifiés pour atteindre une planéité de 0,01 mm avant assemblage. Les ensembles de guidage sont lustrés avec un jeu inférieur au micromètre, et l’assemblage final s’effectue dans des salles climatisées à 20 ± 1 °C. Cette conception permet à la machine de maintenir une précision de positionnement de ± 0,003 mm et une répétabilité de ± 0,002 mm lors d’exécutions longues sans surveillance. Dans des ateliers de moules usinant de l’acier SKD61 de 60 mm d’épaisseur, la précision aux angles reste comprise dans ± 0,003 mm sur des milliers de démarrages. Une usine turque de dispositifs médicaux a tiré parti de cette rigidité pour obtenir une rugosité Ra de 0,8 µm sur 18 000 pièces chirurgicales par mois, réduisant le taux de rejets lors des contrôles de 2,8 % à 0,4 %. Pour les acheteurs comparant les caractéristiques techniques, la différence mesurable se manifeste dans les taux de rebut, les heures de reprise et la durée de vie des matrices, et non uniquement dans les valeurs indiquées sur les brochures.
Commande intelligente et enfilage automatique du fil pour augmenter le rendement quotidien

Commande intelligente et enfilage automatique du fil pour augmenter le rendement quotidien

La productivité en électro-érosion à fil dépend de la réduction du temps non productif. Notre machine à fil coupant Mitsubishi est dotée d’un enfilage automatique du fil qui s’effectue en moins de 15 secondes, même après une rupture du fil sur des pièces hautes, ainsi que d’un système de rinçage adaptatif qui ajuste la pression en fonction de l’épaisseur du matériau. La bibliothèque de commande intègre des paramètres éprouvés pour l’acier, le carbure, le cuivre, le titane et l’Inconel, permettant aux opérateurs d’atteindre rapidement des conditions de coupe stables. Un fabricant allemand de moules a utilisé ces fonctions pour porter l’utilisation de la machine de 62 % à 84 % et réduire le temps de cycle des électrodes de 9,5 à 5,9 heures, économisant ainsi 1 100 heures-machine par an. Un fournisseur automobile vietnamien a réduit les rebuts de 4,2 % à 0,9 % sur 1 200 matrices progressifs. Ces gains proviennent d’une coupe prévisible, d’interventions manuelles moins fréquentes et de la possibilité d’assurer des postes de travail nocturnes sans surveillance avec confiance.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT