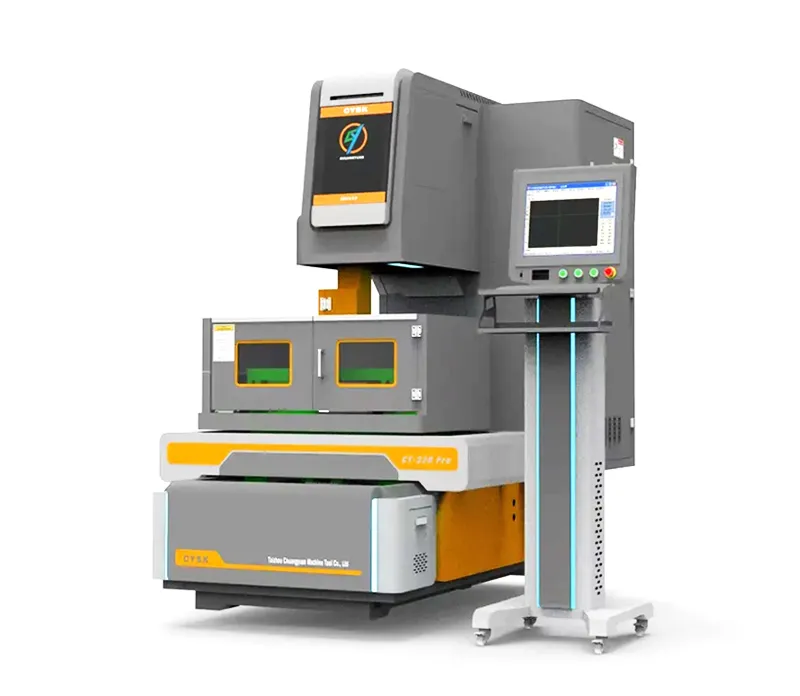
Machine de découpe fil EDM de précision | Précision de ±0,003 mm

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Solutions de précision pour machines à fil EDM de Taizhou Chuang Yuan Machine Tool

Solutions de précision pour machines à fil EDM de Taizhou Chuang Yuan Machine Tool

Taizhou Chuang Yuan Machine Tool Co., Ltd. fabrique des systèmes Mesin Edm Wire Cut depuis 2003, desservant des ateliers de moules, des sous-traitants aérospatiaux, des fabricants de dispositifs médicaux et des usines de découpage à l’emporte-pièce dans plus de 20 pays exportateurs. Nos plateformes Mesin Edm Wire Cut offrent une précision de repositionnement répétée de ± 0,003 mm, découpent des aciers trempés jusqu’à 60 HRC et assurent une finition de surface allant jusqu’à Ra 0,8 µm en un seul passage, éliminant ainsi la plupart des étapes secondaires de polissage. Dans les usines de moules d’Asie du Sud-Est, les opérateurs effectuent généralement des postes nocturnes sans surveillance ; notre système de filage automatique du fil et notre commande de dévers à 4 axes garantissent la stabilité des cycles non surveillés pendant 10 à 14 heures. Un client thaïlandais spécialisé dans le moulage par injection a remplacé deux anciennes machines par notre modèle à course de 500 mm et réduit de 32 % les retouches liées aux électrodes en trois mois. Comme nous intégrons recherche, production et vente dans la province du Jiangsu, les pièces de rechange sont expédiées sous 48 heures et les diagnostics à distance résolvent 90 % des demandes d’assistance sans intervention sur site.
Demander un devis

Étude de cas

réduction de 32 % des retouches pour un fabricant thaïlandais de moules par injection

Un fabricant de moules basé à Bangkok, spécialisé dans les pièces intérieures automobiles, rencontrait des difficultés liées à des inserts de cavité mal ajustés ; le réglage manuel sur établi ajoutait 6 heures par moule. L’entreprise a installé un centre d’électro-érosion filaire Mesin avec une course de 500 x 400 mm et un fil de laiton de 0,25 mm. En usinant à 180 mm²/min sur de l’acier SKD61 trempé à 48 HRC, elle a obtenu une précision de ±0,005 mm sur l’ensemble de ses 12 cavités. Le taux de retouches a diminué de 32 % en 90 jours, tandis que le taux de livraison dans les délais est passé de 84 à 96 %, lui permettant ainsi de remporter deux nouveaux marchés auprès de fournisseurs automobiles de niveau 2.

fonctionnement sans surveillance pendant 14 heures pour un atelier allemand d’outillage et de matrices

Un atelier de fabrication de matrices et de moules de Stuttgart avait besoin d'une capacité de production nocturne sans embaucher de nouveaux opérateurs. Leur machine à fil coupant Mesin Edm Wire Cut, dotée d’un système automatique de filage du fil et d’un circuit fermé de refroidissement, a fonctionné 14 heures sans surveillance, découpant 1,2 mètre d’acier pour matrices de dureté 55 HRC chaque nuit. Les rebuts sont tombés à 0,4 % et la production annuelle a augmenté de 21 % avec le même effectif. Le propriétaire a cité la répétabilité de la précision et l’interface homme-machine (IHM) en anglais simple comme facteurs déterminants de l’achat.

Finitions de rugosité Ra 0,8 µm pour un fournisseur mexicain de dispositifs médicaux

Un fournisseur de matrices pour instruments chirurgicaux basé à Guadalajara nécessitait des cavités au fini miroir. Grâce à la technologie de découpe à fil Mesin Edm Wire Cut à passes multiples, ils ont obtenu une rugosité Ra 0,8 µm sur les inserts en acier inoxydable, éliminant ainsi 40 minutes de polissage manuel par cavité. Le taux d’approbation dès la première passe a atteint 98 % et la production mensuelle de matrices est passée de 18 à 25 unités sans recrutement supplémentaire.

Produits associés

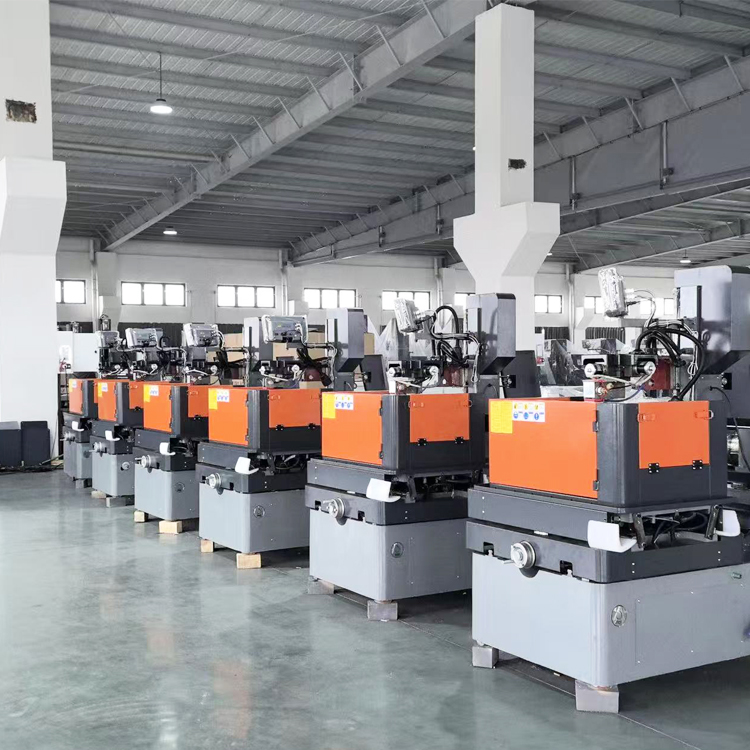
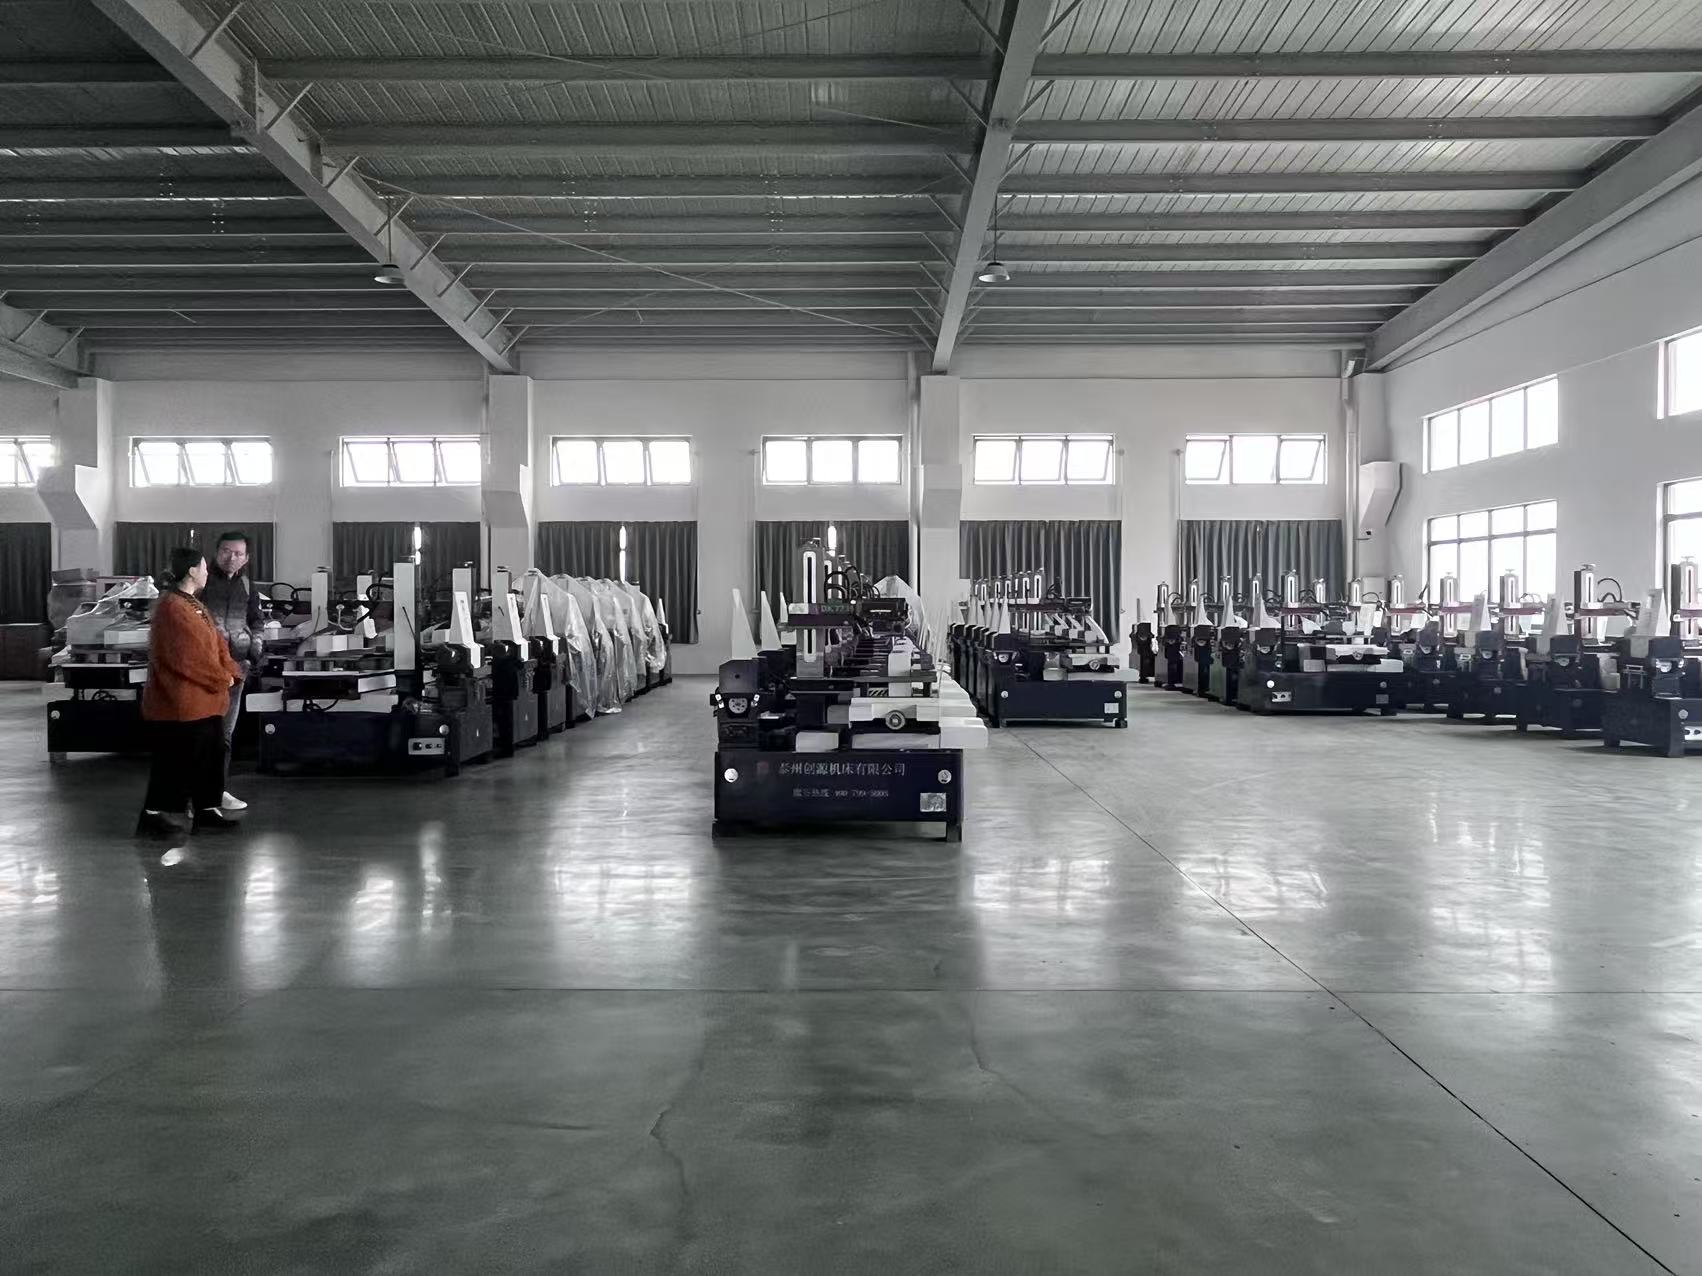
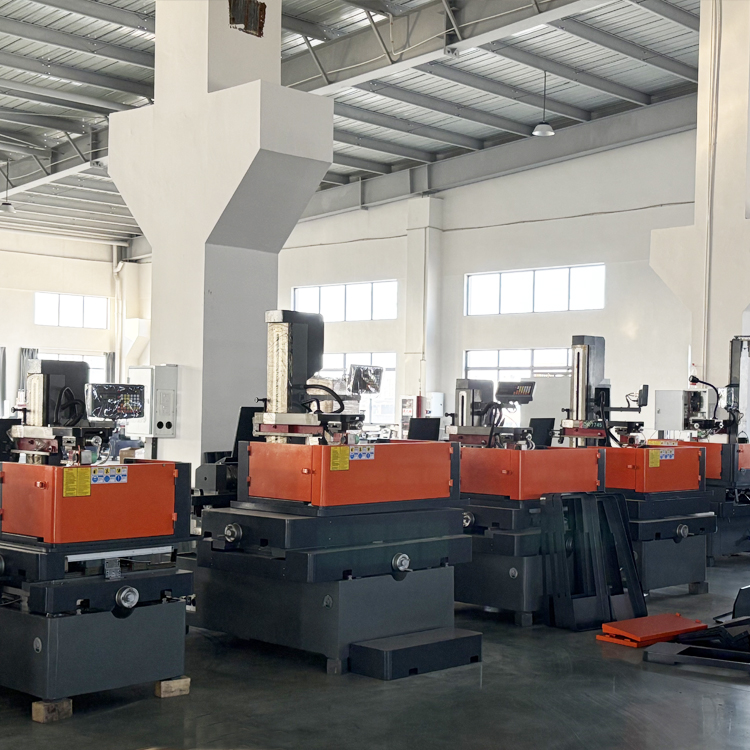
La fabrication d’une machine à fil coupant EDM fiable commence bien avant l’assemblage. Chez Taizhou Chuang Yuan Machine Tool Co., Ltd., fondée en 2003 dans la province du Jiangsu (Chine), chaque plateforme Mesin Edm Wire Cut suit une chaîne structurée comprenant recherche, coulée, usinage, assemblage, étalonnage et validation. Nous commençons par une analyse par éléments finis du bâti en forme de C et de la colonne, en sélectionnant une fonte de haute qualité naturellement vieillie pendant six mois afin de libérer les contraintes internes. Cette étape est cruciale : une dérive thermique aussi faible que 2 °C peut déplacer la position du fil de plusieurs micromètres au cours d’une coupe sans surveillance de 10 heures. Après usinage brut sur nos fraiseuses à portique, le bâti, la colonne et la table sont rectifiés avec une planéité inférieure à 0,01 mm par mètre, puis raclés manuellement aux interfaces critiques des guides afin d’assurer une stabilité géométrique à long terme. Le système de transport du fil utilise des guides en diamant de précision et des roulements étanches conçus pour plus de 8 000 heures de fonctionnement, tandis que le générateur d’impulsions est ajusté individuellement pour chaque machine afin de garantir une décharge stable à des courants allant de 1 A à 12 A. Du côté logiciel, nos ingénieurs préchargent des bibliothèques de paramètres de coupe adaptées aux matériaux courants tels que SKD11, SKD61, 718H, NAK80, carbure, cuivre et aluminium. Les opérateurs des différents marchés travaillent différemment : les ateliers européens privilégient généralement la finition de surface et la traçabilité complète ; les usines d’Asie du Sud-Est effectuent souvent des postes de travail en mode « lights-out » et accordent la priorité à la fiabilité du filage du fil ; les ateliers de sous-traitance du Moyen-Orient valorisent quant à eux les changements rapides entre les opérations. Notre bibliothèque de paramètres ainsi que nos interfaces en anglais, espagnol et russe reflètent ces habitudes. Avant expédition, chaque unité Mesin Edm Wire Cut subit un test continu de coupe de 72 heures sur acier trempé, et les rapports dimensionnels sont enregistrés à l’aide d’un interféromètre laser ; le positionnement axial est vérifié à ±0,003 mm et la répétabilité à ±0,002 mm. À l’échelle mondiale, nos systèmes Mesin Edm Wire Cut équipent des fabricants de moules en Allemagne, des emboutisseurs de matrices au Mexique, des sous-traitants aérospatiaux en Turquie et des usines de fabrication d’outillages électroniques au Vietnam. Dans un projet documenté, un producteur vietnamien de moules pour connecteurs a usiné des fentes de 0,3 mm de large dans de l’acier à 55 HRC à un débit de 150 mm²/min, tout en respectant une tolérance de ±0,004 mm sur une pièce de 300 mm, ce qui a permis d’éliminer une opération secondaire de meulage et de réduire le délai de livraison de quatre jours. Les données de service montrent que plus de 90 % des demandes techniques sont résolues à distance dans les 24 heures ouvrables, grâce à un entrepôt de pièces détachées qui expédie les composants critiques sous 48 heures. Nous proposons également une mise en service sur site, une formation des opérateurs et des plannings de maintenance préventive permettant de maîtriser la consommation de fil, typiquement comprise entre 0,28 et 0,35 kg par heure de coupe. Cette discipline intégrée explique comment une machine Mesin Edm Wire Cut de Chuang Yuan assure une précision reproductible, une disponibilité documentée et un coût unitaire réduit pour ses clients dans plus de 20 pays.

Questions fréquemment posées

Quelles tolérances une machine à fil coupant Mesin Edm Wire Cut peut-elle respecter en production quotidienne ?

Nos systèmes Mesin Edm Wire Cut sont vérifiés pour un positionnement axial de ± 0,003 mm et une répétabilité de ± 0,002 mm. En production réelle sur acier trempé à 50 à 60 HRC, la plupart de nos clients atteignent une tolérance de ± 0,005 mm sur une pièce de 300 mm. Chaque machine est livrée avec un rapport d’interféromètre laser afin que vous puissiez confirmer sa précision avant installation.
Grâce au filage automatique du fil, au refroidissement en boucle fermée et au contrôle stable de la décharge, une machine Mesin Edm Wire Cut fonctionne typiquement 10 à 14 heures sans surveillance. Des clients en Allemagne et en Thaïlande signalent des cycles nocturnes avec un taux de rebuts inférieur à 0,5 %, à condition de respecter le calendrier de remplacement du fil et des filtres prévu dans notre plan de maintenance.
Un seul passage brut atteint une rugosité Ra de 2,5 à 3,2 µm ; l’ajout de deux passes d’affinage permet d’atteindre une rugosité Ra de 1,0 à 1,2 µm ; trois à quatre passes d’affinage permettent d’atteindre une rugosité Ra de 0,8 µm sur les plaquettes en acier. Cela élimine souvent le polissage manuel, comme l’a confirmé un fournisseur mexicain de moules médicaux après avoir adopté notre procédé Mesin Edm Wire Cut à multiples passes.
Nous assurons la mise en service sur site, la formation des opérateurs en anglais et un support technique à vie. Les diagnostics à distance résolvent plus de 90 % des demandes d’assistance dans les vingt-quatre heures ouvrables, et les pièces de rechange sont expédiées dans les quarante-huit heures à partir de notre entrepôt du Jiangsu. Nous servons des acheteurs dans plus de vingt pays et pouvons organiser des visites de partenaires locaux sur les principaux marchés.
Les modèles standard Mesin Edm Wire Cut sont expédiés trente à quarante-cinq jours après versement de l’acompte ; les versions personnalisées ou dotées d’options de déplacement ou de conicité peuvent nécessiter soixante jours. Nous assurons l’emballage pour l’exportation avec film antirouille, sacs sous vide et caisses en bois, et nous proposons les conditions FOB, CIF et livraison portes fermées, accompagnées de toute la documentation requise pour le dédouanement.

Articles associés

Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

14

Jul

Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

Goulots d'étranglement de la production des équipements traditionnels intégrés de formage de ressorts. La fabrication moderne de pièces métalliques façonnées se caractérise de plus en plus par une grande diversité des spécifications des produits et une production par lots mixtes. De nombreux ateliers doivent usiner des ressorts...
Voir plus
Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

14

Jul

Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

L’évolution de la fabrication flexible grâce à une architecture modulaire Les paysages industriels modernes exigent un haut degré d’adaptabilité, où la capacité à modifier rapidement les configurations de production définit le rythme opérationnel d’un site…
Voir plus
Comment personnaliser les supports de moules pour machines à ressorts afin de produire des ressorts de formes spéciales

03

Aug

Comment personnaliser les supports de moules pour machines à ressorts afin de produire des ressorts de formes spéciales

Maîtriser les défis complexes de la production de ressorts — Naviguer dans les subtilités de la fabrication industrielle à grande vitesse exige une compréhension approfondie de la dynamique d’alimentation du fil, des tolérances mécaniques et de la mécanique de cintrage multi-axes sur les systèmes automatisés modernes...
Voir plus
Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

03

Aug

Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

Comprendre la conformité à l’exportation internationale dans l’usinage de précision : Naviguer dans le paysage complexe du commerce industriel mondial exige une compréhension approfondie des référentiels techniques rigoureux que les acheteurs étrangers imposent pour les machines avancées de travail des métaux...
Voir plus

Témoignages de clients

Daniel Weber, responsable des outillages, Stuttgart, Allemagne
Une précision qui a mis fin à notre problème de retouche

Nous fabriquons des moules automobiles et, auparavant, nous devions régulièrement corriger des erreurs d’ajustement des inserts chaque semaine. Depuis l’installation de leur centre d’électroérosion à fil Mesin Edm Wire Cut, la tolérance reste stable dans une fourchette de ± 0,005 mm et les retouches ont diminué d’environ 30 % en trois mois. Les cycles de production non surveillés la nuit sont stables, et leurs ingénieurs ont répondu à toutes nos questions lors de la mise en service. Il s’agit d’un investissement solide.

Miguel Santos, superviseur de production, Guadalajara, Mexique
Un service rapide et des usinages fiables en production à haut volume

Notre atelier fonctionne en deux postes sur acier trempé pour matrices, et la machine maintient sa précision depuis plus d’un an. La production a augmenté d’environ 20 %, car la préparation est simple et le filage du fil est entièrement automatique. Lorsque nous avions besoin d’une pièce de guidage, celle-ci est arrivée en quatre jours. L’équipe de support Mesin Edm Wire Cut comprend parfaitement les contraintes de la production.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Une précision vérifiée, étayée par des données d’essai documentées

Une précision vérifiée, étayée par des données d’essai documentées

Les affirmations relatives à la précision signifient peu sans preuve concrète. C’est pourquoi chaque machine à fil coupant EDM Mesin de Chuang Yuan est mesurée et documentée avant expédition. Nous vérifions le positionnement axial à ±0,003 mm et la répétabilité à ±0,002 mm à l’aide d’un interféromètre laser, et nous effectuons un test de découpe continue de 72 heures sur de l’acier trempé afin de confirmer la stabilité thermique. En pratique, des ateliers de moulage en Thaïlande et en Allemagne maintiennent une tolérance de ±0,005 mm sur des pièces de 300 mm durant des postes de production complets. Comme la dérive thermique constitue le principal ennemi de la découpe par fil, nos pièces moulées subissent un vieillissement naturel de six mois et notre système de refroidissement fonctionne en boucle fermée, garantissant ainsi des conditions de décharge stables pendant des cycles non surveillés de 10 à 14 heures. Les clients reçoivent avec la machine un rapport dimensionnel qui accélère les essais de réception et soutient les audits qualité au sein des chaînes d’approvisionnement automobile et médicale. Cette approche fondée sur les données a permis à des acheteurs dans plus de 20 pays de réduire les rebuts et les retouches : un client thaïlandais a ainsi diminué ses retouches de 32 % en seulement 90 jours.
Conception axée sur les applications pour l’usinage des moules, des matrices et du matériel médical

Conception axée sur les applications pour l’usinage des moules, des matrices et du matériel médical

Les divers secteurs industriels usinent différemment, et nos plates-formes Mesin Edm Wire Cut sont configurées en fonction de ces pratiques. Les fabricants de moules usinant des aciers SKD61 à une dureté de 48 à 55 HRC disposent de bibliothèques de paramètres optimisées pour le travail de cavités, permettant un ébauchage à 180 mm²/min et une finition avec une rugosité Ra de 0,8 µm. Les fournisseurs d’équipements médicaux exigent des bords exempts de bavures sur les inserts en acier inoxydable ; nous fournissons donc des réglages de dégrossissage multi-passes qui éliminent le polissage manuel et ont permis à un client mexicain d’atteindre un taux d’approbation au premier passage de 98 %. Les sous-traitants aéronautiques usinant des alliages réfractaires valorisent le contrôle de la conicité à 4 axes et le positionnement précis à ±0,003 mm pour les éléments inclinés. Les ateliers généraux du Moyen-Orient privilégient les changements rapides de configuration : notre IHM stocke les recettes d’usinage et les rappelle en quelques secondes. Nous tenons également compte des différences d’infrastructure, en proposant des configurations de tension adaptées aux réseaux de 380 V, 415 V et 440 V, ainsi que des interfaces en anglais, en espagnol et en russe.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT