Machine à percer EDM en vente | Machine à percer EDM haute précision pour petits trous

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Machine de forage Edm à vendre, conçue pour l’usinage précis de trous et une disponibilité à long terme

Machine de forage Edm à vendre, conçue pour l’usinage précis de trous et une disponibilité à long terme

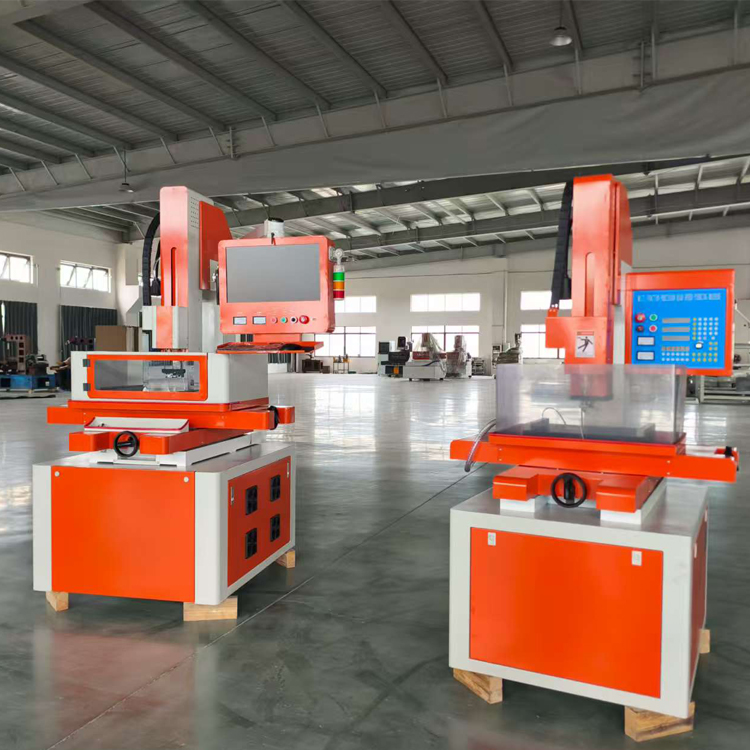
En tant que fabricant professionnel fondé en 2003, Taizhou Chuang Yuan Machine Tool Co., Ltd. propose des machines à percer par EDM en vente, conçues pour les équipes spécialisées dans les moules, l’aérospatiale, le médical et les outillages automobiles, qui ont besoin d’un perçage rapide et reproductible de petits trous dans des aciers trempés et des alliages exotiques. Nos systèmes EDM haute vitesse permettent généralement d’obtenir des diamètres de trou compris entre 0,3 mm et 3,0 mm, avec une précision de positionnement d’environ ±0,01 mm, réduisant ainsi le temps de perçage de 40 % à 60 % par rapport aux méthodes conventionnelles sur des moules typiques de dureté 50 HRC. Cela revêt une importance capitale : un atelier aérospatial perçant 200 trous de refroidissement dans un composant de turbine pourrait perdre un poste entier à un perçage manuel, tandis que notre procédé EDM à commande servo-termine le même lot en une fraction du temps. Un fabricant européen de moules utilisant notre machine en vente a réduit l’usure des électrodes de 30 % et porté la qualité des trous au premier passage à 98,5 %, raccourcissant ainsi les délais de livraison de sept jours.
Demander un devis

Étude de cas

Un fabricant allemand de moules réduit de 55 % le temps de perçage dans l’acier trempé

Un fabricant allemand de moules produisant des moules d’injection en acier à outils de 52 HRC éprouvait des difficultés avec la rupture de forets en carbure et un usinage des trous lent. Il a acheté une machine à percer par EDM disponible à la vente afin de réaliser des trous pour circuits d’eau et de ventilation, de 0,8 mm à 2,0 mm. En passant au perçage par EDM, l’atelier a réduit le temps de cycle moyen par trou de 6 minutes à 2,7 minutes, soit une amélioration de 55 %, et éliminé les coûts liés à la rupture des forets, qui s’élevaient auparavant à 1 800 EUR par mois. La machine fonctionnait en trois postes, cinq jours par semaine, et maintenait la position des trous dans une tolérance de ± 0,015 mm, répondant ainsi à la tolérance stricte du client pour le montage des moules.

Un fournisseur turc d’outillages automobiles augmente sa production de 35 %

Un fournisseur turc de matrices d’estampage automobile avait besoin d’un perçage fiable de petits trous dans des inserts trempés. Nous lui avons fourni une machine à percer par EDM en vente, équipée d’une tête rotative et d’un changeur automatique d’électrodes. En cinq mois, la production du client a augmenté de 35 %, passant de 120 à 162 jeux de matrices par mois, car le perçage par EDM n’entravait plus le calendrier de finition. Les rebuts liés au mauvais alignement des trous sont passés de 3,2 % à 0,7 %, ce qui permet d’économiser environ 42 000 USD par an. La stabilité des performances de la machine a également permis au fournisseur d’obtenir un nouveau contrat européen de niveau deux.

Un fabricant américain de dispositifs médicaux respecte des délais exigeants en matière de tolérances

Un fabricant américain de dispositifs médicaux avait besoin de trous de 0,5 mm dans des composants d’instruments chirurgicaux en acier inoxydable et en titane. Leur procédé précédent produisait des zones affectées par la chaleur excessives et n’avait pas réussi les essais de validation. Grâce à notre machine à percer par EDM disponible à la vente, ils ont obtenu une circularité inférieure à 0,005 mm et une finition de surface inférieure à Ra 1,6, réussissant ainsi les tests de propreté et de validation dès la première soumission. Le fabricant a réduit le taux de rejet lors de l’inspection de 8 % à 1,5 %, accéléré la mise sur le marché de ses produits de deux semaines et produit désormais 40 000 trous par mois avec un taux de livraison ponctuelle de 99 %. Titre du produit : Machines de perçage par EDM de précision prêtes pour votre ligne de production

Produits associés

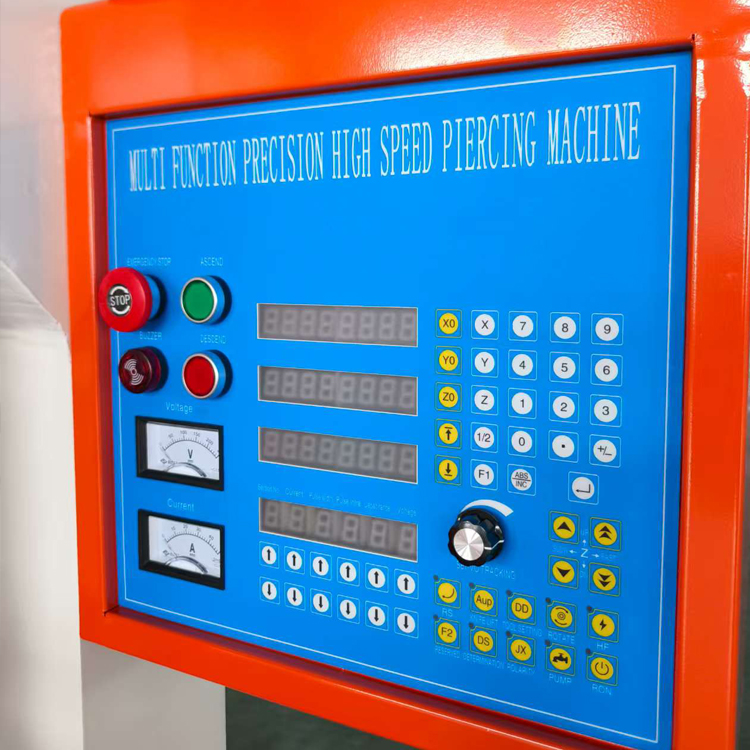
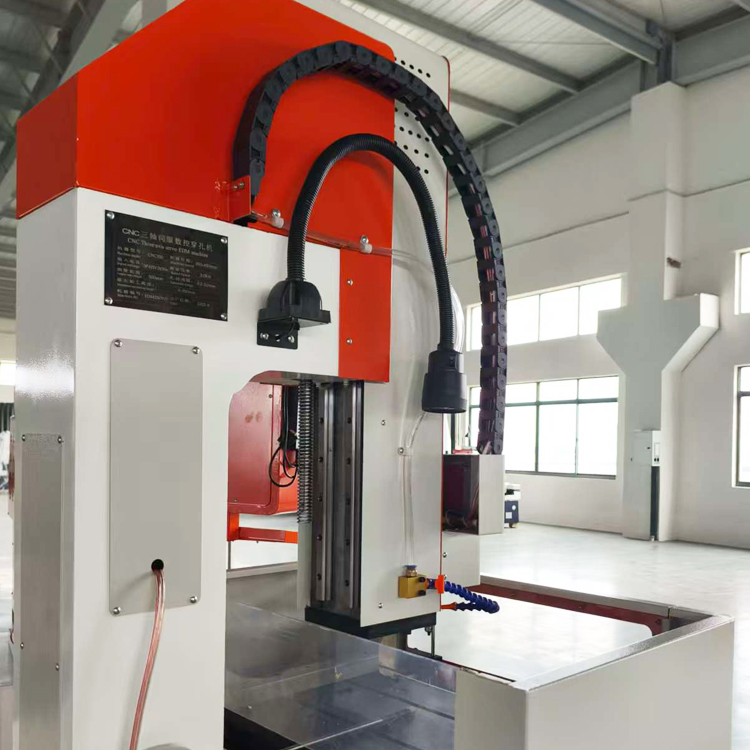
La sélection d’une machine à percer par EDM en vente constitue un investissement stratégique, et la compréhension de la conception de ces systèmes aide les acheteurs internationaux à prendre des décisions éclairées avec confiance. Taizhou Chuang Yuan Machine Tool Co., Ltd. regroupe recherche, développement, production et vente sous un même toit afin de garantir que chaque machine répond aux attentes internationales. Le procédé de perçage par EDM élimine le matériau par décharges électriques contrôlées entre une électrode tubulaire et la pièce à usiner, ce qui permet un perçage fiable dans les aciers trempés, les carbures et les superalliages — matériaux où le perçage conventionnel échoue fréquemment. Notre processus de production commence par des pièces moulées rigides soumises à un traitement de détente des contraintes afin de réduire les vibrations, puis suit un usinage de précision des axes X, Y et Z. Chaque broche, moteur servo et alimentation électrique est assemblé et testé sous charge, et chaque unité subit une inspection complète de précision avant expédition. Le générateur d’impulsions est réglé pour assurer des décharges stables, aussi bien sur des trous petits que profonds, tandis que le système diélectrique est conçu pour un rinçage efficace et l’évacuation des résidus. Les caractéristiques typiques comprennent des courses allant de 300 × 200 × 300 mm à 600 × 400 × 500 mm, des vitesses de broche atteignant 3 000 tr/min, des diamètres d’électrodes de 0,3 mm à 6,0 mm, et une précision de positionnement d’environ ±0,01 mm. Ces paramètres conviennent notamment à la réalisation de canaux de refroidissement pour moules, de trous de refroidissement sur aubes de turbine, de perçage de buses et de fabrication de composants médicaux. En planification de production, une machine à percer par EDM en vente peut réduire les temps de réglage de 30 % à 45 % lorsqu’elle est équipée d’un changement automatique d’électrode et d’un contrôle de profondeur. Nos ingénieurs assurent la mise en service à distance, fournissent des manuels d’utilisation en anglais et un soutien en pièces détachées vers plus de 20 marchés d’exportation, notamment l’Allemagne, la Turquie, les États-Unis, le Brésil, l’Inde et l’Asie du Sud-Est. Nous proposons également des vidéos de formation et des bibliothèques de paramètres de procédé adaptés aux matériaux courants, permettant aux nouveaux opérateurs d’atteindre une production stable en une semaine. Pour les entreprises comparant différents fournisseurs, nous mettons l’accent sur une valeur mesurable : coût par trou réduit, durée de vie prolongée des électrodes et précision constante préservant l’assemblage en aval. Parce que nous sommes fabricants — et non simples intermédiaires — nous pouvons personnaliser la tension, les courses et les configurations de commande afin de s’adapter aux conditions locales d’alimentation électrique et aux exigences spécifiques de chaque secteur industriel. Cette approche directe depuis l’usine offre aux acheteurs une machine à percer par EDM en vente fiable, efficace et facile à entretenir, contribuant ainsi à leur rentabilité à long terme.

Questions fréquemment posées

Quels matériaux une machine à percer par EDM disponible à la vente peut-elle traiter ?

Elle traite les matériaux conducteurs, notamment les aciers à outils trempés, les aciers inoxydables, les carbures, le titane et les superalliages à base de nickel. Cela la rend idéale pour les inserts de moules, les composants de turbines et les pièces médicales, où le perçage conventionnel provoque des ruptures ou des dommages thermiques.
Les modèles standard traitent des diamètres allant de 0,3 mm à 6,0 mm, avec des rapports profondeur/diamètre atteignant souvent 20:1 ou plus, à l’aide d’électrodes et d’un système d’arrosage adaptés. Le perçage de trous de refroidissement profonds dans les blocs de moules constitue une application courante.
L’installation prend généralement une journée, avec assistance à distance. La formation de base des opérateurs dure de trois à cinq jours, et la plupart des équipes atteignent une production stable dans la semaine suivant l’installation, grâce à notre bibliothèque de paramètres et à nos vidéos tutorielles.
Nous fournissons des manuels en anglais, une mise en service à distance, une livraison de pièces détachées et une assistance technique. Présents dans plus de 20 pays, nous répondons à la plupart des demandes de service sous 24 heures.
Le prix dépend de la course de déplacement, de la configuration de la broche, de l’alimentation électrique et des options d’automatisation. Les acheteurs doivent demander un devis basé sur leurs matériaux, les dimensions des trous et leur volume de production afin d’obtenir un coût précis par application.

Articles associés

Caractéristiques de traitement de la machine de découpe à fil EDM

24

Dec

Caractéristiques de traitement de la machine de découpe à fil EDM

Voir plus
Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

03

Aug

Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

Comprendre la mécanique des contraintes thermiques en perçage profond. L’exécution continue d’alésage et d’usinage à grande profondeur sur les lignes de production industrielles pose des défis thermiques et mécaniques sévères qui mettent régulièrement à l’épreuve les limites des outils de coupe. W...
Voir plus
Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

03

Aug

Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

Identifier les contraintes héritées dans la production par érosion étincelle : exploiter des équipements matures, âgés de plusieurs décennies, sur des ateliers de fabrication à haute précision génère souvent des pénalités opérationnelles cachées qui érodent discrètement les marges bénéficiaires au fil du temps. Lorsque la production…
Voir plus
Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

03

Aug

Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

Comprendre la conformité à l’exportation internationale dans l’usinage de précision : Naviguer dans le paysage complexe du commerce industriel mondial exige une compréhension approfondie des référentiels techniques rigoureux que les acheteurs étrangers imposent pour les machines avancées de travail des métaux...
Voir plus

Témoignages de clients

Daniel Weber, responsable de l’outillage, Allemagne
Performance fiable sur acier trempé pour moules

Nous avons comparé plusieurs fournisseurs avant d’acheter une machine à percer EDM en vente. Après six mois, notre temps de perçage de trous a diminué de 50 %, et la précision reste comprise dans une tolérance de ± 0,01 mm. La machine fonctionne deux postes par jour avec presque aucune panne imprévue. Elle est devenue indispensable à notre production de moules.

Mehmet Aydin, ingénieur de production, Turquie
Un soutien excellent et un retour sur investissement rapide

Notre nouvelle machine à percer EDM en vente s’est rentabilisée en sept mois. La consommation d’électrodes a baissé de 28 %, et les rebuts sont passés de 4 % à moins de 1 %. Le support à distance du fournisseur a répondu rapidement à nos questions, ce qui a facilité l’intégration pour notre équipe spécialisée dans les matrices automobiles.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Prix directs usine et ingénierie sur mesure pour les acheteurs internationaux

Prix directs usine et ingénierie sur mesure pour les acheteurs internationaux

L’achat direct auprès de Taizhou Chuang Yuan Machine Tool Co., Ltd. élimine les marges des intermédiaires et permet aux acheteurs d’obtenir une machine à percer par EDM prête à la vente, configurée précisément selon leurs besoins de production. Comme nous assurons en interne la recherche, le développement, la fabrication et la vente, nous pouvons adapter, avant expédition, les courses de déplacement, les générateurs d’impulsions, les systèmes de commande et les accessoires. Cette souplesse convient aux ateliers de moules qui exigent des trous fins de 0,5 mm, aux fournisseurs aérospatiaux perçant des canaux de refroidissement pour turbines, ainsi qu’aux fabricants médicaux travaillant le titane. Nos ingénieurs analysent les matériaux, les diamètres de trou et les volumes journaliers de chaque client, puis recommandent la configuration la plus efficace. Les adaptations courantes comprennent des courses allant de 300 × 200 × 300 mm à 600 × 400 × 500 mm, des vitesses de broche atteignant 3 000 tr/min et des diamètres d’électrodes variant de 0,3 mm à 6,0 mm. Le service en direct depuis l’usine réduit également les délais de livraison et abaisse les coûts des pièces détachées.
Technologie d’impulsions haute vitesse qui réduit le coût par trou

Technologie d’impulsions haute vitesse qui réduit le coût par trou

Le générateur d’impulsions constitue le cœur d’une machine à percer par électro-érosion en vente, et nos systèmes utilisent une commande de décharge haute vitesse et stable afin d’améliorer l’efficacité du perçage et la qualité de surface. Cette technologie permet une évacuation plus rapide de la matière dans les aciers trempés et les superalliages, tout en conservant la circularité des trous et en réduisant l’usure de l’électrode. Dans des applications typiques sur des moules à 50 HRC, les clients signalent des temps de cycle réduits de 40 % à 60 % et une durée de vie des électrodes accrue de 25 % à 35 %. Un fournisseur automobile turc a augmenté sa production de jeux de matrices de 35 % en cinq mois après l’intégration de notre machine. Un fabricant américain de dispositifs médicaux a atteint une circularité inférieure à 0,005 mm et réduit le taux de rejets lors des contrôles de 8 % à 1,5 %. Ces résultats découlent d’un contrôle servo précis, d’une régulation automatique de la profondeur et d’un brassage efficace du liquide diélectrique. Le système accepte des diamètres d’électrodes allant de 0,3 mm à 6,0 mm et des rapports profondeur/diamètre supérieurs à 20:1.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT