Machine à tour CN : Usinage métallique haute précision pour les fabricants mondiaux

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Tour à commande numérique haute précision pour fabricants mondiaux

Tour à commande numérique haute précision pour fabricants mondiaux

Taizhou Chuang Yuan Machine Tool Co., Ltd. propose des solutions de tours à commande numérique à haute rigidité, conçues pour une production continue 24 heures sur 24. Nos tours offrent une répétabilité de ±0,005 mm et une circularité de 0,008 mm sur acier à teneur moyenne en carbone, permettant aux corps d’injecteurs automobiles, aux tiroirs de valves hydrauliques et aux vis osseuses médicales de réussir du premier coup les contrôles par machine à mesurer tridimensionnelle (CMM). Dans un projet mené en 2024 pour un fabricant polonais de raccords hydrauliques, le temps de cycle est passé de 4,2 à 2,9 minutes par pièce après passage à notre tour à commande numérique à lit incliné de 45° équipé d’outils motorisés, portant la production mensuelle de 11 400 à 16 500 pièces. Pour les usines indiennes de composants automobiles fonctionnant 22 heures par jour, nos tours à glissières rectangulaires maintiennent une dérive thermique de 0,01 mm sur des postes de travail de 8 heures, réduisant les rebuts de 2,1 % à 0,4 %. Chaque tour à commande numérique est livré avec une documentation conforme à la norme ISO 9001:2015, une garantie de 12 mois et des fonctions de diagnostic à distance.
Demander un devis

Étude de cas

Fournisseur turc de niveau 2 pour l’industrie automobile réduit son délai de cycle de 31 %

Un important fabricant turc de composants automobiles de niveau 2, spécialisé dans les arbres de transmission à haute précision, rencontrait de graves goulots d’étranglement dans sa production sur des machines anciennes datant de 2015. Ces équipements obsolètes présentaient une dilatation thermique excessive, entraînant des temps de cycle de 5,1 minutes par pièce et un taux de rebuts de 1,8 % en raison d’un dérive dimensionnelle sur les portées de roulement critiques. Pour résoudre ces limitations de capacité, l’usine a intégré deux tours parallèles à commande numérique Chuang Yuan CK6150, dotés de lits en fonte Meehanite à haute rigidité, de tourelles hydrauliques dynamiques à 8 postes et de broches de précision à haut couple tournant à 4 000 tr/min. Dans les 30 jours suivant la mise en service clé en main, l’optimisation des paramètres d’usinage et l’amortissement rigide des glissières en forme de caisson ont réduit le temps de cycle unitaire à 3,5 minutes — soit une amélioration de vitesse de 31 %. L’atténuation des vibrations structurelles a pratiquement éliminé les marques de crantage, faisant chuter le taux de rebuts à un niveau stable de 0,3 %. En conséquence, la capacité mensuelle est passée de 9 000 à 13 200 arbres, sans ajout d’opérateurs supplémentaires.

Un fabricant brésilien de vérins hydrauliques atteint une circularité de 0,006 mm

Un important producteur brésilien de composants hydrauliques exigeait des tolérances de circularité constantes de 0,008 mm sur des pistons en acier allié 4140 exigeant une grande résistance, afin d’éviter les fuites de fluide à haute pression. Leur procédé tournage existant souffrait de déflexion d’outil et d’une finition de surface irrégulière, ce qui rendait nécessaire un meulage cylindrique secondaire, augmentant ainsi le coût unitaire. Chuang Yuan a déployé un tour à commande numérique à lit incliné de 45°, conçu pour des charges lourdes, équipé d’un axe C synchronisé, d’outillages rotatifs à haut couple et de glissières usinées manuellement. La masse structurelle élevée de la machine absorbait les efforts de coupe intermittents, permettant de maintenir une circularité de 0,006 mm et une finition de surface Ra de 0,4 µm directement après le tournage. En supprimant entièrement l’étape secondaire de meulage, le débit global a augmenté de 28 %. Par ailleurs, un flux de lubrifiant-refroidissant optimisé et une fonte grise amortissant les vibrations ont prolongé la durée de vie des plaquettes en carbure, passant de 90 à 140 minutes lors d’opérations d’ébauche continues.

Atelier vietnamien d’implants médicaux réduit son temps de préparation de 45 %

Un sous-traitant vietnamien de dispositifs médicaux, spécialisé dans la fabrication de vis osseuses complexes en titane de grade 5, était freiné par des flux de travail de préparation inefficaces, nécessitant en moyenne 6 heures par changement de lot. Des décalages manuels fréquents et des erreurs d’étalonnage d’outils entraînaient des pièces hors tolérance lors des premières passes d’essai. Nous avons fourni un tour à commande numérique médical sur mesure, équipé d’un présélecteur d’outils automatique intégré, d’un contre-broche à haute vitesse et d’une interface dynamique pour alimentateur de barres. Le système d’alignement optique automatisé a rationalisé les étalonnages de décalage, réduisant le temps de préparation par lot à 3,3 heures — soit une baisse de 45 %. La structure rigide de la broche a maintenu des tolérances précises de ±0,005 mm sur 200 passes consécutives d’usinage du titane, sans intervention d’opérateur. La production est passée de 480 à 720 vis par poste, permettant à l’installation de répondre à la demande croissante mondiale dans le domaine des soins de santé, tout en respectant strictement la norme ISO 13485 relative à la traçabilité complète.

Produits associés

La production des tours à commande numérique de Taizhou Chuang Yuan Machine Tool Co., Ltd. commence par une analyse par éléments finis des pièces moulées, suivie d’un recuit de détente des contraintes et d’un rectification de précision des glissières avec une rectitude de 0,005 mm. La chaîne d’assemblage utilise des interféromètres laser pour étalonner la précision de positionnement à ±0,003 mm et la répétabilité à ±0,0015 mm. Chaque tour à commande numérique subit des essais d’usinage continu pendant 48 heures, avec 100 pièces par lot, afin de mesurer la circularité, la cylindricité et la rugosité de surface. Notre usine de 22 000 m² située à Taizhou, dans la province du Jiangsu, fabrique des tours à lit incliné de 45° et de 30°, des tours à lit plat et des centres d’usinage tournants équipés de tourelles porte-outils à 6 ou 12 postes, d’alimentateurs à barres pouvant traiter des diamètres jusqu’à 80 mm, et de broches tournant entre 3 000 et 6 000 tr/min. Les certifications ISO 9001:2015 et CE garantissent la conformité aux directives européennes relatives aux machines. En 2023, nous avons expédié 1 200 tours à commande numérique vers plus de 20 pays, notamment l’Allemagne, les États-Unis, le Brésil, l’Inde, la Turquie et le Vietnam. Pour un client allemand spécialisé dans les fixations de haute précision, notre tour a maintenu une tolérance de diamètre de 0,007 mm sur 10 000 goupilles en acier inoxydable, éliminant ainsi le meulage secondaire et permettant une économie de 18 % par pièce. À l’échelle mondiale, les secteurs automobile, hydraulique, aérospatial et médical comptent sur nos tours à commande numérique pour des séries allant de 50 à 500 000 pièces. Nous offrons un usinage d’échantillons gratuit, une réponse technique sous 72 heures et une formation sur site dans la langue locale. Nos ingénieurs utilisent les systèmes de commande Siemens 828D et Fanuc 0i-TF, ce qui permet une simulation de code G réduisant le temps de programmation de 35 %. Avec un taux de livraison ponctuelle de 98,7 % en 2023 et une assistance à distance disponible 24 heures sur 24, 7 jours sur 7, nous aidons nos clients des marchés émergents à concurrencer les prix européens tout en respectant les normes mondiales de qualité. Cette plateforme de tours à commande numérique est conçue pour la fabrication sans présence humaine (« lights-out »), avec convoyeurs automatiques de copeaux, gestion intelligente de la durée de vie des outils et une consommation énergétique limitée à seulement 12 kW/h en charge maximale.

Questions fréquemment posées

Quels matériaux votre tour à commande numérique peut-il usiner ?

Notre tour à commande numérique usine l’acier au carbone, l’acier allié, l’acier inoxydable 304/316, l’aluminium 6061/7075, le laiton, le titane Ti-6Al-4V et les plastiques techniques. Un couple de broche de 220 Nm permet une profondeur de passe de 4 mm sur de l’acier 4140. Pour le titane, nous recommandons 800 tr/min et une avance de 0,15 mm/tr, ce qui permet d’obtenir une rugosité Ra de 0,8 µm. Des clients des secteurs aéronautique et médical utilisent nos tours pour usiner de l’Inconel 718 avec surveillance de la durée de vie des outils, garantissant une stabilité dimensionnelle de ±0,01 mm sur des lots de 500 pièces.
Chaque tour à commande numérique est étalonné par interférométrie laser avant expédition. Nous offrons une garantie de 12 mois et une mise en service sur site avec vérification de précision à ± 0,005 mm. Pour les clients éloignés, nos ingénieurs guident l’alignement par vidéo et expédient des cales de remplacement sous 72 heures. En 2023, 94 % des installations ont atteint la précision cible en moins de deux jours, grâce à des supports anti-vibrations pré-installés et des kits de boulons d’ancrage.
Les modèles standards de tours à commande numérique sont expédiés en 30 à 45 jours. Les configurations personnalisées équipées d’alimenteurs à barres ou de broches secondaires nécessitent 50 à 65 jours. Pour les commandes urgentes, nous maintenons en stock 20 châssis semi-finis, ce qui réduit le délai de 15 jours. Notre taux de livraison ponctuelle en 2023 s’est élevé à 98,7 % sur 1 200 unités, avec mises à jour hebdomadaires de production et options d’inspection tierce partie.
Oui. Notre tour à commande numérique pour tournage prend en charge le chargement robotisé via des ports E/S, des alimentateurs de barres jusqu’à 80 mm et des systèmes de convoyeurs. Nous fournissons des interfaces Ethernet/IP et Profibus pour l’intégration au système de gestion de la production (MES). Un client tchèque a relié 4 tours à une cellule robotisée, portant le temps de fonctionnement sans surveillance de 6 à 20 heures par jour et réduisant les coûts de main-d’œuvre de 42 %.

Articles associés

Comment choisir un centre d'usinage ?

12

Dec

Comment choisir un centre d'usinage ?

Voir plus
Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

14

Aug

Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

Naviguer dans la complexité des environnements de fabrication à forte variété. Diriger une usine de production industrielle moderne ressemble souvent à jongler avec une douzaine d’assiettes tournantes à la fois, surtout lorsqu’il s’agit d’emplois du temps de fabrication à forte variété et faible volume. Pl...
Voir plus
Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

03

Aug

Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

Comprendre la mécanique des contraintes thermiques en perçage profond. L’exécution continue d’alésage et d’usinage à grande profondeur sur les lignes de production industrielles pose des défis thermiques et mécaniques sévères qui mettent régulièrement à l’épreuve les limites des outils de coupe. W...
Voir plus
Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

03

Aug

Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

Identifier les contraintes héritées dans la production par érosion étincelle : exploiter des équipements matures, âgés de plusieurs décennies, sur des ateliers de fabrication à haute précision génère souvent des pénalités opérationnelles cachées qui érodent discrètement les marges bénéficiaires au fil du temps. Lorsque la production…
Voir plus

Témoignages de clients

Markus Weber
Précision constante pour les raccords hydrauliques

Nous avons acheté deux tours à commande numérique pour tournage destinés aux adaptateurs hydrauliques. Après 6 mois, la circularité est restée inférieure à 0,006 mm et les rebuts sont passés de 1,9 % à 0,5 %. La production mensuelle a augmenté de 28 %. Le diagnostic à distance nous a permis d’éviter 10 jours d’arrêt.

Priya Sharma
Mise en service rapide et assistance fiable

Notre ligne de vis osseuses médicales utilise leur tour à commande numérique pour tournage. Le temps de mise en service a diminué de 45 % et nous maintenons une tolérance de ±0,005 mm sur le titane. Leur ingénieur s’est déplacé pour assurer la formation dans les 5 jours suivant la demande. La production par poste est passée de 480 à 720 pièces.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Bâti rigide en fonte et guidages rectifiés de précision pour une justesse durable

Bâti rigide en fonte et guidages rectifiés de précision pour une justesse durable

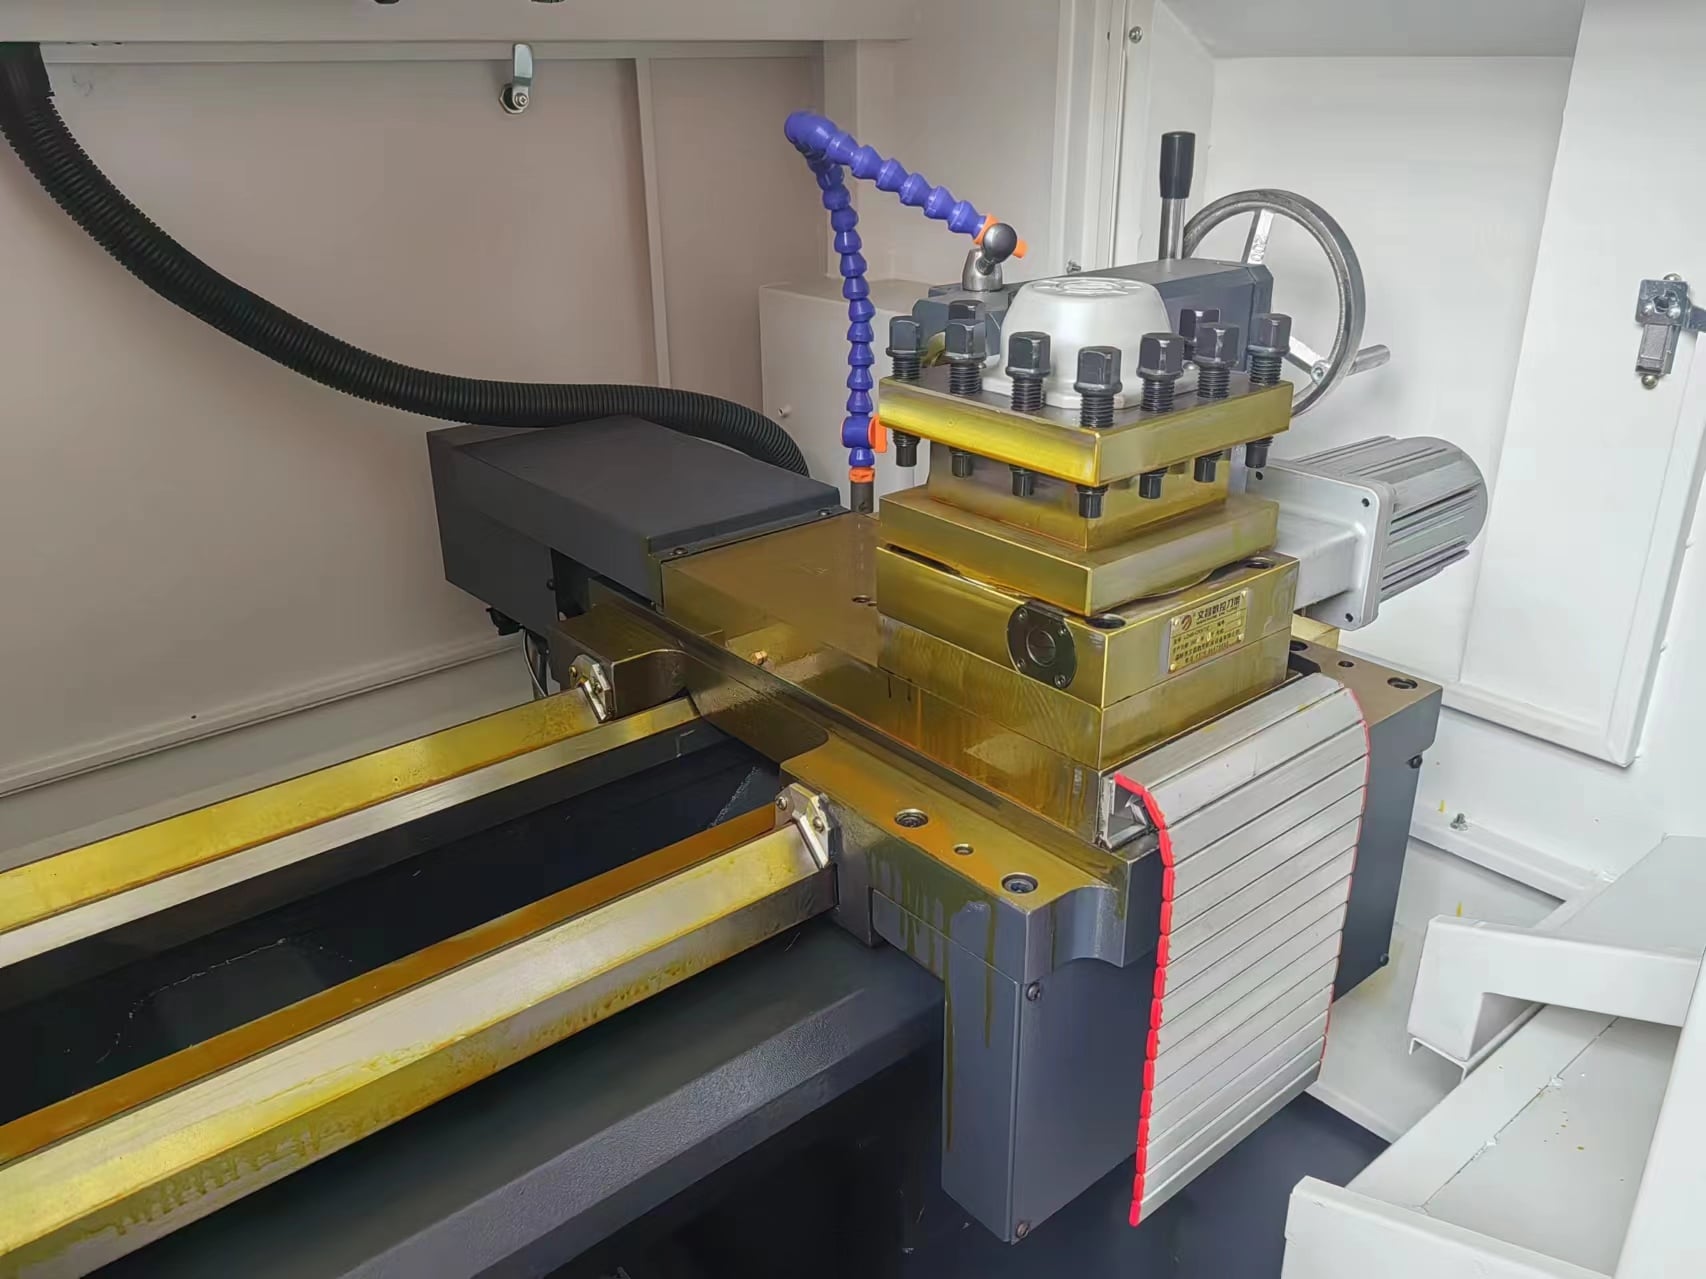
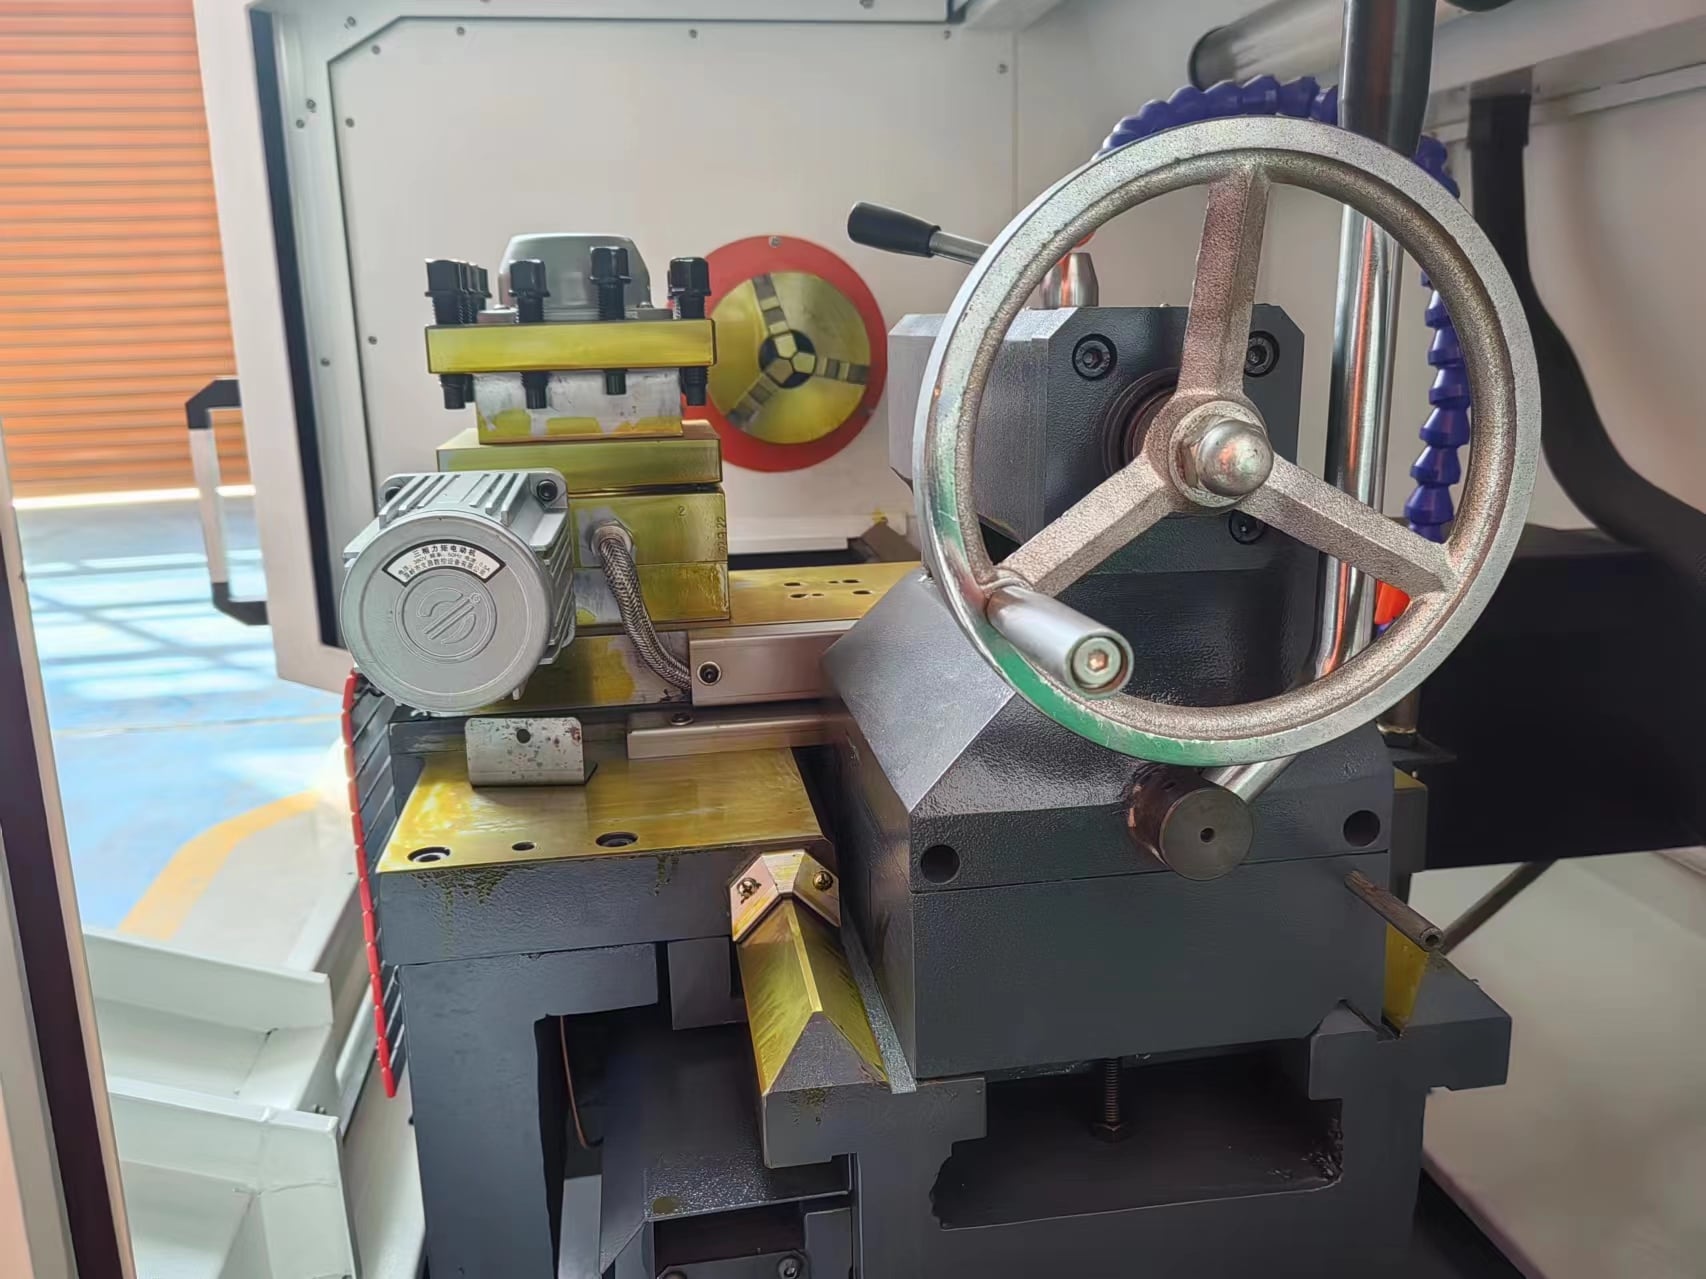
Construit sur des bâti en fonte Meehanite dense soumis à un recuit de détente thermique, notre tour à commande numérique offre un amortissement structurel robuste qui atténue les vibrations de coupe lors d’ébauchages intensifs. Les glissières rectifiées avec précision — ajustées manuellement pour atteindre une rectitude de 0,005 mm sur toute la longueur de course — assurent une grande fidélité géométrique et une répétabilité élevée du positionnement à long terme. Lors de séries de production réelles dans des usines européennes et asiatiques, cette base rigide supporte sans effort une profondeur de passe de 4 mm sur l’acier allié résistant 4140, réduisant le nombre total de passes ainsi que les temps de cycle d’usinage jusqu’à 22 %. En absorbant les contraintes dynamiques générées pendant l’usinage, le bâti stable prolonge la durée de vie des plaquettes en carbure, limite la déformation thermique au cours de cycles opérationnels prolongés de 22 heures et maintient systématiquement les pièces dans des tolérances dimensionnelles strictes de ±0,005 mm.
Systèmes de commande avancés avec outils tournants en direct et axe C pour pièces complexes

Systèmes de commande avancés avec outils tournants en direct et axe C pour pièces complexes

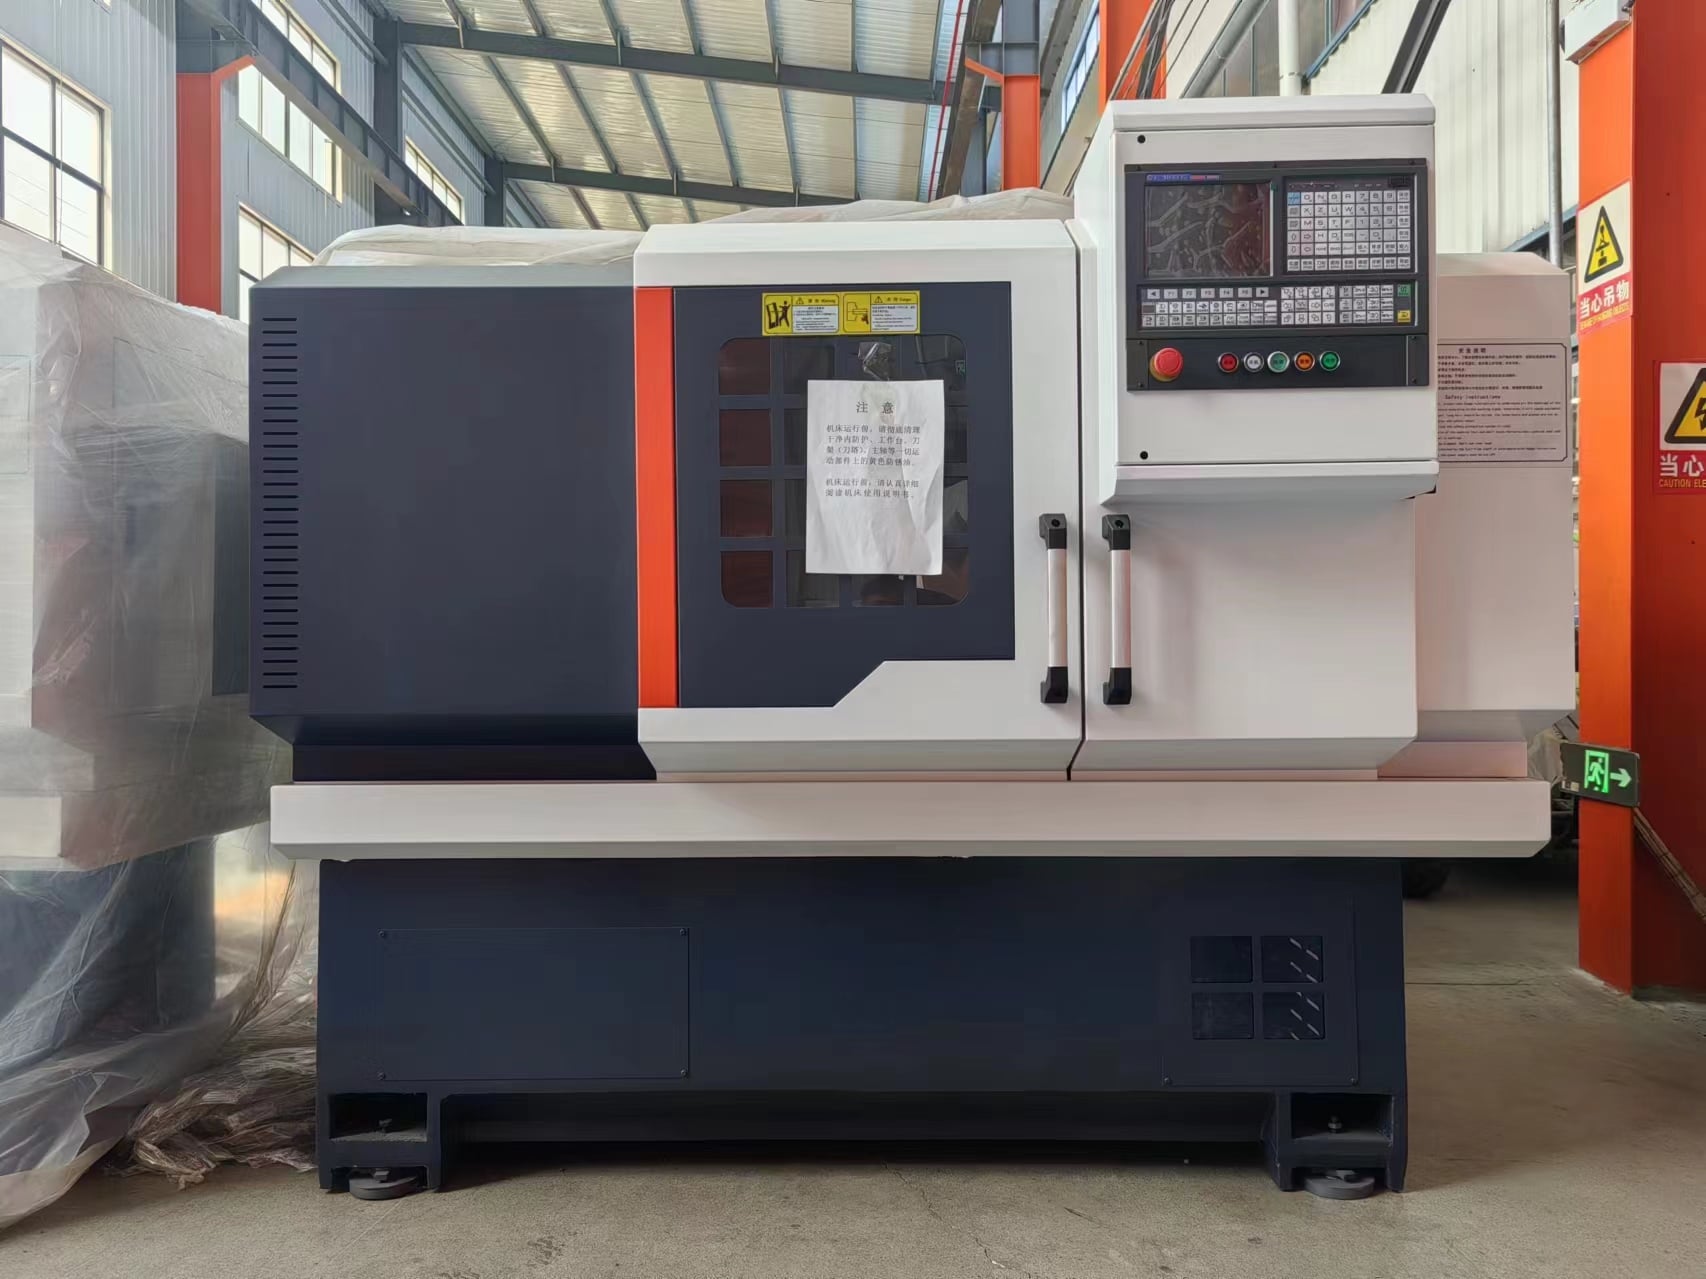
Dotée de plateformes CNC Siemens 828D ou Fanuc 0i-TF avec des interfaces visuelles réactives de 10,4 pouces, notre machine à tour CN pour usinage intègre un indexage de broche sur l'axe C et des options d'outils rotatifs haute vitesse. Cette architecture tournage-fraisage multitâche permet d'exécuter, en une seule mise en position, des opérations complexes de tournage, fraisage, perçage et taraudage, éliminant ainsi les erreurs de manipulation hors ligne et réduisant jusqu'à 60 % les temps de repositionnement des pièces. Grâce à un indexage de tourelle outil-à-outil en 0,2 seconde, à une simulation graphique intégrée des programmes G-code et à des modules de diagnostic à distance compatibles Ethernet, les opérateurs peuvent vérifier rapidement les programmes d'usinage tandis que les ingénieurs diagnostiquent à distance les problèmes logiciels. Le contrôle automatisé du processus accélère considérablement les délais de rotation des unités tout en garantissant des tolérances géométriques strictes sur des composants complexes destinés aux secteurs automobile, hydraulique et aérospatial.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT