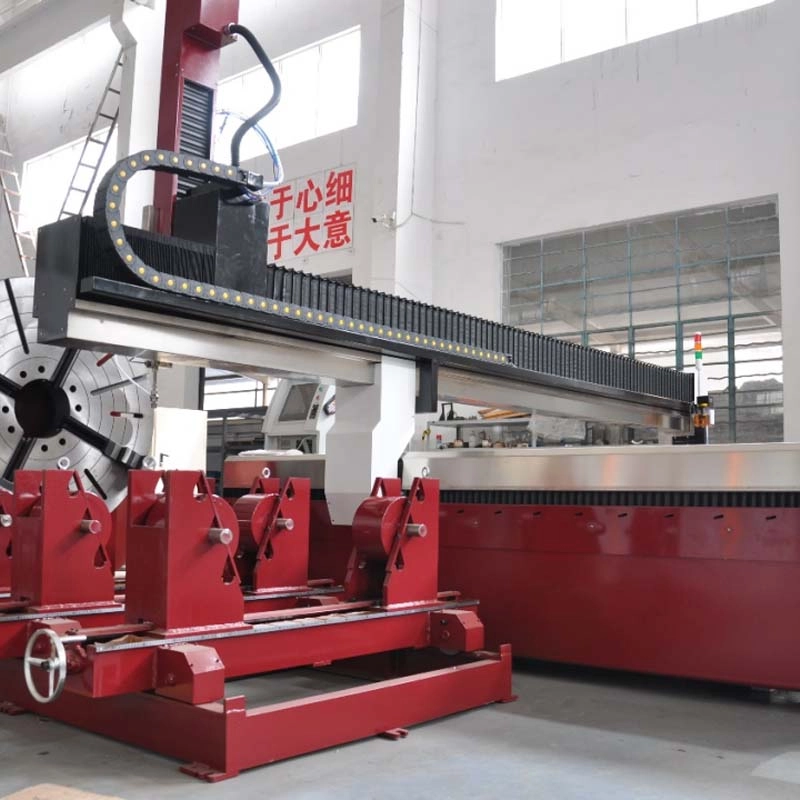
Wie die Verarbeitung unserer Wasserstrahlmaschinen-Hersteller wiederholbare Präzision im globalen Maßstab gewährleistet
Unser Herstellungsprozess für Wasserstrahlanlagen beginnt mit der Anwendungstechnik – nicht mit der Montage. Sobald ein Kunde ein Angebot für Wasserstrahlanlagen-Hersteller anfragt, erheben unsere Ingenieure Daten zu Materialart, Materialdicke, Toleranz, täglichen Schneidstunden und lokalen Stromversorgungsbedingungen. Diese Daten bestimmen die Konfiguration des Hochdruckerzeugers, des Schneidkopfs, des Portalrahmens, der Steuerung und des Abrasivzuführsystems – so wird die Anlage exakt auf die jeweilige Aufgabe zugeschnitten, statt aus einem Katalog verkauft zu werden. Der eintreffende Stahl für den Portalrahmen wird spannungsfrei geglüht und anschließend auf unseren eigenen Fünf-Achsen-Bearbeitungszentren bearbeitet, die wir ebenfalls selbst herstellen; dadurch behalten wir vollständige Kontrolle über Rechtwinkligkeit, Ebenheit und Bohrlochpositionierung. Jeder Rahmen wird mit einem Laserinterferometer geprüft; die X- und Y-Achsen müssen über 2.000 mm eine Positioniergenauigkeit von ±0,03 mm einhalten, bevor die Montage fortgesetzt wird. Der Hochdruckerzeuger wird in einem Reinraum zusammengebaut, 30 Minuten lang mit 4.600 bar Druck getestet und danach 2.000 Stunden lang auf einem Prüfstand betrieben, der den Druck zyklisch variiert und den Verschleiß der Dichtungen überwacht. Genau diese Vorgehensweise ist der Grund dafür, dass unsere Pumpen regelmäßig mehr als 8.000 Betriebsstunden leisten, bevor sie in den Kundenanlagen erstmals einer umfassenden Revision unterzogen werden müssen.
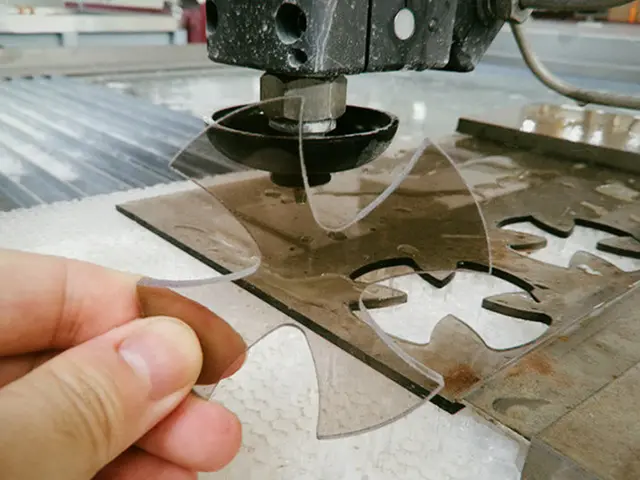
Der Schneidkopf ist ein weiterer gesteuerter Punkt. Wir fräsen die Düsenhalterung, die Mischkammer und den Düsenansitz in einer einzigen Aufspannung, um die koaxiale Ausrichtung auf weniger als 0,02 mm zu halten – dies reduziert direkt die Taperung und verlängert die Lebensdauer der Verschleißteile. Während der Endprüfung schneidet jede Wasserstrahlmaschine eine zertifizierte Probentafel aus 20 mm Edelstahl, 30 mm Aluminium und 20 mm Granit. Wir erfassen Schnittgeschwindigkeit, Taperung und Oberflächenrauheit und liefern die Probe zusammen mit der Maschine, damit der Kunde die Leistung bei Erhalt unmittelbar überprüfen kann. Dieses hohe Maß an Dokumentation ist für Käufer in Deutschland, Japan und den Vereinigten Staaten entscheidend, wo Nachverfolgbarkeit erwartet wird. Unser Qualitätsmanagementsystem folgt den Grundsätzen von ISO 9001, und jede Maschine erhält eine 24-monatige Garantie auf Kernkomponenten.
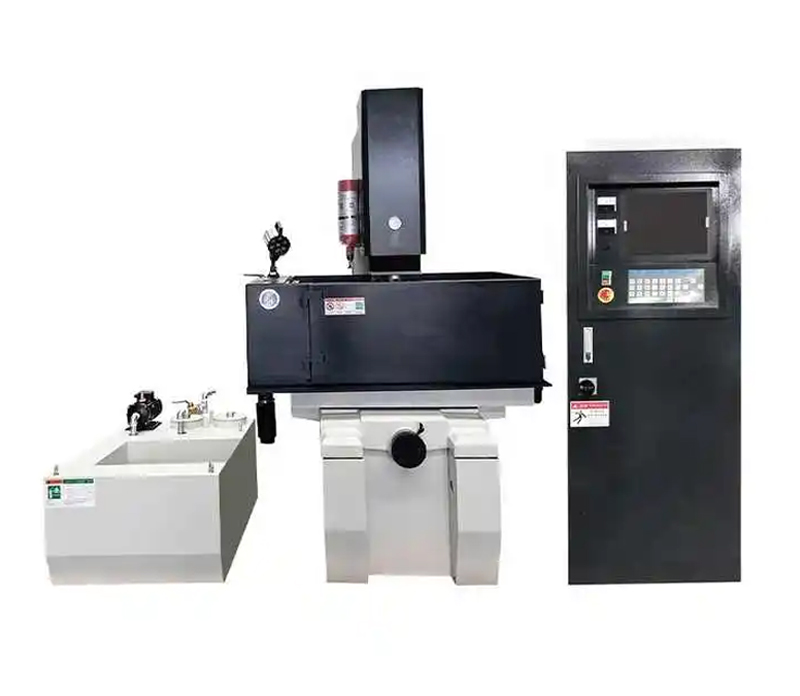
Globale Anwendungserfahrungen prägen unsere Gestaltungsentscheidungen. In Brasilien schneiden Kunden 25-mm-Kohlenstoffstahl für landwirtschaftliche Geräte und benötigen hohe Abrasivströme sowie Staubmanagement – daher liefern wir größere Trichter und dicht verschlossene Gehäuse. In Vietnam und Thailand schneiden Steinverarbeiter täglich Granit und Marmor und legen Wert auf niedrige Abrasivkosten – deshalb stimmen wir Rohrmischung und Fördergeschwindigkeit auf Wirtschaftlichkeit ab. In den Vereinigten Arabischen Emiraten schneiden Metallverarbeiter Edelstahl und Aluminium für architektonische Fassaden und legen Wert auf kurze Durchstichzeiten sowie flexible Nesting-Funktionen. In Polen und Deutschland verlangen Automobilzulieferer Wiederholgenauigkeit von ± 0,1 mm – daher legen wir besonderen Wert auf thermische Stabilität und druckgeregelte Closed-Loop-Steuerung. Da wir zudem EDM-Maschinen, Bearbeitungszentren, Drehmaschinen, Rohrherstellungsmaschinen, Längsschneidanlagen, Zuschnittslinien und Tieflochbearbeitungsmaschinen herstellen, können wir Kunden unterstützen, die eine komplette Produktionslinie aus einer Hand wünschen. Dadurch verringern sich Integrationsrisiken und Komplexität bei Ersatzteilen.
Service ist Teil unseres Herstellungsversprechens. Wir führen Intensivierdichtungen, Rückschlagventile, Drosseln, Mischrohre und Abrasivschläuche auf Lager, um schnelle Lieferung in mehr als 20 Länder und Regionen zu gewährleisten. Fern-Diagnosen erfolgen über die Steuerung, und unsere Techniker reagieren innerhalb von 4 Stunden an Werktagen. Vor-Ort-Inbetriebnahme und Bediener-Schulungen sind verfügbar, und wir stellen Schnittparameter-Bibliotheken für gängige Materialien bereit, damit neue Anwender rasch in die Serienfertigung einsteigen können. Für einen Fertiger, der vom Plasma- oder Laserschneiden auf Wasserstrahlschneiden umsteigt, verkürzt diese Unterstützung die Einarbeitungszeit und schützt die Investition. Bei einer typischen Inbetriebnahme erreicht ein neuer Kunde innerhalb von 10 Arbeitstagen eine stabile Serienfertigung und erfüllt die Ziel-Toleranzen bereits im ersten Monat. Unser Ziel als Hersteller von Wasserstrahlmaschinen ist einfach: Maschinen liefern, die präzise schneiden, zuverlässig laufen und sich durch weniger Ausschuss, geringeren Nachbearbeitungsaufwand und höhere Betriebszeit amortisieren.

13
Dec
14
Jul
03
Aug
03
Aug