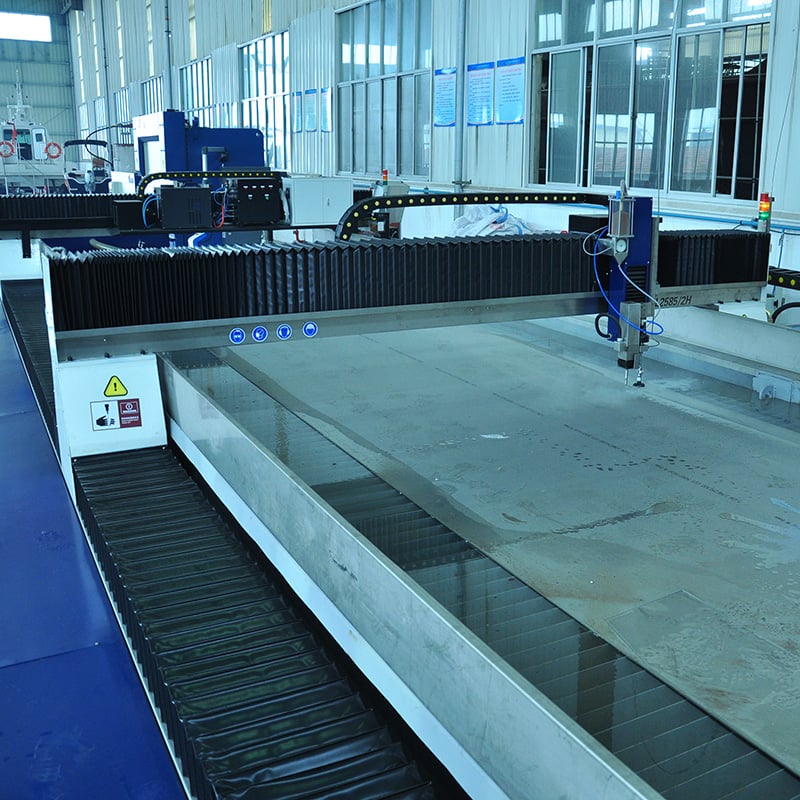
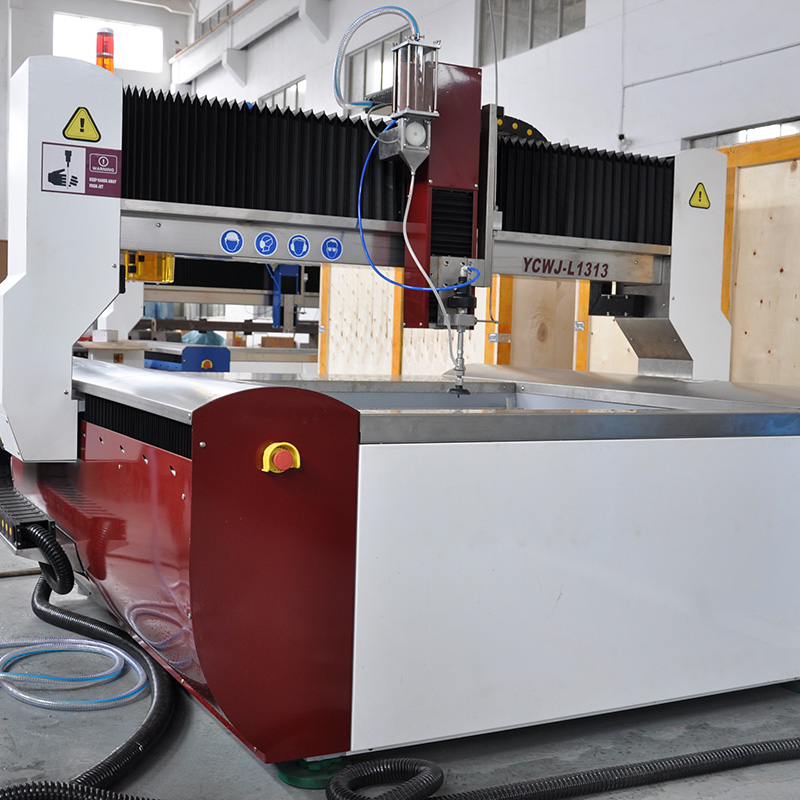
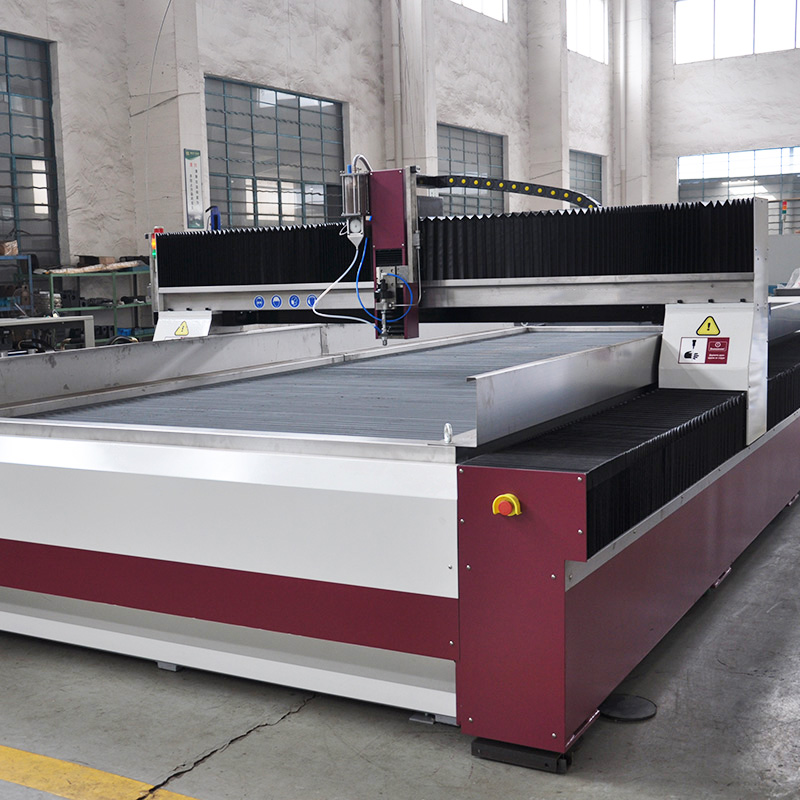
Industrielles Wasserstrahlschneiden ist zu einem Kernprozess für Hersteller geworden, die keine wärmebeeinflussten Zonen, Delamination oder mechanische Spannungen in Materialien wie Titan, Inconel, Granit, Glas und Verbund-Sandwichplatten tolerieren können. Bei Taizhou Chuang Yuan Machine Tool Co., Ltd., gegründet 2003 in der Stadt Taizhou, Provinz Jiangsu, bauen wir unsere Kompetenz im industriellen Wasserstrahlschneiden auf drei Säulen auf: Druckstabilität, Abrasivkontrolle und Bewegungsgenauigkeit. Unser Produktionsablauf beginnt mit dem Test der Intensifier-Baugruppe bei 4.000 bar über 120 Minuten, gefolgt von einer 48-stündigen Dauerbelastung bei 3.800 bar zur Überprüfung der Dichtungsintegrität und eines Druckabfalls unter 1,5 %. Jeder Schneidkopf wird mit Düsenöffnungen von 0,8–1,2 mm durchflusstestet; die Abrasivdosierung wird kalibriert, um 1,8–2,2 L/min mit einer Wiederholgenauigkeit innerhalb von 2 % bereitzustellen. CNC-Bewegungspakete werden mittels Laser-Interferometer auf eine Positioniergenauigkeit von ±0,05 mm und eine Wiederholgenauigkeit von ±0,02 mm verifiziert – entscheidend, wenn industrielles Wasserstrahlschneiden für 6-mm-Titanhalterungen mit einer Toleranz von ±0,08 mm oder für 20-mm-Granit mit einer Schnittgeschwindigkeit von 2.000 mm/min eingesetzt wird. Für globale Anwender dokumentieren wir Druckprotokolle, Düsenverschleißkurven sowie Wartungsintervalle für vorbeugende Instandhaltung nach 1.000 und 2.000 Betriebsstunden, sodass Qualitätsverantwortliche den industriellen Wasserstrahlschneideprozess an ISO-Normen und Kundenaudit-Anforderungen ausrichten können. In der Luft- und Raumfahrtindustrie vermeidet das Verfahren Umschmelzschichten auf 6-mm-Ti-6Al-4V und erhält so die Ermüdungslebensdauer. Bei architektonischem Naturstein schneidet es 20–30-mm-Granit und Kalkstein mit sauberen, sichtbaren Kanten und reduziert den manuellen Nachbearbeitungsaufwand um 25–35 %. In der Automobilinnenraumfertigung trimmt es 3-mm-Sandwichplatten sowie Materialien für EV-Akkugehäuse ohne Delamination und unterstützt Erst-Durchlauf-Quote (First-Pass-Yield) von über 98 %. In der Energietechnik-Fertigung schneidet es 25-mm-Inconel-Dichtungen und 12-mm-Kohlenstoffstahl-Skids ohne thermische Verzugseffekte – was die Maßhaltigkeit während der Schweißmontage sichert. Zu unseren über 20 Exportmärkten zählen Partner in Europa, dem Nahen Osten, Südostasien und Südamerika; wir unterstützen sie mit Fern-Diagnose, Ersatzteilkits und Bediener-Schulungen. Die typische Amortisationsdauer für industrielles Wasserstrahlschneiden liegt zwischen 11 und 16 Monaten, wenn Einsparungen bei Abrasivverbrauch (30–40 %) und Ausschussreduktion (4–6 Prozentpunkte) gemeinsam bewertet werden. Wir unterstützen Kunden auch bei der Auswahl zwischen 3-Achsen- und 5-Achsen-Wasserstrahlschneidanlagen, bei der Wahl geeigneter Düsenöffnungen und Mischkammer-Kombinationen für die Kantengüte sowie bei der Festlegung dynamischer Durchstich-Programme zum Schutz spröder oder geschichteter Werkstoffe. Da Forschung, Produktion und Vertrieb in einer Einrichtung integriert sind, können wir Tischgrößen, Beckenkonstruktionen und Steuerungs-Oberflächen individuell an lokale Netzspannung, verfügbare Bodenfläche und Bedienergewohnheiten anpassen. Für Einkäufer, die Lieferanten bewerten, sind messbare Leistungsdaten, Verbrauchsmaterialkosten und Service-Reaktionszeiten entscheidend. Unsere Feld-Daten zeigen, dass ein disziplinierter Einsatz des industriellen Wasserstrahlschneidens – unterstützt durch korrekte Druck- und Abrasiveinstellungen – die Durchsatzleistung um 20–30 % steigern kann, ohne zusätzlichen Personalaufwand. Wir laden weltweit tätige Hersteller ein, ihre Werkstoffe mit unserer Parameterbibliothek zu testen und die Leistungsfähigkeit des industriellen Wasserstrahlschneidens an ihren eigenen Qualitätszielen zu validieren.