Mitsubishi-Drahterodiermaschine | Genauigkeit ±0,003 mm und 38 % schnellere Elektrodenbearbeitung

Alle Kategorien

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Mobil / WhatsApp
WeChat
LinkedIn
Name
Unternehmensname
Nachricht
0/1000
Anhang
Bitte laden Sie mindestens einen Anhang hoch
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Lösungen für Mitsubishi-Drahterodiermaschinen, unterstützt durch 22 Jahre exzellente Präzisionsfertigung

Lösungen für Mitsubishi-Drahterodiermaschinen, unterstützt durch 22 Jahre exzellente Präzisionsfertigung

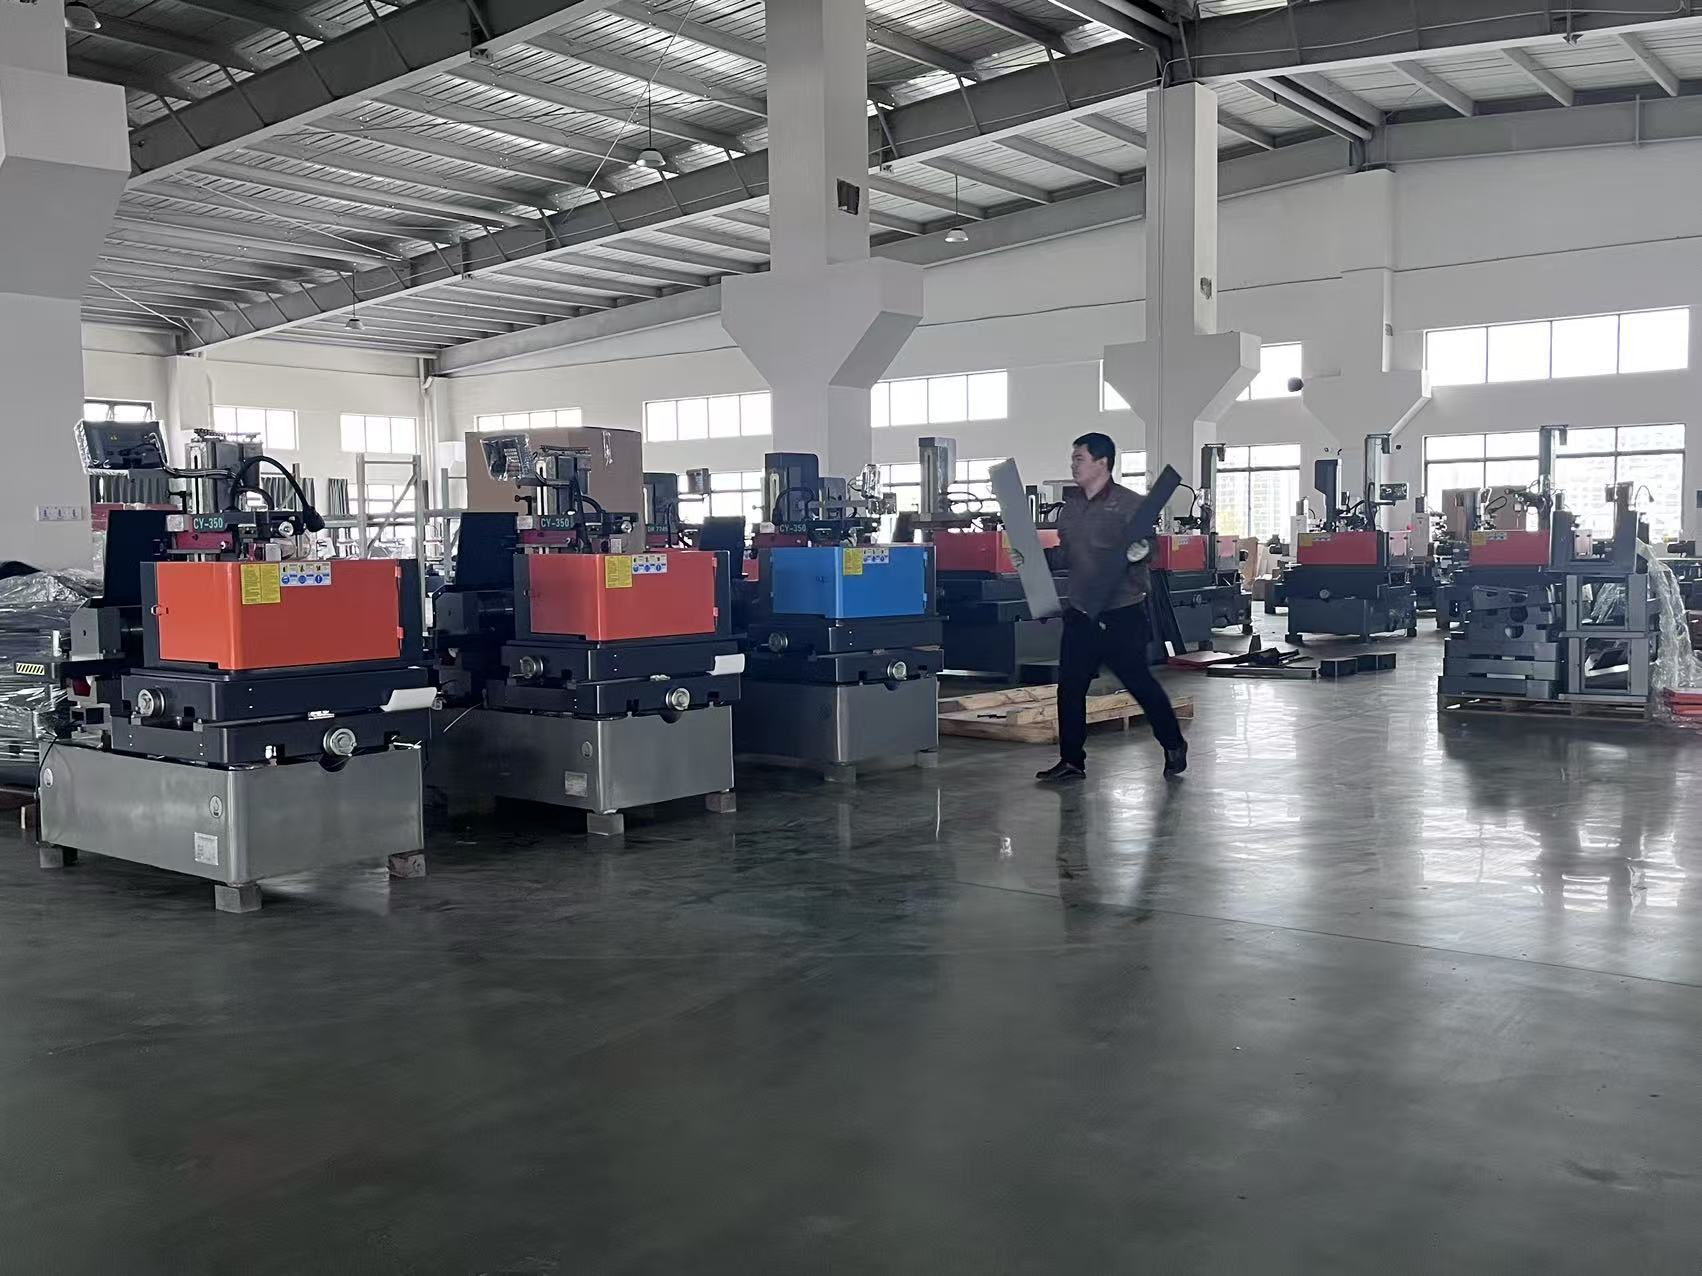
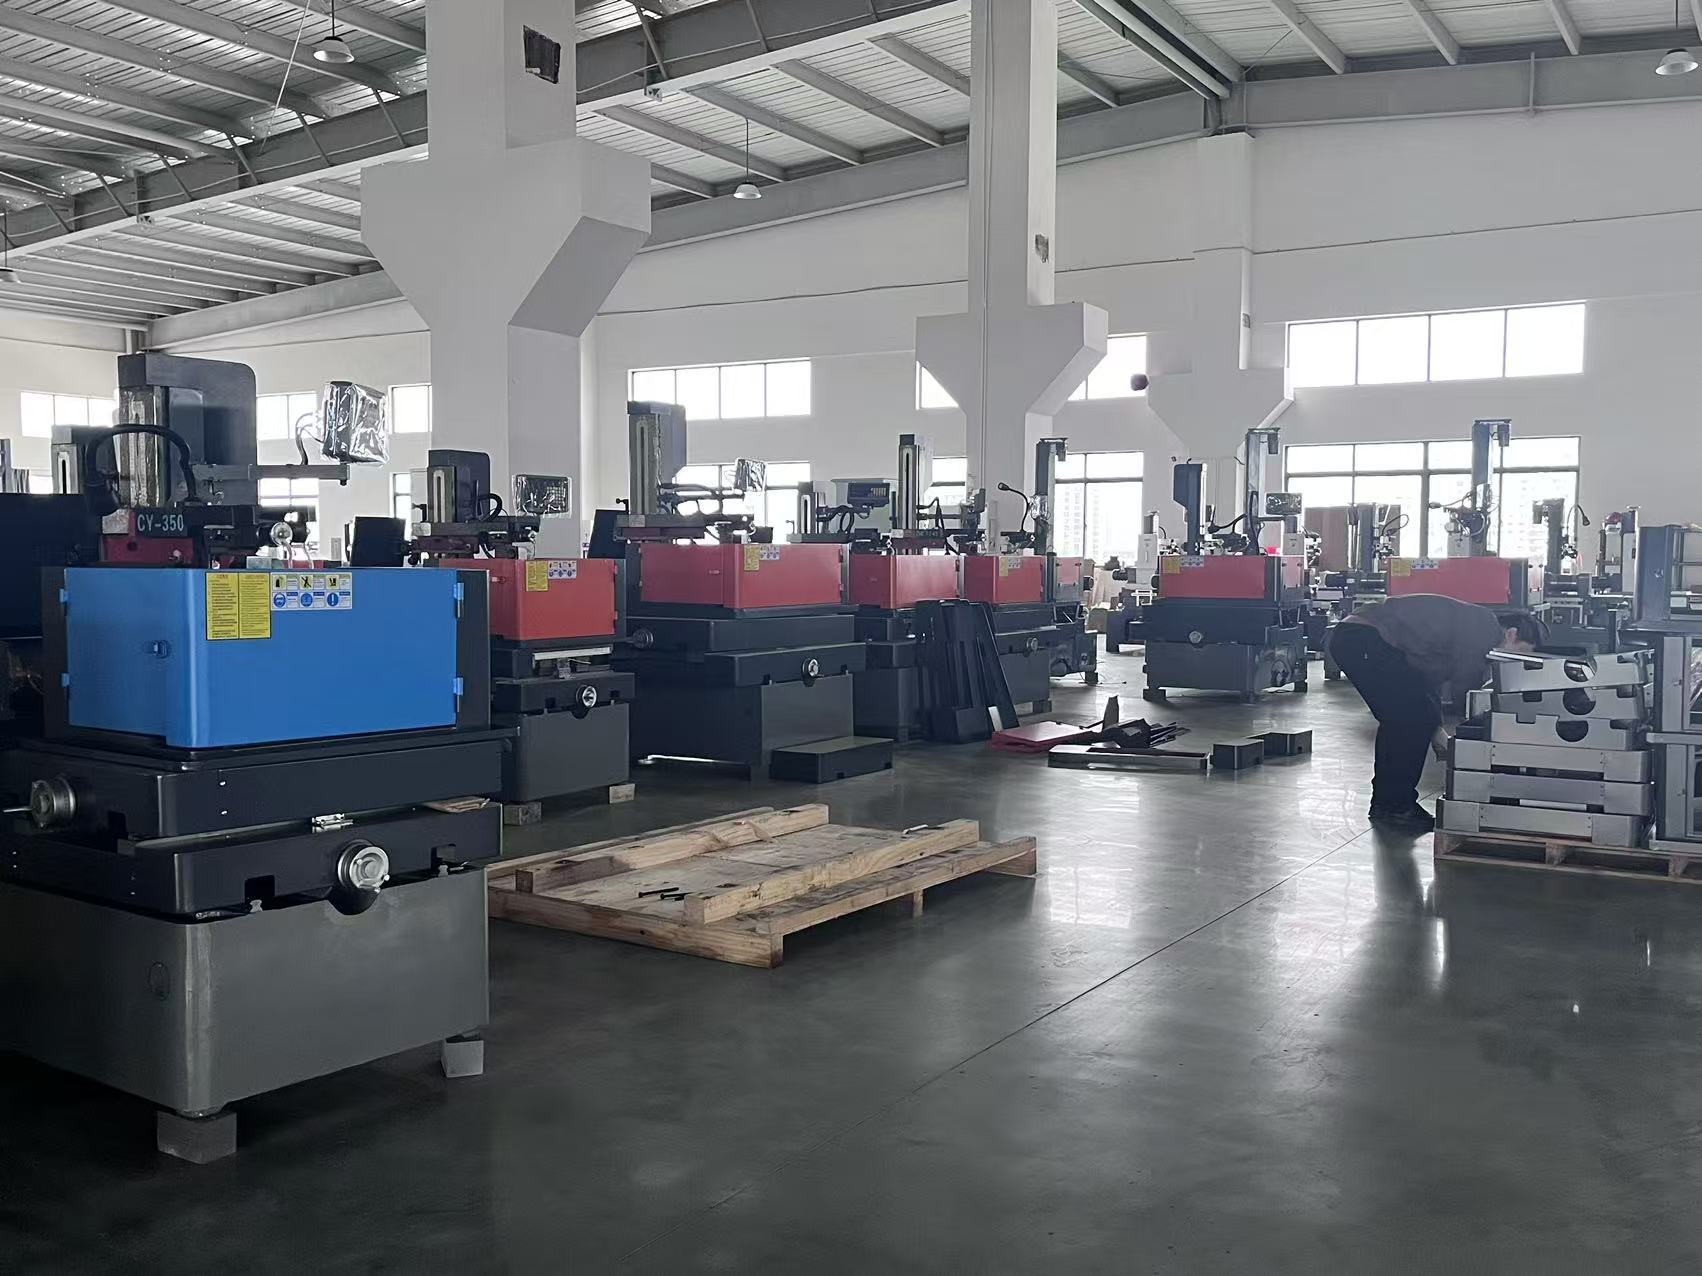
Taizhou Chuang Yuan Machine Tool Co., Ltd. fertigt und liefert seit 2003 Mitsubishi-Drahterodiermaschinen-Lösungen, wobei lizenzierte Mitsubishi-Steuerungstechnologie mit eigenen hochpräzisen Montagelinien in der Stadt Taizhou, Provinz Jiangsu, kombiniert wird. Unsere Mitsubishi-Drahterodiermaschinen-Plattformen erreichen eine Positioniergenauigkeit von ±0,003 mm und eine Wiederholgenauigkeit von ±0,002 mm; Oberflächengüten bis zu Ra 0,8 µm sind möglich, zudem lässt sich gehärteter Werkzeugstahl mit einer Schnittleistung von bis zu 220 mm²/min erodieren. In Formen- und Werkzeugbau-Betrieben, Luft- und Raumfahrt-Fastener-Anlagen sowie medizinischen Instrumentenfabriken laufen diese Maschinen täglich 20 Stunden an sechs Tagen pro Woche und halten dabei Toleranzen über eine Verfahrweglänge von 500 mm ein. Ein deutscher Formenbauer ersetzte zwei veraltete Anlagen und reduzierte die Elektrodenbearbeitungszeit um 38 Prozent – dies entspricht jährlich eingesparten 1.100 Produktionsstunden. Ein vietnamesischer Automobil-Stanzteil-Zulieferer nutzte unsere Mitsubishi-Drahterodiermaschine, um bei 1.200 progressiven Werkzeugeinsätzen eine Toleranz von ±0,005 mm einzuhalten; dadurch sank der Ausschussanteil innerhalb von fünf Monaten von 4,2 Prozent auf 0,9 Prozent.
Angebot anfordern

Fallstudie

Deutsche Formenbauwerkstatt verkürzt Elektroden-Vorlaufzeit um 38 Prozent

Ein Stuttgarter Formenbauer, der jährlich 120 Spritzgussformen fertigt, hatte mit langsamer Elektrodenbearbeitung auf älteren Draht-EDM-Maschinen zu kämpfen: Im Durchschnitt benötigte ein Elektrodensatz 9,5 Stunden. Nach der Installation von zwei unserer Mitsubishi-Drahtschneidmaschinen mit automatischem Draht-Einfädeln und 0,15-mm-Messingdraht sank die Zykluszeit pro Elektrodensatz auf 5,9 Stunden – eine Verbesserung um 38 Prozent – und freiste 1.100 Maschinenstunden pro Jahr. Die Oberflächengüte verbesserte sich von Ra 1,6 µm auf Ra 0,9 µm; dadurch entfiel bei 60 Prozent der Elektroden ein manueller Polierschritt. Die Werkstatt führt nun unbesetzte Nachtschichten durch und steigerte die Spindelauslastung von 62 Prozent auf 84 Prozent, während alle Kavitätseinzelheiten mit einer Toleranz von ±0,004 mm gehalten werden.

Vietnamesischer Stanzzulieferer steigert Ausbeute an Werkzeugeinsätzen auf 99,1 Prozent

Ein Automobil-Stanzteile-Zulieferer aus Hanoi benötigte 1.200 fortschrittliche Werkzeugeinsätze mit einer Toleranz von ±0,005 mm für ein neues SUV-Programm. Erste Versuche auf einer Maschine eines Wettbewerbers erzeugten 4,2 Prozent Ausschuss aufgrund von Konus- und Eckfehlern. Wir konfigurierten eine Mitsubishi-Drahterodiermaschine mit Mehrpass-Schneiden und adaptiver Spülung für ihr SKD11-Material mit einer Dicke von 40 mm. Die Kantengenauigkeit verbesserte sich auf ±0,003 mm, der Ausschuss sank innerhalb von fünf Monaten auf 0,9 Prozent, und die Lebensdauer der Werkzeugeinsätze stieg um 27 Prozent. Der Kunde betreibt nun drei Schichten und hat eine zweite Maschine für seine Erweiterungsanlage bestellt.

Türkische Medizintechnik-Anlage erreicht Ra 0,8 µm bei chirurgischen Komponenten

Ein türkischer Hersteller chirurgischer Instrumente benötigte gratfreie Edelstahlkomponenten mit einer Oberflächenrauheit von Ra 0.8 µm und einer Toleranz von ±0,003 mm. Unsere Mitsubishi-Drahterodiermaschine mit Feindraht-Kit und geschlossener thermischer Regelung lieferte über 18.000 Teile pro Monat hinweg konsistente Ergebnisse. Die Ausschussquote bei der Endkontrolle sank von 2,8 Prozent auf 0,4 Prozent, und der Aufwand für die Nachbearbeitung verringerte sich um 45 Prozent. Das Werk dokumentierte eine Amortisationsdauer von 14 Monaten basierend auf reduziertem Nacharbeitungsbedarf und höherer Durchsatzleistung.

Verwandte Produkte

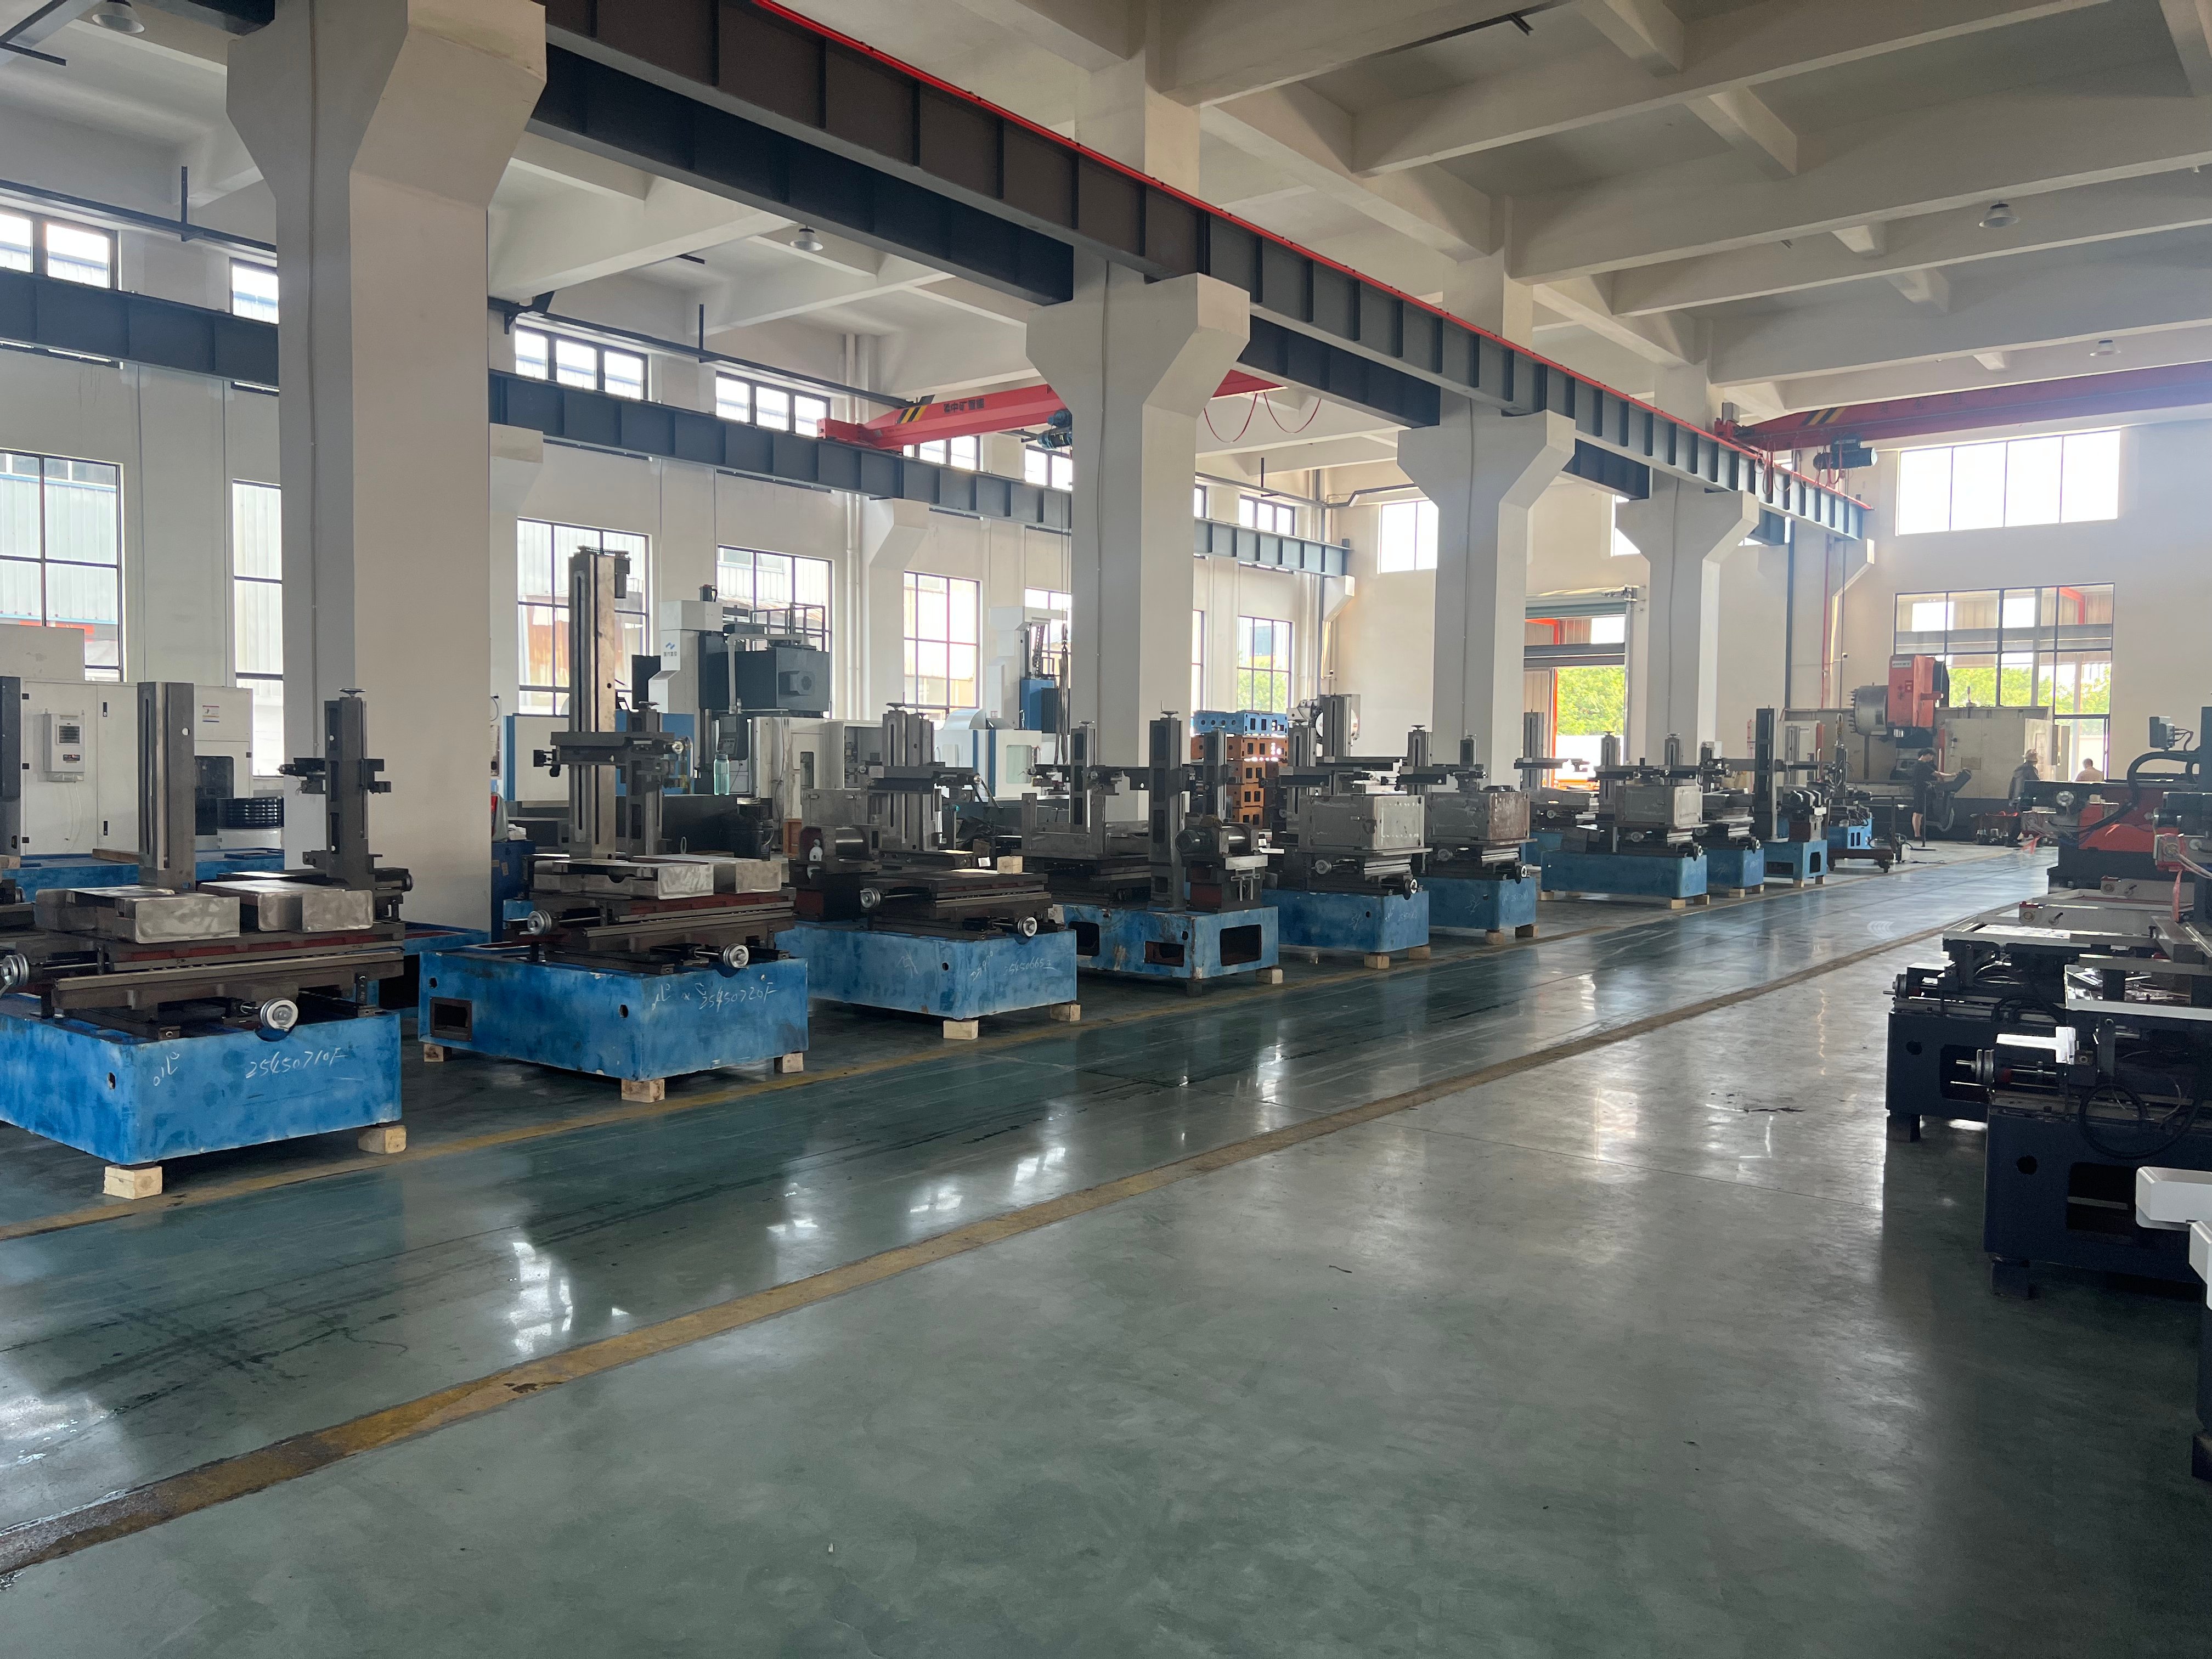
Die Mitsubishi-Drahterodiermaschine ist zu einem Maßstab für präzise Fertigung geworden, weil sie thermische Stabilität, intelligente Steuerung und zuverlässige Drahtführung in einer einzigen Plattform vereint. Bei der Taizhou Chuang Yuan Machine Tool Co., Ltd., die 2003 in der Stadt Taizhou, Provinz Jiangsu, gegründet wurde, bauen wir unsere Drahterodierlösungen auf diesen Prinzipien auf und integrieren Forschung, Entwicklung, Produktion und Vertrieb unter einem Dach. Unser Fertigungsprozess beginnt mit einer Finite-Elemente-Analyse des Maschinenbetts, das aus hochsteifem Meehanite-Gusseisen gegossen und sechs Monate lang zur Entlastung innerer Spannungen ausgealtert wird. Nach der Vorbearbeitung auf unseren eigenen Bearbeitungszentren wird jedes Bett auf eine Ebenheit von 0,01 mm geschliffen und mittels eines Laserinterferometers geprüft. Die Führungseinheiten werden bis auf eine Spielweite unterhalb eines Mikrometers geschliffen; die UV-Achse, die U- und V-Kegelmechanismen sowie das Drahttransportsystem werden in temperaturkontrollierten Räumen bei 20 ± 1 °C montiert. Jede Mitsubishi-Drahterodiermaschine durchläuft vor dem Versand einen 72-stündigen Dauertest mit Erodierschnitten und erzeugt dokumentierte Genauigkeitsberichte für Positionierung, Wiederholgenauigkeit und Oberflächenbeschaffenheit.

Auf der Produktionsfläche überzeugen die Maschinen bei der Herstellung von Formen und Werkzeugen, wo gehärteter Werkzeugstahl, Hartmetall und Kupferelektroden mit minimalem Taper-Fehler zerschnitten werden müssen. Ein typischer Formenbau, der 60 mm dickes SKD61 mit einer Toleranz von ±0,005 mm schneidet, verzeichnet dank automatischem Draht-Einfädeln – das in weniger als 15 Sekunden abgeschlossen ist – stabile Leistung über Tausende von Starts hinweg. In der Luft- und Raumfahrt bearbeitet die Mitsubishi-Drahterodiermaschine hitzebeständige Legierungen wie Inconel und Titan für Turbinenhalterungen und hält dabei über eine Verfahrstrecke von 400 mm eine Genauigkeit von ±0,004 mm ein. Medizintechnische Hersteller setzen feine Drahtkonfigurationen mit Durchmessern bis zu 0,10 mm ein, um Knochenplatten und chirurgische Führungsplatten mit Oberflächenrauheiten von Ra 0,8 µm herzustellen, die keiner nachträglichen Politur bedürfen. Automobilwerkstätten nutzen Mehrdurchgangsschneiden, um lange, gerade, gratfreie Kanten an Progressivwerkzeug-Einlagen zu erzielen; dokumentierte Fälle belegen eine Verlängerung der Werkzeuglebensdauer um bis zu 27 Prozent.

Die Qualitätskontrolle erfolgt kontinuierlich. Jede Maschine wird mittels Ballbar-Test, Pitch-Fehler-Kompensation und Test-Schnitten an zertifizierten Prüfkörpern überprüft. Die Ersatzteillagerbestände in unserem Lager umfassen 95 Prozent der gängigsten Verschleißteile; unser Service-Team reagiert innerhalb von 24 Stunden auf internationale Anfragen und versendet kritische Komponenten innerhalb von 48 Stunden. Unsere Ingenieure führen Fern-Diagnosen über sichere Verbindungen durch; zudem bieten wir die Inbetriebnahme vor Ort sowie Bediener-Schulungen in mehr als 20 Ländern an. Die Schulungen umfassen Drahtauswahl, Spüloptimierung und Wartungsroutinen, die die Verbrauchsmaterialkosten vorhersehbar halten – typischerweise bei 8 bis 12 Prozent der Maschinen-Betriebskosten.

Der globale Markt belohnt Hersteller, die Wiederholbarkeit nachweisen können. Ein deutscher Kunde senkte die Bearbeitungszeit für Elektroden um 38 Prozent; ein vietnamesischer Stanzzulieferer reduzierte den Ausschuss von 4,2 Prozent auf 0,9 Prozent; ein türkisches Medizintechnikwerk senkte die Ausschussquote bei der Prüfung auf 0,4 Prozent. Diese Ergebnisse erzielten wir durch die exakte Abstimmung der Maschinenparameter auf Werkstoff und Losgröße sowie durch langfristige Kundenunterstützung über die gesamte Nutzungsdauer der Anlagen. Mit Exportaktivitäten in mehr als zwanzig Ländern und langjährigen Partnerschaften, die seit 2003 bestehen, investiert Taizhou Chuang Yuan Machine Tool Co., Ltd. kontinuierlich in Forschung, Werkzeugtechnik und Service – damit jede Mitsubishi-Drahterodiermaschine messbaren Nutzen, vorhersehbare Kosten pro Teil und das Vertrauen liefert, engere Toleranzen zu offerieren und mehr Aufträge zu gewinnen.

Häufig gestellte Fragen

Welche Materialien kann eine Mitsubishi-Drahterodiermaschine effizient schneiden?

Unsere Mitsubishi-Drahterodiermaschine verarbeitet gehärteten Werkzeugstahl bis zu 62 HRC, Hartmetall, Kupfer, Messing, Aluminium, Titan und Nickellegierungen wie Inconel. Für Hartmetall und dickere Schnitte über 80 mm empfehlen wir spezifische Generator-Einstellungen und beschichteten Draht, um Geschwindigkeit und Oberflächenqualität zu bewahren. Typische Schnittleistungen liegen bei 180 bis 220 mm²/min auf 40 mm SKD11; mit Mehrpass-Schneiden erreichen wir Oberflächengüten von Ra 0.8 µm. Jede Maschine wird mit einer Materialparameter-Bibliothek ausgeliefert.
Jede Mitsubishi-Drahterodiermaschine wird mittels Laser kalibriert, 72 Stunden lang testgeschnitten und mit einem dokumentierten Genauigkeitsbericht versandt. Bei Ankunft unterstützen wir die Installation per Fernbetreuung oder vor Ort durch Inbetriebnahme. Die Positioniergenauigkeit beträgt ±0,003 mm, die Wiederholgenauigkeit ±0,002 mm bei stabilen Raumbedingungen von 20 ± 1 °C. Wir liefern zudem Fundament- und Ausrichtungsanleitungen, damit die Maschine auch in Ihrer Umgebung ihre Genauigkeit behält.
Standardkonfigurationen werden innerhalb von 30 bis 45 Tagen versandfertig; kundenspezifische Bestellungen für Mitsubishi-Drahterodiermaschinen benötigen 45 bis 60 Tage. Wir halten 95 Prozent der gängigen Verschleißteile vorrätig – darunter Drahtführungen, Stromkontakte und Düsen – und versenden dringend benötigte Artikel innerhalb von 48 Stunden an Kunden in über 20 Ländern. Die Verbrauchsmaterialkosten liegen typischerweise bei 8 bis 12 Prozent der Betriebskosten; wir unterstützen Sie bei der Planung Ihres jährlichen Ersatzteilebudgets.
Ja. Dank automatischem Draht-Einfädeln in unter 15 Sekunden und zuverlässiger Spülsteuerung führen viele Kunden unbemannte Nachtschichten durch. Ein deutsches Formenbau-Unternehmen steigerte seine Maschinenauslastung durch den Einsatz im Nachtbetrieb von 62 auf 84 Prozent. Wir empfehlen eine geplante Wartung alle 500 Betriebsstunden und stellen Checklisten zur Verfügung, um unbeaufsichtigte Betriebsphasen stabil und sicher zu halten.
Wir bieten Schulungen für Bediener zu Themen wie Drahtauswahl, Spülung, Konus-Schneiden und Wartung an – entweder vor Ort oder in Live-Fernsessions. Technische Anfragen werden innerhalb von 24 Stunden beantwortet; zudem ermöglichen Fern-Diagnosen unseren Ingenieuren, Parameter und Alarm-Logs zu überprüfen. Die Dokumentation ist in englischer Sprache verfügbar, und wir unterstützen Kunden in Asien, Europa, dem Nahen Osten und den Amerikas.

Verwandte Artikel

Welche technischen Kennzahlen sind beim Kauf einer multifunktionalen Federmaschine zu vergleichen?

07

Jul

Welche technischen Kennzahlen sind beim Kauf einer multifunktionalen Federmaschine zu vergleichen?

Einführung: Die Investition in eine zuverlässige multifunktionale Federmaschine ist eine entscheidende langfristige Ausrüstungsentscheidung für metallverarbeitende Fertigungsstätten weltweit. Sie kommt in der allgemeinen Hardware-, Elektronikkomponenten-, Automobilteile- und konventionellen...
Mehr anzeigen
Welche Nachbearbeitungsschritte sind nach der Bearbeitung des Werkstücks auf einer EDM-Funkenerosionsmaschine erforderlich?

14

Jul

Welche Nachbearbeitungsschritte sind nach der Bearbeitung des Werkstücks auf einer EDM-Funkenerosionsmaschine erforderlich?

Versteckte Kosten-Nachteile der traditionellen segmentierten Coil-Verarbeitung: Die meisten metallverarbeitenden Betriebe übersehen einen erheblichen Teil versteckter Betriebskosten, die sich aus veralteten Workflows für die segmentierte Coil-Verarbeitung ergeben. Viele Fabriken verwenden noch immer eigenständige u...
Mehr anzeigen
Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

14

Jul

Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

Die Entwicklung der flexiblen Fertigung durch modulare Architektur: Moderne industrielle Landschaften erfordern ein hohes Maß an Anpassungsfähigkeit, wobei die Fähigkeit, Produktionskonfigurationen schnell zu wechseln, den operativen Rhythmus einer Anlage bestimmt...
Mehr anzeigen
So passen Sie Werkzeughalter für Federmaschinen für die Herstellung von Federn mit speziellen Formen an

03

Aug

So passen Sie Werkzeughalter für Federmaschinen für die Herstellung von Federn mit speziellen Formen an

Meistern komplexer Herausforderungen bei der Federherstellung – Die Bewältigung der Feinheiten der Hochgeschwindigkeits-Industrieproduktion erfordert ein tiefes Verständnis der Drahtzufuhrdynamik, mechanischer Toleranzen und der Mehrachsen-Biege-Mechanik moderner automatisierter …
Mehr anzeigen

Kunden-Testimonials

Klaus Berger, Leiter der Formenwerkstatt, Deutschland
Genauigkeit, die über jede Schicht hinweg erhalten bleibt

Wir installierten zwei Mitsubishi-Drahterodiermaschinen für unsere Spritzgussform-Elektroden und konnten die Zykluszeit pro Satz von 9,5 auf 5,9 Stunden senken – ein Gewinn von 38 Prozent. Die Oberflächenqualität verbesserte sich auf Ra 0,9 µm, und bei den meisten Elektroden entfiel das Polieren. Nach 14 Monaten liegt die Positionsgenauigkeit immer noch innerhalb von ±0,004 mm. Das Team für Fernunterstützung reagiert innerhalb eines Tages, und Ersatzteile werden rasch geliefert. Diese Maschinen veränderten unsere Kalkulation der Lieferzeiten grundlegend.

Nguyen Van Minh, Produktionsdirektor, Vietnam
Ausschussreduktion, die wir bereits nach wenigen Wochen messen konnten

Für unser Projekt mit fortschrittlichen Stanzwerkzeug-Einlagen waren Toleranzen von ±0,005 mm bei 1.200 Teilen erforderlich. Die erste Maschine, die wir ausprobierten, erzeugte 4,2 Prozent Ausschuss. Nach dem Wechsel zu dieser Mitsubishi-Drahterodiermaschine mit Mehrfachdurchgangsschneiden sank der Ausschuss innerhalb von fünf Monaten auf 0,9 Prozent, und die Standzeit der Werkzeuge stieg um 27 Prozent. Wir betreiben nun drei Schichten und haben eine zweite Einheit bestellt. Das Schulungsprogramm sowie die Parameterbibliothek ermöglichten unseren Mitarbeitern einen reibungslosen Übergang.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000
Submikron-mechanische Steifigkeit in jeder Mitsubishi-Drahterodiermaschine integriert

Submikron-mechanische Steifigkeit in jeder Mitsubishi-Drahterodiermaschine integriert

Die Grundlage für präzises Drahterodieren ist eine Maschinenstruktur, die Vibrationen und thermischem Drift widersteht. Unsere Mitsubishi-Drahterodiermaschinenbetten bestehen aus hochsteifem Meehanite-Gusseisen, werden sechs Monate lang ausgealtert und vor der Montage auf eine Ebenheit von 0,01 mm geschliffen. Die Führungseinheiten werden bis auf eine Spielweite unterhalb eines Mikrometers geschliffen, und die Endmontage erfolgt in Räumen mit einer Temperaturkontrolle von 20 ± 1 °C. Diese Konstruktion ermöglicht es der Maschine, während langer, unbeaufsichtigter Betriebszeiten eine Positioniergenauigkeit von ±0,003 mm und eine Wiederholgenauigkeit von ±0,002 mm zu halten. In Werkzeugbau-Betrieben, die 60 mm dickes SKD61 erodieren, bleibt die Eckengenauigkeit über Tausende von Startvorgängen hinweg innerhalb von ±0,003 mm. Ein türkischer Hersteller medizinischer Geräte nutzte diese Steifigkeit, um bei 18.000 chirurgischen Teilen pro Monat eine Oberflächenrauheit Ra von 0,8 µm zu erreichen und die Ausschussquote bei der Prüfung von 2,8 Prozent auf 0,4 Prozent zu senken. Für Käufer, die Spezifikationen vergleichen, zeigt sich der messbare Unterschied in Ausschussraten, Nacharbeitstunden und Werkzeuglebensdauer – nicht nur in den Zahlen der Prospekte.
Intelligente Steuerung und automatisches Draht-Einfädeln steigern die tägliche Durchsatzleistung

Intelligente Steuerung und automatisches Draht-Einfädeln steigern die tägliche Durchsatzleistung

Die Produktivität bei der Draht-EDM-Bearbeitung hängt von der Reduzierung der Nicht-Schneid-Zeit ab. Unsere Mitsubishi-Drahtschneidmaschine verfügt über ein automatisches Draht-Einfädeln, das in weniger als 15 Sekunden abgeschlossen ist – selbst nach einem Drahtbruch an hohen Werkstücken – sowie über eine adaptive Spülung, die den Druck an die Materialdicke anpasst. Die Steuerungsbibliothek speichert bewährte Parameter für Stahl, Hartmetall, Kupfer, Titan und Inconel, sodass Bediener schnell stabile Schnittbedingungen erreichen. Ein deutscher Formenbauer nutzte diese Funktionen, um die Maschinenauslastung von 62 Prozent auf 84 Prozent zu steigern und die Elektroden-Zykluszeit von 9,5 auf 5,9 Stunden zu senken – was jährlich 1.100 Maschinenstunden einspart. Ein vietnamesischer Automobilzulieferer senkte den Ausschuss bei 1.200 progressiven Stanzwerkzeug-Einlagen von 4,2 Prozent auf 0,9 Prozent. Diese Verbesserungen resultieren aus vorhersagbarem Schneiden, weniger manuellen Eingriffen und der Möglichkeit, unbesetzte Nachtschichten mit Zuverlässigkeit zu betreiben.
WhatsApp WhatsApp E-Mail E-Mail Mobil Mobil OBENOBEN