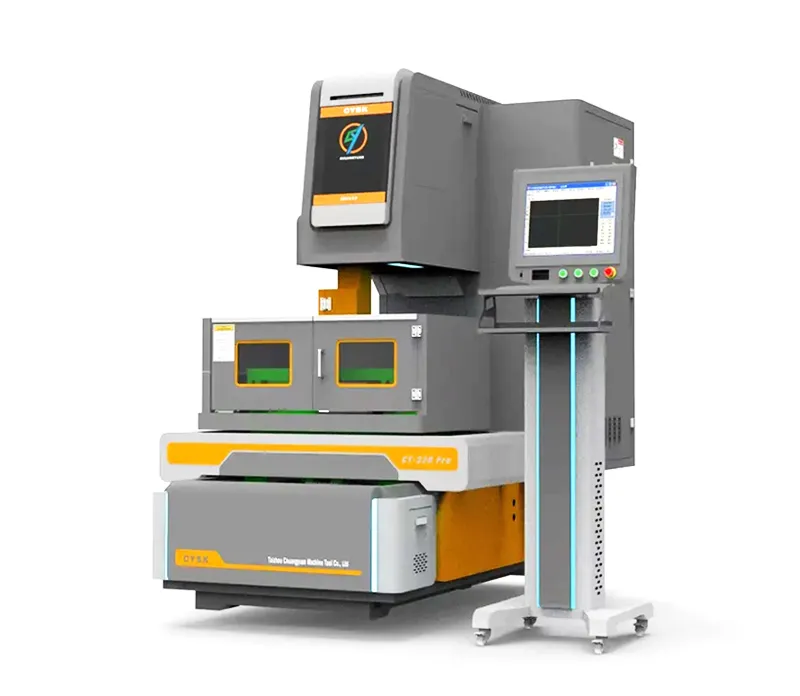
Präzisions-EDM-Drahtschneidmaschinen | Genauigkeit ±0,003 mm

Alle Kategorien

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Mobil / WhatsApp
WeChat
LinkedIn
Name
Unternehmensname
Nachricht
0/1000
Anhang
Bitte laden Sie mindestens einen Anhang hoch
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Präzisions-Lösungen für Drahterodiermaschinen von Taizhou Chuang Yuan Machine Tool

Präzisions-Lösungen für Drahterodiermaschinen von Taizhou Chuang Yuan Machine Tool

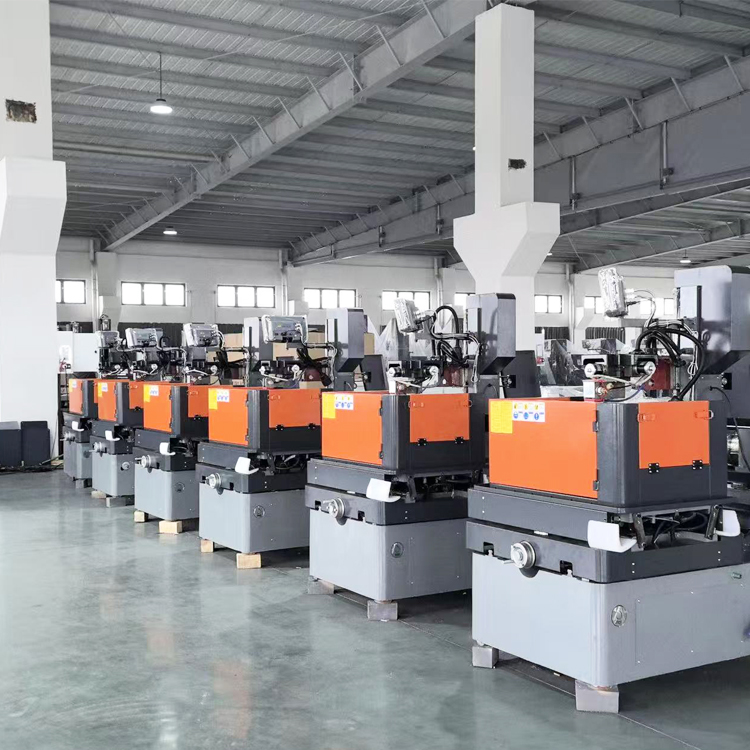
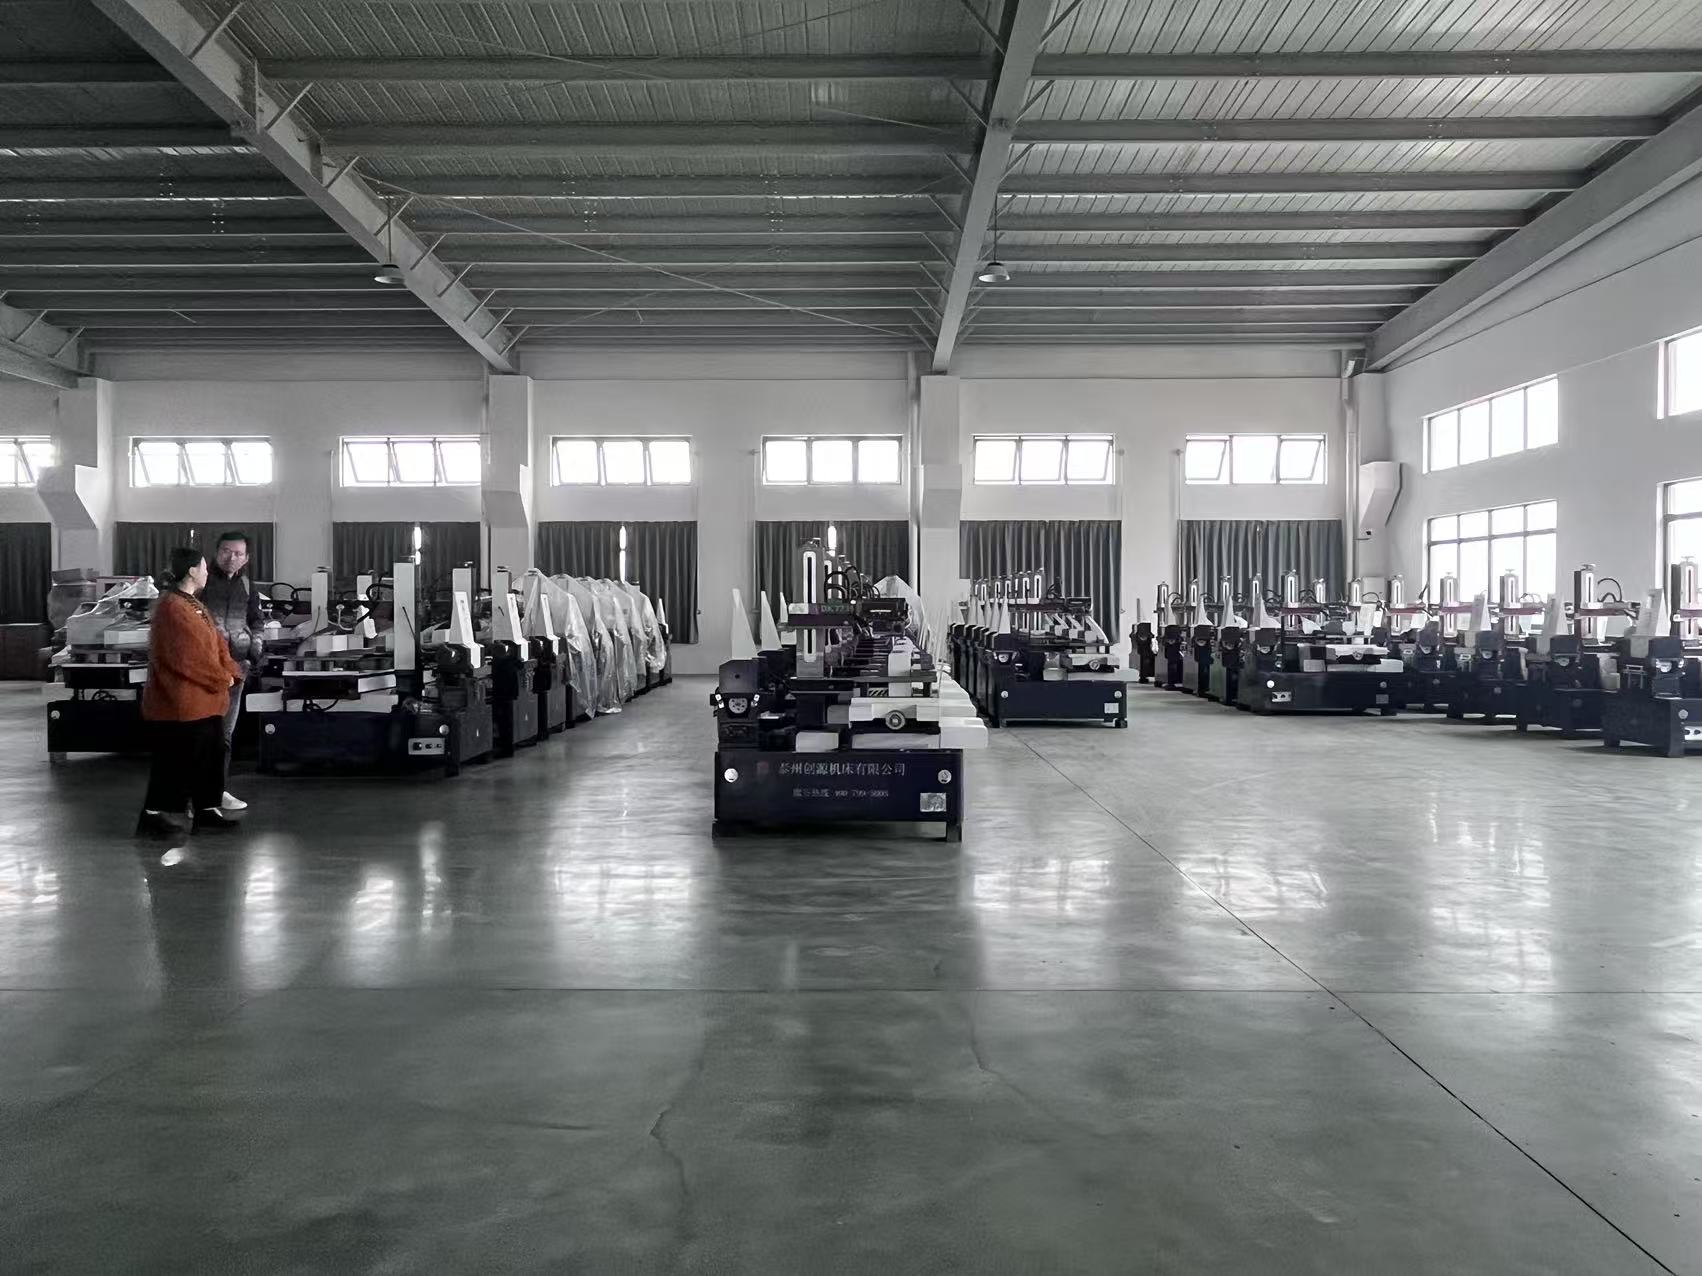
Taizhou Chuang Yuan Machine Tool Co., Ltd. fertigt seit 2003 Mesin Edm Wire Cut-Anlagen und beliefert Formenbauunternehmen, Zulieferer der Luft- und Raumfahrtindustrie, Hersteller medizinischer Geräte sowie Werkzeugstanzbetriebe in über 20 Exportländern. Unsere Mesin Edm Wire Cut-Plattformen erreichen eine Wiederholgenauigkeit von ±0,003 mm, schneiden gehärteten Stahl bis zu 60 HRC und erzielen eine Oberflächenrauheit von bis zu Ra 0,8 µm in einem einzigen Durchgang – wodurch die meisten nachfolgenden Polierschritte entfallen. In Formenfabriken Südostasiens führen Bediener üblicherweise automatisierte Nachtschichten durch; unsere automatische Drahtaufnahme und die 4-Achsen-Neigungskontrolle gewährleisten stabile, unbemannte Betriebszeiten von 10 bis 14 Stunden. Ein thailändischer Spritzgusskunden ersetzte zwei ältere Anlagen durch unser Modell mit 500 mm Verfahrweg und senkte innerhalb von drei Monaten die Nacharbeit an Elektroden um 32 Prozent. Da wir Forschung, Produktion und Vertrieb in Jiangsu integriert haben, werden Ersatzteile innerhalb von 48 Stunden versandt, und Fern-Diagnosen lösen 90 Prozent aller Serviceanfragen ohne Vor-Ort-Einsatz.
Angebot anfordern

Fallstudie

32 Prozent weniger Nacharbeit für einen thailändischen Spritzgussformenhersteller

Ein Formenbauer aus Bangkok, der Auto-Innenteile herstellt, hatte Probleme mit nicht passenden Kavitätseinsätzen; manuelles Ausgleichen am Werkbank nahm pro Form sechs Stunden in Anspruch. Das Unternehmen installierte ein Mesin-EDM-Drahtschneidzentrum mit 500 × 400 mm Verfahrweg und 0,25 mm Messingdraht. Bei einer Schnittgeschwindigkeit von 180 mm²/min in SKD61 mit 48 HRC hielt man über 12 Kavitäten eine Toleranz von ±0,005 mm ein. Die Nacharbeit sank innerhalb von 90 Tagen um 32 Prozent, und die Termintreue stieg von 84 auf 96 Prozent – mit dem Ergebnis, dass zwei neue Aufträge von Automobilzulieferern der zweiten Stufe gewonnen wurden.

14-stündige unbeaufsichtigte Fertigungsläufe für einen deutschen Werkzeug- und Formenbau-Betrieb

Ein Werkzeug- und Formenbau-Betrieb aus Stuttgart benötigte kurzfristig zusätzliche Kapazität – ohne zusätzliche Mitarbeiter. Ihre Mesin-EDM-Drahterodiermaschine mit automatischem Draht-Einfädeln und geschlossenem Kühlkreislauf lief 14 Stunden unüberwacht und erodiert pro Nacht 1,2 m Werkzeugstahl mit einer Härte von 55 HRC. Die Ausschussquote sank auf 0,4 Prozent, und die jährliche Ausbringung stieg bei gleichbleibender Personalstärke um 21 Prozent. Der Geschäftsführer nannte wiederholbare Genauigkeit und eine einfache englischsprachige HMI als entscheidende Kaufkriterien.

Oberflächengüte Ra 0,8 µm für einen mexikanischen Medizintechnik-Zulieferer

Ein Zulieferer für chirurgische Instrumentenformen aus Guadalajara benötigte spiegelglatte Kavitäten. Mit der Mehrdurchgangs-Technologie der Mesin-EDM-Drahterodiermaschine erreichte man auf Edelstahl-Einsätzen eine Oberflächengüte von Ra 0,8 µm und eliminierte so 40 Minuten manuelles Polieren pro Kavität. Die Erstbemusterungs-Freigabequote stieg auf 98 Prozent, und die monatliche Formenausbringung erhöhte sich von 18 auf 25 Einheiten – ohne Neueinstellungen.

Verwandte Produkte

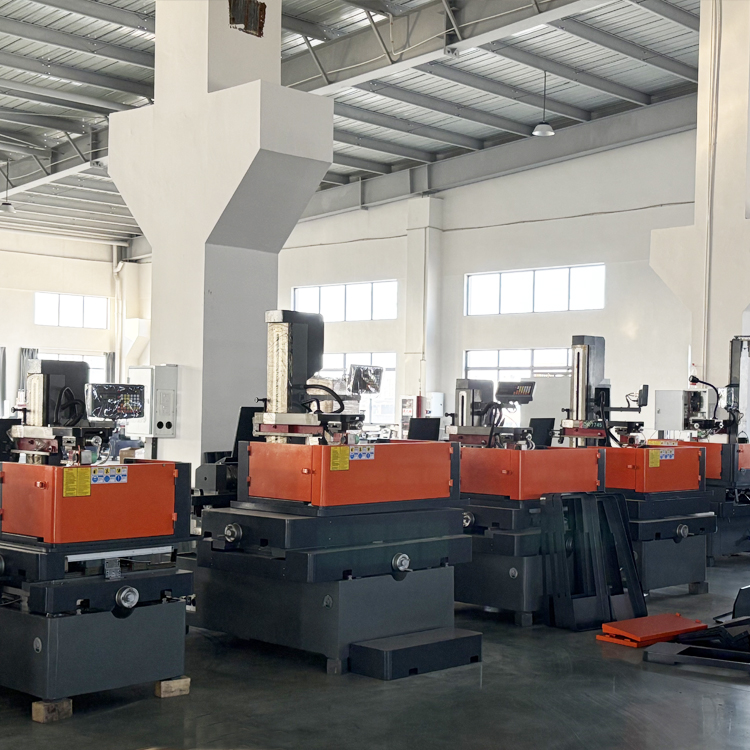
Die Herstellung einer zuverlässigen Mesin-Edm-Wire-Cut-Maschine beginnt lange vor der Montage. Bei Taizhou Chuang Yuan Machine Tool Co., Ltd., gegründet im Jahr 2003 in der chinesischen Provinz Jiangsu, durchläuft jede Mesin-Edm-Wire-Cut-Plattform eine strukturierte Kette aus Forschung, Gießerei, Bearbeitung, Montage, Kalibrierung und Validierung. Wir beginnen mit einer Finite-Elemente-Analyse des C-Rahmens und der Säule und wählen hochwertiges Gusseisen aus, das sechs Monate lang natürlichen Alterungsprozessen unterzogen wird, um innere Spannungen abzubauen. Dieser Schritt ist entscheidend, denn bereits eine thermische Drift von zwei Grad Celsius kann während eines zehnstündigen unbeaufsichtigten Schnitts die Drahtposition um mehrere Mikrometer verschieben. Nach der Grobbearbeitung auf unseren eigenen Portalfräsmaschinen werden Bett, Säule und Tisch auf eine Ebenheit von weniger als 0,01 mm pro Meter geschliffen; anschließend erfolgt an kritischen Führungsoberflächen eine manuelle Schabarbeit, um langfristige geometrische Stabilität sicherzustellen. Das Drahttransportsystem nutzt präzise Diamantführungen und dicht gelagerte Lager mit einer Lebensdauer von über 8.000 Betriebsstunden, während der Impulsgenerator individuell auf jede Maschine abgestimmt wird, um stabile Entladungen bei Strömen zwischen 1 A und 12 A zu gewährleisten. Auf Softwareseite laden unsere Ingenieure vorkonfigurierte Schnittparameterbibliotheken für gängige Werkstoffe wie SKD11, SKD61, 718H, NAK80, Hartmetall, Kupfer und Aluminium. Anwender in verschiedenen Märkten arbeiten unterschiedlich: Europäische Werkstätten legen besonderen Wert auf Oberflächenqualität und vollständige Rückverfolgbarkeit; südostasiatische Fabriken führen häufig automatisierte Nachtschichten durch und priorisieren Zuverlässigkeit beim Draht-Einfädeln; mittelöstliche Jobshops schätzen schnelle Rüstzeiten zwischen verschiedenen Aufträgen. Unsere Parameterbibliothek sowie die englischen, spanischen und russischen Benutzeroberflächen spiegeln diese Gewohnheiten wider. Vor dem Versand unterzieht jede Mesin-Edm-Wire-Cut-Einheit einem 72-stündigen Dauerschnitttest an gehärtetem Stahl; die Maßberichte werden mit einem Laserinterferometer erfasst; die axiale Positionsgenauigkeit wird auf ±0,003 mm und die Wiederholgenauigkeit auf ±0,002 mm verifiziert. Weltweit setzen unsere Mesin-Edm-Wire-Cut-Systeme Formenbauer in Deutschland, Werkzeugstempelhersteller in Mexiko, Zulieferer für die Luft- und Raumfahrtindustrie in der Türkei sowie Elektronik-Werkzeugbauwerke in Vietnam ein. In einem dokumentierten Projekt schnitt ein vietnamesischer Steckverbinderformenhersteller 0,3 mm breite Nuten in 55 HRC hartes Stahlmaterial mit einer Schnittleistung von 150 mm²/min und hielt dabei die Toleranz innerhalb von ±0,004 mm über ein 300 mm großes Werkstück – wodurch ein nachgeschalteter Schleifprozess entfiel und die Durchlaufzeit um vier Tage verkürzt wurde. Service-Daten zeigen, dass mehr als 90 Prozent aller technischen Supportanfragen innerhalb eines Geschäftstages fernmündlich oder ferngesteuert gelöst werden; dies wird durch ein Ersatzteillager unterstützt, das kritische Komponenten innerhalb von 48 Stunden versendet. Wir bieten zudem Inbetriebnahme vor Ort, Bediener-Schulungen sowie präventive Wartungspläne an, die den Drahtverbrauch vorhersehbar halten – typischerweise zwischen 0,28 und 0,35 kg pro Schnittstunde. Diese durchgängige Disziplin ermöglicht es einer Mesin-Edm-Wire-Cut-Maschine von Chuang Yuan, wiederholbare Genauigkeit, dokumentierte Verfügbarkeit und geringere Kosten pro Werkstück für Kunden in mehr als zwanzig Ländern zu liefern.

Häufig gestellte Fragen

Welche Toleranzen kann eine Mesin-EDM-Drahterodiermaschine im täglichen Betrieb einhalten?

Unsere Mesin-Edm-Wire-Cut-Anlagen sind auf eine axiale Positioniergenauigkeit von ±0,003 mm und eine Wiederholgenauigkeit von ±0,002 mm verifiziert. In der praktischen Fertigung an vergütetem Stahl mit einer Härte von 50 bis 60 HRC halten die meisten Kunden über ein Werkstück von 300 mm eine Toleranz von ±0,005 mm ein. Jede Maschine wird mit einem Laser-Interferometer-Prüfbericht geliefert, sodass Sie die Genauigkeit vor der Inbetriebnahme selbst überprüfen können.
Mit automatischem Draht-Einfädeln, geschlossenem Kühlkreislauf und stabiler Entladungssteuerung läuft eine Mesin-Edm-Wire-Cut-Maschine typischerweise 10 bis 14 Stunden unbeaufsichtigt. Kunden in Deutschland und Thailand berichten über Nachtschicht-Läufe mit Ausschussanteilen unter 0,5 Prozent – vorausgesetzt, der in unserem Wartungsplan festgelegte Draht- und Filterwechsel erfolgt termingerecht.
Ein einzelner grober Schnitt erreicht Ra 2,5 bis 3,2 µm; zwei Zusatzschnitte („trim passes“) erreichen Ra 1,0 bis 1,2 µm; drei bis vier Zusatzschnitte erreichen Ra 0,8 µm bei Stahl-Einsätzen. Dies erspart häufig das manuelle Polieren – wie ein mexikanischer Hersteller medizinischer Formen nach dem Wechsel auf unseren Mehrpass-Mesin-Edm-Wire-Cut-Prozess bestätigte.
Wir bieten Inbetriebnahme vor Ort, Schulung der Bediener in englischer Sprache sowie lebenslange technische Unterstützung. Per Fernwartung werden über 90 Prozent aller Serviceanfragen innerhalb eines Arbeitstages gelöst; Ersatzteile versenden wir innerhalb von 48 Stunden ab unserem Lager in Jiangsu. Wir beliefern Kunden in mehr als 20 Ländern und können bei Bedarf Besuche lokaler Partner in wichtigen Absatzmärkten organisieren.
Standardmodelle des Mesin-Edm-Wire-Cut werden 30 bis 45 Tage nach Erhalt der Anzahlung ausgeliefert; kundenspezifische Verfahrwege oder Konusoptionen benötigen ggf. bis zu 60 Tage. Die Exportverpackung umfasst Korrosionsschutzfolie, Vakuumbeutel und Holzkisten; wir unterstützen FOB-, CIF- und Tür-zu-Tür-Lieferbedingungen inklusive vollständiger Dokumentation für die Zollabfertigung.

Verwandte Artikel

Warum modulare Federmaschinen einen schnellen Wechsel zwischen verschiedenen Federproduktionsarten unterstützen

14

Jul

Warum modulare Federmaschinen einen schnellen Wechsel zwischen verschiedenen Federproduktionsarten unterstützen

Produktionsengpässe herkömmlicher integrierter Federformmaschinen: Die moderne Metallumformfertigung zeichnet sich zunehmend durch diversifizierte Produktspezifikationen und Mischchargenfertigung aus. Viele Produktionsanlagen müssen Federn ...
Mehr anzeigen
Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

14

Jul

Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

Die Entwicklung der flexiblen Fertigung durch modulare Architektur: Moderne industrielle Landschaften erfordern ein hohes Maß an Anpassungsfähigkeit, wobei die Fähigkeit, Produktionskonfigurationen schnell zu wechseln, den operativen Rhythmus einer Anlage bestimmt...
Mehr anzeigen
So passen Sie Werkzeughalter für Federmaschinen für die Herstellung von Federn mit speziellen Formen an

03

Aug

So passen Sie Werkzeughalter für Federmaschinen für die Herstellung von Federn mit speziellen Formen an

Meistern komplexer Herausforderungen bei der Federherstellung – Die Bewältigung der Feinheiten der Hochgeschwindigkeits-Industrieproduktion erfordert ein tiefes Verständnis der Drahtzufuhrdynamik, mechanischer Toleranzen und der Mehrachsen-Biege-Mechanik moderner automatisierter …
Mehr anzeigen
Welche Exportqualitätsstandards verlangen internationale Kunden für Drahtschneidemaschinenprodukte

03

Aug

Welche Exportqualitätsstandards verlangen internationale Kunden für Drahtschneidemaschinenprodukte

Verständnis der internationalen Exportkompatibilität in der Präzisionsbearbeitung: Die Navigation durch die komplexe Landschaft des globalen Industriehandels erfordert ein gründliches Verständnis der strengen technischen Standards, die ausländische Käufer für fortschrittliche Metall...
Mehr anzeigen

Kunden-Testimonials

Daniel Weber, Leiter Werkzeugbau, Stuttgart, Deutschland
Genauigkeit, die unser Nacharbeitungsproblem beendete

Wir fertigen Automobilformen und hatten zuvor wöchentlich mit einer falschen Einlageposition zu kämpfen. Seit der Installation ihres Mesin-Edm-Wire-Cut-Zentrums liegt die Toleranz konstant innerhalb von ±0,005 mm, und der Nacharbeitanteil sank innerhalb von drei Monaten um rund 30 Prozent. Die unbesetzten Nachtschichten laufen stabil, und ihre Ingenieure beantworteten während der Inbetriebnahme jede Frage. Es handelt sich um eine solide Investition.

Miguel Santos, Produktionsleiter, Guadalajara, Mexiko
Schneller Service und zuverlässige Schnitte in der Großserienfertigung

Unsere Werkstatt arbeitet mit zwei Schichten auf gehärtetem Matrizenstahl, und die Maschine hält die Genauigkeit seit über einem Jahr ein. Die Ausbringung stieg um rund 20 Prozent, da die Aufspannung einfach ist und das Draht-Einfädeln automatisch erfolgt. Als wir ein Leitteil benötigten, traf es innerhalb von vier Tagen ein. Das Mesin-Edm-Wire-Cut-Supportteam versteht den Druck der Serienfertigung.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000
Bestätigte Genauigkeit, untermauert durch dokumentierte Prüfdaten

Bestätigte Genauigkeit, untermauert durch dokumentierte Prüfdaten

Genauigkeitsangaben bedeuten wenig, ohne dass sie belegt sind; daher wird jede Mesin-Edm-Wire-Cut-Maschine von Chuang Yuan vor dem Versand gemessen und dokumentiert. Wir überprüfen die axiale Positionierung auf ±0,003 mm und die Wiederholgenauigkeit auf ±0,002 mm mithilfe eines Laserinterferometers und führen einen 72-stündigen Dauer-Schneidetest an gehärtetem Stahl durch, um die thermische Stabilität zu bestätigen. In der Praxis halten Werkzeugbau-Betriebe in Thailand und Deutschland während ganztägiger Produktionsschichten eine Toleranz von ±0,005 mm über 300-mm-Werkstücke ein. Da thermische Drift der Hauptfeind des Drahterodierens ist, werden unsere Gussteile sechs Monate lang natürlichen Alterungsprozessen unterzogen, und das Kühlsystem arbeitet im geschlossenen Kreislauf, wodurch sich die Entladungsbedingungen während 10- bis 14-stündiger unbeaufsichtigter Betriebszeiten stabil halten. Die Kunden erhalten den dimensionsbezogenen Prüfbericht zusammen mit der Maschine – dies verkürzt die Abnahmetests und unterstützt Qualitätsaudits in Lieferketten der Automobil- und Medizintechnikbranche. Dieser datenbasierte Ansatz hat Käufern in über 20 Ländern geholfen, Ausschuss und Nacharbeit zu reduzieren; ein thailändischer Kunde senkte die Nacharbeit innerhalb von 90 Tagen um 32 Prozent.
Anwendungsorientiertes Design für Formen-, Werkzeug- und Medizinteile-Bearbeitung

Anwendungsorientiertes Design für Formen-, Werkzeug- und Medizinteile-Bearbeitung

Verschiedene Branchen schneiden unterschiedlich, und unsere Mesin-EDM-Drahterodiermaschinen-Plattformen sind auf diese Gewohnheiten abgestimmt. Formenbauer, die SKD61 mit einer Härte von 48 bis 55 HRC bearbeiten, erhalten Parameterbibliotheken, die speziell für Hohlraum-Arbeiten optimiert sind und eine Grobbearbeitungsrate von 180 mm²/min sowie eine Oberflächenrauheit von Ra 0,8 µm bei der Feinbearbeitung ermöglichen. Hersteller medizinischer Geräte benötigen gratfreie Kanten an Edelstahl-Einsätzen; daher liefern wir Mehrdurchgangs-Abschneideparameter, die manuelles Polieren überflüssig machen und einem mexikanischen Kunden halfen, die Erstbeurteilungsquote auf 98 Prozent zu steigern. Zulieferer für die Luft- und Raumfahrtindustrie, die schwierige Legierungen bearbeiten, schätzen die 4-Achsen-Neigungskontrolle und die Positioniergenauigkeit von ±0,003 mm für schräge Merkmale. Jobshops im Nahen Osten legen Wert auf schnelle Umrüstungen; daher speichert unsere HMI Arbeitsrezepte und ruft sie innerhalb weniger Sekunden wieder ab. Wir berücksichtigen zudem infrastrukturelle Unterschiede: So bieten wir Spannungskonfigurationen für Netze mit 380 V, 415 V und 440 V sowie Benutzeroberflächen in Englisch, Spanisch und Russisch.
WhatsApp WhatsApp E-Mail E-Mail Mobil Mobil OBENOBEN