Wasserstrahl-Metallschneidmaschine | Kalt, präzise und verzugsfrei

Alle Kategorien

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Mobil / WhatsApp
WeChat
LinkedIn
Name
Unternehmensname
Nachricht
0/1000
Anhang
Bitte laden Sie mindestens einen Anhang hoch
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Präzises Metallschneiden mit Wasserstrahlmaschine von einem vertrauenswürdigen chinesischen Hersteller

Präzises Metallschneiden mit Wasserstrahlmaschine von einem vertrauenswürdigen chinesischen Hersteller

Die Taizhou Chuang Yuan Machine Tool Co., Ltd. fertigt seit 2003 präzise Werkzeugmaschinen in ihrer 18.000 Quadratmeter großen Produktionsstätte in der Stadt Taizhou, Provinz Jiangsu, China. Unsere Wasserstrahl-Schneidemaschinen-Lösungen richten sich an Verarbeiter, die kalte, verzugsfreie Schnittkanten benötigen. Die Wasserstrahl-Technologie schneidet Stahl, Edelstahl, Aluminium, Titan, Kupfer und Messing bis zu einer Dicke von 200 mm ohne Wärmeeinflusszone, sodass Härte und Ebenheit stabil bleiben. Die Positioniergenauigkeit beträgt ±0,05 mm bei einer Wiederholgenauigkeit von ±0,02 mm, die Oberflächenrauheit liegt zwischen Ra 1,6 und Ra 3,2, und ein Pumpendruck von 380 bis 420 MPa ermöglicht Schnittgeschwindigkeiten von bis zu 3.000 mm pro Minute bei 6-mm-Weichstahl. Der Abrasivverbrauch pro Stunde beträgt lediglich 250 bis 350 kg, wodurch die Verbrauchsmaterialkosten im Vergleich zu thermischen Verfahren um 20 bis 30 Prozent gesenkt werden. Eigene EDM-Maschinen, Bearbeitungszentren, Drehmaschinen und Tieflochbearbeitungsmaschinen stellen die Strukturkomponenten her und gewährleisten so volle Qualitätskontrolle.
Angebot anfordern

Bewährte Metallbearbeitung mit Wasserstrahlmaschinen – Projekte weltweit

Norwegischer Fertiger schneidet 120-mm-Titan-Aerospace-Teile

Ein führender norwegischer Luft- und Raumfahrtzulieferer stieß bei der Bearbeitung extrem dicker, 120 mm starker Titanplatten – vorgesehen für kritische Triebwerksaufhängungen von Flugzeugen – auf gravierende technische Herausforderungen: Herkömmliche thermische Schneidverfahren lösten stets zerstörerische thermische Rissbildung, Randhärtung und starke metallurgische Verzerrungen aus. Um diese Hindernisse zu überwinden, kam unsere fortschrittliche fünfachsige Wasserstrahl-Schneidmaschine zum Einsatz, die erfolgreich eine äußerst schmale Schnittbreite von 0,8 mm, kontinuierliche kalte Schneidgeschwindigkeiten von 120 mm pro Minute und absolut keine Wärmeeinflusszone über das gesamte Werkstück hinweg erreichte. Die Hochdruck-Intensivpumpe des Systems sowie die präzisen CNC-Bewegungssteuerungen gewährleisteten, dass die Maßabweichung über einen Serienlauf von 600 komplexen Teilen streng innerhalb von ±0,08 mm blieb, während die Ausschussrate von ineffizienten 6 Prozent auf außergewöhnliche 1,2 Prozent sank.

Türkisches Servicecenter schneidet jährlich 8.000 Tonnen Edelstahl

Ein führender türkischer Metall-Service-Center stand vor wachsenden betrieblichen Ineffizienzen und hohen Ausschussraten bei der jährlichen Verarbeitung von über 8.000 Tonnen hochwertigem Edelstahlblech mit herkömmlichen thermischen Schneidanlagen, die stets unansehnliche Randverfärbungen, starke Schlackenansammlungen und kostspielige Nachbearbeitungsschritte verursachten. Um diese Probleme zu beheben, installierten wir unsere Hochleistungs-Wasserstrahlschneidmaschine mit zwei Schneidköpfen, die für einen robusten Betrieb bei einem konstanten Pumpendruck von 400 MPa und einer präzise regulierten Abrasivzufuhr von 320 kg pro Stunde mit Granat ausgelegt ist; dies ermöglicht das glatte Schneiden von 20 mm dickem 304-Edelstahl mit beeindruckenden 1.100 mm pro Minute. Als direkte Folge dieses technologischen Upgrades sanken die internen Nacharbeitungsquoten des Betriebs um 35 Prozent, die termingerechte Lieferleistung an Kunden stieg auf außergewöhnliche 98 Prozent, und die gesamten jährlichen Betriebskosten verringerten sich um 85.000 USD.

Brasilianischer Aufzugshersteller steigert Produktion um 45 Prozent mit zwei Schneidköpfen

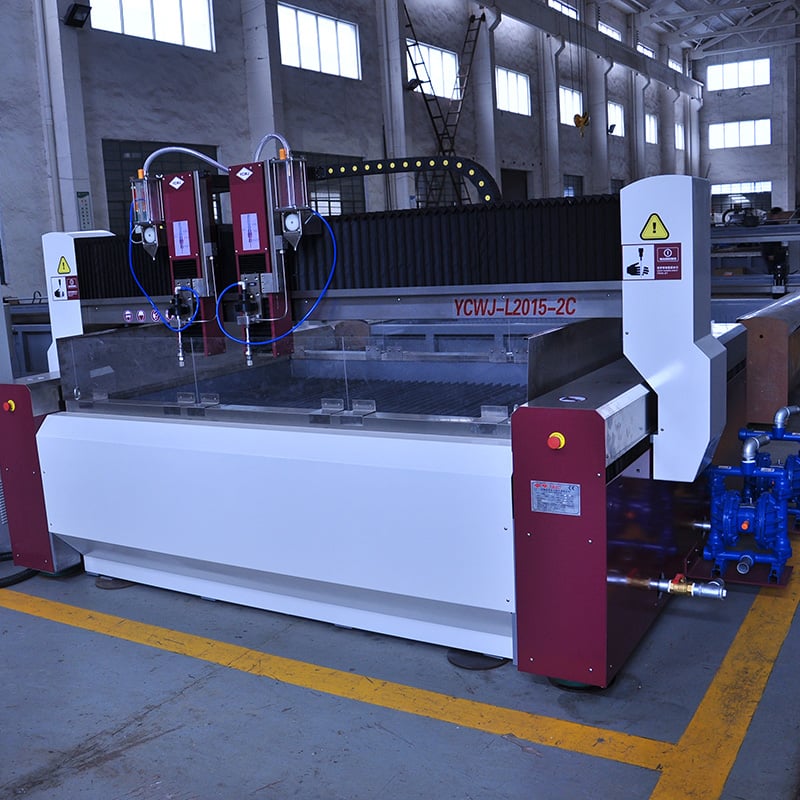
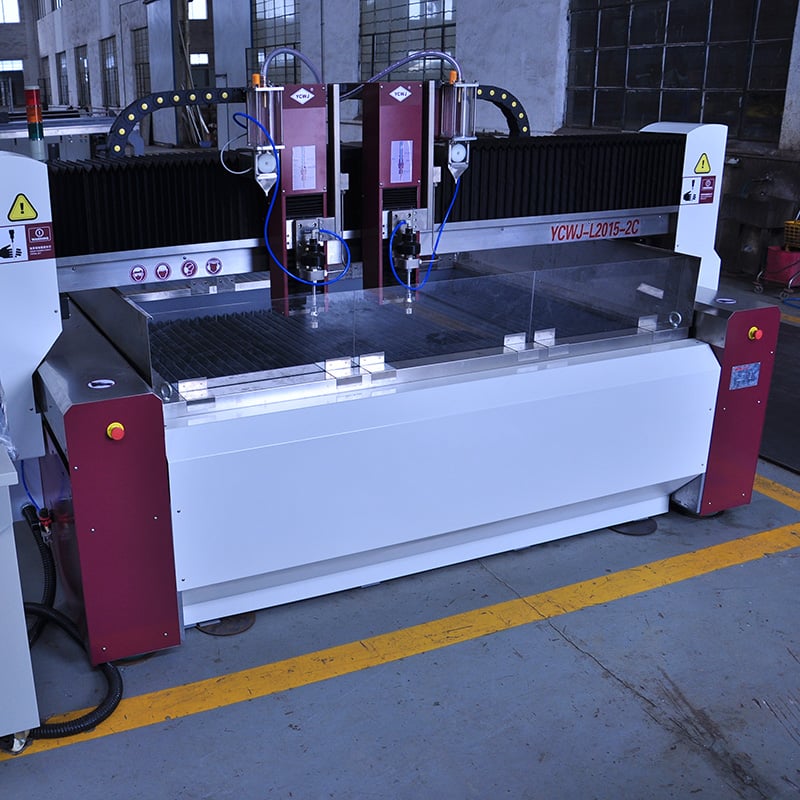
Ein führendes brasilianisches Aufzugherstellungsunternehmen hatte mit geringer Produktionsleistung, langsamen Schneidgeschwindigkeiten und häufigem Wechsel der Schneidklingen zu kämpfen, während es dekorative architektonische Edelstahlplatten für Gewerbegebäude in ganz Südamerika fertigte. Unser Ingenieurteam integrierte erfolgreich eine spezialisierte Wasserstrahlschneidmaschine für Metall mit zwei Schneidköpfen und einem robusten Arbeitstisch mit den Abmessungen 1.500 mm × 3.000 mm. Dadurch verdoppelte sich die Verarbeitungsleistung bei empfindlichen Edelstahlplatten mit einer Stärke von 3 mm auf beeindruckende 2.400 mm pro Minute. Diese strategische Modernisierung steigerte die gesamte Werksproduktion um beachtliche 45 Prozent; gleichzeitig verbesserte die präzise Mehrachsen-Bewegungssteuerung die Gesamtflachheit der Platten auf außergewöhnliche ±0,1 mm pro Meter. So konnte der Kunde jährlich erfolgreich 120 bedeutende Aufzug-Modernisierungs- und Neubauprojekte in ganz Südamerika beliefern.

Verwandte Produkte

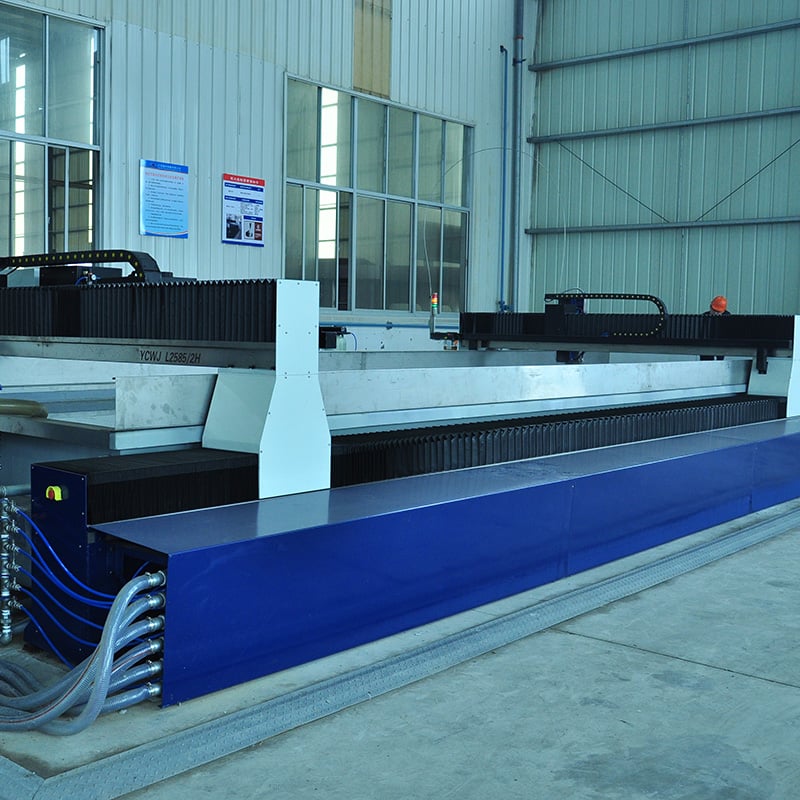
Metallschneiden mittels Wasserstrahl-Technologie ist zu einem Standardverfahren für die kalte, präzise Trennung metallischer Werkstoffe geworden, da hier Material durch einen Hochdruck-Wasserstrahl mit abrasiven Partikeln – und nicht durch Wärme – entfernt wird. Taizhou Chuang Yuan Machine Tool Co., Ltd. betreibt seit 2003 Forschung, Entwicklung, Produktion und Vertrieb aus einer Hand; unsere Wasserstrahl-Anlagen sind speziell für Fertiger konzipiert, die wiederholbare Genauigkeit, minimale Schnittfugenbreite und keinerlei thermische Verzugseffekte verlangen. Der Schneidprozess beginnt an einer Intensivpumpe, die den Wasserdruck auf 380 bis 420 MPa erhöht. Eine Diamantdüse mit typischerweise 0,25 bis 0,35 mm Durchmesser erzeugt einen kohärenten Strahl, der durch eine Mischkammer fließt, in der Granat-Schleifmittel mit einer Korngröße von 80 bis 120 Mesh zugeführt wird. Der abrasive Wasserstrahl tritt durch eine Hartmetall-Düse mit 0,76 bis 1,02 mm Durchmesser aus und trifft auf das Werkstück, das auf einem Granit- oder Stahltisch mit einer Arbeitsfläche von 1.500 mm × 3.000 mm bis 2.000 mm × 6.000 mm positioniert ist. CNC-Bewegungssysteme positionieren den Schneidkopf mit einer Genauigkeit von ±0,05 mm und einer Wiederholgenauigkeit von ±0,02 mm, während das Steuerungssystem die Vorschubgeschwindigkeit je nach Materialdicke und -härte zwischen 200 und 3.000 mm pro Minute regelt. Da der Strahl keine wärmebeeinflusste Zone erzeugt, behalten Werkstoffe wie Edelstahl 304, Aluminiumlegierung 6061, Titan Grad 5, HARDOX-Verschleißblech und Panzerstahl ihre ursprünglichen metallurgischen Eigenschaften – eine entscheidende Voraussetzung für die Öl- und Gas-, Luft- und Raumfahrt-, Kernenergie-, Schiffbau- sowie Architektur-Metallindustrie. Typische Schnitttoleranzen liegen bei ±0,1 mm für dünne Bleche und bei ±0,3 mm für 100 mm dicke Platten; die Oberflächenrauheit liegt meist zwischen Ra 1,6 und Ra 3,2 – oft entfällt dadurch eine Nachbearbeitung. Auch das Management der Verbrauchsmaterialien ist entscheidend: Eine 400-MPa-Pumpe verbraucht 250 bis 350 kg Schleifmittel pro Stunde; unsere eigenentwickelten Schleifmittelförderer gewährleisten einen stabilen Durchsatz, sodass die Schnittfugenbreite konstant zwischen 0,8 und 1,2 mm gehalten wird. Unsere hauseigenen EDM-Maschinen, Bearbeitungszentren, Rohrherstellungsmaschinen, Längsschneidanlagen, Querschneidanlagen, Drehmaschinen und Tieflochbohrmaschinen fertigen kritische Strukturkomponenten – so stellen wir sicher, dass jeder Rahmen, jede Portalkonstruktion und jeder Tank vor Auslieferung strengen Qualitätsstandards genügen. Feld-Daten aus mehr als 20 Exportländern belegen, dass unsere Anlagen eine Betriebsverfügbarkeit von 92 bis 96 Prozent erreichen, eine Dichtungslaufzeit der Pumpen von 2.800 bis 3.500 Stunden aufweisen und im Vergleich zum Plasma- oder Laserschneiden dickwandiger Metalle Betriebskosten um 15 bis 25 Prozent senken. In Deutschland schnitt ein Jobshop 25 mm dicke Edelstahl-Flansche mit einer um 40 Prozent verkürzten Nachbearbeitungszeit; in Vietnam trennte eine Werft 60 mm dicke Rumpfplatten mit 180 mm pro Minute – ohne Randrissbildung; in Indien fertigte ein Pumpenhersteller 80 mm dicke Gusseisen-Gehäuse mit einer Ebenheit von weniger als 0,15 mm pro Meter. Globale Kunden schätzen zudem unseren englischsprachigen technischen Support, die Fern-Diagnose, die Verfügbarkeit von Ersatzteilen innerhalb von 72 Stunden in wichtigen Absatzmärkten sowie Schulungsprogramme, mit denen Maschinenbediener innerhalb von fünf Tagen volle Produktivität erreichen. Da weltweit immer mehr Branchen zu einer Produktion mit hoher Variantenvielfalt bei geringen Losgrößen übergehen, bietet die Wasserstrahl-Schneidtechnik von Chuang Yuan eine flexible, umweltfreundliche Lösung: keine Abgase, kein Staub, minimale Materialverschwendung und die Möglichkeit, Teile eng aneinanderzulegen, um die Ausbeute zu maximieren. Ob beim Prototyping einzelner Halterungen oder im Dreischichtbetrieb für architektonische Blechteile – unsere Maschinen liefern die Genauigkeit, Geschwindigkeit und Zuverlässigkeit, die internationale Fertiger erwarten.

Häufig gestellte Fragen

Welche Materialien kann eine Wasserstrahlschneidmaschine für Metalle verarbeiten?

Sie schneidet praktisch jedes Metall, darunter Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer, Messing, Titan, Werkzeugstahl und Panzerplatten. Die Dicke reicht von 0,5 mm dickem Blech bis zu 200 mm dicken Platten. Da der Prozess kalt ist, behalten gehärtete und wärmeempfindliche Legierungen ihre Eigenschaften. Auch Nichtmetalle wie Stein, Glas und Verbundwerkstoffe lassen sich auf derselben Plattform schneiden.
Bei einem Druck von 380 bis 420 MPa betragen die typischen Schnittgeschwindigkeiten 3.000 mm pro Minute bei 6 mm dickem Baustahl, 1.100 mm pro Minute bei 20 mm dickem Edelstahl und 180 mm pro Minute bei 60 mm dicken Platten. Die maximale Dicke beträgt 200 mm bei reduzierter Geschwindigkeit. Unsere Ingenieure stellen Ihnen Schnittgeschwindigkeitstabellen für Ihr genaues Material und Ihre genaue Dicke zur Verfügung.
Der Abrasivverbrauch liegt bei 250 bis 350 kg pro Stunde, und der Stromverbrauch beträgt etwa 37 bis 45 kW. Die kombinierten Kosten für Verbrauchsmaterialien und Energie liegen üblicherweise zwischen 6 und 12 USD pro Stunde, abhängig von der Werkstückdicke. Kunden senken die gesamten Schneidkosten im Vergleich zu thermischen Verfahren typischerweise um 15 bis 25 Prozent, da eine Nachbearbeitung entfällt.
Wir exportieren in mehr als 20 Länder und stellen englischsprachige Handbücher, Fern-Diagnose, Video-Schulungen sowie vor-Ort-Installation bereit. Ersatzteile erreichen wichtige Häfen innerhalb von 72 Stunden. Unsere Ingenieure reagieren innerhalb von 12 Stunden auf technische Fragen, und wir schulen Ihre Bediener innerhalb von etwa fünf Tagen bis zur vollen Produktivität.

Verwandte Artikel

Verarbeitungsmerkmale der EDM-Drahtschneidemaschine

24

Dec

Verarbeitungsmerkmale der EDM-Drahtschneidemaschine

Mehr anzeigen
So passen Sie Werkzeughalter für Federmaschinen für die Herstellung von Federn mit speziellen Formen an

03

Aug

So passen Sie Werkzeughalter für Federmaschinen für die Herstellung von Federn mit speziellen Formen an

Meistern komplexer Herausforderungen bei der Federherstellung – Die Bewältigung der Feinheiten der Hochgeschwindigkeits-Industrieproduktion erfordert ein tiefes Verständnis der Drahtzufuhrdynamik, mechanischer Toleranzen und der Mehrachsen-Biege-Mechanik moderner automatisierter …
Mehr anzeigen
Warum eine multifunktionale EDM-Maschine die Anforderungen von Werkzeug- und Teilefertigungsbetrieben mit gemischter Produktion erfüllt

14

Aug

Warum eine multifunktionale EDM-Maschine die Anforderungen von Werkzeug- und Teilefertigungsbetrieben mit gemischter Produktion erfüllt

Die Komplexität hochgemischter Fertigungsumgebungen meistern – Der Betrieb einer modernen industriellen Produktionsanlage fühlt sich oft an wie das Jonglieren mit einem Dutzend gleichzeitig rotierender Teller, insbesondere bei hochgemischten, niedrigvolumigen Fertigungsplänen. Pl...
Mehr anzeigen
Welche Vorteile für Unternehmen ergeben sich aus dem Austausch alter EDM-Funkenerosionsmaschinen?

03

Aug

Welche Vorteile für Unternehmen ergeben sich aus dem Austausch alter EDM-Funkenerosionsmaschinen?

Ermittlung veralteter Einschränkungen bei der Funken-Erosionsfertigung: Der Betrieb ausgereifter, jahrzehntealter Ausrüstung auf hochpräzisen Fertigungsflächen führt häufig zu versteckten betrieblichen Nachteilen, die sich im Laufe der Zeit stillschweigend auf die Gewinnmargen auswirken. Wenn die Produktion f...
Mehr anzeigen

Kunden-Testimonials

Klaus Berger
Keine Wärmeschäden, keine Nacharbeit

Wir schneiden 25 mm dicke Edelstahl-Flansche für chemische Anlagen. Seit der Inbetriebnahme des Chuang Yuan-Wasserschneidegeräts sind Wärmebeeinflusste Zonen verschwunden und die Nachbearbeitungszeit sank um 40 Prozent. Die Genauigkeit liegt weiterhin innerhalb von ±0,1 mm, und die Pumpe läuft bereits 3.000 Stunden ohne größere Wartung. Der Support beantwortete jede Frage innerhalb eines Tages.

Ana Ribeiro
Durchsatz verdoppelt innerhalb von sechs Monaten

Unsere Aufzugspanellenfertigungslinie benötigte mehr Geschwindigkeit und Ebenheit. Die Maschine mit zwei Bearbeitungsköpfen schneidet 3 mm dickes Edelstahlblech mit 2.400 mm pro Minute; die Ausbringung stieg um 45 Prozent, und die Ebenheit liegt bei ±0,1 mm pro Meter. Wir bearbeiten nun jährlich 120 Projekte. Montage und Schulung dauerten lediglich fünf Tage.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000
Kaltschneidegenauigkeit von ±0,05 mm erhält sämtliche metallischen Eigenschaften

Kaltschneidegenauigkeit von ±0,05 mm erhält sämtliche metallischen Eigenschaften

Die unbestrittene Kernkompetenz unserer fortschrittlichen Wasserstrahl-Schneidemaschinenreihe für Metall liegt in ihrer außergewöhnlichen kalten Trennmethode. Bei einem extremen hydraulischen Druck von 380 bis 420 MPa trennt der fokussierte abrasivbestückte Wasserstrahl metallische Werkstücke vollständig ohne thermische Einwirkung – wodurch jegliche Wärmeeinflusszone, Umschmelzschicht oder Mikrorissbildung entfällt. Mit einer erstklassigen mechanischen Positioniergenauigkeit von ±0,05 mm und einer äußerst engen Wiederholgenauigkeit von ±0,02 mm ermöglicht unsere Anlage Luft- und Raumfahrt-, Verteidigungs- sowie Medizintechnikherstellern, Toleranzen einzuhalten, die herkömmliche thermische Schneidverfahren schlicht nicht erreichen können. In strengen unabhängigen Laborprüfungen bewahrten dicke Titanplatten mit einer Stärke von 120 mm nach dem Schneiden ihre Grundhärte innerhalb einer strengen Abweichung von nur 1 Prozent; 304-Edelstahl zeigte keinerlei Oberflächenverfärbung.
Schnelle, flexible Produktion mit einer Schnittgeschwindigkeit von 3.000 mm pro Minute

Schnelle, flexible Produktion mit einer Schnittgeschwindigkeit von 3.000 mm pro Minute

Die betriebliche Produktivität bestimmt unmittelbar die Fertigungsrentabilität. Daher sind unsere Hochleistungs-Wasserstrahl-Schneidanlagen so konstruiert, dass sie auf 6 mm weichem Stahl lineare Schneidgeschwindigkeiten von bis zu 3.000 mm pro Minute und auf 20 mm industriellem Edelstahl von bis zu 1.100 mm pro Minute erreichen. Um die Ausbringung zu maximieren, ohne die Hallenfläche auszudehnen, bieten wir fortschrittliche Doppelkopf- und Mehrkopf-Konfigurationen an – ein hervorragendes Beispiel hierfür ist ein großer brasilianischer Aufzugshersteller, dessen gesamte Fertigungskapazität unmittelbar nach der Integration eines zweiten Schneidkopfs um 45 Prozent stieg. Die intuitive, Windows-basierte CNC-Steuerung speichert nativ Tausende komplexer Verschnittprogramme und passt die Schneidgeschwindigkeit dynamisch in Echtzeit an spezifische Werkstoffsorten, Blechdicken und gewünschte Oberflächenqualitätsparameter an.
WhatsApp WhatsApp E-Mail E-Mail Mobil Mobil OBENOBEN