Præcisions-CNC-drejebænke | 0,002 mm rundhed og Ra 0,4

Alle kategorier

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Navn
Virksomhedsnavn
Message
0/1000
Attachment
Upload mindst én vedhæftet fil
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Præcisions-CNC-drejningsløsninger bygget til globale producenter af Taizhou Chuang Yuan

Præcisions-CNC-drejningsløsninger bygget til globale producenter af Taizhou Chuang Yuan

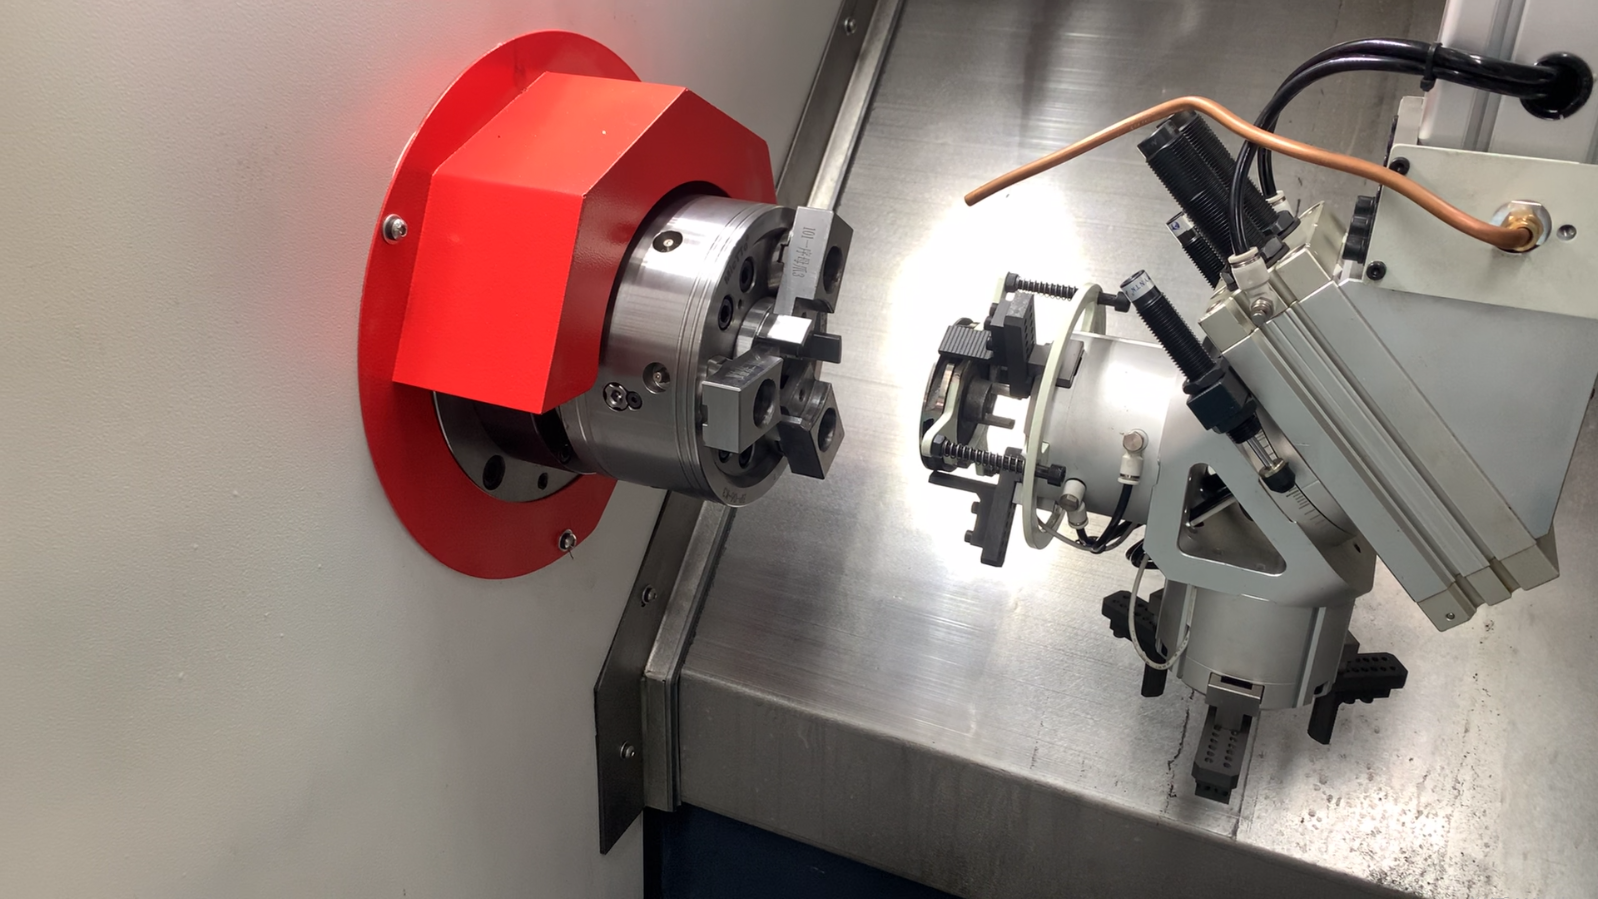
Taizhou Chuang Yuan Machine Tool Co., Ltd. har specialiseret sig i præcisions-CNC-drejningsudstyr og maskiner til dyb-hul-bearbejdning siden 2003 fra Taizhou City, Jiangsu-provinsen, Kina, og leverer til kunder inden for bilindustrien, luft- og rumfart, hydraulik, medicinsk udstyr og energisektoren i over 20 eksportlande. Vores præcisions-CNC-drejningsplatforme opnår rundhed inden for 0,002 mm, overfladekvalitet ned til Ra 0,4 og gentagelsesnøjagtighed på ±0,005 mm over hele serien – en nøglekrav til f.eks. hydrauliske ventillegemer, brændstofindsprøjtningssleeves, medicinske knogleskruer og aktuatorstifter til luft- og rumfart, hvor koncentriciteten mellem boringens indvendige diameter og ydre diameter afgør tætheden og udmattelseslevetiden. I et typisk bilindustri-tier-1-projekt erstattede en kunde to ældre drejebænke med vores dyb-hul-præcisions-CNC-drejnesystem og reducerede cykeltiden med 23 pct., samtidig med at udskiftningen faldt fra 4,1 til 0,8 pct. inden for én kvartal – svarende til en årlig besparelse på ca. 61.000 USD.
Få et tilbud

Case studie

Reduceret udskiftning af hydraulisk cylinderboring for en tysk væskeenergiproducent

En tysk væskeenergiproducent stod over for 5,6 % udskiftning på grund af vibrering og konusformet boring ved bearbejdning af 140 mm dybe boringer i 27MnCr-stål. Vi integrerede et præcisions-CNC-drejesystem til dyb boring med højtrykskølevand gennem værktøjet, en dæmpet boringsskæreværktøjsholder og synkroniserede servoforløb. Rundhed nåede 0,003 mm, konus blev under 0,01 mm, og udskiftningen faldt til 0,9 %, mens cykeltiden blev reduceret med 19 % for de 12.000 enheder pr. måned.

Reduceret cykeltid for en amerikansk producent af medicinske knogleskruer

En amerikansk producent af medicinsk udstyr krævede skruer til knoglebrug i titan uden burrer og med spejlfinish, samt streng FDA-sporbarhed. Vores præcisions-CNC-drejecelle anvendte en 12-stationers live-tool-tårn, en underaksel til udtagning, Ra 0,4 afslutningsindsatser og måleprobing. Cykeltiden faldt fra 96 til 71 sekunder, den dimensionelle Cpk oversteg 1,67, og genbearbejdning faldt med 82 %, hvilket muliggjorde en månedlig produktionsstigning til 150.000 enheder.

Forbedring af præcisionen på brændstofindsprøjtningshylser for en tyrkisk billeverandør

En tyrkisk billeverandør oplevede koncentricitetsafvigelse på rustfrit stål-brændstofindsprøjtningshylser, hvilket førte til høje returprocenter i feltet. Vi leverede en præcisions-CNC-drejningscelle med automatisk termisk kompensation og indbygget slidkompensation under bearbejdningen. Koncentriciteten blev stabiliseret på 0,004 mm, og vægtykkelsesvariationen faldt til 0,006 mm, hvilket reducerede feltreturerne med 74 % over 2,4 millioner årlige hylser.

Relaterede produkter

Præcisions-CNC-drejning ligger i hjertet af moderne metalbearbejdning, fordi den kontrollerer rundhed, koncentricitet og overfladeintegritet i én sammenhængende cyklus. Taizhou Chuang Yuan Machine Tool Co., Ltd. bygger denne kapacitet fra bunden op – startende med endeligt element-analyse af seng- og søjleafstøbninger, som udliges og bearbejdes internt for at dæmpe vibrationer under tunge afbrudte snit. Spindlemonteringer er forspændt og dynamisk balanceret og herefter koblet til servoaktuatorer med høj opløsning samt absolute encoderer, så hver værktøjsbane gentages inden for 0,005 mm. På dyb-huls-modeller sikrer modrotation mellem emne og værktøj, højtrykskølevæske på op til 70 bar samt intelligent fremføringsstyring pålidelig spånfjerning – selv ved længde-til-diameter-forhold ud over 20:1, hvilket er en kritisk kravspecifikation for hydrauliske manifolde, geværlokker og landingsudstyrspindler. Hver maskine gennemgår verificering af nøjagtighed med laserinterferometer, cirkularitetstest med ballbar samt en 72-timers kontinuerlig drejeproces før pakning. I produktion opnåede en tysk fluidkraftkunde 0,003 mm rundhed på 140 mm boringer efter skift til vores dyb-huls Præcisions-CNC-drejningsplatform, mens en tyrkisk billeverandør opretholdt 0,004 mm koncentricitet på brændstofindsprøjtningshylstre og reducerede feltreturer med 74 procent. En amerikansk medicinsk udstyrproducent nedsatte cykeltiden for knogleskruer fra 96 til 71 sekunder og forøgede Cpk-værdien til over 1,67. Disse resultater skyldes disciplineret procesingeniørarbejde: kapacitetsstudier på 300 stykker, værktøjslevemaps, kompensation for termisk drift samt operatordashboards, der visualiserer slidtendenser, inden tolerancer afviger. Vores ingeniørteam støtter engelsktalende kunder via fjernfejlfinding, video-opstilling og dokumenterede præventive vedligeholdelsesplaner, mens reservedele afsendes inden for 48 timer. CE-overensstemmende elektrisk design, flerspændingstransformere og lokaliseret dokumentation forenkler installation i Asien, Europa, Amerika og Mellemøsten. Fordi vi kontrollerer støbning, bearbejdning, montering og test under ét tag, kan vi tilpasse slaglængde, spindelboring, spænding, spånfremfører og automatiseringsgrænseflader til specifikke delegrupper i stedet for at tvinge kunderne til at tilpasse sig. Denne fleksibilitet forkorter opstillingstiden fra måneder til uger og sikrer forudsigelig samlet omkostning pr. del. Med mere end 20 års eksporterfaring og langvarige partnerskaber i over 20 lande hjælper vi producenter med at omdanne krævende geometrier til stabil og rentabel produktion.

Ofte stillede spørgsmål

Hvilke tolerancer kan præcisions-CNC-drejning realistisk opretholde i daglig produktion?

På korrekt vedligeholdte maskiner med stabil temperaturkontrol opretholder præcisions-CNC-drejning typisk ±0,005 mm på diameter og 0,003 mm rundhed. Overfladekvaliteten kan nå Ra 0,4 med finboring eller afslutningsindsatser. Vi verificerer kapaciteten med en undersøgelse på 300 stykker, så du kender den reelle Cpk før afsendelse – ikke kun hvad der står på specifikationsarket.
Hydrauliske og pneumatiske komponenter, automobilbrændstofsystemer, medicinske implantater og instrumenter, luft- og rumfartsaktuatorer, olie- og gasarmaturer samt formstøbning. Disse sektorer kræver lange boreskær, stram koncentricitet og spejlfærdige overflader. Over 20 eksporterende lande kører allerede vores udstyr i disse anvendelser med dokumenterede resultater.
Vi kombinerer ældede støbejernskonstruktioner, dæmpede boretænger, modrotation, højtrykskølevand gennem værktøjet og termisk kompensation i CNC-maskinen. Værktøjslidskorrektioner opdateres automatisk. I et tysk hydraulikprogram forblev konus under 0,01 mm over 140 mm lange boreskær, og udskudt materiale faldt fra 5,6 til 0,9 procent.
Engelsksproget installationsvejledning, fjernfejlfinding, videodriftsopsætning, operatortræning og skabeloner til forebyggende vedligeholdelse er standard. Reservedele afsendes inden for 48 timer, og ingeniører reagerer inden for én arbejdsdag. Dette sikrer en driftstid på over 96 procent for de fleste eksportkunder.

Relaterede artikler

Hvordan vælger man et bearbejdningscenter?

12

Dec

Hvordan vælger man et bearbejdningscenter?

Se mere
Den korrekte håndteringsmetode for utilstrækkelig bearbejdningsnøjagtighed af hurtig trådskæremaskine

13

Dec

Den korrekte håndteringsmetode for utilstrækkelig bearbejdningsnøjagtighed af hurtig trådskæremaskine

Se mere
Sådan reduceres slid på borekerner under vedvarende dyb-hul-maskinbearbejdning

03

Aug

Sådan reduceres slid på borekerner under vedvarende dyb-hul-maskinbearbejdning

Forståelse af mekanikken bag termisk spænding i dybe huller. Udførelse af vedvarende boring og højdybde-bearbejdning på industrielle produktionslinjer stiller alvorlige termiske og mekaniske udfordringer, der regelmæssigt tester grænserne for skæretøjler. W...
Se mere
Hvilke eksportkvalitetsstandarder kræver internationale kunder for trådskæremaskinprodukter

03

Aug

Hvilke eksportkvalitetsstandarder kræver internationale kunder for trådskæremaskinprodukter

Forståelse af international eksportoverholdelse inden for præcisionsmaskinbearbejdning: At navigere i det komplekse landskab af global industrihandel kræver en grundig forståelse af de strenge tekniske benchmarks, som udenlandske købere kræver for avanceret metal...
Se mere

Kundeanmeldelser

Klaus Reinhardt
Udgiftsprocent reduceret med mere end halvdelen ved dybe boreskæringer

Vi bruger 27MnCr-hydraulikcylindre med 140 mm-boringer. Efter installation af det præcisions-CNC-drejesystem til dybboreskæringer forbedredes rundhed til 0,003 mm, og udskiftningen faldt fra 5,6 til 0,9 procent. Cykeltiden faldt med 19 procent, og to yderligere produktionslinjer kører nu på samme platform. Supportresponsen har været hurtig og teknisk solid.

Emily Carter
Cpk-værdi for medicinsk udstyr over 1,67 og gyldig rengøring

Vores titan-benskruer krævede fritløbende gevind og spejlfærdige overflader. Den 12-stationers live-tool Precision CNC-drejningscelle reducerede cykeltiden fra 96 til 71 sekunder, hævede Cpk over 1,67 og nedsatte omarbejdning med 82 procent. Vi bestod FDA-procesvalideringen første gang og firedoblede produktionsmængden.

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Navn
Virksomhedsnavn
Message
0/1000
Præcisions-CNC-drejning til dybe huller, der opretholder en rundhed på 0,003 mm ved høj kapacitet

Præcisions-CNC-drejning til dybe huller, der opretholder en rundhed på 0,003 mm ved høj kapacitet

For hydrauliske, luftfarts- og olie- og gasdele afgør bores kvalitet tætheden, udmattelseslevetiden og lækkageraten. Vores platform til præcisions-CNC-borening af dybe huller kombinerer modrotation, dæmpede boretænger og gennemkøling med 70 bar tryk sammen med servofremførsel, der er synkroniseret med spindelhastigheden, så metalspåner fjernes i stedet for at ridse borefladen. Aldring og intern bearbejdning af støbninger undertrykker vibrationer, mens absolute encoderer og termisk kompensation sikrer konstant målfasthed også over lange skift. I et tysk væskekraftanlæg opnåedes en rundhed på 0,003 mm og en konus på under 0,01 mm i 140 mm store huller i ståltype 27MnCr, hvilket reducerede udskud fra 5,6 % til 0,9 % og gav besparelser på ca. 61.000 USD om året. Hver maskine verificeres med laserinterferometri, ballbar-testning og en 72-times skæreforsøgsperiode samt en kapacitetsundersøgelse på 300 dele. Købere modtager dokumentation på engelsk, fjernfejlfinding og reservedele inden for 48 timer, hvilket sikrer en driftstid på over 96 procent.
Fuldstændig præcise CNC-drejningsceller, der forkorter prototype til produktion

Fuldstændig præcise CNC-drejningsceller, der forkorter prototype til produktion

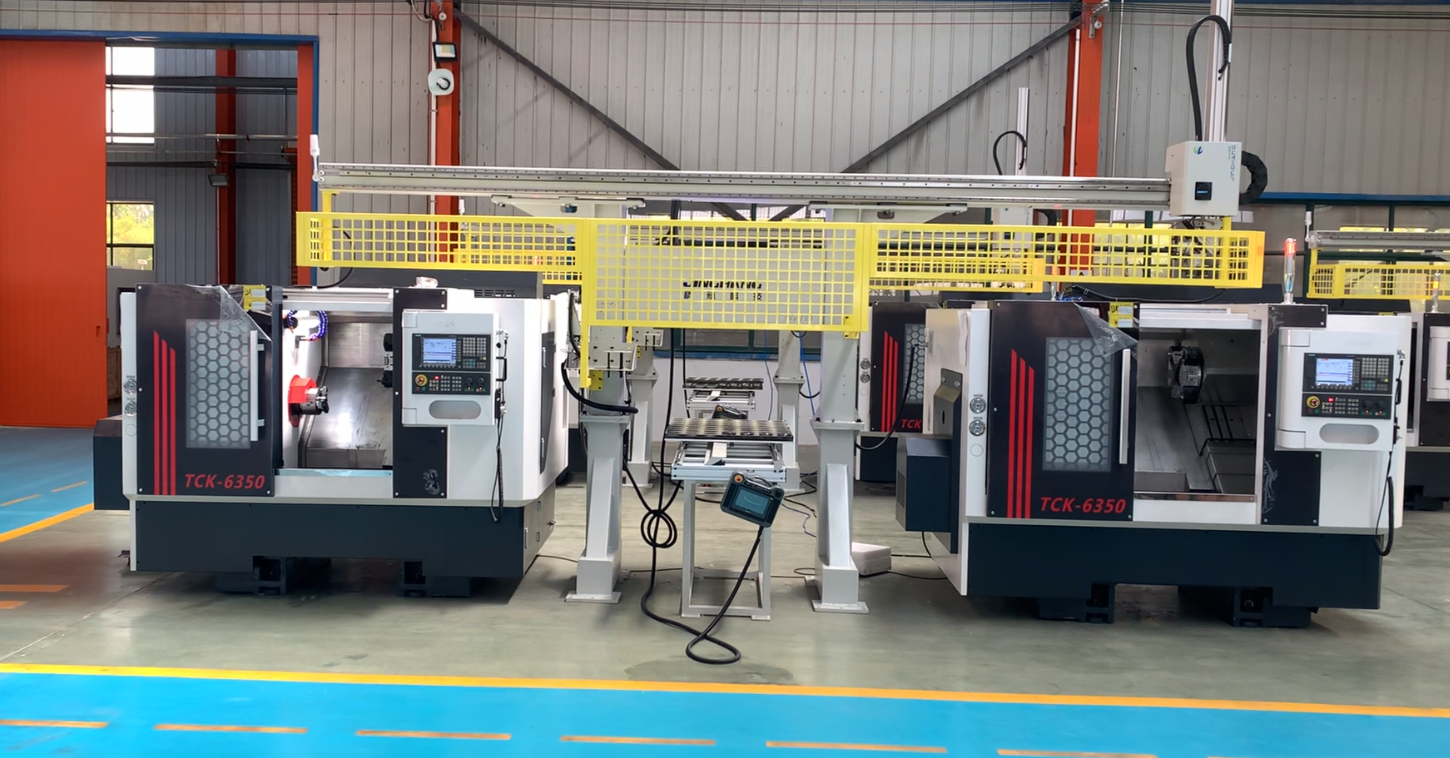
At komme fra godkendelse af prøver til stabil produktion er, hvor de fleste projekter taber penge. Vi leverer komplette præcisions-CNC-drejeceller, herunder stangfodere, underaksel-hentning, levende værktøjer, procesintegreret måling og spånhåndtering, tilpasset din komponentfamilie. Vores ingeniører gennemgår cyklustid, værktøjsliv og fastspænding før bygning og verificerer derefter processen med kapabilitetsstudier og værktøjsforringelseskortlægning. En amerikansk producent af medicinsk udstyr reducerede tiden pr. titan knogleskruer fra 96 til 71 sekunder, forbedrede Cpk til over 1,67 og nedsatte omformning med 82 procent – og bestod FDA-validering ved første revision. En tyrkisk billeverandør opnåede en koncentricitet på 0,004 mm for rustfrie brændstofindsprøjtningsskærme og reducerede fejlretur fra markedet med 74 procent, samtidig med at produktionen blev skaleret op til 2,4 millioner enheder årligt. Elektrisk design med flerspændingsmulighed og CE-overensstemmelse samt lokaliseret dokumentation forenkler installation i over 20 eksporterende lande. Med intern støbning, bearbejdning, montering og test tager tilpasning uger – ikke måneder.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil ØVERSTØVERST