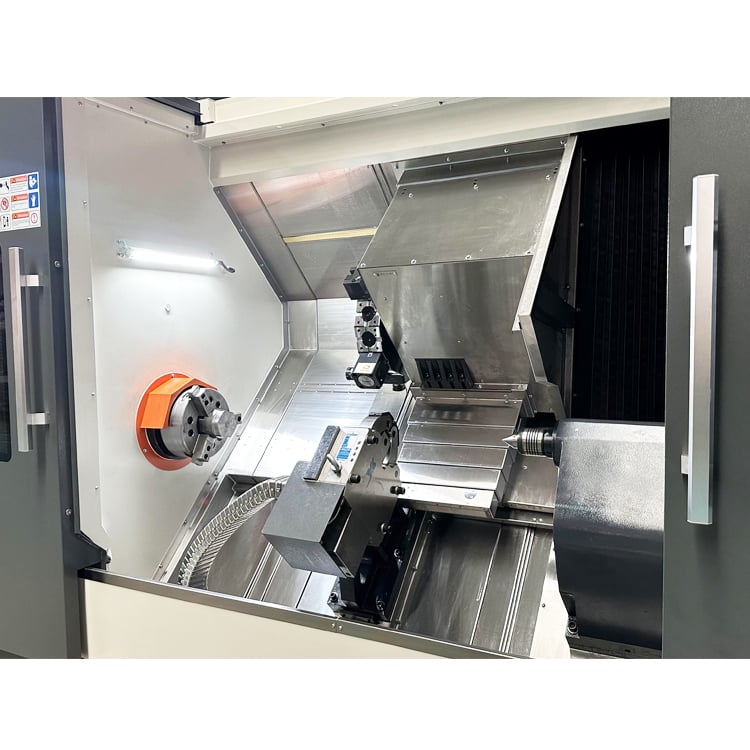
Metal-drejebænk-værktøjer: Præcisionsværktøjsfærdere og indsatser til CNC-drejebænke

Alle kategorier

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Navn
Virksomhedsnavn
Message
0/1000
Attachment
Upload mindst én vedhæftet fil
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Præcisionsdrejebankværktøj udviklet til globale producenter

Præcisionsdrejebankværktøj udviklet til globale producenter

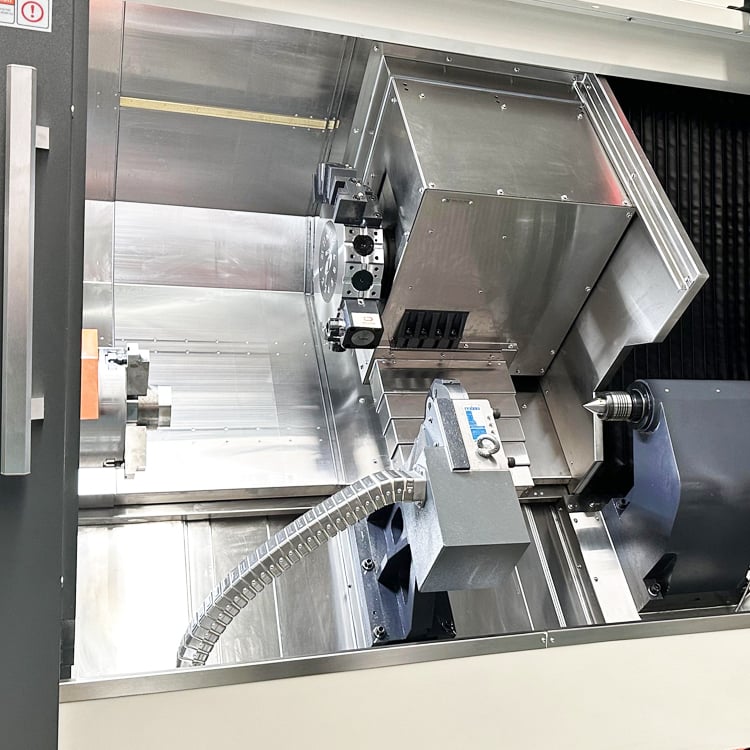
Taizhou Chuang Yuan Machine Tool Co., Ltd. har fremstillet præcisionsdrejebænkværktøj siden 2003 og integrerer forskning, udvikling, produktion og salg i byen Taizhou, provinsen Jiangsu, Kina. Vores drejebænkværktøj omfatter værktøjsfælder, boretænger, drejeindsatser, spændebanker, løse centrumspidser, tårnværktøjsfælder og værktøj til dybbohring; alt er hærdet og slibet til en tolerance på under 0,005 mm, så seriedrejning forbliver reproducerbar. I tyske biltransmissionsanlæg kørte vores værktøj 1.200 timer mellem genbeslibninger på hærdede stålskifter og reducerede værktøjsudskiftningens nedtid med 28 procent for en tysk kunde. Ved bearbejdning af olie- og gasventiler bruger kunder vores værktøj til dybbohring til at opnå IT7-præcision på bores i op til 3.000 mm, mens rør- og rørproducenter bruger vores værktøj på skærende og skærmaskiner, der kører 24 timer i døgnet. Hver enkelt sæt inspiceres med koordinatmålingsmaskine (CMM) og laserinterferometri, pakkes til havtransport og understøttes af flersproget dokumentation.
Få et tilbud

Case studie

Metalldrejebænkværktøj reducerer cykeltid for akse med 22 procent for tysk billeverandør

En tysk billeverandør, der drejede hærdede gearakser, havde problemer med sprøde indsatte skæreværktøjer og en overfladeunøjagtighed på 3,2 mikrometer. Vi leverede belagte karbidindsatser, hærdede værktøjsholdere og et præcisionsdrejebænkværktøjssystem med tårnværktøjsopstilling. Skærehastigheden steg fra 180 til 240 meter pr. minut, cykeltiden faldt med 22 procent, og værktøjlivet nåede 1.150 dele pr. skærekant. Produktionslinjen kører nu i tre skift med online-værktøjslidsmonitorering og har registreret nul afvisninger i 18 måneder.

Værktøj til dybbohring på metalldrejebænk sikrer IT7-præcision på olieventilboringer på 3.000 mm

En producent af olie- og gasventiler skulle fremstille lige og runde boringer i smedet rustfrit stål. Ved brug af vores værktøj til dybbohring med vejledte boringsskæfter opnåede vi en runout på 0,01 mm og en overfladekvalitet på Ra 0,4 over en længde på 3.000 mm. Udskudsdelen faldt fra 6 procent til 0,8 procent, og de årlige besparelser oversteg 210.000 USD, mens leveringstiden blev forkortet fra 30 til 16 dage.

Rørledningsværktøj til metalldrejebænk øger produktionsmængden med 31 procent i Tyrkiet

En tyrkisk rørproducent kørte slitting- og skærelinjer med ustabil centreringsfunktion. Vores tilpassede chuck-tænder og drejebænkespidsstøtter sikrede stabil fastspænding ved 1.500 omdr./min, hvilket øgede linjens ydelse med 31 procent og reducerede opsætningstiden fra 55 til 22 minutter. Anlægget leverer nu 4.200 tons månedligt med værktøjservice hvert 900. time. Produktnavn: Udforsk vores komplette sortiment af metaldrejebænkeværktøj

Relaterede produkter

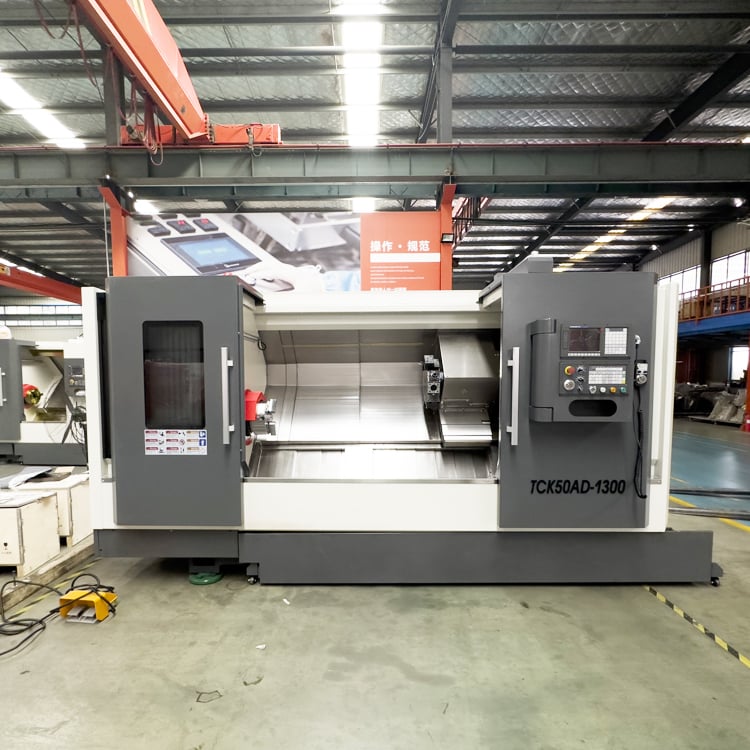
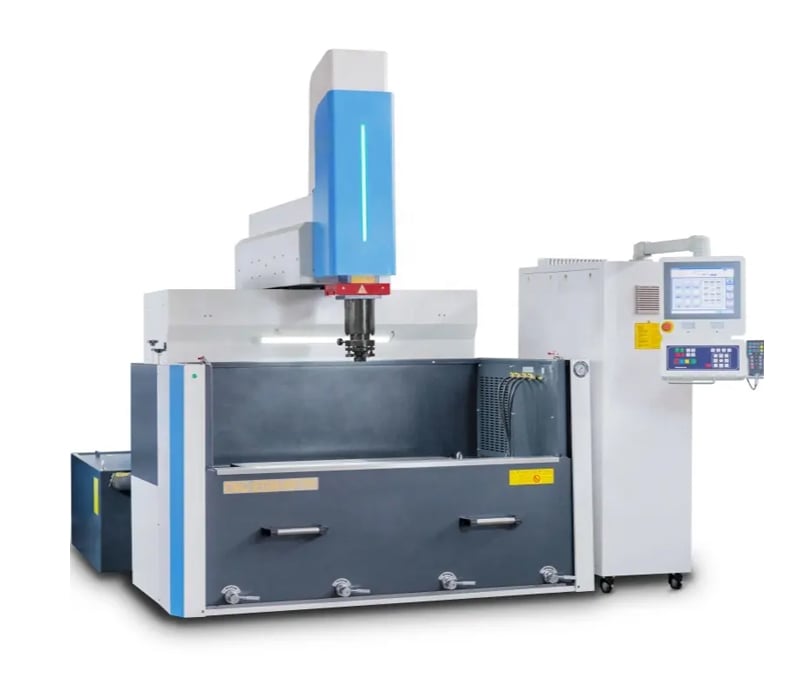
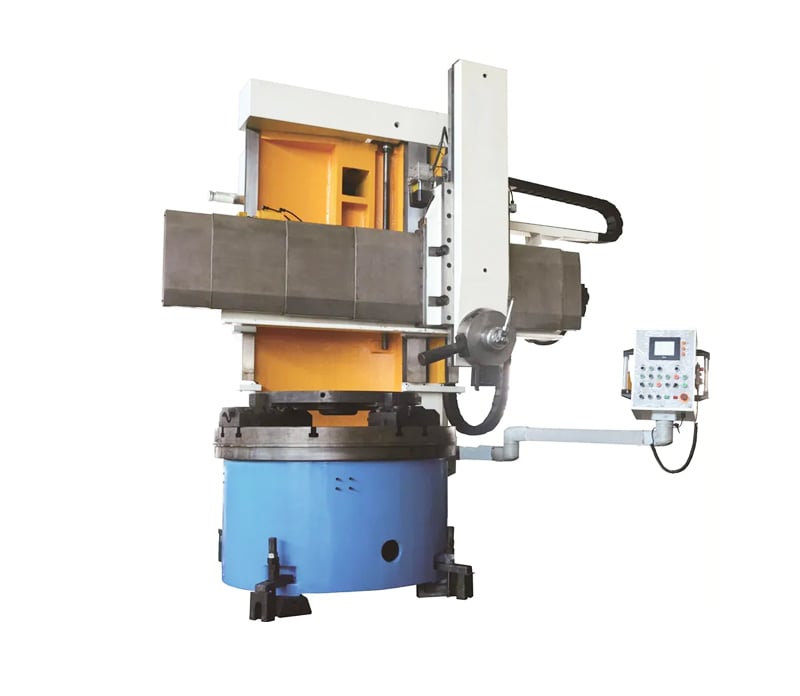
Metaldrejebænkværktøj er grænsefladen mellem en maskines spindel og arbejdsemnet, så dets nøjagtighed afgør nøjagtigheden af hver færdige del. Taizhou Chuang Yuan Machine Tool Co., Ltd. tilgangen til dette udgangspunkt er en fremstillingsbase, der blev etableret i 2003 i Taizhou City, Jiangsu-provinsen, Kina, hvor forskning, udvikling, produktion og salg foregår under samme tag. Vores metaldrejebænkværktøjsprogram starter med materialevalg: legeret stålforgningsdele normaliseres, grovt bearbejdes, varmebehandles til 58–62 HRC og efterbearbejdes endeligt på CNC-slipeskive. Værktøjsholdere, boretænger, spændeskiver, løbende centre og tårnværktøjsstolper gennemgår CMM-inspektion og laserinterferometri, med runout inden for 0,005 mm og gentagelighed inden for 0,003 mm, så automatiserede dreje-celller forbliver stabile over lange skift. Drejeindsatser matches efter kvalitet, belægning og spångroov til arbejdsmaterialet – fra P-kvaliteter til stål, K-kvaliteter til støbejern og M-kvaliteter til rustfrit stål – hvilket sikrer en overfladekvalitet mellem Ra 0,4 og Ra 1,6 i produktionen. Værktøj til dybbohring udvider vores rækkevidde til bores i op til 3.000 mm ved IT7, og bruges til hydrauliske cylindre, olie- og gasventiler samt gun-drilling-værksteder. Da vi også bygger drejebænke, EDM-maskiner, bearbejdningscentre, rørproduktionsmaskiner, slitslinjer, cut-to-length-linjer og dybbohringsmaskiner, forstår vores ingeniører hele skærepinden – ikke kun ét tilbehør. Denne systemorienterede tilgang giver os mulighed for at afstemme værktøjet til specifikke brugervaner: jobshops i Nordamerika foretrækker hurtigskifteholdere og standardindsatser til korte serier, europæiske gearanlæg kræver dokumenteret værktøjslevetid og proceskapacitetsanalyser, og asiatiske rørvalsede kræver holdbare spændeanordninger til kontinuerlig rørproduktion. Globalt understøtter vores metaldrejebænkværktøj mere end 20 eksporterende lande og regioner, og vi validerer hver ny konfiguration på kundens prøveemner før afsendelse. Dokumentationen omfatter materialecertifikater, hårdhedsrapporter og inspektionsdata, pakket til søfragt og leveret på engelsk, russisk, spansk og arabisk. Sådan reducerer vores metaldrejebænkværktøj omkostningerne pr. del, beskytter maskinens driftstid og hjælper partnere med at udvide deres lokale industrielle markeder.

Ofte stillede spørgsmål

Hvordan vælger jeg metaldrejebænkeværktøj til drejning af hærdet stål?

Tilpas indsatstypen og belægningen til materialets hårdhed og hastighed. For stål over 45 HRC skal du bruge et slidstærkt underlag med TiAlN-belægning, en negativ rake-holder og stiv fastspænding. Vi tester på din prøve og bekræfter skæredata – typisk 180 til 260 m pr. minut – så du opnår stabil værktøjslevetid før serieproduktion.
Standardholder og -centre er slibet med en runout på 0,005 mm og en gentagelighed på 0,003 mm. I produktionen opretholder kunderne IT7-tolerance på bores og overflader med en ruhed på Ra 0,4. Vi leverer inspektionsrapporter med hver parti.
Ja. Vi leverer vejlede boringsskæfte, dybboresværktøj til bores op til 3.000 mm samt spændeskiver og drejebænkscentre til rørsplejsning og skæring til længde. Tilpassede klæber og længder er tilgængelige.
Ordrer afsendes til mere end 20 lande, typisk inden for 25–35 dage. Vi leverer tegninger, fræsningsparametre, udskiftningsskemaer samt fjernstartsstøtte.

Relaterede artikler

Den korrekte håndteringsmetode for utilstrækkelig bearbejdningsnøjagtighed af hurtig trådskæremaskine

13

Dec

Den korrekte håndteringsmetode for utilstrækkelig bearbejdningsnøjagtighed af hurtig trådskæremaskine

Se mere
Hvilken service efter salg bør pålidelige leverandører af EDM-boremaskiner tilbyde

14

Jul

Hvilken service efter salg bør pålidelige leverandører af EDM-boremaskiner tilbyde

Udviklingen af fleksibel fremstilling gennem modulær arkitektur. Moderne industrielle landskaber kræver et højt grad af tilpasningsevne, hvor evnen til hurtigt at skifte produktionskonfigurationer definerer en facilitets operative rytmik...
Se mere
Sådan tilpasser du værktøjsfastgørelser til fjedermaskiner til fremstilling af fjedre med særlige former

03

Aug

Sådan tilpasser du værktøjsfastgørelser til fjedermaskiner til fremstilling af fjedre med særlige former

Mestring af komplekse udfordringer inden for fjederproduktion: At navigere i de intrikate aspekter af hurtig industrielle fremstillingsprocesser kræver en dyb forståelse af trådfremføringsdynamik, mekaniske tolerancer og multiaksel-bøjningsmekanik i moderne automatiserede...
Se mere
Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

14

Aug

Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

At navigere i de komplekse forhold i fremstillingsmiljøer med stor variantbredde: At drive en moderne industriproduktionsanlæg føles ofte som at jonglere med et dusin roterende tallerkener på én gang – især når man arbejder med produktionsplaner med stor variantbredde og lav volumen. Pl...
Se mere

Kundeanmeldelser

Michael Braun
Pålideligt metaldrejebænkværktøj øgede vores produktionsmængde

Vi installerede deres holder, indsatte dele og dybboresværktøj på vores ventillinje. Bores opretholder nu IT7-tolerance ved 3.000 mm, og udskud faldt fra 6 % til 0,8 %. Tilbud gives hurtigt, og afsendelser overholder tidsplanen, hvilket sikrer vores kontrakter.

Emre Yilmaz
Præcist metaldrejebænkværktøj til rørproduktion

Deres spændeskiver og løbende centre stabiliserede vores slitselinje ved 1.500 omdr./min. Produktionen steg med 31 procent, og opsætningstiden faldt fra 55 til 22 minutter. Deres team forstår rørproduktionsvaner, ikke kun katalognumre.

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Navn
Virksomhedsnavn
Message
0/1000
Hærdet, slibet og inspiceret metaldrejebænkværktøj

Hærdet, slibet og inspiceret metaldrejebænkværktøj

Alle metalldrejebænkværktøjsdele er smedet, normaliseret, varmebehandlet til 58–62 HRC og færdigslidt på CNC-maskiner. CMM og laserinterferometri verificerer løbehøjde inden for 0,005 mm og gentagelighed inden for 0,003 mm. Dette er afgørende inden for luft- og rumfart samt hydraulikanlæg, hvor én for stor boring forkaster en færdigstillet støbning. I et olie- og gasventilanlæg opretholdt vores vejledte boringsskær IT7 over boring på 3.000 mm og reducerede affald fra 6 % til 0,8 %, hvilket gav besparelser på over 210.000 USD årligt. Kunder i Europa og Nordamerika modtager hårdheds- og inspektionsrapporter med hver parti, så kvaliteten dokumenteres, før værktøjet ankommer til spindlen. Denne disciplin forkorter også idrifttagningen, fordi værktøjet ankommer klar til at skære – ikke klar til justering.
Anvendelsesmatchede kvaliteter og geometrier til globale drejevaner

Anvendelsesmatchede kvaliteter og geometrier til globale drejevaner

Vi tilpasser indsatser, belægninger og spångivere til dit materiale og din maskinkultur. Værksteder i Nordamerika får hurtigskiftesystemer og standardindsatser til korte serier; europæiske gearværker modtager dokumenterede værktøjslevetider og kapacitetsdata; asiatiske rørproducenter får forstærkede spændklodser til kontinuerlig drift. I et tysk bilværk øgede denne tilpasning skærehastigheden fra 180 til 240 meter pr. minut, nedsatte cykeltiden med 22 procent og gav 1.150 dele pr. skærekant. For en tyrkisk rørproducent øgede brugerdefinerede spændtænder og drejebænkespidsenheder linieoutputtet med 31 procent og reducerede opsætningstiden fra 55 til 22 minutter. Fordi vi også bygger drejebænke, EDM-maskiner og dybbohrmaskiner, ser vores ingeniører hele skæreløkken og tilpasser metal-drejebænk-værktøjer til reelle produktionsvaner – ikke katalogantagelser.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil ØVERSTØVERST