Højtryksvandstrålemaskine | 420 MPa koldskærende præcision

Alle kategorier

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Navn
Virksomhedsnavn
Message
0/1000
Attachment
Upload mindst én vedhæftet fil
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Højtryksvandstrålemaskine med 420 MPa præcision og feltstøtte i over 20 lande

Højtryksvandstrålemaskine med 420 MPa præcision og feltstøtte i over 20 lande

Taizhou Chuang Yuan Machine Tool Co., Ltd. leverer højtryksvandstrålebeskæringssystemer, der er bygget til fabrikker, som ikke kan tillade termisk deformation, værktøjsudskiftningstop eller inkonsekvent kvalitet af skærekanter. Siden 2003 har vi integreret forskning og udvikling, produktion og salg under ét tag i Taizhou City, Jiangsu-provinsen, Kina, således at hver forstærkerpumpe, hvert skærehoved og hver CNC-portalkonstruktion opfylder én fælles kvalitetsstandard i stedet for at blive samlet fra blandede leverandører. Vores højtryksvandstrålebeskæringssystem opnår en arbejdstryk på 420 MPa, holder trykpulsationen inden for 2 procent og positionerer skærehovedet med en nøjagtighed på plus/minus 0,05 mm over et arbejdsbord på 3.000 mm × 1.500 mm. En 30 kW forstærker med dobbelte stempler understøtter kontinuerlig beskæring af 20 mm rustfrit stål med en hastighed på 180 mm pr. minut, mens slibemiddelunderstøttede dyser beskærer 50 mm titanplade uden varmeindvirkede zoner. I luft- og rumfartens fastspændingsværksteder.
Få et tilbud

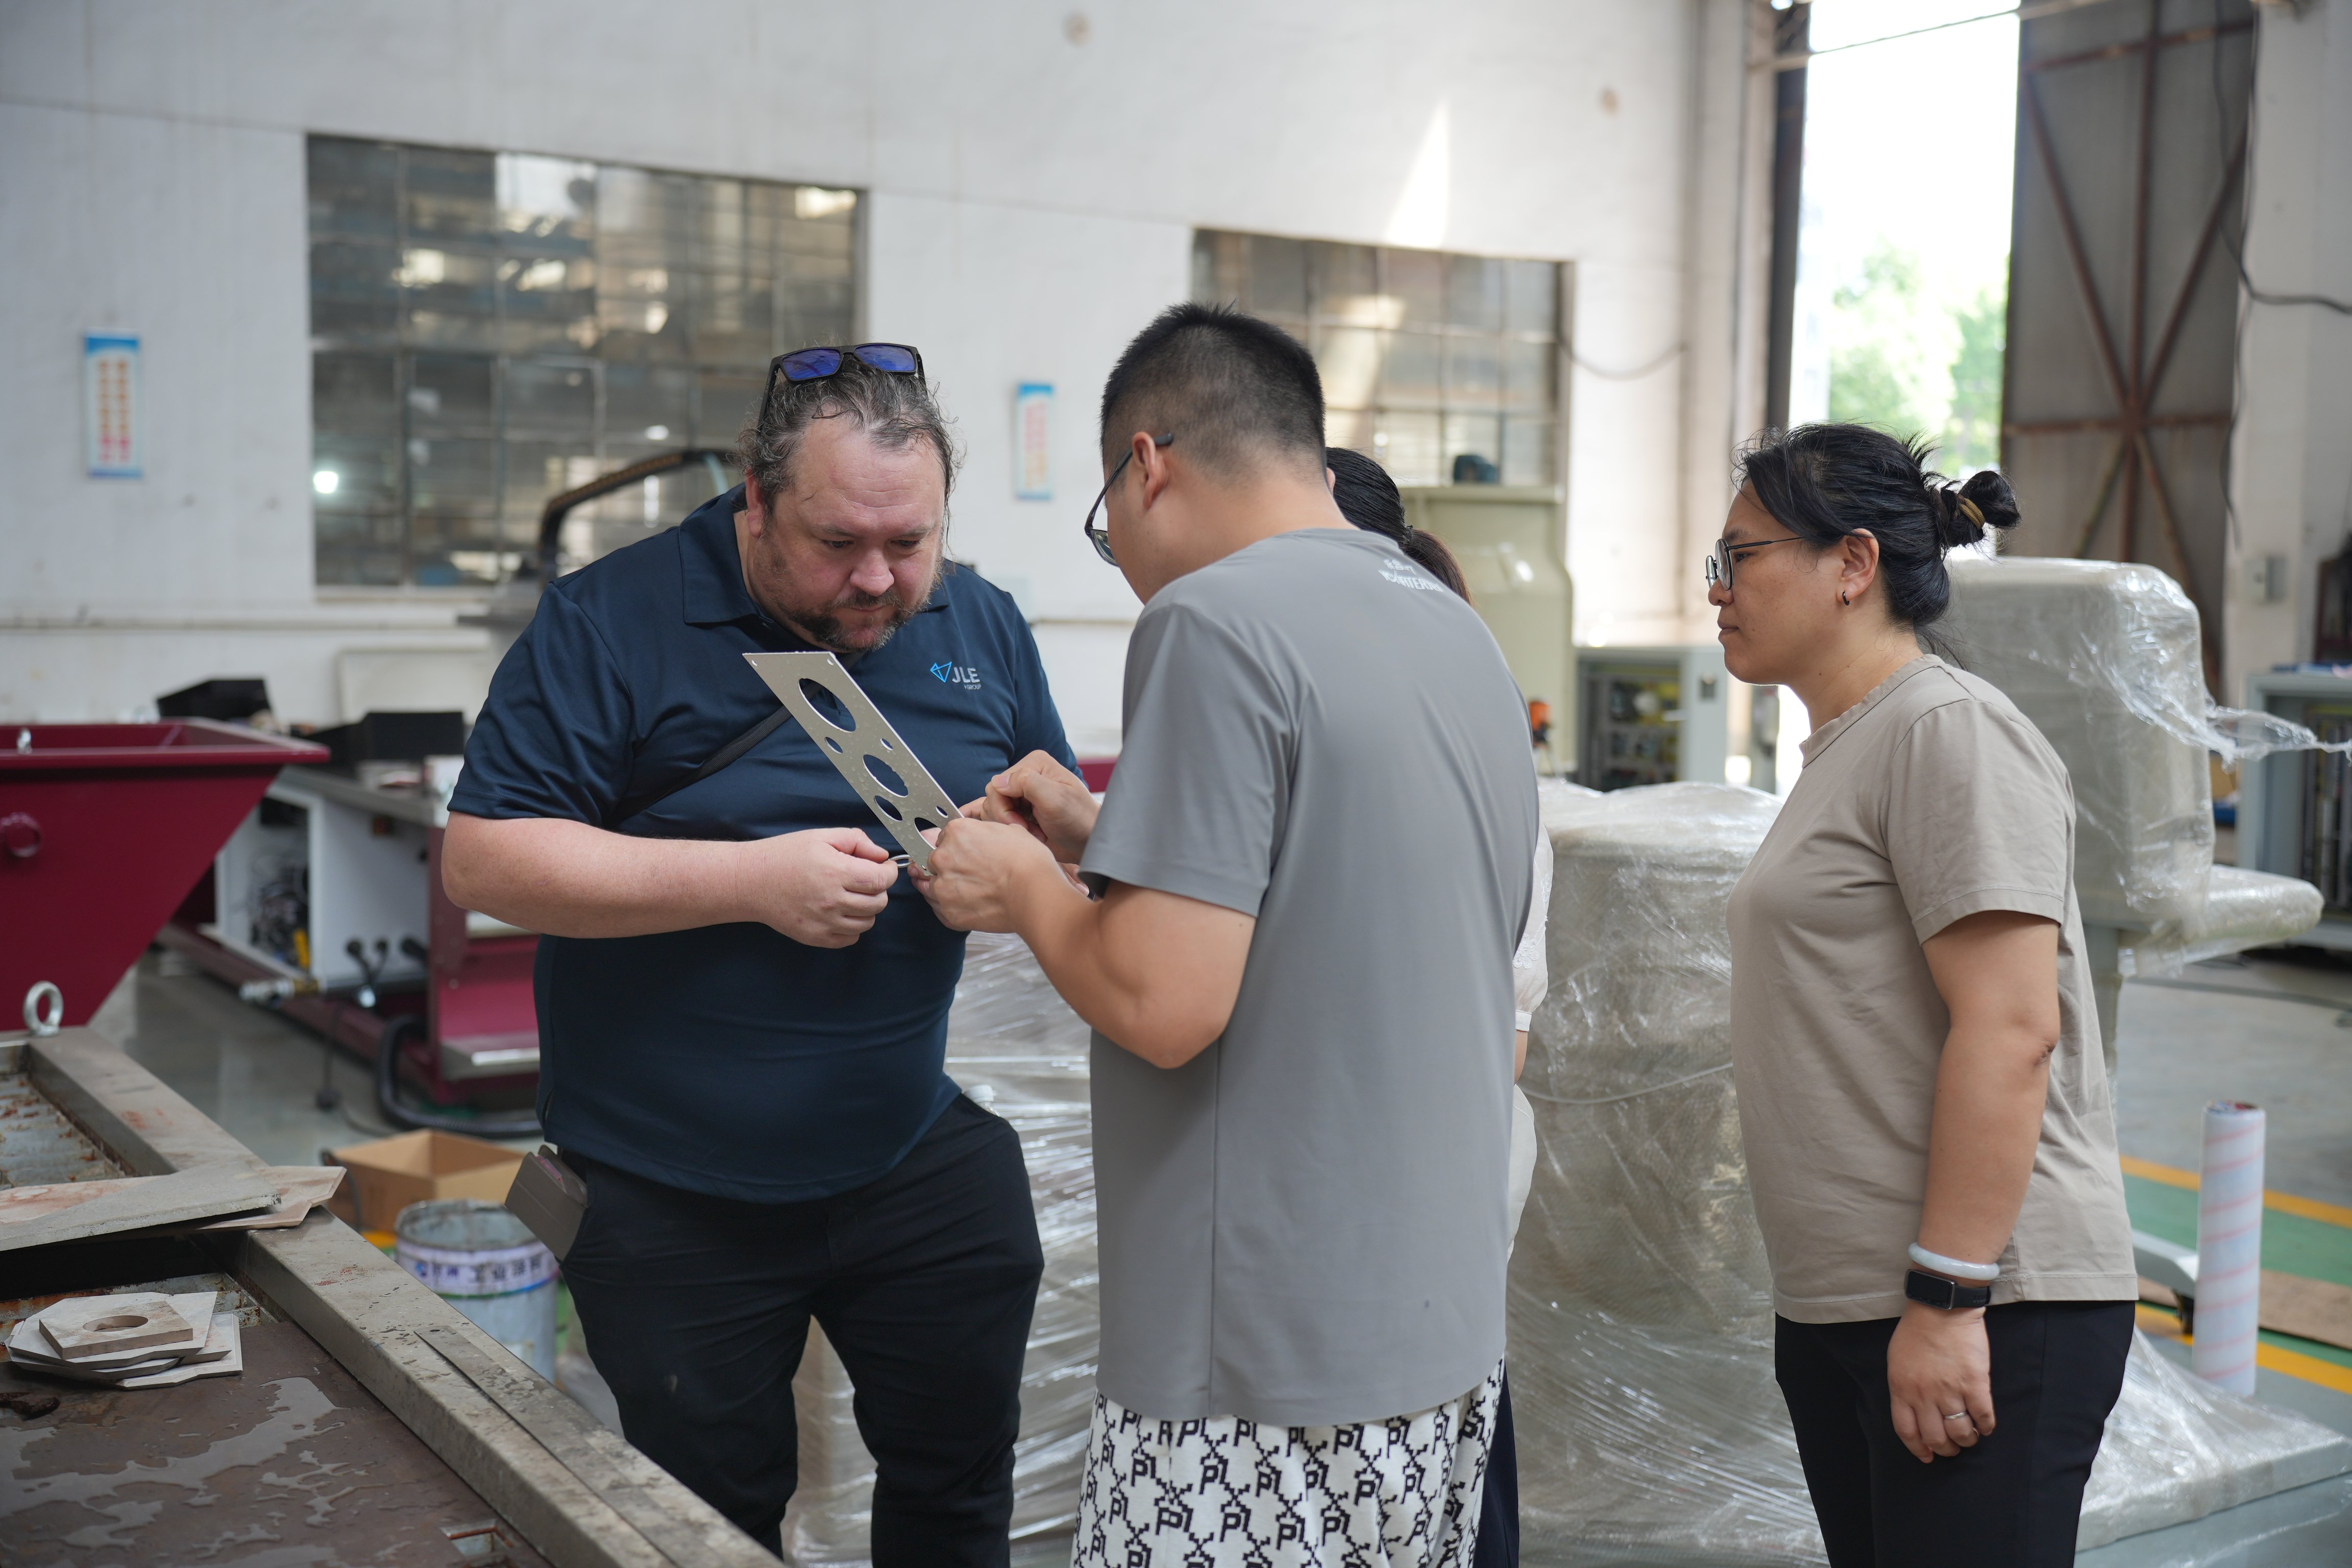
Feltbevist højtryksvandstråleskæremaskiner installeret i over 20 lande

Schweizisk præcisionssmede skærer 25 mm titanbeslag i én gennemgang

Et fremtrædende svejtsisk virksomhed inden for præcisionsfremstilling, der specialiserer sig i komplekse luftfartskomponenter, stødte på alvorlige tekniske flaskehalse, da de forsøgte at fræse tunge strukturelle beslag af titanlegering med en tykkelse på 25 mm. Deres eksisterende termiske laserskæreudstyr forårsagede konsekvent en forstyrrende varmeindvirkningszone, hvilket resulterede i mikroforvrængning og krævede en dyr og tidskrævende sekundær genfræsningsoperation, der tilføjede mere end 4,5 time unyttig arbejdstid pr. produktionsbatch samt risikerede bolt huller uden for tolerancegrænserne. For at eliminere disse kostbare ineffektiviteter integrerede anlægget vores avancerede WEITAI-højtryksvandstrålskæremaskine, udstyret med en robust intensifikatorpumpe på 420 MPa, en præcisionsbestrøgningsbeholder og et stabilt CNC-arbejdsbord på 3.000 mm × 1.500 mm. Systemet til koldskæring fungerede glat ved 160 mm/minut med højtkvalitet granatbestrøgningsmiddel og opretholdt præcis hull placering inden for ±0,08 mm.

Brasiliansk stenfabrikant øger pladeudbytte med 14 procent

En etableret brasiliansk arkitektonisk stenleverandør, der specialiserer sig i luksusindendørs marmor- og granitplader til højtkvalificerede hotelforhaller, stod over for betydelig operativ spild og kantede skader ved bearbejdning af tykke 30 mm stenskiver med konventionelle diamantsave. Traditionel mekanisk savning forårsagede ofte alvorlig spænding langs polerede kanter og resulterede i en uacceptabel spildrate på 22 procent. Vi udviklede og installerede en dedikeret WEITAI-højtryksvandstrålemaskine med avanceret koldskærende dysemontering, højtrykspumpe og specialiseret intelligent nesting-software. Ved brug af en mikrobred skærespalte på 0,6 mm, en robust arbejdstryk på 380 MPa og en højhastighedsfærdenhastighed på 2.500 mm pr. minut udførte systemet problemfrit komplekse indre hjørneradier og intrikate buede arkitektoniske indlæg uden at forårsage lokal strukturel revning eller overfladespænding.

Polsk metalværksted centralt placeret til skæring af blandede materialer på én bordoverflade

Et stort polsk metalværkstedscenter, der behandler mange kundebestillinger af rustfrit stål, aluminiumsplader og tekniske kompositmaterialer, led under operationelle flaskehalse og for længe leveringstider som følge af, at produktionen blev fordelt på flere specialiserede maskinlinjer. Vores ingeniørteam løste denne arbejdsgangsudfordring med succes ved at levere en alsidig WEITAI-højtryksvandstrålemaskine med dobbelte skærehoveder og en automatisk massiv abrasivfødemodule, der kan håndtere alle tre forskellige materialeklasser på et enkelt gitterbord på 3.000 mm × 1.500 mm. Rustfrie stålplader blev præcist profileret med 180 mm/minut, aluminiumsark med 600 mm/minut og strukturelle kompositpaneler med imponerende 900 mm/minut. Som resultat faldt leveringstiden for komplekse bestillinger med blandede materialer fra seks dage til blot to dage, mens den samlede maskinudnyttelse i fabrikken steg fra 61 procent til 84 procent.

Relaterede produkter

En højtryksvandstrålemaskine omdanner trykluftet vand til et kontrolleret skæreværktøj, og den tekniske udvikling bag denne omformning afgør, om en fabrik opnår øget hastighed, præcision eller begge dele. Taizhou Chuang Yuan Machine Tool Co., Ltd. har fremstillet præcisionsmaskinværktøjer siden 2003 fra Taizhou City i provinsen Jiangsu, Kina, og integrerer forskning og udvikling, produktion samt salg i én samlet drift. Vores højtryksvandstrålemaskine bruger en 30 kW intensifierpumpe, der presser vand op til 420 MPa, hvorefter det ledes gennem akkumulatorer, højtryksrør og en skæreknude udstyret med safir- eller diamantdyser. I abrasivtilstand tilføres granat fra en målebæger til blandingkammeret, hvor slibemidlet accelereres til ca. 900 meter pr. sekund. Denne stråle kan skære 20 mm rustfrit stål med 180 mm pr. minut, 50 mm titan med 110 mm pr. minut og 30 mm marmor med 2.500 mm pr. minut i tværgående tilstand. Da processen er køldrevet, opstår der ingen varmeindvirket zone, ingen genstøbningsskive og ingen hård kant, der kræver sekundær bearbejdning. CNC-styringen gemmer mere end 200 skæreopskrifter, og den automatiske nesting-modul øger materialeudnyttelsen fra ca. 72 procent til 88 procent på standardplader på 1.500 mm × 3.000 mm. Positionsnøjagtigheden på ±0,05 mm og gentageligheden på ±0,02 mm giver operatørerne mulighed for at skære boltshuller, slitsler og trimprofiler i én enkelt opsætning. Ved fremstilling af flyvåben-fiksturer beskytter dette hullenes geometri efter svejsning; ved bilinteriører undgås stikmærker på synlige overflader; og ved stenbearbejdning bevares polerede flader på 30 mm marmor og granit. Vores fabrik anvender en femtrins kvalitetsproces, som inkluderer pumpepresstest ved 1,25 gange den angivne maksimaltryk, 72 timers kontinuerlig skæreprøve, verifikation med laserinterferometer, elektrisk sikkerhedskontrol samt endelig skæreprøve på kundeleveret materiale. Vores maskiner er i drift i over 20 eksportlande og -regioner, og vores ingeniørteam understøtter installationer i Europa, Sydamerika, Sydøstasien og Mellemøsten med fjernfejlfinding og praktisk træning på stedet. Vi lever også reservedele med forudsigelig levetid: dysemonteringer efter 600 timer, højtrykstætninger efter 1.000 timer og kontrolventiler efter 1.500 timer. For producenter, der skifter fra laserskæring, plasmaskæring eller savskæring til køldrevet skæring, tilbyder vores højtryksvandstrålemaskine en målbar vej mod lavere omkostning pr. del, højere materialeudnyttelse og renere kanter. Hvert projekt starter med en gennemgang af et materialeprøve, efterfulgt af en anbefaling af parametre, en fabriksgodkendelsesprøve og installationsstøtte, så produktionsholdene opnår stabil produktion inden for dage i stedet for måneder.

Ofte stillede spørgsmål

Hvilke materialer kan din højtryksvandstrålemaskine skære, og hvilke tykkelsesniveauer er realistiske?

Vores maskiner skærer rustfrit stål op til 100 mm, titan op til 50 mm, aluminium op til 120 mm, marmor og granit op til 80 mm, glas op til 40 mm og kompositmaterialer op til 60 mm. Standardproduktionstykkelsen for rustfrit stål er 20 mm ved 180 mm pr. minut med slibemiddel, mens titan på 50 mm kører med ca. 110 mm pr. minut. Da strålen er kold, bevares materialets oprindelige hårdhed og overfladekvalitet, og der dannes ingen varmeindflydelseszone.
Placeringspræcisionen er ±0,05 mm, og gentageligheden er ±0,02 mm på et arbejdsbord på 3.000 mm × 1.500 mm. Skærevidden på 0,6 mm gør det muligt at pakke dele tæt sammen og skære små indvendige radier. I et schweizisk luft- og rumfartsprojekt for en beslagplade blev huller holdt inden for ±0,08 mm efter skæring af 25 mm titan, hvilket eliminerede behovet for sekundær fræsning.
Slidemiddelforbruget er ca. 250 gram pr. minut, dysens levetid er 600 timer, og tætningsringene til højt tryk holder ca. 1.000 timer. Ved skæring af rustfrit stål med en tykkelse på 20 mm er de samlede omkostninger til forbrugsartikler og strøm typisk 30–40 % lavere end ved laserskæring for samme emne, og indpakningssoftware øger udbyttet fra 72 % til 88 %, hvilket reducerer materialeomkostningerne pr. færdigt emne.
Vi lever med et forudtestet parameterprogram, stiller fjernfejlsfinding til rådighed, der logger tryk og skærekurver, og udsender ingeniører til lokal igangsættelse. Et polsk servicecenter gennemførte installation og træning på fem dage. Vi opretholder reservedelskitser og besvarer tekniske spørgsmål inden for én arbejdsdag.

Relaterede artikler

Sådan tilpasser du værktøjsfastgørelser til fjedermaskiner til fremstilling af fjedre med særlige former

03

Aug

Sådan tilpasser du værktøjsfastgørelser til fjedermaskiner til fremstilling af fjedre med særlige former

Mestring af komplekse udfordringer inden for fjederproduktion: At navigere i de intrikate aspekter af hurtig industrielle fremstillingsprocesser kræver en dyb forståelse af trådfremføringsdynamik, mekaniske tolerancer og multiaksel-bøjningsmekanik i moderne automatiserede...
Se mere
Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

14

Aug

Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

At navigere i de komplekse forhold i fremstillingsmiljøer med stor variantbredde: At drive en moderne industriproduktionsanlæg føles ofte som at jonglere med et dusin roterende tallerkener på én gang – især når man arbejder med produktionsplaner med stor variantbredde og lav volumen. Pl...
Se mere
Hvilke eksportkvalitetsstandarder kræver internationale kunder for trådskæremaskinprodukter

03

Aug

Hvilke eksportkvalitetsstandarder kræver internationale kunder for trådskæremaskinprodukter

Forståelse af international eksportoverholdelse inden for præcisionsmaskinbearbejdning: At navigere i det komplekse landskab af global industrihandel kræver en grundig forståelse af de strenge tekniske benchmarks, som udenlandske købere kræver for avanceret metal...
Se mere
Sådan justeres pulsparametrene for at forbedre overfladekvaliteten på EDM-maskinværkstykker

09

Sep

Sådan justeres pulsparametrene for at forbedre overfladekvaliteten på EDM-maskinværkstykker

Den centrale sammenhæng mellem pulsparametre og overfladekvaliteten på EDM-emner. De fleste fremstillingsfagfolk, der opererer en EDM-maskine, forstår, at overfladeafslutningen er den mest intuitive indikator for bearbejdningens kvalitet, men mange ignorerer, at over 80...
Se mere

Kundeanmeldelser

Daniel Weber
Titanium-skærenøjagtighed løste vores genarbejdsproblem

Vi købte en højtryksvandstrålemaskine til skæring af 25 mm titanluftfartsbeslag. Før dette havde laserskæring krævet en efterbearbejdning i fræsemaskine, der tog 4,5 time pr. parti. Den nye maskine opretholdt hullenes placering inden for ±0,08 mm, bestod førsteartikelinspektionen med det samme og reducerede partitiden fra 11 timer til 6,5 time. Omkostningen pr. beslag faldt med 19 procent. Supportteamet leverede skæreopskrifter og uddannelse inden for én uge efter levering.

Marek Kowalski
Én bordmaskine til sten og metal fordoblede vores fleksibilitet

Vores servicecenter skulle skære rustfrit stål, aluminium og kompositordrer på én etage. Højtryksvandstrålemaskinen med dobbelt hoved bearbejdede alle tre materialer uden at skifte opsætning. Rustfrit stål blev skåret med 180 mm pr. minut, og aluminium med 600 mm pr. minut. Gennemløbstiden for blandede ordrer faldt fra seks dage til to dage, og udnyttelsen steg fra 61 procent til 84 procent. Nesting øgede også udbyttet med 12 procent på aluminiumsplader.

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Navn
Virksomhedsnavn
Message
0/1000
420 MPa-forstærker leverer stabil tryk for tykke metal- og stenmaterialer

420 MPa-forstærker leverer stabil tryk for tykke metal- og stenmaterialer

Den kerne-tekniske grundlag for vores avancerede WEITAI-højtryksvandstrålemaskine er en robust 30 kW dual-plunger-intensitetspumpe, der er designet til at opretholde en ekstremt høj arbejdstryk på 420 MPa uden fejl og samtidig fastholde trykpulsvariationer inden for en streng margin på 2 procent. Absolut trykstabilitet er afgørende i industriel fremstilling, da pludselige tryksvingninger naturligt forårsager uønsket kantforsnævring, nedsætter skærehastigheden og accelererer for tidlig dyse-slid. Drevet af dette højtydende pumpe-system kan vores maskine nemt skære 20 mm rustfrit stålplade med 180 mm pr. minut, tykt 50 mm titan med 110 mm pr. minut og tæt 30 mm marmor med en imponerende 2.500 mm pr. minut under traverseringsdrift. I en travl brasiliansk arkitektonisk stenbearbejdningsfacilitet eliminerede denne konsekvente hydrauliske tryk kantafspænding helt.
Koldskæring beskytter materialeegenskaberne og eliminerer sekundær bearbejdning

Koldskæring beskytter materialeegenskaberne og eliminerer sekundær bearbejdning

I modsætning til traditionelle termiske skæreprocesser såsom laserskæring, plasmaskæring eller flammeskæring, som genererer ekstrem varme og ændrer materialets metalurgi, bruger vores WEITAI højtryksvandstråleskæremaskine en ren koldvands- og slibemiddelstrøm. Denne avancerede koldskæringsteknologi sikrer, at der ikke opstår nogen varmeindflydelseszone, ingen dannelse af genstøbte lag og absolut frihed for mikroskopisk termisk revning på alle bearbejdede emner. Denne afgørende metalurgiske fordel er særligt værdifuld inden for højriskobrancher såsom luft- og rumfart, fremstilling af medicinsk udstyr og præcisionsarkitektonisk finish, hvor strenge kvalitetsinspektioner verificerer materialets strukturelle integritet umiddelbart efter skæreprocessen. I det tidligere nævnte schweiziske luft- og rumfartsprojekt ved fremstilling af beslag blev den dyre sekundære genfræsning fuldstændigt elimineret ved anvendelse af koldskæring, hvilket resulterede i en besparelse på 4,5 time ubrugt arbejdstid pr. parti.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil ØVERSTØVERST