Stroj Mitsubishi pro řezání drátem | Přesnost ±0,003 mm a o 38 % rychlejší obrábění elektrod

Všechny kategorie

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Mobilní telefon/WhatsApp
WeChat
LinkedIn
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Příloha
Nahrajte prosím alespoň jednu přílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Řešení pro drátové řezačky Mitsubishi podporovaná 22letou zkušeností v oblasti precizního výrobního inženýrství

Řešení pro drátové řezačky Mitsubishi podporovaná 22letou zkušeností v oblasti precizního výrobního inženýrství

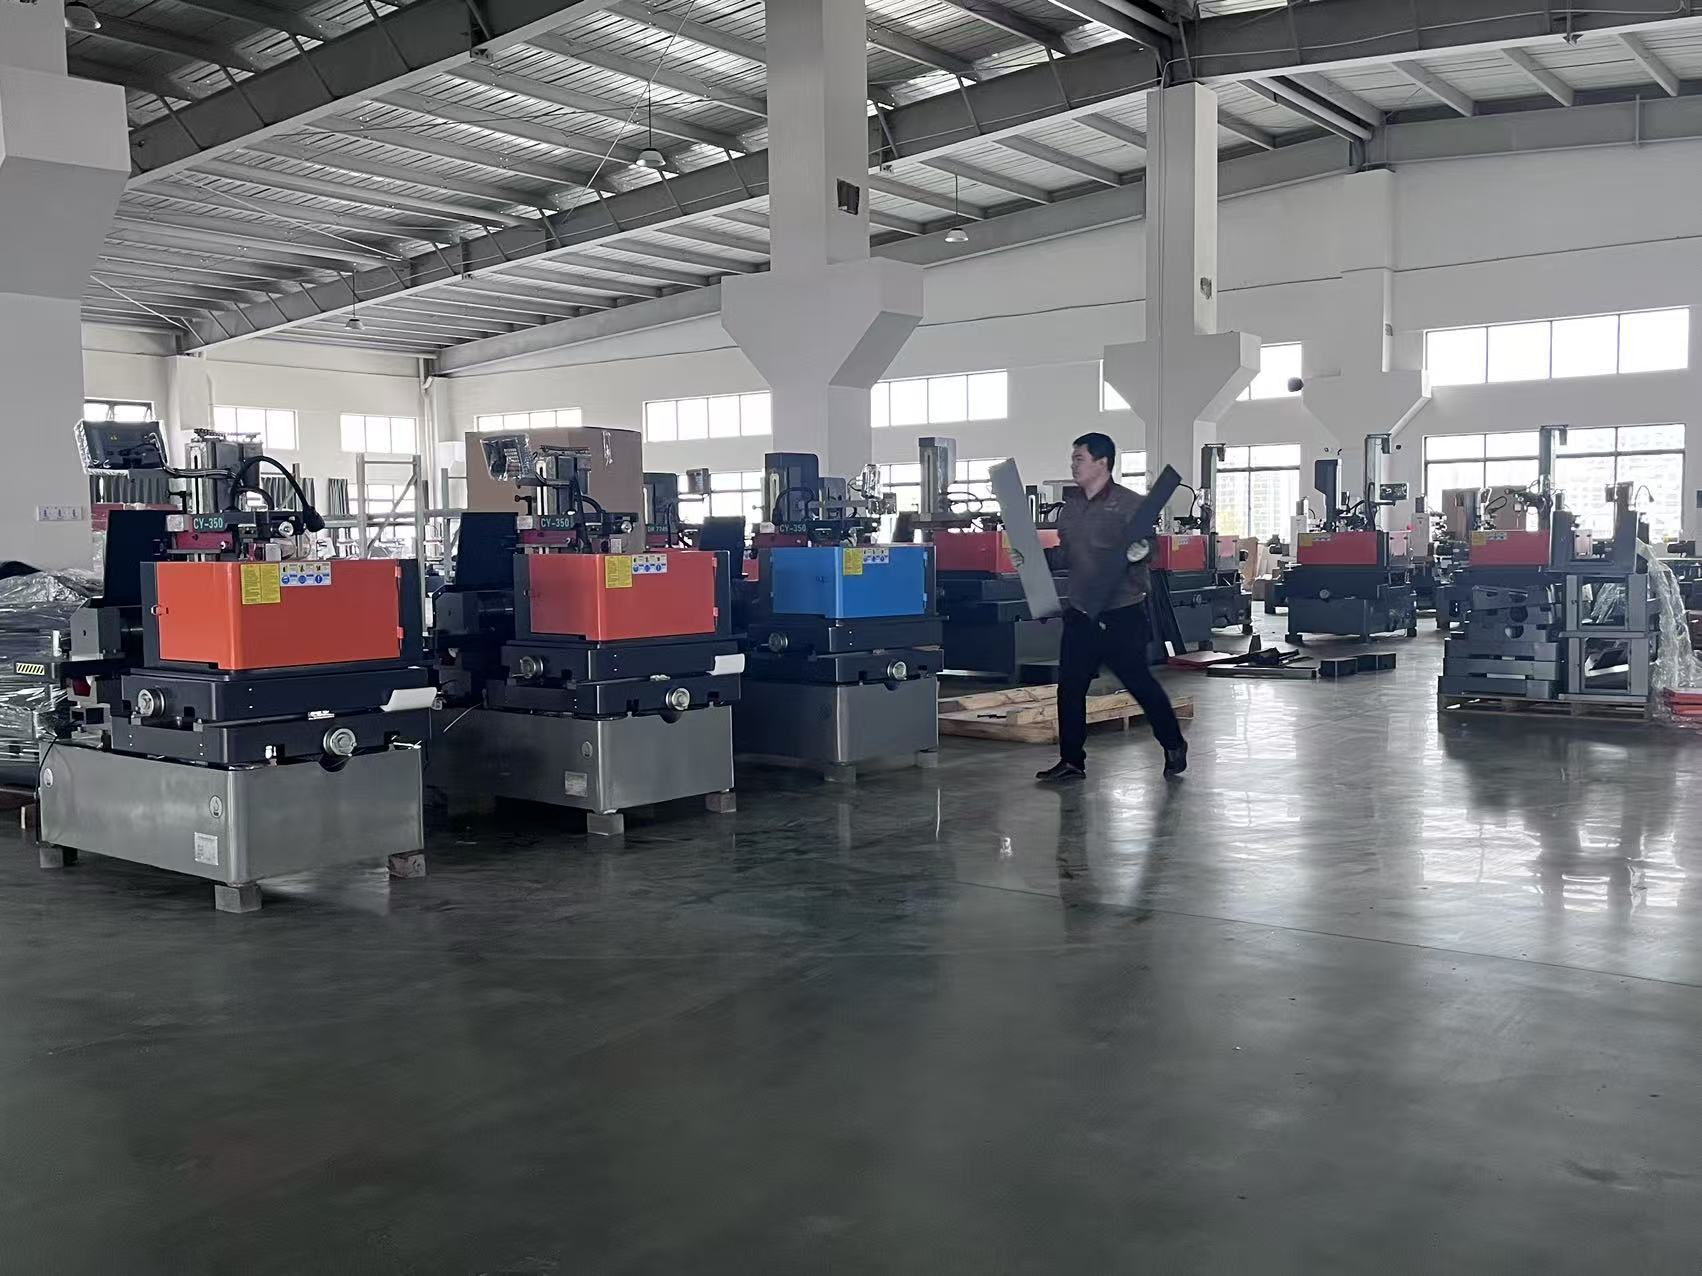
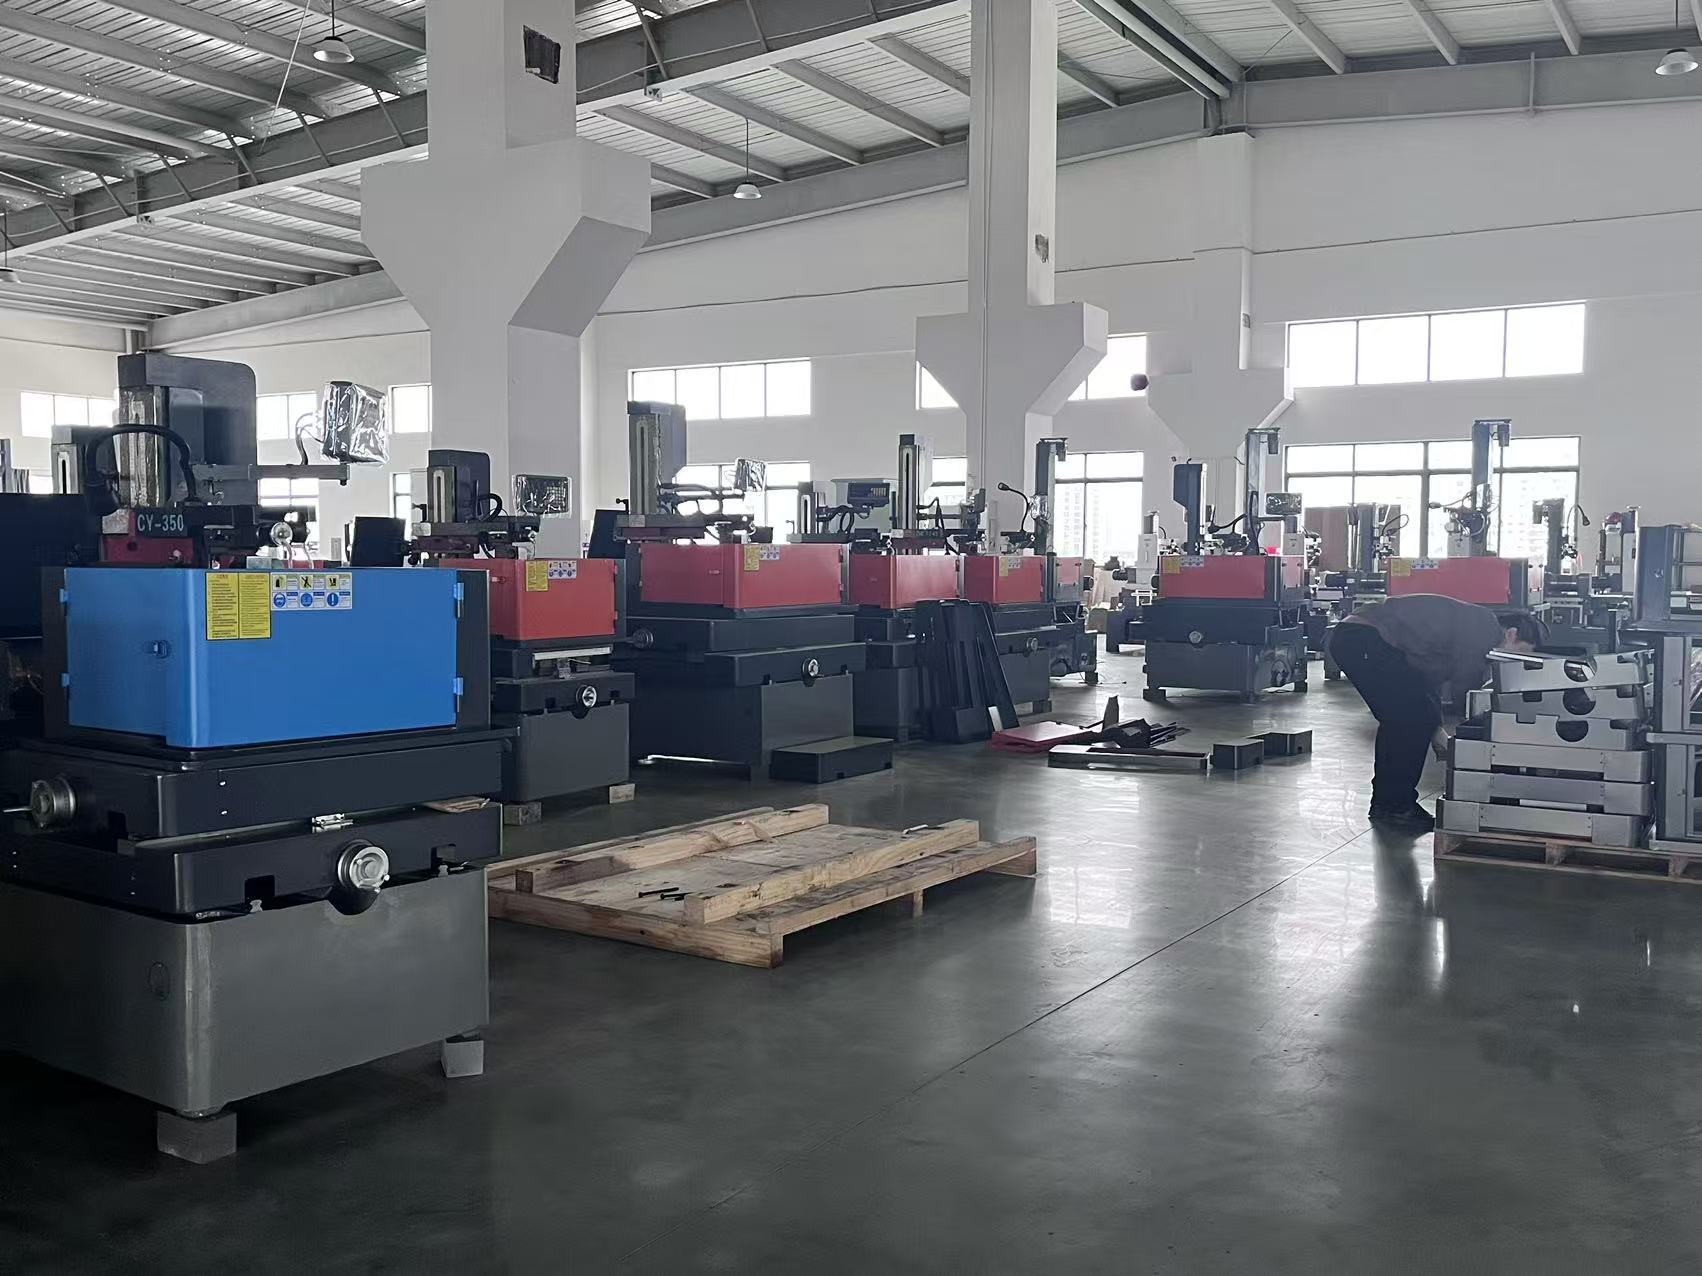
Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. vyrábí a dodává řešení pro drátové řezačky Mitsubishi od roku 2003, přičemž kombinuje licencovanou řídicí technologii Mitsubishi se vlastními přesnými montážními linkami ve městě Taizhou v provincii Jiangsu. Naše platformy pro drátové řezačky Mitsubishi dosahují polohovací přesnosti ±0,003 mm a opakovatelnosti ±0,002 mm, povrchovou drsnost až Ra 0,8 µm a řežou kalenou nástrojovou ocel rychlostí až 220 mm²/min. Tyto stroje jsou provozovány 20 hodin denně, šest dní v týdnu, v dílnách pro výrobu forem a dolních nástrojů, závodu na výrobu leteckých spojovacích prvků a továrnách na lékařské přístroje, přičemž udržují požadované tolerance na celé dráze pohybu 500 mm. Německý výrobce forem nahradil dva zastaralé stroje a snížil čas obrábění elektrod o 38 procent, čímž ročně ušetřil 1 100 výrobních hodin. Vietnamský dodavatel karosářských lisovacích dílů použil naši drátovou řezačku Mitsubishi k udržení tolerance ±0,005 mm na 1 200 postupných výstřižkových vložkách, čímž za pět měsíců snížil podíl zmetků z 4,2 procenta na 0,9 procenta.
Získat nabídku

Případová studie

Německý dílenský provoz pro výrobu forem zkrátil dobu výroby elektrod o 38 procent

Stuttgartskej výrobci forem pro vstřikování, který ročně vyrobí 120 forem, bránily pomalé obrábění elektrod na starších zařízeních pro drátové elektrické obrábění (wire EDM), kdy průměrná doba výroby jednoho kompletu elektrod činila 9,5 hodiny. Po instalaci dvou našich jednotek pro drátové řezání od společnosti Mitsubishi s automatickým navlékáním drátu a použitím měděného drátu o průměru 0,15 mm se cyklová doba výroby elektrod snížila na 5,9 hodiny, což představuje zlepšení o 38 procent a uvolnění 1 100 strojových hodin ročně. Kvalita povrchu se zlepšila z Ra 1,6 µm na Ra 0,9 µm, čímž bylo možné vynechat ruční broušení u 60 procent elektrod. Výrobní provoz nyní provozuje neobsazené noční směny, čímž se využití vřetene zvýšilo z 62 na 84 procent, přičemž je zachována přesnost ±0,004 mm u všech detailů dutiny.

Vietnamský dodavatel pro tváření kovů zvýšil výtěžnost vložek pro matrice na 99,1 procenta

Dodavatel tvářecích dílů pro automobilový průmysl v Hanoi potřeboval vyrobit 1 200 postupných výstřižků pro matrice s přesností ±0,005 mm pro nový program SUV. Počáteční zkoušky na stroji konkurenční značky vedly k odpadu ve výši 4,2 % způsobenému zkosením a chybami v rozích. Nakonfigurovali jsme drátový řezací stroj značky Mitsubishi s víceprůchodovým řezáním a adaptivním odváděním třísek pro jejich materiál SKD11 o tloušťce 40 mm. Přesnost rohů se zlepšila na ±0,003 mm, odpad klesl během pěti měsíců na 0,9 % a životnost výstřižků pro matrice stoupla o 27 %. Zákazník nyní provozuje tři směny a objednal druhou jednotku pro svou rozšiřující se výrobní linku.

Turecká továrna na lékařské přístroje dosahuje povrchové drsnosti Ra 0,8 µm u chirurgických součástí

Turecký výrobce chirurgických nástrojů vyžadoval bezhranné součásti ze nerezové oceli s povrchovou drsností Ra 0,8 µm a tolerancí ±0,003 mm. Naše stroje Mitsubishi pro řezání drátem, vybavené sadou pro jemné řezání a uzavřeným teplotním kompenzačním systémem, poskytly konzistentní výsledky při výrobě 18 000 součástí měsíčně. Podíl součástí odmítnutých při kontrolním měření klesl z 2,8 % na 0,4 % a pracnost pořizování kusů se snížila o 45 %. Výrobní zařízení dokumentovalo dobu návratnosti investice 14 měsíců na základě sníženého množství oprav a vyšší výrobní kapacity.

Související produkty

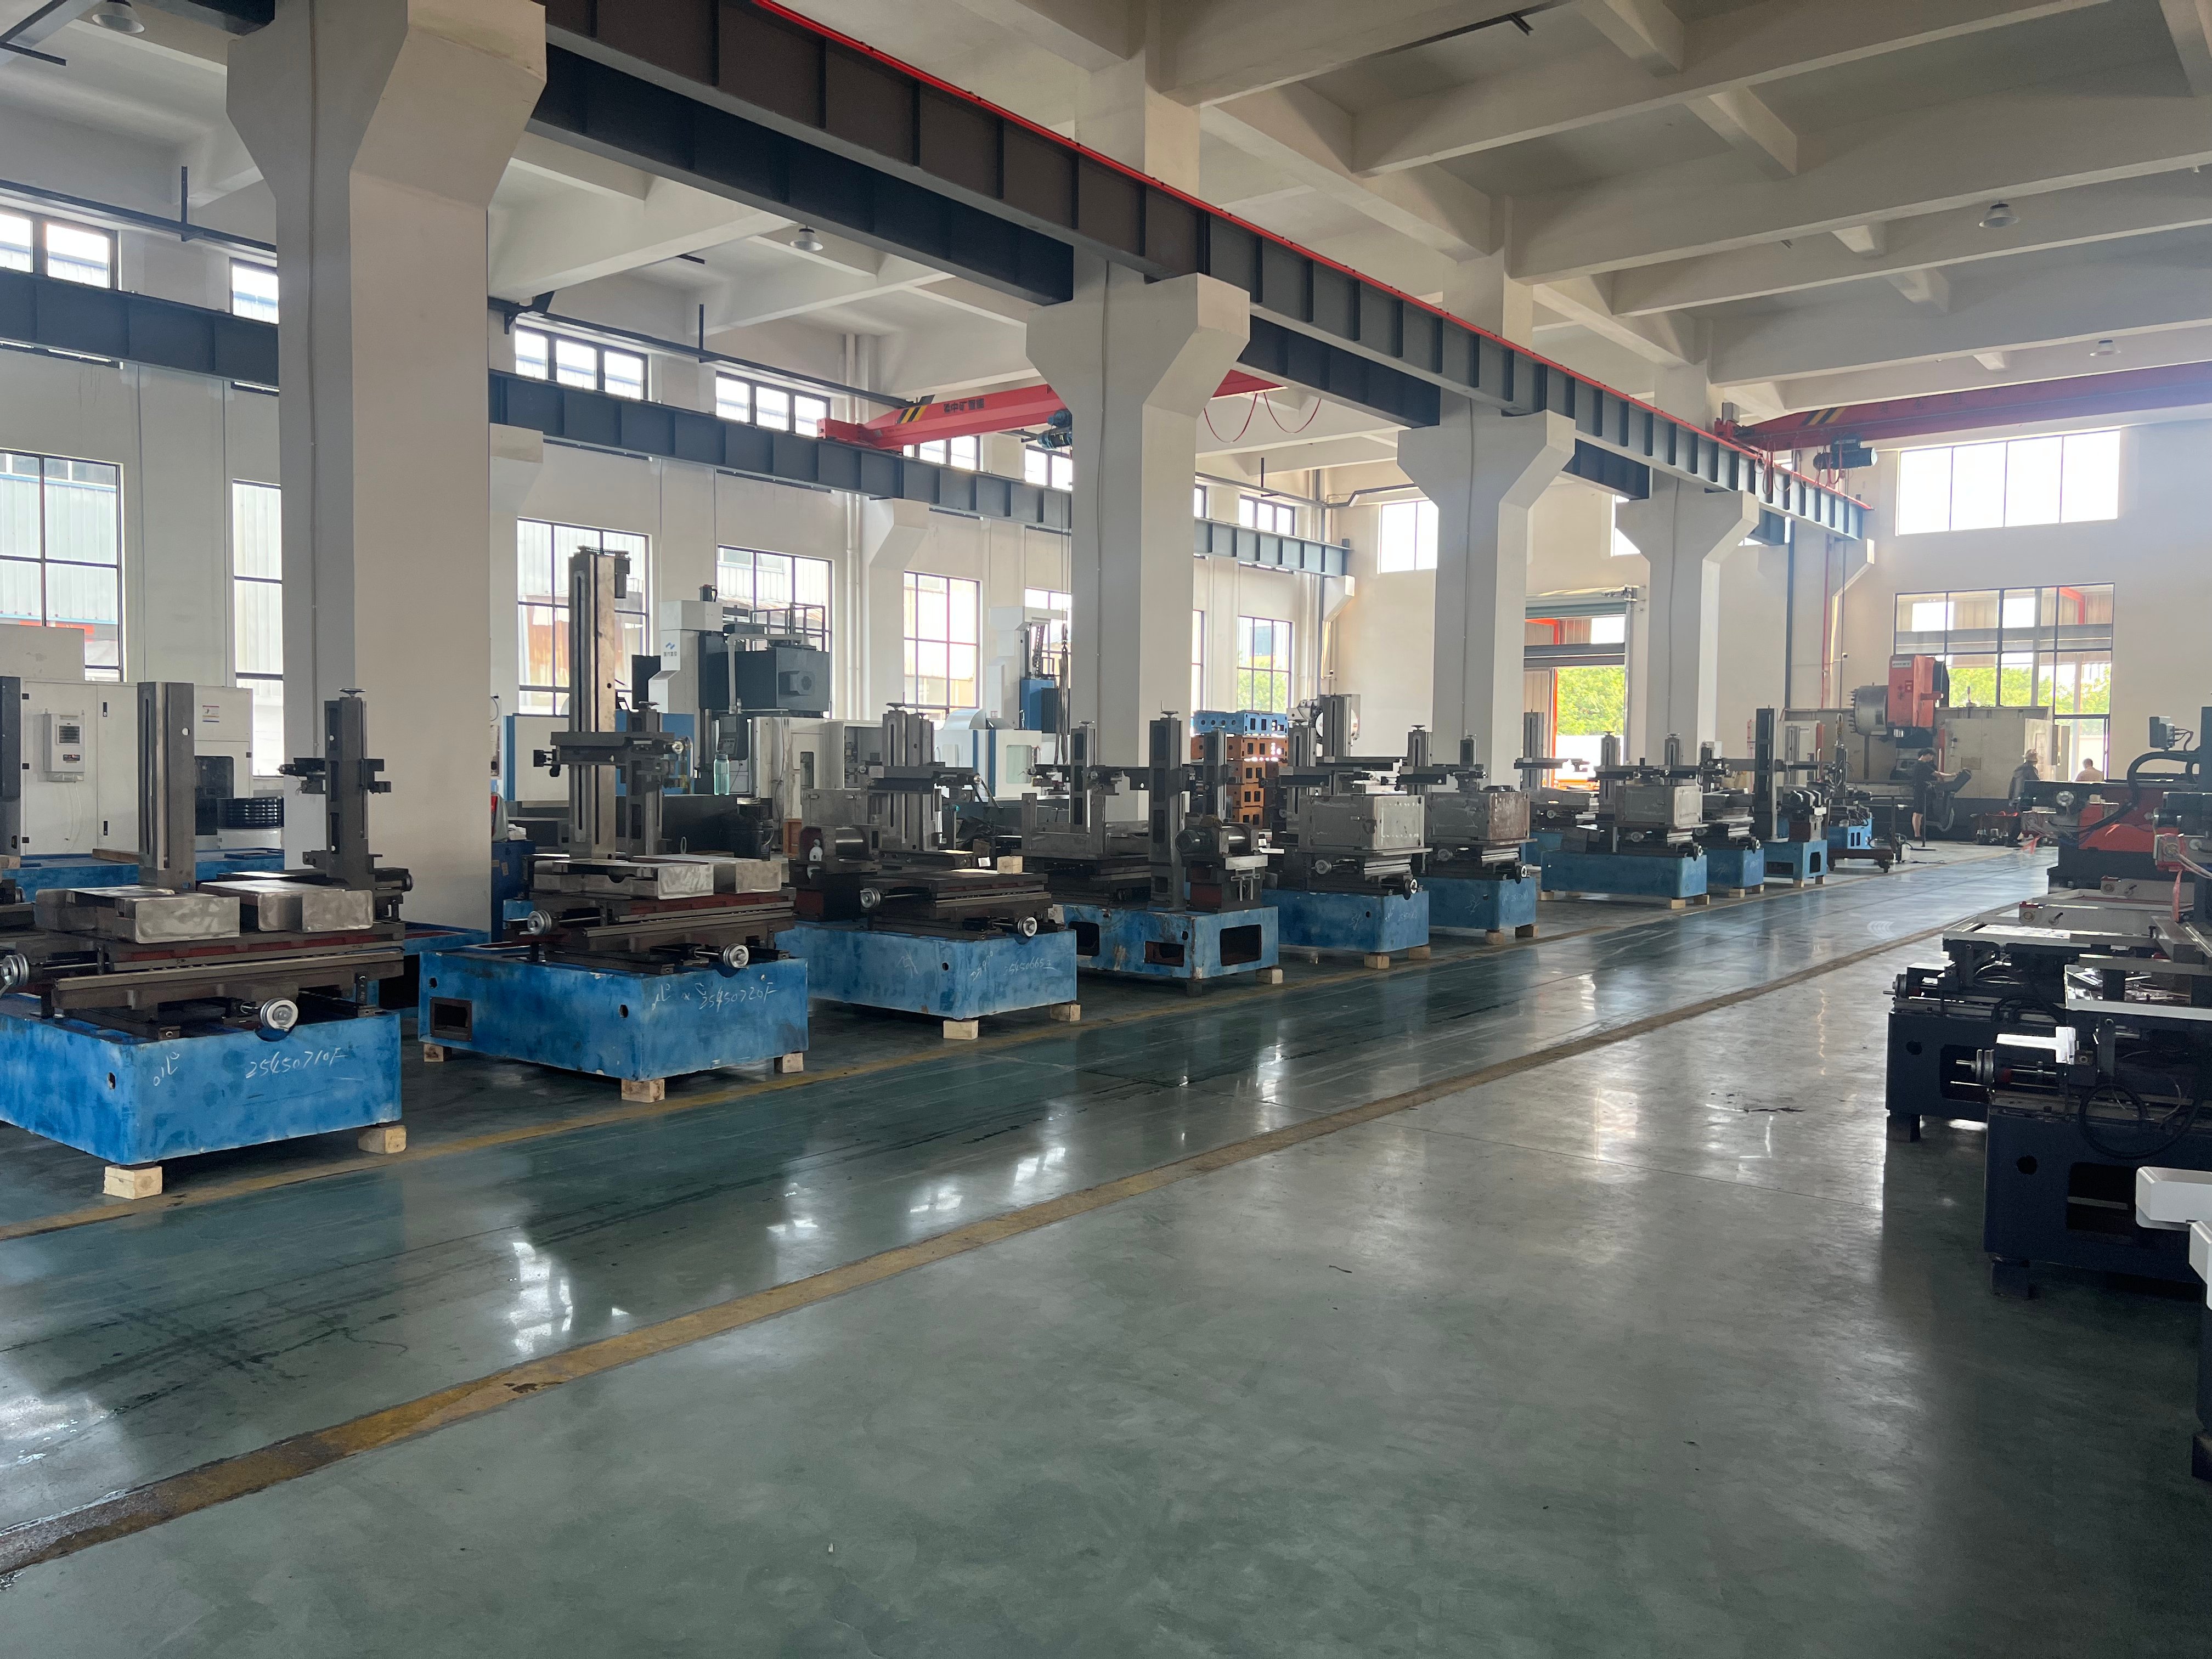
Stroj pro řezání drátem značky Mitsubishi se stal referenčním standardem v oblasti přesného obrábění, protože spojuje tepelnou stabilitu, inteligentní řízení a spolehlivé zacházení s drátem v jediné platformě. Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd., založená v roce 2003 ve městě Taizhou v provincii Jiangsu, vyvíjí svá řešení pro řezání drátem na základě těchto principů a integruje výzkum, vývoj, výrobu a prodej pod jednou střechou. Výrobní proces začíná konečnou prvkovou analýzou lože stroje, které je odlito z vysoce tuhého litiny Meehanite a po dobu šesti měsíců stárne za účelem uvolnění vnitřního napětí. Po hrubém obrábění na vlastních obráběcích centrech je každé lože broušeno na plošnost 0,01 mm a kontroluje se pomocí laserového interferometru. Vodící sestavy jsou lapovány na vůli pod mikrometr, zatímco osy UV, mechanismy pro naklonění os U a V a systém dopravy drátu jsou montovány v teplotně regulovaných prostorách udržovaných na teplotě 20 ± 1 °C. Každý stroj pro řezání drátem značky Mitsubishi je před expedicí podroben nepřetržitému testovacímu řezu trvajícímu 72 hodin, přičemž se vytvářejí dokumentované zprávy o přesnosti polohování, opakovatelnosti a jakosti povrchu.

Na výrobní ploše se stroje vyznačují při výrobě forem a nástrojů, kde je nutné řezat kalenou nástrojovou ocel, karbid a měděné elektrody s minimální chybou zkosení. Typická dílna pro výrobu forem, která řeže 60 mm silnou ocel SKD61 s tolerancí ±0,005 mm, dosahuje stabilního výkonu po tisíce startů díky automatickému navlékání drátu, které trvá méně než 15 sekund. V leteckém průmyslu řeže drátový řezací stroj Mitsubishi tepelně odolné slitiny, jako jsou Inconel a titan, pro uchycení turbín a udržuje přesnost ±0,004 mm na dráze 400 mm. Výrobci zdravotnických zařízení spoléhají na jemné dráty o průměru až 0,10 mm pro výrobu kostních desek a chirurgických vodítek s povrchovou drsností Ra 0,8 µm, které nepotřebují další broušení. Automobilové nástrojové dílny používají víceprůchodové řezání k dosažení dlouhých, rovných a bezostruhových hran na vložkách postupných razítek, čímž se životnost razítek prokazatelně prodlouží až o 27 procent.

Kontrola kvality je nepřetržitá. Každý stroj ověřujeme pomocí testování s kuličkovým měřidlem, kompenzace chyby kroku a zkušebních řezů na certifikovaných vzorcích. Zásoby náhradních dílů v našem skladu pokrývají 95 procent běžných opotřebitelných položek a náš servisní tým reaguje na mezinárodní dotazy do 24 hodin, přičemž kritické komponenty odesíláme do 48 hodin. Naši inženýři poskytují dálkovou diagnostiku prostřednictvím zabezpečených připojení a nabízíme uvádění strojů do provozu a školení obsluhy na místě ve více než 20 zemích. Školení zahrnuje výběr drátu, optimalizaci průtoku pracovní kapaliny a údržbové postupy, které zajistí předvídatelné náklady na spotřební materiál – obvykle 8 až 12 procent provozních nákladů stroje.

Světový trh odměňuje výrobce, kteří dokážou prokázat opakovatelnost. Jeden německý zákazník snížil čas obrábění elektrod o 38 procent; vietnamský dodavatel tváření snížil odpad z 4,2 procenta na 0,9 procenta; turecká lékařská továrna snížila podíl zamítnutých výrobků při kontrolách na 0,4 procenta. Tyto výsledky byly dosaženy přizpůsobením parametrů stroje materiálu a velikosti šarže a následnou podporou zákazníka po celou dobu životnosti zařízení. Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd., která exportuje do více než 20 zemí a od roku 2003 udržuje dlouhodobé partnerství, nadále investuje do výzkumu, nástrojů a služeb, aby každý drátový řezací stroj Mitsubishi poskytoval měřitelnou hodnotu, předvídatelné náklady na součástku a jistotu při stanovování přesnějších tolerancí a získávání dalších zakázek.

Často kladené otázky

Jaké materiály lze efektivně řezat strojem Mitsubishi pro řezání drátem?

Naše stroje pro řezání drátem značky Mitsubishi zpracovávají kalenou nástrojovou ocel až do tvrdosti 62 HRC, tvrdokov, měď, mosaz, hliník, titan a niklové slitiny, např. Inconel. Pro tvrdokov a tlusté profily nad 80 mm doporučujeme specifická nastavení generátoru a potažený drát, aby se udržely rychlost řezání a kvalita povrchu. Typické rychlosti řezání se pohybují mezi 180 a 220 mm²/min u materiálu SKD11 o tloušťce 40 mm a povrchová drsnost dosahuje Ra 0.8 µm při víceprůchodovém řezání. Každý stroj je dodáván s knihovnou parametrů pro jednotlivé materiály.
Každý stroj pro řezání drátem značky Mitsubishi je kalibrován laserem, testován řezáním po dobu 72 hodin a dodáván s dokumentovanou zprávou o přesnosti. Po doručení podporujeme instalaci prostřednictvím dálkového vedení nebo montáží na místě. Přesnost polohování činí ±0,003 mm a opakovatelnost ±0,002 mm za stabilních podmínek v místnosti (teplota 20 ± 1 °C). Dále dodáváme pokyny pro zakládání a vyrovnání stroje, aby si zachoval svou přesnost ve vašem prostředí.
Standardní konfigurace se dodávají za 30 až 45 dní, zatímco na míru upravené objednávky strojů pro drátové řezání Mitsubishi vyžadují 45 až 60 dní. Skladujeme 95 % běžných opotřebitelných dílů, včetně vodičů drátu, napájecích kontaktů a trysk, a kritické položky odesíláme zákazníkům ve více než 20 zemích do 48 hodin. Náklady na spotřební materiál obvykle činí 8 až 12 % provozních výdajů a pomáháme vám plánovat roční rozpočty na náhradní díly.
Ano. Díky automatickému navlékání drátu do 15 sekund a spolehlivému řízení promývání mnoho zákazníků provozuje noční směny bez obsluhy. Německá formovací dílna zvýšila využití stroje z 62 % na 84 % díky provozu přes noc. Doporučujeme pravidelnou údržbu každých 500 hodin a poskytujeme kontrolní seznamy, aby byly neobsazené provozy stabilní a bezpečné.
Poskytujeme školení obsluhy, které zahrnuje výběr drátu, proplachování, řezání se zkosením a údržbu, buď na místě nebo prostřednictvím živých dálkových sezení. Technické dotazy jsou odpovídány do 24 hodin a dálková diagnostika umožňuje našim technikům prohlédnout si parametry a protokoly alarmů. Dokumentace je k dispozici v anglickém jazyce a podporujeme zákazníky po celé Asii, Evropě, na Blízkém východě a v Americe.

Související články

Jaké technické ukazatele porovnávat při nákupu multifunkčního pružinového stroje

07

Jul

Jaké technické ukazatele porovnávat při nákupu multifunkčního pružinového stroje

Úvod Investice do spolehlivého multifunkčního pružinového stroje je klíčové dlouhodobé rozhodnutí týkající se vybavení pro výrobní zařízení kovových součástí po celém světě. Tato zařízení se používají v obecném hardware, elektronických součástkách, automobilových dílech i tradičních...
Zobrazit více
Jaké kroky následného zpracování jsou po obrábění součásti na EDM jiskřící erozní stroj nutné

14

Jul

Jaké kroky následného zpracování jsou po obrábění součásti na EDM jiskřící erozní stroj nutné

Skryté náklady spojené s tradičním zpracováním segmentovaných cívek: Většina zařízení pro zpracování kovů přehlíží významnou část skrytých provozních nákladů vyplývajících ze zastaralých pracovních postupů pro zpracování segmentovaných cívek. Mnoho továren stále používá samostatné zařízení pro...
Zobrazit více
Co by měli poskytovat spolehliví dodavatelé vrtných strojů EDM po prodeji

14

Jul

Co by měli poskytovat spolehliví dodavatelé vrtných strojů EDM po prodeji

Vývoj flexibilní výroby prostřednictvím modulární architektury. Moderní průmyslové prostředí vyžaduje vysokou míru přizpůsobivosti, kdy schopnost rychle měnit výrobní konfigurace určuje provozní rytmus zařízení...
Zobrazit více
Jak přizpůsobit upínací prvky pro pružinový stroj pro výrobu pružin netypického tvaru

03

Aug

Jak přizpůsobit upínací prvky pro pružinový stroj pro výrobu pružin netypického tvaru

Zvládnutí složitých výzev při výrobě pružin: Navigace v intrikátních aspektech průmyslové výroby ve vysoké rychlosti vyžaduje hluboké porozumění dynamice podávání drátu, mechanickým tolerancím a mechanice ohýbání na více osách u moderních automatických...
Zobrazit více

Reference zákazníků

Klaus Berger, vedoucí formovny, Německo
Přesnost, která se udržuje po celou dobu každé směny

Nainstalovali jsme dvě jednotky drátových řezacích strojů Mitsubishi pro elektrody našich vstřikovacích forem a zaznamenali jsme pokles času cyklu z 9,5 na 5,9 hodiny na sadu, tedy zlepšení o 38 procent. Kvalita povrchu se zlepšila na Ra 0,9 µm a u většiny elektrod jsme odstranili broušení. Po 14 měsících je poloha stále v toleranci ±0,004 mm. Tým dálkové podpory reaguje do jednoho dne a náhradní díly dorazí rychle. Toto zařízení změnilo způsob, jakým stanovujeme dodací lhůty.

Nguyen Van Minh, ředitel výroby, Vietnam
Snížení odpadu, které jsme mohli změřit již během několika týdnů

Náš projekt progresivního nástavce vyžadoval přesnost ±0,005 mm na 1 200 dílů. První stroj, který jsme vyzkoušeli, vyprodukoval 4,2 % odpadu. Po přepnutí na tento Mitsubishi wire cut stroj s víceprůchodovým řezáním klesl podíl odpadu během pěti měsíců na 0,9 % a životnost nástavce se zvýšila o 27 %. Nyní provozujeme tři směny a objednali jsme druhou jednotku. Školení a knihovna parametrů umožnily našim operátorům hladký přechod.

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Mechanická tuhost na úrovni submikronu je integrována do každého Mitsubishi wire cut stroje

Mechanická tuhost na úrovni submikronu je integrována do každého Mitsubishi wire cut stroje

Základem přesného drátového řezání je konstrukce stroje odolná proti vibracím a tepelnému posunu. Ložiska našich drátových řezacích strojů Mitsubishi jsou odlita z vysoce tuhého litiny Meehanite, stárnutí trvá šest měsíců a před montáží jsou broušena na rovnost povrchu 0,01 mm. Vedení jsou upravena broušením na vůli pod jednotku mikrometru a konečná montáž probíhá v místnostech s teplotou udržovanou na 20 ± 1 °C. Tato konstrukce umožňuje stroji udržovat polohovou přesnost ±0,003 mm a opakovatelnost ±0,002 mm i při dlouhodobém neobsluhovaném provozu. V dílnách pro výrobu forem, kde se řeže materiál SKD61 o tloušťce 60 mm, zůstává přesnost rohů v rámci ±0,003 mm i po tisících spuštění. Turecká továrna na lékařské přístroje využila tuto tuhost k dosažení povrchové drsnosti Ra 0,8 µm na 18 000 chirurgických součástkách za měsíc a snížila podíl zmetků při kontrolních zkouškách z 2,8 % na 0,4 %. Pro nákupce, kteří porovnávají technické údaje, se měřitelný rozdíl projevuje ve výši odpadu, počtu hodin nutných k opravě a životnosti nástrojů – nikoli pouze v číslech uváděných v brožurách.
Inteligentní řízení a automatické navlékání drátu zvyšují denní výkon

Inteligentní řízení a automatické navlékání drátu zvyšují denní výkon

Produktivita u drátových EDM závisí na snížení doby, kdy nedochází ke řezání. Naše drátové řezací stroje Mitsubishi jsou vybaveny automatickým navlékáním drátu, které trvá méně než 15 sekund, i po přerušení drátu u vysokých obrobků, a dále adaptivním čištěním, které upravuje tlak podle tloušťky materiálu. Knihovna řídicích parametrů obsahuje ověřené hodnoty pro ocel, karbid, měď, titan a Inconel, takže obsluha rychle dosáhne stabilních řezných podmínek. Německý výrobce forem těmito funkcemi zvýšil využití stroje z 62 % na 84 % a zkrátil dobu výroby elektrod z 9,5 na 5,9 hodiny, čímž ročně ušetřil 1 100 strojových hodin. Vietnamský dodavatel automobilového průmyslu snížil odpad z 4,2 % na 0,9 % u 1 200 postupných tvárníků. Tyto zisky vyplývají z předvídatelného řezání, menšího počtu ručních zásahů a možnosti bezpečného provozu nepřítomné noční směny.
Whatsapp Whatsapp E-mail E-mail Mobilní telefon Mobilní telefon TOPTOP