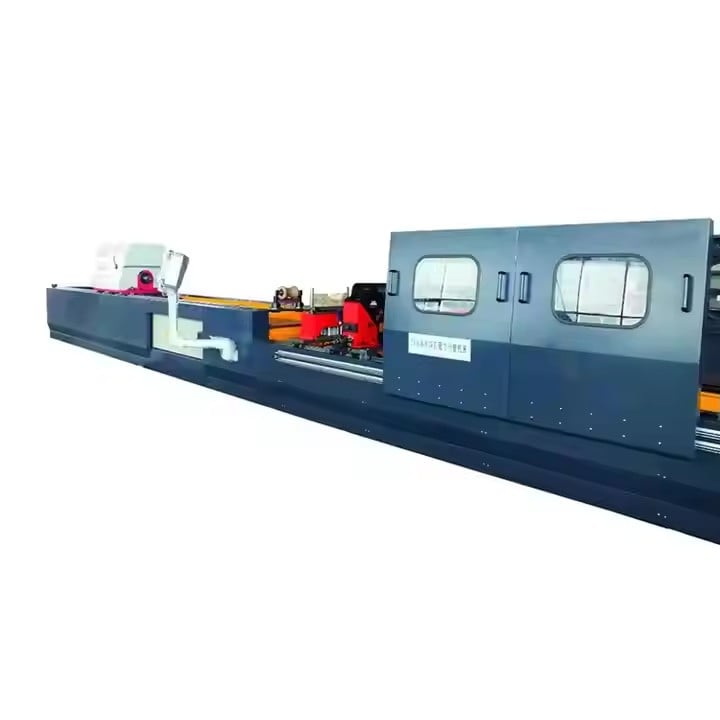
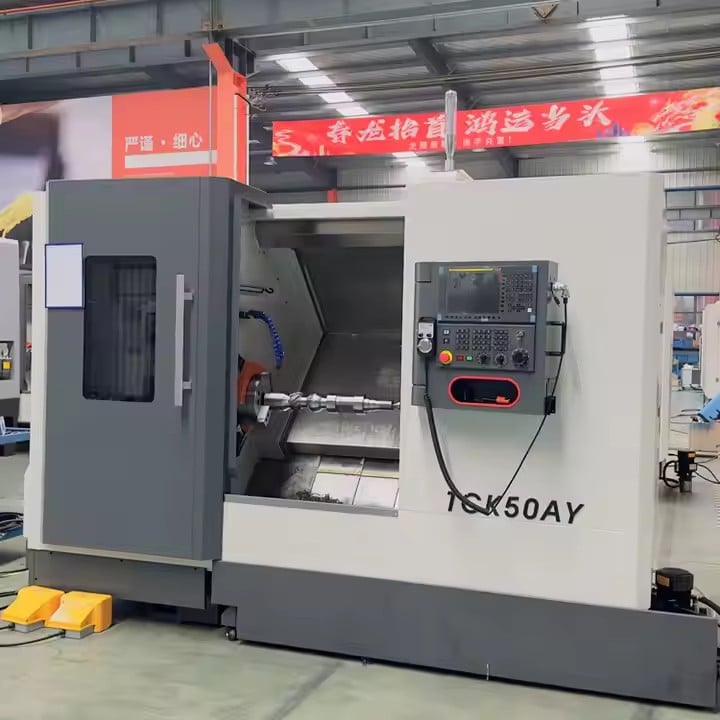
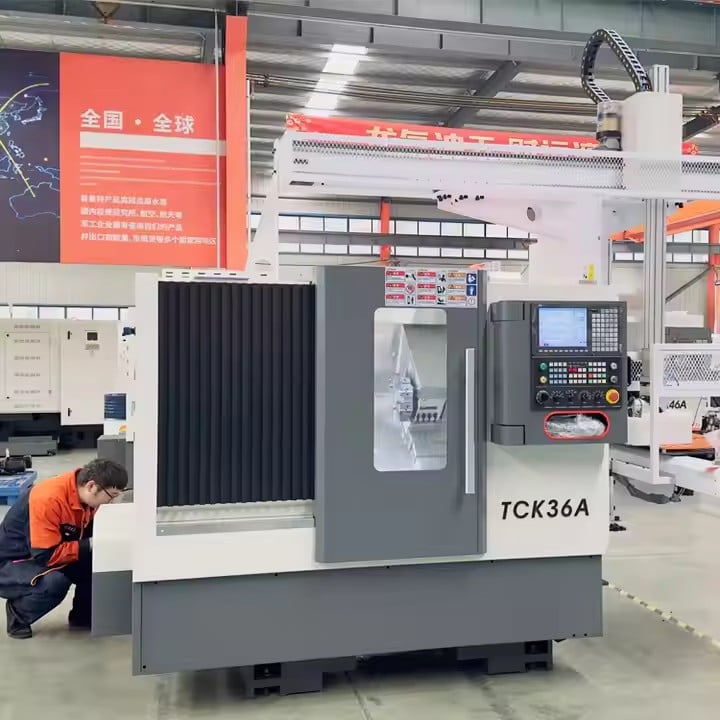
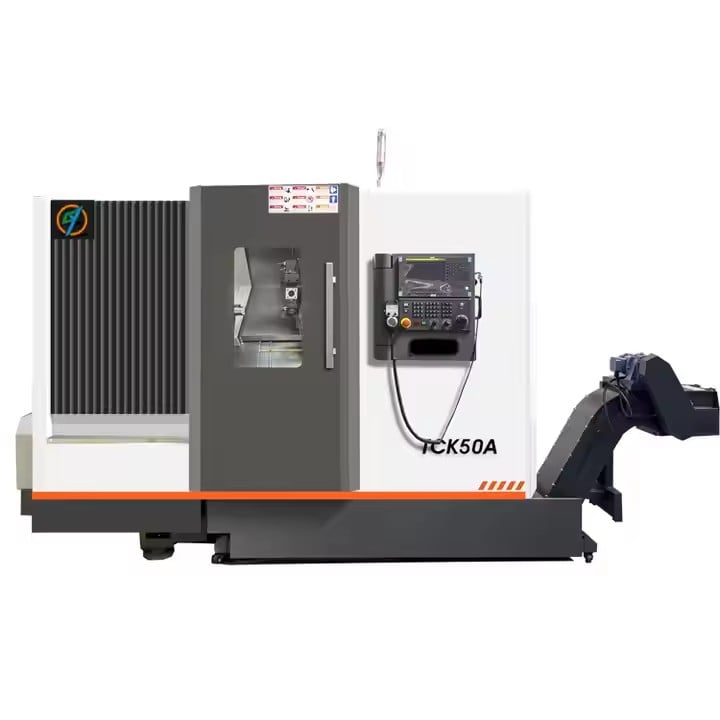
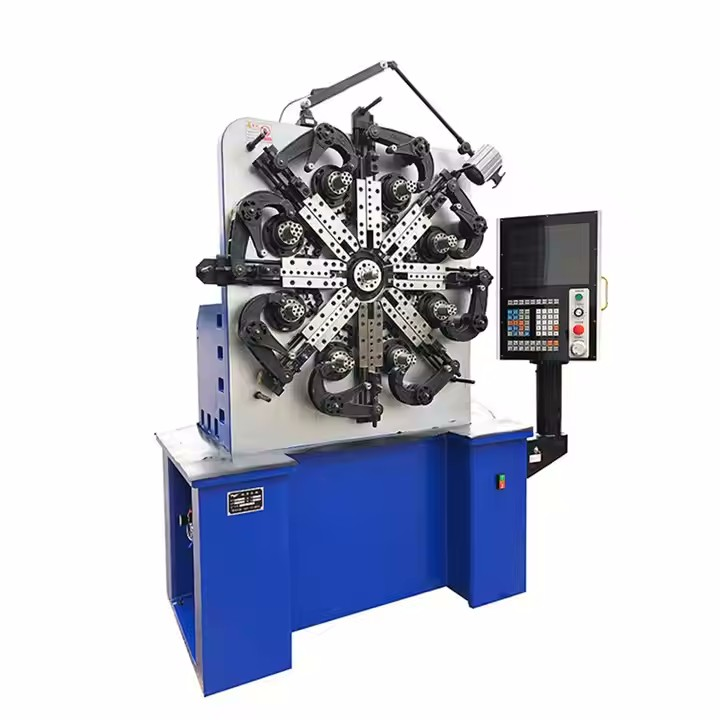
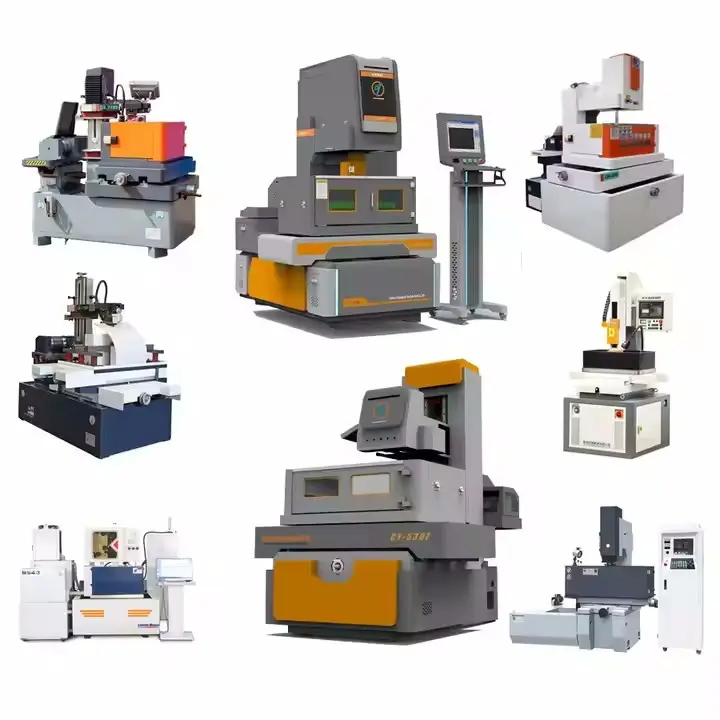
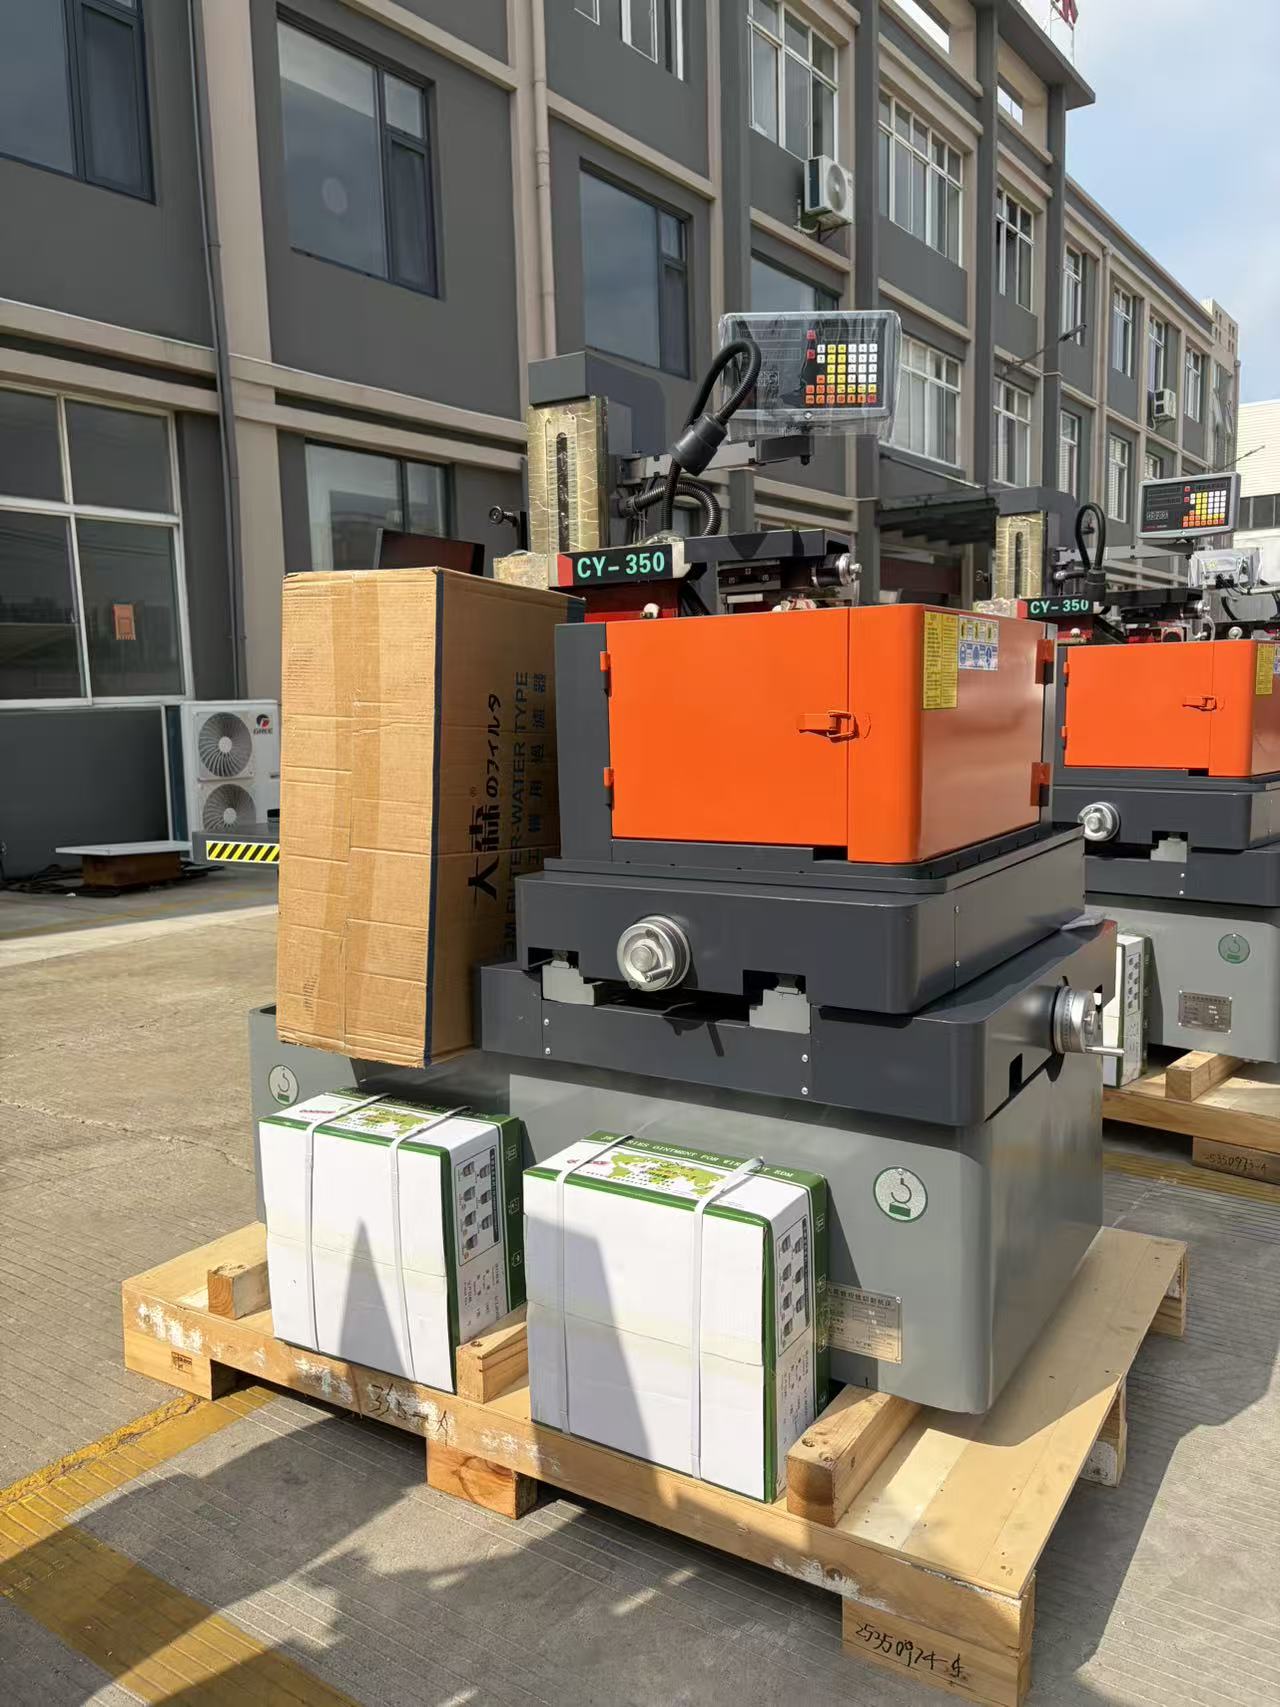
Stroj na řezání kovových drátů | Přesnost 0,005 mm, přímo z výroby

Všechny kategorie

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Mobilní telefon/WhatsApp
WeChat
LinkedIn
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Příloha
Nahrajte prosím alespoň jednu přílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
První řešení pro stroje na řezání kovových drátů od důvěryhodného čínského výrobce

První řešení pro stroje na řezání kovových drátů od důvěryhodného čínského výrobce

Vyberte si stroj na řezání kovových drátů od společnosti Taizhou Chuang Yuan Machine Tool Co., Ltd. a získejte výhody partnerství přímo se závodem, které bylo během více než dvou desetiletí zdokonalováno. Od roku 2003 naše továrna v provincii Jiangsu navrhuje přesné obráběcí stroje pro zákazníky, kteří posuzují zařízení podle dostupnosti (uptime), přesnosti a celkových nákladů na vlastnictví. Naše platformy strojů na řezání kovových drátů slouží dílnám pro výrobu forem, výrobcům nástrojů, dodavatelům pro letecký a kosmický průmysl, výrobcům lékařských přístrojů a dodavatelům nástrojů pro automobilový průmysl; řežou tvrdou ocel, karbid, měď a hliník s opakovatelností ± 0,005 mm u mnoha konfigurací. U práce s nástroji a formami, kde jediná chyba dráhy drátu může způsobit zahození dutiny, tato opakovatelnost chrání ziskovost. V provozních lisovnách provozují obsluhoví pracovníci pravidelně nepřítomné noční cykly, protože naše regulace napětí drátu a automatické znovunavlékání drátu snižují dobu prostojů.
Získat nabídku

Případová studie

Německý výrobce forem zvyšuje přesnost pomocí našeho stroje na řezání drátu

Bavorský výrobce forem, který vyrábí více dutinové vstřikovací formy pro balicí průmysl, čelil známému problému: těžké měděné a kalené ocelové vložky se stále více odchylovaly od tolerancí na opotřebovaném zařízení, čímž se podíl dodatečné úpravy zvýšil nad 9 procent. Po instalaci našeho stroje na řezání kovového drátu se řezná přesnost ustálila na 0,006 mm v rámci ověřovacího období 800 hodin a podíl dodatečné úpravy klesl pod 2 procenta. Tým nyní důvěřuje tomuto stroji při výrobě kritických uzavíracích ploch a posuvných prvků pro víčka lahví a tenkostěnné obaly, kde několik mikrometrů rozhoduje o tom, zda se objeví přebytečný materiál (flash). Rychlejší hrubovací průchody snížily přípravu elektrod z 7,2 hodiny na 5,1 hodiny na formu a uvolnily kapacitu pro zakázky, které dílna dříve odmítala.

Vietnamská nástrojovna snižuje náklady automatizovaným řezáním drátu

Dílenská dílna v blízkosti Ho Či Mina, která dodává díly pro výrobce motocyklů, potřebovala obrábět tvrdé matrice z oceli 1.2379 bez nutnosti zaměstnávat další operátory ve večerních směnách. Zavedením našeho kovového drátového řezacího stroje s automatickým navlékáním drátu a nočními neobsluhovanými režimy zvýšila dílna výrobu na jednoho operátora ze 42 na 58 kusů denně. Spotřeba drátu klesla o 18 procent po přechodu na strategii použití drátu o průměru 0.20 mm u měděných součástí, čímž se snížily náklady na spotřební materiál na konkurenčním trhu, kde každá setina centu má význam.

Polská dílna pro výrobu forem urychluje dodávky pomocí technologie drátového řezání

Polský výrobce postupných tvárních nástrojů ztrácel zakázky kvůli konkurentům, kteří slibovali dodání během dvou týdnů. Díky našemu stroji pro řezání kovového drátu dosáhla dílna o 12 % vyšší rychlost řezání na kalených deskách tloušťky 40 mm díky optimalizovanému odvádění třísek a adaptivnímu řízení posuvu; stabilní noční provoz navíc zvýšil dodržení termínů doručení z 91 % na 99 %. Výsledkem bylo více opakovaných zakázek od automobilových dodavatelů prvního stupně a sebejistota při zárukách dodacích lhůt, které dříve považovali za riskantní.

Související produkty

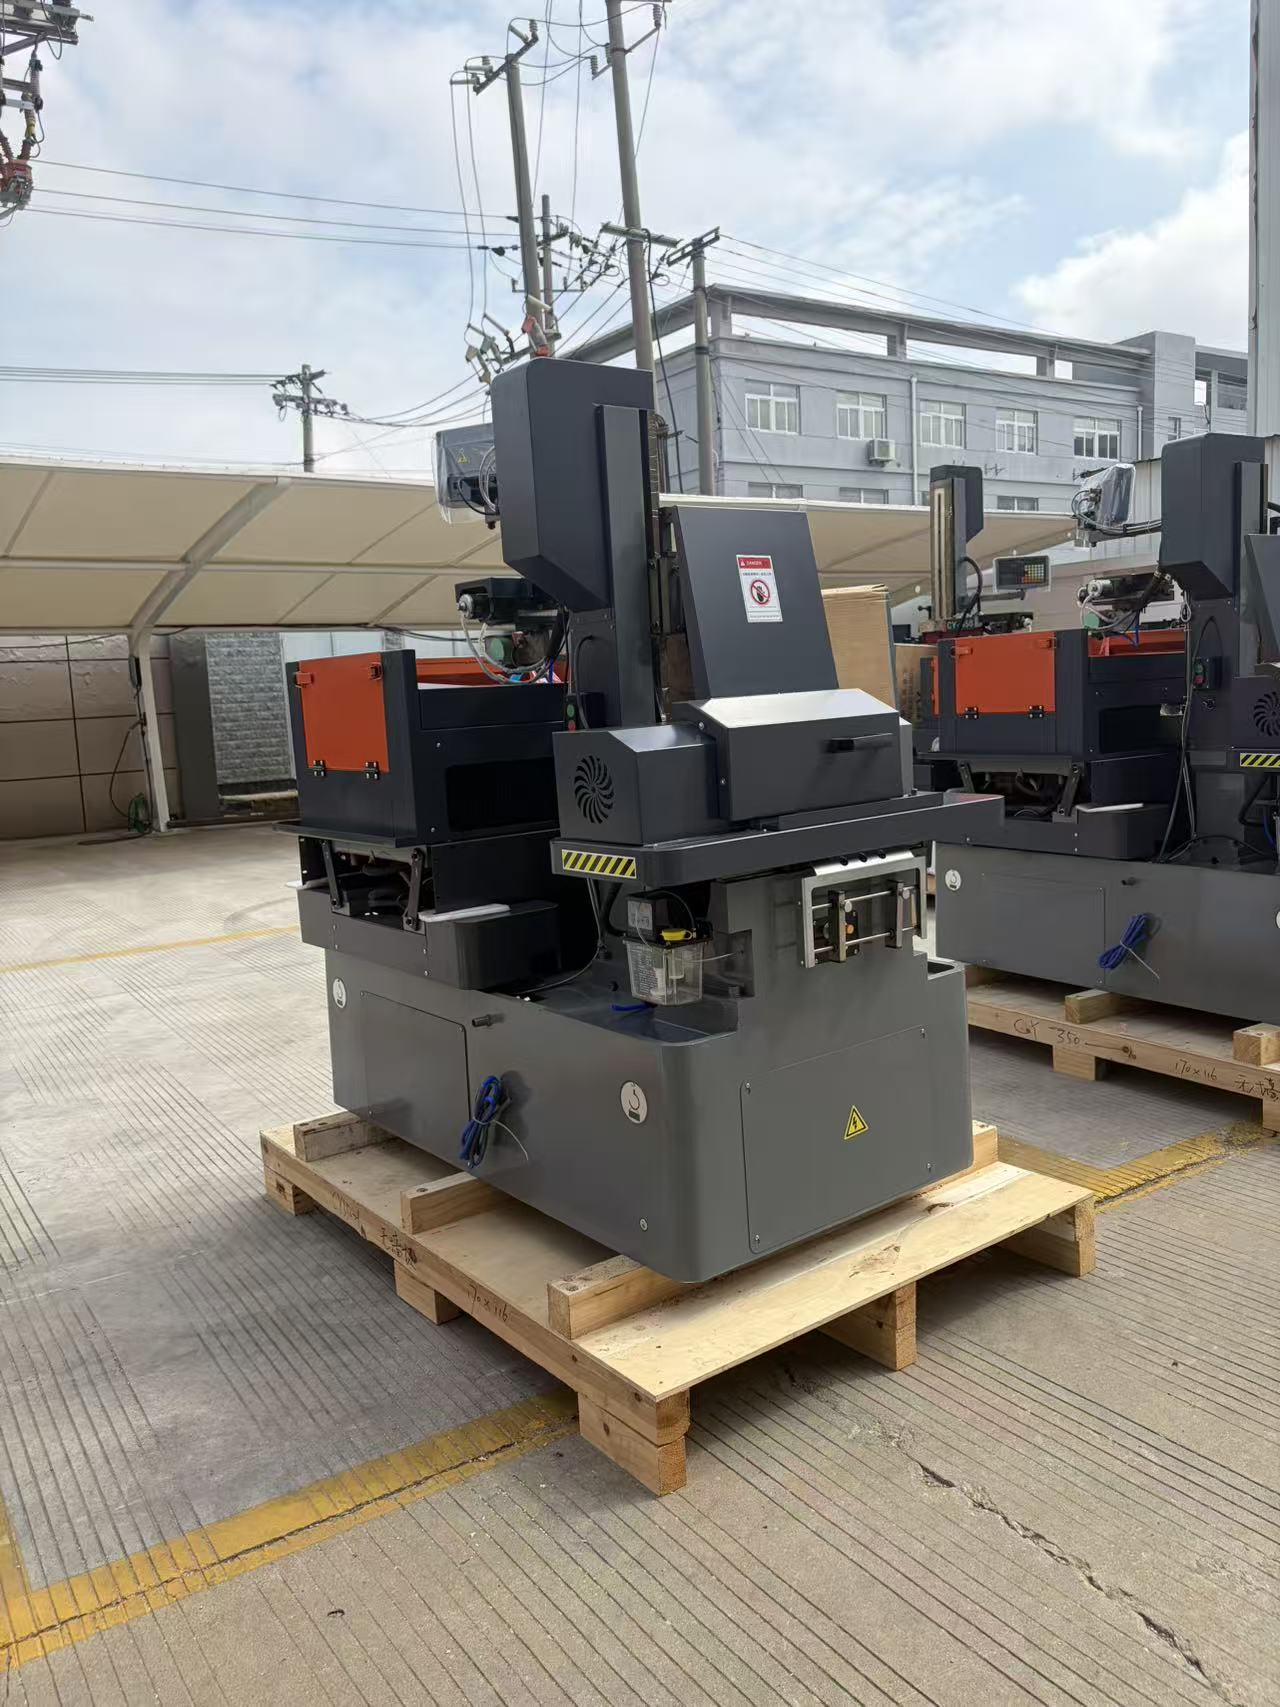
Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. si vydobyla pověst ovládnutím celého řetězce výroby přesných obráběcích strojů, a naše řada strojů pro řezání kovových drátů ukazuje, jak se tato disciplína promítá do výsledků na výrobní lince. Od roku 2003 naše továrna ve městě Taizhou v provincii Jiangsu integruje výzkum, vývoj, výrobu a prodej pod jednou střechou – což znamená, že technické změny postupují od náčrtu přes prototyp až po plnou výrobu bez vnějších zdržení. Naše stroje pro řezání drátů jsou montovány v kontrolovaném prostředí: vodící dráhy jsou ručně dokončovány škrábáním zkušenými techniky, kulové šrouby jsou předpínány s přísnými tolerancemi a konstrukční litiny jsou před obráběním uvolněny od vnitřního napětí, aby zůstala tepelná drift během dlouhých směn předvídatelná. Návštěvníci naší továrny ihned pochopí logiku procesu: kontrola dodaného žuly a litiny, přesné broušení, ověření pomocí laserového interferometru a následně 72hodinový nepřetržitý řezný test za zatížení. Ze závodu odcházejí pouze stroje, které splňují požadovanou přesnost i požadavky na povrchovou úpravu.

Hloubka procesu je u drátového řezání rozhodující, protože malé proměnné se v průběhu tisíců výbojových cyklů kumulují. Naši inženýři optimalizují dobu pulzu, špičkový proud a napětí drátu pro materiály, které zákazníci ve skutečnosti řežou – ať už jde o nástrojovou ocel 1.2344 pro horké práce, karbidové razítko z wolframového karbidu, elektrody z beryliové mědi nebo hliníkové upínací prvky. Výrobce forem řezající složité jádra klade důraz na přesnost rohů a kontrolu zkosení, zatímco výrobce razítek pro tváření hodnotí rovnost po celé délce kontur a schopnost automatického znovunavlečení drátu po jeho přerušení. Oba scénáře testujeme na každé platformě. Skutečná čísla určují naše konstrukční rozhodnutí: polohová přesnost do 0,005 mm u mnoha modelů, povrchová úprava až do Ra 0,8 mikrometru, rychlost řezání 200 až 300 čtverečních milimetrů za minutu u běžných ocelí a průměr drátu od 0,10 mm do 0,30 mm. Moderní invertorové zdroje energie snižují spotřebu energie o 15 až 25 procent oproti starším generátorům – tento údaj je důležitý pro továrny sledující spotřebu kilowatthodin na součástku, jelikož hlášení o udržitelnosti se stává standardem v Evropě i Severní Americe.

Globální aplikace zahrnují více než 20 zemí a regionů, které exportují naše výrobky. Německý výrobce forem používá naše stroje pro výrobu nádobí, kde musí uzavírací plochy dokonale těsnit. Polská dílna pro výrobu tvářecích nástrojů naplánuje noční neobsluhované provozy, aby dodržela dvoutýdenní dodací cykly pro automobilové zákazníky prvního stupně. Víetnamské nástrojářské dílny spoléhají na naše stroje při výrobě forem pro motocykly a domácí spotřebiče za konkurenceschopné ceny. Turecký, brazilský, mexický, indonéský a jihoafrický zákazníci je využívají pro všechno – od lisovacích forem po součásti lékařských přístrojů. Práce na těchto různorodých trzích nás naučila, že spolehlivost mluví univerzálním jazykem: jasná dokumentace, upřímné technické specifikace, rychlá dodávka náhradních dílů a stroje, které stejně dobře fungují jak v létě při teplotě 45 °C, tak v nevytápěné dílně v zimě. Každá jednotka je dodávána s anglickými návody, vzdálenou diagnostickou podporou a náhradními díly, které jsou do většiny destinací odesílány do 48 hodin. Pro zákazníky, kteří porovnávají dodavatele, vítáme audit výrobního závodu i zkušební řezání vzorků, protože důvěra založená na ověřeném výkonu je nejsilnějším argumentem pro prodej, který může výrobce nabídnout.

Často kladené otázky

Jaké materiály lze na vašem stroji pro řezání kovového drátu spolehlivě zpracovávat?

Našich strojích lze řezat vodivé materiály, včetně kalených nástrojových ocelí, nerezových ocelí, karbidu wolframu, mědi, hliníku, mosazi a titanu. Pro výrobu tvárních nástrojů a forem se nejčastěji používají třídy 1.2344, 1.2379 a 1.2083. Průměry drátu od 0,10 mm do 0,30 mm umožňují vyvážit rychlost a podrobnost, takže jak tenké lékařské vložky, tak těžké tvární desky lze zpracovávat na stejné platformě.
Mnoho konfigurací zajišťuje polohovou přesnost v rámci 0,005 mm a dosahuje drsnosti povrchu až Ra 0,8 mikrometru při více průchodech. Předfrézování může dosáhnout 200 až 300 mm²/min v oceli. Přesné hodnoty závisí na materiálu, tloušťce a volbě drátu, proto poskytujeme zkušební zprávy z testů přizpůsobených vašim dílům.
Typické uvedení do provozu trvá na místě pět až sedm dní, včetně vyrovnání, kalibrace a řezných testů. Obsluha se naučí nastavení a znovunavlékání drátu během jednoho až dvou dní, protože náš uživatelský rozhraní je přehledné. Poté lze většinu problémů vyřešit prostřednictvím dálkové diagnostiky do 24 hodin a náhradní díly jsou do většiny mezinárodních destinací doručeny do 48 hodin.
Ano. Automatické znovunavlékání a adaptivní řízení přísunu umožňují mnoha zákazníkům provozovat noční směny bez obsluhy, přičemž se dokumentovaně zvýšil výkon z 42 na 58 kusů na operátora denně. Pokud dojde k přerušení, stroj automaticky znovu navlékne drát a pokračuje v řezání, čímž udržuje dlouhé formy i složité jádra v harmonogramu bez nutnosti přítomnosti operátora.
Cena závisí na velikosti pracovního prostoru, možnosti řezání se zkosením, typu generátoru a úrovni automatizace. Ceny uvádíme přímo od výrobce v USD nebo EUR s jasným rozpisem položek pro nástroje, drát a dopravu. Zákazníci, kteří porovnávají dodavatele, by měli požádat o zkušební řezání na svém vlastním materiálu, protože ověřený výkon je důvěryhodnější než jakékoli tvrzení v brožuře.

Související články

Jaké kroky následného zpracování jsou po obrábění součásti na EDM jiskřící erozní stroj nutné

14

Jul

Jaké kroky následného zpracování jsou po obrábění součásti na EDM jiskřící erozní stroj nutné

Skryté náklady spojené s tradičním zpracováním segmentovaných cívek: Většina zařízení pro zpracování kovů přehlíží významnou část skrytých provozních nákladů vyplývajících ze zastaralých pracovních postupů pro zpracování segmentovaných cívek. Mnoho továren stále používá samostatné zařízení pro...
Zobrazit více
Proč modulární pružinový stroj umožňuje rychlou výměnu mezi různými typy výroby pružin

14

Jul

Proč modulární pružinový stroj umožňuje rychlou výměnu mezi různými typy výroby pružin

Výrobní úzká hrdla tradičních integrovaných zařízení pro tváření pružin Moderní výroba kovových součástí se stále více zaměřuje na diverzifikované specifikace výrobků a výrobu v smíšených dávkách. Mnoho výrobních zařízení musí zpracovávat pružiny ...
Zobrazit více
Jak přizpůsobit upínací prvky pro pružinový stroj pro výrobu pružin netypického tvaru

03

Aug

Jak přizpůsobit upínací prvky pro pružinový stroj pro výrobu pružin netypického tvaru

Zvládnutí složitých výzev při výrobě pružin: Navigace v intrikátních aspektech průmyslové výroby ve vysoké rychlosti vyžaduje hluboké porozumění dynamice podávání drátu, mechanickým tolerancím a mechanice ohýbání na více osách u moderních automatických...
Zobrazit více
Jaké výstupní výhody získají podniky aktualizací starých zařízení pro jiskrové erozní obrábění (EDM)

03

Aug

Jaké výstupní výhody získají podniky aktualizací starých zařízení pro jiskrové erozní obrábění (EDM)

Identifikace omezení starších zařízení v produkci metodou jiskrové eroze: Provoz zralých, desetiletí starých zařízení na výrobních dílnách vyžadujících vysokou přesnost často vytváří skryté provozní náklady, které postupně utrpívají ziskové marže. Pokud výroba...
Zobrazit více

Reference zákazníků

Markus Weber, vedoucí výroby formovací dílny, Německo
Přesnost, která ukončila naše problémy s opravami

Naše staré zařízení se stále posouvalo při obrábění tvrdých vložek a přepracování snižovalo naše marže. Od instalace dvou těchto strojů udržujeme přesnost 0,006 mm během dlouhých výrobních cyklů a podíl přepracování klesl z 9 % na méně než 2 %. Nepřetržité obrábění bez obsluhy přes noc zcela změnilo naše plánování výroby. Závodu testovací protokol odpovídal skutečnému výkonu na našem výrobním podlaze.

Nguyen Thi Lan, majitelka nástrojové dílny, Vietnam
Rychlá podpora a skutečné nárůsty produktivity

Porovnali jsme několik dodavatelů a vybrali jsme tento, protože zkušební řez na našich vlastních matricových deskách byl přesvědčivý. Výstup na jednoho operátora vzrostl z 42 na 58 kusů denně a náklady na drát klesly přibližně o 18 % díky lepší strategii použití drátu. Náhradní díly dorazily během dvou dnů, což je rozhodující, pokud jsou termíny napjaté.

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Inženýrská podpora přímo od výrobce s více než 20letou zkušeností se strojními nástroji

Inženýrská podpora přímo od výrobce s více než 20letou zkušeností se strojními nástroji

Práce přímo se společností Taizhou Chuang Yuan Machine Tool Co., Ltd. eliminuje zbytečné náklady na obchodování a nejistotu. Založená v roce 2003 a sídlící ve městě Taizhou v provincii Jiangsu, sami zajišťujeme výzkum, vývoj, výrobu i prodej, takže technické dotazy přímo dosahují inženýrů, kteří stroj navrhli a sestavili. To je zásadní například tehdy, když potřebuje dílna pro výrobu forem poradit při obrábění oceli 1.2344, nebo když si výrobce forem přeje optimalizovat odvzdušňování při obrábění hlubokých tvarů. Naše týmy montují, brousí a zarovnávají klíčové komponenty interně a každý kovový drátový řezací stroj ověřují pomocí laserové interferometrie a 72hodinového nepřetržitého řezného testu. Doložené výsledky zahrnují polohovou přesnost do 0,005 mm, povrchovou drsnost Ra 0,8 mikrometru a řezné rychlosti 200 až 300 čtverečních milimetrů za minutu u běžných ocelí. Protože vyrábíme, nikoli pouze prodáváme, je přizpůsobení zdvihu, kuželovosti a automatizace běžnou praxí, nikoli výjimkou.
Výkon optimalizovaný pro konkrétní aplikace – pro výrobu forem, nástrojů, lékařských a leteckých součástí

Výkon optimalizovaný pro konkrétní aplikace – pro výrobu forem, nástrojů, lékařských a leteckých součástí

Kovový drátový řezací stroj vytváří hodnotu pouze tehdy, když odpovídá skutečným výrobním návykům, proto každou platformu ladíme pro odvětví, která ji nejvíce využívají. Dílny vyrábějící tvárnice a formy pro postupné razení a více dutinové vstřikovací formy klade důraz na přesnost rohů, kontrolu kuželovosti a spolehlivost bez dozoru; naše automatická znovuzavádění drátu a adaptivní strategie přísunu umožňují provoz bez obsluhy a dokumentované instalace ukazují, že výkon na operátora stoupl z 42 na 58 kusů denně. Výrobci lékařských zařízení řežoucí vložky ze slitin nerezové oceli a titanu ocení možnost použití velmi tenkého drátu o průměru od 0,10 mm a povrchovou úpravu až do Ra 0,8 mikrometru, čímž se snižuje ruční broušení součástí nástrojů. Subdodavatelé pro letecký průmysl řežoucí kalené slitiny oceňují opakovatelnost v rozmezí 0,005 mm po celé délce složitých obrysů, kde jediná odchylka vyvolá nákladné kontrolní cykly. V průmyslových výrobních prostředích napájecí zdroje řízené měničem snižují spotřebu energie o 15 až 25 procent oproti starším generátorům.
Whatsapp Whatsapp E-mail E-mail Mobilní telefon Mobilní telefon TOPTOP