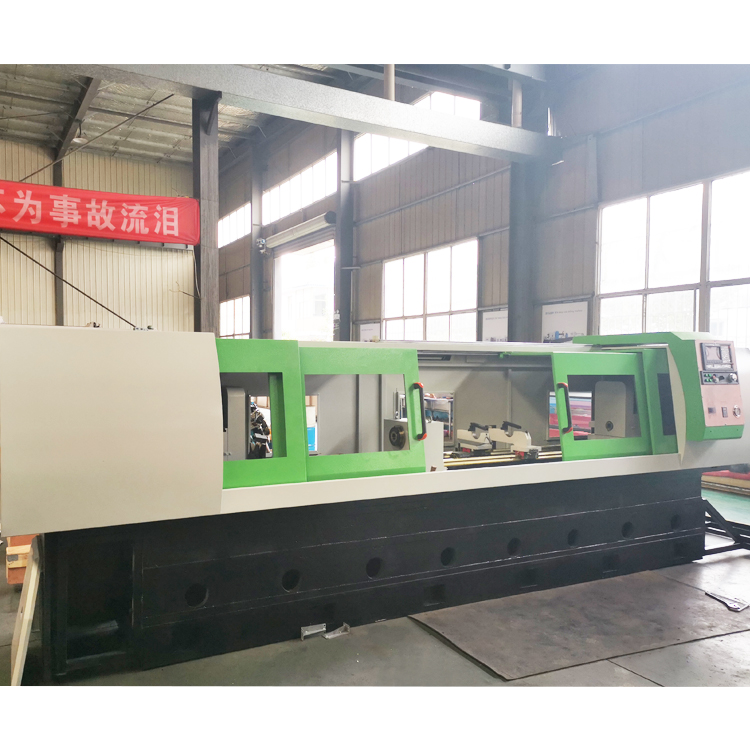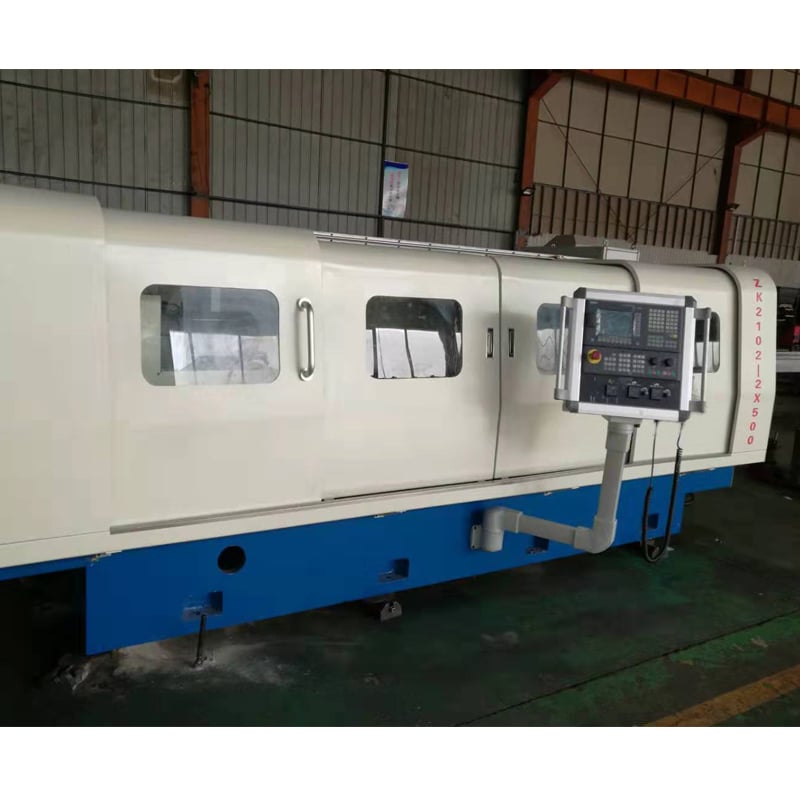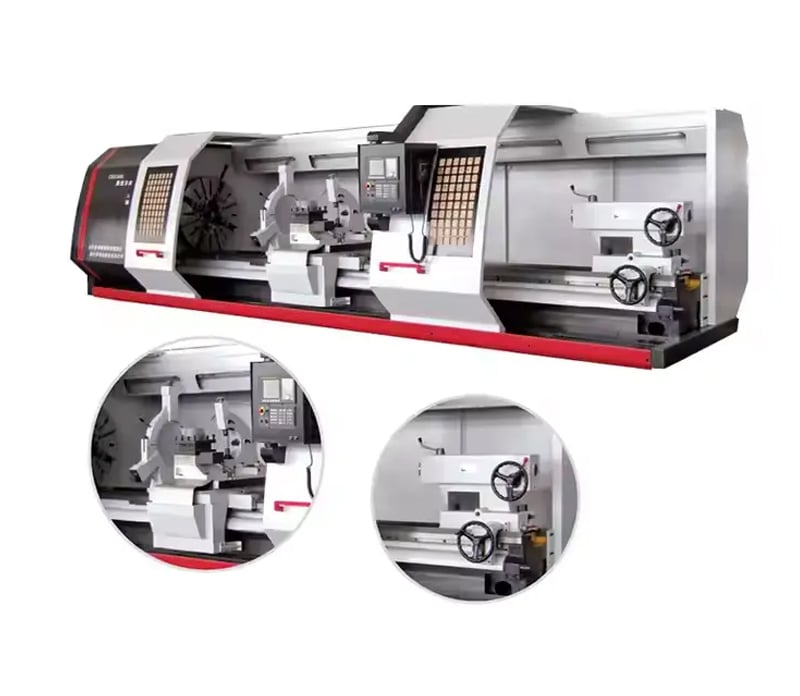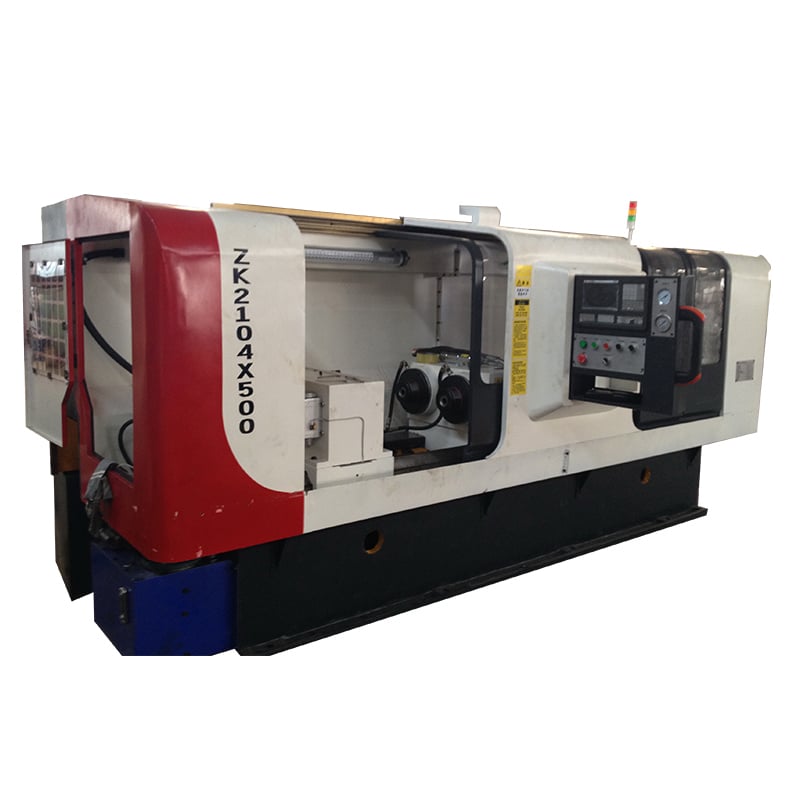
Stroj pro hluboké vrtání: cykly o 42 % rychlejší, povrchová drsnost Ra 0.6

Všechny kategorie

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Mobilní telefon/WhatsApp
WeChat
LinkedIn
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Příloha
Nahrajte prosím alespoň jednu přílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Výhody stroje pro hluboké vrtání postavené na dvou desetiletích přesného strojírenství

Výhody stroje pro hluboké vrtání postavené na dvou desetiletích přesného strojírenství

Od roku 2003 společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. vyvíjí řešení pro hluboké vrtání pro výrobce, kteří nejsou ochotni obětovat přesnost vrtaných otvorů. Naše nabídka strojů pro hluboké vrtání zahrnuje konfigurace pro puškové vrtání, vrtání metodou BTA a vrtání s výstřikem, které umožňují dosahovat průměrů od 4 mm do 1 200 mm, poměrů hloubky k průměru až 100:1 a povrchových úprav v rozmezí Ra 0,4 až 1,6 mikrometru. V dílnách pro výrobu forem, továrnách na hydraulické válce, výrobních linkách pro trubky a potrubí a továrnách na letecké a kosmické komponenty běží naše stroje 24 hodin denně se stabilitou otáček vřetene v rámci 1 %, čímž se snižují podíly zmetků až o 35 % ve srovnání s konvenčními metodami vyvrtávání. Turecký výrobce hydraulických válců nahradil dva staré soustruhy jedním z našich CNC strojů pro hluboké vrtání a zkrátil tak dobu cyklu o 42 %, přičemž zachoval souosost v rámci 0,02 mm po dobu 12hodinových směn.
Získat nabídku

Případová studie

Výrobce hydraulických válců zkrátil cyklový čas o 42 procent díky naší frézovací strojní jednotce pro hluboké vrtání

Výrobce hydraulických válců v Turecku obráběl 300 mm dlouhé otvory na konvenčních soustruzích a potýkal se s 8procentním odpadem z důvodu odchylky od přímosti. Nainstaloval naši CNC frézovací strojní jednotku pro hluboké vrtání modelu T2120 vybavenou nástroji BTA a chladicí kapalinou pod vysokým tlakem 80 bar. Během tří měsíců klesl cyklový čas z 22 minut na 12,8 minuty na součástku, odpad klesl pod 1,5 procenta a odchylka od přímosti byla udržena v rámci 0,05 mm na metr u 4 500 součástek měsíčně. Závod nyní pracuje ve třech směnách a stejný stroj zpracovává jak průměr otvoru 63 mm, tak 80 mm pouze výměnou nástroje. Tento případ dokazuje, jak správně dimenzovaná frézovací strojní jednotka pro hluboké vrtání může změnit úzké místo v centrum zisku.

Výrobce základů forem dosáhl povrchové drsnosti Ra 0,6 pomocí frézovací strojní jednotky pro hluboké vrtání s puškovým vrtáním

Německý dodavatel základů pro formy potřeboval chlazecí kanály o průměru 18 mm a hloubce 650 mm bez sekundárního broušení. Naše strojní zařízení pro hluboké vrtání střelovým vrtákem s karbidovými vodítky a vnitřním odváděním třísek dosáhlo povrchové drsnosti Ra 0,6 mikrometru a polohové přesnosti 0,03 mm v jediném průchodu. Čas výroby na jednu desku formy klesl z 95 minut na 51 minut a zákazník eliminoval samostatnou stanici pro rozšiřování, čímž ušetřil přibližně 18 000 eur ročně. Bylo vrtáno více než 1 200 desek bez jediného odmítnutí kvůli povrchové úpravě, což dokazuje opakovatelnost naší platformy pro hluboké vrtání.

Dodavatel leteckých trubek dosáhl poměru hloubky ku průměru 100:1 pomocí stroje pro hluboké vrtání se systémem vyhazování třísek

Dodavatel trubek pro letecký průmysl v Indii potřeboval v materiálu Inconel 718 vyvrtat otvory o průměru 10 mm do hloubky 1 000 mm, tedy poměr 100:1. Standardní vrtání selhalo kvůli lomu nástroje a odchylce osy. Naše strojní jednotka pro výstřikové hluboké vrtání ve spojení se speciálním upínacím zařízením s protiběžnou rotací dokončila každý otvor za 26 minut s kruhovitostí do 0,05 mm a bez ztráty nástroje u celkem 60 po sobě jdoucích dílů. Zákazník úspěšně splnil vzorky pro audit podle normy AS9100 již při prvním podání a od té doby objednal druhou jednotku, čímž potvrdil schopnosti naší strojní jednotky pro hluboké vrtání i u nejnáročnějších slitin.

Související produkty

Hluboké vrtání není pouze vrtání do větší hloubky; je to obor, který se zaměřuje na odvod třísek, tepelnou kontrolu a vedení nástroje – a právě tyto faktory rozhodují, zda bude vrtaný otvor rovný, kulatý a zrcadlově dokončený nebo zmetek. Stroj pro hluboké vrtání musí synchronizovat otáčky vřetene, posuv, tlak chladiva a geometrii nástroje, protože jakákoli nerovnováha způsobí odchylku osy, rozšíření vrtaného otvoru ve tvaru zvonu nebo dokonce katastrofální poškození nástroje. U společnosti Taizhou Chuang Yuan Machine Tool Co., Ltd. je každý stroj pro hluboké vrtání konstruován právě na tomto základním principu. Naše výrobní řada začíná analýzou metodou konečných prvků ložiska a sloupku, čímž zajišťujeme tlumení vibrací při řezných silách až 12 000 N. Litiny jsou po dobu 48 hodin uvolňovány z vnitřního napětí, poté jsou obráběny na pětiosých obráběcích centrech s dosažením rovnosti povrchu 0,01 mm na metr. Vřetena jsou montována v čisté místnosti s regulovanou teplotou, dynamicky vyvážena do třídy G1,0 a testována po dobu čtyř hodin při 4 000 otáčkách za minutu. Chladivový systém – klíčový „srdcový“ prvek každého stroje pro hluboké vrtání – využívá dvojité filtrace až na úroveň 20 mikrometrů a dodává tlak až 100 barů, čímž efektivně vyvádí třísky z vrtaného otvoru bez poškození jeho stěn. Poloha vodícího pouzdra a pevného ložiska je ověřována pomocí laserové interferometrie a každý stroj před expedicí absolvuje 72hodinový nepřetržitý řezný test na materiálu určeném zákazníkem. Ve světovém měřítku se naše stroje pro hluboké vrtání používají pro výrobu válců hydraulických systémů, rozváděcích bloků pro vstřikovací formy, součástí podvozků letadel, těles uzavíracích armatur pro ropný a plynárenský průmysl a trubek tepelných výměníků. V Jižní Koreji vyrábí výrobce trubek našimi stroji trubky o délce 6 metrů s tolerancí tloušťky stěny 0,1 mm. V Brazílii vrtá továrna na zemědělskou techniku do kované oceli otvory o průměru 120 mm pro nápravy kombajnů a dosahuje výtěžnosti 99,2 % již při prvním průchodu. V Itálii se odlisovna forem pro tlakové lití spoléhá na náš stroj při výrobě konformních chladicích kanálů, které snižují dobu cyklu o 15 %. Tyto výsledky jsou důsledkem více než dvacetileté integrace výzkumu, výroby a prodeje pod jednou střechou. Exportujeme do více než 20 zemí a udržujeme dlouhodobé vztahy založené na měřitelném výkonu, nikoli na slibech. Náš inženýrský tým poskytuje validaci technologického procesu, výběr nástrojů a školení obsluhy, takže váš stroj pro hluboké vrtání dosáhne požadované výkonnosti již během několika dnů po instalaci. Ať už vrtáte otvory o průměru 4 mm nebo 1 200 mm, s poměrem hloubky k průměru 10:1 nebo 100:1 – náš stroj pro hluboké vrtání zaručuje požadovanou rovnost osy, povrchovou úpravu i výrobní kapacitu.

Často kladené otázky

Jaké materiály lze na vaší strojní jednotce pro hluboké vrtání zpracovávat efektivně?

Naše strojní jednotka pro hluboké vrtání zpracovává uhlíkovou ocel, legovanou ocel, nerezovou ocel, Inconel, titan, hliník a litinu. U kalených slitin s tvrdostí vyšší než 40 HRC doporučujeme používat karbidové nástroje pro puškové vrtání s vnitřním chlazením; naše inženýry poskytnou řezné parametry ověřené na vašich vzorcích materiálu ještě před dodáním stroje, čímž zaručíme stabilní odvod třísek a životnost nástroje.
Rovnost je zajištěna opěrnými vodítky, možností protisměrného otáčení a tuhým konstrukčním provedením lože. Naše stroje pro hluboké vrtání dosahují přesnosti 0,05 mm na metr nebo lepší u běžných ocelí, což je ověřeno laserovým interferometrem a zkouškovým vrtáním. Každý stroj dodáváme s testovací zprávou, abyste mohli odchylku ověřit ještě před převzetím dodávky.
Standardní modely jsou dodány do 45 až 60 dnů po záloze; stroje pro hluboké vrtání s individuální konfigurací do 75 až 90 dnů. Naši technici provádějí instalaci, seřízení a školení vašich obsluh přímo na místě; díky vzdálené diagnostice prostřednictvím IoT je 80 % problémů vyřešeno během jednoho pracovního dne, čímž se minimalizuje prostoj.
Ano. Nabízíme automatické nakládání, dopravníky čipů, recyklaci chladiva a řídicí rozhraní připravená pro MES. Mexická továrna na válce integrovala naši hlubokodírovací stroj do robotické buňky zpracovávající 80 součástí za směnu bez jakéhokoli manuálního zásahu mezi vrtáním a měřením, čímž byla prokázána bezproblémová kompatibilita s automatizací.
Máme na skladě kritické náhradní díly a doručujeme je do většiny destinací během 48 hodin. Záruka na náš hlubokodírovací stroj trvá 24 měsíců nebo 4 000 provozních hodin; navíc nabízíme smlouvy o preventivní údržbě, které snižují neplánované výpadky až o 60 procent a zajistí výkonnost vaší investice po dobu deseti let a více.

Související články

Charakteristiky zpracování elektroerozivního drátového řezacího stroje

24

Dec

Charakteristiky zpracování elektroerozivního drátového řezacího stroje

Zobrazit více
Jak přizpůsobit upínací prvky pro pružinový stroj pro výrobu pružin netypického tvaru

03

Aug

Jak přizpůsobit upínací prvky pro pružinový stroj pro výrobu pružin netypického tvaru

Zvládnutí složitých výzev při výrobě pružin: Navigace v intrikátních aspektech průmyslové výroby ve vysoké rychlosti vyžaduje hluboké porozumění dynamice podávání drátu, mechanickým tolerancím a mechanice ohýbání na více osách u moderních automatických...
Zobrazit více
Proč multifunkční EDM stroj splňuje požadavky tovární výroby forem i dílů

14

Aug

Proč multifunkční EDM stroj splňuje požadavky tovární výroby forem i dílů

Navigace složitými prostředími výroby s vysokou směsí výrobků Provoz moderní průmyslové výrobní linky často připomíná hraní s desítkou rotujících talířů zároveň, zejména při zpracování výrobních plánů s vysokou směsí výrobků a nízkým objemem výroby. Pl...
Zobrazit více
Jaké výstupní výhody získají podniky aktualizací starých zařízení pro jiskrové erozní obrábění (EDM)

03

Aug

Jaké výstupní výhody získají podniky aktualizací starých zařízení pro jiskrové erozní obrábění (EDM)

Identifikace omezení starších zařízení v produkci metodou jiskrové eroze: Provoz zralých, desetiletí starých zařízení na výrobních dílnách vyžadujících vysokou přesnost často vytváří skryté provozní náklady, které postupně utrpívají ziskové marže. Pokud výroba...
Zobrazit více

Reference zákazníků

Mehmet Aydin, ředitel výroby, výrobce hydraulických válců, Turecko
Stálá přesnost ve všech třech směnách

Naši hlubokodírkovací stroje pro výrobu trubek hydraulických válců provozujeme 20 hodin denně a souosost zůstává v rozmezí 0,02 mm bez nutnosti úpravy operátorem. Podíl zmetku klesl z 7 % na méně než 2 % během prvního čtvrtletí a návratnost investice (ROI) byla dosažena již po 11 měsících. Školení i dodávky náhradních dílů byly vynikající.

Rajesh Menon, dodavatel leteckých komponent, Indie
Vyřešen problém hlubokého vrtání s poměrem délky ku průměru 100:1 v materiálu Inconel

Jiní dodavatelé odmítli naši zakázku na vrtání otvorů o hloubce 1 000 mm a průměru 10 mm z materiálu Inconel. Naše hlubokodírkovací stroje s vyhazovacím nástrojovým systémem dokončily 60 po sobě jdoucích otvorů bez jediného poškození nástroje a naše auditní kontrola podle normy AS9100 proběhla při prvním pokusu úspěšně. Čas cyklu je 26 minut na jeden otvor, přesně podle nabídky.

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Tužší konstrukce stroje zajišťuje rovnost menší než 0,05 mm u každého hlubokodírkovacího stroje

Tužší konstrukce stroje zajišťuje rovnost menší než 0,05 mm u každého hlubokodírkovacího stroje

Základem přesného vrtání hlubokých otvorů je stroj, který se neprohýbá. Náš stroj pro vrtání hlubokých otvorů využívá litinového lože s uvolněným pnutím a žebry optimalizovanými metodou konečných prvků, broušené vodítky a tepelně symetrický sloupek. Tento konstrukční návrh absorbuje řezné síly až 12 000 N a udržuje zarovnání vřetene k vodítkům v rozmezí 0,01 mm na metr i po 72 hodinách nepřetržitého provozu. V praxi jihokorejský výrobce trubek vrtá trubky o délce 6 metrů s tolerancí tloušťky stěny 0,1 mm na našem stroji pro vrtání hlubokých otvorů, zatímco italská dílna pro výrobu forem dosahuje polohové přesnosti 0,03 mm u kanálků pro konformní chlazení. Ve srovnání s alternativami s navařeným rámem naše konstrukce snižuje amplitudu vibrací o 40 procent, čímž se přímo zlepšuje jak kvalita povrchu, tak životnost nástrojů. Stroj dále nabízí volitelnou hlavu s protisměrným otáčením pro extrémně hluboká vrtání, což minimalizuje odchylku bez nutnosti dodatečných operací.
Systém vysokotlakého chladiva a filtrace maximalizuje odvod třísek a životnost nástrojů

Systém vysokotlakého chladiva a filtrace maximalizuje odvod třísek a životnost nástrojů

Odstraňování třísek rozhoduje o tom, zda je hlubokodírkový vrtací stroj produktivní nebo problematický. Náš systém dodává chladicí kapalinu do nástroje pod tlakem až 100 barů, s duplexní filtrací až na 20 mikrometrů a nádobou s regulovanou teplotou, která udržuje teplotu chladiva v rozmezí ±2 stupně Celsia. To zabrání opakovanému broušení třísek, tvorbě nánosu a tepelné deformaci, čímž se prodlouží životnost karbidových nástrojů až o 50 procent při obrábění nerezové oceli a slitiny Inconel. Brazilska továrna na zemědělskou techniku, která vrtá otvory o průměru 120 mm ve vykovávané oceli, dosahuje výnosu prvního průchodu 99,2 procenta a výměny nástrojů po každých 180 dírách místo po každých 90 dírách. Chladicí systém je zcela uzavřený, splňuje evropské environmentální normy pro dílny a zahrnuje dopravník třísek i odstraňovač olejové mlhy. Pro výrobce s vysokým objemem výroby to znamená nižší náklady na spotřební materiál, čistší součástky a méně neplánovaných zastávek. Každý hlubokodírkový vrtací stroj, který dodáváme, obsahuje zprávu o uvedení chladicího systému do provozu včetně naměřeného tlaku.
Whatsapp Whatsapp E-mail E-mail Mobilní telefon Mobilní telefon TOPTOP