Машини електроерозійної обробки дротом | Точність ±0,003 мм та швидкість 180 мм²/хв

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Рішення для електроерозійної обробки дротом, розроблені компанією Taizhou Chuang Yuan Machine Tool з 2003 року

Рішення для електроерозійної обробки дротом, розроблені компанією Taizhou Chuang Yuan Machine Tool з 2003 року

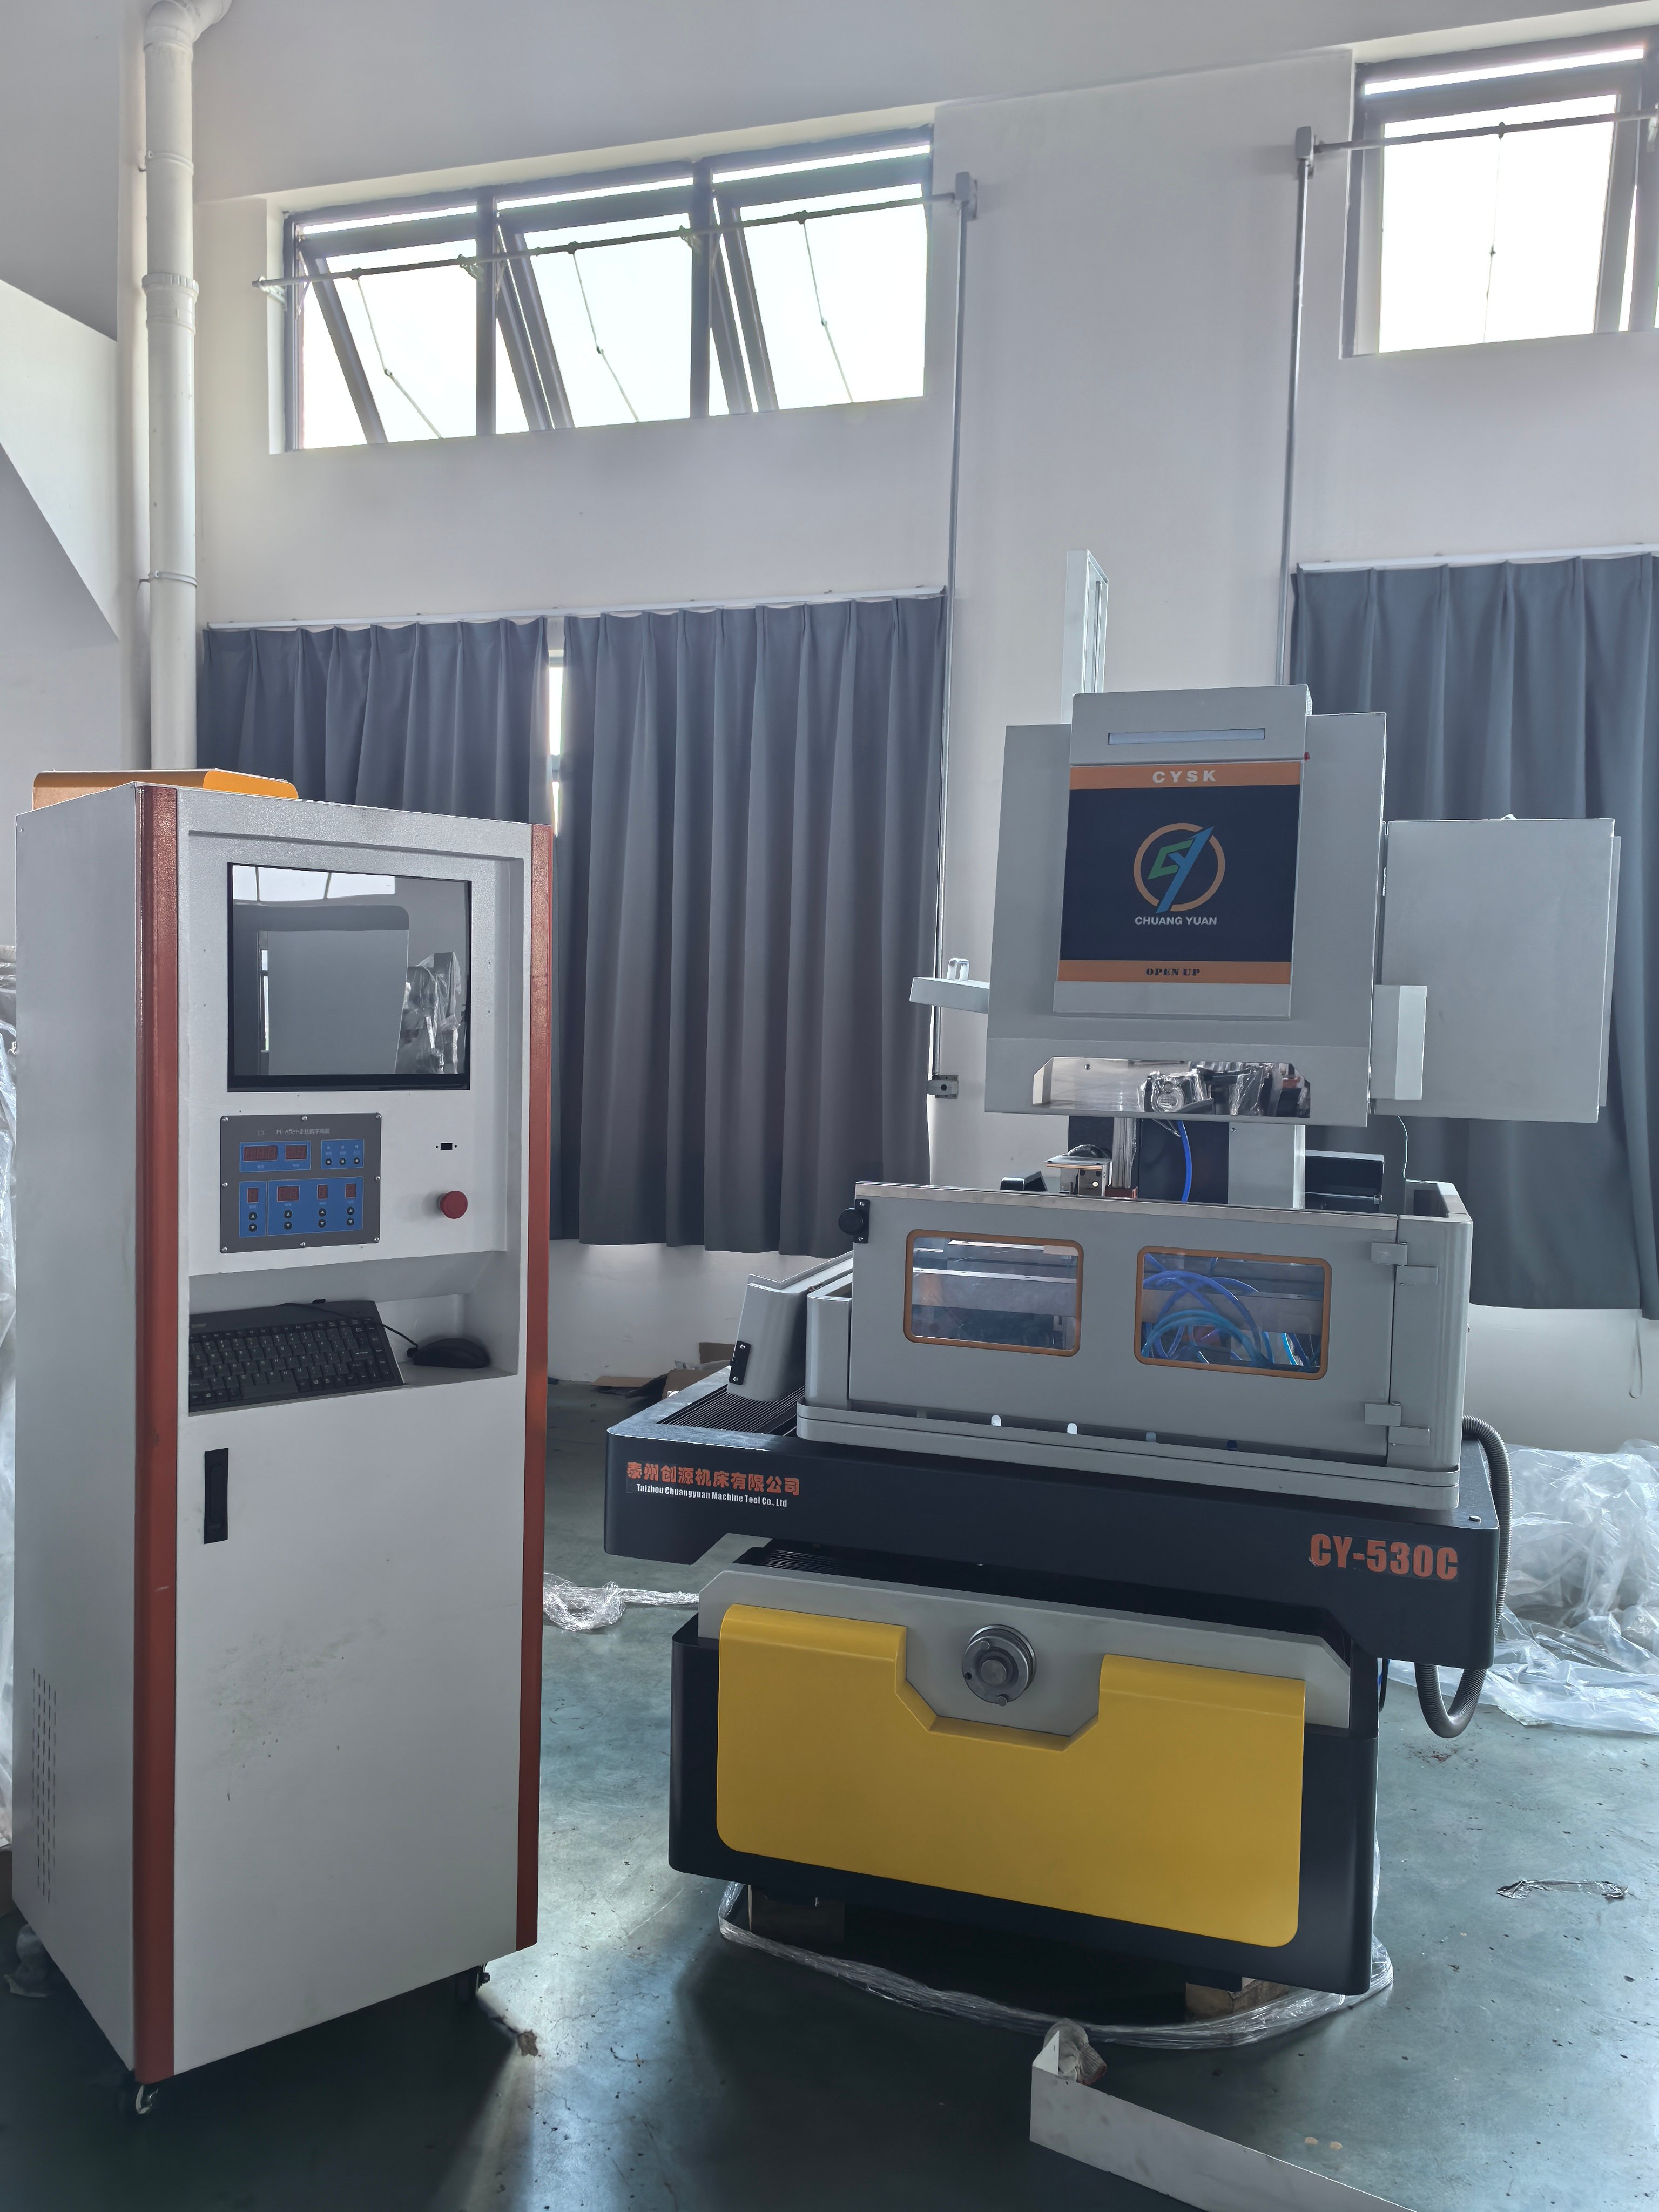
З 2003 року компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. розробляє системи електроерозійної обробки дротом (Wire Erosion EDM), які забезпечують повторювану точність на рівні мікронів для інструментальних майстерень, авіаційних підприємств та виробників медичного обладнання у понад 20 країнах і регіонах світу. Наші платформи електроерозійної обробки дротом (Wire Erosion EDM) поєднують жорсткі литі залізні станини, прецизійні лінійні напрямні й адаптивні імпульсні генератори, щоб забезпечити точність позиціонування ±0,003 мм та шорсткість поверхні Ra 0,4 мкм на загартованій сталі з твердістю понад 60 HRC. У повсякденній експлуатації німецькі виготовлювачі прес-форм проводять необслуговувані цикли обробки загартованих вставок для матриць протягом ночі, тоді як мексиканські виробники технологічної оснастки для автомобільної промисловості ріжуть латунні й карбідні пробої з перетином 12 мм зі швидкістю 180 мм²/хв, скорочуючи витрати, пов’язані з електродами, за рахунок відмови від спеціалізованих електродів. Турецький авіаційний субпідрядник замінив застаріле обладнання на нашу лінійку Wire Erosion EDM і зменшив похибки форми кореня турбінних лопаток з 0,02 мм до 0,006 мм протягом одного кварталу, знизивши відсоток браку з 7 % до 1,5 %. Оскільки ми виробляємо обладнання власними силами.
Отримати цитату

Вивчення випадку

Електроерозійна дротова обробка (EDM) скорочує термін виготовлення вставок для прес-форм на 40 % для німецького виробника інструментів

Німецька майстерня з виготовлення прес-форм для упаковки, що виробляла вставки для упаковки, стикалася з відхиленням профілю 0,015 мм у загартованій сталі 1.2344, що призводило до семиденних циклів переделки. Вони встановили нашу електроерозійну дротову установку (EDM) з комплектом латунного дроту діаметром 0,25 мм та адаптивною системою промивання. Упродовж шести тижнів відхилення профілю зменшилося до 0,004 мм, час полірування скоротився на 35 %, а термін виготовлення вставок — з 15 до 9 днів. Тепер майстерня щодня проводить 22 години необслуговуваної різки, а власник підтвердив, що висока точність електроерозійної дротової обробки (EDM) безпосередньо забезпечила їм два нових контракти на виготовлення прес-форм для напоїв загальною вартістю 180 000 євро щорічно.

Електроерозійна дротова обробка (EDM) підвищує точність кореня лопаток для авіаційних двигунів до 0,006 мм у Туреччині

Турецькому авіаційному субпідприємству потрібні були точніші форми коренів лопаток із сплаву Inconel 718. Їхні старі верстати відхилялися на 0,02 мм під час тривалих різань, що призводило до 7 % браку. Наш електроерозійний верстат з дротовим електродом (Wire Erosion EDM) із компенсацією теплових відхилень у замкненому контурі та багатопрохідною обробкою забезпечив точність ±0,006 мм на довжині ходу 300 мм. Рівень браку знизився до 1,5 %, завантаження верстата зросло до 88 %, а дотримання термінів поставки покращилося з 82 % до 97 % протягом двох кварталів, що допомогло компанії отримати замовлення на компоненти двигунів для європейського ринку.

Електроерозійна обробка дротовим електродом (Wire Erosion EDM) збільшила продуктивність штампів на 25 % для мексиканського автомобільного постачальника

Мексиканський постачальник автокомпонентів обробляв латунні та карбідні штампи діаметром 12 мм на застарілому обладнанні зі швидкістю 140 мм²/хв, часто стикаючись із розривами дроту. Наші електроерозійні дротові верстати (EDM) із високошвидкісною промивкою та автоматичним натягуванням дроту досягли швидкості 180 мм²/хв і зменшили кількість розривів дроту на 70 %. Випуск продукції за зміну зріс на 25 %, вартість оснащення на один виріб знизилася на 18 %, а постачальник тепер обслуговує три збірні лінії без потреби у другій зміні, що безпосередньо підвищило його рентабельність. Назва продукту: Точні електроерозійні дротові верстати (EDM), розроблені для вимогливих інструментальних цехів

Пов’язані товари

Провідна електроерозійна обробка (EDM), також відома як електроерозійна обробка проводом, видаляє матеріал за рахунок керованої іскрової ерозії між неперервно рухомим провідним електродом та заготовкою, зануреною в деіонізовану воду. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd., заснованій у 2003 році в місті Тайчжоу, провінція Цзянсу, Китай, ми поєднуємо дослідження та розробки, виробництво й продажі під одним дахом, що дозволяє налаштовувати кожну платформу для провідної електроерозійної обробки (EDM) під реальні умови виробничого цеху, а не лабораторні ідеали. Наш процес виробництва починається з методу скінченних елементів для аналізу станини верстата, далі йдуть лиття зі знятим внутрішнім напруженням, які обробляються на власних обробних центрах, ручне шабрування та лазерна калібрування. Кожен верстат для провідної електроерозійної обробки (EDM) проходить 72 години безперервних різальних випробувань перед відправленням, що підтверджує точність позиціонування ±0,003 мм, повторюваність ±0,001 мм та найкращу шорсткість поверхні Ra 0,4 мкм. Ми постачаємо продукцію в понад 20 країн і регіонів світу, а наші системи провідної електроерозійної обробки (EDM) щодня використовуються у виготовленні прес-форм, авіакосмічній галузі, виробництві медичних інструментів, автомобільних оснасток та прецизійної електроніки. У виготовленні прес-форм оператори зазвичай виконують багатопрохідну остаточну обробку мідним дротом діаметром 0,25 мм, щоб отримати порожнини дзеркальної якості; у авіакосмічній галузі титанові та нікелеві сплави ріжуться за допомогою адаптивного імпульсного керування, щоб запобігти утворенню шарів переплавленого матеріалу. Наші генератори регулюють тривалість імпульсу та паузи в мікросекундах, забезпечуючи стабільне різання навіть за змінних умов промивання. Ми також надаємо віддалену діагностику через хмарний шлюз, що дозволяє нашим інженерам у Цзянсу в реальному часі переглядати форми розрядів та зворотні сигнали осей, часто вирішуючи проблеми без виїзду на місце. Навчання побудоване навколо практичних модулів, і більшість операторів відчувають себе впевнено вже протягом п’яти днів. Оскільки ми виробляємо повний верстат — включаючи систему подачі дроту, джерело живлення та програмне забезпечення для керування, — запасні частини доступні швидко й економічно. Ця вертикальна інтеграція разом із суворими контрольними етапами якості забезпечує, що кожен верстат для провідної електроерозійної обробки (EDM), який ми поставляємо, підтримує роки стабільного й високоточного виробництва.

Поширені запитання

Які матеріали можна надійно обробляти електроерозійним дротовим верстатом (EDM)?

Elektroeroziyne dratovye stanki EDM rozrizhayut budʹ-yaky elektrychno providnyy material, vkluchayuchi tverdyi instrumentalʹnyy stalʹ, karbid, tytaniy, Inconel, midʹ ta alyuminiy. Oskilʹky tshe termichnyy eroziyny protses, tvirdistʹ materialu ne obmezhuie rozrizuvannya: vstavka dlya shablonu z tvirdistyu 62 HRC rozrizhayetsya tak samo lihko, yak i myakka stalʹ. Dlya karbidu ta ekzotychnykh splaviv my rekomenduyemo bahatoproskhidne oprimuvannya ta korystuvannya zminenymy parametramy impulsiv dlya zmenshennya sharu pereplavlenoho materialu. Nashi inzhenery zastosuvannya nadayutʹ pochatkovyi nabor parametriv dlya bilshe niyizh 400 mark materialiv, tak shcho vasha komanda mozhe pochaty produktyvne rozrizuvannya vzhе v naykorotshi terminy.
Nashi elektroeroziyni dratovi stanki EDM zabezpechuyutʹ tochnistʹ pozitsionuvannya ±0,003 mm ta povtoriustʹ ±0,001 mm za stablykh termichnykh umov. Z vykorystannyam kompensatsiyi z zamknutym konturom ta pravylʹnoho promyvannya tochnistʹ zberihayetsya v mezhakh 0,006 mm na dorozhi 300 mm. My peresvichuyemo kozhnyi stank za dopomohoyu lazernoyi interferometriyi ta testiv z kulykovym stryzhnyem i nadayemo vam zvit pro vykonani vymiry razom z postavkoyu, shchob vy mohly pidtverdity yikh kharkterystyky pered pochatkom vyrobnytstva.
Більшість клієнтів використовують латунний дріт діаметром 0.25 мм для загальних робіт з формами, 0.20 мм — для тонких деталей і 0.30 мм — для швидкого грубого оброблення. Покриті дроти підвищують швидкість різання на карбіді та товстих перерізах. Наші генератори для електроерозійного оброблення дротом (Wire Erosion EDM) автоматично адаптуються до типу дроту, а система автоматичного натягування дроту працює з дротом діаметром від 0.15 мм до 0.35 мм, що зменшує необхідність ручного втручання й простої.
Ми надаємо віддалене введення в експлуатацію, відео-кероване встановлення та на місці — за потреби. Наша хмарна діагностика дозволяє інженерам аналізувати дані про стан верстата в режимі реального часу. Навчання охоплює налаштування, програмування, технічне обслуговування та усунення несправностей; більшість операторів досягають незалежної роботи протягом п’яти днів. Запасні частини відправляються з нашого заводу в Цзянсу, а також підтримується запас для швидкої доставки.
Стандартні моделі електроерозійних верстатів з дротовим електродом поставляються протягом 30–45 днів після внесення передоплати, залежно від конфігурації. Гарантія діє 24 місяці на основні компоненти, а технічна підтримка надається безстроково. Ми також пропонуємо плани профілактичного обслуговування та курси підвищення кваліфікації для операторів, щоб забезпечити високу точність і максимальний час роботи протягом усього терміну експлуатації верстата.

Пов’язані статті

Технологічні характеристики електрорізального верстата

24

Dec

Технологічні характеристики електрорізального верстата

Переглянути більше
Як вибрати обробний центр?

12

Dec

Як вибрати обробний центр?

Переглянути більше
Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

13

Dec

Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

Переглянути більше
Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

14

Jul

Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

Вузькі місця у виробництві традиційного інтегрованого обладнання для формування пружин. Сучасне металообробне виробництво все більше характеризується різноманіттям специфікацій продукції та виробництвом сумішаних партій. Багато виробничих потужностей повинні обробляти пружини ...
Переглянути більше

Відгуки клієнтів

Мехмет Айдин, менеджер з виробництва в авіакосмічній галузі, Туреччина
Точність, завдяки якій ми отримали нове замовлення в авіакосмічній галузі

Наш електроерозійний верстат з дротовим електродом Chuang Yuan забезпечив точність 0,006 мм при обробці коренів лопаток із інконелу, знизивши відходи з 7 % до 1,5 % за один квартал. Показник виконання поставок зріс до 97 %, і ми отримали нове замовлення на компоненти двигунів. Віддалена діагностика дозволила уникнути двох виїздів сервісної бригади протягом першого року, що дозволило зберегти графік робіт.

Карлос Мендеса, керівник відділу оснащення, Мексика
Швидша різка та менше обривів дроту

Ми щодня обробляємо латунні та карбідні пробійники завтовшки 12 мм. Після встановлення їхнього пристрою для дротової електроерозійної обробки (Wire Erosion EDM) швидкість зросла з 140 до 180 мм²/хв, кількість обривів дроту зменшилася на 70 %, а випуск продукції за зміну збільшився на 25 %. Вартість оснащення на одну деталь знизилася на 18 %, і тепер ми забезпечуємо роботу трьох збірних ліній без необхідності вводити другу зміну.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Власне виробництво забезпечує високу якість обробки методом дротової електроерозії (Wire Erosion EDM) та швидкі строки поставки

Власне виробництво забезпечує високу якість обробки методом дротової електроерозії (Wire Erosion EDM) та швидкі строки поставки

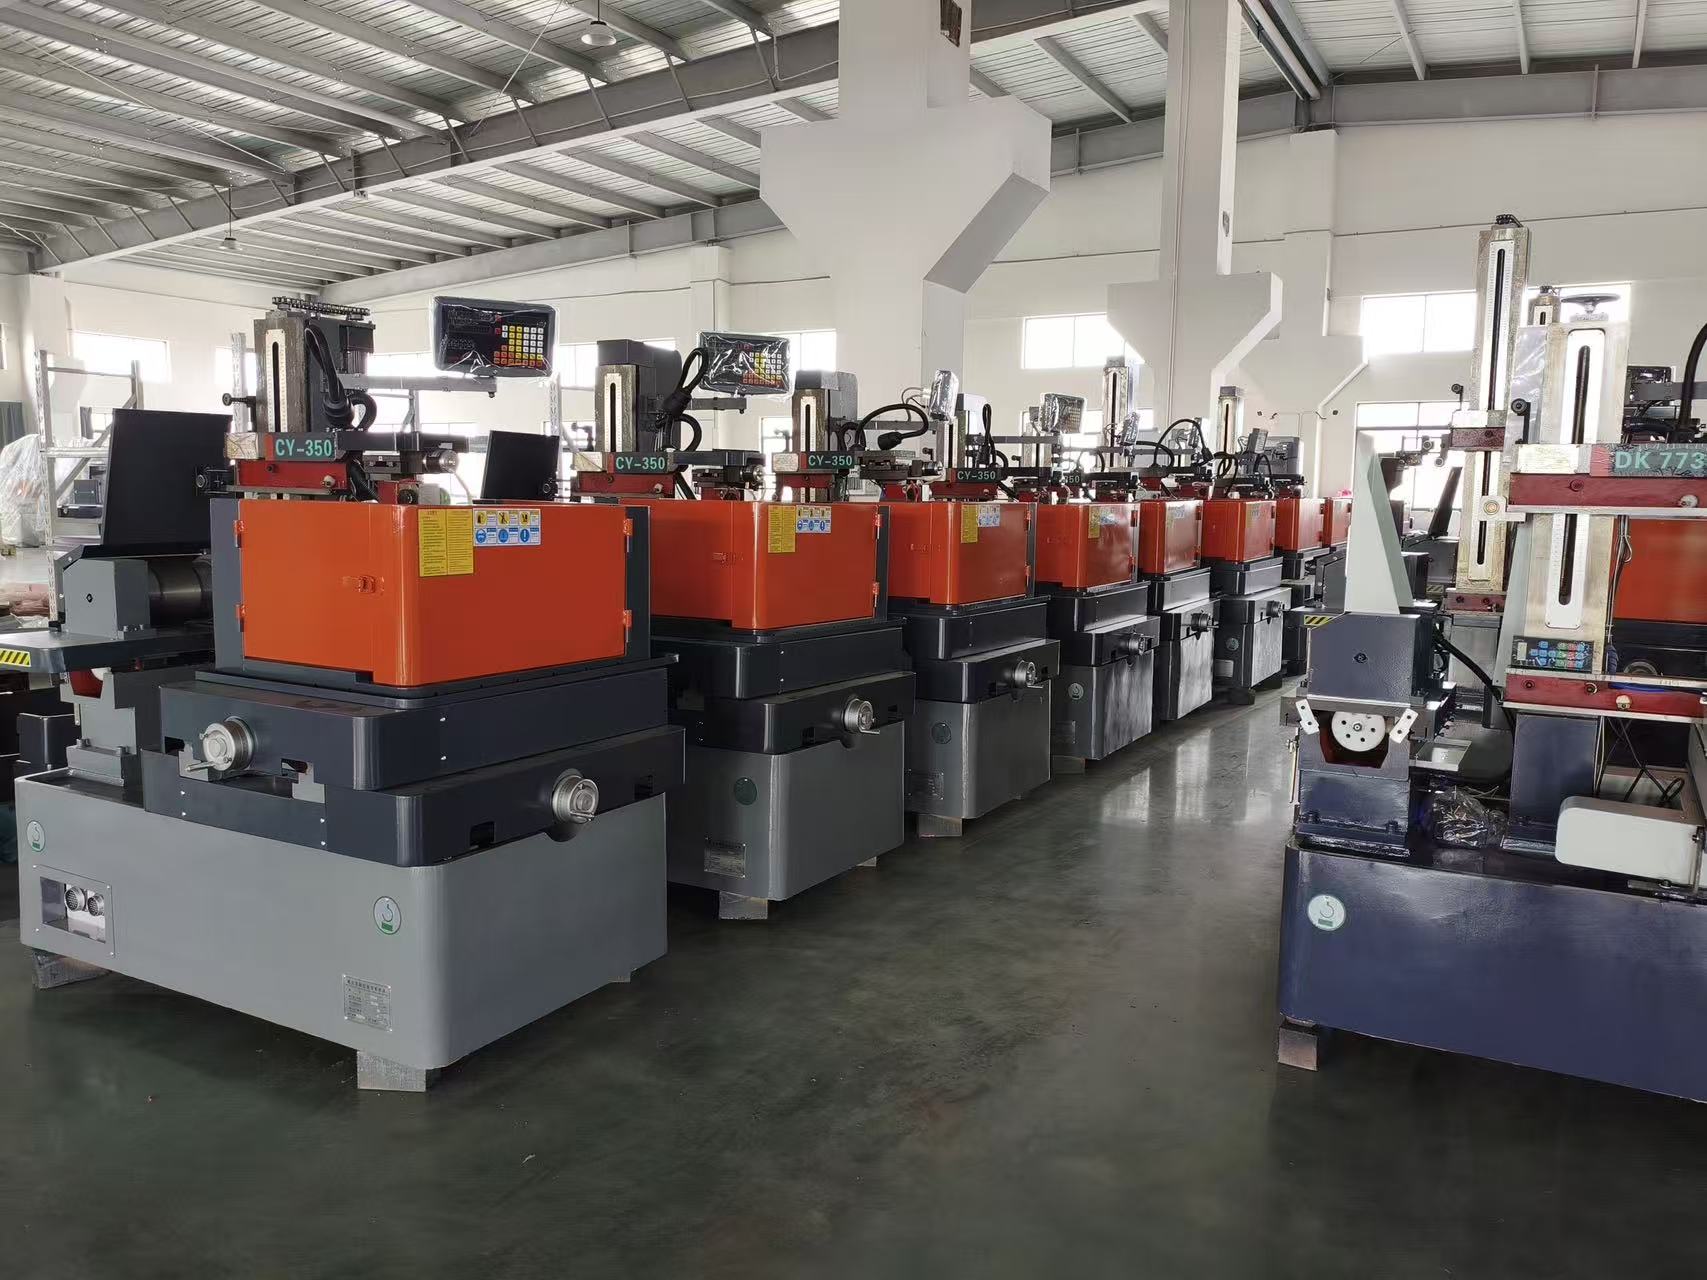
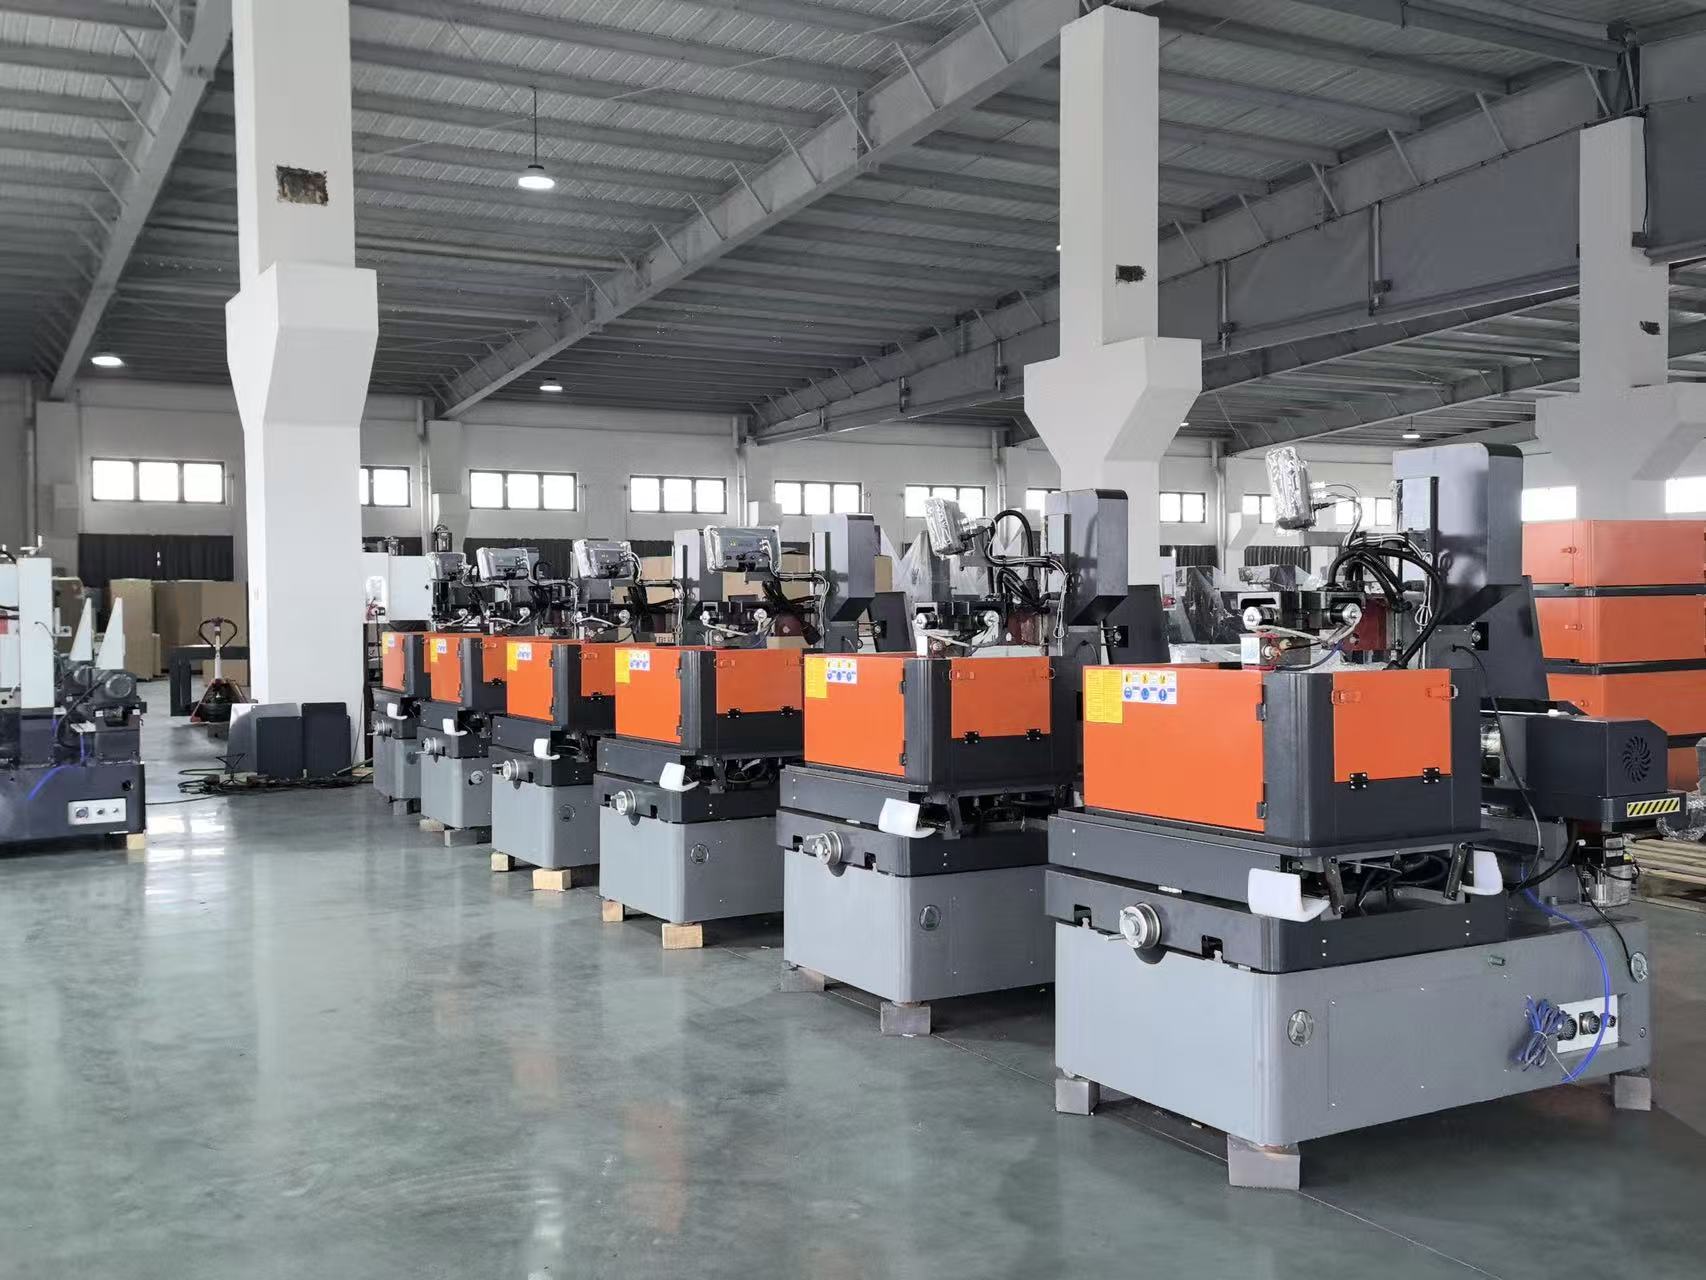
Оскільки компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. виробляє електроерозійні верстати для обробки проволокою на власному виробництві, ми контролюємо кожен етап — від лиття до остаточної калібрування. Така вертикальна інтеграція дозволяє нам постійно забезпечувати точність ±0,003 мм і поставляти стандартні моделі протягом 30–45 днів. Вона також дає змогу адаптувати хід руху, діапазон діаметрів проволоки та параметри генератора під конкретні галузі, зокрема виготовлення прес-форм, авіакосмічну промисловість та медичне обладнання. Клієнти з понад 20 країн експорту отримують перевагу у вигляді швидшої доступності запасних частин і нижчих довгострокових витрат на експлуатацію. На практиці німецька майстерня з виготовлення прес-форм отримала спеціально адаптований електроерозійний верстат для обробки проволокою з подовженим ходом осі Z і скоротила терміни виготовлення вставок на 40 % протягом шести тижнів. Коли всі компоненти виготовляються й тестуються в одному приміщенні, якість не залишається на випадок.
Просунутий контроль імпульсів забезпечує стабільну роботу електроерозійних верстатів для обробки проволокою

Просунутий контроль імпульсів забезпечує стабільну роботу електроерозійних верстатів для обробки проволокою

Наші генератори електроерозійної обробки дротом (EDM) регулюють тривалість імпульсу, паузу між імпульсами та піковий струм у мікросекундах, забезпечуючи стабільне різання навіть за змінних умов промивання. Це адаптивне керування зменшує обрив дроту до 70 % та підтримує високошвидкісне різання зі швидкістю 180 мм²/хв на латунному дроті діаметром 12 мм. Для аерокосмічних сплавів, наприклад Inconel 718, ця технологія мінімізує шари переплавленого матеріалу та забезпечує точність 0,006 мм на довжині ходу 300 мм. Оператори відзначають, що програмне забезпечення керування рекомендує параметри для понад 400 матеріалів, скорочуючи час на підготовку й зменшуючи залежність від висококваліфікованих фахівців. Турецький аерокосмічний субпідприємець використав цю можливість, щоб знизити відсоток браку коренів лопаток з 7 % до 1,5 %, безпосередньо підвищивши свою конкурентоспроможність у рамках європейських контрактів на виготовлення компонентів двигунів.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору