Глибокосвердлильний верстат: цикли на 42 % швидші, шорсткість поверхні Ra 0.6

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Переваги верстата для глибокого свердлення, створені на основі двадцятилітнього досвіду точного виробництва

Переваги верстата для глибокого свердлення, створені на основі двадцятилітнього досвіду точного виробництва

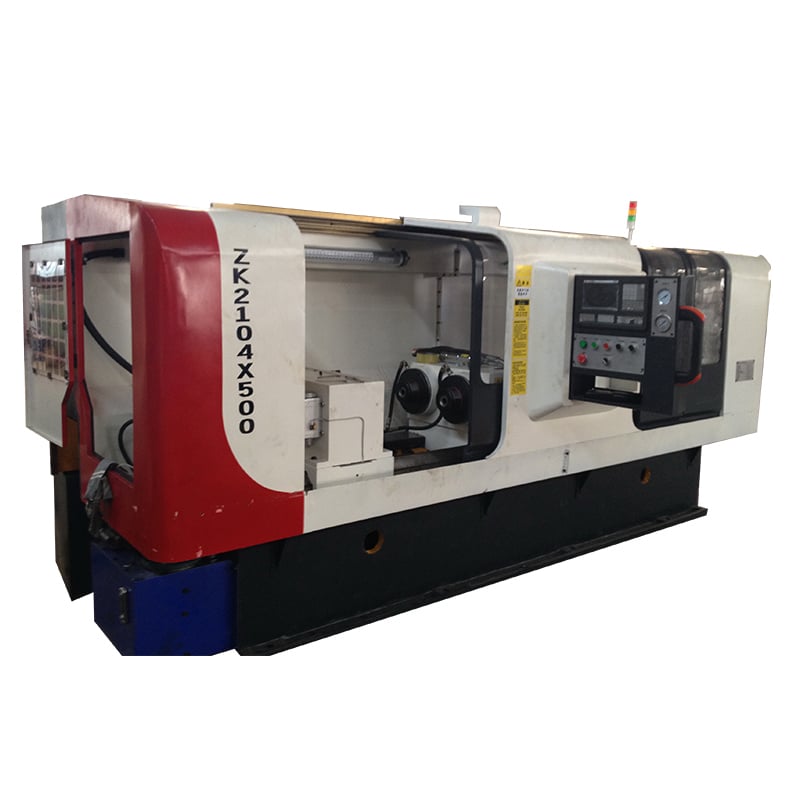
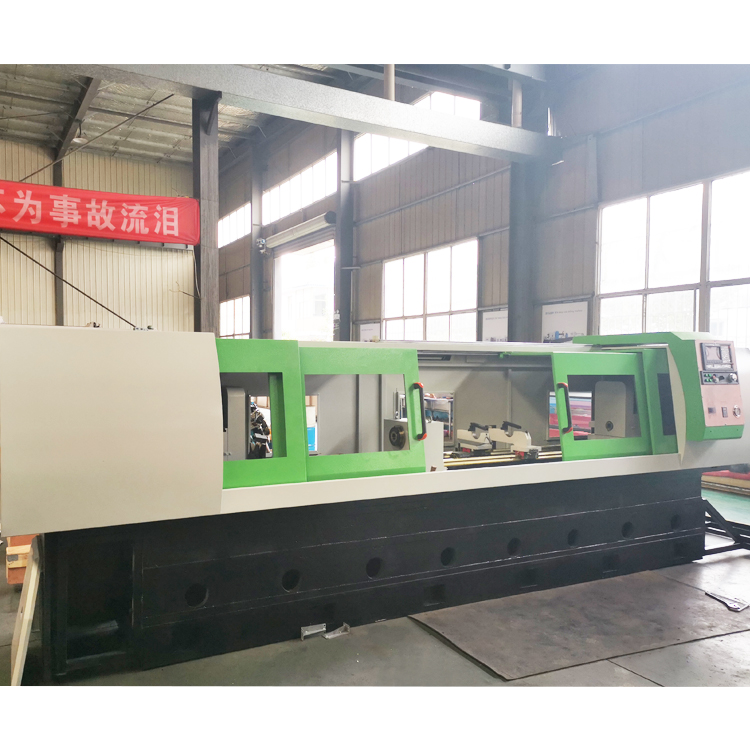
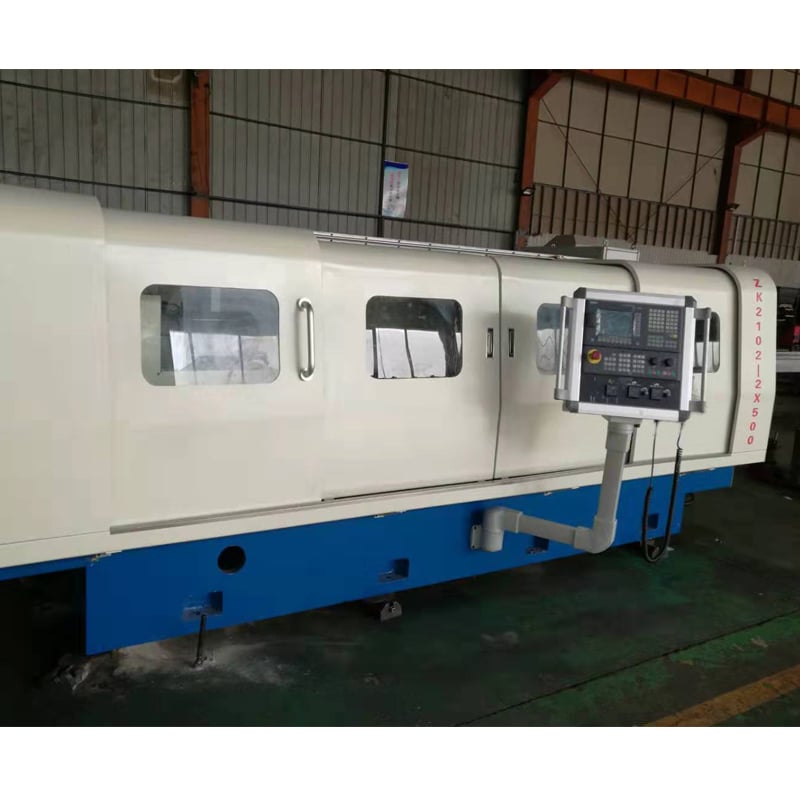
З 2003 року компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. розробляє рішення у вигляді верстатів для глибокого свердлення для виробників, які не йдуть на поступки щодо точності отворів. Наш асортимент верстатів для глибокого свердлення охоплює конфігурації зі свердленням типу «гвинтівка», BTA та ежекторним свердленням і забезпечує діапазон діаметрів від 4 мм до 1200 мм, співвідношення глибини до діаметра до 100:1 та шорсткість поверхні Ra від 0,4 до 1,6 мікрон. У майстернях з виготовлення прес-форм, на заводах гідравлічних циліндрів, у лініях виробництва труб і трубопроводів та на підприємствах з виготовлення авіаційних компонентів наші верстати працюють 24/7 із постійною швидкістю обертання шпінделя в межах 1 %, що зменшує кількість браку до 35 % порівняно з традиційними методами розточування. Турецький виробник гідравлічних циліндрів замінив два старих токарних верстати одним з наших CNC-верстатів для глибокого свердлення й скоротив тривалість циклу на 42 %, одночасно забезпечуючи концентричність у межах 0,02 мм протягом 12-годинних змін.
Отримати цитату

Вивчення випадку

Виробник гідравлічних циліндрів скоротив тривалість циклу на 42 відсотки за допомогою нашого верстата для глибокого свердлення

Виробник гідравлічних циліндрів у Туреччині обробляв отвори завдовжки 300 мм на звичайних токарних верстатах і мав 8 відсотків браку через відхилення від прямолінійності. Після встановлення нашого ЧПК-верстата T2120 для глибокого свердлення з інструментом BTA та високотисковою охолоджувальною рідиною (80 бар) протягом трьох місяців тривалість циклу зменшилася з 22 до 12,8 хвилини на деталь, рівень браку впав нижче 1,5 відсотка, а відхилення від прямолінійності залишилося в межах 0,05 мм на метр при щомісячному обсязі 4500 одиниць. Тепер підприємство працює у три зміни, а той самий верстат обробляє як отвори діаметром 63 мм, так і 80 мм — достатньо просто замінити інструмент. Цей випадок доводить, як правильно підібраний верстат для глибокого свердлення може перетворити вузьке місце на центр прибутку.

Виробник основ для форм досяг шорсткості Ra 0,6 за допомогою верстата для глибокого свердлення зі стрілецьким методом

Німецькому постачальникові основ для прес-форм потрібні були охолоджувальні канали діаметром 18 мм і глибиною 650 мм без вторинного шліфування. Наш верстат для глибокого свердлення з гарматним свердлом із карбідними направляючими підкладками та внутрішнім видаленням стружки забезпечив шорсткість поверхні Ra 0,6 мікрон і точність розташування отворів 0,03 мм за один прохід. Час виробництва кожної плити прес-форми скоротився з 95 до 51 хвилини, а замовник усунув окрему станцію розточування, що дало щорічну економію близько 18 000 євро. Було оброблено понад 1200 плит, жодна з яких не була відхиленою через шорсткість поверхні — це підтверджує високу повторюваність нашої платформи верстатів для глибокого свердлення.

Постачальник труб для авіаційної промисловості досяг співвідношення глибина/діаметр 100:1 за допомогою верстата для глибокого свердлення з видаленням стружки

Виробнику аерокосмічних труб у Індії потрібні були отвори діаметром 10 мм на глибину 1000 мм у сплаві Inconel 718 — співвідношення 100:1. Стандартне свердлення провалилося через поломку інструменту та відхилення осі отвору. Наш верстат для глибокого свердлення з системою ежекції у поєднанні з індивідуально розробленим пристроєм із протилежним обертанням виконав кожен отвір за 26 хвилин із концентричністю всередині 0,05 мм і без втрати інструменту під час обробки 60 послідовних деталей. Клієнт успішно пройшов перевірку зразків за стандартом AS9100 при першому поданні та згодом замовив другий верстат, що підтверджує здатність нашого обладнання для глибокого свердлення навіть у найвимогливіших сплавах.

Пов’язані товари

Глибоке свердлення — це не просто свердлення на більшу глибину; це дисципліна видалення стружки, термоконтролю та підтримки інструменту, яка визначає, чи буде отвір прямим, круглим і дзеркально відполірованим чи непридатним до використання. Верстат для глибокого свердлення має синхронізувати частоту обертання шпинделя, подачу, тиск охолоджуючої рідини та геометрію інструменту, оскільки будь-яка невідповідність призводить до відхилення осі, розширення отвору у формі дзвінка або катастрофічного руйнування інструменту. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd. кожен верстат для глибокого свердлення побудований з урахуванням саме цього принципу. Наш виробничий процес починається з методу скінченних елементів для аналізу станини та колони, що забезпечує гасіння вібрацій при різальних силах до 12 000 Н. Відливки піддаються зніманню внутрішніх напружень протягом 48 годин, а потім обробляються на п’ятиосьових фрезерних центрах із точністю плоскості 0,01 мм на метр. Шпиндели збирають у чистій кімнаті з контрольованою температурою, динамічно балансують до класу G1,0 та перевіряють при 4000 об/хв протягом чотирьох годин. Система охолодження — критичне «серце» будь-якого верстата для глибокого свердлення — використовує двоступеневе фільтрування до 20 мікрон і забезпечує тиск до 100 бар, що дозволяє видаляти стружку з отвору без пошкодження його стінок. Точність встановлення направляючої втулки та підтримуючої опори перевіряють за допомогою лазерної інтерферометрії, а кожен верстат проходить 72-годинне безперервне випробування різанням на матеріалі, вказаному замовником, перед відправкою. У глобальному масштабі наші верстати для глибокого свердлення використовують для виготовлення гідравлічних циліндрів, колекторів для лиття під тиском, компонентів шасі літаків, корпусів клапанів нафтової та газової промисловості та труб теплообмінників. У Південній Кореї виробник труб використовує наш верстат для глибокого свердлення для виготовлення 6-метрових труб із допуском товщини стінки 0,1 мм. У Бразилії завод сільськогосподарської техніки свердлить отвори діаметром 120 мм у кованій сталі для осей комбайнів, досягаючи 99,2 % виходу придатної продукції при першому проході. У Італії майстерня лиття під тиском покладається на наш верстат для виготовлення конформних каналів охолодження, що скорочують тривалість циклу на 15 %. Ці результати досягнуто завдяки більш ніж двадцяти рокам інтеграції наукових досліджень, виробництва та продажів під однією кришею. Ми експортуємо продукцію в понад 20 країн і підтримуємо довготривалі відносини, засновані на вимірюваних показниках ефективності, а не на обіцянках. Наша інженерна команда надає валідацію технологічного процесу, підбір інструментів та навчання операторів, тому ваш верстат для глибокого свердлення досягне заданих технічних характеристик уже через кілька днів після встановлення. Незалежно від того, чи свердлите ви отвори діаметром 4 мм чи 1200 мм, з відношенням глибини до діаметра 10:1 чи 100:1, наш верстат для глибокого свердлення забезпечує необхідну прямолінійність, якість поверхні та продуктивність, яких вимагає ваш контракт.

Поширені запитання

Які матеріали може ефективно обробляти ваш верстат для глибокого свердлення?

Наш верстат для глибокого свердлення обробляє вуглецеву сталь, леговану сталь, нержавіючу сталь, Inconel, титан, алюміній та чавун. Для загартованих сплавів із твердістю понад 40 HRC ми рекомендуємо свердла типу «gun drill» з карбідним інструментом і внутрішньою подачею охолоджувальної рідини. Наші інженери надають режими різання, які попередньо перевірені на ваших зразках матеріалу перед відправленням, забезпечуючи стабільне видалення стружки та тривалий термін служби інструменту.
Прямолінійність досягається за рахунок підтримки напрямних втулок, опцій протилежного обертання та жорсткої конструкції ліжка. Наш верстат для глибокого свердлення забезпечує точність 0,05 мм на метр або краще для типових сталей, що підтверджено лазерним інтерферометром та пробними зразками. Ми надаємо випробувальний звіт разом із кожним верстатом, щоб ви могли перевірити відхилення перед прийманням поставки.
Стандартні моделі відправляються через 45–60 днів після внесення авансу; верстати для глибокого свердлення з індивідуальними конфігураціями — через 75–90 днів. Наші техніки виконують монтаж, юстування та навчання ваших операторів безпосередньо на місці; дистанційна ІоТ-діагностика вирішує 80 % проблем протягом одного робочого дня, що мінімізує простої.
Так. Ми пропонуємо автоматичне завантаження, транспортери для чипів, рециркуляцію охолоджувальної рідини та інтерфейси керування, готові до інтеграції з системами MES. Мексиканський завод циліндрів інтегрував наш верстат для глибокого свердлення в роботизовану комірку, яка обробляє 80 деталей за зміну без будь-якого ручного втручання між операціями свердлення та контролю розмірів, що підтверджує безперебійну сумісність із системами автоматизації.
Ми маємо на складі критично важливі запасні частини й відправляємо їх у більшість країн протягом 48 годин. Гарантія на наш верстат для глибокого свердлення діє 24 місяці або 4 000 робочих годин, а також доступні контракти на профілактичне технічне обслуговування, що зменшують кількість незапланованих простоїв до 60 відсотків, забезпечуючи ефективну експлуатацію вашого обладнання протягом десяти років і більше.

Пов’язані статті

Технологічні характеристики електрорізального верстата

24

Dec

Технологічні характеристики електрорізального верстата

Переглянути більше
Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

03

Aug

Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

Оволодіння складними викликами у виробництві пружин. Вирішення складних завдань у сучасному високошвидкісному промисловому виробництві вимагає глибокого розуміння динаміки подачі дроту, механічних допусків та механіки багатовісного згинання в автоматизованих системах...
Переглянути більше
Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

14

Aug

Чому багатофункційний електроерозійний верстат відповідає вимогам підприємств, що виготовляють різноманітні форми та деталі

Подолання складнощів у середовищах виробництва з високим асортиментом продукції. Керування сучасним промисловим виробничим підприємством часто нагадує жонглювання десятком обертових тарілок одночасно, особливо при роботі за графіками виробництва з високим асортиментом і низьким обсягом. П...
Переглянути більше
Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

03

Aug

Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

Виявлення обмежень застарілих систем у виробництві іскрового ерозійного обладнання. Експлуатація зрілого, багато десятиліть використовуваного обладнання на високоточних виробничих дільницях часто призводить до прихованих експлуатаційних штрафів, які поступово зменшують рентабельність.
Переглянути більше

Відгуки клієнтів

Мехмет Айдин, директор з виробництва, виробник гідроциліндрів, Туреччина
Стабільна точність у трьох змінах

Ми експлуатуємо наш верстат для глибокого свердлення 20 годин на добу для обробки труб гідроциліндрів, і концентричність залишається в межах 0,02 мм без коригування оператором. Відходи знизилися з 7 % до менше ніж 2 % у першому кварталі, а термін окупності інвестицій склав 11 місяців. Навчання та постачання запасних частин були відмінними.

Раджеш Менон, постачальник аерокосмічних компонентів, Індія
Розв’язано завдання глибокого свердлення зі співвідношенням глибина:діаметр 100:1 у матеріалі Inconel

Інші постачальники відмовилися від нашого замовлення на глибоке свердлення отворів у матеріалі Inconel діаметром 10 мм і глибиною 1000 мм. Їх верстат для глибокого свердлення з системою видалення стружки виконав 60 послідовних отворів без жодного поламання інструменту, а наш аудит за стандартом AS9100 пройшли вперше. Тривалість циклу — 26 хвилин на отвір, точно як зазначено в пропозиції.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Жорстка конструкція верстата забезпечує прямуваність менше ніж 0,05 мм на кожному верстаті для глибокого свердлення

Жорстка конструкція верстата забезпечує прямуваність менше ніж 0,05 мм на кожному верстаті для глибокого свердлення

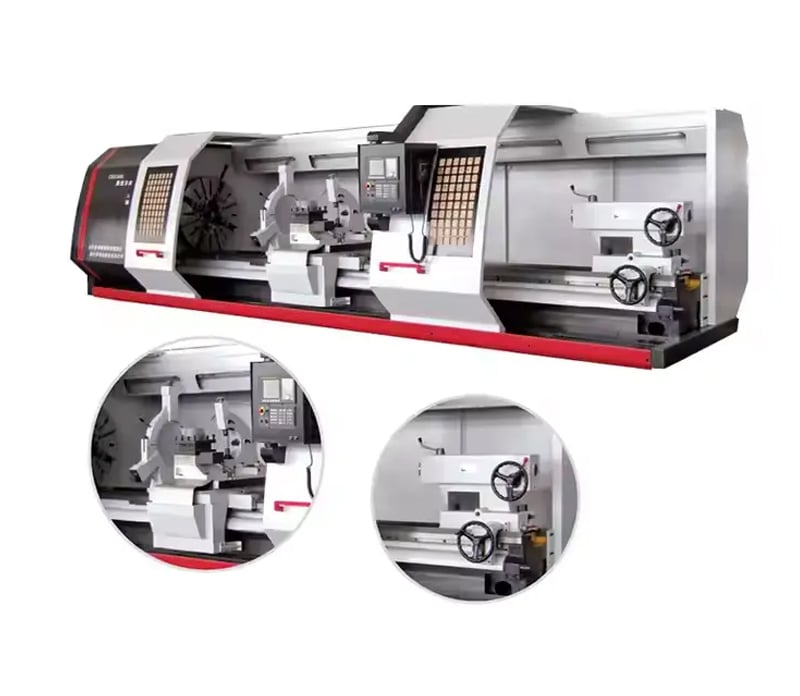
Основою точної глибокої свердловинної обробки є верстат, який не деформується. Наш верстат для глибокої свердловинної обробки має литий залізний ліжак із знятим напруженням, ребра якого оптимізовані методом скінченних елементів, шліфовані напрямні та термічно симетричну стійку. Ця конструкція поглинає різальні зусилля до 12 000 Н і забезпечує збереження відстані між шпінделем і напрямними в межах 0,01 мм на метр навіть після 72 годин безперервної роботи. На практиці корейський виробник труб свердлює 6-метрові труби з допуском товщини стінки 0,1 мм на нашому верстаті для глибокої свердловинної обробки, а італійська майстерня форм утримує точність розташування каналів конформного охолодження на рівні 0,03 мм. Порівняно з аналогами зі зварною рамою наша конструкція зменшує амплітуду вібрацій на 40 %, що безпосередньо покращує якість поверхні й термін служби інструменту. Верстат також пропонує опцію головки з протилежним обертанням для надглибоких отворів, що мінімізує відхилення без додаткових операцій.
Система високотискового охолодження та фільтрації максимізує видалення стружки й термін служби інструменту

Система високотискового охолодження та фільтрації максимізує видалення стружки й термін служби інструменту

Ефективне видалення стружки відрізняє продуктивний верстат для глибокого свердлення від проблемного. Наша система забезпечує тиск охолоджувальної рідини до 100 бар через інструмент, з дуплексним фільтруванням до 20 мікронів та резервуаром із контрольованою температурою, що підтримує температуру охолоджувальної рідини в межах ±2 °C. Це запобігає повторному різанню стружки, утворенню наросту та тепловій деформації, збільшуючи термін служби карбідного інструменту до 50 відсотків у нержавіючій сталі та сплаві Інконель. На бразильському заводі сільськогосподарської техніки, який свердлить отвори діаметром 120 мм у кованій сталі, досягнуто коефіцієнта придатності деталей при першому проході 99,2 відсотка та заміни інструменту кожні 180 отворів замість 90. Система охолодження повністю герметична, відповідає європейським екологічним стандартам для виробничих приміщень і включає транспортер стружки та систему видалення масляного туману. Для виробників великих партій це означає зниження витрат на матеріали, чистіші деталі та меншу кількість незапланованих простоїв. Кожен верстат для глибокого свердлення, що поставляється нами, комплектується звітом про введення в експлуатацію системи охолодження, у тому числі з даними про тиск.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору