Глибокопроточна свердлильна машина типу «гвинтівка» | співвідношення глибина/діаметр 100:1, точність 0,01 мм

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Рішення для точного глибокого свердлення з гарматним свердлом від надійного китайського виробника

Рішення для точного глибокого свердлення з гарматним свердлом від надійного китайського виробника

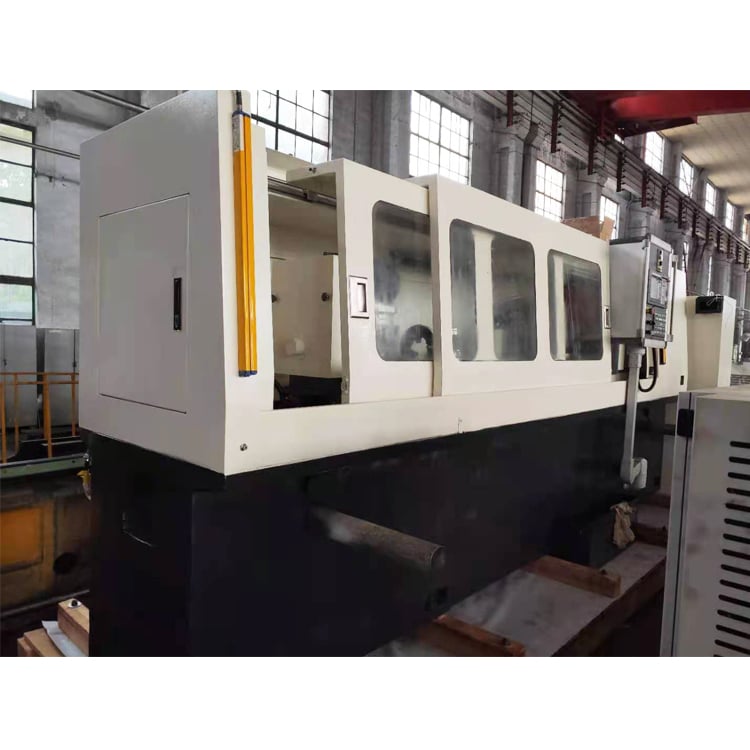
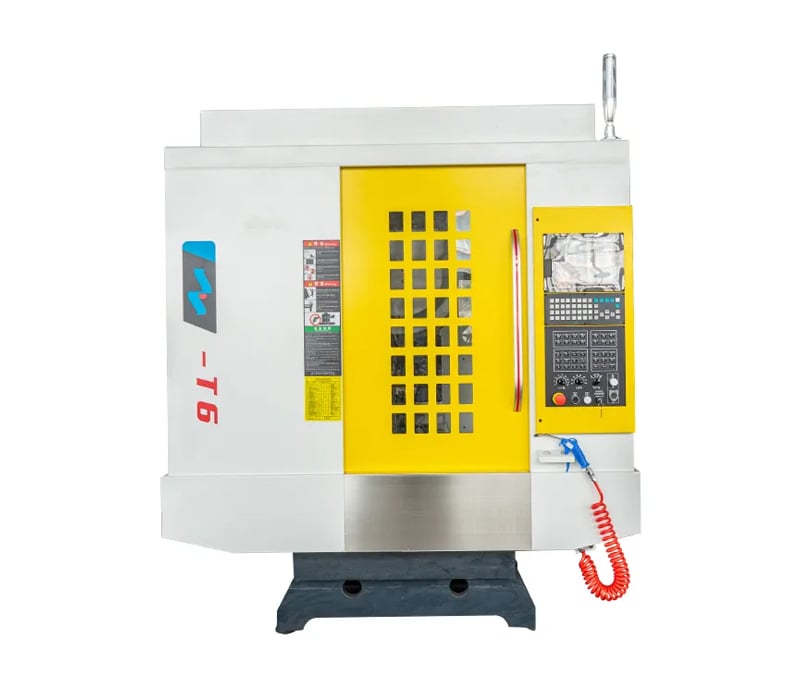
Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. виробляє глибокосвердлильні зброївні верстати з 2003 року в місті Тайчжоу, провінція Цзянсу, Китай. Наш глибокосвердлильний зброївний верстат забезпечує діаметри отворів від 2 мм до 40 мм, співвідношення глибини свердлення до діаметра до 100:1, шорсткість поверхні Ra 0,4–1,6 мкм та точність позиціонування 0,01 мм на 300 мм. Швидкість обертання шпінделя досягає 6000 об/хв, а тиск охолоджуючої рідини — до 100 бар, тому глибокі отвори виконуються за один прохід без преривчастого свердлення (peck drilling). У виробництві гідравлічних циліндрів клієнти свердлять отвори глибиною 800 мм у стрижнях із сталі 45 за 18 хвилин на деталь, скорочуючи цикл обробки на 35 %. У виготовленні прес-форм німецька інструментальна майстерня використовує наш глибокосвердлильний зброївний верстат для створення водяних каналів глибиною 600 мм у сталі 1.2344 із концентричністю в межах 0,02 мм, що усуває необхідність вторинного розточування. У виробництві медичних імплантатів швейцарський клієнт свердлить отвори діаметром 3 мм крізь титанові стрижні завдовжки 120 мм без відхилення, забезпечуючи точність у межах 0,015 мм.
Отримати цитату

Вивчення випадку

зменшення часу циклу на 35 % для виробника гідравлічних циліндрів у Індії

Виробник гідравлічних циліндрів у Пуне, Індія, свердлив отвори глибиною 800 мм у стальних стрижнях із марки 45 за допомогою звичайних спіральних свердел і витрачав 27 хвилин на деталь, при цьому часто виникали відколи та брак становив 2 %. Після встановлення нашого верстата для глибокого свердлення типу «пістолет» із системою охолодження під тиском 100 бар і шпинделем, що обертається зі швидкістю 2800 об/хв, час циклу скоротився до 18 хвилин на деталь, рівень браку знизився до 0,3 %, а прямолінійність отворів залишилася в межах 0,1 мм на довжині 800 мм. Тепер компанія експортує гідравлічні циліндри до Європи й збільшила щомісячний обсяг випуску на 2400 одиниць.

концентричність 0,02 мм для німецького виробника основ для форм

Німецькому виробнику форм потрібні були охолоджувальні канали глибиною 600 мм у блоках із сталі 1.2344 з концентричністю в межах 0,02 мм. Традиційне свердлення призводило до відхилення й вимагало розточування. Наш верстат глибокого свердлення типу «гвинтівка» з головкою BTA та сервоподачею забезпечив концентричність у межах 0,018 мм і шорсткість поверхні Ra 0,6 мкм за один прохід. Клієнт скоротив кількість додаткових операцій на 80 %, скоротив термін виготовлення з 12 до 5 днів і тепер працює на цьому верстаті у два зміни щодня.

Отвори діаметром 3 мм із нульовим прогином у титані для швейцарського виробника медичних імплантатів

Швейцарському виробникові медичних імплантатів потрібні були отвори діаметром 3 мм крізь титанові стрижні завдовжки 120 мм із точністю в межах 0,015 мм. Наш верстат глибокого свердлення типу «гвинтівка» з високотисковою системою охолодження та карбідним свердлом типу «гвинтівка» забезпечив точність 0,012 мм і шорсткість поверхні 0,4 мкм без помітного прогину. Коефіцієнт виходу придатної продукції зріс до 99,6 %, термін служби інструменту до переточування — до 120 отворів, а клієнт тепер використовує наш верстат для трьох ліній імплантатів і експортує продукцію в 14 країн.

Пов’язані товари

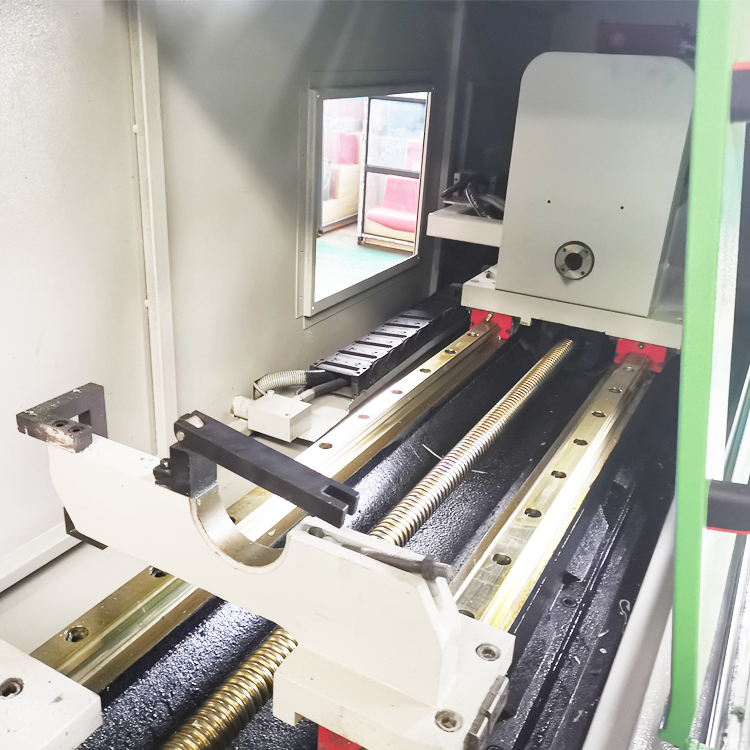
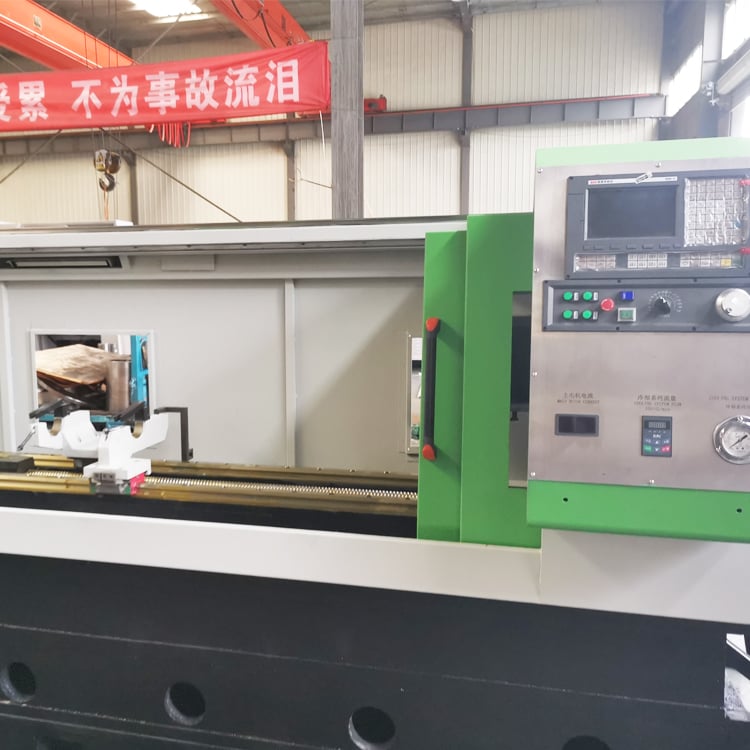
Глибокосвердлильний верстат типу «гвинтівка» — це спеціалізований інструмент для обробки, розроблений для точного свердлення глибоких отворів із високим співвідношенням довжини до діаметра за один прохід. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd., заснованій у 2003 році в провінції Цзянсу, Китай, ми поєднуємо дослідження, розробку, виробництво та продажі, щоб постачати надійні прецизійні верстати більш ніж у 20 країн. Наш глибокосвердлильний верстат типу «гвинтівка» має жорстку чавунну станину, загартовані й шліфовані коробчасті напрямні та прецизійний шпіндель, що обертається з частотою до 6 000 об/хв. Система охолодження забезпечує тиск до 100 бар, що ефективно видаляє стружку й контролює теплове розширення під час тривалих циклів. Верстат обробляє отвори діаметром від 2 мм до 40 мм із співвідношенням глибини до діаметра до 100:1, точність позиціонування — 0,01 мм на 300 мм, круглість — у межах 0,02 мм. Виробничий процес починається з ретельного контролю сировини, далі йде CNC-обробка станини й головки, ручне шабрування напрямних і динамічне балансування шпінделя. Кожна одиниця проходить 72-годинне безперервне випробування, під час якого перевіряються прямолінійність отворів, якість поверхні та стабільність тиску охолоджувача. CNC-система Siemens 828D керує подачею, частотою обертання шпінделя та потоком охолоджувача й зберігає до 500 програм для швидкої заміни завдань. Автоматична система видалення стружки зменшує ручне втручання й підтримує чистоту робочої зони. У реальних умовах виробник гідравлічних циліндрів з Індії свердлить отвори глибиною 800 мм у стрижнях із сталі 45 за 18 хвилин на деталь; німецький виробник форм утримує концентричність 0,018 мм у сталі 1.2344; швейцарський виробник медичного обладнання свердлить отвори діаметром 3 мм крізь титанові стрижні завдовжки 120 мм із допуском ±0,012 мм. Ці результати досягнуті завдяки практичному інженерному підходу: загартовані напрямні, прецизійно шліфовані кулькові гвинти та високотискова система охолодження, що разом знижують вартість інструменту на один отвір до 28 % й підвищують продуктивність на 35 %. Наш завод охоплює повний цикл — від лиття й механічної обробки до збирання й випробувань, тож ми контролюємо якість на кожному етапі. Ми надаємо сертифікат CE, гарантію терміном 24 місяці, монтаж на місці та онлайн-навчання операторів. Незалежно від того, чи займаєтеся ви виготовленням форм, гідравлічним обладнанням, авіакосмічною промисловістю, медичними приладами чи оборонним виробництвом, наш глибокосвердлильний верстат типу «гвинтівка» пропонує надійне, ефективне й економічне рішення для складних завдань глибокого свердлення. Ми й надалі інвестуємо в дослідження та враховуємо відгуки клієнтів із Європи, Азії, Південnoї Америки та Близького Сходу, удосконалюючи свої верстати для різноманітних виробничих умов і допомагаючи партнерам розвивати локальні ринки з повною впевненістю.

Поширені запитання

З яких матеріалів можна обробляти отвори на вашому глибокому свердлильному верстаті типу «гвинтівка»?

Наш глибокий свердлильний верстат типу «гвинтівка» обробляє вуглецеву сталь, леговану сталь, нержавіючу сталь, чавун, алюміній, мідь, титан і сплав Інконель. Наприклад, він свердлить отвори діаметром 3 мм крізь титанові стрижні завдовжки 120 мм і отвори завдовжки 800 мм у стрижнях із сталі 45. Підходять матеріали з твердістю до HRC 42. Для більш твердих матеріалів ми рекомендуємо свердла типу «гвинтівка» з карбідним покриттям і коригування подачі. Наші інженери надають режими різання, враховуючи ваш матеріал і діаметр отвору.
Верстат підтримує діаметри отворів від 2 мм до 40 мм і співвідношення глибина/діаметр до 100:1. Для отвору діаметром 10 мм можна виконати свердлення завдовжки до 1000 мм за один прохід. Тиск охолоджуючої рідини до 100 бар забезпечує ефективне видалення стружки та прямолінійність отвору. Якщо ваше співвідношення перевищує 100:1, ми можемо адаптувати верстат — встановити більшу систему подачі охолоджуючої рідини та спеціальні направляючі втулки.
Ми використовуємо жорстке лиття з чавуну, загартовані напрямні типу «коробка» та прецизійно шліфовані кулькові гвинти, щоб мінімізувати вібрації. Система охолоджування під високим тиском швидко видаляє стружку, а ЧПК Siemens забезпечує точність подачі в межах 0,01 мм. Зазвичай прямота зберігається в межах 0,1 мм на довжині 800 мм, круглість — в межах 0,02 мм, а шорсткість поверхні — у діапазоні Ra 0,4–1,6 мкм. Кожен верстат проходить 72-годинне безперервне випробування перед відправленням.
Стандартні моделі поставляються через 30–45 днів після внесення передоплати; індивідуальні моделі — через 60–75 днів. Ми надаємо гарантію терміном 24 місяці, монтаж на місці та онлайн-навчання. Запасні частини доступні принаймні 10 років. Також ми пропонуємо віддалену діагностику через систему ЧПК, тож більшість проблем можна вирішити без виїзду на місце, скорочуючи простої для клієнтів у понад 20 країнах.
Так. Ми налаштовуємо довжину ходу, швидкість обертання шпинделя, тиск охолоджувальної рідини, систему керування та пристрої для фіксації деталей. Наприклад, ми створили верстат для німецького виробника форм із ходом 600 мм та вимогою концентричності 0,018 мм. Ми можемо додати автоматичне завантаження, транспортери стружки та моніторинг інструментів. Наші інженери аналізують ваші креслення й зразки, а потім пропонують конфігурацію, яка відповідає вашому бюджету й виробничим цілям.

Пов’язані статті

Як вибрати обробний центр?

12

Dec

Як вибрати обробний центр?

Переглянути більше
Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

14

Jul

Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

Еволюція гнучкого виробництва завдяки модульній архітектурі. Сучасні промислові ландшафти вимагають високого ступеня адаптивності, де здатність швидко змінювати конфігурації виробництва визначає ритм роботи підприємства...
Переглянути більше
Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

03

Aug

Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

Розуміння механіки термічних напружень у глибоких отворах. Виконання безперервного розточування та обробки на велику глибину на промислових виробничих лініях створює серйозні термічні й механічні виклики, які постійно перевіряють межі можливостей інструментів для різання. W...
Переглянути більше
Які стандарти експортної якості вимагають міжнародні клієнти для продуктів у вигляді верстатів для різання дроту

03

Aug

Які стандарти експортної якості вимагають міжнародні клієнти для продуктів у вигляді верстатів для різання дроту

Розуміння міжнародних вимог щодо експорту в галузі точного оброблення металів. Навігація в складному ландшафті глобальної промислової торгівлі вимагає глибокого розуміння суворих технічних стандартів, які замовники з-за кордону встановлюють для передових металообробних...
Переглянути більше

Відгуки клієнтів

Раджеш Мехта, керівник виробництва, Пуна, Індія
Відмінна точність та час безперервної роботи у щоденному виробництві

Ми придбали глибокосвердлильний верстат для виробництва гідравлічних циліндрів. Через шість місяців тривалість циклу скоротилася з 27 до 18 хвилин на деталь, а брак зменшився до менш ніж 0,5 %. Система охолодження з тиском 100 бар забезпечує свердлення отворів глибиною 800 мм у сталі 45 без поломок свердел. Монтаж і навчання пройшли без проблем, а верстат працює дві зміни щодня без будь-яких серйозних збоїв. Він став найбільш надійним верстатом на нашому виробництві.

Томас Келлер, директор з операцій, Цюрих, Швейцарія
Надійна продуктивність для виготовлення форм та медичних компонентів

Наше швейцарське виробництво медичних імплантів потребує отворів діаметром 3 мм у титанових стрижнях завдовжки 120 мм. Цей глибокий свердлильний верстат з гарматною системою забезпечує точність ±0,012 мм та шорсткість поверхні 0,4 мкм постійно. Ми також використовуємо його для виготовлення основ форм і досягаємо концентричності 0,02 мм. Керування Siemens зберігає 500 програм, тому заміна налаштувань відбувається швидко. Через рік вартість інструментів на один отвір знизилася на 28 %, а продуктивність зросла на 35 %. Виробник надає чудову підтримку.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Система високотискового охолодження для глибоких отворів із співвідношенням довжини до діаметра до 100:1

Система високотискового охолодження для глибоких отворів із співвідношенням довжини до діаметра до 100:1

Наш верстат для глибокого свердлення зі стволом має систему охолодження, що забезпечує тиск до 100 бар, що є критично важливим для глибокого свердлення. Високий тиск видаляє стружку з отвору, охолоджує різальну кромку та запобігає ущільненню стружки, яке призводить до поломки свердла й поганої якості поверхні. Це дозволяє виконувати свердлення за один прохід із співвідношенням глибини до діаметра до 100:1, тож отвір діаметром 10 мм може мати глибину 1000 мм без необхідності переривчастого («пікового») свердлення. У виробництві гідравлічних циліндрів ця система дозволяє свердлити отвори глибиною 800 мм у стрижнях із сталі 45 за 18 хвилин на деталь, скорочуючи тривалість циклу на 35 %. У виготовленні прес-форм вона забезпечує створення охолоджувальних каналів глибиною 600 мм у сталі 1.2344 із концентричністю 0.018 мм. Система включає високотисковий насос, фільтруючий блок і регульований контроль витрати рідини й сумісна з водними або олійними охолоджувачами. Об’єм резервуара для охолоджувача розрахований на безперервну роботу, а система видалення стружки підтримує чистоту робочої зони.
Жорстка конструкція верстата забезпечує точність позиціонування 0.01 мм

Жорстка конструкція верстата забезпечує точність позиціонування 0.01 мм

Глибокосвердлильний верстат з високою жорсткістю виготовлений на основі литої залізної станини з підсилювальними ребрами, що поглинає вібрації й забезпечує стабільність під час важкого різання. Закалені й шліфовані прямокутні напрямні та прецизійно шліфовані кулькові гвинти забезпечують точність позиціонування 0,01 мм на 300 мм і повторюваність 0,005 мм. Шпиндель динамічно врівноважений і підтримується підшипниками високої точності, досягаючи 6 000 об/хв із низьким биттям. Ця жорсткість є критично важливою для глибокого свердлення, оскільки навіть незначні прогини поступово зростають у великі похибки при обробці довгих отворів. Німецький виробник форм використав цей верстат для забезпечення концентричності 0,018 мм у отворах глибиною 600 мм, а швейцарський виробник медичного обладнання досяг допуску 0,012 мм у отворах діаметром 3 мм через титанові стрижні завдовжки 120 мм. Конструкція також забезпечує круглість у межах 0,02 мм і шорсткість поверхні Ra 0,4–1,6 мкм, що зменшує потребу в додатковому розгортанні й знижує загальну вартість обробки. Кожен верстат перед відправкою проходить ручне шабрування та калібрування за допомогою лазерного інтерферометра.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору