Mitsubishi Wire Cut Machine | ±0.003mm na katiyakan at 38% na mas mabilis na pagmamasin ng electrode

Lahat ng Kategorya

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Mobile/Whatsapp
Wechat
LinkedIn
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Kasunod na dokumento
Mangyaring i-upload ang kahit isang kasunod na dokumento
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Mga Solusyon sa Wire Cut Machine ng Mitsubishi na Sinusuportahan ng 22 Taon ng Kahusayan sa Pagmamanupaktura ng Presisyon

Mga Solusyon sa Wire Cut Machine ng Mitsubishi na Sinusuportahan ng 22 Taon ng Kahusayan sa Pagmamanupaktura ng Presisyon

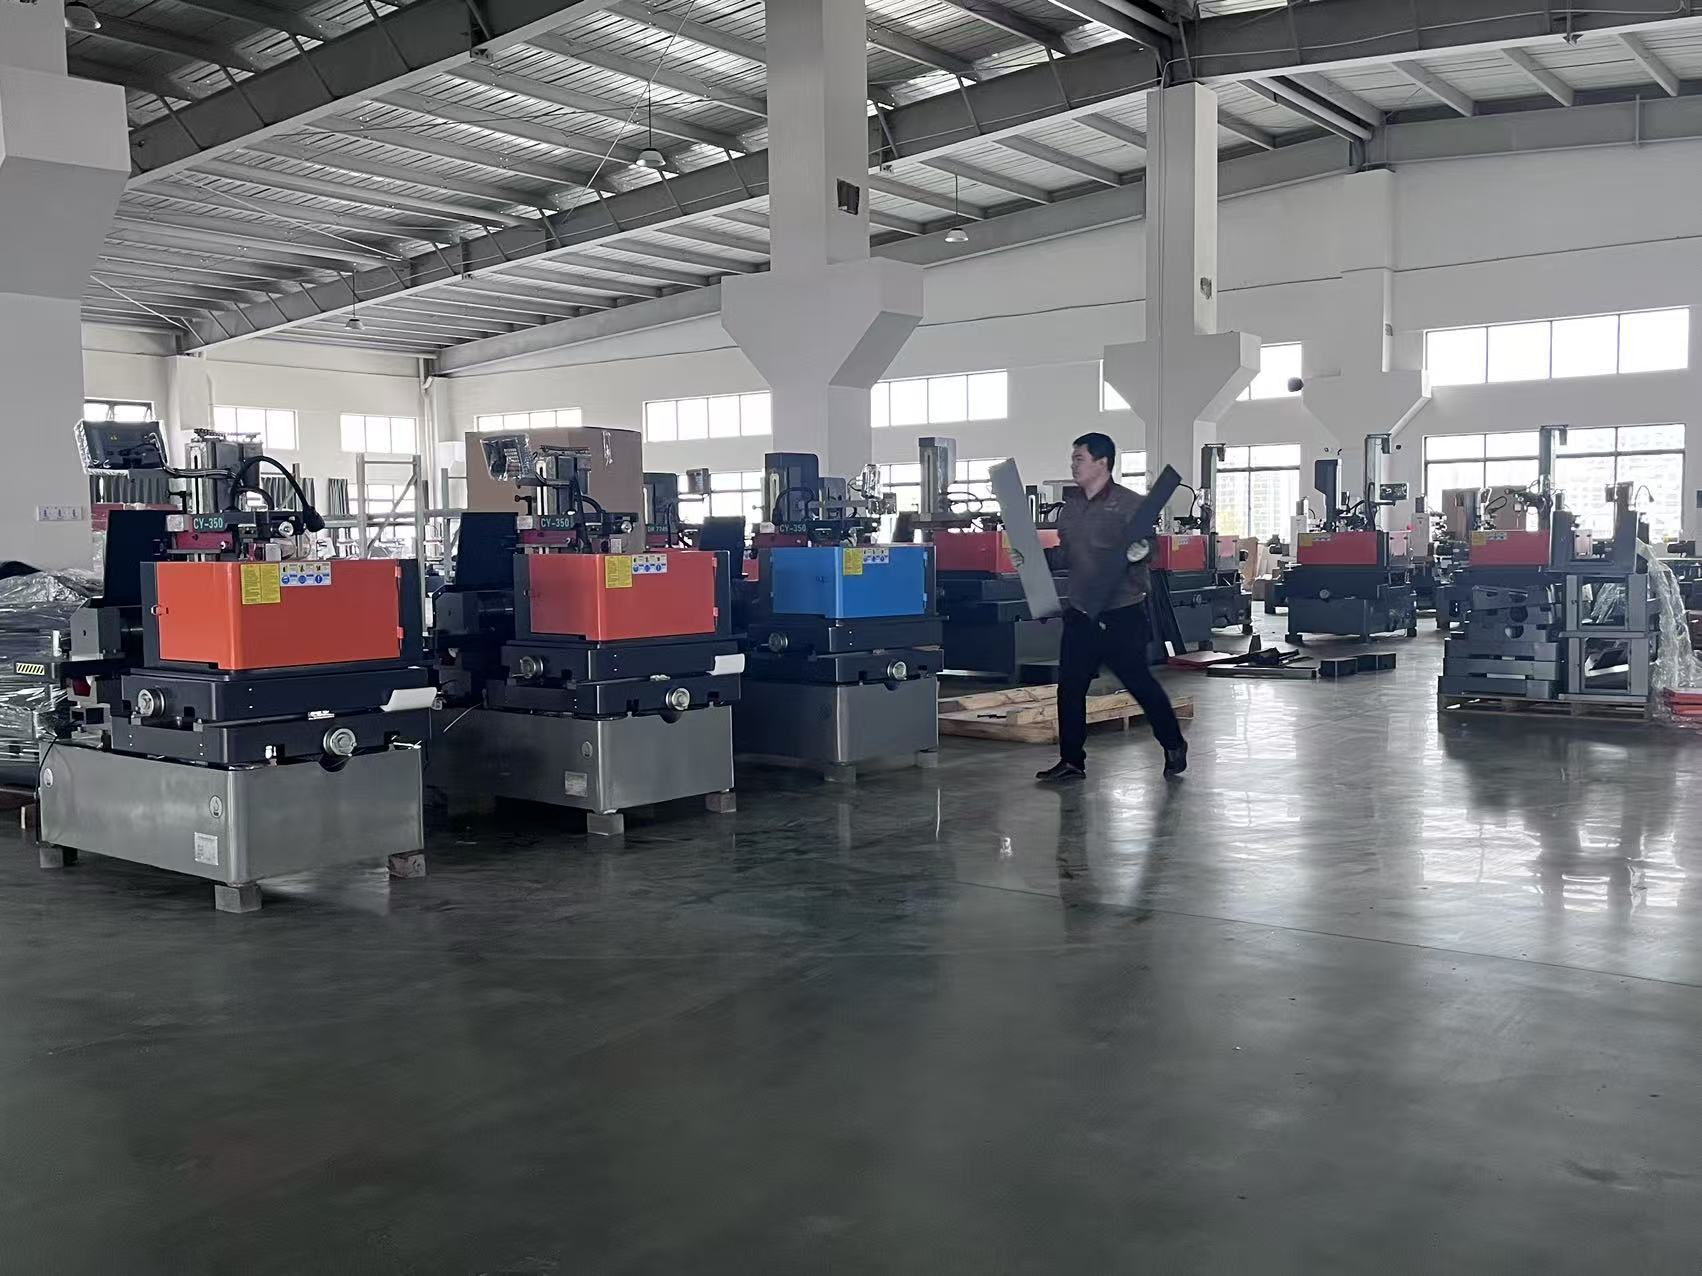
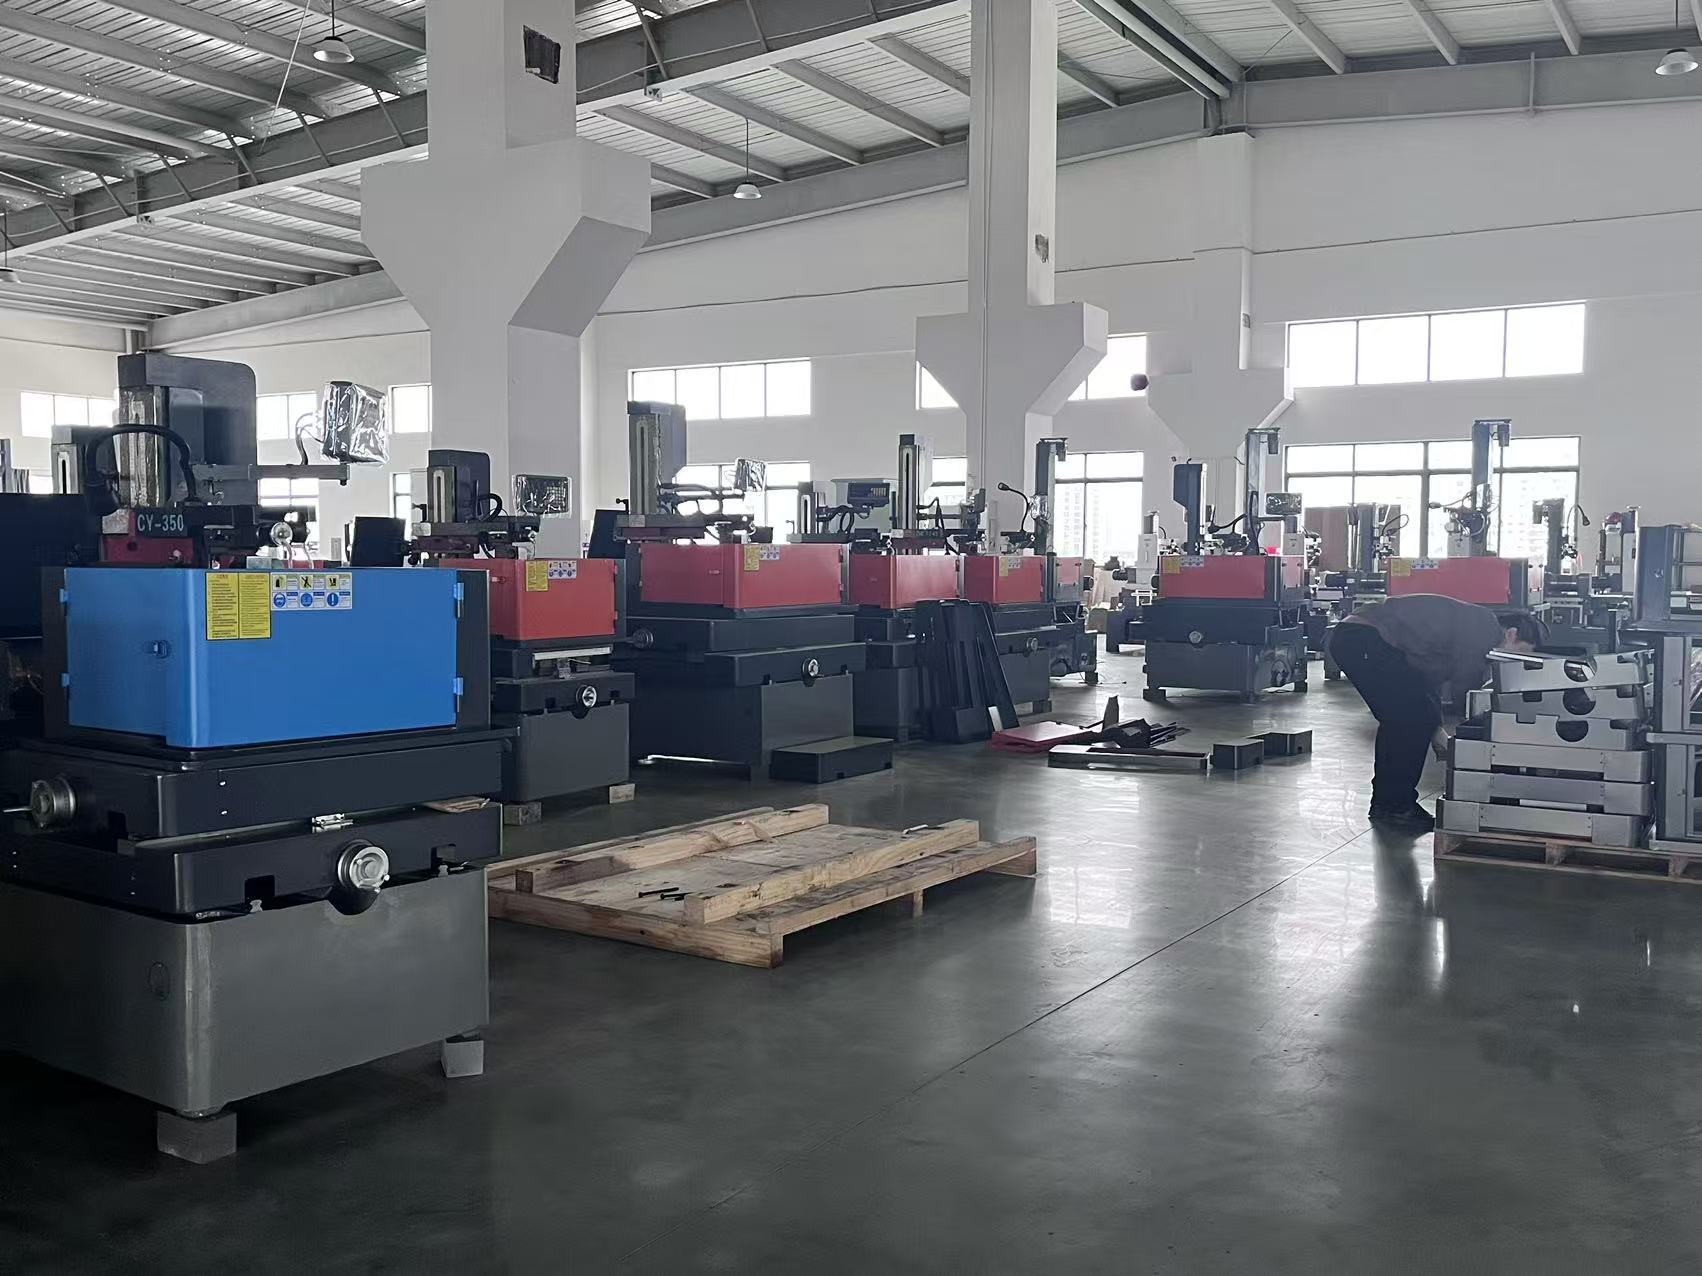
Ang Taizhou Chuang Yuan Machine Tool Co., Ltd. ay gumawa at nag-supply ng mga solusyon para sa Mitsubishi wire cut machine simula noong 2003, na pinagsasama ang lisensyadong teknolohiya ng Mitsubishi control at ang sariling mataas na presisyong assembly lines sa lungsod ng Taizhou, lalawigan ng Jiangsu. Ang mga platform ng Mitsubishi wire cut machine namin ay nag-aalok ng positioning accuracy na ±0.003 mm at repeatability na ±0.002 mm, kasama ang surface finish na umaabot sa Ra 0.8 µm, at nakakaputol ng hardened tool steel nang hanggang 220 mm²/min. Sa mga mold at die shop, mga pabrika ng aerospace fastener, at mga pabrika ng medical instrument, ang mga makina na ito ay tumatakbo ng 20 oras kada araw, anim na araw kada linggo, habang pinapanatili ang toleransya sa buong 500 mm na travel. Isang tagagawa ng mold mula sa Germany ay pinalitan ang dalawang lumang unit at binawasan ang electrode machining time ng 38 porsyento, na nag-imbak ng 1,100 oras ng produksyon bawat taon. Isang Vietnamese automotive stamping supplier ay gumamit ng aming Mitsubishi wire cut machine upang panatilihin ang ±0.005 mm sa 1,200 progressive die inserts, na binawasan ang scrap mula sa 4.2 porsyento patungo sa 0.9 porsyento sa loob lamang ng limang buwan.
Kumuha ng Presyo

Pag-aaral ng Kasong

Ang Workshop sa Porma ng Aleman ay Binawasan ang Lead Time ng Electrode ng 38 Kada-sandaan

Isang tagapagawa ng porma sa Stuttgart na gumagawa ng 120 injection molds kada taon ay nahihirapan sa mabagal na pagmamachine ng electrode sa mga lumang wire EDM, na may average na 9.5 oras bawat set ng electrode. Pagkatapos ilagay ang dalawang yunit ng aming Mitsubishi wire cut machine na may awtomatikong wire threading at 0.15 mm na brass wire, binawasan ng workshop ang cycle time ng electrode sa 5.9 oras—na isang pagpapabuti ng 38 kada-sandaan—at nakapagpalaya ng 1,100 oras ng makina kada taon. Ang surface finish ay umunlad mula sa Ra 1.6 µm patungo sa Ra 0.9 µm, na nagtatanggal ng hakbang na manual polishing sa 60 kada-sandaan ng mga electrode. Ngayon ay tumatakbo ang workshop ng walang tagapagbantay sa gabi, na itinataas ang spindle utilization mula sa 62 kada-sandaan patungo sa 84 kada-sandaan habang pinapanatili ang ±0.004 mm sa lahat ng cavity details.

Ang Tagapag-suplay ng Stamping sa Vietnam ay Itinataas ang Yield ng Die Insert hanggang 99.1 Kada-sandaan

Isang tagapag-suplay ng automotive stamping sa Hanoi ang kailangang gumawa ng 1,200 na progressive die inserts na may precision na ±0.005 mm para sa isang bagong SUV program. Ang unang pagsusubok sa isang makina ng isang kumpetidor ay nagdulot ng 4.2 porsyento na basura dahil sa mga error sa taper at corner. Ginamitan namin ang isang Mitsubishi wire cut machine ng multi-pass cutting at adaptive flushing para sa kanilang SKD11 material na may kapal na 40 mm. Ang katiyakan sa corner ay umunlad hanggang sa ±0.003 mm, bumaba ang basura sa 0.9 porsyento sa loob ng limang buwan, at tumataas ang serbisyo ng die insert ng 27 porsyento. Ngayon ay tatlong shift ang pinapatakbo ng customer at nag-order na sila ng pangalawang yunit para sa kanilang expansion line.

Ang Turkish Medical Device Plant ay nakamit ang Ra 0.8 µm sa mga surgical component

Isang tagagawa ng kagamitang pang-operasyon mula sa Turkey ang nangailangan ng mga bahagi na gawa sa stainless steel na walang burr, may surface finish na Ra 0.8 µm at tolerance na ±0.003 mm. Ang aming Mitsubishi wire cut machine—na may fine-wire kit at closed-loop thermal compensation—ay nagbigay ng pare-parehong resulta sa 18,000 bahagi bawat buwan. Ang inspeksyon na tumanggi sa mga bahagi ay bumaba mula sa 2.8 porsyento tungo sa 0.4 porsyento, at ang paggawa ng post-processing ay bumaba ng 45 porsyento. Ang planta ay nakapag-dokumento ng payback period na 14 na buwan batay sa nabawasang rework at mas mataas na throughput.

Mga kaugnay na produkto

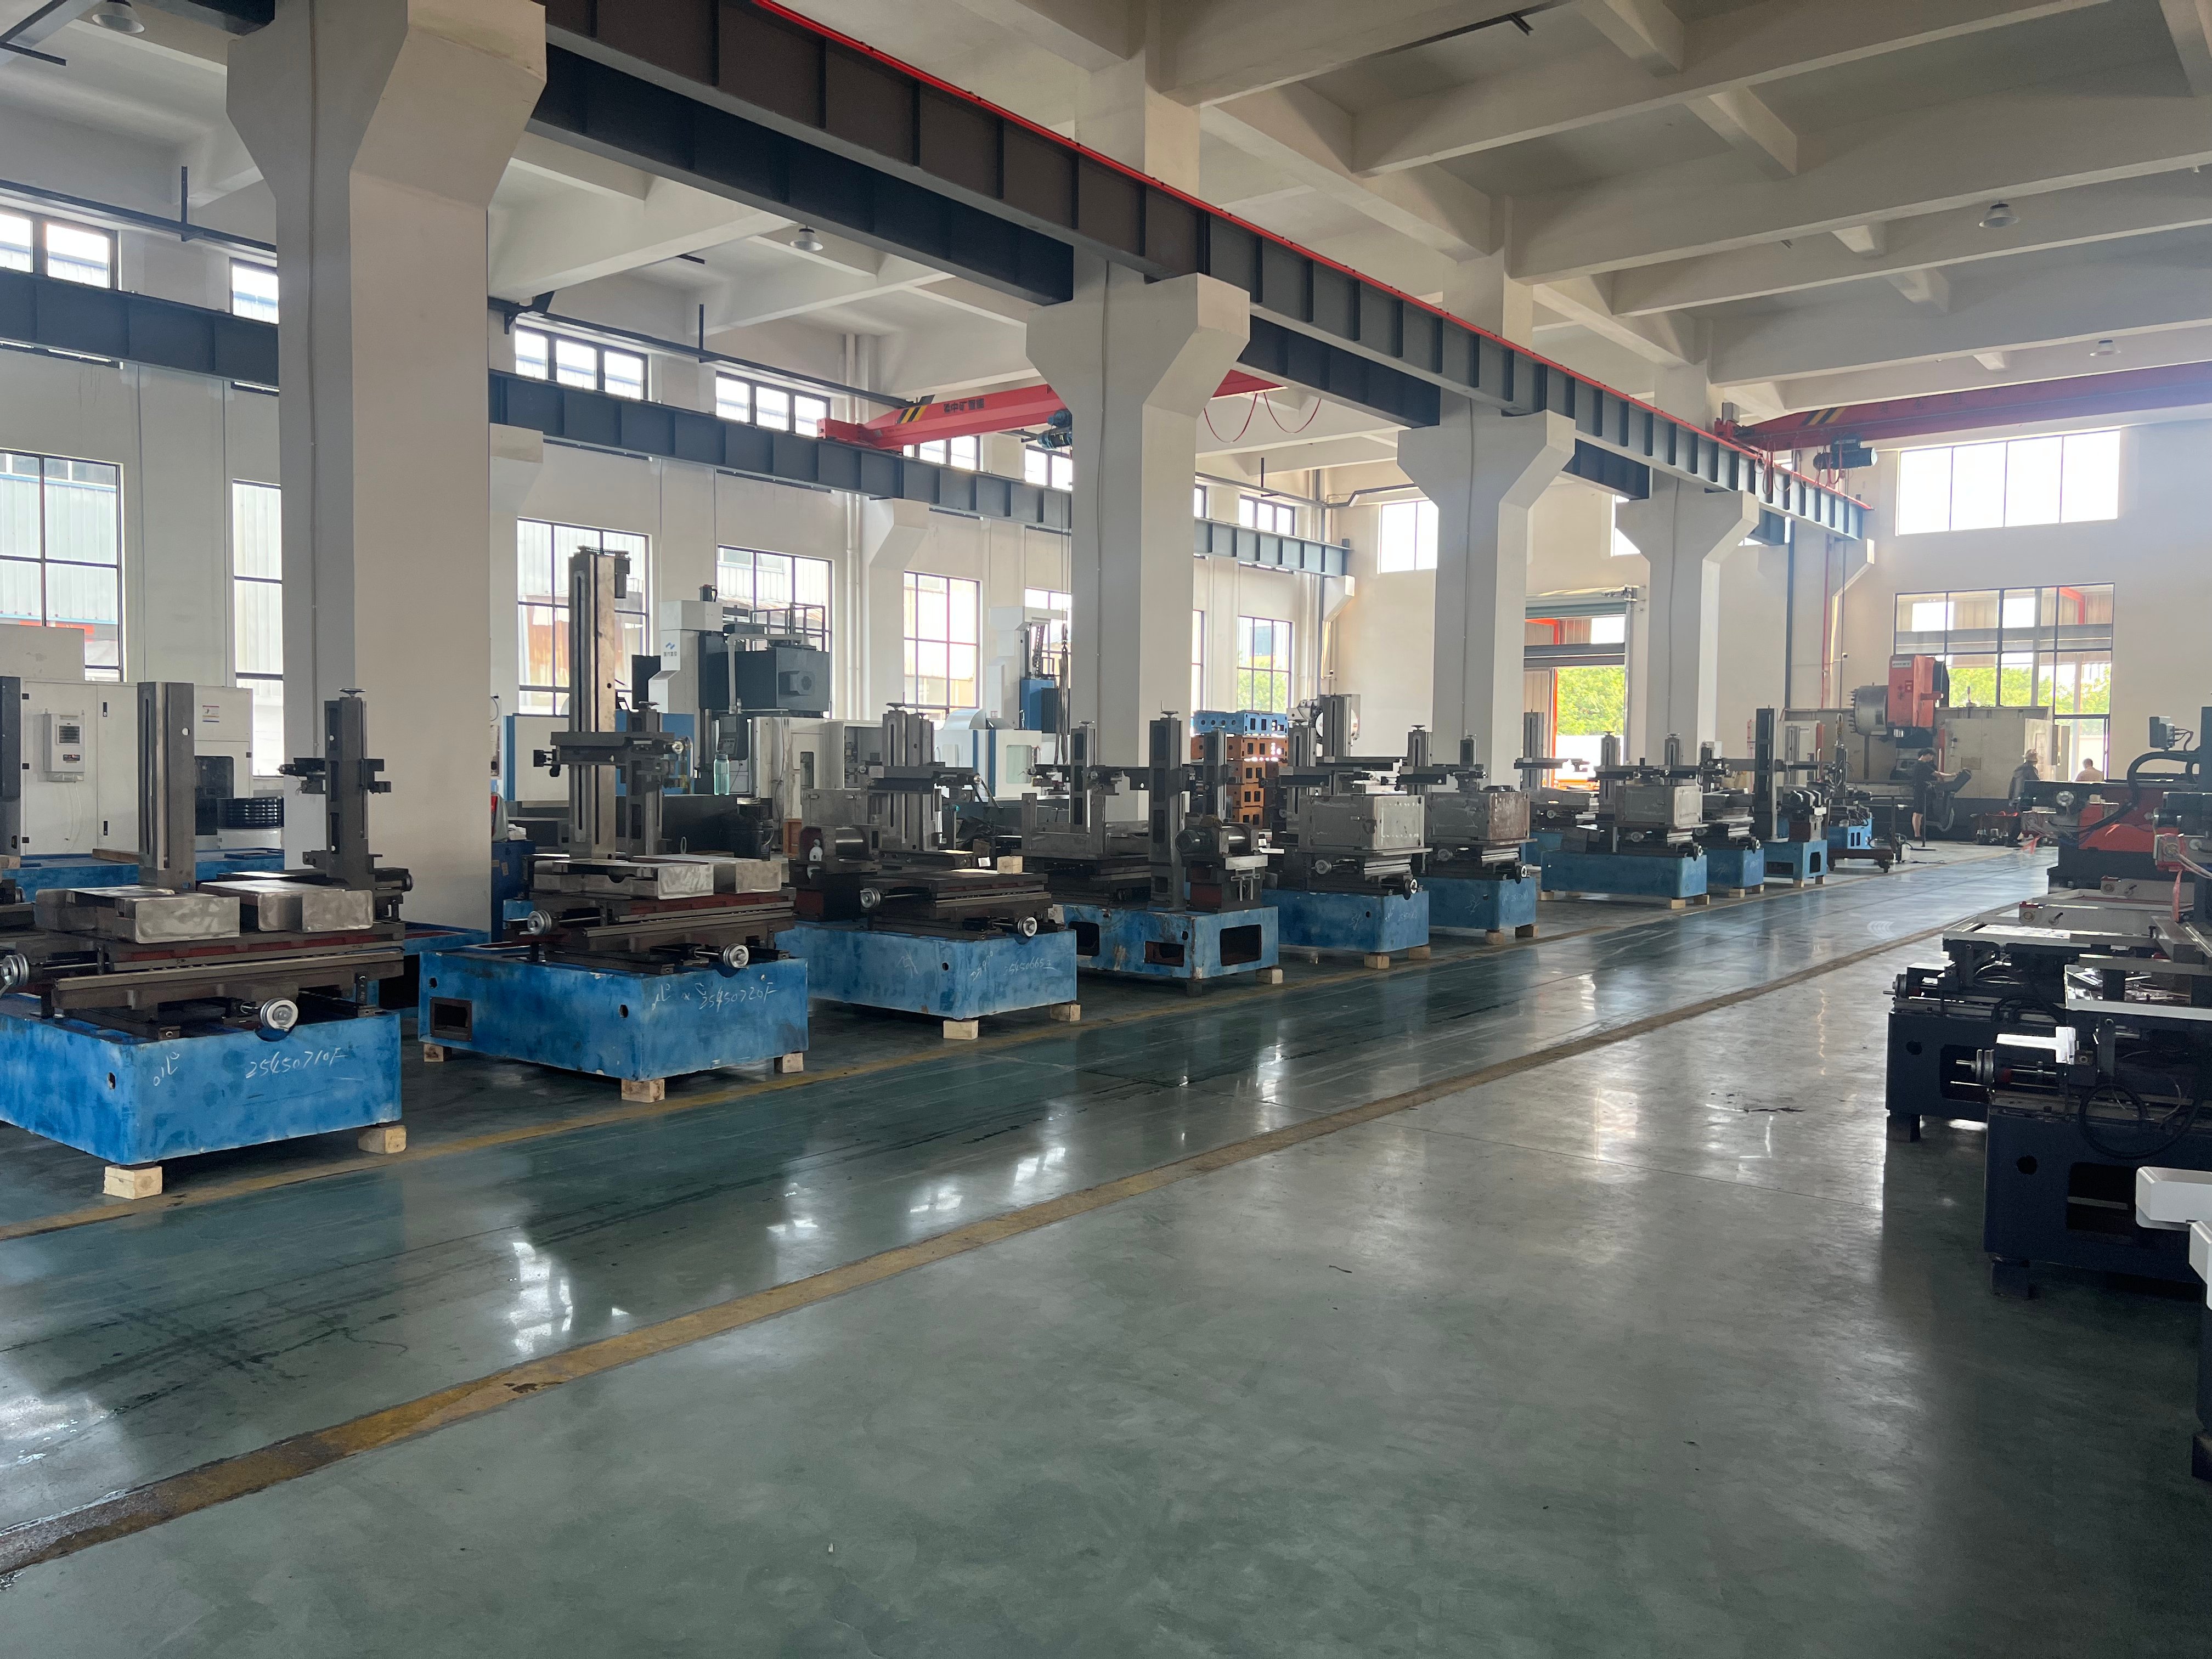
Ang Mitsubishi wire cut machine ay naging isang pamantayan sa presisyong pagmamanupaktura dahil ito ay pagsasama ng thermal stability, intelligent control, at maaasahang wire handling sa isang platform. Sa Taizhou Chuang Yuan Machine Tool Co., Ltd., na itinatag noong 2003 sa lungsod ng Taizhou, probinsya ng Jiangsu, binubuo namin ang aming mga wire cut solution batay sa mga prinsipyong ito, na nag-iintegrate ng pananaliksik, pagpapaunlad, produksyon, at benta sa ilalim ng iisang bubong. Ang aming proseso ng pagmamanupaktura ay nagsisimula sa finite-element analysis ng machine bed, na gawa sa mataas na rigidity na Meehanite iron at iniiwan sa loob ng anim na buwan upang maalis ang panloob na stress. Pagkatapos ng rough machining sa aming sariling machining centers, bawat bed ay pinoproseso gamit ang grinding hanggang sa flatness na 0.01 mm at sinusuri sa laser interferometer. Ang mga guide assembly ay pinoproseso gamit ang lapping hanggang sa sub-micron clearance, habang ang UV axis, U at V taper mechanisms, at wire transport system ay isinasagawa ang assembly sa mga temperature-controlled na silid na panatiling nasa 20 ± 1 °C. Bawat Mitsubishi wire cut machine ay dina-daan sa 72-oras na tuloy-tuloy na test cut bago ipadala, na gumagawa ng dokumentadong accuracy reports para sa positioning, repeatability, at surface finish.

Sa produksyon, ang mga makina ay mahusay sa paggawa ng mold at die, kung saan kailangang putulin ang hardened tool steel, carbide, at copper electrodes na may pinakamababang taper error. Ang isang karaniwang mold shop na nagcu-cut ng 60 mm na thick na SKD61 sa ±0.005 mm ay makakakita ng matatag na performance sa libo-libong pag-start dahil sa awtomatikong wire threading na natatapos sa loob ng 15 segundo. Sa aerospace, ang Mitsubishi wire cut machine ay nagmamachine ng heat-resistant alloys tulad ng Inconel at titanium para sa turbine fixtures, na panatilihin ang ±0.004 mm sa buong 400 mm na travel. Ang mga tagagawa ng medical devices ay umaasa sa fine-wire configurations na hanggang 0.10 mm upang gumawa ng bone plates at surgical guides na may Ra 0.8 µm finishes na hindi na nangangailangan ng secondary polishing. Ang mga automotive tool room ay gumagamit ng multi-pass cutting upang makamit ang mahabang, tuwid, at burr-free na gilid sa progressive die inserts, na nagpapalawig ng die life hanggang 27 porsyento sa mga na-dokumentong kaso.

Ang pagkontrol sa kalidad ay patuloy. Sinusuri namin ang bawat makina gamit ang ballbar testing, pitch error compensation, at test cuts sa mga certified artifacts. Ang imbentaryo ng mga spare parts sa aming garahe ay sumasaklaw sa 95 porsyento ng karaniwang mga bahagi na madaling masira, at ang aming serbisyo sa teknikal ay sumasagot sa mga katanungan mula sa ibang bansa sa loob ng 24 oras, na may pagpapadala ng mahahalagang komponente sa loob ng 48 oras. Ang aming mga inhinyero ay nagbibigay ng remote diagnostics gamit ang ligtas na koneksyon, at nag-ooffer kami ng on-site commissioning at pagsasanay para sa mga operator sa higit sa 20 bansa. Sakop ng pagsasanay ang pagpili ng wire, flushing optimization, at mga gawain sa pangangalaga na ginagawa ang gastos sa consumables na maipapredict, karaniwang 8 hanggang 12 porsyento ng operasyon ng gastos sa makina.

Ang pandaigdigang merkado ay nagpaparangal sa mga tagagawa na kayang patunayan ang pag-uulit ng resulta. Isang Aleman na kliyente ang nabawasan ang oras ng pagmamachine ng electrode nang 38 porsyento; isang Vietnamese na supplier ng stamping ang binawasan ang scrap mula sa 4.2 porsyento tungo sa 0.9 porsyento; at isang Turkish na halaman para sa medisina ang binawasan ang rejection sa inspeksyon hanggang 0.4 porsyento. Ang mga resultang ito ay galing sa pag-aayos ng mga parameter ng makina batay sa materyales at laki ng batch, kasunod ng suporta sa kliyente sa buong buhay ng kagamitan. Kasama ang higit sa 20 bansang eksportador at matagal nang mga pakikipagtulungan na itinatag noong 2003, ipinapatuloy ng Taizhou Chuang Yuan Machine Tool Co., Ltd. ang pag-iinvest sa pananaliksik, sa mga kagamitan, at sa serbisyo upang ang bawat Mitsubishi wire cut machine ay maghatid ng sukatan ng halaga, ng mahuhulaang gastos bawat bahagi, at ng tiwala upang mag-quote ng mas mahigpit na toleransya at manalo ng higit pang kontrata.

Mga Madalas Itanong

Anong mga materyales ang maaaring putulin nang mahusay ng isang Mitsubishi wire cut machine?

Ang aming Mitsubishi wire cut machine ay kaya ng magproseso ng hardened tool steel na may hardness hanggang 62 HRC, cemented carbide, tanso, laton, aluminum, titanium, at mga alloy ng nikel tulad ng Inconel. Para sa carbide at malalapad na seksyon na higit sa 80 mm, inirerekomenda namin ang partikular na mga setting ng generator at coated wire upang mapanatili ang bilis at kalidad ng pagputol. Ang karaniwang bilis ng pagputol ay nasa pagitan ng 180 at 220 mm²/min sa 40 mm na SKD11, at ang surface finish ay umaabot sa Ra 0.8 µm gamit ang multi-pass cutting. Nagbibigay kami ng isang material parameter library kasama ang bawat machine.
Bawat Mitsubishi wire cut machine ay tinutukoy gamit ang laser calibration, sinusubok na i-cut sa loob ng 72 oras, at ipinapadala kasama ang dokumentadong accuracy report. Sa pagdating nito, suportado namin ang installation sa pamamagitan ng remote guidance o on-site commissioning. Ang positioning accuracy ay ±0.003 mm at ang repeatability ay ±0.002 mm sa ilalim ng stable na kondisyon ng silid na 20 ± 1 °C. Nagbibigay din kami ng foundation at leveling instructions upang mapanatili ang accuracy ng machine sa inyong kapaligiran.
Ang mga standard na configuration ay inililipat sa loob ng 30 hanggang 45 araw, at ang mga pasadyang order ng Mitsubishi wire cut machine ay tumatagal ng 45 hanggang 60 araw. Nakakalikha kami ng 95 porsyento ng karaniwang mga bahaging nagsisiguro ng pagkakaubos, kabilang ang mga wire guide, power contact, at nozzle, at ipinapadala namin ang mahahalagang item sa loob ng 48 oras sa mga customer sa higit sa 20 bansa. Ang gastos sa consumables ay karaniwang umaabot sa 8 hanggang 12 porsyento ng operating expense, at tutulungan ka naming magplano ng iyong taunang budget para sa spare parts.
Oo. Kasama ang awtomatikong wire threading sa loob ng 15 segundo at maaasahang flushing control, maraming customer ang nagpapatakbo ng walang tagapagmaneho sa gabi. Isang German mold shop ang nagtaas ng utilization mula sa 62 porsyento hanggang sa 84 porsyento gamit ang operasyon sa gabi. Inirerekomenda namin ang ischeduled na maintenance bawat 500 oras at ibibigay namin ang mga checklist upang mapanatili ang katatagan at kaligtasan ng mga walang tagapagmaneho na operasyon.
Nagbibigay kami ng pagsasanay sa mga operator tungkol sa pagpili ng wire, pag-flush, pagputol na may taper, at pangangalaga—maaari ito sa lugar o sa pamamagitan ng live na remote na sesyon. Ang mga teknikal na katanungan ay sinasagot sa loob ng 24 na oras, at ang remote na diagnostic ay nagpapahintulot sa aming mga inhinyero na suriin ang mga parameter at alarm log. Ang dokumentasyon ay magagamit sa English, at sumusuporta kami sa mga customer sa Asya, Europa, Middle East, at Amerika.

Mga Kaugnay na Artikulo

Anong mga teknikal na indikador ang dapat ikumpara kapag bumibili ng multi-functional na spring machine

07

Jul

Anong mga teknikal na indikador ang dapat ikumpara kapag bumibili ng multi-functional na spring machine

Panimula: Ang pag-invest sa isang maaasahang maramihang tungkulin na makina para sa pako ay isang mahalagang desisyon sa mahabang panahon para sa mga pasilidad ng pagmamanupaktura ng metal na komponente sa buong mundo. Sa pangkalahatang hardware, electronic components, automotive parts at konbensiyonal...
Tingnan ang higit pa
Anong mga hakbang sa post-processing ang kailangan pagkatapos ng pagmamachine ng workpiece gamit ang EDM spark erosion machine

14

Jul

Anong mga hakbang sa post-processing ang kailangan pagkatapos ng pagmamachine ng workpiece gamit ang EDM spark erosion machine

Mga Kapintasan ng Nakatagong Gastos sa Tradisyonal na Pagsasagawa ng Segmented Coil Ang karamihan sa mga pasilidad sa pagsasaproseso ng metal ay nakakaligtaan ang isang malaking bahagi ng nakatagong gastos sa operasyon na nagmumula sa lumang mga pamamaraan sa pagsasagawa ng segmented coil. Maraming pabrika ang gumagamit pa rin ng hiwa-hiwalay na mga...
Tingnan ang higit pa
Anong serbisyo pagkatapos ng benta ang dapat ipagkaloob ng mga mapagkakatiwalaang tagapag-suplay ng EDM drilling machine

14

Jul

Anong serbisyo pagkatapos ng benta ang dapat ipagkaloob ng mga mapagkakatiwalaang tagapag-suplay ng EDM drilling machine

Ang Ebolusyon ng Flexible na Pagmamanufaktura sa pamamagitan ng Modular na Arkitektura: Ang mga modernong industriyal na tanawin ay nangangailangan ng mataas na antas ng kakayahang umangkop, kung saan ang kakayahan na mabilis na baguhin ang mga konpigurasyon ng produksyon ang nagtatakda sa ritmo ng operasyon ng isang pasilidad....
Tingnan ang higit pa
Paano i-customize ang mga mold fixture ng spring machine para sa produksyon ng mga espesyal na hugis na spring

03

Aug

Paano i-customize ang mga mold fixture ng spring machine para sa produksyon ng mga espesyal na hugis na spring

Pagpapakatatag sa mga Hamon sa Produksyon ng Komplikadong Spring: Ang pag-navigate sa mga kumplikadong aspeto ng mataas-na-bilis na industriyal na pagmamanupaktura ay nangangailangan ng malalim na pag-unawa sa dynamics ng wire feed, mechanical tolerances, at multi-axis bending mechanics sa loob ng mga modernong awtomatikong...
Tingnan ang higit pa

Mga Testimonial ng Customer

Klaus Berger, Pangasiwaan ng Mold Shop, Germany
Katiyakan Na Pananatilihin Sa Bawat Shift

Nakainstala namin ang dalawang yunit ng Mitsubishi wire cut machine para sa aming mga electrode ng injection mold, at ang cycle time ay bumaba mula sa 9.5 hanggang 5.9 na oras bawat set—na isang 38 porsyentong pagtaas. Ang kalidad ng surface finish ay umunlad patungo sa Ra 0.9 µm, at nawala na ang polishing sa karamihan ng mga electrode. Pagkatapos ng 14 na buwan, ang positioning ay nananatiling nasa loob ng ±0.004 mm. Ang team para sa remote support ay sumasagot sa loob ng isang araw, at ang mga spare part ay dumarating nang mabilis. Ang kagamitang ito ay nagbago sa paraan kung paano namin kinokwento ang mga lead time.

Nguyen Van Minh, Production Director, Vietnam
Pababa ng Scrap Na Namasusukat Sa Loob ng Mga Linggo

Ang aming progresibong die insert na proyekto ay nangangailangan ng ±0.005 mm sa 1,200 na bahagi. Ang unang makina na sinubukan namin ay nag-produce ng 4.2 porsyento na basura. Pagkatapos lumipat sa ganitong Mitsubishi wire cut machine na may multi-pass cutting, bumaba ang basura sa 0.9 porsyento sa loob ng limang buwan, at tumataas ang buhay ng die ng 27 porsyento. Ngayon ay gumagana kami ng tatlong shift at nag-order na kami ng pangalawang yunit. Ang pagsasanay at parameter library ay ginawang madali ang transisyon para sa aming mga operator.

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Sub-Micron Mechanical Rigidity Built Into Every Mitsubishi Wire Cut Machine

Sub-Micron Mechanical Rigidity Built Into Every Mitsubishi Wire Cut Machine

Ang pundasyon ng tumpak na wire cutting ay isang istruktura ng makina na tumututol sa vibrasyon at thermal drift. Ang mga bed ng aming Mitsubishi wire cut machine ay gawa sa mataas na rigidity na Meehanite iron, inilagay sa aging sa loob ng anim na buwan, at pinapakinis hanggang 0.01 mm na flatness bago ang assembly. Ang mga guide assembly ay pinapakinis hanggang sa sub-micron clearance, at ang huling assembly ay ginagawa sa mga silid na kontrolado sa temperatura na 20 ± 1 °C. Dahil sa konstruksyon na ito, ang makina ay nakakapanatili ng ±0.003 mm na positioning accuracy at ±0.002 mm na repeatability kahit sa mahabang walang tao na operasyon. Sa mga mold shop na nagcu-cut ng 60 mm na SKD61, nananatili ang corner accuracy sa loob ng ±0.003 mm sa libo-libong pag-start. Isang Turkish na halaman ng medical device ang gumamit ng ganitong rigidity upang makamit ang Ra 0.8 µm sa 18,000 na surgical parts bawat buwan, na pumababa sa inspection rejection mula 2.8 porsyento tungo sa 0.4 porsyento. Para sa mga buyer na kumukumpara ng mga specification, ang napapansin na pagkakaiba ay lumilitaw sa scrap rates, rework hours, at die life — hindi lamang sa mga numero sa brochure.
Ang Intelehenteng Kontrol at Awtomatikong Pagpasok ng Wire ay Nagpapataas ng Araw-araw na Kawastuhan

Ang Intelehenteng Kontrol at Awtomatikong Pagpasok ng Wire ay Nagpapataas ng Araw-araw na Kawastuhan

Ang produktibidad sa wire EDM ay nakasalalay sa pagbawas ng oras na hindi ginagamit sa pagputol. Ang aming Mitsubishi wire cut machine ay may awtomatikong pagpasok ng wire na natatapos sa loob ng 15 segundo, kahit matapos ang pagputol ng wire sa mataas na mga workpiece, kasama na ang adaptive flushing na nag-a-adjust ng presyon batay sa kapal ng materyal. Ang control library ay nag-iimbak ng mga na-probekang parameter para sa bakal, carbide, tanso, titanium, at Inconel, kaya ang mga operator ay mabilis na nakakarating sa matatag na kondisyon ng pagputol. Isang tagagawa ng mold mula sa Germany ay gumamit ng mga tampok na ito upang itaas ang paggamit ng makina mula 62 porsyento hanggang 84 porsyento at bawasan ang cycle time ng electrode mula 9.5 hanggang 5.9 oras, na nag-iiwan ng 1,100 oras ng makina bawat taon. Isang Vietnamese automotive supplier naman ay binawasan ang scrap mula 4.2 porsyento hanggang 0.9 porsyento sa 1,200 progressive die inserts. Ang mga ganitong gantimpala ay nagmumula sa mapagkakatiwalaan na pagputol, mas kaunting manu-manong interbensyon, at kakayahang i-run ang mga shift na walang tagapagmanman sa gabi nang may kumpiyansa.
Whatsapp Whatsapp Email Email Mobile Mobile IBABAWIBABAW