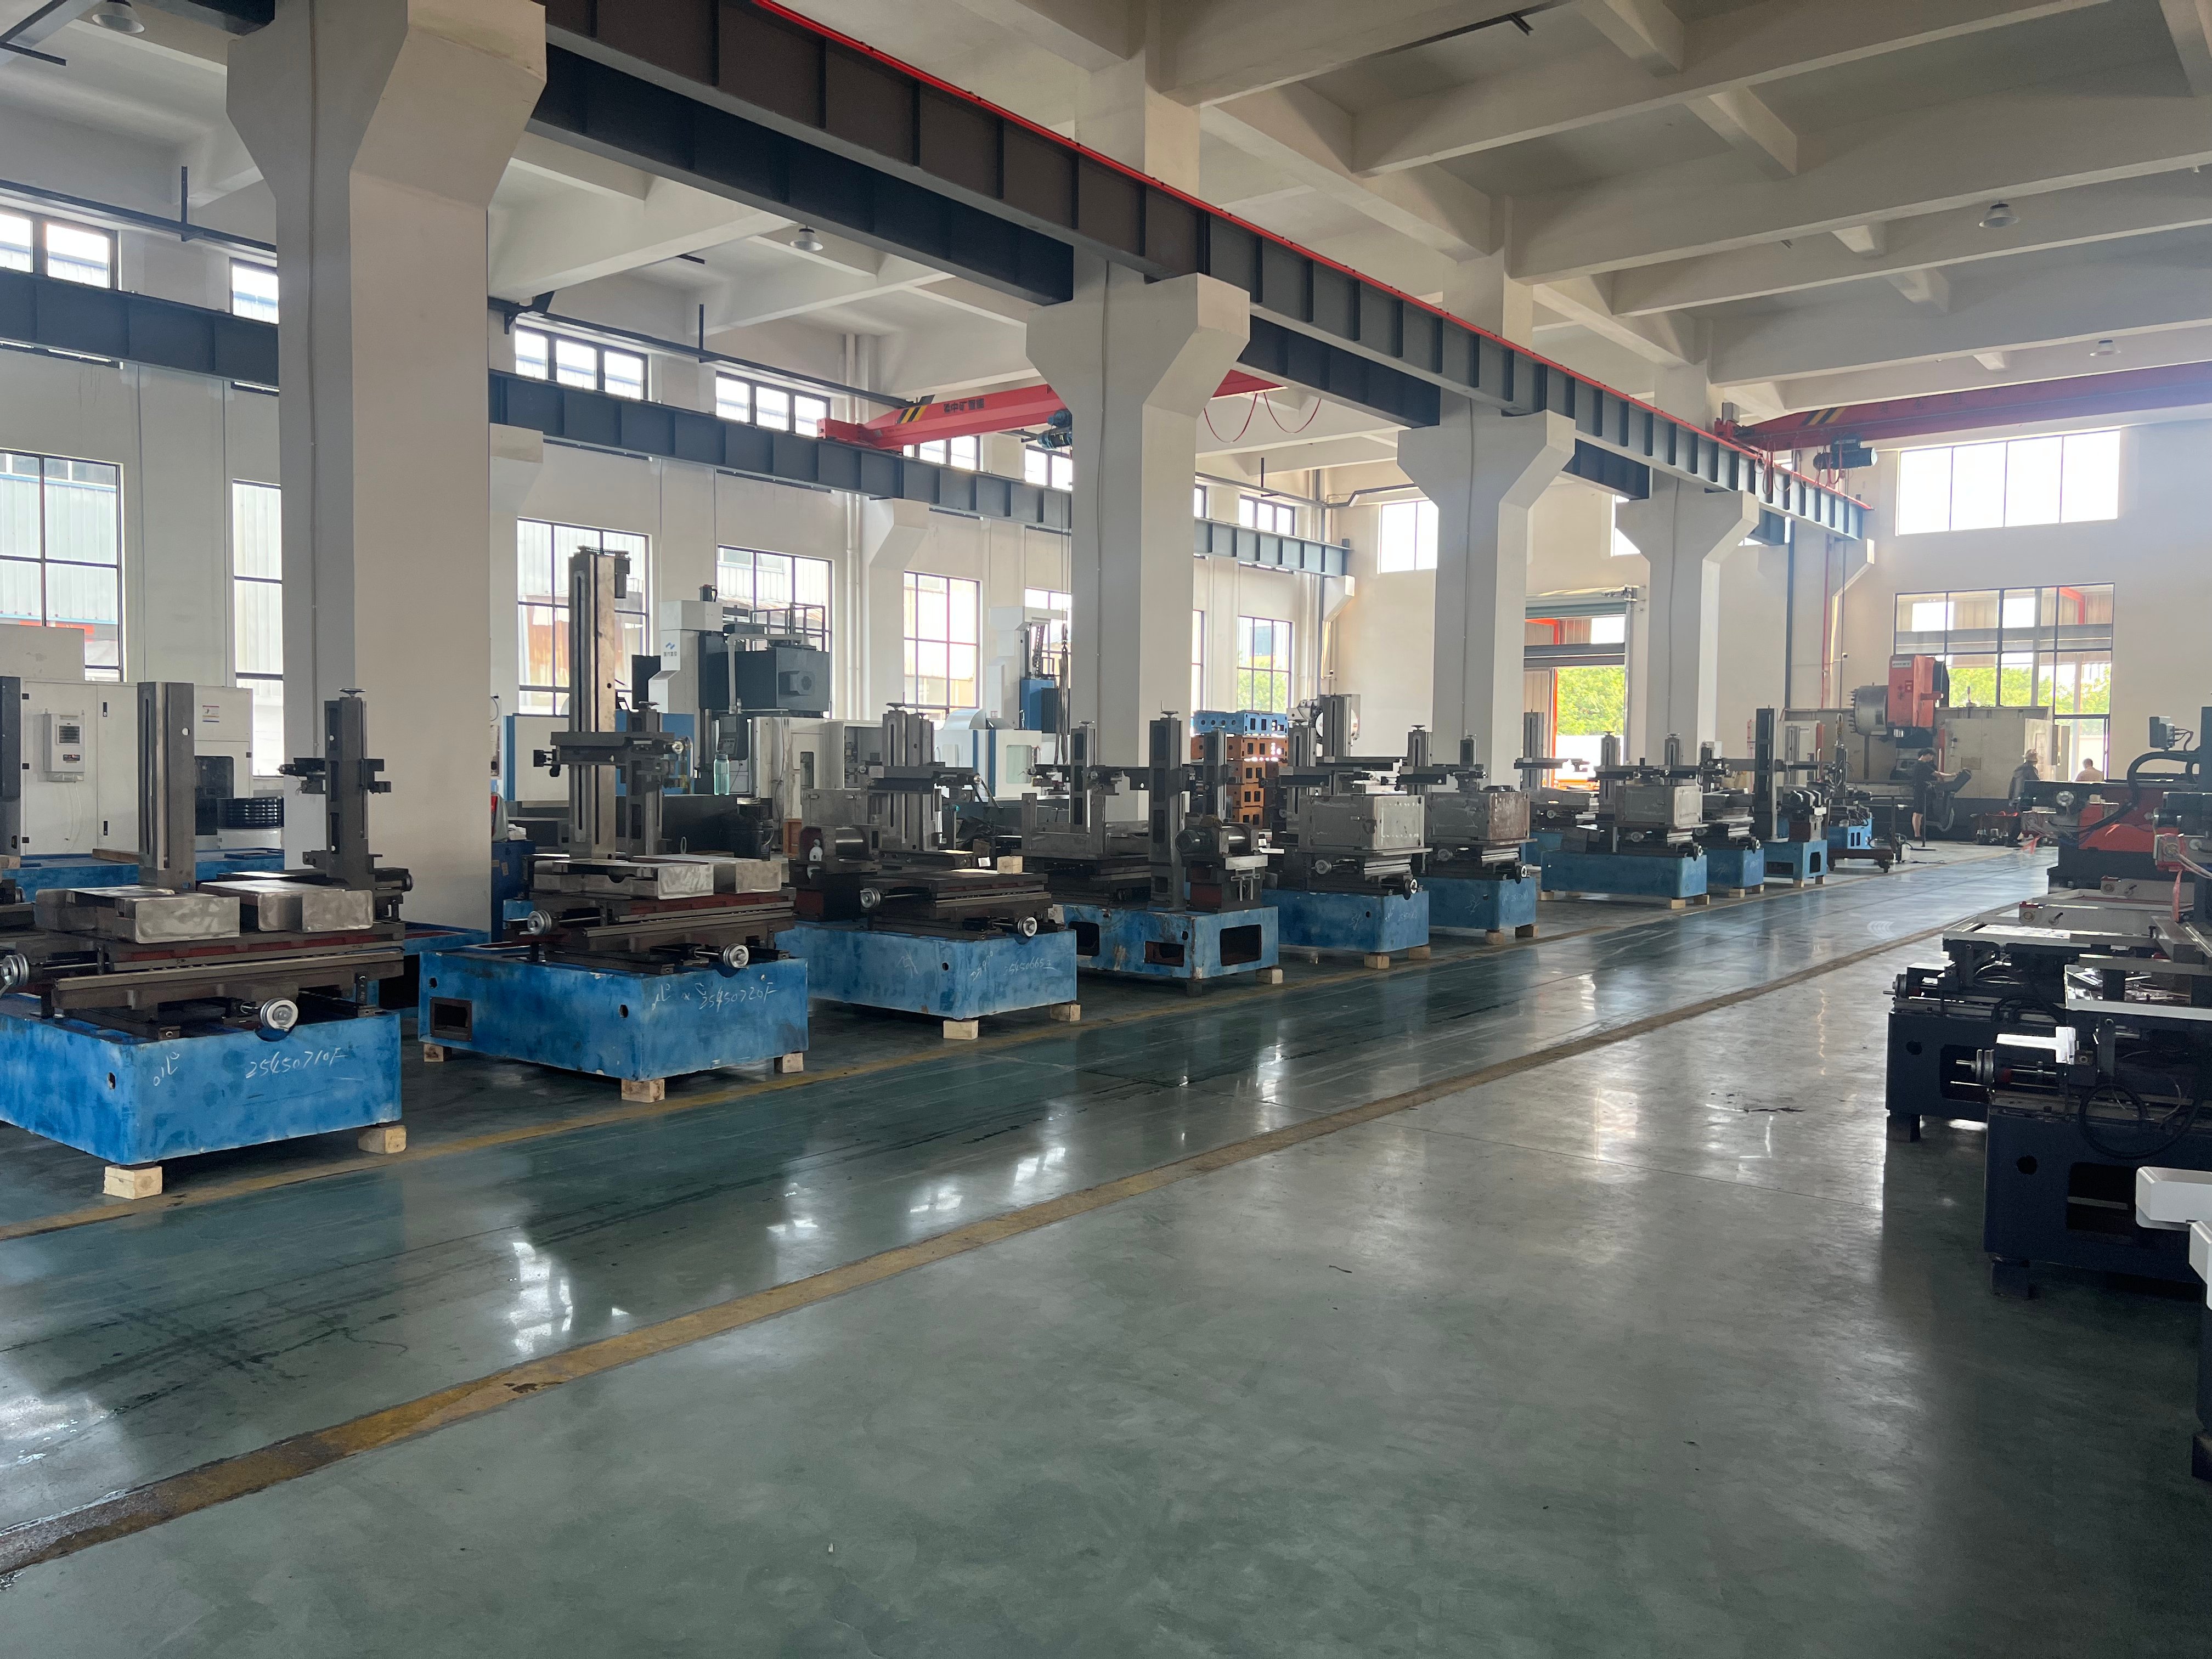
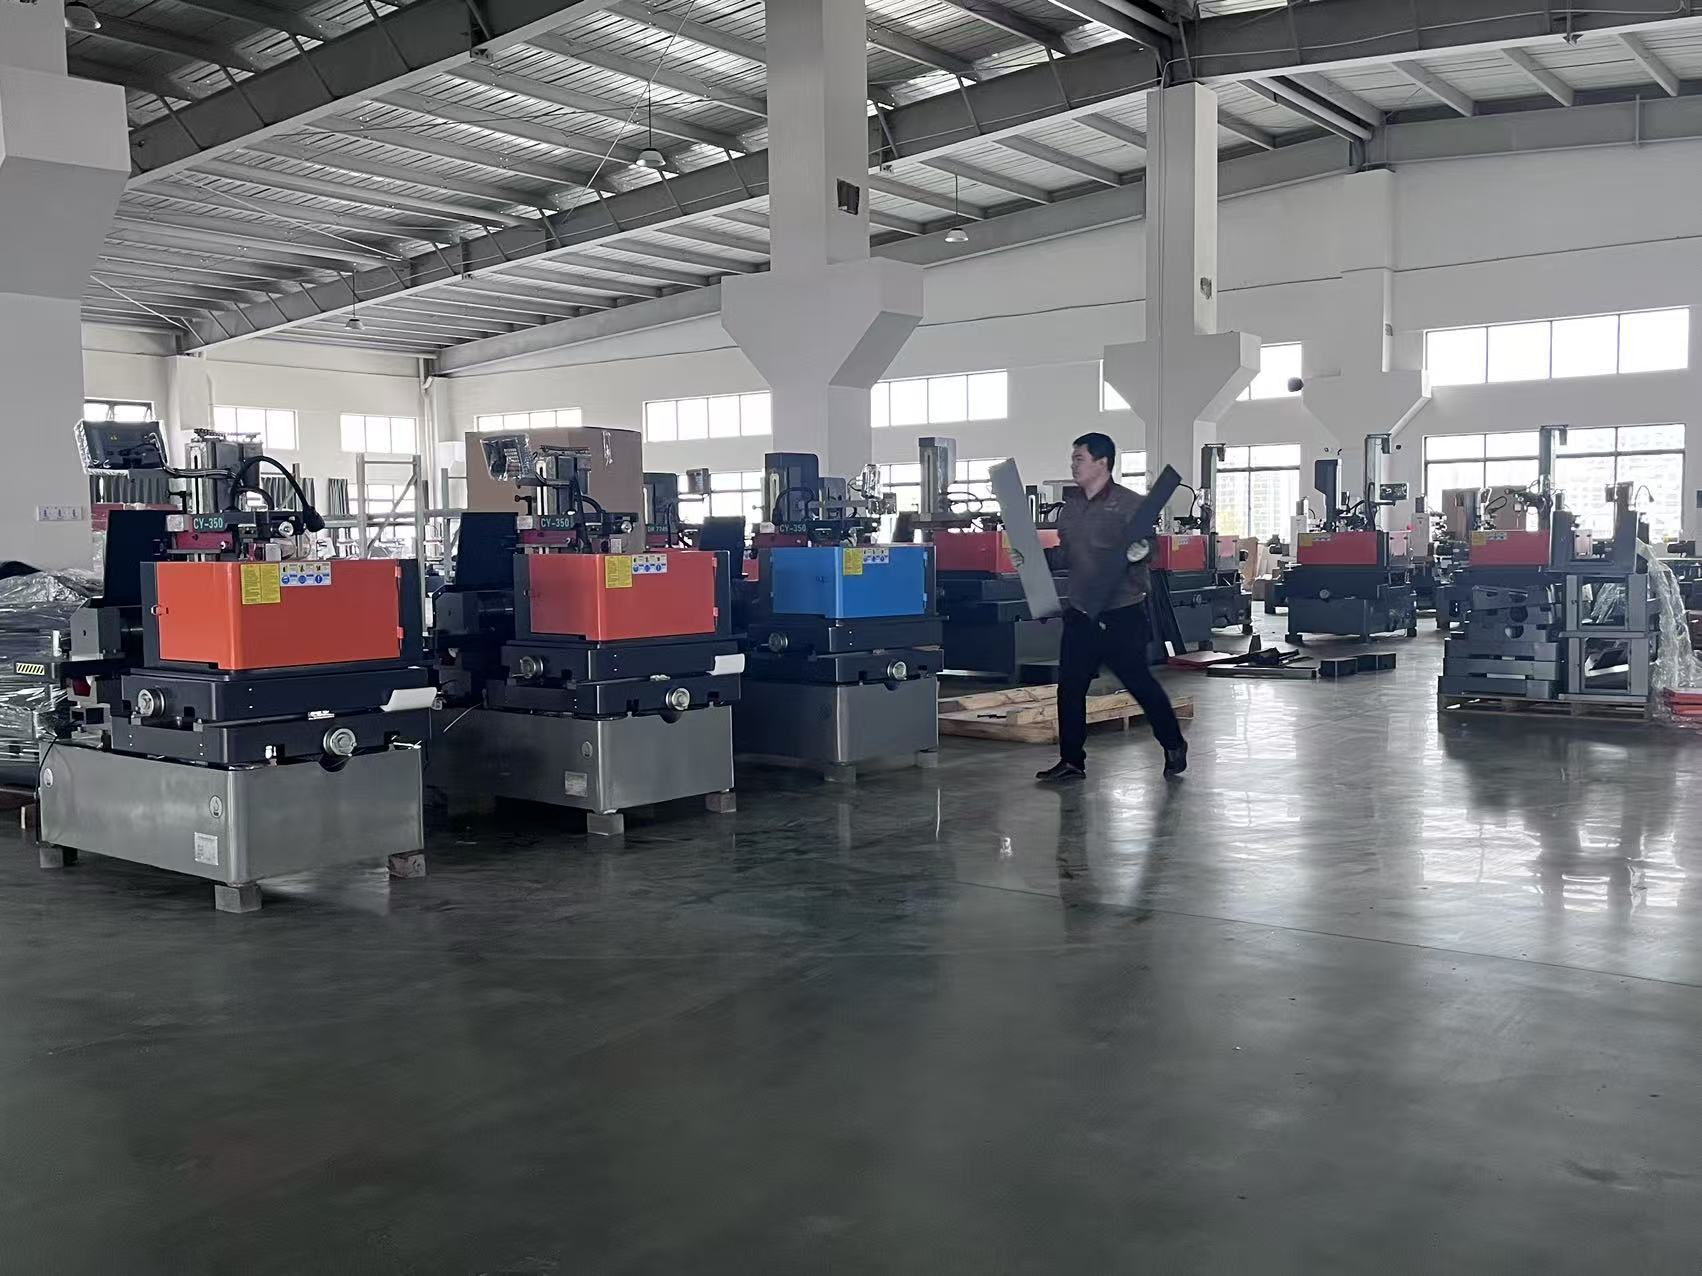
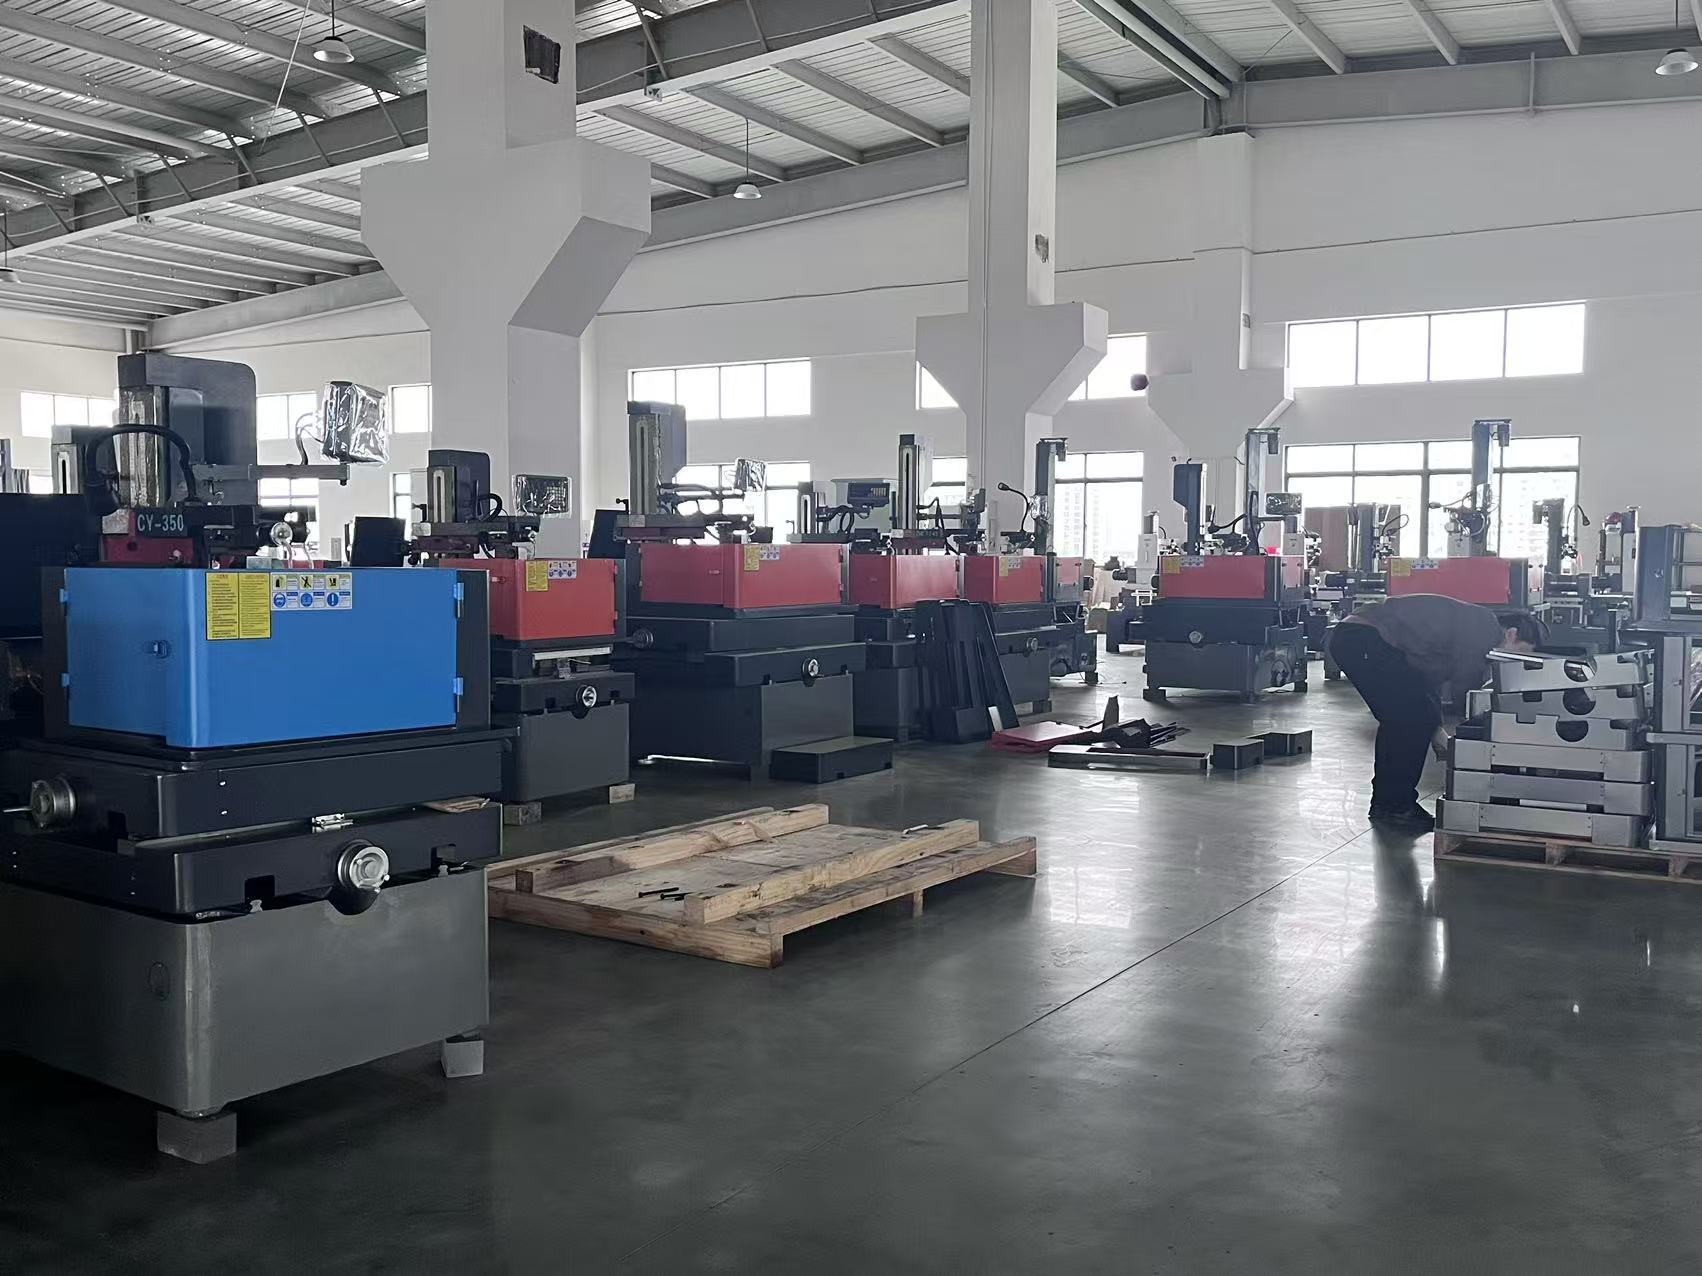
เครื่องตัดลวดยี่ห้อมิตซูบิชิ ได้กลายเป็นมาตรฐานอ้างอิงด้านการผลิตที่มีความแม่นยำสูง เนื่องจากผสานรวมคุณสมบัติด้านเสถียรภาพทางความร้อน การควบคุมอย่างชาญฉลาด และระบบจัดการลวดที่เชื่อถือได้ไว้ในแพลตฟอร์มเดียว ที่บริษัทไทโจว ชวง หยวน มาชีน ทูล โค., ลtd. ซึ่งก่อตั้งขึ้นในปี ค.ศ. 2003 ณ เมืองไทโจว มณฑลเจียงซู เราพัฒนาโซลูชันเครื่องตัดลวดตามหลักการเหล่านี้ โดยรวมกระบวนการวิจัยและพัฒนา การผลิต และการขายไว้ภายใต้หลังคาเดียวกัน กระบวนการผลิตของเราเริ่มต้นด้วยการวิเคราะห์แบบจำลององค์ประกอบจำกัด (finite-element analysis) ของโครงเครื่อง ซึ่งทำจากเหล็กเมฮานไลต์ที่มีความแข็งแกร่งสูง และผ่านกระบวนการอบอายุเป็นเวลาหกเดือนเพื่อลดแรงเครียดภายใน หลังจากการกลึงเบื้องต้นบนศูนย์เครื่องจักรของบริษัทเอง แต่ละโครงเครื่องจะถูกขัดให้มีความเรียบเท่ากับ 0.01 มิลลิเมตร และตรวจสอบด้วยเลเซอร์อินเทอร์เฟอโรเมเตอร์ ชุดไกด์จะผ่านกระบวนการแลป (lapping) เพื่อให้มีช่องว่างระหว่างชิ้นส่วนน้อยกว่าหนึ่งไมครอน ส่วนแกน UV กลไกการเอียงของแกน U และ V รวมทั้งระบบลำเลียงลวด จะประกอบกันในห้องควบคุมอุณหภูมิที่รักษาไว้ที่ 20 ± 1 องศาเซลเซียส เครื่องตัดลวดยี่ห้อมิตซูบิชิทุกเครื่องจะผ่านการทดสอบตัดต่อเนื่องเป็นเวลา 72 ชั่วโมงก่อนจัดส่ง และออกเอกสารรายงานความแม่นยำที่บันทึกไว้เกี่ยวกับความแม่นยำในการระบุตำแหน่ง ความซ้ำซ้อนของผลลัพธ์ และคุณภาพผิวงาน
บนพื้นที่ผลิต เครื่องจักรเหล่านี้มีประสิทธิภาพโดดเด่นในการผลิตแม่พิมพ์และดาย โดยต้องตัดเหล็กเครื่องมือชนิดแข็ง คาร์ไบด์ และอิเล็กโทรดทองแดงให้มีความคลาดเคลื่อนของมุมเอียงต่ำที่สุด ร้านทำแม่พิมพ์ทั่วไปที่ตัดเหล็กกล้า SKD61 หนา 60 มม. ด้วยความคลาดเคลื่อน ±0.005 มม. จะสามารถรักษาสมรรถนะที่เสถียรได้ตลอดการเริ่มต้นทำงานหลายพันรอบ เนื่องจากระบบการสอดลวดอัตโนมัติที่ใช้เวลาไม่เกิน 15 วินาที สำหรับงานอวกาศ เครื่องตัดลวดยี่ห้อ Mitsubishi ใช้กับโลหะผสมทนความร้อน เช่น อินโคเนลและไทเทเนียม เพื่อผลิตชิ้นส่วนยึดจับเทอร์ไบน์ โดยรักษาระดับความแม่นยำไว้ที่ ±0.004 มม. ตลอดระยะการเคลื่อนที่ 400 มม. ผู้ผลิตอุปกรณ์ทางการแพทย์ใช้ลวดขนาดเล็กสุดถึง 0.10 มม. เพื่อผลิตแผ่นยึดกระดูกและคู่มือผ่าตัดที่มีพื้นผิวหยาบ (Ra) อยู่ที่ 0.8 ไมโครเมตร ซึ่งไม่จำเป็นต้องขัดเงาเพิ่มเติม ส่วนแผนกเครื่องมือในโรงงานยานยนต์ใช้การตัดแบบหลายรอบเพื่อให้ได้ขอบที่ตรงยาวและปราศจากเศษโลหะบนชิ้นส่วนดายแบบก้าวหน้า ซึ่งในกรณีที่มีเอกสารบันทึกไว้ วิธีนี้ช่วยยืดอายุการใช้งานของดายได้มากถึง 27 เปอร์เซ็นต์
การควบคุมคุณภาพดำเนินอย่างต่อเนื่อง เราตรวจสอบเครื่องแต่ละเครื่องด้วยการทดสอบแบบบอลบาร์ การชดเชยข้อผิดพลาดของระยะห่างเกลียว (pitch error compensation) และการตัดทดสอบบนวัตถุที่ได้รับการรับรองอย่างเป็นทางการ คลังสินค้าของเราจัดเก็บอะไหล่สำรองไว้ครอบคลุมรายการสึกหรอทั่วไปถึงร้อยละ 95 และทีมบริการของเราตอบกลับคำถามจากต่างประเทศภายใน 24 ชั่วโมง พร้อมจัดส่งชิ้นส่วนสำคัญภายใน 48 ชั่วโมง วิศวกรของเรามอบบริการวินิจฉัยระยะไกลผ่านการเชื่อมต่อที่ปลอดภัย และเราให้บริการติดตั้งเครื่องและฝึกอบรมผู้ปฏิบัติงานในมากกว่า 20 ประเทศ หลักสูตรการฝึกอบรมครอบคลุมการเลือกลวด การปรับแต่งระบบล้าง (flushing optimization) และขั้นตอนการบำรุงรักษาที่ช่วยให้ต้นทุนวัสดุสิ้นเปลืองคงที่และคาดการณ์ได้ โดยทั่วไปอยู่ที่ร้อยละ 8 ถึง 12 ของค่าใช้จ่ายในการดำเนินงานเครื่อง
ตลาดโลกให้รางวัลผู้ผลิตที่สามารถพิสูจน์ความสม่ำเสมอในการผลิตได้ ลูกค้าจากเยอรมนีรายหนึ่งลดเวลาการกลึงขั้วไฟฟ้าลงได้ร้อยละ 38 ผู้จัดหาชิ้นส่วนปั๊มโลหะจากเวียดนามลดของเสียจากเดิมร้อยละ 4.2 ลงเหลือเพียงร้อยละ 0.9 และโรงงานผลิตอุปกรณ์ทางการแพทย์ในตุรกีลดอัตราการปฏิเสธชิ้นส่วนระหว่างการตรวจสอบลงเหลือเพียงร้อยละ 0.4 ผลลัพธ์เหล่านี้เกิดจากการปรับแต่งพารามิเตอร์ของเครื่องจักรให้สอดคล้องกับวัสดุและขนาดของแต่ละล็อต พร้อมทั้งให้การสนับสนุนลูกค้าอย่างต่อเนื่องตลอดอายุการใช้งานของอุปกรณ์ ด้วยการส่งออกสินค้าไปยังประเทศมากกว่า 20 ประเทศ และการสร้างความร่วมมือระยะยาวมาตั้งแต่ปี ค.ศ. 2003 บริษัทไทโจว ฉวนหยวน มาชีน ทูล โค., ลtd. ยังคงลงทุนอย่างต่อเนื่องในการวิจัย พัฒนาอุปกรณ์ และบริการ เพื่อให้เครื่องตัดลวดแบรนด์ Mitsubishi ทุกเครื่องมอบคุณค่าที่วัดผลได้ ต้นทุนต่อชิ้นที่คาดการณ์ได้แน่นอน และความมั่นใจในการเสนอราคาตามค่าความคลาดเคลื่อนที่แคบยิ่งขึ้น ซึ่งจะช่วยเพิ่มโอกาสในการชนะการประมูลงานมากขึ้น