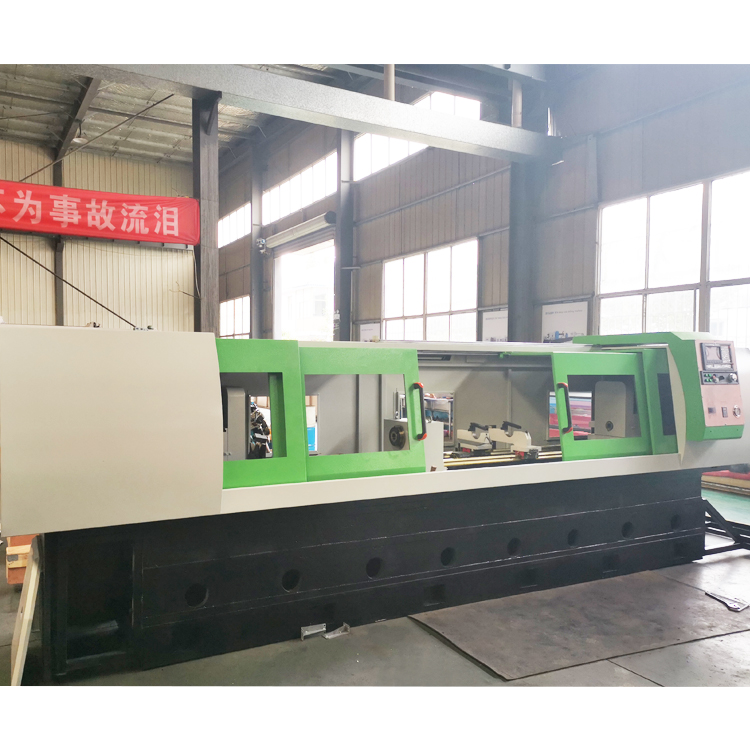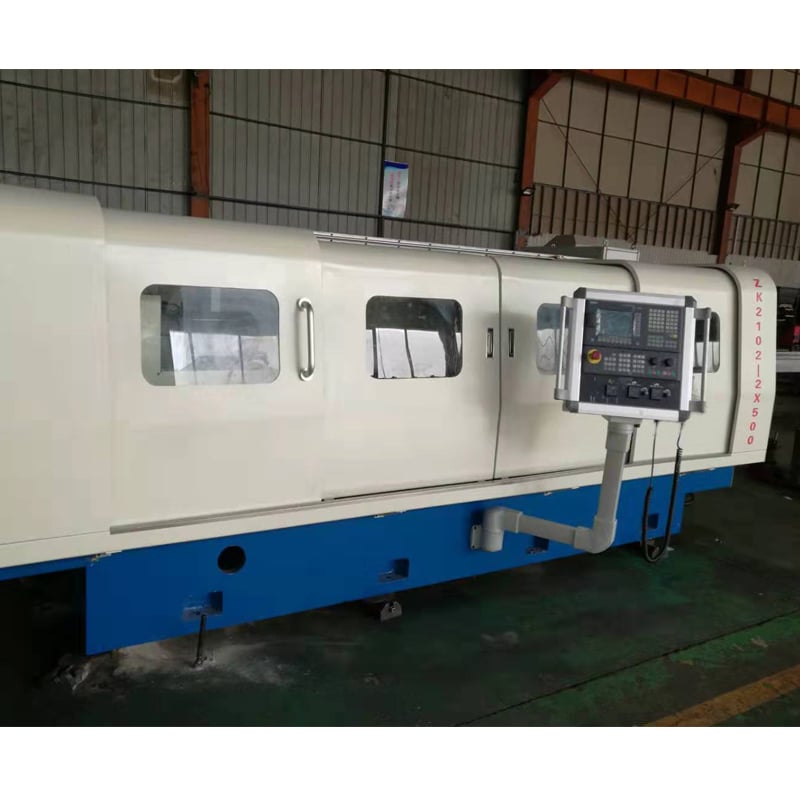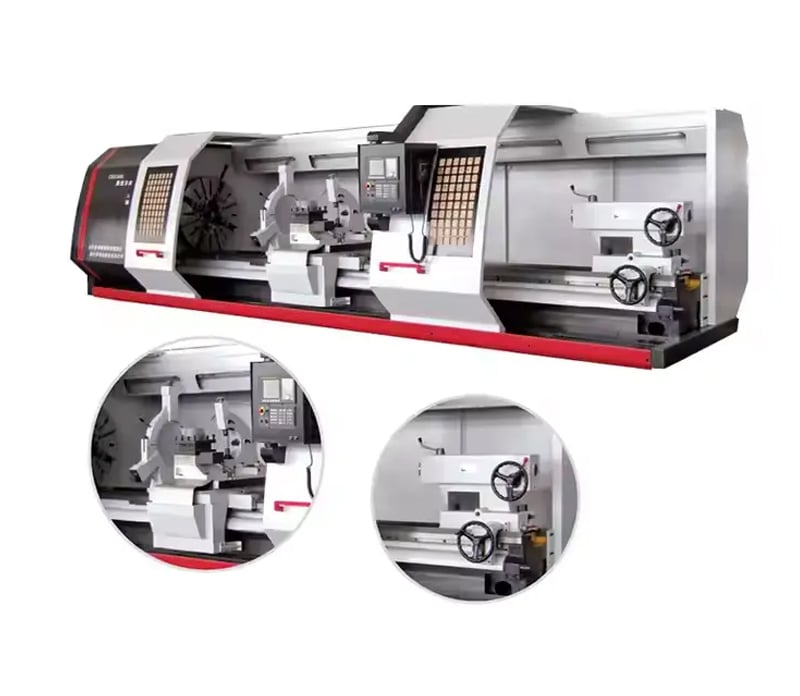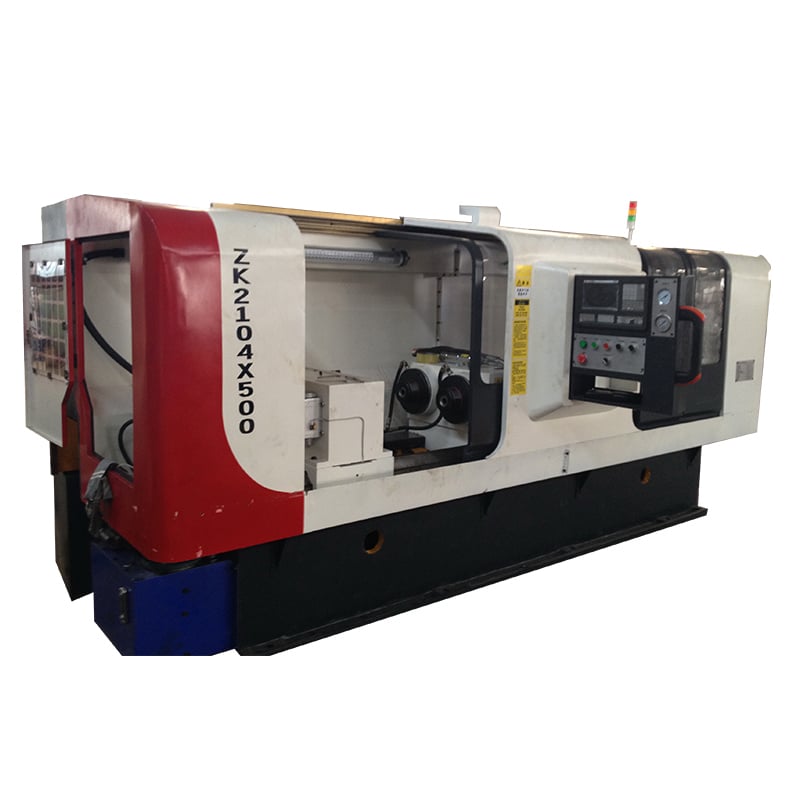
เครื่องเจาะรูลึก: ลดเวลาไซเคิลได้ถึง 42% และผิวสัมผัสสำเร็จรูป Ra 0.6

หมวดหมู่ทั้งหมด
ขอใบเสนอราคา

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
มือถือ/WhatsApp
เว่ยชั่น
ลิงค์อิน
ชื่อ-นามสกุล
ชื่อบริษัท
ข้อความ
0/1000
ไฟล์แนบ
กรุณาอัปโหลดเอกสารอย่างน้อย 1 ฉบับ
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
ข้อได้เปรียบของเครื่องเจาะรูลึก ที่สร้างขึ้นจากประสบการณ์สองทศวรรษด้านการผลิตแบบแม่นยำ

ข้อได้เปรียบของเครื่องเจาะรูลึก ที่สร้างขึ้นจากประสบการณ์สองทศวรรษด้านการผลิตแบบแม่นยำ

ตั้งแต่ปี ค.ศ. 2003 บริษัทไทโจว ชวงหยวน มาชีน ทูล จำกัด ได้ออกแบบและพัฒนาโซลูชันเครื่องเจาะรูลึกสำหรับผู้ผลิตที่ไม่ยอมลดทอนความแม่นยำของการเจาะรู พอร์ตโฟลิโอเครื่องเจาะรูลึกของเราครอบคลุมระบบเจาะแบบปืน (gun drilling), เจาะแบบ BTA และเจาะแบบ ejection drilling ซึ่งรองรับช่วงเส้นผ่านศูนย์กลางตั้งแต่ 4 มม. ถึง 1,200 มม. อัตราส่วนความลึกต่อเส้นผ่านศูนย์กลางสูงสุดถึง 100:1 และค่าความเรียบผิว (surface finish) อยู่ที่ Ra 0.4 ถึง 1.6 ไมครอน ในโรงงานผลิตแม่พิมพ์ โรงงานผลิตกระบอกสูบไฮดรอลิก สายการผลิตท่อและท่อน้ำ และโรงงานผลิตชิ้นส่วนอากาศยาน เครื่องของเราทำงานตลอด 24 ชั่วโมง โดยความเร็วรอบแกนหมุนคงที่ภายในขอบเขต ±1 เปอร์เซ็นต์ ทำให้อัตราของเสียลดลงสูงสุดถึง 35 เปอร์เซ็นต์ เมื่อเทียบกับวิธีการไส่รูแบบดั้งเดิม ผู้ผลิตกระบอกสูบไฮดรอลิกในตุรกีรายหนึ่งได้เปลี่ยนเครื่องกลึงเก่าสองเครื่องด้วยเครื่องเจาะรูลึกแบบ CNC หนึ่งเครื่องจากเรา จนสามารถลดเวลาไซเคิลได้ 42 เปอร์เซ็นต์ ขณะที่ยังคงความสมมาตร (concentricity) ไว้ภายใน 0.02 มม. ตลอดกะปฏิบัติงาน 12 ชั่วโมง
ขอใบเสนอราคา

กรณีศึกษา

ผู้ผลิตกระบอกสูบไฮดรอลิกลดเวลาไซเคิลลง 42 เปอร์เซ็นต์ด้วยเครื่องเจาะรูลึกของเรา

ผู้ผลิตกระบอกสูบไฮดรอลิกในตุรกีใช้เครื่องกลึงแบบทั่วไปในการเจาะรูยาว 300 มม. แต่เกิดของเสียจากความเบี่ยงเบนของความตรง 8 เปอร์เซ็นต์ บริษัทจึงติดตั้งเครื่องเจาะรูลึกแบบ CNC รุ่น T2120 ของเราร่วมกับชุดอุปกรณ์ BTA และระบบหล่อเย็นแรงดันสูงที่ 80 บาร์ ภายในสามเดือน เวลาไซเคิลลดลงจาก 22 นาทีเป็น 12.8 นาทีต่อชิ้น ของเสียลดลงต่ำกว่า 1.5 เปอร์เซ็นต์ และความตรงคงอยู่ภายใน 0.05 มม. ต่อเมตร สำหรับชิ้นงาน 4,500 ชิ้นต่อเดือน โรงงานดำเนินการสามกะ และเครื่องตัวเดียวกันสามารถประมวลผลรูขนาด 63 มม. และ 80 มม. ได้โดยเปลี่ยนอุปกรณ์เพียงเล็กน้อย กรณีนี้พิสูจน์ให้เห็นว่าเครื่องเจาะรูลึกที่เหมาะสมสามารถเปลี่ยนจุดคับขันให้กลายเป็นศูนย์กลางสร้างกำไรได้อย่างแท้จริง

ผู้ผลิตฐานแม่พิมพ์บรรลุผิวหยาบระดับ Ra 0.6 ด้วยเครื่องเจาะรูลึกแบบปืน

ผู้จัดจำหน่ายฐานแม่พิมพ์จากเยอรมนีต้องการรูระบายความร้อนที่มีเส้นผ่านศูนย์กลาง 18 มิลลิเมตร ลึก 650 มิลลิเมตร โดยไม่ต้องขัดตกแต่งเพิ่มเติม ด้วยเครื่องเจาะรูลึกแบบปืนเจาะ (gun drilling) ของเรา ซึ่งใช้แผ่นนำทางทำจากคาร์ไบด์และระบบกำจัดเศษวัสดุภายในตัวเครื่อง สามารถให้ผิวเรียบได้ถึง Ra 0.6 ไมครอน และความแม่นยำของตำแหน่งอยู่ที่ 0.03 มิลลิเมตร ในครั้งเดียว ระยะเวลาการผลิตต่อแผ่นแม่พิมพ์ลดลงจาก 95 นาที เหลือเพียง 51 นาที และลูกค้ายังยกเลิกสถานีเจาะขยาย (reaming station) แยกต่างหาก ทำให้ประหยัดค่าใช้จ่ายโดยประมาณ 18,000 ยูโรต่อปี จนถึงขณะนี้มีการเจาะแผ่นแม่พิมพ์ไปแล้วมากกว่า 1,200 แผ่น โดยไม่มีแผ่นใดถูกตีกลับเนื่องจากคุณภาพผิวไม่ตรงตามมาตรฐาน แสดงให้เห็นถึงความสม่ำเสมอในการทำงานของแพลตฟอร์มเครื่องเจาะรูลึกของเรา

ผู้จัดจำหน่ายท่อสำหรับอุตสาหกรรมการบินและอวกาศบรรลุอัตราส่วนความลึกต่อเส้นผ่านศูนย์กลางได้ถึง 100:1 ด้วยเครื่องเจาะรูลึกแบบระบบขับดันเศษวัสดุออก (ejection deep hole drilling machine)

ผู้ผลิตท่อสำหรับอุตสาหกรรมการบินและอวกาศในอินเดียต้องการเจาะรูขนาดเส้นผ่านศูนย์กลาง 10 มม. ลึก 1,000 มม. ลงในวัสดุ Inconel 718 ซึ่งมีอัตราส่วนความลึกต่อเส้นผ่านศูนย์กลางเท่ากับ 100:1 การเจาะด้วยวิธีมาตรฐานล้มเหลวเนื่องจากดอกสว่านหักและเกิดการเบี่ยงเบน อย่างไรก็ตาม เครื่องเจาะรูลึกแบบระบบขับไล่เศษ (ejection deep hole drilling machine) ของเรา ร่วมกับอุปกรณ์ยึดชิ้นงานแบบหมุนสวนทางที่ออกแบบพิเศษ สามารถเจาะรูแต่ละรูได้เสร็จสิ้นภายใน 26 นาที โดยมีค่าความกลมสมมาตร (concentricity) ไม่เกิน 0.05 มม. และไม่มีการสูญเสียเครื่องมือแม้แต่ชิ้นเดียวตลอดการผลิตชิ้นงานต่อเนื่อง 60 ชิ้น ลูกค้าสามารถผ่านการตรวจสอบตัวอย่างตามมาตรฐาน AS9100 ในการยื่นครั้งแรก และหลังจากนั้นได้สั่งซื้อเครื่องเพิ่มอีกหนึ่งเครื่อง ซึ่งเป็นการยืนยันความสามารถของเครื่องเจาะรูลึกของเราในการประมวลผลโลหะผสมที่ท้าทายที่สุด

ผลิตภัณฑ์ที่เกี่ยวข้อง

การเจาะรูลึกไม่ใช่เพียงแค่การเจาะให้ลึกลงไปเท่านั้น แต่เป็นศาสตร์ที่ต้องควบคุมการระบายเศษชิ้นงาน การจัดการความร้อน และการรองรับแนวนำทางของเครื่องมืออย่างแม่นยำ ซึ่งส่งผลโดยตรงต่อความตรง ความกลม และผิวเงากระจกของรูที่ได้ หรือจะกลายเป็นของเสียไปเลย ดังนั้น เครื่องเจาะรูลึกจึงต้องประสานความเร็วรอบของแกนหมุน อัตราการป้อน แรงดันน้ำหล่อเย็น และรูปทรงเรขาคณิตของเครื่องมือให้สอดคล้องกันอย่างลงตัว เพราะหากเกิดความไม่สมดุลแม้เพียงประการเดียว ก็อาจทำให้เกิดการเบี่ยงเบน ปากหลอดบาน หรือแม้แต่เครื่องมือหักหักอย่างรุนแรงได้ ที่บริษัทไทโจว ฉวงหยวน แมชชีนทูล จำกัด ทุกเครื่องเจาะรูลึกของเราถูกออกแบบและสร้างขึ้นตามหลักการนี้อย่างเคร่งครัด กระบวนการผลิตของเราเริ่มต้นด้วยการวิเคราะห์เชิงองค์ประกอบจำกัด (FEA) ต่อโครงฐานและเสาหลัก เพื่อให้มั่นใจว่าสามารถดูดซับการสั่นสะเทือนได้แม้ภายใต้แรงตัดสูงสุดถึง 12,000 นิวตัน ชิ้นงานหล่อจะผ่านกระบวนการปลดปล่อยแรงเครียดเป็นเวลา 48 ชั่วโมง จากนั้นจึงนำไปกลึงด้วยศูนย์กลึงแบบห้าแกน ให้มีความเรียบผิวไม่เกิน 0.01 มิลลิเมตรต่อหนึ่งเมตร แกนหมุนจะถูกประกอบในห้องสะอาดที่ควบคุมอุณหภูมิอย่างเข้มงวด ผ่านการสมดุลแบบไดนามิกให้ได้มาตรฐานเกรด G1.0 และทดสอบการหมุนที่ความเร็ว 4,000 รอบต่อนาที เป็นเวลา 4 ชั่วโมง ระบบหล่อเย็น ซึ่งถือเป็นหัวใจสำคัญของเครื่องเจาะรูลึกทุกเครื่อง ใช้ระบบกรองแบบคู่ที่สามารถแยกอนุภาคได้ละเอียดสูงสุดถึง 20 ไมครอน และสามารถส่งแรงดันสูงสุดได้ถึง 100 บาร์ เพื่อขับเศษชิ้นงานออกจากภายในรูโดยไม่ขีดข่วนผนังรู ความขนานและความแม่นยำของการจัดตำแหน่งของปลอกนำทางและที่รองรับกลางรู (steady rest) จะได้รับการตรวจสอบด้วยเลเซอร์อินเทอร์เฟอโรเมทรี และแต่ละเครื่องจะต้องผ่านการทดลองตัดอย่างต่อเนื่องเป็นเวลา 72 ชั่วโมง โดยใช้วัสดุที่ลูกค้าระบุไว้ก่อนจัดส่งจริง ทั่วโลก เครื่องเจาะรูลึกของเราถูกใช้งานในหลากหลายแอปพลิเคชัน เช่น กระบอกสูบไฮดรอลิก แผงจ่ายความร้อนสำหรับแม่พิมพ์ฉีดขึ้นรูป ชิ้นส่วนโครงร่างล้อลงจอดของอากาศยาน ตัวเรือนวาล์วสำหรับอุตสาหกรรมน้ำมันและก๊าซ รวมถึงท่อแลกเปลี่ยนความร้อน ที่เกาหลีใต้ ผู้ผลิตท่อรายหนึ่งใช้เครื่องเจาะรูลึกของเราในการผลิตท่อความยาว 6 เมตร ที่มีความหนาของผนังรูอยู่ในช่วงความคลาดเคลื่อนเพียง 0.1 มิลลิเมตร ที่บราซิล โรงงานผลิตเครื่องจักรการเกษตรใช้เครื่องนี้เจาะรูขนาด 120 มิลลิเมตรในเหล็กกล้าที่ผ่านการตีขึ้นรูป เพื่อผลิตเพลาสำหรับรถเก็บเกี่ยว จนบรรลุอัตราการผลิตสำเร็จครั้งแรกได้สูงถึงร้อยละ 99.2 ที่อิตาลี ร้านทำแม่พิมพ์โลหะแบบแรงดันสูง (die-casting) ใช้เครื่องของเราในการเจาะช่องระบายความร้อนแบบตามรูป (conformal cooling channels) ซึ่งช่วยลดระยะเวลาของแต่ละรอบการผลิตลงได้ถึงร้อยละ 15 ผลลัพธ์ทั้งหมดนี้เกิดขึ้นจากประสบการณ์กว่าสองทศวรรษ ที่เราผสานรวมงานวิจัย การผลิต และการขายไว้ภายใต้หลังคาเดียวกัน เราส่งออกผลิตภัณฑ์ไปยังกว่า 20 ประเทศ และรักษาความสัมพันธ์ระยะยาวกับลูกค้าไว้ด้วยประสิทธิภาพที่วัดผลได้จริง ไม่ใช่ด้วยคำมั่นสัญญาเพียงอย่างเดียว ทีมวิศวกรของเราพร้อมให้บริการตรวจสอบกระบวนการผลิต เลือกเครื่องมือที่เหมาะสม และฝึกอบรมผู้ปฏิบัติงาน เพื่อให้เครื่องเจาะรูลึกของท่านสามารถบรรลุศักยภาพตามเป้าหมายได้ภายในไม่กี่วันหลังติดตั้งเสร็จ ไม่ว่าท่านจะต้องการเจาะรูขนาด 4 มิลลิเมตร หรือ 1,200 มิลลิเมตร ด้วยอัตราส่วนความลึกต่อเส้นผ่านศูนย์กลาง 10:1 หรือ 100:1 เครื่องเจาะรูลึกของเราจะมอบทั้งความตรง คุณภาพผิว และอัตราการผลิตที่สอดคล้องกับข้อกำหนดในสัญญาของท่านอย่างแน่นอน

คำถามที่พบบ่อย

เครื่องเจาะรูลึกของท่านสามารถประมวลผลวัสดุใดได้อย่างมีประสิทธิภาพ

เครื่องเจาะรูลึกของเราสามารถประมวลผลเหล็กคาร์บอน เหล็กผสม เหล็กสแตนเลส Inconel ไทเทเนียม อลูมิเนียม และเหล็กหล่อ สำหรับโลหะผสมที่ผ่านการชุบแข็งแล้วมีค่าความแข็งสูงกว่า 40 HRC เราขอแนะนำให้ใช้ดอกสว่านแบบ gun drill ที่ทำจากวัสดุคาร์ไบด์พร้อมระบบน้ำหล่อเย็นไหลผ่านภายในตัวดอก และวิศวกรของเรายังให้พารามิเตอร์การตัดที่ผ่านการตรวจสอบและยืนยันแล้วจากตัวอย่างวัสดุของท่านก่อนจัดส่ง เพื่อให้มั่นใจว่าการระบายเศษโลหะจะมีเสถียรภาพและอายุการใช้งานของเครื่องมือจะยาวนาน
ความตรงเกิดจากระบบรองรับด้วยบุชนำทาง ตัวเลือกการหมุนสวนทาง และการออกแบบโครงเครื่องที่มีความแข็งแกร่งสูง เครื่องเจาะรูลึกของเราสามารถรักษาความตรงได้ที่ 0.05 มิลลิเมตรต่อเมตร หรือดีกว่านั้น สำหรับเหล็กทั่วไป โดยผ่านการตรวจสอบด้วยเลเซอร์อินเทอร์เฟอโรเมเตอร์และการตัดตัวอย่างทดสอบ เราจัดทำรายงานการทดสอบให้พร้อมกับเครื่องแต่ละเครื่อง เพื่อให้ท่านสามารถตรวจสอบค่าคลาดเคลื่อนก่อนรับมอบเครื่อง
รุ่นมาตรฐานจัดส่งภายใน 45 ถึง 60 วันหลังจากวางเงินมัดจำ ส่วนรุ่นเครื่องเจาะรูลึกที่ปรับแต่งตามความต้องการใช้เวลา 75 ถึง 90 วัน ทีมช่างเทคนิคของเราจะเดินทางไปติดตั้ง ปรับแนว และฝึกอบรมผู้ปฏิบัติงานของท่าน ณ สถานที่จริง นอกจากนี้ ระบบวินิจฉัยปัญหาผ่านอินเทอร์เน็ตแบบระยะไกล (IoT) สามารถแก้ไขปัญหาได้ถึง 80 เปอร์เซ็นต์ ภายในหนึ่งวันทำการ ซึ่งช่วยลดเวลาหยุดทำงานให้น้อยที่สุด
ใช่ค่ะ เราให้บริการระบบโหลดอัตโนมัติ สายพานลำเลียงชิป ระบบหมุนเวียนน้ำหล่อเย็น และอินเทอร์เฟซควบคุมที่พร้อมเชื่อมต่อกับระบบ MES โรงงานผลิตกระบอกสูบในเม็กซิโกแห่งหนึ่งได้นำเครื่องเจาะรูลึกของเราไปผสานเข้ากับเซลล์หุ่นยนต์ ซึ่งสามารถจัดการชิ้นงานได้ 80 ชิ้นต่อกะ โดยไม่มีการแทรกแซงด้วยมือระหว่างขั้นตอนการเจาะและการวัดขนาด แสดงให้เห็นถึงความเข้ากันได้อย่างไร้รอยต่อกับระบบอัตโนมัติ
เราเก็บอะไหล่สำคัญไว้ในสต๊อก และจัดส่งไปยังจุดหมายปลายทางส่วนใหญ่ภายใน 48 ชั่วโมง ระยะเวลารับประกันเครื่องเจาะรูลึกของเรามีระยะเวลา 24 เดือน หรือ 4,000 ชั่วโมงในการใช้งาน ทั้งนี้เรายังมีสัญญาบริการบำรุงรักษาเชิงป้องกัน ซึ่งช่วยลดการหยุดทำงานโดยไม่ได้วางแผนไว้ได้มากถึงร้อยละ 60 ทำให้การลงทุนของท่านคงประสิทธิภาพสูงต่อเนื่องได้นานกว่าสิบปี

บทความที่เกี่ยวข้อง

ลักษณะการประมวลผลของเครื่องตัดลวด EDM

24

Dec

ลักษณะการประมวลผลของเครื่องตัดลวด EDM

ดูเพิ่มเติม
วิธีปรับแต่งอุปกรณ์ยึดแม่พิมพ์เครื่องขดลวดสำหรับการผลิตสปริงรูปแบบพิเศษ

03

Aug

วิธีปรับแต่งอุปกรณ์ยึดแม่พิมพ์เครื่องขดลวดสำหรับการผลิตสปริงรูปแบบพิเศษ

การเชี่ยวชาญด้านความท้าทายในการผลิตสปริงที่ซับซ้อน การจัดการความซับซ้อนของการผลิตอุตสาหกรรมความเร็วสูงจำเป็นต้องมีความเข้าใจอย่างลึกซึ้งเกี่ยวกับพลศาสตร์การป้อนลวด ความคลาดเคลื่อนเชิงกล และหลักการดัดหลายแกนในระบบอัตโนมัติสมัยใหม่...
ดูเพิ่มเติม
เหตุใดเครื่อง EDM แบบอเนกประสงค์จึงตอบโจทย์ความต้องการของโรงงานที่ผลิตแม่พิมพ์และชิ้นส่วนแบบผสมกัน

14

Aug

เหตุใดเครื่อง EDM แบบอเนกประสงค์จึงตอบโจทย์ความต้องการของโรงงานที่ผลิตแม่พิมพ์และชิ้นส่วนแบบผสมกัน

การบริหารจัดการสภาพแวดล้อมการผลิตแบบผสมสูง การดำเนินงานโรงงานอุตสาหกรรมสมัยใหม่มักให้ความรู้สึกเหมือนกำลังเล่นกลพร้อมกันหลายอย่างในเวลาเดียวกัน โดยเฉพาะเมื่อต้องจัดการตารางการผลิตแบบผสมสูงแต่ปริมาณน้อย...
ดูเพิ่มเติม
ธุรกิจจะได้รับประโยชน์ด้านผลลัพธ์อะไรบ้างจากการอัปเกรดเครื่องจักรกัดด้วยประจุไฟฟ้า (EDM) รุ่นเก่า

03

Aug

ธุรกิจจะได้รับประโยชน์ด้านผลลัพธ์อะไรบ้างจากการอัปเกรดเครื่องจักรกัดด้วยประจุไฟฟ้า (EDM) รุ่นเก่า

การระบุข้อจำกัดที่สืบทอดมาจากการกัดกร่อนด้วยประจุไฟฟ้าในกระบวนการผลิต ปฏิบัติการเครื่องจักรที่มีอายุการใช้งานยาวนานหลายทศวรรษบนพื้นที่ผลิตที่ต้องการความแม่นยำสูง มักก่อให้เกิดค่าใช้จ่ายในการดำเนินงานที่ซ่อนเร้น ซึ่งค่อยๆ ลดอัตรากำไรลงอย่างเงียบๆ ตลอดระยะเวลาที่ผ่านมา เมื่อกระบวนการผลิต...
ดูเพิ่มเติม

ความคิดเห็นจากลูกค้า

เมห์เมต อายดิน ผู้อำนวยการฝ่ายการผลิต ผู้ผลิตกระบอกสูบไฮดรอลิก ประเทศตุรกี
ความแม่นยำที่สม่ำเสมอตลอดสามกะ

เราใช้เครื่องเจาะรูลึกของเราเป็นเวลา 20 ชั่วโมงต่อวันกับท่อกลไกไฮดรอลิก และความกลมตัวยังคงอยู่ภายใน 0.02 มิลลิเมตร โดยไม่จำเป็นต้องปรับแต่งด้วยมือผู้ปฏิบัติงาน อัตราของเสียลดลงจาก 7 เปอร์เซ็นต์เหลือต่ำกว่า 2 เปอร์เซ็นต์ในไตรมาสแรก และระยะเวลาคืนทุน (ROI) เกิดขึ้นภายใน 11 เดือน การฝึกอบรมและการจัดส่งอะไหล่ตอบสนองได้ยอดเยี่ยมมาก

ราเจช เมโนน ผู้จัดจำหน่ายชิ้นส่วนสำหรับอุตสาหกรรมการบินและอวกาศ ประเทศอินเดีย
แก้ปัญหาความท้าทายในการเจาะรูลึกที่มีอัตราส่วนความลึกต่อเส้นผ่านศูนย์กลาง 100:1 บนวัสดุอินโคเนล

ซัพพลายเออร์รายอื่นปฏิเสธงานเจาะรูลึกของเรากับวัสดุอินโคเนล ที่มีความลึก 1,000 มิลลิเมตรและเส้นผ่านศูนย์กลาง 10 มิลลิเมตร เครื่องเจาะรูลึกของพวกเขาพร้อมระบบถอดเศษวัสดุสามารถเจาะรูต่อเนื่องได้ 60 รูโดยไม่มีการหักของเครื่องมือแม้แต่ครั้งเดียว และการตรวจสอบมาตรฐาน AS9100 ของเราผ่านฉลุยในการตรวจสอบครั้งแรก เวลาต่อรอบการเจาะแต่ละรูคือ 26 นาที ตรงตามที่เสนอราคาไว้ทุกประการ

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
ชื่อ-นามสกุล
ชื่อบริษัท
ข้อความ
0/1000
โครงสร้างเครื่องที่แข็งแกร่งมั่นคงทำให้บรรลุความตรงเชิงเส้นต่ำกว่า 0.05 มิลลิเมตรในทุกเครื่องเจาะรูลึก

โครงสร้างเครื่องที่แข็งแกร่งมั่นคงทำให้บรรลุความตรงเชิงเส้นต่ำกว่า 0.05 มิลลิเมตรในทุกเครื่องเจาะรูลึก

พื้นฐานของการเจาะรูลึกอย่างแม่นยำคือเครื่องจักรที่ไม่บิดงอ เครื่องเจาะรูลึกของเราใช้โครงสร้างฐานทำจากเหล็กหล่อที่ผ่านการปลดแรงเครียดแล้ว พร้อมซี่โครงที่ออกแบบโดยใช้การวิเคราะห์แบบไฟไนต์เอลิเมนต์เพื่อให้ได้ประสิทธิภาพสูงสุด รางเลื่อนที่ผ่านการขัดผิว และเสากลางที่มีสมมาตรทางความร้อน โครงสร้างนี้สามารถดูดซับแรงตัดได้สูงสุดถึง 12,000 นิวตัน และรักษาความขนานระหว่างแกนหมุนกับรางเลื่อนไว้ภายใน 0.01 มิลลิเมตรต่อหนึ่งเมตร แม้หลังการใช้งานต่อเนื่องเป็นเวลา 72 ชั่วโมง ในทางปฏิบัติ ผู้ผลิตท่อจากเกาหลีสามารถเจาะท่อความยาว 6 เมตรด้วยความคลาดเคลื่อนของความหนาผนังเพียง 0.1 มิลลิเมตรบนเครื่องเจาะรูลึกของเรา ส่วนโรงงานแม่พิมพ์ในอิตาลีสามารถรักษาระดับความแม่นยำตำแหน่งของช่องระบายความร้อนแบบคอนฟอร์มอล (conformal cooling channels) ไว้ที่ 0.03 มิลลิเมตร เมื่อเปรียบเทียบกับโครงสร้างแบบเชื่อม โครงสร้างของเราลดแอมพลิจูดการสั่นสะเทือนลง 40 เปอร์เซ็นต์ ซึ่งส่งผลโดยตรงต่อคุณภาพผิวงานและอายุการใช้งานของเครื่องมือตัด นอกจากนี้ เครื่องยังมีตัวเลือกหัวหมุนแบบหมุนสวนทาง (counter-rotation head) สำหรับการเจาะรูที่ลึกมาก เพื่อลดการเบี่ยงเบนโดยไม่จำเป็นต้องดำเนินการขั้นตอนที่สอง
ระบบหล่อลื่นและกรองแรงดันสูงเพื่อเพิ่มประสิทธิภาพในการกำจัดเศษโลหะและยืดอายุการใช้งานของเครื่องมือตัด

ระบบหล่อลื่นและกรองแรงดันสูงเพื่อเพิ่มประสิทธิภาพในการกำจัดเศษโลหะและยืดอายุการใช้งานของเครื่องมือตัด

การระบายเศษชิ้นงานออกอย่างมีประสิทธิภาพ คือปัจจัยที่แยกเครื่องเจาะรูลึกที่ให้ผลผลิตสูงออกจากเครื่องที่ก่อให้เกิดปัญหา ระบบของเราสามารถส่งแรงดันน้ำหล่อลื่นผ่านตัวเครื่องมือได้สูงสุดถึง ๑๐๐ บาร์ พร้อมระบบกรองแบบดูเพล็กซ์ที่สามารถกรองสิ่งสกปรกได้ละเอียดสูงสุดถึง ๒๐ ไมครอน และถังเก็บน้ำหล่อลื่นที่ควบคุมอุณหภูมิได้อย่างแม่นยำภายในช่วง ±๒ องศาเซลเซียส สิ่งนี้ช่วยป้องกันไม่ให้เศษชิ้นงานถูกตัดซ้ำ ป้องกันการสะสมของเศษวัสดุที่ขอบคมของเครื่องมือ (built-up edge) และลดการบิดตัวจากความร้อน ทำให้อายุการใช้งานของเครื่องมือคาร์ไบด์ยาวนานขึ้นได้สูงสุดถึงร้อยละ ๕๐ เมื่อใช้กับเหล็กกล้าไร้สนิมและอินโคเนล โรงงานผลิตเครื่องจักรการเกษตรแห่งหนึ่งในบราซิล ซึ่งทำการเจาะรูขนาดเส้นผ่านศูนย์กลาง ๑๒๐ มิลลิเมตรลงในเหล็กปลอมรูป (forged steel) รายงานว่าได้อัตราความสำเร็จในการเจาะครั้งแรกสูงถึงร้อยละ ๙๙.๒ และเปลี่ยนเครื่องมือทุกๆ ๑๘๐ รู แทนที่จะต้องเปลี่ยนทุก ๙๐ รูตามเดิม ระบบหล่อลื่นนี้ถูกออกแบบให้ปิดสนิททั้งหมด ซึ่งสอดคล้องกับมาตรฐานสิ่งแวดล้อมในโรงงานอุตสาหกรรมของยุโรป และยังรวมถึงสายพานลำเลียงเศษชิ้นงาน (chip conveyor) รวมทั้งระบบดูดไอหมอกน้ำมัน (oil mist extraction) สำหรับผู้ผลิตที่มีปริมาณงานสูง สิ่งนี้หมายถึงต้นทุนวัสดุสิ้นเปลืองที่ลดลง ชิ้นส่วนที่สะอาดยิ่งขึ้น และการหยุดทำงานโดยไม่ได้วางแผนไว้ลดน้อยลง เครื่องเจาะรูลึกทุกเครื่องที่เราจัดส่งออกไป จะมาพร้อมรายงานการตรวจสอบและปรับแต่งระบบหล่อลื่น (coolant commissioning report) ซึ่งระบุค่าแรงดันอย่างชัดเจน
วอตส์แอป วอตส์แอป อีเมล อีเมล มือถือ มือถือ ด้านบนด้านบน